


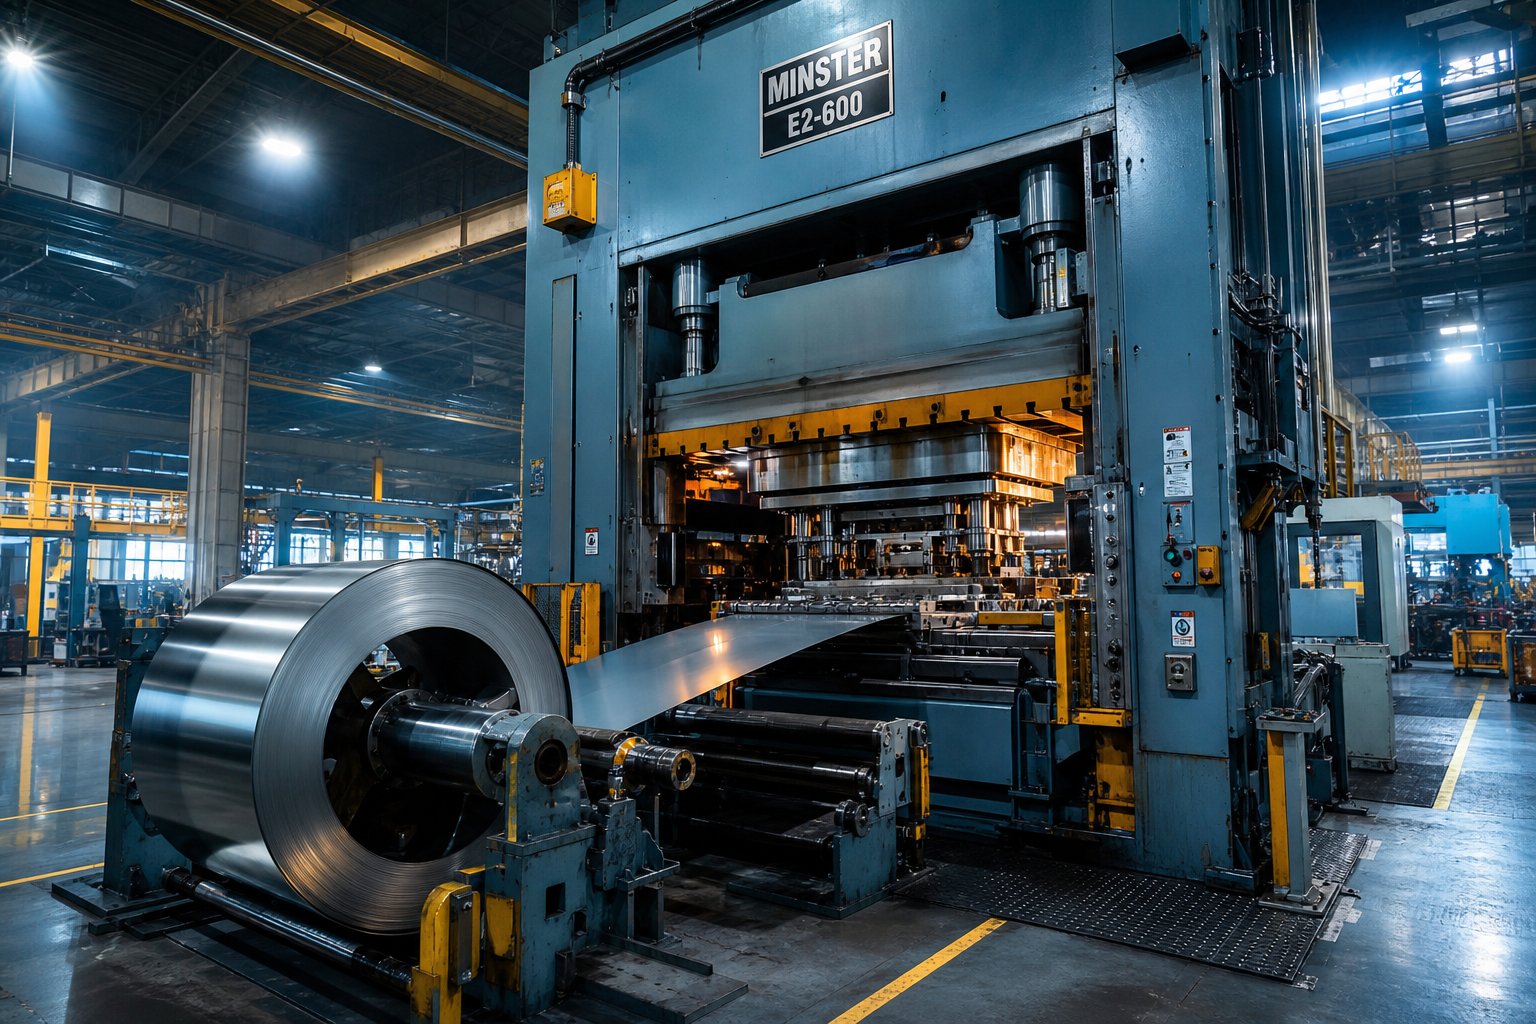
Hvað er stimplunarfyrirtæki og hvers vegna það skiptir máli
Ímyndaðu þér að þú þurfir þúsundir eins málmfestinga, hver og einn nákvæmur í innan við nokkra þúsundustu úr tommu. Flatt málmplata fer inn, fullbúnir nákvæmnishlutar koma út. Þessi umbreyting er nákvæmlega það sem gerist inni í stimplunarfyrirtæki á hverjum degi.
Stimplunarfyrirtæki notar herta verkfærastálmót sem komið er fyrir í stimplunarpressum til að skera, beygja og móta flata málmplötur í nákvæma-hannaða íhluti með stýrðum kaldmótunaraðgerðum.
Hvað gerir die stimplunarfyrirtæki í raun og veru
Í kjarna þess er deyja og stimplun kaldmótunartækni. Rönd eða eyðublað úr málmi er sett á milli sérsmíðaðra móta og kraftur frá pressunni mótar efnið í ákveðna rúmfræði. Aðgerðir eins ogtæma, gata, beygja, mynta og teiknagerast á miklum hraða og framleiða hluta sem eru allt frá pínulitlum rafrænum tengjum til stórra bílaspjalda. Teygjurnar sjálfar eru nákvæmnisverkfæri, unnin úr hertu stáli og hönnuð til að viðhalda þéttum vikmörkum yfir milljónir lota.
Það sem aðgreinir nákvæmni deyja og stimplun frá almennri tilbúningi er endurtekningarhæfni. Þegar verkfærið hefur verið sannað er sérhver hluti sem losnar af pressunni eins og sá sem á undan er í stærð, sem gerir ferlið tilvalið fyrir mikið-magn framleiðslulotu þar sem samkvæmni er ekki-viðræðuhæf.
Hver treystir á Die Stamping Services
Stutta svarið: næstum sérhver iðnaður sem notar málmíhluti í mælikvarða. Bílaframleiðendur eru háðir stimpluðum hlutum fyrir líkamsplötur, festingar og aflrásarhluta. Geimferðafyrirtæki krefjast strangrar-vikmarksstimplunar fyrir burðarvirki og rafeindabúnað. Raftækjafyrirtæki fá örstimpluð teng og hlífðarvörn, en framleiðendur lækningatækja þurfa lífsamhæfa stimpla íhluti sem framleiddir eru undir ströngu gæðaeftirliti. Byggingar-, tækja- og vélbúnaðariðnaður fullkomnar listann.
Þettamálm stimplun deyr fyrirtækiYfirlit setur grunninn fyrir dýpri skoðun á því sem raunverulega gerist á bak við dyrnar á blaðamannasalnum. Hlutarnir framundan sundurliða ferlagerðir, efnisval, gæðavottorð, kostnaðarstýra og hvernig á að meta birgja áður en þú skuldbindur þig til verkfæradollara.
Tegundir stimplunarferla útskýrðar
Ekki fylgja allir stimplaðir hlutar sömu leið í gegnum pressuna. Rúmfræði íhlutarins þíns, framleiðslumagn og kröfur um umburðarlyndi ráða því hvaða ferli stimplunarfyrirtæki velur fyrir verkefnið þitt. Fjórar aðalaðferðir ná yfir langflestar framleiðslusviðsmyndir og skilningur á því hvernig hver og einn virkar vélrænt hjálpar þér að tala sama tungumál og verkfæraverkfræðingur þinn meðan á tilvitnun stendur.
Progressive Die Stamping fyrir há-hljóðstyrk
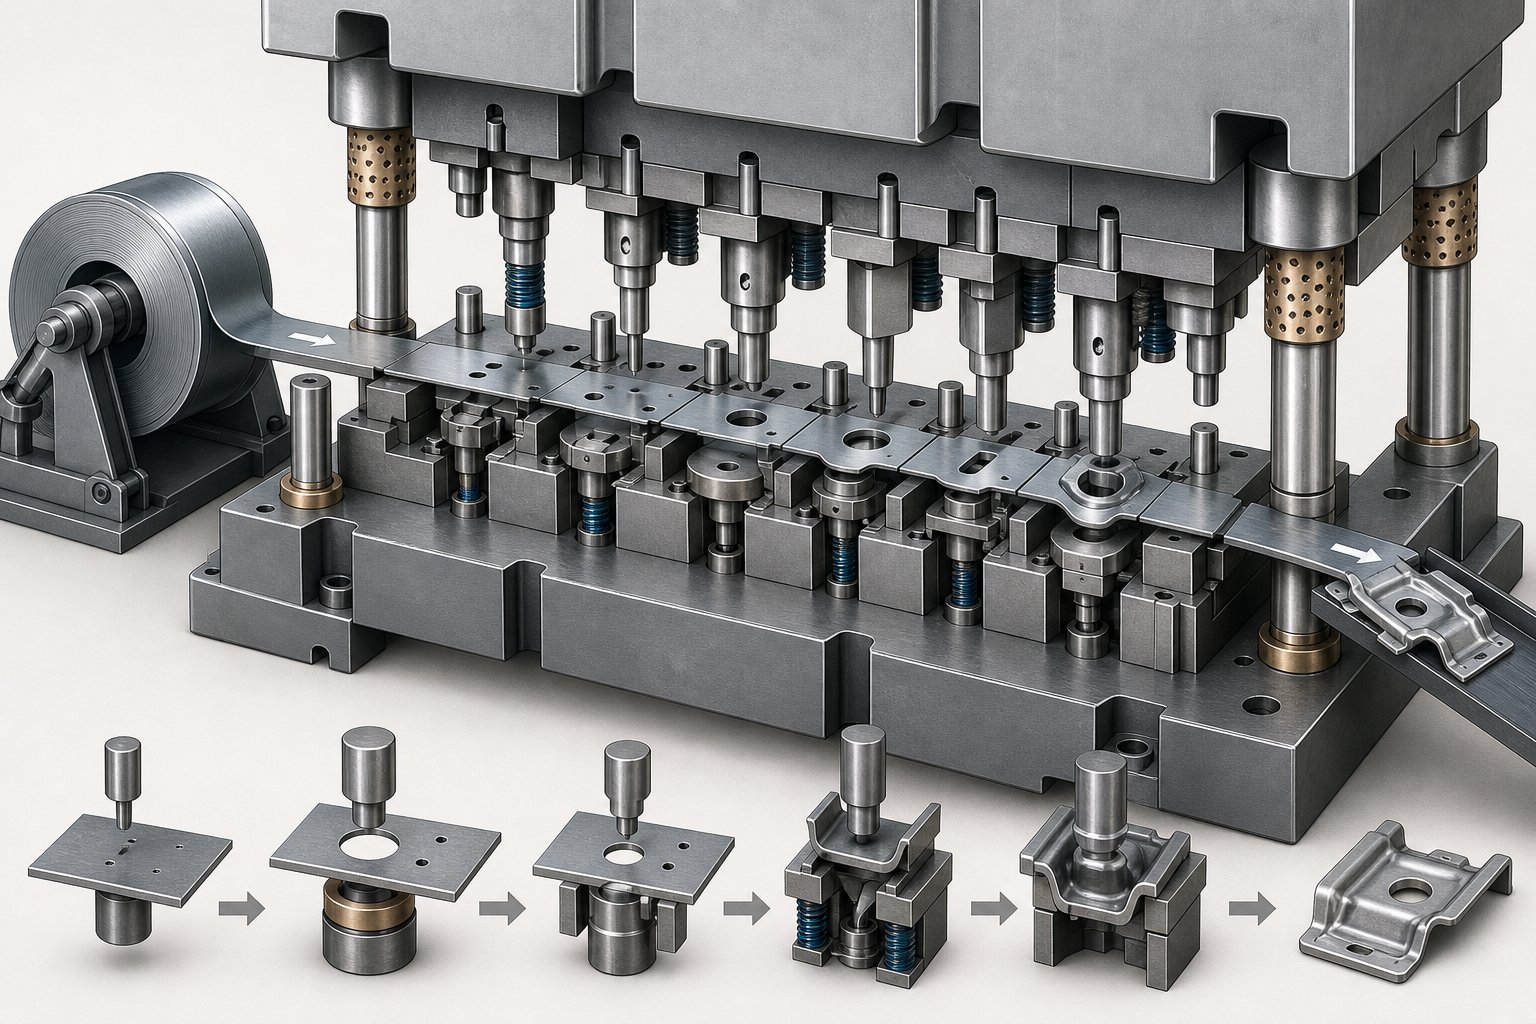
Sjáðu fyrir þér spólu úr málmplötu sem streymir stöðugt inn í pressu sem hýsir eina móta með mörgum stöðvum raðað í röð. Á hverri stöð fer ræman í gegnum mismunandi aðgerð: gata, skorið brún, myndað beygju eða búið til yfirborðseinkenni. Vinnustykkið helst í sambandi við burðarræmuna í gegn og stækkar eina hæðarlengd fyrir hvert pressuslag. Aðeins á lokastöðinni er fullunnin hluti aðskilinn frá grunnmálmröndinni.
Þessi samfellda-straumaðferð er það sem gerir framsækið stimplunarfyrirtæki svo duglegt við framleiðslu í miklu-magni. Vegna þess að ræman fer aldrei úr teningnum er uppsetningartíminn í lágmarki, launakostnaður helst lágur og pressuhraði getur náð hundruðum högga á mínútu. Framsækin málmstimplunarþjónusta skarar fram úr þegar þú þarft flókna rúmfræði í litlum-til-meðalstórum-hlutum með allt að +/-0,05 mm frávik.
Viðskiptin? Verkfærafjárfesting er umtalsverð. Progressive deyjur eru nákvæmar hljóðfæri með mörgum stöðvum, hver og einn vélaður samkvæmt ströngum stöðlum. Þeir glíma líka við djúpt-dregin einkenni þar sem hluturinn er áfram festur við ræmuna, sem takmarkar hversu langt efni er hægt að teygja inn í holrúm.
Flytja stimplun fyrir stærri hluta
Þegar hlutar eru of stórir fyrir framsæknar aðferðir, eða hönnun þín kallar á djúpdrætti, rifbein, hnúður eða þráður, tekur flutningsstimplunin við. Mekaníski lykilmunurinn: Fyrsta aðgerðin skilur eyðuna frá málmröndinni. Frá þeim tímapunkti og áfram, færa sjálfvirkir "fingur" eða vélræn flutningskerfi líkamlega einstaka vinnuhlutinn frá stöð til stöðvar.
Þar sem hluturinn er frístandandi- getur pressan slegið eins djúpt og hráefnið leyfir án þess að burðarræma takmarkar myndunardýpt. Þetta gerir flutningsstimplun -að fara í aðferðina fyrir slöngubúnað, sívalur hlíf og íhluti með flóknum þrívíddareiginleikum. Birgjar flutningsstimpla þjóna venjulega kaupendum sem þurfa miðlungs magn af stærri eða flóknari hlutum sem framsækin verkfæri geta einfaldlega ekki tekið á móti.
Fjölhæfni kemur á kostnað hraðans. Vélrænni flutningsbúnaðurinn kynnir lotutíma sem stigvaxandi fóðrun forðast, og verkfæri eru enn umtalsverð fjárfesting. Hins vegar draga flutningsmót úr eða útiloka aukaaðgerðir fyrir sérhæfðar rúmfræði, sem jafnar oft upp á hvern-hraðamun.
Samsettar og stakar-stöðvaraðferðir
Samsett deyja stimplunskipar sérstakan sess. Ímyndaðu þér deyja sem framkvæmir margar klippingar og mótunaraðgerðir í einu pressuslagi frekar en að fara í gegnum raðstöðvar. Flat þvottavél, til dæmis, fær innra gat sitt slegið og ytra þvermál tæmt samtímis. Niðurstaðan er mjög skilvirkt ferli fyrir einfalda, flata hluta sem framleiddir eru í meðal-til-miklu magni.
Samsett verkfæri eru ódýrari og hraðari í smíði en framsækin verkfæri og einstaks-aðferðin framleiðir einstaklega flata hluta. Takmörkunin er rúmfræðilegur margbreytileiki. Hlutar með beygjur, djúp form eða flókinn eiginleika eru betur þjónað með framsæknum eða flutningsaðferðum.
Stimplun á stakri-stöð er einfaldasta uppsetningin: einn teygja sem framkvæmir eina aðgerð í hvert högg. Þú munt finna að það er notað til að rýma, gata eða beygja einfaldar þegar rúmmálið er nógu lítið til að fjárfesting í fjöl-stöðvaverkfærum sé ekki réttlætanleg. Það er einnig algengt á frumgerðastigum, þar sem kaupandi þarf sönnun á-hugmyndahlutum áður en hann skuldbindur sig til fulls framleiðsluverkfæra.
| Aðferð | Besta hljóðstyrkssviðið | Hluti Flókið | Dæmigert umburðarlyndi | Tilvalin forrit |
|---|---|---|---|---|
| Framsóknardeyja | Hátt (100K+ hlutar) | Í meðallagi til hár (margir-eiginleikar, lítil til meðal-stærð) | +/-0,05 mm til +/-0,1 mm | Rafmagns tengiliðir, festingar, tengi, klemmur |
| Transfer Die | Miðlungs (10K-100K hlutar) | Hátt (djúpteikningar, þrívíddarform, þráður) | +/-0,05 mm til +/-0,2 mm | Slönguíhlutir, hús, stórir burðarhlutar |
| Samsett deyja | Miðlungs til hátt (50K+ hlutar) | Lágt (slétt, einföld rúmfræði) | +/-0,05 mm til +/-0,1 mm | Skífur, hjólaeyðir, shims, flatir hringir |
| Ein-stöð | Lágt til miðlungs (undir 50K) | Lágt (ein aðgerð í hvert högg) | +/-0,1 mm til +/-0,2 mm | Frumgerðir, einfaldar eyður, einbeygjuhlutar.- |
Að velja rétta ferlið er að lokum jafnvægisaðgerð milli rúmfræði hluta, árlegt magn og fjárhagsáætlun. Framsækinn deyjaframleiðandi mun stýra þér í átt að fjöl-stöðvaverkfærum þegar magn réttlætir fjárfestinguna, en einfaldari hlutar í minna magni þurfa kannski aðeins samsetta eða staka-stöð. Raunverulega spurningin verður: hvaða málmar og málmblöndur passa best við hverja aðferð og hvernig móta efniseiginleikar ákvarðanir um hönnun deyja?
Efni sem henta best fyrir stimplunaraðgerðir
Efnisval mótar allt niðurstreymis. Málblönduna sem þú velur ákvarðar rúmfræði dúkkunnar, pressutonn, endingu verkfæra og að lokum-hlutakostnað þinn. Framleiðandi málmstimplunar hannar verkfæri í kringum tiltekna vélrænni hegðun efnisins sem þú valdir, svo að taka þessa ákvörðun rétt snemma sparar endurvinnslu, rusl og fjárhagsáætlun sem kemur á óvart síðar.
Almennir málmar og málmblöndur til stimplunar
Stimplunarfyrirtæki vinna breiða fjölskyldu málma. Hver og einn kemur með mismunandi jafnvægi styrkleika, mótunarhæfni, tæringarþols og kostnaðar á borðið. Hér eru aðalflokkarnir sem þú munt lenda í þegar þú vitnar í nákvæmar stimplunarvörur:
- Kolefnisstál (1008, 1010, 1045, 1095)- Vinnuhestur stimplunar. Lág-kolefnisflokkur býður upp á framúrskarandi mótunarhæfni fyrir festingar, girðingar og bílaíhluti. Miðlungs og há-kolefnisgæða skipta út sveigjanleika fyrir hörku, sem hentar gormum og slitþolnum-hlutum.
- Hár-styrkur lágt-álfelgur (HSLA) stál- Einkunnir eins og HSLA 50 og HSLA 70 skila meiri togstyrk við minni þyngd, sem gerir þær vinsælar í burðarvirkjum og þungum búnaði fyrir bíla.
- Ryðfrítt stál (300 og 400 röð, 17-4 PH)- 300 röðin (304, 316) veitir yfirburða tæringarþol fyrir læknisfræði, matvælavinnslu og sjávarumhverfi. 400 serían (410, 430) bætir við slitþol fyrir tæki og innréttingar í bíla.
- Ál (1100, 3003, 5052, 6061)- Létt og tæringarþolið-. Einkunn 1100 skarar fram úr í djúpteikningum, en 5052 og 6061 þjóna sjó-, flutninga- og geimferðum þar sem hlutfall styrks-til-þyngdar skiptir máli.
- Kopar og koparblendi (C110, C260, C510)- Verðlaunuð fyrir raf- og hitaleiðni. Hreint kopar hentar fyrir rafmagnstengi, kopar (kopar-sink) jafnar vinnsluhæfni með tæringarþol og fosfórbrons (C510) gefur þreytustyrk fyrir fjöðrunarsnertiefni.
- Sérhæfðar málmblöndur- Nikkelblendi (Inconel, Monel) höndla mikla hitastig í geimferðum. Títan þjónar lækningaígræðslum og varnarforritum þar sem krafist er lífsamhæfis eða ofur-mikillar styrks-til-þyngdar.
Hvernig efniseiginleikar hafa áhrif á hönnun mótanna
Þegar framleiðendur málmstimplunar útbúa verkfærin þín, ráða fjórir vélrænir eiginleikar ákvarðanir þeirra:
Togstyrkurræður því magni pressunnar sem þarf til að klippa eða mynda efnið. Sterkari málmblöndur eins og HSLA eða 17-4 PH ryðfrítt krefjast þyngri pressa og öflugri mótunarbyggingar.Sveigjanleikiákvarðar hversu langt efnið getur teygt sig áður en það sprungur. Mjög sveigjanlegir málmar eins og lágt-kolefnisstál og hreint ál þola djúpdrátt og flóknar beygjur sem myndu brjóta harðari málmblöndur.
hörkuhefur bein áhrif á slit verkfæra. Að stimpla slípiefni úr ryðfríu efni eða há-kolefnisstáli flýtir fyrir niðurbroti dúa, sem þýðir að verkfærin gætu þurft hágæða verkfærastál eða yfirborðshúð, aukið kostnað fyrirfram en lengt endingartíma.
Springbacker teygjanlegur endurheimtur sem á sér stað eftir að myndandi álag er fjarlægt. Rannsóknir fráFramleiðandinnstaðfestir að springback eykst eftir því sem stuðull Youngs minnkar og eftir því sem efnis anisotropy eykst. Ál og HSLA stál, til dæmis, springa aftur árásargjarnari en mildt stál. Teygjuhönnuðir bæta upp með því að of-beygja eða stilla radíumata, en þessar leiðréttingar verða að vera reiknaðar út nákvæmlega á CAE-hermistigi.
Þykktarsvið og mótunarviðmið
Flestar stimplunaraðgerðir meðhöndla efni á bilinu frá um það bil 0,020 tommur til 0,625 tommur (u.þ.b. 0,5 mm til 16 mm). Þunnt-málefni undir 0,030 tommu eru algeng í rafeindatækni og tengiforritum, þar sem örstimplunarferli mynda smækkandi eiginleika á miklum hraða. Mið{11}}hlutfall (0,030 tommur til 0,125 tommur) nær yfir megnið af almennri stimplun fyrir iðnaðar-, bíla- og heimilistæki. Þung-stimplun yfir 0,125 tommu krefst meiri-þunga pressu og er dæmigerð í vöruflutninga-, varnar- og orkudreifingargeirum.
Þynnri efni myndast auðveldlega en eru næmari fyrir hrukkum og bjögun. Þykkari efni standast þessa galla en krefst meiri pressukrafts og flýtir fyrir sliti. Að finna rétta jafnvægið á milli mælikvarða, málmblendis og mótahönnunar er þar sem reyndur verkfræðistuðningur borgar sig og það er ein ástæðan fyrir því að verkflæðið frá hugmynd til framleiðslu felur í sér svo mörg vísvitandi skref.
Stimplunarvinnuflæðið frá hönnun til afhendingar
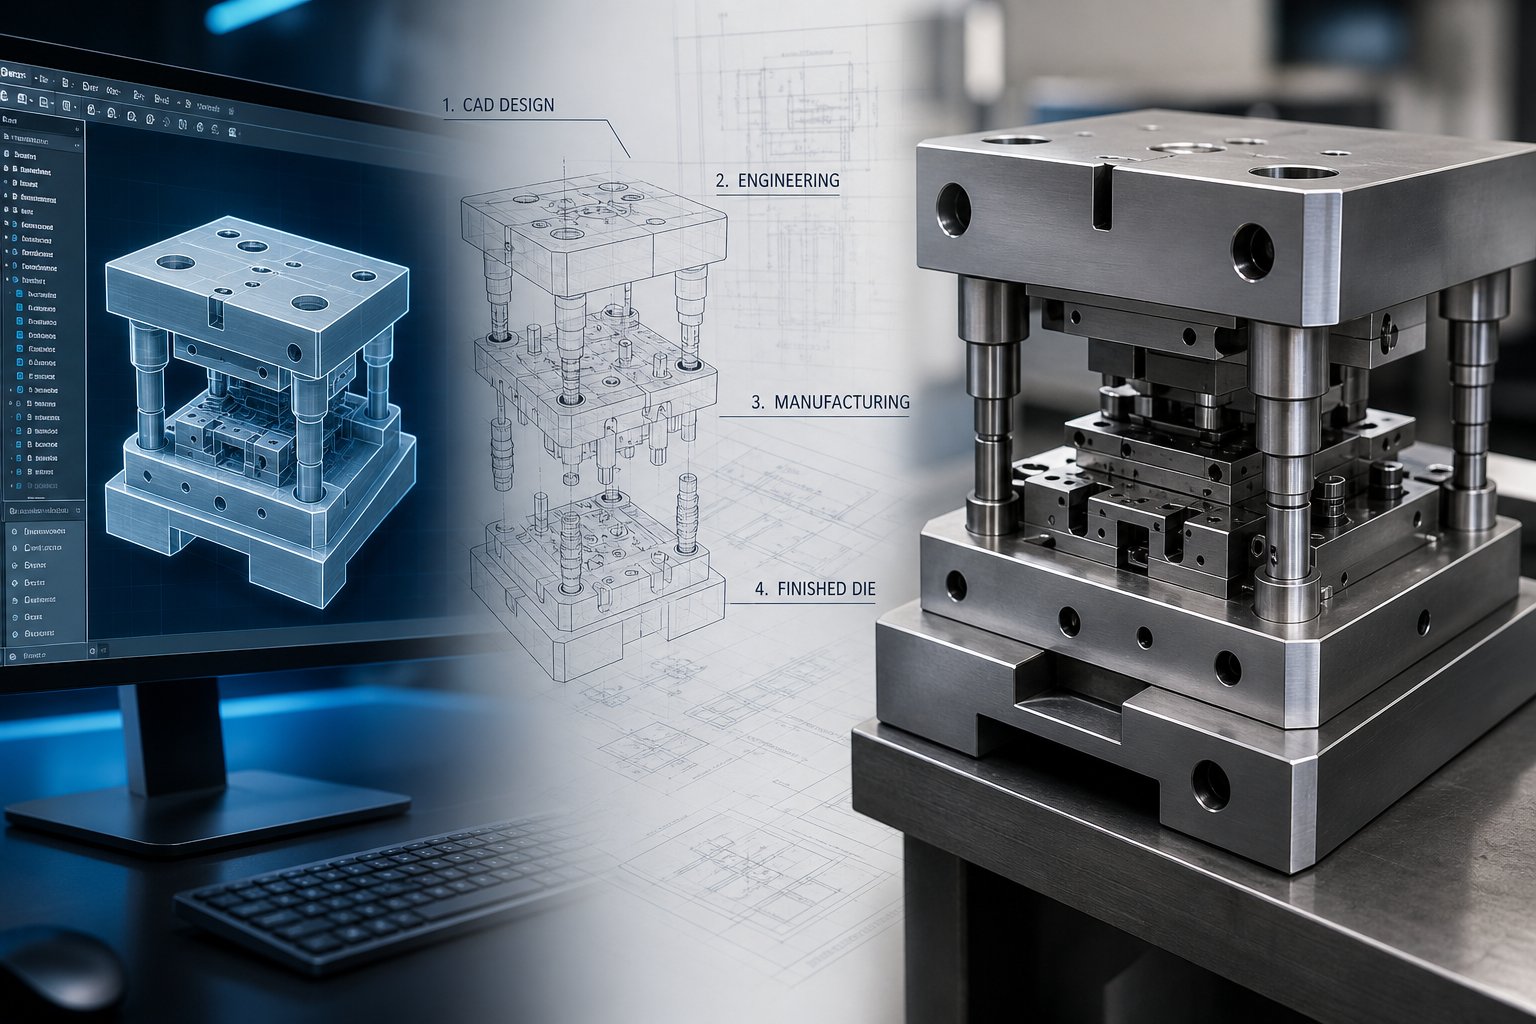
Efnisval og ferli gerð eru aðeins tveir hlutir í púsluspilinu. Það sem oft kemur kaupendum á óvart er fjöldi verkfræðilegra þrepa á milli þess að varahlutateikning er lögð fram og til móttöku framleiðsluíhluta. Dæmigerð stimplunarverksmiðja fylgir skipulagðri röð skrefa, hvert og eitt byggir á því síðasta, til að tryggja að verkfæri þín virki gallalaust á fullum hraða. Að sleppa eða flýta sér á hvaða stigi sem er þýðir venjulega endurvinnslu, tafir eða niðurhal á línunni.
Hér er endir-að-verkflæði sem flest stimplunarverkefni fylgja:
- Hagkvæmniskoðun- Upphafsmat á rúmfræði hluta, vikmörkum, rúmmálskröfum og efnisvali.
- Hönnun fyrir framleiðslugetu (DFM)- Verkfræðiteymi mælir með breytingum til að einfalda mótun, fækka verkfærastöðvum eða koma í veg fyrir aukaaðgerðir.
- CAE uppgerð- Endanlegt frumefnagreining líkir málmflæði, spáir fyrir um þynningu og greinir hugsanlega sprungu eða hrukku áður en stál er skorið.
- Deyja hönnun- Ítarleg 3D CAD líkan af mótunaríhlutum: kýla, teygjukubba, strípur, stýrikerfi og efnisframvindu.
- Verkfærastálvinnsla- CNC mölun, slípun og vír EDM lögun hertu stáli í nákvæma mótunaríhluti.
- Dýraþing- Allir íhlutir eru settir á, stilltir með stýripinna og hlaupum og prófaðir með tilliti til úthreinsunar.
- Reynsluhlaup- Teningurinn er settur í pressuna og keyrður á minni hraða til að framleiða sýnishorn til að meta.
- Skoðun fyrstu greinar (FAI)- Ítarleg víddarstaðfesting staðfestir að fyrsti framleiðsluhlutinn uppfyllir allar teikningarforskriftir.
- Framleiðslusamþykki- Viðskiptavinur fer yfir FAI gögn og skráir sig fyrir fulla-framleiðslu.
- Áframhaldandi framleiðsla- Stimplun á fullri-hraða byrjar með tölfræðilegri vinnslustjórnun sem fylgist með gæðum í rauntíma.
Frá hugmynd til hagkvæmniskoðunar
Ferlið hefst þegar þú sendir inn hlutateikningu eða þrívíddarlíkan. Verkfræðingar hjá framleiðanda málmstimplunarmótanna meta hvort rúmfræðin sé náð innan tilgreindra vikmarka, rúmmáls og efnisbreyta. Þeir leita að eiginleikum sem gætu verið erfiðir: mjög þéttir radíusar, djúpar dreifingar miðað við efnisþykkt eða eiginleika sem krefjast óhóflegra stöðva í framsækinni teningi.
DFM endurgjöf fylgir venjulega innan nokkurra daga. Ímyndaðu þér að þú hafir hannað festingu með 90 gráðu flans sem inniheldur gat sem er slegið of nálægt beygjulínunni. Verkfræðiteymið flaggar þessu og leggur til að gatið verði flutt eða flansradíusinn stilltur, sem sparar þér vikur af endurvinnslu verkfæra síðar. CAE uppgerð staðfestir síðan þessar breytingar stafrænt, reiknar hvernig málmurinn flæðir undir pressukrafti og spáir fyrir um vandamál eins og afturhlaup eða þynningu efnis áður en nokkur efnisleg verkfæri eru til.
Hönnun, vinnsla og samsetning
Með eftirlíkingargögnum sem staðfesta mótunarstefnuna, byggja deyjahönnuðir nákvæmar þrívíddarlíkön af hverjum íhlut. Framsækinn deyjaframleiðandi, til dæmis, kortleggur hverja stöð meðfram ræmuskipulaginu: þar sem eyðsla á sér stað, hvar form eru gerð og hvar fullunnin hluti skilur frá burðarræmunni.
Verkfærasmíði vekur þessar gerðir lífi. Sérsniðnar teygjur eru unnar með CNC fræsun, nákvæmnisslípun og vír EDM úr hágæða efnum eins og hertu stáli eða wolframkarbíði til að standast endurtekinn þrýsting framleiðslustimplunar. Samsetningin felur í sér að festa kýla í festingar, stilla mótunarskóna saman við stýripinna og bushings og sannreyna rými á hverri stöð. Þessi áfangi táknar venjulega lengsta afgreiðslutíma verkefnisins, oft á bilinu sex til tólf vikur eftir því hversu flókið það er.
Reynslukeyrslur, skoðun og framleiðsluræsing
Reynsluhlaup eru þar sem kenning mætir raunveruleika. Samsetta mótið er komið fyrir í pressunni og stjórnendur keyra það á minni hraða til að framleiða upphafssýni. Verkfræðingar athuga hvort rétta ræma fóðrun, jafnvægi mótunarkrafta og hreinar klippingarbrúnir. Aðlögun á hæð, tímasetningu eða smurningu á höggi á sér stað hér frekar en við fulla framleiðslu.
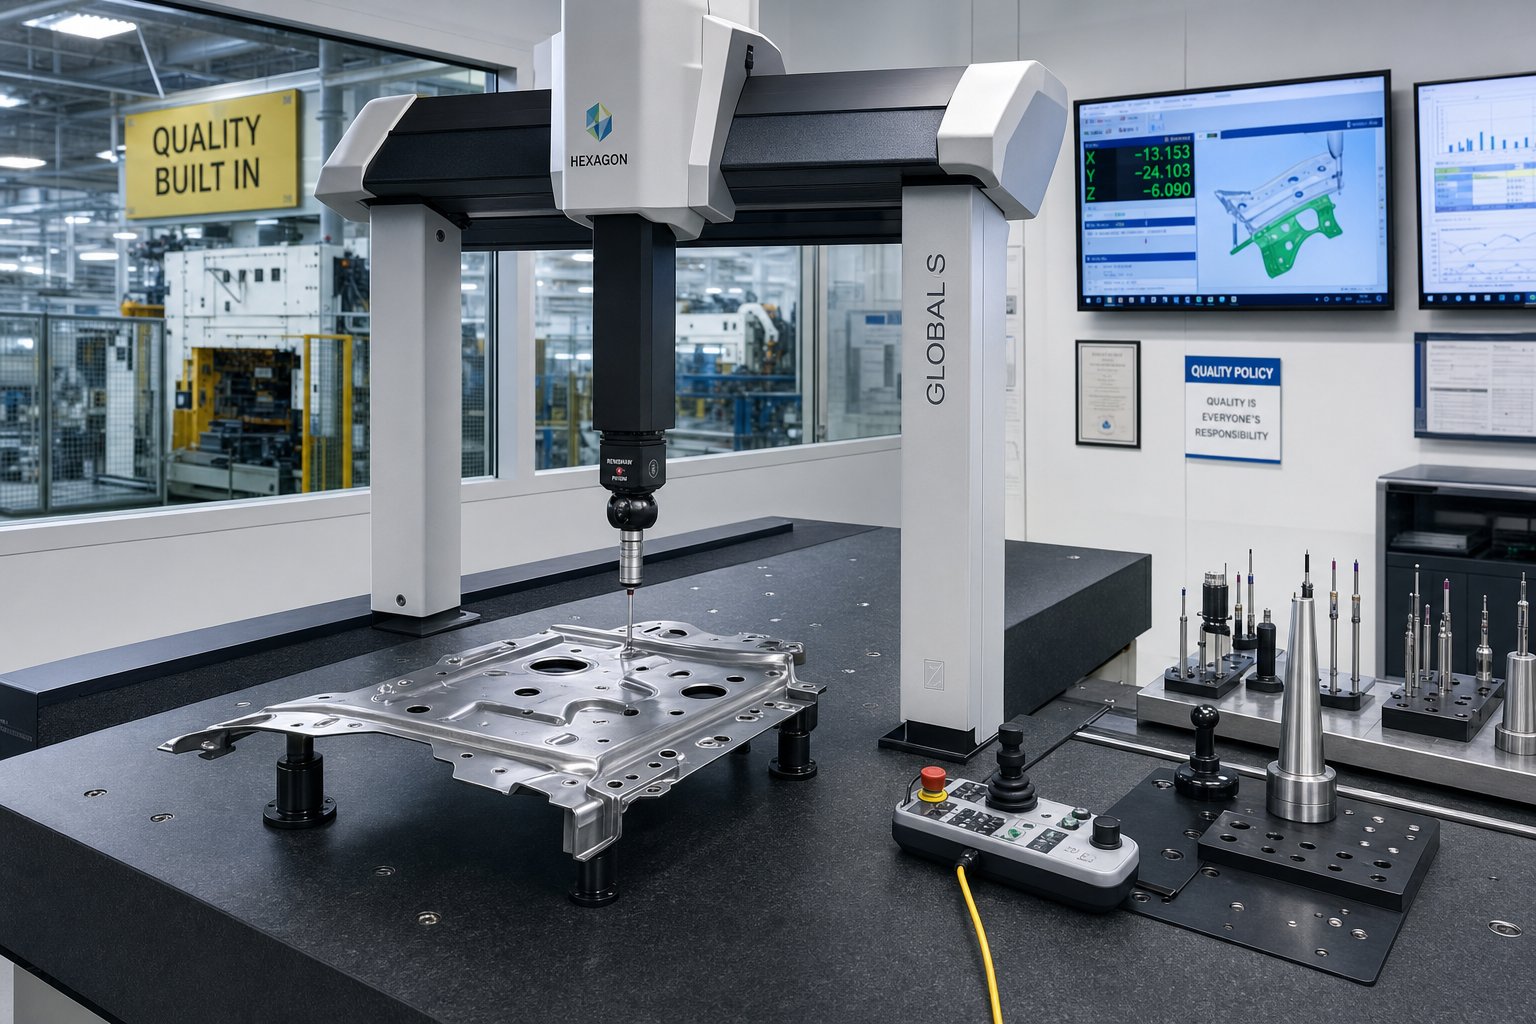
Skoðun fyrstu greinarer hið formlega hlið á milli reynslu og framleiðslu. Skoðunarmenn mæla mikilvægar stærðir með því að nota CMM, mælikvarða eða leysiskanna og skrá síðan niðurstöður á móti blöðruteikningum. FAI greinir á vandamálum eins og röngum beygjuhornum eða misstillingu gata áður en hundruð þúsunda hluta eru framleiddir. Það er sérstaklega mikilvægt þegar nýr hluti er settur á markað, skipt um verkfæri eða ný efni notuð.
Þegar þú hefur skoðað og samþykkt FAI skýrsluna hefst framleiðsla á fullum pressuhraða. Tölfræðileg ferlistýring fylgist með víddarsamkvæmni í rauntíma og reglubundnar skoðanir tryggja að deyjan haldi nákvæmni sinni yfir framleiðslutímann.
Fyrirtæki eins ogYICHENskipuleggja verkflæði sitt til að leiðbeina kaupendum í gegnum hvert af þessum stigum, allt frá hagkvæmni og CAE uppgerð til vinnslu, prufukeyrslna og skoðunar, sem gefur innkaupateymum skýran sýn á tímalínur og kostnað á hverjum áfanga.
Hvert þessara verkflæðisstiga bætir við tíma og kostnaði við verkefnið þitt og skilningur á því hvert þessir dollarar fara er nauðsynlegt til að taka upplýstar ákvarðanir um fjárhagsáætlunargerð áður en þú skuldbindur þig til verkfæra.
Vottanir og gæðaeftirlit í stimplun
Verkflæðisstig segja þér hvernig hluti verður til. Vottun segir þér hvort þú getir treyst niðurstöðunum. Þegar þú ert að meta hvaða framleiðanda stimpildeyða sem er, sýna vottorðin sem þeir hafa miklu meira en lógó á vefsíðu þeirra. Þau tákna endurskoðuð kerfi, skjalfest ferla og skuldbindingu um samræmda framleiðsla sem hefur verið staðfest sjálfstætt.
Hvað hver iðnaðarvottun þýðir fyrir kaupendur
Ekki eru öll gæðavottorð búin til jafn. Hver og einn miðar að regluumhverfi tiltekins iðnaðar og ber sínar eigin rekstrarkröfur. Hér er hvernig helstu vottorðin raðast upp fyrir kaupendur sem fá stimplaða íhluti:
| Vottun | Iðnaðaráhersla | Helstu kröfur | Hvers vegna það skiptir kaupendur máli |
|---|---|---|---|
| ISO 9001:2015 | Almenn framleiðsla (allur iðnaður) | Skjalfest QMS, ferli-miðuð uppbygging, áhættumiðuð-hugsun, endurgjöf viðskiptavina, innri endurskoðun | Stofnar grunngæðaaga; staðfestir að birgir starfrækir skipulagt, endurtekanlegt kerfi |
| IATF 16949 | Bílar | PPAP skjöl, APQP áætlanagerð, FMEA greining, mælikerfisgreining,-sértækar kröfur viðskiptavina | Skylt fyrir bílabirgja í flokki 1 og flokki 2; tryggir að hlutar uppfylli OEM forskriftir í milljónum lotum |
| AS9100 | Aerospace og varnir | Stillingarstjórnun, fyrsta vöruskoðun í samræmi við AS9102, rekjanleika til varmahluta, áhættustýringu, forvarnir gegn fölsuðum hlutum | Staðfestir að birgir geti séð um flug-mikilvæg vikmörk og ættfræði í heild sinni |
| ISO 13485 | Lækningatæki | Hönnunarstýringar með sannprófun og staðfestingu, skjöl um lífsamhæfi, mengunareftirlit, meðhöndlun kvartana, eftir-markaðseftirlitskerfi | Nauðsynlegt fyrir skipulega lækningamarkaði á heimsvísu; leggur áherslu á öryggi sjúklinga og að farið sé eftir reglum umfram stöðugar umbætur eingöngu |
Málmstimplunarframleiðandi með IATF 16949 hefur þegar sannað að þeir geta stjórnað samþykkisferlum framleiðsluhluta, stjórnað mælikerfum og svarað-sértækum kröfum viðskiptavina. Sami birgir sem vill þjóna lækningatækjakaupendum þyrfti að setja ISO 13485 ofan á, bæta við forskriftarskjölum, lengri skráningarhaldi, mengunareftirliti og formlegri tilkynningar um aukaverkanir í núverandi kerfi.
Hvað þýðir þetta í reynd? Þegar þú sérð vottun á listanum ertu ekki bara að horfa á skjöld á veggnum. Þú ert að skoða sönnunargögn um að birgir gangist undir reglubundnar endurskoðun-þriðju aðila, viðhaldi kvarðaðri búnaði samkvæmt skjalfestum áætlunum, rekur hverja efnislotu í gegnum framleiðslu og rekur kerfi til úrbóta sem loka lykkjunni fyrir göllum áður en þeir ná færibandinu þínu.
Gæðaeftirlitsaðferðir og skoðunarferli
Vottun skilgreinir stjórnunarkerfið. Gæðaeftirlitsaðferðir skilgreina hvernig það kerfi starfar á verkstæði. Nákvæmni deyja og stimplun inc aðgerð setur venjulega mörg skoðunarlög til að fanga afbrigði áður en það verður galli:
- Vottun á innkomu efnis- Staðfesta hráefnisflokk, temprun, hörku og lagþykkt miðað við kaupupplýsingar áður en ræman fer í pressu.
- Skoðun fyrstu greinar (FAI)- Alhliða víddarsannprófun á fyrstu hlutunum úr nýju verkfæri eða framleiðslulotu, mæld á móti CAD líkaninu með því að nota CMM, mælikvarða og míkrómetra. Þetta er formlega hliðið á milli reynsluprófs og framleiðslusamþykkis.
- Statistic Process Control (SPC)- Stöðugt að fylgjast með helstu víddum hluta á meðan á framleiðslu stendur, teikna gagnapunkta á stýrikortum til að greina þróun sem gefa til kynna slit á verkfærum eða þrýstingsrek áður en-hlutir sem eru utan-vikmarka eru framleiddir.
- CMM hnitmæling- Forritanleg könnun á flóknum rúmfræði, sannprófun á eiginleikum eins og raunverulegri stöðu holu, sniðvikmörk og horntengsl sem handverkfæri geta ekki mælt með áreiðanlegum hætti.
- Sjónræn og sjálfvirk skoðun- Sjónkerfi og sjálfvirk sjónskoðun (AOI) veita hlutlæga,-háhraða yfirborðsgalla fyrir rispur, burst og verkfæramerki, sem útilokar huglægni sjónrænna athugana.
- Eyðileggjandi prófun- Reglubundin sannprófun á vélrænum eiginleikum með hörkuprófun (Rockwell eða Vickers aðferðum), togprófum og þversniði til að staðfesta heilleika efnisins eftir mótun og hvers kyns hitameðhöndlun í kjölfarið.
Lykilreglan hér er að gæði eru innbyggð í framleiðsluröðina frekar en skoðuð eftir því. SPC greinir rek í rauntíma. CMM staðfestir rúmfræði með skilgreindu millibili. Eyðileggjandi prófun staðfestir vélrænni frammistöðu í samræmi við forskrift. Saman skapa þessar aðferðir lokað-lykkjukerfi þar sem afbrigði eru auðkennd og leiðrétt áður en þau blandast saman í rusl eða sviðsbilanir.
Að skilja þolmörk sem hægt er að ná
Vikmörk eru breytileg eftir efni, rúmfræði og hversu miklu ferli stjórnun er beitt. Hér er almennur rammi fyrir það sem kaupendur geta búist við af nákvæmni stimplunaraðgerðum:
- Almenn viðskiptaleg vikmörk- Venjulega +/-0,1 mm til +/-0,25 mm fyrir víddareiginleika eins og gataþvermál, flansbreidd og heildarlengd. Hentar fyrir sviga, girðingar og samsetningar sem ekki eru mikilvægar.
- Náin vikmörk- Hægt að ná á bilinu +/-0,025 mm til +/-0,05 mm fyrir mikilvæga eiginleika. Krefst þéttari verkfærasmíði, stýrða efniseiginleika og tíðari SPC sýnatöku. Algengt í tengipinnum, burðarhlutum í flugrými og íhlutum lækningatækja.
- Flatleiki og formþol- Stimplaðir hlutar geta haldið flatneskju innan við 0,05 mm á hverja 25 mm fjarlægð þegar verkfæri eru hönnuð með myntunar- eða jöfnunarstöðvum. Hlutar sem krefjast innsiglisflöta eða innfellda uppsetningar njóta góðs af þessum viðbótarformunaraðgerðum.
Bílaforrit tilgreina venjulega vikmörk á bilinu +/-0,1 mm til +/-0,25 mm fyrir samsetningu suðubúnaðar, en flug- og lækningaíhlutir þrýsta í átt að þéttari enda litrófsins. Því strangari sem þú tilgreinir, því meiri ferlistýringu, skoðunartíðni og nákvæmni verkfæra er krafist, sem allt hefur áhrif á verkkostnað.
Vottun og gæðakerfi veita þér traust á að birgir þinn geti haldið þessum vikmörkum stöðugt. En vikmörk, skoðunarreglur og flókið verkfæri renna allt beint inn í hagkvæmni verkefnisins þíns, sem vekur upp hagnýta spurningu: hvað veldur raunverulega verðinu á stimplunarforriti?
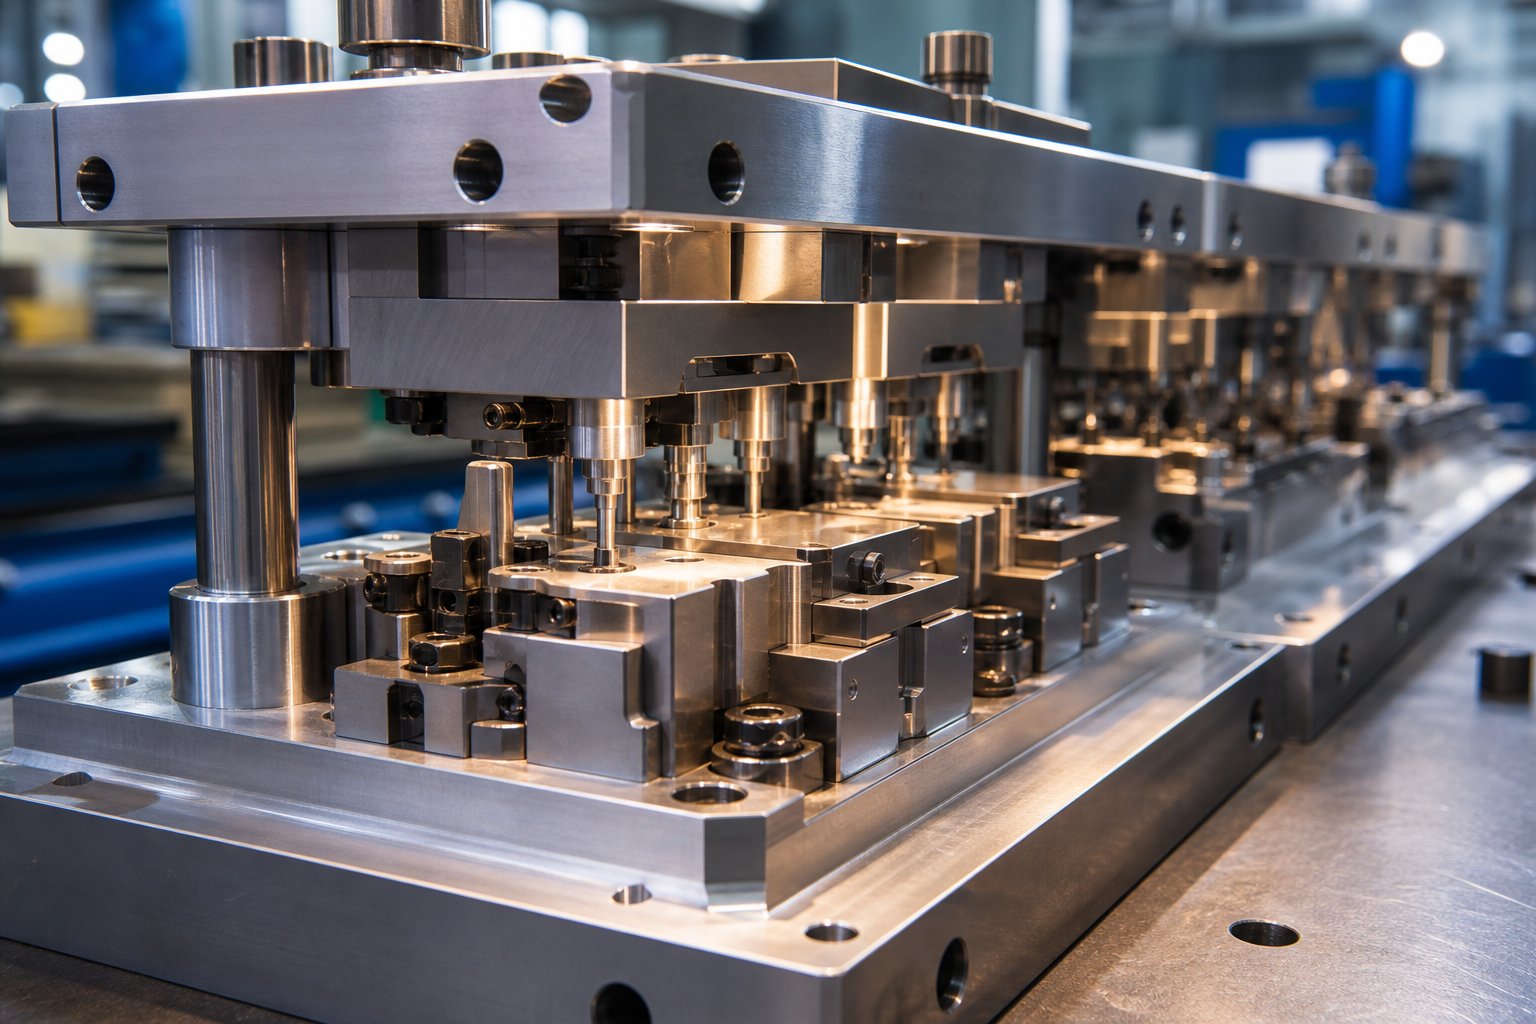
Kostnaðarþættir sem knýja fram verðlagningu á deyjastimplunarverkefni
Þú færð tvær tilvitnanir í það sem virðist vera sama stimpluða krappi. Annar kemur til baka á $0,50 á stykki, hinn á $5,00. Hvorugur birgir hefur rangt fyrir sér. Bilið endurspeglar mismunandi forsendur um flókið verkfæri, rúmmál, efnisflokk og aukaaðgerðir, sem hver um sig dregur lokatöluna í aðra átt. Skilningur á þessum kostnaðardrifum gerir þér kleift að gera snjallari málamiðlanir í stað þess að elta einfaldlega lægstu tilboðið.
Hér eru helstu þættirnir sem móta verðlagningu hjá hvaða stimplunarfyrirtæki sem er:
- Verkfærafjárfesting- Flækjustig, fjöldi stöðva, tegund verkfærastáls og væntanlegur endingartími verkfæra. Einfaldur eyðandi teningur gæti kostað $5.000, en flókinn framsækinn teningur með mörgum mótunarstöðvum getur farið yfir $100.000. Flest verkefni lenda á bilinu $ 15.000 til $ 50.000 fyrir miðlungs flókið.
- Efniskostnaður- Val á álfelgur, brottfallshlutfall og skilvirkni hreiður. Kolefnisstál situr í neðri endanum; Ryðfrítt, koparblendi og sérmálmar bera stighækkandi iðgjöld. Léleg hönnun á ræmum eyðir efni sem fer beint í ruslatunnu.
- Framleiðslumagn- Fastur verkfærakostnaður færður niður á hlutafjölda. Hærra magn dreifði þeirri fjárfestingu þynnri og dró verulega niður verð á-stykki.
- Aukarekstur- Afgreiðsla, hitameðhöndlun, málun, töppun og ísetning vélbúnaðar bætir allt meðhöndlunartíma og kostnaði umfram stimplunarpressuna sjálfa.
- Hluti flókið- Þröng vikmörk, flóknar klippingar, djúp form og fjöl-rennihlutaeiginleikar bæta stöðvum við teninginn þinn eða krefjast hægari pressunarhraða, sem eykur bæði verkfæri og framleiðslukostnað.
Verkfærafjárfestingar og flækjustigskostnaður
Verkfæri eru næstum alltaf stærsti einstaki kostnaðurinn. Sérhver hola, beygja, upphleypt og útskurður þýða í viðbótarstöð eða flóknari rúmfræði teninga. Framsækin deyja með tólf stöðvum kostar umtalsvert meira að hanna og véla en einn með fjórum stöðvum, en hann útilokar einnig meðhöndlun eftir strauminn með því að klára allar aðgerðir í einni umferð í gegnum pressuna.
Stálgráða verkfæra skiptir líka máli. Staðlað D2 eða A2 deyjastál höndlar flest framleiðslumagn, en að stimpla slípiefni úr ryðfríu málmblöndur eða keyra margar-milljónir-stykkjaforrit gæti kallað á karbíðinnlegg eða hágæða eins og M2 há-hraðastál. Þessar uppfærslur lengja líftíma verkfæra og draga úr viðhaldstíðni, en þær hækka upphaflega fjárfestinguna. Ákvörðunin kemur niður á lífshagkvæmni: Dýrari teygja sem keyrir tvær milljónir smella áður en hann er endurslípaður getur kostað minna á hlut en ódýrari teygja sem þarfnast þjónustu á 200.000 lotum.
Greiðsluuppbygging fylgir venjulega 50/50 skiptingu, þar sem helmingur greiðist við verkfærapöntun og eftirstöðvar eftir samþykki sýnishorns. Birgjar stimplapressu og verkfæraframleiðendur skipuleggja það á þennan hátt til að standa straum af vinnslukostnaði en veita kaupendum gæðahlið fyrir lokagreiðslu.
Framleiðslumagn og hagfræði-hluta
Rúmmál er hinn mikli tónjafnari í stimplunarhagfræði. Ímyndaðu þér $ 30.000 framsækið tening sem framleiðir 10.000 hluta. Það er $3,00 á stykki í afskrift af verkfærum eingöngu. Skala í 300.000 hluta og það lækkar í $0,10. Hráefnið og pressunartíminn haldast nokkurn veginn stöðugur á hverja einingu, þannig að rúmmálsáhrif koma nánast eingöngu frá því að dreifa föstum kostnaði.
Þessi stærðfræði útskýrir hvers vegna stimplun verður kostnaður-samkeppnishæf á móti laserskurði eða CNC vinnslu í magni sem er venjulega yfir 10.000 hlutar á mánuði. Undir þeim þröskuldi forðast aðra ferla mikla verkfærafjárfestingu. Þar fyrir ofan er-hagkvæmni stimplunarpressunnar sem keyrir á hundruðum högga á mínútu erfitt að vinna bug á.
Teppipantanir magna upp forskotið enn frekar. Árlegar bindingar gera birgjum kleift að skipuleggja framleiðsluáætlanir, kaupa efni í lausu og draga úr stjórnunarkostnaði. Í staðinn opna kaupendur betri verðlagningu og fyrirsjáanlegri afgreiðslutíma. Málið felst í því að spá fyrir um nákvæmni: ofskuldbinding á fjármagni í birgðum, en vanskuldbinding skilur eftir sparnað á borðinu.
Aðferðir til að draga úr kostnaði við stimplunarverkefni
Hagræðing kostnaðar hefst vel fyrir fyrsta pressuslag. Áhrifaríkasta lyftistöngin erhönnun fyrir framleiðni. Einfaldar rúmfræðibreytingar, eins og að nota staðlaða beygjuradíus, staðsetja holur að minnsta kosti 1,5 sinnum efnisþykkt frá beygjum, og viðhalda stöðugum vegghlutum, geta útrýmt verkfærastöðvum og dregið úr ruslhraða án þess að skerða virkni.
Aðrar hagnýtar aðferðir eru:
- Efnisskipti- Að skipta úr ryðfríu stáli yfir í húðað kolefnisstál þar sem tæringarkröfur leyfa getur dregið verulega úr efniskostnaði en einfalda hönnun móta.
- Sameining aukareksturs- Samþætting í-smellingu eða innsetningu PEM-festinga hækkar fyrirfram verkfærakostnað en lækkar verð á-stykki með því að útiloka aðskilda meðhöndlun og skiptingarstimplun á aðgerðum á mörgum vinnustöðvum.
- Hagræðing ræma skipulag- Betri hreiður hlutar á spólunni lágmarkar rusl. Snjöll framsækin deyjahönnun kreistir hámarksverðmæti úr hverjum tommu af efni.
- Margra-ára samninga- Lengri skuldbindingar veita verðstöðugleika og gera birgjum kleift að fjárfesta í hagkvæmum verkfærum vitandi að magnið réttlætir það.
- Snemma þátttöku birgja- Með því að koma stimplunarfélaga þínum inn í hönnunarstigið gefst þeim tækifæri til að stinga upp á breytingum sem draga úr flækjustiginu áður en verkfærið er framkvæmt.
Grundvallarreglan er einföld: sérhver ákvörðun sem þú tekur við hönnun og innkaup fer í gegnum kostnaðaruppbygginguna. Rúmfræði hluta sem lítur vel út á CAD-skjá gæti krafist dýrra verkfæra, á meðan minniháttar radíusbreyting eða holuflutningur gæti sparað þúsundir í smíði skurðar og bætt-langtíma framleiðsluhagkvæmni.
Kostnaðarvitund ein og sér tryggir þó ekki góða niðurstöðu. Sami hluti sem er verðlagður á sama verð getur skilað mjög mismunandi árangri eftir því hvaða atvinnugrein hann þjónar, vottunum sem krafist er og skjölunum sem búist er við við afhendingu. Bíla-, geimferða-, rafeindatækni- og lækningaforrit leggja hvert sína eigin kröfur ofan á grunnstimplunarhagfræði.
Iðnaðarumsóknir og hvað hver krefst
Krappi sem ætlað er fyrir hurðaspjald fyrir smábíla og hlífðardós inni í skurðvélmenni gæti báðir byrjað sem flatt málmplata, en staðlarnir, skjölin og vinnslustýringin í kringum hvert þeirra eru í sundur. Iðnaðurinn þinn ræður miklu meira en efnisvali. Það skilgreinir hvaða vottorð birgir þinn verður að hafa, hvaða skoðunarskjöl fylgja hverri lotu og hversu þétt vikmörkin þurfa að vera í öllu framleiðsluferlinu.
Kröfur um stimplun fyrir bifreiðar
Bílaforrit keyra á hljóðstyrk. Árlegt magn í hundruðum þúsunda eða milljóna er venjubundið og hver hluti verður að uppfylla OEM forskriftir yfir allan líftímann. IATF 16949 vottun er í raun skylda fyrir Tier 1 og Tier 2 birgja, sem krefst formlegra PPAP skjala, APQP áætlanagerðar og mælikerfisgreiningar áður en einn framleiðsluhlutur er sendur.
Þú munt einnig mæta-sértækum kröfum viðskiptavina sem eru lagðar ofan á. Hver OEM bætir við einstökum umbúðastöðlum, merkingarreglum og verklagsbreytingumstjórnunaraðferðum. Vikmörk lenda venjulega á bilinu +/-0,1 mm til +/-0,25 mm fyrir stimplaðar festingar, klemmur og burðarstyrkingar. Svæðisbundnir birgjar yfir málmstimplunargöngunum Great Lakes, til dæmis, hafa byggt upp djúpstæða sérfræðiþekkingu á þessum verkflæði bíla vegna þess að nálægð við OEM-framleiðendur Detroit krefst þess.
Geimferða- og varnarmál
Aerospace hækkar mörkin varðandi nákvæmni og rekjanleika. Vikmörk herða reglulega í +/- 0,001 tommur og hver stimplaður íhlutur verður að rekja til sérstakrar hitaeiningar. AS9100 vottun stjórnar stillingarstjórnun, forvörnum gegn fölsuðum hlutum og skoðun fyrstu greina samkvæmt AS9102 samskiptareglum.
Efnisval breytist líka verulega. Geimferðaverkefni tilgreina oft títan, Inconel og sérhæfðar álblöndur sem bjóða upp á yfirburða styrk-fyrir-þyngdarafköst en valda einstökum mótunaráskorunum, þar á meðal sprungu, galli og árásargirni. Verkfæri fyrir þessar málmblöndur krefjast oft sérhæfðrar deyjahúðunar og vandlega útreiknuðs pressufjölda til að viðhalda heilleika efnisins. Magn hefur tilhneigingu til að vera minna en bíla, allt frá nokkrum þúsundum til tugþúsunda stykki, en skjala- og skoðunarbyrði á hvern hluta er verulega hærri.
Rafeindatækni, læknisfræði og almennar iðnaðarþarfir
Rafeindastimplun starfar á annan mælikvarða algjörlega. Íhlutir eins og EMI hlífðardósir, jarðtengingar, rafhlöðusenglar og tengihlutar krefjast efnisþykktar á bilinu 0,001 tommur til 0,032 tommur, með einstökum eiginleikum stundum bara hár-breidd eða tvö í þvermál. Efni eins og fosfórbrons, beryllium kopar, nikkelsilfur og MuMetal eru algeng vegna þess að þau sameina rafleiðni og slitþol. Varahlutir eru oft sendir í límband-og-spóluumbúðum til að velja sjálfvirkt-og-samsetning á rafrásarplötur.
Lyfjatæki stimplun lög ISO 13485 kröfur yfir framleiðsluferlið. Lífsamrýmanleg efni eins og 316L ryðfrítt stál eða títan eru staðalbúnaður og mengunarvarnir geta náð til meðhöndlunar á hreinu herbergi og sérhæfðra umbúða. Skjalakröfur leggja áherslu á hönnunarstýringar, löggildingarskrár og eftir-markaðseftirlit, þar sem varðveislutímabil skráa er langt umfram það sem er í öðrum atvinnugreinum.
Almenn iðnaðarforrit setja sveigjanleika í forgang fram yfir flókið regluverk. Kaupendur í byggingariðnaði, loftræstikerfi, landbúnaði og þungum búnaði þurfa kostnaðar-hagkvæma framleiðslu á breitt efnis- og magnsvið. Iðnaðarvélaframleiðendur á svæðum eins og Oxford, MI og um miðvesturlönd þjóna oft þessum mörkuðum með fjölhæfri pressugetu og styttri afgreiðslutíma, þar sem vottunarbyrði er léttari og þolmörk eru fyrirgefnari.
| Iðnaður | Lykilvottun | Dæmigert bindi | Gagnrýnin sérstakur | Algeng efni |
|---|---|---|---|---|
| Bílar | IATF 16949 | 100K til milljónir árlega | PPAP, +/-0,1 til +/-0,25 mm frávik, OEM-sértækar kröfur | Kolefnisstál, HSLA, ál, ryðfrítt stál |
| Aerospace & Defense | AS9100 | 1K til 50K árlega | +/-0,025 mm vikmörk, rekjanleiki hitalotu, AS9102 FAI | Títan, Inconel, álblöndur í geimferðum |
| Raftæki | ISO 9001 (lágmark) | 10K til milljónir árlega | Örstimplunarmöguleiki, 0,001"-0,032" efni, límband-og spóluumbúðir | Fosfórbrons, BeCu, nikkelsilfur, kopar, MuMetal |
| Læknatæki | ISO 13485 | 5K til 500K árlega | Lífsamrýmanleiki, mengunarvarnir, aukinn rekjanleiki | 316L ryðfrítt, títan, kóbalt-króm |
| Almenn iðnaðar | ISO 9001 | 5K til 500K árlega | Kostnaðarhagkvæmni, sveigjanlegt magn, styttri leiðtíma | Kolefnisstál, ál, kopar, ryðfrítt stál |
Einstök kröfur hverrar atvinnugreinar búa til síunarkerfi. Birgir sem hentar vel fyrir há-rúmmál bílafestinga gæti skort rekjanleikainnviði fyrir flugrými, á meðan örstimplunarsérfræðingur hefur ef til vill ekki þunga-þunga iðnaðarhluta. Að viðurkenna hvar verkefnið þitt fellur á þetta litróf er fyrsta skrefið í átt að því að þrengja að birgðalistanum þínum, en að vita hvað á að leita að í raunverulegu matsferlinu er það sem skilur góða ákvörðun um innkaup frá dýrri kennslustund.
Hvernig á að meta og velja rétta stimplunaraðilann
Þú hefur minnkað skammlistann þinn við handfylli af framsæknum birgðastimplum. Vefsíður þeirra líta fagmannlega út, vottorðin skoða og uppgefið verð eru á svipuðu bili. Svo hvernig aðgreinir þú birgi sem mun skila stöðugum gæðum í mörg ár frá þeim sem mun láta þig elta seint sendingar og senda kvartanir viðskiptavina eftir sex mánuði?
Munurinn kemur sjaldan fram í verðsamanburði. Það býr í smáatriðunum: hversu djúpt verkfræðibekkurinn þeirra fer, hvernig þeir eiga samskipti á meðan á tilboðinu stendur og hvort búnaður þeirra standist í raun og veru kröfur þínar um hluta. Hér er hagnýtur rammi sem stjórnendur og verkfærafræðingar geta notað til að meta umsækjendur af öryggi.
Gátlisti fyrir tæknilega hæfileika fyrir kaupendur
Tæknileg hæfni er ó-viðræðuhæfur upphafspunktur. Birgir gæti verið með óaðfinnanleg gæðakerfi, en ef pressurnar þeirra ráða ekki við rúmfræði hluta þíns eða tonnafjölda, skiptir ekkert annað máli. Þegar þú skoðar getu skaltu staðfesta þessar upplýsingar:
- Pressutonnasvið- Notar birgir pressur sem passa við kröfur þínar um efni og mál? Að stimpla 0,060 tommu ryðfríu stáli krefst verulega meiri tonnafjölda en að mynda 0,020 tommu ál. Biðjið um allt tonnið, ekki bara stærstu pressuna á gólfinu.
- Rúmstærð og lokunarhæð- Stærri hlutar eða flóknar framsæknar teygjur með mörgum stöðvum þurfa nægileg rúmmál. Ef teningurinn þinn er meiri en tiltæk rúmstærð getur birgirinn ekki keyrt það án tillits til annarra hæfis.
- Ýttu á hraðasvið- Há-tengiforrit gætu þurft 400+ högg á mínútu á meðan þungir-byggingarhlutar ganga á 30-60 SPM. Staðfestu að birgirinn starfar á hraða sem er í samræmi við rúmmál þitt og flókið hluta.
- Innan-verkfæragetu- Birgir sem hannar og smíðar dúkur stjórna eigin afgreiðslutíma sínum og geta gert breytingar hraðar en þeir sem útvista verkfærum til þriðja aðila. Leitaðu að CNC vinnslu, vír EDM og nákvæmnisslípun undir einu þaki.
- Aukarekstur- Geta þeir séð um að grafa, slá, húða, suða eða setja saman í-húsinu? Hver aðgerð sem send er til undirverktaka kynnir flutningstíma, meðhöndlunaráhættu og samhæfingarflækjur.
- Efnismeðferð og spólugeta- Staðfestu að þeir geti séð um spólubreidd þína, þyngd og efnistegundir. Spólu-fóðraðar framsæknar aðgerðir þurfa viðeigandi decoilers, straighteners og feeders sem passa við strimlamálin þín.
- Vottanir sem passa við atvinnugreinina þína- Eins og áður hefur komið fram, krefjast bifreiðar IATF 16949, flugvélar krefjast AS9100 og læknisfræðilegar kröfur ISO 13485. Nákvæmni deyja og stimplun inc. aðgerð án réttrar vottunar fyrir markaðinn þinn er ekki-ræsir, óháð verði.
Hljómar eins og margir kassar til að athuga? Það er. En hver og einn útilokar áhættu sem annars myndi koma upp á yfirborðið meðan á framleiðslu stendur þegar kostnaður við að skipta um birgja er veldishraða hærri.
Mat á verkfræðistuðningi og samskiptum
Tæknilegar upplýsingar á hæfileikablaði segja þér hvað birgir getur gert. Verkfræðiaðstoð segir þér hversu vel þeir gera það. Dýpt verkfræðiteymi birgja ákvarðar oft hvort verkefnið þitt fer af stað á réttum tíma eða festist í endurteknum verkfærum.
Þegar þú hefur áhuga á mögulegum samstarfsaðilum skaltu fylgjast með þessum vísbendingum:
DFM endurgjöf gæði.Sendu inn hlutateikningu þína og metið hvernig birgir bregst við. Vísa þeir á aðgerðalausan hátt í það sem þú sendir, eða greina þeir með fyrirbyggjandi hætti hugsanleg myndunarvandamál, stinga upp á radíusbreytingum og merkja umburðarlyndi sem mun valda óþarfa verkfærakostnaði? Birgir sem býður upp á marktækar DFM ráðleggingar á tilvitnunarstigi sýnir sömu verkfræðigrein og þeir munu koma með í framleiðsluáætlunina þína.
Hermunargeta.CAE og endanleg frumefnisgreining eru ekki lengur valfrjáls fyrir flóknar stimplingar. Spyrðu hvort birgirinn keyri formlíkingar til að sannreyna mótahönnun áður en vinnsla hefst. Eftirlíking nær afturhvarfi, þynningu og hrukkum stafrænt og sparar vikur af endurteknum líkamlegum tilraunum. Birgjar eins ogYICHENsamþætta CAE uppgerð inn í staðlað verkflæði sitt, allt frá hagkvæmni í gegnum prufukeyrslur, og minnka bilið á milli fræðilegrar mótahönnunar og raunverulegs-heimspressunnar.
Frumgerð valkostir.Fyrir nýjar vörukynningar, getur birgirinn framleitt frumgerð hluta með mjúkum verkfærum eða stakri-stöðvaaðferðum áður en hann skuldbindur sig til fullrar framleiðsludeyða? Þessi hæfileiki flýtir fyrir hönnunarstaðfestingartímalínu þinni án þess að hætta sé á dýrri endurvinnslu á hertu framsæknu verkfæri.
Samskiptahraði.Rannsóknir á virkni kaupenda-birgja í málmstimplun undirstrika stöðugt að fyrirsjáanleiki í samskiptum skiptir jafn miklu máli og fyrirsjáanleiki í gæðum hluta. Birgir sem þegir við smíði verkfæra eða veitir ekki tímamótauppfærslur gefur til kynna hvernig þeir muni haga sér við framleiðslu. Leitaðu að skipulagðri verkefnastjórnun: skilgreindum áföngum, reglulegum stöðuskýrslum og einum tengilið sem á forritið þitt.
Stefna um eignarhald á verkfærum.Þessi grípur kaupendur óvarlega. Hver á teninginn eftir að hann er borgaður? Staðlaðar venjur í iðnaði veita kaupanda eignarhald, en sumir birgjar halda eftir verkfærum eða innheimta flutningsgjöld. Skýrðu eignarhald, viðhaldsábyrgð og hvað verður um deyja þína ef þú þarft að flytja framleiðslu. Fáðu það skriflega á meðan á tilvitnun stendur, ekki eftir að ágreiningur kemur upp.
Tilboð rauðir fánar og jákvæðir vísbendingar
Tilboðsferlið sjálft er greiningartæki. Hvernig birgir hagar sér þegar þeir eru að reyna að vinna fyrirtæki þitt er besta útgáfan af því hvernig þeir munu haga sér þegar þeir hafa það. Hér er það sem á að horfa á:
Jákvæðar vísbendingar:
- Ítarlegar spurningar um forritið þitt,-endir notkunarumhverfi og samsetningarkröfur frekar en að vitna í prentun
- Fyrirbyggjandi DFM tillögur sem draga úr kostnaði eða bæta gæði
- Hreinsa áætlanir um afgreiðslutíma verkfæra með skilgreindum áfanga
- Gagnsæ sundurliðun verðlagningar sem aðskilur verkfæri, stykkjaverð og aukarekstur
- Tilvísanir frá viðskiptavinum í þínum iðnaði sem þú getur raunverulega haft samband við
- Vilji til að útvega prufugögn-og sýnishornshluta áður en þú skuldbindur þig til framleiðslumagns
- Vísbendingar um fjármálastöðugleika: ár í viðskiptum, fjárfestingar í aðstöðu, fjölbreyttur viðskiptavinahópur
Rauðir fánar:
- Tilvitnanir skilað án þess að spurt sé um tæknilegar spurningar, merki um að birgir sé að giska frekar en verkfræði
- Óljósar eða vantar skuldbindingar um leiðtíma
- Tregðu til að deila aðgangi að aðstöðuferð eða veita viðskiptavinum tilvísanir
- Verðlagning verulega undir öllum öðrum tilboðum án skýrrar skýringar á því hvernig kostnaður er lækkaður
- Ekkert minnst á skoðunaraðferðir, SPC eða gæðaskjöl í tillögunni
- Óvilji til að skilgreina eignarskilmála verkfæra fyrirfram
- Mikil starfsmannavelta eða tíðar breytingar á tengiliðnum þínum á meðan á tilboðinu stendur
Landfræðileg sjónarmið hafa einnig áhrif, sérstaklega fyrir áætlanir sem krefjast tíðrar samvinnu við þróun deyja. Birgir sem staðsettur er innan akstursfjarlægðar gerir kleift-að taka þátt í prufuprófi, hraðari verkfræðilegar breytingar og minni sendingarkostnað fyrir sýnishornssamþykktarlotur. Sem sagt, landafræði ætti ekki að hnekkja getu. Fjarlægur birgir með mikla sérfræðiþekkingu á tilteknu forriti þínu gæti staðið sig betur en staðbundin verslun sem skortir viðeigandi reynslu.
Fjármálastöðugleiki verðskuldar líka athugun. Langvarandi tengsl við efnisframleiðendur og áratuga samfelld rekstur benda til seiglu í gegnum markaðssveiflur. Birgir sem hefur staðið af sér niðursveiflur án þess að skerða fjárfestingu í búnaði eða starfsfólki er mun ólíklegri til að skapa truflun á framboði í miðri-áætlun en sá sem starfar á þunnri framlegð með öldrun véla.
Að lokum snýst matsramminn í einni spurningu: sýnir þessi birgir fram á tæknilega getu, verkfræðilega dýpt og samskiptaaga sem sannur framleiðsluaðili frekar en bara söluaðili sem fyllir út innkaupapantanir? Svarið verður venjulega ljóst löngu áður en þú gefur út fyrstu innkaupapöntunina, ef þú veist hvað þú átt að leita að meðan á beiðni um tilboðssamtal stendur.
Að taka sjálfstraust ákvarðanir um uppsprettu deyja
Sérhver hluti þessarar handbókar vísar í átt að sama undirliggjandi sannleika: farsæl stimplunarforrit eru byggð á upplýstum ákvörðunum sem teknar eru snemma, ekki viðbragðslausum lagfæringum sem beitt er seint. Hvort sem þú ert að útvega þér -miklu bindi fyrir bíla eða ör-þolstengi fyrir loftrými, þá haldast meginreglurnar sem skilja sléttar sjósetningar frá kostnaðarsömum töfum stöðugar.
Lykilatriði fyrir ákvarðanir um innkaup
Hér er það sem skiptir mestu máli þegar þú ert að fara frá rannsóknum yfir í virka birgðatengsl við stimplunarfyrirtæki:
- Passaðu ferlisgerð við rúmfræði hluta og rúmmáli.Framsækin teygjur þjóna háum-stærð og mörgum-hlutum. Flutningsdiska höndla stærri eða dýpri rúmfræði. Samsettar og stakar-stöðvaraðferðir passa við einfaldari hluta í minna magni. Að velja ranga aðferð eykur verkfærakostnað eða takmarkar framleiðsluhagkvæmni.
- Staðfestu vottorð fyrir tiltekna iðnað þinn.IATF 16949 fyrir bíla, AS9100 fyrir fluggeim, ISO 13485 fyrir læknisfræði. Þetta eru ekki valfrjálsir aukahlutir. Þau tákna endurskoðuð kerfi sem tryggja rekjanleika, skjöl og vinnslustjórnun á því stigi sem umsókn þín krefst.
- Skildu alla tímalínuna í verkflæðinu.Frá hagkvæmniskoðun í gegnum mótunarvinnslu, prufukeyrslur og fyrstu greinarskoðun tekur dæmigert prógramm vikur til mánuði áður en framleiðsluhlutar eru sendir. Að byggja þessa tímalínu inn í verkefnaáætlunina kemur í veg fyrir þrýsting á síðustu-mínútu sem leiðir til flýtileiða.
- Metið verkfræðilega dýpt, ekki bara pressagetu.Birgir með sterka DFM endurgjöf, CAE uppgerð getu og fyrirbyggjandi samskipti við tilvitnun mun standa sig betur en stærri verslun sem framleiðir óvirkt allt sem þú gefur þeim. Verkfræðisamvinna grípur vandamál stafrænt áður en þau verða dýr líkamleg endurvinnsla.
- Biddu um-prófunargögn áður en þú skuldbindur þig til framleiðslumagns.Skoðunarskýrslur fyrstu greinar, SPC gögn úr prufukeyrslum og sýnishornshlutar gefa þér hlutlægar vísbendingar um getu. Sérhver stimplunaraðili sem treystir á ferli þeirra mun veita þessi gögn án þess að hika.
Besta útkoman kemur frá snemma samstarfi verkfræðiteyma kaupenda og stimplaframleiðenda, ekki frá því að velja lægsta tilboðið eftir að hönnun hefur verið læst.
Næstu skref til að fara frá rannsóknum yfir í beiðni um tilboð
Þú hefur rammann. Að koma því í framkvæmd þýðir að taka þátt í mögulegum samstarfsaðilum áður en hönnun þinni er lokið, ekki eftir. Snemmkomin þátttaka gefur ýmsum deyja og stimplunarbirgjum tækifæri til að mæla með efnisskiptum, stinga upp á rúmfræðibreytingum sem einfalda verkfæri og merkja umburðarlyndi sem mun valda óþarfa kostnaði. Rannsóknir sýna stöðugt að þessi samvinnuaðferð styttir þróunarlotur, dregur úr endurteknum frumgerðum og skapar fyrirsjáanlegri leið til framleiðslu.
Þegar þú ert tilbúinn til að gefa út beiðnir um tilboð, sendu hlutateikningu þína til margra viðurkenndra stimplunarframleiðenda og berðu saman ekki bara verð heldur gæði tæknilegra spurninga þeirra, DFM endurgjöf og fyrirhugaðar tímalínur. Birgir sem spyr umhugsandi spurninga við tilvitnun er venjulega sá sem kemur fæstum á óvart meðan á framleiðslu stendur.
Leitaðu að samstarfsaðila sem býður upp á fulla-þjónustuaðstoð frá hagkvæmnigreiningu til framleiðsluskoðunar, aðila sem lítur á forritið þitt sem verkfræðisamstarf frekar en viðskiptainnkaupapöntun. Þessi aðgreining, meira en tonn eða landafræði, er það sem knýr árangur í framleiðslu til lengri-tíma.
Algengar spurningar um stimplunarfyrirtæki
1. Hver er munurinn á framsækinni deyja stimplun og flytja deyja stimplun?
Framsækin stimplun færir samfellda málmrönd í gegnum margar stöðvar á meðan vinnustykkið helst fest við burðarræmu, sem gerir það tilvalið fyrir mikið-magn lítilla-til-miðlungshluta með hundruðum högga á mínútu. Flutningsstimplun skilur eyðublaðið frá ræmunni á fyrstu stöðinni, síðan færa vélrænir fingur lausa-hlutinn á milli stöðva. Þetta gerir kleift að draga dýpra, þræða og flóknari þrívíddarmótun fyrir stærri hluta. Framsækið verkfæri hentar rúmmáli yfir 100.000 stykki, en flutningsmót þjóna venjulega 10.000 til 100.000 stykki keyrslur þar sem rúmfræði hluta fer yfir framsækna getu.
2. Hvað kostar verkfæri fyrir stimplunarverkefni?
Verkfærakostnaður er mjög breytilegur eftir flækjustigi, fjölda stöðva og verkfærastálflokki. Einföld tæmandi teygja getur kostað um $5.000, en flóknar framsæknar teygjur með mörgum mótunarstöðvum geta farið yfir $100.000. Flest hófleg-flókin verkefni falla á bilinu $15.000 til $50.000. Þættir sem auka verkfærakostnað eru meðal annars þrengri vikmörk, viðbótarstöðvar fyrir aukaeiginleika, úrvals verkfærastál fyrir slípiefni og karbítinnlegg fyrir lengri framleiðslutíma. Greiðsla er venjulega byggð upp sem 50% við verkfærapöntun og 50% eftir samþykki sýnishorns.
3. Hvaða vottorð ætti deyjastimplunarfyrirtæki að hafa?
Nauðsynleg vottun fer eftir atvinnugreininni þinni. ISO 9001 er grunnlínan fyrir almenn gæðakerfi í framleiðslu. Bílaforrit krefjast IATF 16949, sem gerir ráð fyrir PPAP skjölum, APQP skipulagningu og greiningu mælikerfa. Geimferða- og varnarforrit þurfa AS9100, sem nær yfir rekjanleika efnis til að hita hluti, stillingarstjórnun og varnir gegn fölsun hluta. Stimplun lækningatækja krefst ISO 13485, þar sem lögð er áhersla á lífsamrýmanleika, mengunareftirlit og eftir-markaðseftirlit. Gakktu úr skugga um að birgir hafi tiltekna vottun{10}} sem endir{10}}markaðurinn krefst áður en hann hefur samband við hann.
4. Hversu langan tíma tekur það að fara frá hönnun til framleiðslu hjá stimplunarfyrirtæki?
Dæmigert stimplunarforrit fylgir skipulögðu verkflæði: hagkvæmniskoðun, DFM endurgjöf, CAE uppgerð, mótahönnun, verkfærastálvinnsla, samsetning móta, prufukeyrslur, skoðun fyrstu greinar og framleiðslusamþykki. Verkfærasmíðin einn og sér tekur oft sex til tólf vikur eftir því hversu flókið það er. Með því að bæta við hagkvæmniskoðun, uppgerð og prufukeyrslur þurfa flest forrit þrjá til fimm mánuði frá fyrstu þátttöku til fyrstu framleiðsluhluta. Kaupendur sem hafa samband við birgja snemma á hönnunarstiginu og fella DFM ráðleggingar inn geta stytt þessa tímalínu með því að draga úr endurskoðunarferlum verkfæra.
5. Hvaða efni getur deyjastimplunarfyrirtæki unnið?
Stimplunarfyrirtæki vinna mikið úrval af málmum, þar á meðal kolefnisstáli (1008 til 1095), HSLA stáli, ryðfríu stáli (300 og 400 röð), álblöndur (1100, 3003, 5052, 6061), kopar, kopar, fosfórbrons og títan eins og títan. Efnisþykkt er venjulega á bilinu 0,020 tommur til 0,625 tommur. Efniseiginleikar eins og togstyrkur, sveigjanleiki, hörku og springback hafa bein áhrif á hönnun mótanna, kröfur um pressufjölda og slit á verkfærum. Að velja rétta málmblönduna snemma á hönnunarstiginu hjálpar til við að hámarka bæði byggingarkostnað og-langtíma framleiðsluhagkvæmni.


