


Hvað stimplunar klemmur gera og hvers vegna þær skipta máli
Ímyndaðu þér pressuna þína keyra á 60 höggum á mínútu. Efri teningurinn skellur í efni, myndar þúsundir punda af öfugu álagi og titringur gárast í gegnum stoð. Hvað heldur báðum teningahelmingunum læstum í stöðu í gegnum allt þetta? Svarið er klemmakerfið þitt og ef það bilar þá bilar allt niðurstreymis með því.
Skilgreining og kjarnavirkni stimplunarklemma
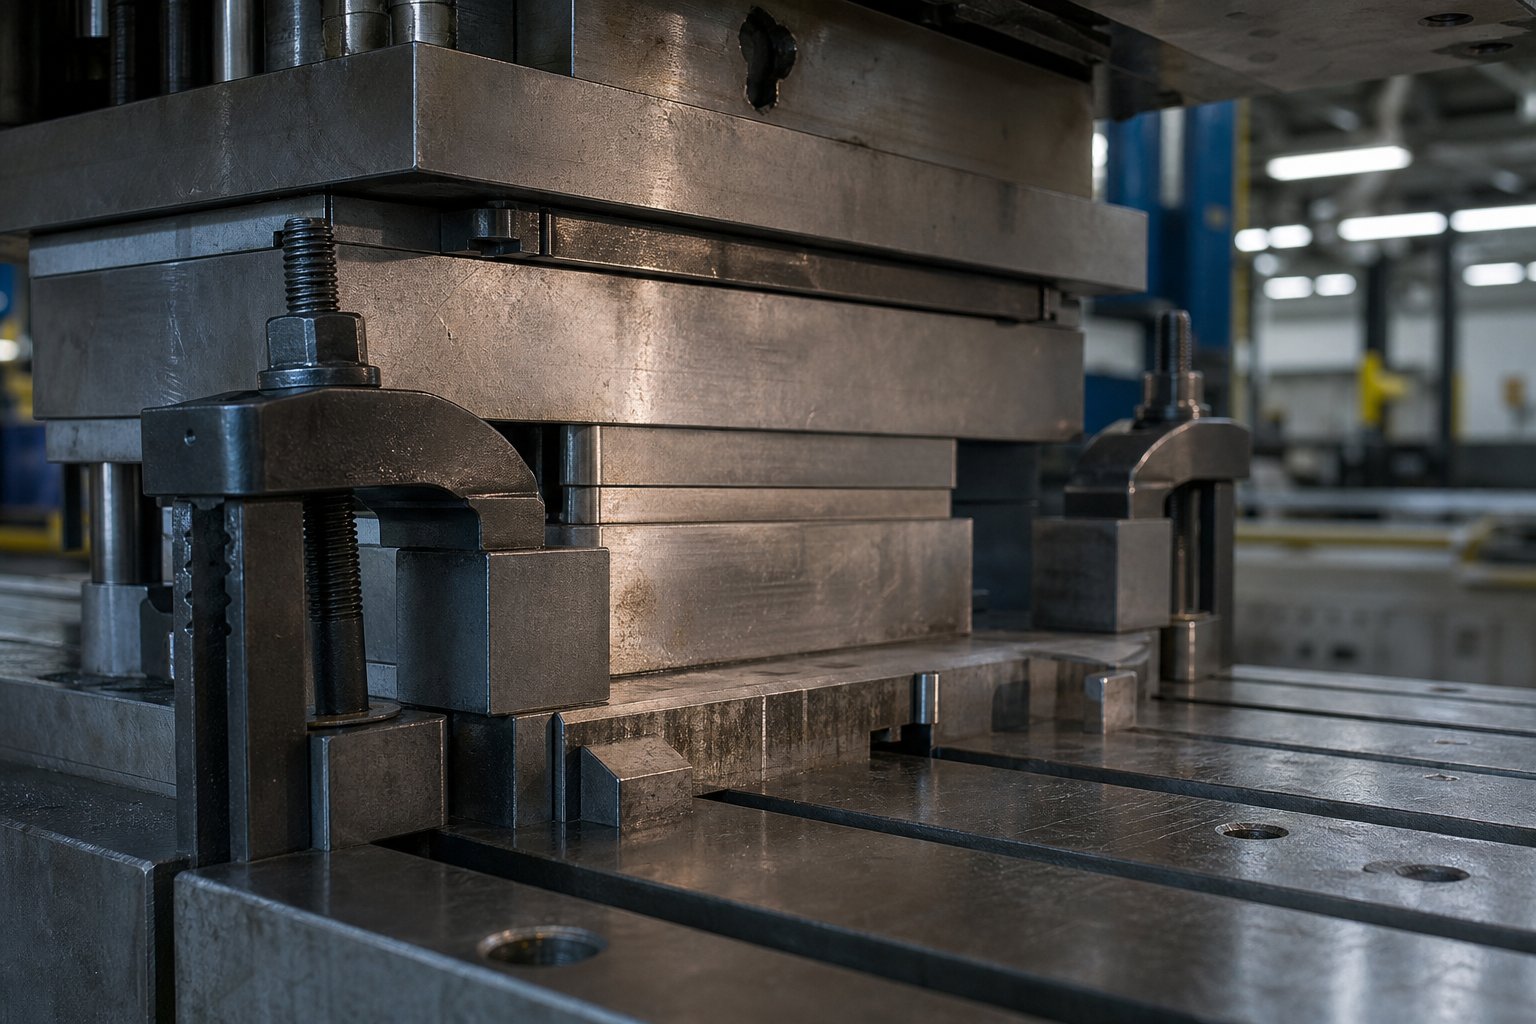
Stimplunarklemmur eru vélræn eða afl-knúin tæki sem festa efri og neðri helminga pressuverkfæris (dýnu) við rammann (rennibraut) og stoðplötu, og standast alla kyrrstöðu og kraftmikla krafta sem myndast í stimplunarlotunni.
Í stimplunarpressu festist efri deyjahelmingurinn við rennibrautina á meðan neðri helmingurinn er klemmdur eða boltaður við rúmið eða bolstertið. Deyjaklemman er mikilvæga tengið milli þessara verkfæraíhluta og pressubyggingarinnar sjálfrar. Starf þess nær lengra en einfaldlega að halda þungri stálblokk á sínum stað. Hvert þrýstihögg framkallar mótunarkrafta, smellu-í gegnum högg, afnámskrafta og titring. Deyjaklemma verður að standast allt þetta álag ítrekað, oft milljónir lota yfir framleiðslukeyrslu, án þess að leyfa jafnvel brotahreyfingu á deyjaskónum miðað við pressuna.
Hvers vegna klemmaheilleiki hefur áhrif á gæði hluta og pressuöryggi
Þegar þú hugsar um gæðavandamál hluta, er klemmning sjaldan að kenna. En það ætti. Tening sem færir jafnvel nokkra þúsundustu úr tommu miðja-högg kynnir víddarbreytingu í hvern stimplaða hluta sem á eftir kemur. Kýla-til-að deyja breytist. Flugmenn eru ekki lengur í takt við for-göt göt. Framsæknar deyjastöðvar missa skráningu. Niðurstaðan er rusl, skemmdir á verkfærum og ófyrirséð niður í miðbæ.
Öryggisvíddin er jafn alvarleg.Festingar fyrir-stillingar eru háðar lotubundinni hleðslufrá titringi í pressu og endurnýjun sem fylgir endurtekinni notkun. Ein misheppnuð klemma undir kraftmiklu álagi getur losað deyjahluta sem vegur hundruð eða þúsundir punda. Þetta er ástæðan fyrir því að óþarfa festing, rétt sannprófun á tog og rétt val á klemmu eru ekki valfrjáls bestu starfsvenjur. Þær eru grundvallaröryggiskröfur fyrir hverja pressuuppsetningu.
Þessi handbók fjallar um allan líftíma klemma: gerðir og notkunarreglur, útreikninga á klemmukrafti, uppsetningaraðferðir, viðhaldsáætlanir og skipulagðan ákvörðunarramma til að velja rétta kerfið. Hvort sem þú ert prenttæknimaður sem stillir deyjur daglega, verkfæraverkfræðingur sem tilgreinir klemmu fyrir nýjan framsækna teygju eða rekstrarstjóri sem metur uppfærslur á skjótum teygjubreytingum, þá munu kaflarnir á undan gefa þér tæknilega dýpt til að taka öruggar ákvarðanir.
Heill flokkunarfræði tegunda klemma
Ekki eru öll klemmutækin sem vinna sömu vinnu á sama hátt. Táklemma sem heldur litlum samsettri dýfu í 60 tonna OBI pressu á nánast ekkert sameiginlegt með segulplötu sem tryggir framsækið verkfæri í 1.000 tonna flutningspressu. Samt falla báðir undir regnhlíf deyjaklemmunnar. Til að velja rétt þarftu skýra mynd af hverjum flokki sem til er, hvernig hver og einn heldur teningunni og hvar hver passar best.
Handvirkar klemmugerðir og stillingar þeirra
Handvirkar klemmur treysta á mannlegan stjórnanda til að staðsetja, herða og sannreyna hvern festingarpunkt. Þeir eru algengasti og ódýrasti flokkurinn, en þeir krefjast aga í beitingu togs og samkvæmni í staðsetningu.
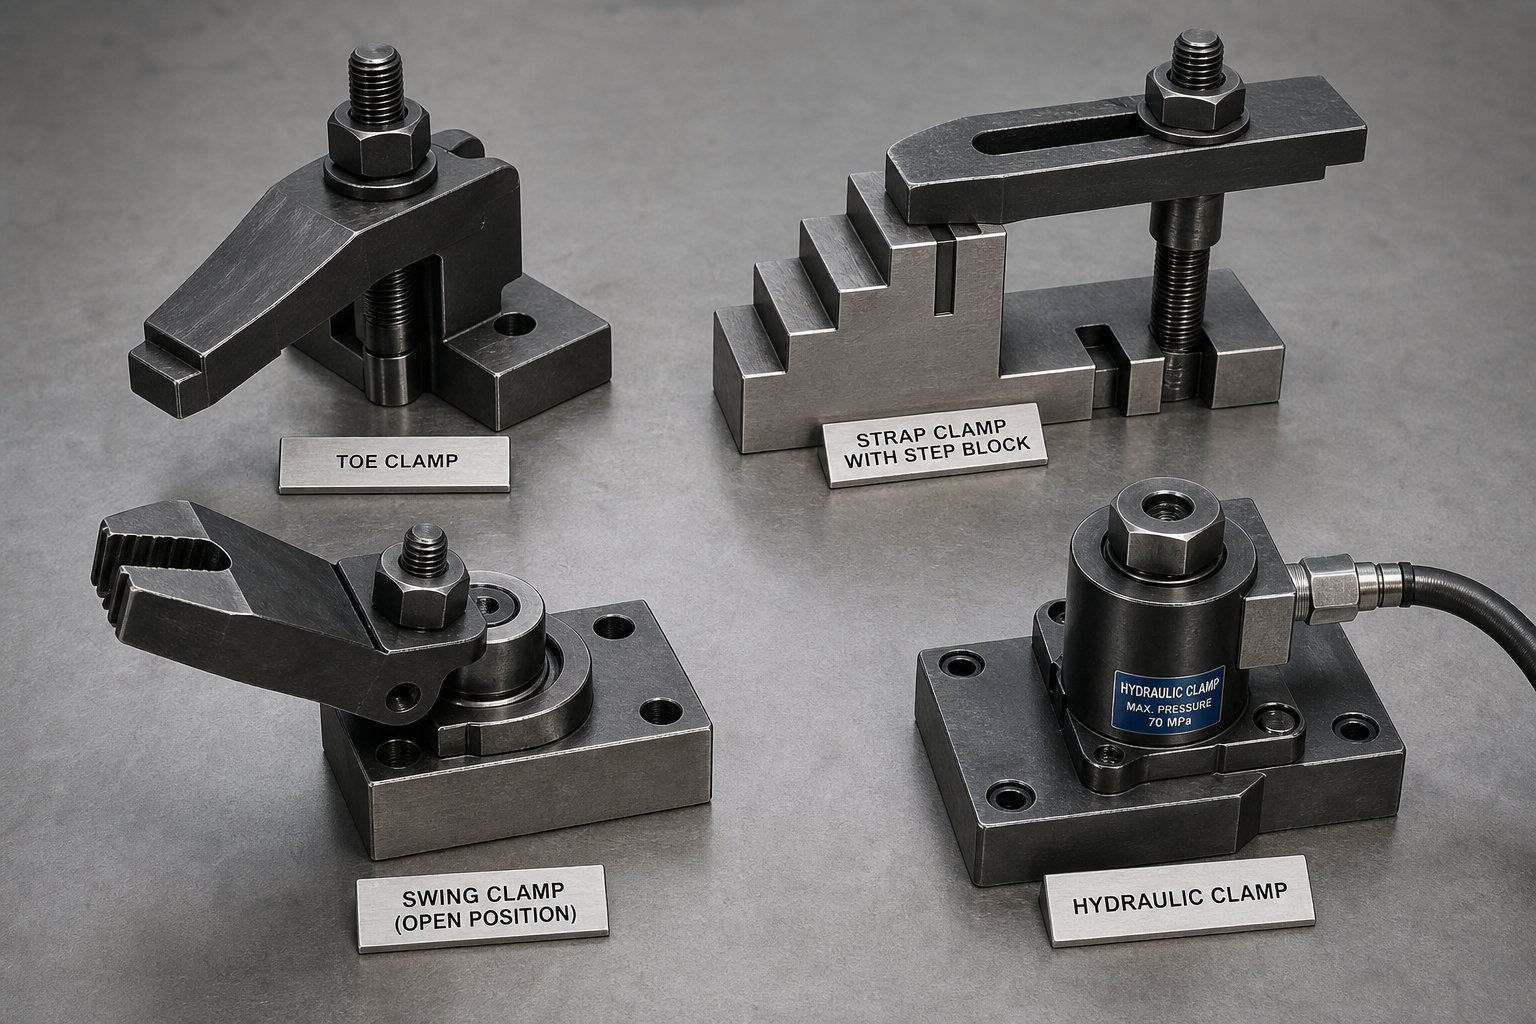
Táklemmagríptu í brún deyjaskórsins með stuttum, lágum-sniði fingri sem krækjast yfir töppunarflansinn. AT-raufboltinn þræðir upp í gegnum bolsterraufina og hneta dregur tána niður á móti yfirborðinu. Þeir virka vel í þröngum rýmum þar sem loftrýmið er takmarkað og þú munt oft sjá þá á smærri OBI og gap-rammapressum sem verða lítið-tonn.
Ólar klemmur(stundum kallaðar stangarklemmur eða D-klemmur í styttri verslun) notaðu flata stálstöng sem brúar á milli brúnar skósins og stuðningspunkts eins og þrepablokkar. Annar endinn snertir teninginn, hinn hvílir á þrepablokkinni og T-bolti í miðjunni dregur stöngina niður til að mynda klemmukraft í gegnum stöng-eins og vélrænan kost. Ólarklemmur eru fjölhæfar og ódýrar, sem gera þær að sjálfgefnu vali fyrir vinnubúðir sem annast fjölbreyttar stærðir.
Skrefblokk og klemmusettparið saman við ólarklemmur til að brúa hæðarmuninn á yfirborði deyjaskósins og bolstersins. Þrepakubbar koma í stigstærðum, sem gerir stjórnandanum kleift að passa við stuðningshæðina við nánast hvaða þykkt skó sem er. Vel-passað þrepablokk og klemmusett heldur ólinni láréttri, sem dreifir klemmakraftinum jafnt. Þegar ólin hallast vegna þess að þrepahæðin er röng, einbeitist megnið af álaginu við boltann frekar en deyjabrúnina, sem dregur verulega úr skilvirku haldþoli.
Sveifluklemmursnúðu í stöðuna yfir mótunarflansinn og læstu niður með T-bolti. Helsti kostur þeirra er hraði: stjórnandinn sveiflar klemmuhlutanum úr vegi meðan á hleðslu á deyja stendur, snýr honum síðan aftur og herðir. Þetta útilokar þörfina á að fjarlægja og setja klemmuna að fullu fyrir hverja skiptingu. Sveifluklemmur henta pressum með tíðum deyjaskiptum þar sem full vökvakerfi eru ekki réttlætanleg.
Rennanlegar klemmurhreyfðu til hliðar meðfram T-raufinni til að mæta mismunandi teygjubreiddum án þess að færa boltann aftur. Þeir draga úr breytileika uppsetningar með því að halda klemmunni á fyrirfram-verðtryggðum stað sem þarf aðeins hliðarstillingu. Þú finnur þessar á pressum sem keyra fjölskyldur af deyjum með svipuð en ekki eins fótspor.
Afl-virkjuð klemmutækni
Þegar þú vilt fjarlægja breytileika símafyrirtækisins og þjappa saman skiptitíma taka afl-stýrð kerfi við. Þeir beita stöðugum, endurteknum krafti með því að ýta á hnapp.
Vökvakerfis klemmurnotaðu vökva undir þrýstingi sem verkar á stimpil til að mynda klemmukraft. Þeir hafa verið notaðir í málmmynduní meira en 50 árog eru enn mjög samþykktar vegna sveigjanleika þeirra og áreiðanleika. Vökvakerfisklemmur geta verið ytri (renna inn í T-rauf og grípa teygjubrúnirnar), fastar-festingar (boltaðar beint á stoð eða rennibraut) eða innri (samþætt í pressurúminu). Innri stillingar fela í sér sveifluklemmur sem gefa 7 til 19 tonn af krafti á hverja einingu, sveifluvaskklemmur sem veita allt að 25 tonn og innri togklemma sem grípa T-klemmustöng sem festar eru við undirplötur. Öryggiseiginleikar eins og núll-lekastefnustýringarlokar og stýri-stýrðir afturlokar tryggja að deyjan haldist í klemmu, jafnvel meðan á rafmagnsleysi eða vökvalínubilun stendur.
Segul- og vatnsaflskerfi
Segulklemmukerfinotaðu rafvaranlega segla sem eru felldir inn í sérsniðnar plötur sem eru boltaðar við pressurúmið og renna. Til að virkja kerfið þarf aðeins um 0,5 til 3 sekúndur af raforku til að skipta úr óspennu yfir í klemmt. Þegar þeir eru orðnir spenntir halda seglarnir teningnum án stöðugrar rafmagnstöku og halda fullum krafti jafnvel meðan á rafmagnsleysi stendur. Einbeitt segulsviðið smýgur um það bil 0,625 tommur inn í botninn og veitir samræmda, bjögun-frjálsa varðveislu yfir allt snertiflöturinn. Segulplötur þurfa ekki deyjastöðlun eins og vökvakerfi gera oft, þó þau krefjast flatra, hreinna deyfyfirborða úr segulmagnuðu-samhæfu stáli fyrir hámarks haldkraft.
Vatnsvélrænar klemmurbrúa bilið á milli fullkomlega handvirkrar og fullkomlega sjálfvirkrar nálgunar. Þeir nota T-bolta og klemmuhnetu, líkt og hefðbundin uppsetning, en samþætta innri stimpil sem þrýstir þegar stjórnandinn beitir réttu toginu. Forhleðsluvísir pinna nær til að veita tafarlausa sjónræna staðfestingu á því að boltinn sé rétt hlaðinn. Ávinningurinn er umtalsverður: 1-tommu T-bolta vatnsaflsvirkjaklemma myndar 22.000 pund af klemmukrafti með aðeins 22 ft-lbs togi. Þetta gefur stimplum endurgjöf og samkvæmni raforkukerfis en heldur einfaldleika handvirks vinnuflæðis.
| Tegund | Virkjunaraðferð | Dæmigert tonnafjöldi | Die Change Speed | Hlutfallslegur kostnaður |
|---|---|---|---|---|
| Táklemma | Handvirkt (T-bolti og hneta) | Allt að 200 tonn | Hægur (15-30 mín á dögunum) | Mjög lágt |
| Ól / D klemma | Handvirkt (T-bolti, þrepablokk) | Allt að 400 tonn | Hægur (15-30 mín á dögunum) | Lágt |
| Skrefblokk og klemmusett | Handvirkt (parað með ól) | Allt að 400 tonn | Hægur (15-30 mín á dögunum) | Lágt |
| Sveifluklemma | Handvirkt (pivot og T-bolti) | Allt að 300 tonn | Í meðallagi (10-20 mín) | Lágt-miðlungs |
| Rennanleg klemma | Handvirk (hliðarrennibraut, T-bolti) | Allt að 300 tonn | Í meðallagi (10-20 mín) | Miðlungs |
| Vökvaklemma | Vökvaþrýstingur (stimpill) | 50-2,000+ tonn | Hratt (1-5 mín) | Hátt |
| Segulplata | Rafmagns segull | 50-2,000+ tonn | Mjög hratt (0,5-3 sekúndur klemmutími) | Mjög hár |
| Vatnsvélræn klemma | Handvirkt tog + innri stimpla | Allt að 600 tonn | Í meðallagi (5-15 mín) | Miðlungs |
Hver flokkur hefur sérstaka stöðu á litrófinu kostnaðar, hraða og sjálfvirkni. En að vita hvað klemmutegund er kemur þér aðeins hálfa leið. Að skilja vélrænu meginreglurnar á bak við hverja varðveisluaðferð og átta sig á því hvernig þessar meginreglur brotna niður við raunverulegar rekstraraðstæður, er það sem skilur áreiðanlegar uppsetningar frá þeim sem breytast á miðju-slagi.
Hvernig hver klemmutækni virkar á vélrænu stigi
Klemma annað hvort heldur eða ekki. En þegar manni mistekst meðan á framleiðslu stendur þarf meira en sjónræn skoðun að greina hvers vegna. Það krefst þess að skilja eðlisfræðina sem myndaði haldkraftinn í fyrsta lagi. Hver klemmutækni byggir á í grundvallaratriðum mismunandi vélbúnaði og hver og einn rýrnar á annan hátt við raunverulegar-aðstæður. Að vita hvað gerist inni í klemmunni gefur þér möguleika á að ákvarða bilanaleit fyrir tap á klemmukrafti áður en minniháttar vandamál verður að skelfilegri teygjuskiptingu.
Núningur og vélrænn kostur í handvirkum klemmum
Sérhver handvirk klemma, hvort sem um er að ræða ól, táklemma eða dímíð klemmubúnað, heldur teningnum í gegnum sömu grunnregluna: bolti undir spennu skapar eðlilegan kraft á milli klemmuhliðarinnar og yfirborðs dekkskósins, og núningur á milli þessara yfirborðs þolir hliðarhreyfingu. Vélrænni kosturinn kemur frá rúmfræði handfangsins. Í spennuklemmu situr boltinn á milli deyjabrúnarinnar og þrepablokkarinnar. Því nær sem boltinn er staðsettur við deygjuna (frekar en í miðju), því hærra er hlutfall klemmakraftsins sem er flutt á yfirborðið.
- T-raufbolti sem gefur axial spennu
- Ól eða tá líkami virkar sem lyftistöng
- Skrefblokk sem veitir viðbragðspunktinn
- Hneta eða festing breytir toginu í línulega forhleðslu
Hvað veldur krafttapi hér? Olía eða stimplun smurefni á yfirborði skósins dregur úr núningsstuðlinum, stundum um 30 til 50 prósent. Varmahjólreiðar meðan á löngum framleiðslu stendur veldur slökun á boltum þar sem festingin stækkar og dregst saman. Titringur losar smám saman þráðinn. Ef þú tekur eftir handvirkri klemmu sem missir gripið á miðri-keyrslu skaltu athuga snertiflötina með tilliti til mengunar fyrst, athugaðu síðan toghald á boltanum.
Vökvaþrýstingsmargföldun og stimplahönnun
Vökvadrifnar klemmur nýta lögmál Pascals: þrýstingur sem beitt er á lokaðan vökva berst jafnt í allar áttir. Lítil-dælustimpla með þvermáli þrýstir vökvavökva, sem virkar á stærri -þvermálsklemmistimpla. Flatarmálshlutfallið milli stimplanna tveggja margfaldar inntakskraftinn og myndar tonn af klemmuálagi frá hóflegu vökvamagni.
- Vökvakerfisþrýstingur (venjulega 3.000-5.000 PSI)
- Stýrisstýringarlokar leiða vökva til að klemma eða losa
- Klemmistimpill breytir þrýstingi í línulegan kraft
- Stýrimaður-knúnir afturlokar læsa þrýstingi inn ef framboð bilar
- Þrýstiskynjarar fylgjast með-rauntíma klemmustöðu
Bilunarstillingarnar hér eru frábrugðnar handvirkum kerfum. Niðurbrot á innsigli leyfir innri leka, sem dregur smám saman úr kraftinum sem stimpillinn þolir. Olíumengun með málmögnum flýtir fyrir sliti á innsigli. Öfgar hitastigs breyta seigju vökva, hafa áhrif á viðbragðstíma og háþrýsting. Vökvaklemma sem heldur fullkomlega við ræsingu en rekur eftir fjögurra klukkustunda framleiðslu bendir oft á hægan innri leka framhjá slitnum stimplaþéttingu frekar en ytra vandamáli.
Reglur um klemma rafsegulsviðs
Segulmagnaðir deyjaklemmukerfi virkar á allt öðrum líkamlegum grunni. Rafvirkir seglar sameina tvö efni: ál-nikkel-kóbalt (AlNiCo), sem segulmagnar og segulmagnast auðveldlega, og neodymium, sem heldur segulmagninu sínu með mikilli þrautseigju. Stutt rafpúls stillir AlNiCo skautunum saman til að vinna með neodymium og varpar samþjöppuðu segulsviði nokkrum tommum út fyrir yfirborð plötunnar. Öfugur púls snýr AlNiCo skautunum á móti neodymium og fellur völlinn aftur samanalgjörlega innan plötunnar sjálfrar.
- Neodymium seglar veita grunnsviðsstyrk (mikil þvingun)
- AlNiCo þættir virka sem skiptanleg flæðihlið (lítil þvingun)
- Segulplötuhús með norður-suðurpólamynstri
- Rafmagnsspóla gefur stutta virkjunar- og óvirkjunarpúlsa
- Nálægðarskynjarar sem staðfesta snertingu deyja (greina bil sem eru stærri en 0,007 tommur)
Núverandi kerfi skila allt að 14 tonnum af haldkrafti á hvern ferfet, en sú tala fer mjög eftir yfirborðsaðstæðum. Sérhvert loftgap, ryðhögg, stimplun eða ó-segulmagnaðir efni á milli plötunnar og mótsins dregur úr flæðiflutningi og veikir haldið. Hitastig skiptir líka máli: staðlaðar segulplötur höndla allt að 250 gráður á Fahrenheit, með séreiningum sem eru metnar í 450 gráður með verulega hærri kostnaði. Ólíkt vökvakerfi er ekkert að leka eða klæðast vélrænt. En óhreint bolsteryfirborð er orsök númer eitt fyrir minni haldkraft í segulkerfum.
Vökvavélræn klemmaaðgerð sameinar þætti bæði handvirkra og vökvaaðferða. Rekstraraðilinn togar handvirkt á T-bolta, en klemmuhlutinn inniheldur innsiglað stimplahólf. Þegar tog nær markgildinu, þrýstir innri stimpillinn, læsir forálaginu vélrænt á meðan sjónvísispinninn er teygður út. Þessi sjálfstæða-vökvamögnun þýðir að 1-tommu T-bolti framleiðir 22.000 pund af klemmukrafti úr aðeins 22 ft-lbs togi. Ekki er þörf á ytri vökvagjafa. Ef vísispinninn dregst inn á meðan á hlaupi stendur hefurðu strax sönnun þess að forspenna bolta hafi lækkað, sem gerir krafttaps sýnilegt frekar en falið.
Hver tækni hefur ákveðna varnarleysi í umhverfinu: olía drepur núning-handvirkar klemmur, innsiglisslit grafa undan vökvakerfi og yfirborðsmengun rýrar segulplötur. Að viðurkenna hvaða bilunarhamur á við um kerfið þitt er fyrsta skrefið í átt að því að koma í veg fyrir það. Næsta hagnýta spurningin er hversu mikinn heildarkraft klemmurnar þínar þurfa að mynda í fyrsta lagi, sem fer eftir pressagetu þinni, högghraða og sérstökum kröftum sem teningurinn þinn framkallar við mótun.
Klemmukraftsreiknings- og stærðarreglur
Að vita hvaða klemmutegund á að nota er aðeins hálft vandamálið. Hinn helmingurinn er að vita hversu miklum heildarkrafti klemmakerfið þitt verður að skila. Gerðu þetta rangt og þú ert annaðhvort of-verkfræðingur (eyðir peningum og uppsetningartíma) eða undir-verkfræðingi (hættir á að skipta um skurð, þreytu festingar og skemmd verkfæri). Það kemur á óvart að flestir leiðbeiningar um útreikning á klemmukrafti eru einfaldlega ekki til í stöðluðum verkfærum. Hér er hvernig á að vinna í gegnum það kerfisbundið.
Þumalfingursreglur um klemmakraft og verkfræðigrundvöllur þeirra
-viðurkenndir upphafspunktar iðnaðarins fyrir kröfur um klemmukrafta fyrir stimplunarpressu koma frá tveimur vel-viðurkenndum þumalputtareglum, sem framleiðendur vísa til eins ogPascalog styrkt í PMA tæknibókmenntum:
- Sveifpressar:Heildar klemmukraftur ætti að vera að minnsta kosti 10% af hlutfallstölu vélarinnar.
- Háhraðapressur-:Heildar klemmukraftur ætti að vera að minnsta kosti 20% af hlutfallstölu vélarinnar.
- Vökvapressar:Klemmukrafturinn verður að fara yfir opnunarkraftinn.
Hvers vegna munurinn? Það kemur niður á dýnamík. Sveifpressa sem keyrir á hóflegum hraða myndar öfugt tonnafjölda (smelli-í gegnum högg) þegar kýlið brotnar í gegnum efni. Það áfall framleiðir hröðun niður á við sem geturnálgast 10 sinnum þyngdarhröðunina, margfaldar í raun sýnilega þyngd efri deyja margfalt yfir í nokkrar millisekúndur. Klemmukerfið verður að standast þennan augnabliks aðskilnaðarkraft án þess að leyfa deyfingarskónum að lyftast af hrútshliðinni.
Hár-hraðapressur bæta vandamálið. Hraðari höggtíðni þýðir tíðari höggatburði og styttri tíma fyrir titring að dempa á milli lota. Ströndunarkraftar aukast líka með hraðanum vegna þess að efnið hefur styttri tíma til að slaka á höggunum. 20% reglan gerir grein fyrir þessu magnaða kraftmikla umhverfi. 20% aðferðin ofmetur almennt raunverulegar kröfur vegna þess að hún gerir ráð fyrir hámarks tilgreindri þyngd og hámarkshöggum á mínútu. Þessi innbyggða-framlegð veitir offramboðið sem öryggis-mikil festing krefst.
Skref-fyrir-Skref Stærðaraðferðarfræði fyrir umsókn þína
Stærð klemmunnar fylgir rökréttri röð. Farðu í gegnum þessi skref fyrir hverja nýja uppsetningu deyja eða þegar þú metur hvort núverandi uppsetning þín hafi nægilegt framlegð:
- Þekkja matsgetu og gerð pressunnar.600-tonna sveifpressa gefur þér grunnlínu. 600 tonna háhraðapressa krefst tvöfalt klemmuhlutfalls.
- Notaðu viðeigandi þumalputtareglu.Fyrir 600-tonna sveifpressu: 600 x 0.10=60 tonn lágmarksþvingunarkraftur. Fyrir 600 tonna háhraðapressu: 600 x 0.20=120 tonn að lágmarki.
- Skiptu kraftinum á milli efri og neðri teygjunnar.Skiptu heildartölunni þinni jafnt: 30 tonn sem halda efri teningnum við rennibrautina og 30 tonn sem festa neðri teninginn við bolsterinn (fyrir sveifpressudæmið).
- Gerðu grein fyrir rúmfræði brúarklemmunnar.Þegar bandklemmur eru notaðar með þrepablokkum virkar aðeins um helmingur boltaspennunnar á teninginn. Hinn helmingurinn ýtir sér inn í burðarliðinn. Ef þú þarft 30 tonn á teningnum, verður þú að búa til 60 tonna heildar boltaforhleðslu yfir allar ólarklemmur á þeim helmingi.
- Veldu magn og stærð deyjabolta eða klemma.Deilið tilskildum krafti á hvern teygju helming með nafnþvingunarkrafti hverrar einstakrar einingar. Til dæmis, ef hver T-boltasamsetning skilar 5 tonnum af virkum krafti á teninginn, þarftu að minnsta kosti 6 klemmur á hverri hlið (30 / 5=6).
- Gakktu úr skugga um að klemmustaðsetningar veiti jafnvægi á hleðslu.Dreifið klemmunum samhverft um jaðar mótanna þannig að engin ein brún beri óhóflegan hlut af festingarálagi.
Vörulisti Pascals bendir á mikilvæga meginreglu hér: það er betra að nota fleiri klemmur við minni einstaklingskraft en færri klemmur við meiri kraft. Þetta dreifir hleðslu jafnari yfir dúkaskóna, dregur úr staðbundnum álagsstyrk og veitir áframhaldandi festingu ef ein festing bilar.
Þegar staðlaðar reglur eiga ekki við
10% og 20% viðmiðunarreglurnar virka vel fyrir einfaldar eyðingar- og mótunaraðgerðir. En ákveðin forrit mynda krafta sem ýta langt út fyrir þessar forsendur:
- Framsækin deyja með miklu efnisflæði:Efni sem togar í gegnum margar dráttar- eða formstöðvar skapar hliðarkrafta sem verka á teninginn í áttir sem lóðréttu klemmurnar voru ekki hannaðar til að standast. Því þyngri sem dráttarminnkunin er, því meiri hliðarkraftur flyst inn í teygjuskóna.
- Slökkt á-miðjuhleðslu:Þegar miðja beitts krafts er ekki í takt við miðju teygjusettsins (og þar með miðju klemmunnar) myndast halla augnablik. Klemmur á annarri hlið teningsins taka óhóflegan hlut af álaginu. Þetta er algengt í framsæknum mótum þar sem klipping, teikning og mótun framkallar ekki samhverfa krafta.
- Árásargirni lyftara:Köfnunarefnis-gormar eða vélrænir lyftarar sem ýta á móti efri dúkkunni meðan á afturslaginu stendur auka beint við aðskilnaðarkraftinn. Ef teningur notar 8 tonn af lyftarakrafti og þú reiknaðir aðeins út 10 tonn af efri teygjuklemmu, hefur öryggisbilið þitt lækkað í 20% í stað 100% sem fyrirhuguð er.
- Hár afrakstur-til-togstyrks-efna:Hlutfall uppskerustyrks og togstyrks hefur bein áhrif á andstæða stærðargráðu. Stál með meiri-styrkleika og álblöndur með háu YS/UTS hlutföllum mynda hlutfallslega meira smelli-í gegnum högg, sem krefst meiri klemmukrafts en nota á mildu stáli á sömu pressu.
Í þessum tilfellum skaltu meðhöndla prósentureglurnar sem gólf, ekki þak. Bættu lyftarakrafti beint við klemmuþörf þína. Fyrir hleðslu utan-miðju skaltu auka klemmuþéttleika á hlaðinni hlið frekar en að treysta á samhverfa staðsetningu. Og alltaf þegar boltarnir þínir vinna tvöfalda vinnu og standast bæði lóðrétta aðskilnað og hliðarskiptingu skaltu íhuga að bæta við hælkubbum eða lyklum til að bera hliðarhlutann sjálfstætt, þannig að boltarnir höndla aðeins togaðskilnaðarálagið sem þeir voru hannaðir fyrir.
Það skiptir máli að fá krafttölurnar réttar, en fullkomlega útreiknaður klemmakraftur mistekst samt ef uppsetningin er röng. Togið sem beitt er á hvern bolta, röðin þar sem þeir eru hertir og val á vélbúnaði ákvarðar hvort útreiknaður kraftur þinn nær í raun og veru ósnortinn yfirborði skósins.
Uppsetningaraðferðir og togforskriftir
Vel-valið klemmakerfi með réttan kraft mistekst samt ef tæknimaðurinn sem setur það upp notar ranga bolta, sleppir þvottavél eða herðir í tilviljunarkenndu mynstri. Uppsetning er þar sem útreikningar verða að veruleika og það er þar sem flestar klemmubilanir eiga uppruna sinn í raun. Vélbúnaðurinn, röðin og sannprófunarskrefin eftir ræsingu ákvarðar hvort krafturinn sem þú reiknaðir út á pappír nær í raun og veru jafnt yfir yfirborði skósins.
T-Kröfur um val á rifuboltum og þráðtengingu
Tvær festingar eru ráðandi í uppsetningu stimplunar. Sú fyrsta erT-bolti og hnetasamsetning, þar sem bolti með T-laga höfuð (venjulega 1-tommu í þvermál) fellur niður í bolster eða hrút T-rauf og hneta herðir niður ofan á klemmunni. Annað erbolti og T-hnetafyrirkomulag, þar sem T-hneta situr inni í raufinni og bolti þræðist ofan í hana ofan frá. Aðgreiningin skiptir máli vegna þess að T-hnetur verða að passa innan rifamálanna, sem venjulega takmarkar snittari gatið við 3/4-tommu þvermál. Þessi minni þráður býður aðeins upp á um 60 prósent af togstyrk 1-tommu bolta af sömu gráðu. Til að ná jafngildum klemmukrafti þarftu næstum tvöfalt fleiri klemmur með uppsetningu bolta-og-T-hnetu samanborið við 1 tommu T-bolta.
Lengd þráðar er mikilvæg. Lágmarksreglan: Boltinn verður að tengjast þræði sem jafngildir að minnsta kosti einum boltaþvermáli. Fyrir 3/4-tommu bolta sem er snittari í T-hnetu þýðir það að minnsta kosti 3/4 tommu af þræði. Æskileg tenging er 1,5 sinnum þvermál bolta, eða um 1-1/8 tommur fyrir sömu festingu. Rétt stór bolti þarf ekki meira en tvær skífur til að ná þessari rúmfræði og þræðirnir ættu ekki að ná út fyrir botn T-hnetunnar.
Efnisflokkur skiptir ekki síður máli og þvermál. Notaðu að minnsta kosti SAE Grade 5 festingar fyrir hvers kyns klemmubúnað. Þetta er stálblendi, hitameðhöndlað og hert samkvæmt staðfestum forskriftum. Allar bandarískar-gerðar gráður 5 boltar bera framleiðandamerki á hausnum auk þriggja geislalaga lína sem gefa til kynna einkunnina. Bolti án tilnefningar framleiðanda getur verið fluttur inn og gæti ekki uppfyllt kröfur um vélrænan styrk. Notaðu aldrei venjulegar-kolefnisboltar eða snittari stangir til að stilla mótun. Venjuleg kolefnisfestingar skila u.þ.b. helmingi styrkleika gráðu 5, og snittari stangir í atvinnuskyni veita engar rekjanlegar vélrænar forskriftir.
Aðhaldsröð og sannprófun á tog
Jafnvel með rétt valnum vélbúnaði hefur röðin sem þú herðir klemmurnar í bein áhrif á hversu jafnt deyjan situr á móti bolnum. Handahófskennt aðdráttarmynstur safnar klemmuþrýstingi á aðra hliðina á meðan gagnstæða brúnin skilur eftir undir-hleðslu. Þetta ójafnvægi gerir teningnum kleift að rokka eða færast undir myndandi álagi, sem skapar víddarbreytileika-í-hluta.
Fylgdu þessari aðhaldsröð fyrir klemmu til að ná samræmdri þrýstingsdreifingu:
- Settu allar klemmur lauslega í kringum teygjuna. Staðfestu að teningurinn sé fyrir miðju á bolnum og hvílir flatur.
- Festu fyrstu klemmuna við miðju lengstu teygjubrúnarinnar (eða næst miðju beitts mótunarkrafts) þannig að hún snerti aðeins fingur-þétt.
- Færðu þig í klemmuna beint á móti (þvert yfir teninginn) og festu hana við sömu léttu snertingu.
- Haltu áfram að næsta pari af andstæðum klemmum, vinnðu út frá miðju í kross-mynstri, svipað og þú myndir toga á strokkhaus eða hjólhlíf.
- Þegar allar klemmurnar hafa verið þéttar, farðu aftur í fyrstu klemmu og beittu 50 prósentum af lokatogi í sömu kross-mynsturröðinni.
- Gerðu lokasendingu með fullu marktogi, aftur eftir sömu röð.
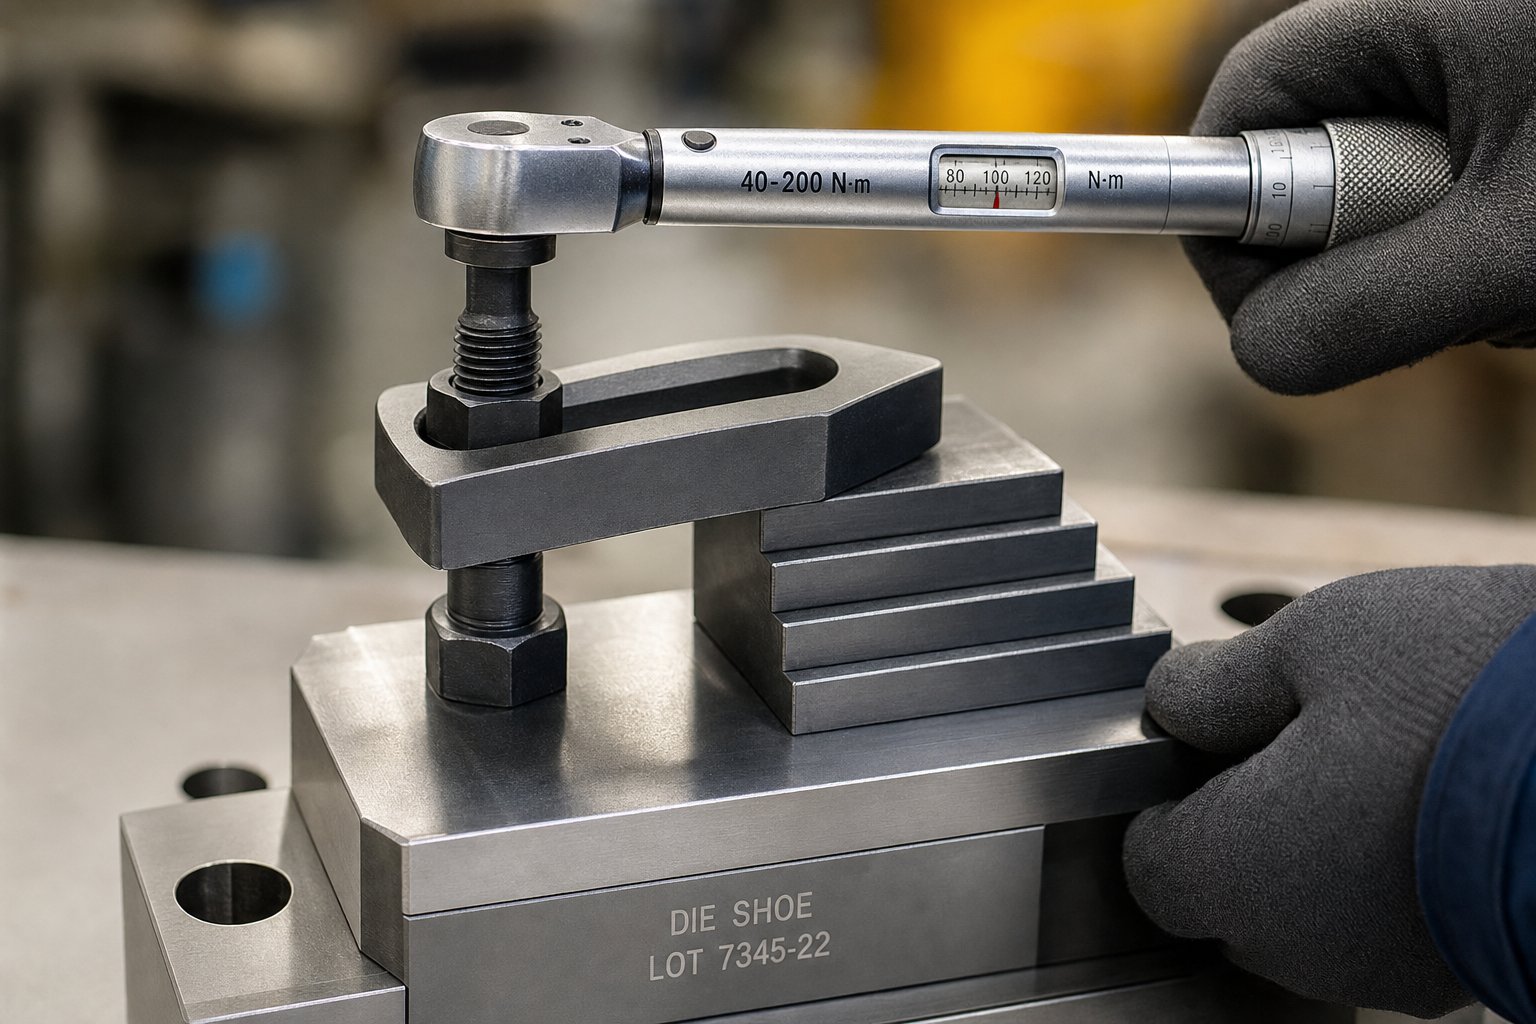
- Staðfestu endanlegt toggildi á hverri klemmu með kvarðaðri toglykil.
Hvers vegna fjöl-passa nálgunin? Þegar festing er hert teygir hún sig aðeins innan teygjusviðsins og virkar eins og spenntur gormur. Sú teygja skapar klemmukraftinn sem heldur samskeytinu saman. Festingar til að stilla deyja virka best þegar þær eru hertar í um það bil 75 prósent af flæðispennu þeirra. Fjöl-röð gerir aðliggjandi festingum kleift að setjast saman frekar en að fyrsti boltinn taki allt upphafsálagið og slakar á þegar seinni boltinn dregur teninginn í aðra átt.
Notaðu alltaf toglykil fyrir lokapassann. Of-herðing, sem gerist oft þegar uppsetningarstarfsmenn bæta pípulengingum við skralli eða kassalykla, streitu festinguna út fyrir viðmiðunarmarkið. Þetta veldur varanlega lengingu og verulegu tapi á klemmustyrk. Bolt sem hefur verið varanlega teygður skal farga strax og aldrei endurnýta.
Algengar uppsetningarvillur og afleiðingar þeirra
Ákveðin mistök endurtaka sig í verslunum óháð reynslustigi. Að þekkja þá bjargar verkfærum, hlutum og hugsanlega mannslífum:
- Ósamræmd þrepablokkarhæð:Þegar burðarsteinninn situr hærra eða lægra en yfirborðsskórinn hallast ólarklemman. Halluð ól einbeitir krafti við boltastaðinn frekar en að dreifa honum yfir brúnina og dregur úr skilvirkri klemmu um 40 til 60 prósent.
- Boltinn staðsettur of langt frá teningnum:T-raufboltinn til að stimpla teygjuklemma ætti að sitja örlítið nær mótunarskónum en stoðpunktinum. Þetta tryggir meiri þrýsting á deyfyfirborðinu en á þrepablokkinni. Að miðja boltann eða setja hann nær þrepablokkinni snýr því hlutfalli við.
- Röng gerð þvottavélar:Algengar flatar þvottavélar eru ekki hentugar til að klemma. Notaðu stórar, þykkar, kolefnisbundnar-þvottavélar úr stáli sem eru sérstaklega hönnuð fyrir mótunarstillingu. Fyrir 3/4-tommu bolta þýðir það að lágmarki 1/4-tommu þykka þvottavél. Fyrir 1 tommu T-bolta skaltu nota að minnsta kosti 9/32 tommu þykkt. Þunnar skífur afmyndast við álag og leyfa slökun á boltum.
- Skemmdur eða endurnotaður vélbúnaður:Skipta þarf um bolta með ávölum sexkantshausum, slitnum þráðum eða sýnilegri beygju. Ávöl horn leiða til þess að skiptilykill rennur og undir-togi. Slitnir þræðir draga úr tengisvæði og togþoli.
- Engin offramboð:Festingar-stillinga verða fyrir sveiflukenndri hleðslu frá titringi í pressu. Bilun í einni klemmu undir kraftmiklu álagi getur losað hálfan tening sem vegur þúsundir punda. Settu alltaf upp óþarfa festipunkta þannig að kerfið haldi teningnum jafnvel þótt ein uppsetning mistakist.
- Að sleppa snúningslykli:Mannshöndin getur ekki með áreiðanlegum hætti greint á milli 75 prósenta og 95 prósenta afrakstursins. Án kvarðaðs verkfæris ertu að giska og að giska með -öryggisfestingu er óviðunandi.
Skrefblokkir eiga skilið sérstaka athygli. Hlutverk þeirra er einfalt: að brúa hæðarbilið milli efsta yfirborðs skósins og T-raufboltahaussins. Þrepblokk og klemmusett eru ákjósanleg fram yfir beina boltun þegar deyjaskórinn er þynnri en tiltæk T-raufboltalengd, þegar mismunandi teygjuhæðir keyra á sömu pressunni, eða þegar bolsteryfirborðið situr verulega fyrir neðan brún deyjaskórsins. Veldu stoðkubb sem passar nákvæmlega við hæð skósins. Stillanlegir þrepablokkir ættu að vera jafnháir skónum áður en spenna hefst. Misræmi sem er jafnvel 1/8 tommur skapar halla-beltið sem lýst er hér að ofan.
Eftir að hafa lokið aðhaldsröðinni að fullu skaltu keyra pressuna í gegnum þrjú til fimm hæg högg með teninginn opinn (ekkert efni). Stöðvaðu síðan pressuna, læstu út og-athugaðu aftur hverja klemmu með snúningslyklinum. Upphafspressun veldur minniháttar setningu þar sem snertifletir sitja að fullu undir álagi. Boltar sem toguðu rétt við uppsetningu sýna oft 5 til 15 prósent togi tap eftir þessi fyrstu högg. Endur-snúðu þá sem hafa fallið, keyrðu síðan nokkur högg í viðbót og staðfestu einu sinni enn. Aðeins eftir að tvær athuganir í röð haldast stöðugar ættir þú að byrja að gefa efni og keyra framleiðslu.
Þessi sannprófunargrein bætir þremur til fimm mínútum við teningasettið. Það sem það kemur í veg fyrir, teygjubreyting sem skemmir stigvaxandi tening sem kostar tugþúsundir dollara, gerir þessar mínútur að mesta-tímanum í allri breytingunni. Og fyrir verslanir þar sem þessar aukamínútur finnast enn of langar, þá er næsta íhugun hvort hægt sé að uppfæra klemmutæknina sjálfa til að þjappa saman heildarskiptitíma án þess að fórna uppsetningarheilleika.
Að samþætta deyjaklemmur með verkflæði fyrir Quick Die Change
Einfaldar-mínútuskipti á töppum hljóma frábærlega á námskeiði um slétt framleiðslu. En þegar þú labbar aftur á pressugólfið og stendur frammi fyrir 400-tonna beinni hlið með ólarklemmum á hverjum teningi, er bilið milli kenningarinnar og raunveruleikans mælt í mínútum af tapaðri framleiðslu. Sannleikurinn er einfaldur: klemmutæknin þín er stærsta einstaka breytan sem ákvarðar hvort fljótleg skipting á dúkum haldist hugtak eða verði rekstrarstaðreynd. Teygjuklemmur til að skipta um fljótt tening verða að skila tvennu samtímis - áreiðanlegur haldkraftur og lágmarkstími á milli síðasta góða hluta úr teningi A og fyrsta góða hluta úr teningi B.
Hvernig klemmutækni ákvarðar skiptihraða
Hugleiddu hvað gerist við dæmigerða handvirka skiptingu. Pressutæknimaðurinn losar sex til tólf ólstranga, rennir T-boltunum út, fjarlægir þrepablokka, rúllar teningnum út, staðsetur nýja teninginn, setur allan vélbúnað aftur í, herðir í röð, tog-staðfestir og keyrir prófunarhögg. Jafnvel þjálfaður settur sem vinnur án truflana eyðir 15 til 30 mínútum í að klemma og losa. Margfaldaðu það yfir þrjár teningabreytingar á hverri vakt, og þú hefur brennt klukkutíma eða meira af spennutíma pressunnar á festingarvinnu eingöngu.
Vökvakerfi hrynja þá tímalínu verulega. Með for-staðsettum klemmum sem virkjaðar eru með einum stýriventil, ýtir stjórnandinn á hnapp og allar klemmur tengjast eða sleppa samtímis. Raunverulegur klemmu- og afspennutími fellur niður í sekúndur, þó að heildarskiptin feli enn í sér staðsetning deyja, sannprófun á jöfnun og tengingu aukakerfa. Raunhæft heildarskiptasvið fyrir vökvakerfi fyrir hraðskiptingar á milli 1 til 5 mínútur eftir stærð og flókið.
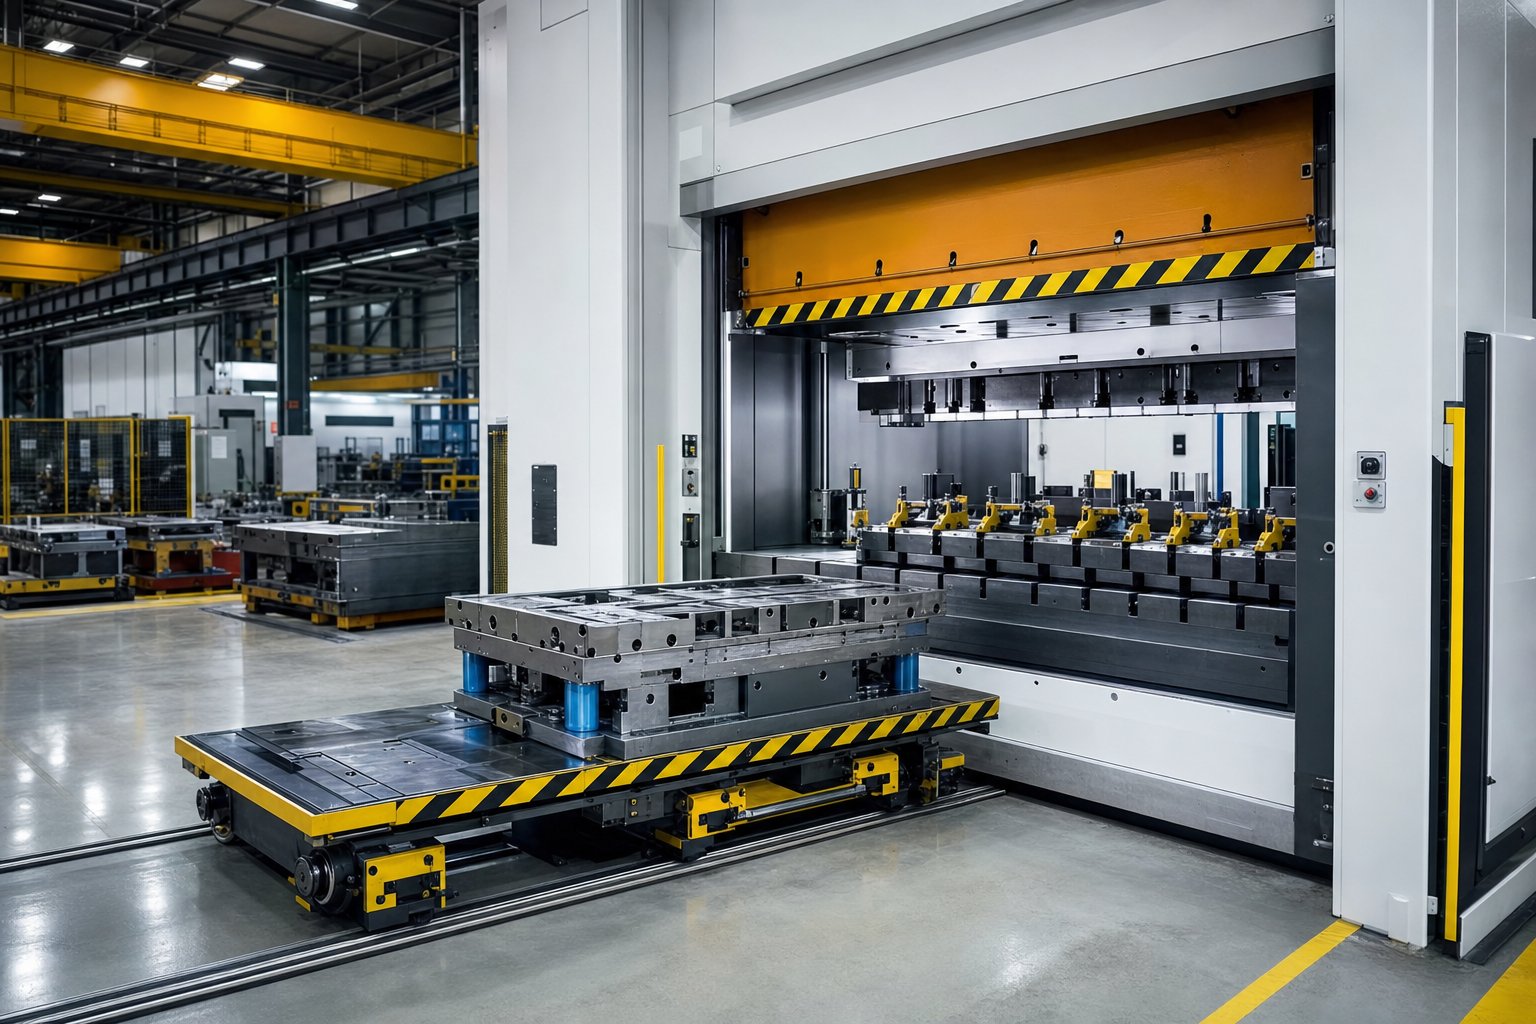
Segulplötur ýta lengra. Þar sem að klemma og losa þarf aðeins stuttan rafpúls - u.þ.b. tvær sekúndur af raforku til að skipta úr óklemdu yfir í að fullu klemmdu - hverfur festingarþrepið í rauninni úr skiptiröðinni. Teningurinn rúllar á sinn stað, stjórnandinn virkjar segulsviðið og pressan er tilbúin til notkunar. Heildarbreytingartímar undir einni mínútu verða náð þegar þær eru notaðar með rúllandi bolsterum eða kerrum.
| Klemmuaðferð | Tími klemma/afklemma | Dæmigert heildarskipti | Færni rekstraraðila | SMED Hagkvæmni |
|---|---|---|---|---|
| Handvirkar ólarklemmur | 8-20 mín | 15-45 mín | Hátt (tog, röð, staðsetning) | Ólíklegt án undirplötur |
| Vatnsvélrænar klemmur | 3-8 mín | 5-15 mín | Miðlungs (staðsetning, lítið tog) | Mögulegt með stöðlun |
| Vökvakerfi fljótleg-losun | 5-30 sek | 1-5 mín | Lágt (ýtt á-hnappa) | Já |
| Segulplötur | 2-3 sek | 0,5-3 mín | Mjög lágt (sjálfvirk virkjun) | Já |
Munurinn á efsta og neðri hluta þessarar töflu er ekki stigvaxandi. Það er munurinn á verslun sem getur hagkvæmt rekið lóðastærðir upp á 500 og verslun sem er læst í 5.000 stykkja lágmarki bara til að afskrifa niður í miðbæ.
Stöðluð deyishönnun fyrir hraðari klemmu
Hraðari klemmubúnaður einn og sér tryggir ekki skjóta skiptingu á deyjum. Ef hver teningur í rekkjunni þinni er með mismunandi lokunarhæð, fótspor og staðsetningar klemmunnar, þurfa jafnvel vökvaklemmur að breyta og hæðarstilla við hverja skiptingu. Sá aðlögunartími eyðir hraðaforskotinu sem þú borgaðir fyrir.
Stöðlun útilokar þessar breytur. Stöðlunareiginleikar eins og lokunarhæð, klemmuhæð, klemmastaðsetning, ganghæð og staðsetning deyja á framsæknum deyjum er fyrsta skrefið til að innleiða skjóta skiptingu á deyjum og það er hægt að framkvæma í eigin vélaverkstæði fyrirtækis. Þegar klemmur lenda alltaf í sömu stöðu í sömu hæð fjarlægir þú ákvarðanatöku-og aðlögun sem tekur uppsetningartíma.
Fyrir verslanir með mörg hundruð arfleifðar deyjur þar sem full stöðlun er óframkvæmanleg, bjóða undirplötur upp á raunhæfan milliveg. Undirplata með jöfnum stærðum boltar neðst á hvern skurð, sem gefur hverju verkfæri sömu klemmuhæð, sama snertiflöt rúllunnar og sama staðsetningarpinnamynstrið óháð raunverulegri rúmfræði deyjaskórsins sem situr ofan á því. Vökvakerfisklemmur haldast í föstum stöðum á stoðinni og tengjast brúnum undirplötunnar á sama hátt í hvert skipti. Sumar verslanir setja í forgang að undirhúða aðeins þau 20 prósent af plötum sem keyra 80 prósent af tímanum, nota síðan for--aðskildar undirplötur það sem eftir er.
Die hliðstæður leggja líka sitt af mörkum. Þeir staðla lokunarhæð og ganghæð á sama tíma og skilja eftir rými undir mótun fyrir ruslfæribönd, sem gerir mótið samhæft við bæði hraðspennu og sjálfvirkan ruslflutning í einni uppsetningu.
Endurnýjunarsjónarmið fyrir núverandi pressur
Flestir stimplarar eru ekki að kaupa nýjar pressur bara til að ná betri klemmu. Þeir þurfa fljótt skiptingarkerfi sem festast á núverandi búnað. Hvort endurbygging virkar veltur á þremur líkamlegum eindrægniþáttum:
- T-raufvídd:Vökvaklemmur sem renna inn í T-rauf verða að passa við raufbreiddina og dýptina sem þegar er búið til í bolstertinu þínu og hrútnum. Hefðbundin rifabreidd (5/8", 3/4", 1", 1-1/4") er mismunandi eftir pressuframleiðanda og árgangi. Mældu raunverulegar raufar áður en þú tilgreinir hvaða renniklemmukerfi sem er.
- Bolster þykkt og flatleiki:Segulplötur festast beint við rúmið og renna fleti. Bolsterinn verður að vera nógu þykkur til að taka við festingunum án þess að skerða burðarvirki, og nógu flatt (venjulega innan við 0,002" á hvern fæti) til að tryggja fulla segulmagnaðir snertingar. Slitin eða slétt bolster gætu þurft að endurnýja yfirborðið áður en segulkerfi getur virkað með fullum krafti.
- Kröfur um vökvagjafa:Vökvaspennukerfi þurfa aflgjafa sem skilar 3.000 til 5.000 PSI með fullnægjandi flæði fyrir fjölda klemma. Sumar pressur eru nú þegar með vökvarásir fyrir ofhleðsluvörn eða deyjapúða sem hægt er að tappa á. Aðrir þurfa sjálfstæða dælu, geymi og stjórnventlapakka sem er fest utan á.
- Stjórna samþættingu:Nútímaleg kerfi til að skipta um hraðvirka dýfu læsast við pressustýringuna til að koma í veg fyrir að strjúka þegar klemmurnar eru ekki staðfestar á. Núverandi pressustýring þín verður að samþykkja þessi samlæsingarmerki, sem gæti þurft PLC uppfærslu á eldri vélrænum pressum með gengisstýringum-.
Hagnýtt mat hefst með líkamlegri könnun: stærð rifa, ástand stoðkerfis, tiltækt vökvageta og arkitektúr þrýstistýringar. Bolta-á brautarhönnun sem krefst ekki vinnslu á pressurúminu eða brjóta upp gólfið hefur stækkað möguleika á endurnýjun umtalsvert, sem gerir veltingur og sjálfvirk klemmukerfi aðgengileg pressum sem aldrei voru upphaflega hönnuð fyrir þá.
Það er líka algengt að blanda tækni í einni pressu. Vökvakerfissveifluklemmur á rennibrautinni - þar sem handvirkt tog yfir höfuðið er óþægilegt og ósamkvæmt - parað við vatnsaflsbúnaðarklemmur á veltifestingunni þar sem slöngur gætu truflað ferð kerrunnar. Rétt breytingastillingin fyrir hraðmót er oft ekki eitt kerfi heldur samsetning sem er sniðin að líkamlegum takmörkunum hvers pressu.
Þjappa skiptitíma leysir framleiðsluáætlunarvandann. En hraðari klemmulotur þýða einnig að klemmur hjóla oftar, sem flýtir fyrir sliti á þéttingum, þráðum og snertiflötum. Þessi aukna vinnulota færir athyglina algjörlega í átt að annarri vídd: hversu oft þarf hverja klemmutegund að skoða, hvernig slit lítur út áður en það verður bilun og hvaða samræmisstaðlar stjórna öllu ferlinu.
Viðhaldsáætlanir og öryggisreglur
Klemma sem hélt fullkomlega í framleiðsluferli síðasta mánaðar tryggir ekki að hún haldist í dag. Þræðir slitna. Selir brotna niður. Snertiflötur mynda ör-sprungur sem eru ósýnilegar með lauslegri sýn. Samt líta flestar verslanir á klemmurnar sem uppsetningar-og-gleyma vélbúnaði, skoða þær aðeins eftir að eitthvað hefur þegar farið úrskeiðis. Viðhaldsáætlun fyrir uppbyggða klemmu nær niðurbroti snemma, áður en slitin festing eða lekandi innsigli breytist í deypuskipti, skemmd verkfæri eða meiðsli stjórnanda.
Venjulegur skoðunarlisti eftir klemmugerð
Mismunandi klemmutækni rýrna með mismunandi aðferðum, þannig að einn almennur gátlisti nær ekki yfir öll kerfi. Skoðunarlistinn þinn fyrir þynnuklemma ætti að vera skipulögð eftir klemmuflokkum, með verkefnum og millibili stillt eftir því hvernig hver tegund klæðist í raun og veru við hringlaga pressuhleðslu.
Handvirkar klemmur (ól, tá, sveifla og vatnsaflskerfi):
- Athugaðu T-boltaþræði með tilliti til teygja, galla eða kross-þráða við hverja skiptingu
- Athugaðu ól og táhluta fyrir hárlínusprungur við boltaholið og snertibrúnir vikulega
- Staðfestu snertiflötur þrepablokka fyrir sveppagerð, rúnun eða aflögun yfirborðs vikulega
- Hreinsaðu allar snertiflötur af olíu, stimplun smurefni og málmrusl fyrir hverja uppsetningu
- Mældu þvermál T-bolta við þráðarrótina með míkrómetra mánaðarlega -, öll minnkun umfram 0,005 tommur gefur til kynna þreytu slit
- Prófaðu vatnsvélræna gaumpinna fyrir fulla framlengingu við marktog - pinna sem nær ekki að teygjast að fullu gefur til kynna slit á innri stimplaþéttingu
- Skoðaðu sexkantshausa og hnetuflötur með tilliti til rúnunar - skiptu um allar festingar sem sýna skemmdir á skriðlykli
Vökvaklemma:
- Gakktu úr skugga um að kerfisþrýstingur haldist á nafngildinu í að minnsta kosti 15 mínútur með slökkt á dælunni -, allt þrýstingsfall gefur til kynna innri leka framhjá stimplaþéttingum
- Athugaðu allar ytri slöngutengingar og festingar fyrir grátandi eða virku dropi við hverja vakt sem byrjar
- Skoðaðu yfirborð stimpilstanganna með tilliti til rifa, gryfju eða krómflögnunar mánaðarlega
- Framkvæma greiningu á vökvavökva ársfjórðungslega - agnafjölda, seigju og vatnsinnihald í samræmi við ISO 4406 hreinleikastaðla
- Skiptu um síueiningar þegar framhjávísir kveikir eða á áætluðu millibili, venjulega á 500 til 2.000 vinnustunda fresti
- Skoðaðu stefnustýringarloka og-stýrða afturloka fyrir viðbragðstíma og innri leka árlega
Segulklemmukerfi:
- Staðfestu segulsviðsstyrk með því að nota kvarðaðan dráttar-prófunarmæli ársfjórðungslega - samanborið við grunnlínu sem skráð var við uppsetningu
- Skoðaðu yfirborð plötunnar með tilliti til rispur, holur eða innfelld rusl sem gæti skapað loftgap fyrir hvert mótasett
- Hreinsaðu segulfleti á stoðum og renndu með ó-slípiefni við hverja skiptingu
- Athugaðu rafmagnsspóluviðnám og virkjunarpúlsstraum árlega - frávik umfram 10% af forskrift gefa til kynna að spólu rýrni
- Staðfestu nálægðarskynjara virkni - skynjarar verða að greina loftbil sem eru stærri en 0,007 tommur og koma í veg fyrir að pressa sé virkjað
Slitvísar og skiptiviðmið
Skoðun segir þér núverandi ástand. Skiptiviðmið segja þér hvenær núverandi ástand hefur farið yfir mörkin frá ásættanlegt í óöruggt. Ólíkt mörgum verkfæraíhlutum sem smám saman framleiða verri hluta áður en þeir bila, virkar klemmafesting oft fullkomlega þar til hún gerir það ekki. Þessi tvöfaldur bilunarhamur gerir skilgreinda skiptikveikjur nauðsynlegar frekar en valfrjálsar.
Fyrir handvirkan vélbúnað skaltu skipta um T-bolta eða hneta sem sýnir:
- Sýnileg aflögun þráðar eða útflétting þráðarbols eftir endurteknar hertingarlotur
- Varanleg lenging - mælanleg sem lengdaraukning umfram upprunalegu forskriftina, jafnvel þótt aðeins séu nokkrir þúsundustu úr tommu
- Sprungur við umskiptisradíus milli boltahauss og skafts
- Tæringarhola sem fjarlægir meira en 5% af upprunalega-þversniðsflatarnum á hvaða stað sem er meðfram snittari lengdinni
- Ávalar sexkantsflötur sem koma í veg fyrir að snúningslykillinn sitji að fullu
Fyrir vökvakerfi er skipting um vökvaklemmuþétti algengasta fyrirbyggjandi aðgerðin. Tímasettu innsiglissett byggt á vinnutíma frekar en dagatalstíma. Klemma sem hjólar 300 sinnum á vakt í þriggja-vaktaaðgerð safnar sliti mun hraðar en hjólreiðar 20 sinnum á dag. Dæmigert endingartími innsiglis er á bilinu 500.000 til 2.000.000 lotur, allt eftir þrýstingi kerfisins, hreinleika vökva og hitastig. Hvenærmánaðarleg vökvasýnatakasýnir hækkandi agnafjölda eða frárennslisflæði hylkis eykst um 25% eða meira yfir grunnlínu, þessi merki benda til þess að innra slit hafi farið út fyrir innsiglisskiptigluggann í hugsanlega skaða á stimpli eða holu.
Segulplötur þurfa sjaldan að skipta um íhluti en krefjast viðhalds á yfirborði. Plata með flatarfrávik yfirborðs sem er meira en 0,004 tommur á hvern fæti ætti að endurslípa. Djúpar rispur sem ekki er hægt að fjarlægja með því að lappa minnkar áhrifaríkt snertiflöt og veikja haldkraftinn hlutfallslega.
Öryggisreglur og skjöl
Klemma er ekki aðeins verkfæri - það er öryggis-mikilvægt kerfi sem stjórnast af framfylganlegum stöðlum. TheANSI B11 röð staðlar(þar á meðal B11.1 fyrir vélrænar pressur, B11.2 fyrir vökvapressur og B11.20 fyrir samþætt framleiðslukerfi) setja ramma fyrir áhættumat, verndun og skjalfestingu á hættulegri-orkustjórnun í pressustarfsemi. Almennt skyldaákvæði OSHA (kafli 5(a)(1)) krefst þess að vinnuveitendur haldi vinnustöðum lausum við viðurkenndar hættur - og stansklemma, sem vitað er að sé slitin, óviðeigandi tog eða yfir líftíma hennar, telst einmitt slík viðurkennd hætta.
Hvernig lítur reglufylgni út í reynd? Það þýðir skjöl sem sanna að þú framkvæmdir réttar skoðanir með réttu millibili og gripið til aðgerða þegar niðurstöður réttlættu það. Fyrir öryggisúttektir skaltu viðhalda:
- Dagsettar skoðunarskrár fyrir hverja klemmu og festingu, bundin við sérstaka pressu og mótunaruppsetningu
- Staðfestingarskrár fyrir tog sem sýna gildi sem náðust við uppsetningu og endur-athugaðu eftir fyrstu ýtingar
- Þrýstiprófunarskrár vökvakerfis með staðist/fallaskilyrði og afskráningu tæknimanna-
- Niðurstöður segulsviðsstyrkprófunar borið saman við grunnlínuforskriftina
- Skiptaskrár sem skjalfesta hvaða festingar voru teknar úr notkun, ástæðuna fyrir starfslokum og vélbúnaðarforskriftina
- Hættumatsskjöl samkvæmt ANSI B11.20 fyrir hvaða pressu sem er þar sem aðrar aðferðir við hættulega-orkustjórnun eru notaðar í stað fullrar læsingar við stillingar
ANSI B11.20 staðallinn fjallar sérstaklega um sameiginlegt-rýmishugmyndina í pressuaðgerðum - aðstæðum þar sem starfsfólk hefur samskipti við búnað við uppsetningarverkefni sem ekki er alltaf hægt að ljúka við fulla læsingu. Deyjaklemma fellur algjörlega undir þetta gildissvið. Staðallinn krefst skjalfests verkefnis-tengt áhættumati, sannprófunar á frammistöðu öryggiseftirlitskerfis og löggildingarprófa til að staðfesta að samlæsingar og aðrar stýringar veita vernd sem jafngildir læsingu.
Hagnýt aðferð er að skipuleggja viðhaldsskjölin þín eftir eignum. Hver pressa fær viðhaldsskrá fyrir klemmu sem inniheldur allar skoðunarskrár, skiptidagskrár og áhættumatsskjöl. Stafræn kerfi gera endurheimt augnablik meðan á endurskoðun stendur. Pappírs-kerfi virka ef þeim er viðhaldið vandlega, en raunveruleikinn í flestum prentsmiðjum er sá að pappírsskrár versna, verða rangt skráðar eða einfaldlega hætta að klárast undir framleiðsluþrýstingi. Hvaða kerfi sem þú velur, þá er meginreglan rekjanleiki: Sérhver endurskoðandi eða rannsakandi ætti að geta rakið viðhaldsferil hvers klemmuíhluta á tiltekinni pressu aftur í gegnum allan endingartíma hans.
Viðhald heldur klemmunum þínum virkum. En afköst klemmunnar veltur líka á einhverju sem komið var miklu fyrr í ferlinu - hvernig teningurinn sjálfur var hannaður. Staðsetning klemma, aðgangsrými og truflun á lyfturum eða ruslabrautum eru allar ákvarðanir sem læsast inni meðan á vélbúnaði stendur, löngu áður en fyrsti uppsetningartæknirinn nær í T-bolta.
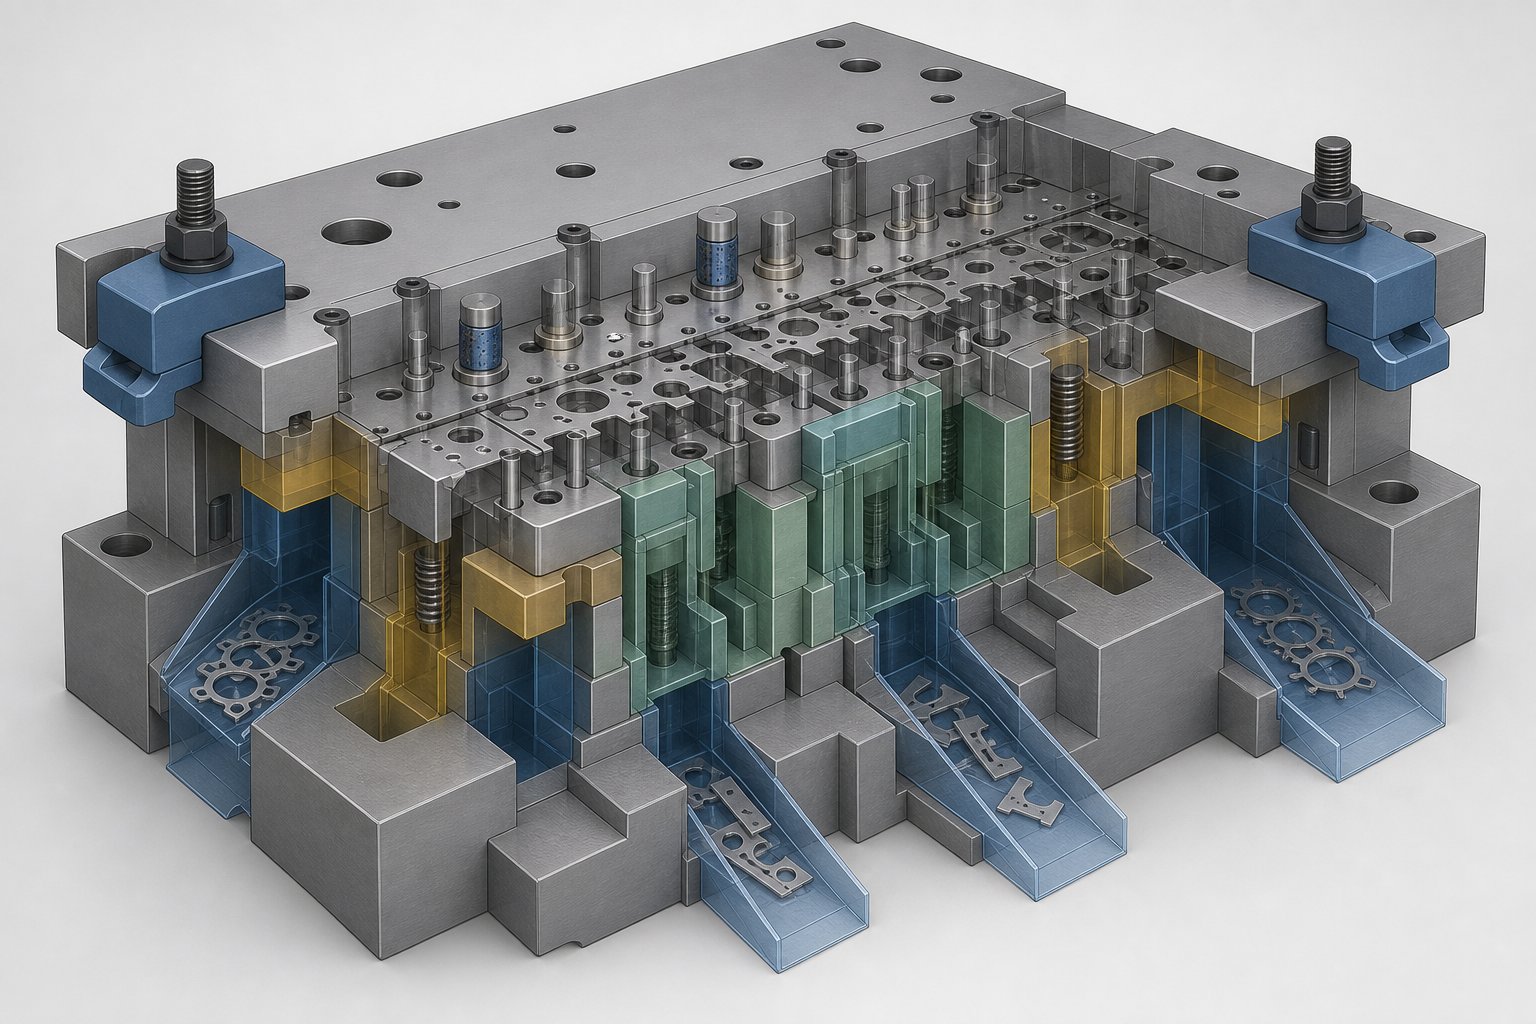
Hvernig klemming tengist hönnun og efnisflæði
Staðsetning klemmu er sjaldan ákvörðun á síðustu-mínútu sem gengur vel. Þegar deyjahönnuður lítur á klemmuna sem eftiráhugsun, erfir uppsetningartæknirinn ráðgáta: klemmur sem rekast á lyftara, bolta sem loka ruslarennum eða aðgangsstaði svo þétt að snúningslykill nái ekki festingunni. Besta hönnunin fyrir staðsetningar klemmu á sér stað innan CAD líkansins, ekki á pressugólfinu í fyrstu tilraun.
Hvernig klemmusetning hefur samskipti við íhluti deyja
Stimpilmót er þétt samsetning af innbyrðis háðum íhlutum og hver og einn þeirra keppir um sömu jaðarfasteignina þar sem klemmur þurfa að lenda. Ímyndaðu þér að setja ól beint yfir köfnunarefnis-gormalyftingarvasa. Klemmusnertipunkturinn situr nákvæmlega þar sem lyftistöngin verður að ferðast lóðrétt. Í til baka högginu ýta stimplunarlyftur upp á móti ræmunni og hvers kyns hindrun á vegi þeirra takmarkar annaðhvort ferð lyftarans eða tekur höggálagið sem lyftarinn var hannaður til að skila á ræmuna.
Efnisflæðisleiðir skapa svipaða átök. Í framsæknum teningum nærist ræman til hliðar í gegnum teninginn. Fóðurhæð, flugmannsstaðir og framhjáhlaupsspor eru öll í ákveðnum stöðum meðfram brúnum deyjaskóranna. Klemma sem er staðsett yfir framhjáhlaupsspori getur afmyndað hakafléttinguna, breytt hegðun ræmunnar og skapað misfóðrunarskilyrði. Ruslrennur leiða snigla og snyrta rusl niður í gegnum op í neðri skónum og bolnum. Lokaðu einni af þessum rennum með klemmu eða þrepablokk, og rusl safnast fyrir inni í teningnum, sem loksins festir verkfærið eða skemmir myndfleti.
Skynjarar bæta við öðru lagi. Misfóðrunarskynjarar, röndunarendaskynjarar og-nærðarrofar að hluta eru festir meðfram jaðri deyja. Raflagnir þeirra liggja út á við að tengjum. Klemma sem er staðsett yfir skynjara snúru verður fyrir þjöppunarskemmdum í hvert sinn sem festingin er toguð.
Hanna klemmuaðgang inn í mótunarbygginguna
Lausnin er ekki að forðast klemmur nálægt þessum eiginleikum. Það er að hanna sérstök klemmusvæði inn í útsetningu stimplunarhlutahluta frá upphafi. Verkfærisverkfræðingar sem gera grein fyrir aðgangsúthreinsun deyjaklemmu við upphaflega hönnun koma í veg fyrir truflunarvandamálin sem herja á endurnýjunaraðstæður.
Helstu hönnunarsjónarmið sem hafa áhrif á val á klemmu og staðsetningu:
- Staðsettu klemmuhögg í burtu frá vasa lyftara - haltu að lágmarki 1,5 sinnum höggi lyftarans á milli snertisvæðis klemmu og næstu miðlínu lyftarans
- Beindu ruslarennur í átt að miðju eða aftan á teningnum, haltu brúnum skórsins hreinum fyrir klemmuaðgang á að minnsta kosti þremur hliðum
- Hannaðu útskot úr skóm (klemmandi eyrum) sem ná út fyrir hagnýt umslag kýla, flugmanna og skynjara
- Stöðldu hæð klemmuhúðarinnar yfir teningafjölskyldur þannig að sama þrepablokk og klemmusett virki án aðlögunar
- Tilgreindu flatt, slétt klemmufleti á skóm - ókláruðum eða þar sem-steypt yfirborð dregur úr núningi og virkum klemmukrafti
- Forðastu að setja tapppinna eða lyklaraufa innan fótsporsins þar sem T-boltahaus verður að renna í stöðu
- Taktu tillit til sveifluboga skiptilykils - ef rekstraraðili getur ekki snúið toglykil 30 gráður á stað festingar, þá er þessi klemmupunktur óaðgengilegur
Þessi regla er í takt við það sem Thomas Vacca, stimpilsérfræðingur, kallar hönnun í viðhaldsferlinu. Ef þú skipuleggur ekki hvernig teningurinn verður klemmdur, losaður og viðhaldinn geturðu ekki tryggt að þessi verkefni verði unnin nákvæmlega og endurtekið. Teygja sem gengur fallega en tekur 45 mínútur að klemma vegna þess að sérhver aðgangsstaður stangast á við innri íhlut stangast á við tilgang góðrar verkfærahönnunar.
Fyrir flóknar framsæknar teygjur þar sem lyftarar, kambásaeiningar, efnisflæði og klemmustefna verða að vera samhliða þéttu fótspori, magnast samþættingaráskorunin hratt. Verkfræðingar sem standa frammi fyrir þessum átökum njóta góðs af því að vinna með verkfærafélögum sem samræma ákvarðanir um uppbyggingu deyja á heildrænan hátt.Sérsniðnar stimplunarlausnir YICENtakast á við nákvæmlega þessi gatnamót - og leysa hvernig klemmuaðgangur, staðsetning lyftara, framhjáhlaupsrúmfræði og útlit íhluta vinna saman frekar en gegn hvort öðru frá fyrsta hönnunarstigi.
Með því að fá mótahönnunina rétta tryggir að klemmurnar nái líkamlega þangað sem þær þurfa að fara. En til að ákveða hvaða klemmutækni tilheyrir tiltekinni pressu - og rökstyðja þá ákvörðun með skjalfestum viðmiðum frekar en tilfinningu - krefst skipulagðs matsramma sem vegur tegund pressu, skiptitíðni, framleiðslumarkmið og fjárhagsáætlun saman.
Skipulagður ákvörðunarrammi fyrir val á réttu klemmukerfi
Flestar verslanir velja klemmukerfi sitt á sama hátt og þær völdu það fyrir tuttugu árum: hvað sem var þegar í pressunni þegar þeir keyptu það, eða hvað sem síðasti birgir vitnaði í. Sú aðferð virkaði þegar skiptingartíðni var lág og vinnuafl ódýrt. Það virkar ekki þegar tímasetning þín krefst styttri keyrslu, meiri spennutíma og núll umburðarlyndi fyrir deyjavakt. Réttur leiðbeiningar um val á dúkklemmu kemur í stað vanans með skjalfestum viðmiðum, sem gerir ákvörðunina rekjanlega, verjanlega og endurtekna í allan prentflota þinn.
Ákvörðunarviðmiðunarfylki fyrir val á klemmukerfi
Fjórar breytur knýja fram valið. Gerð pressu og tonnafjöldi skilgreina hvaða krafta klemmurnar verða að standast. Tíðni breytinga á skurði ákvarðar hversu miklum tíma þú tapar á klemmuaðgerðir á hverri vakt. Markmið framleiðslumagns og spennutíma setja fjárhagslegan þröskuld þar sem hraðari umskipti borga sig upp. Og fjármagnsfjárhagsáætlun ákvarðar hvaða tækni er aðgengileg í dag á móti hverri sem krefst áfangafjárfestingar. Fylkið hér að neðan kortleggur hverja breytu gegn klemmutækni til að skýra hvar hvert kerfi passar best.
| Ákvörðunarviðmið | Handvirkar ólarklemmur | Vatnsaflsvirkt | Vökvakerfi fljótleg-losun | Segulplötur |
|---|---|---|---|---|
| Pressutonn undir 200 tonnum | Frábært | Gott | Fullnægjandi (oft of stór) | Fullnægjandi (oft of stór) |
| Pressutonn 200-800 tonn | Fullnægjandi | Gott | Frábært | Frábært |
| Pressutonn yfir 800 tonn | Lélegt (of margar klemmur þarf) | Fullnægjandi | Frábært | Frábært |
| Skiptingar færri en 2 á vakt | Ásættanlegt | Gott | Yfir-fjárfest | Yfir-fjárfest |
| Teygjubreytingar 3-6 á vakt | Lélegt (of mikill niðurtími) | Fullnægjandi | Frábært | Frábært |
| Teygjubreytingar meira en 6 á vakt | Óásættanlegt | Aumingja | Gott | Frábært |
| Spenntur markmið yfir 85% | Erfitt að halda uppi | Hægt að ná með aga | Auðvelt að ná | Auðvelt að ná |
| Fjárhagsáætlun undir $ 5.000 á pressu | Eini kosturinn | Geranlegt | Ekki framkvæmanlegt | Ekki framkvæmanlegt |
| Fjárhagsáætlun $5.000-$30.000 á pressu | Í boði | Í boði | Mögulegt fyrir staka-pressu | Ekki framkvæmanlegt |
| Fjárhagsáætlun yfir $30.000 á pressu | Í boði | Í boði | Í boði | Geranlegt |
Lestu þessa töflu sem síu, ekki stig. Ef pressan þín keyrir yfir 800 tonnum með sex skiptingum á hverri vakt og 85% spenntursmarkmið, mistakast handvirkar ólarklemmur á þremur af fjórum forsendum. Fylkið þrengir valkosti þína á hlutlægan hátt áður en samtöl birgja hefjast.
Samsvörun tækni við rekstrarkröfur
Að velja deyjaklemmukerfi er ekki eingöngu fjárhagslegur útreikningur. Rekstrartakmarkanir móta ákvörðunina alveg eins sterkt og fjárhagsáætlun. Há-hraði framsækinn deyja sem keyrir háþróað há-styrkt stál á 300 höggum á mínútu framkallar kraftmikið álag sem krefst þess að þvingunarkrafturinn sé samkvæmur sem aðeins vökva- eða segulkerfi veita. Vinnubúð sem keyrir 30 mismunandi deyjur á viku á 150 tonna OBI pressu nýtur meiri góðs af sveifluklemmum og vatnsaflsvirkjunum sem bæta samkvæmni án þess að þurfa að breyta innviðum.
Íhugaðu þennan rekstrarlega veruleika þegar þú þrengir valkosti:
- Samhæfni deyja:Segulplötur þurfa ferromagnetic deyja skór. Deyjahaldarar úr áli eða ó-segulmagnaðir undirplötur úr ryðfríu stáli virka ekki. Staðfestu deyjaskóefnið þitt áður en þú tilgreinir segulmagnaðir.
- Stefna blaðsins:Vökvakerfisklemmur á rammanum (efri deyja) verða að haldast gegn þyngdaraflinu við hleðslu á dúkkunni. Kerfi sem eru metin til notkunar á láréttum stoðum hafa hugsanlega ekki fullnægjandi haldkraft fyrir lóðrétta rennifestingu án endurútreiknings.
- Umhverfisskilyrði:Pressur með mikilli smurningu eða kælivökvaúða rýra handvirkan klemmu núning hratt. Vökvakerfi með utanaðkomandi slöngur í því umhverfi standa frammi fyrir hraðari tæringu á festingum. Segulplötur höndla blautt umhverfi vel svo framarlega sem yfirborð er þurrkað af við skiptingu.
- Færnistig rekstraraðila:Handvirk kerfi krefjast þjálfunar og aga í kringum togforskriftir og aðdráttarröð. Vökva- og segulkerfi draga úr ósjálfstæði stjórnanda en krefjast viðhaldstæknimanna sem eru þjálfaðir í þessari sérstöku tækni.
Hvar á að byrja þegar þú uppfærir klemmustefnu þína
Uppfærsla á klemmu fyrir stimplunarpressu þarf ekki að gerast allt í einu. Modular, áfangaskipt útfærsla gerir þér kleift að sanna arðsemina með einni ýttu áður en þú skuldbindur þig yfir gólfið. Fylgdu þessari matsröð:
- Skoðaðu núverandi ástand þitt.Skráðu skiptitíma, klemmu-tengd atvik og bilanir í sannprófun togs í öllum pressum í 30 daga. Þessi grunngögn bera kennsl á hvaða pressur hafa mesta umbótamöguleika.
- Þekkja þvingunarpressuna þína.Pressan með tíðustu skiptingarnar og hæsta niðurtímakostnaðinn er upphafspunkturinn þinn. Uppfærsla á þessari pressu skilar fyrst hraða endurgreiðslu.
- Meta líkamlegt eindrægni.Mældu T-raufvíddir, styrktu flatneskju, tiltækt vökvaframboð og pressustjórnunararkitektúr á markpressunni. Þessar mælingar ákvarða hvaða tækni er endurnýjun-möguleg án byggingabreytinga.
- Reiknaðu endurgreiðslutíma.Berðu saman kostnað við klemmuuppfærsluna á móti framleiðsluverðmæti endurheimts spennutíma. Pressa sem rukkar $200 á klukkustund af framleiðslu sem endurheimtir 45 mínútur á vakt borgar til baka $25.000 vökvakerfi á innan við sex mánuðum.
- Prófaðu og staðfestu.Settu upp valið kerfi á þvingunarpressunni. Hlaupa í 60 til 90 daga. Mældu raunverulegan breytingatímaminnkun, sannreyndu samkvæmni klemmakraftsins og skjalfestu öll uppsetningar- eða viðhaldsvandamál.
- Stöðlaðu og stækkaðu.Notaðu tilraunaniðurstöður til að byggja upp viðskiptahugmyndina fyrir-útfærslu flugflota. Forgangsraðaðu pressum eftir tíðni skipta og framleiðslugildi, uppfærðu búnað með mestu-áhrifum fyrst.
Þessi röð heldur áhættunni í skefjum á meðan að byggja upp traust skipulagsheilda á nýju tækninni. Hvert skref býr til gögn sem upplýsa næstu ákvörðun frekar en að krefjast trúarstökks yfir alla starfsemina.
Fyrir aðgerðir þar sem flækjustigið bætir við annarri breytu - stigvaxandi teygjur með þröngum klemmubilum, truflunum á lyftara eða ó-stöðluðum rúmfræði skó - oft er ekki hægt að aðskilja klemmuuppfærsluna frá breytingum á mótahönnun. Hugsanlega þarf að bæta við klemmum, hanna undirplötur eða staðla skómál yfir teningafjölskyldu. Í þessum aðstæðum kemur í veg fyrir kostnaðarsama endurvinnslu að vinna með verkfærafélaga sem skilur bæði mótunarbygginguna og klemmusamþættingaráskorunina frá upphafi.Sérsniðnar stimplunarlausnir YICENþjóna verkfræðingum sem sigla nákvæmlega um þessi umskipti - og samræma uppbyggingu móta, útsetningu íhluta og klemmuaðgangi þannig að uppfærslan virki sem kerfi frekar en safn af ósamræmdum hlutum.
Algengar spurningar um stimplunarklemma
1. Hversu mikinn klemmukraft þarf ég fyrir stimplunarpressuna mína?
Fyrir sveifarpressur ætti heildarþvingunarkrafturinn að vera að minnsta kosti 10% af hlutfalli vélarinnar. Fyrir há-hraða pressur, notaðu 20% af hlutfalli. Skiptu þessum krafti jafnt á milli efri og neðri teygjuhelminga. Þegar þú notar bandklemmur með þrepablokkum, mundu að aðeins um helmingur boltaspennunnar virkar á teningnum, svo þú verður að tvöfalda reiknaða forhleðsluþörf þína. Bættu við köfnunarefnis-fjaðralyftingakrafti beint við klemmuþörf þína fyrir efri dúka, þar sem þessir kraftar vinna á móti klemmunum meðan á afturslaginu stendur.
2. Hver er munurinn á vökvaspennuklemmum og segulspennukerfum?
Vökvadrifnar deyjaklemmur nota vökva undir þrýstingi sem verkar á stimpla til að mynda klemmukraft, sem krefst utanaðkomandi aflgjafa og skilar klemmu/afspennutíma upp á 5 til 30 sekúndur. Segulklemmukerfi nota rafvaranlega segla sem virkjast á 2 til 3 sekúndum með stuttum rafpúlsi og halda án stöðugs afls. Vökvakerfi virka með hvaða efni sem er en þurfa stöðugt viðhald á innsigli og vökvagreiningu. Segulplötur þurfa ferromagnetic deyja skó og flatt, hreint snertiflötur en hafa nánast enga vélræna slithluta. Segulkerfi kosta venjulega meira fyrirfram en bjóða upp á hraðasta skiptitímann.
3. Hversu oft ætti að skoða og skipta um stimplunarklemma?
Handvirka klemmu T-boltaþræði ætti að skoða við hverja skiptingu á teygju með tilliti til teygja eða galla, með mánaðarlegum míkrómetramælingum til að greina þreytu slit. Skiptu um hvaða bolta sem sýnir varanlega lengingu, sprungur á höfði-til-skaftsradíus eða aflögun þráðar. Vökvaklemmuþéttingar endast venjulega í 500.000 til 2.000.000 lotur eftir þrýstingi og hreinleika vökva, með ársfjórðungslegri vökvagreiningu sem leiðbeinir tímasetningu skipta. Segulplötur þurfa yfirborðsskoðun fyrir hvert teygjusett og ársfjórðungslega{11}}prófunarprófun á grunnlínu uppsetningar.
4. Get ég endurnýjað klemmur til að skipta um hraðmót á núverandi stimplunarpressu?
Já, flest klemmukerfi fyrir skjótskipti eru hönnuð fyrir uppsetningu aftur. Samhæfni veltur á þremur þáttum: T-stærð rifa verður að passa við forskriftir renniklemmunnar, þykkt og sléttleiki stoðar verður að styðja við uppsetningaraðferðina (segulplötur þurfa flatar innan 0,002 tommu á fæti) og vökvaframboð verður að skila 3.000 til 5.000 PSI með fullnægjandi flæði. Boltinn-á brautarhönnun sem forðast vinnslu á pressurúminu hefur stækkað möguleika endurbóta verulega. Eldri pressur með gengisstýringum- gætu einnig þurft að uppfæra PLC til að taka við klemmulæsimerkjum.
5. Hvers vegna breytist deyjan mín meðan á framleiðslu stendur þó að klemmurnar séu þéttar?
Tímaskipti undir greinilega þröngum klemmum stafar venjulega af einni af nokkrum undirrótum: olíu eða stimplun smurefni á yfirborði deyfskósins sem dregur úr núningi um 30 til 50%, ósamræmd þrepablokkarhæð sem veldur því að ólklemman hallast og einbeitir krafti við boltann frekar en deygjubrúnina, slökun á boltum frá langvarandi hlaupi, eða spennu í spennu í langan tíma. álag sem um ræðir. Off-hleðsla í framsæknum teningum skapar einnig hallastundir sem ofhlaða klemmur á annarri hliðinni. Byrjaðu á því að þrífa snertifleti, staðfesta hæðarsamsvörun þrepablokka, endur-toga eftir fyrstu þrýstihögg og endurreikna hvort heildarþvingakrafturinn þinn taki til afnámskrafta, lyftaraálags og smellu-í gegnum höggi.


