


Skilningur á framhjáhlaupum í stimplunarmótum
Hjáveituhak, stundum kölluð pitchhak eða franskt hak, er vísvitandi útskurður eða afléttingareiginleiki sem er hannaður í burðarræmuna áframsækinn stimplunarmatur. Tilgangur þess er einfaldur en mikilvægur: stjórnaðu nákvæmlega hversu langt ræman færist á milli þrýstihögga þannig að hver stöð fái efni í rétta stöðu. Án þessa stjórnunarbúnaðar verður of- eða vanfóðrun á ræmunni raunverulegur möguleiki, og eins og allir reyndir verkfæri og deyja fagmenn vita, getur ein misfóðrun hrundið af stað skurðarhruni sem kostar hundruð sinnum meira en efnið sem hakið eyðir.
Í þessari grein er farið yfir vísindalegan grundvöll á bak við neikvæðar og jákvæðar hliðarskot í stimplunarmótum úr málmplötum, sem brúar bilið milli kynningartæknilegra stimplunarleiðbeininga og fræðigreina á-stigi sérfræðinga. Þú munt finna málmvinnslureglur, vélræn tengsl og verkfræðilega ákvörðunarramma frekar en þumalputtareglur eingöngu.
Hvað eru bypass hak í Progressive Dies
Ímyndaðu þér samfellda spólu af málmplötu sem nærist í gegnum framsækið mót á miklum hraða. Röndin fer í gegnum margar stöðvar, sem hver framkvæmir ákveðna klippingu, mótun eða teikningu. Til þess að fullunnin hluti standist víddarvikmörk, verður hver stöð að tengjast ræmunni í nákvæmlega sömu hlutfallslegu stöðu, högg eftir högg.
Framhjáhlaupsspor veitir þá stöðustöðuvissu. Það er lítill hluti af efni sem er skorinn í burtu frá annarri eða báðum brúnum strimlastofnsins, venjulega á fyrstu stöðvum teningsins. Rúmfræðin sem myndast skapar líkamlegan stöðvun eða skráningareiginleika sem ræman snertir áður en pressan fer í hringrás. SemArt Hedrick segir í The Fabricator, offóðrun á framsækinni deyja án þessarar stöðvunar getur leitt til alvarlegs skemmda á deyja og hættu fyrir öryggi stjórnanda.
Fyrir utan að koma í veg fyrir offóðrun, fjarlægir hakið einnig brúnkamb sem komið er fyrir við slit á spólu. Camber gerir slétta fóðrun næstum ómögulega á breiðum eða þykkum efnum og með því að skera hreina viðmiðunarbrún endurheimta framhjáhvarf fyrirsjáanlega ræmuhegðun í gegnum alla lengdina.
Hvers vegna Strip Control krefst nákvæmni verkfræði
Strip control í framsæknum teningi felur í sér meira en bara að fóðra rétta fjarlægð. Burðarvefurinn sem heldur hlutunum saman verður að viðhalda burðarvirki, standast hliðarbeygju og taka við lóðréttri hreyfingu á mótunarstöðvum. Illa staðsett eða rangt stórt hak veikir burðarbúnaðinn, veldur beyglum eða nær ekki á stoppið á áreiðanlegan hátt.
Hjáveituskorin þjóna þremur aðalaðgerðum í þessu kerfi:
- Strip skráning- Veitir trausta vélræna stöðvun sem kemur í veg fyrir ofmóðrun og gefur rekstraraðilum endanlega upphafsstöðu við uppsetningu teygjunnar, sem dregur úr fyrstu-höggvillum sem valda meirihluta framsækinna teningaskemmda.
- Úrgangsstjórnun- Fjarlægir brúnir og skapar hreint viðmiðunaryfirborð, sem útilokar laust rusl eða hálf-högg sem geta stíflað niður stöðvar.
- Stöðva-til-framvindustýringar stöðvar- Vinna í takt við stýripinna til að tryggja að hver hluti sé nákvæmlega staðsettur, þar sem hakið veitir grófa staðsetningu og flugvélar skila endanlega nákvæmni jöfnun.
Hver aðgerð gerir sérstakar rúmfræðilegar og málmfræðilegar kröfur til skurðhönnunarinnar. Dýpt, breidd, hornradíusar og skurðarúthreinsun haksins hafa öll samskipti við vélræna eiginleika efnisins til að ákvarða hvort ræman nærist áreiðanlega eða skapar langvarandi framleiðsluvandamál.
Neikvæð á móti jákvæðum grunnatriðum
Hugtökin „neikvæð“ og „jákvæð“ lýsa sambandinu milli rúmfræði haksins og ræmunnar. Ajákvætt framhjáhlaupfjarlægir efni af brún ræmunnar, skapar bil, léttir eða inn á við. Sniglinum sem myndast við þennan skurð er kastað út sem stakt rusl. Það sem eftir stendur er ræma með minnkaðri þversniði- á hverri skurðarstað.
A neikvætt framhjáhlauptekur öfuga leið. Í stað þess að fjarlægja efni alveg, skilur það eftir útstæðan flipa eða lansa-líkan eiginleika sem nær frá brún ræmunnar. Þessi flipi læsist með samsvarandi vasa eða stöðvunarblokk í teningnum, sem veitir jákvæðan skráningareiginleika án þess að framleiða sérstakan snigl. Ein hagnýt afbrigði, sem lýst er í iðnfræðibókmenntum sem stopp fyrir lansa og flanshalla, spýtir lítið svæði í ræmunni og beygir hana niður til að búa til flans sem bæði skráir ræmuna og stífir burðarefnið.
Valið á milli þessara stillinga er aldrei handahófskennt. Það fer eftir efnisgerð, ræmabreidd, þykkt, framleiðslumagni og flókið hluta. Hver uppsetning framleiðir mismunandi álagsdreifingu, brotamynstur og sliteiginleika í verkfærunum, sem allir rekja til grundvallarreglna um klippuvélfræði og efnishegðun undir álagi.
Vísindin um klippingu og brot í hakskurði
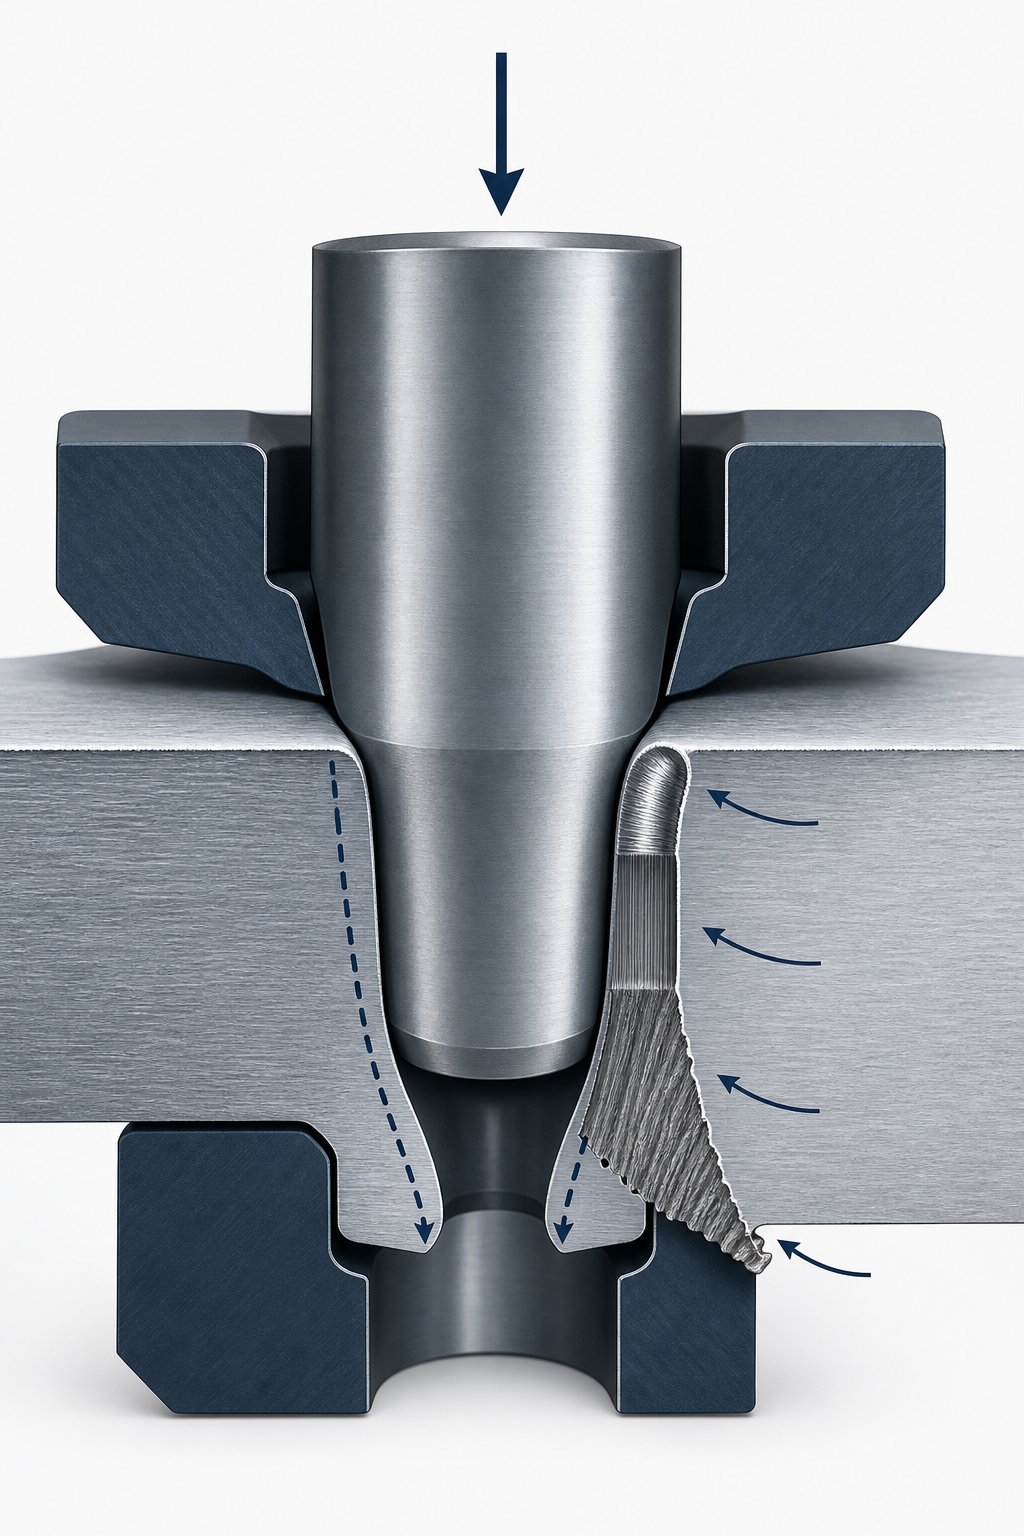
Sérhver framhjáhlaup byrjar sem stýrt beinbrot. Þegar kýlan fer niður í ræmuna klofnar efnið ekki einfaldlega hreint í sundur. Það fer í gegnum röð aflögunarfasa, sem hvert um sig stjórnast af tengslunum á milli beitts svigkrafts, flæðistyrks efnisins og rúmfræði kýla-mótsins. Skilningur á þessum stigum er það sem aðgreinir vísindi-tengda hakhönnun frá ágiskunum.
Skurvélafræði meðan á hakskurði stendur
Sjáðu fyrir þér augnablikið sem höggstöng snertir yfirborð ræmunnar. Efnið beint fyrir neðan gataoddinn þjappist fyrst saman teygjanlega, síðan plastískt þar sem staðbundin álag fer yfir flæðistyrk og flæðimark málmsins. Þessi umskipti frá teygjanlegri hegðun yfir í plast hegðun fylgir streitu-þynningarferli efnisins (stundum vísað til sem ss ferillinn í verkfræðilegri styttingu), og það gerist á míkrósekúndum við framleiðsluhraða.
Skurkrafturinn sem krafist er fer eftir skurðstyrk efnisins, sem fellur venjulega á milli 60 og 80 prósent af endanlegum togstyrk þess. SemArt Hedrick útskýrir, að skera 10-tommu-þvermál eyðu úr 0,100 tommu mildu stáli þarf um það bil 78.000 pund af krafti. Hjáveituskorin fela í sér mun minni ummál, en álagsstyrkurinn við kýla-deyja tengið er hlutfallslega mikil vegna þess að hak rúmfræði felur oft í sér þröng horn og mjóar breiddir.
Við kýlabrúnina er efni þvingað niður á meðan deyjaopið takmarkar nærliggjandi ræma. Þetta skapar þröngt klippuband þar sem plastálag safnast saman. Breidd þessa bands fer eftir úthreinsun á milli kýla og deyja. Ófullnægjandi úthreinsun þjappar efnið saman til hliðar, eykur eftirgjafarkraftinn sem þarf til aðskilnaðar og framleiðir of mikinn hita á klippusvæðinu. Of mikil úthreinsun gerir kleift að beygja of mikla plast fyrir brot, sem veldur rúlluðum brúnum og stórum burrs.
Brotsvæðishegðun í jákvæðum og neikvæðum stillingum
Fullbúin skera brún sýnirfjögur aðskilin svæði, hver sýnir hvað gerðist vélrænt á meðan á skurðinum stóð:
- Velta- Plastlagaða svæðið sem er beygt þegar skurðarverkfæri snerta yfirborð blaðsins, sýnilegt sem ávöl brún á gatahliðinni.
- Burnish- Slétta, glansandi bandið þar sem kýlið fór í gegnum efnið undir þjöppun áður en brot varð. Yfirborðsspennur þjappast hér inn í skurðarverkfærið.
- Brot- Gróft, hornflöturinn þar sem sprungur breiddust út í gegnum efnisþykktina sem eftir var og fullkomnaði aðskilnaðinn.
- Burr- Málmur lengjast og þrýst út á aftari brún skurðarins, sem myndast við síðasta rifið.
Hér er þar sem jákvæðar og neikvæðar hakstillingar eru ólíkar í hegðun. Í jákvæðu sniði fjarlægir kýlið stakan snigl af brún ræmunnar. Brotsvæðið breiðist út, í burtu frá burðarhlutanum og inn í snigilinn sem verður að rusli. Ströndin heldur gljáa yfirborðinu á brúninni sem eftir er, sem er almennt hreinna, víddar stöðugra svæði.
Í neikvæðu hak snýr rúmfræðin við. Skurðurinn skilgreinir útstæð flipa sem er áfram festur við ræmuna. Brotfjölgun á sér stað inn á við, í átt að ræmuhlutanum við hakrótina. Þetta þýðir að burðarræman sjálf heldur eiginleikum brotasvæðisins við botn flipaeiginleikans.
Jákvæðar skorur mynda brotafjölgun út á við miðað við strimlahlutann og skilja eftir hreinni brúnir á burðarefninu. Neikvæðar rifur mynda brotafjölgun inn á við, sem einbeitir sér að grófara brotsvæðinu og tengdum örbyggingarskemmdum við hakrótina á hlið burðarræmunnar.
Þessi aðgreining hefur raunverulegar afleiðingar. Snúningsáhrifasvæðið (SAZ) fyrir aftan hverja skurðflöt inniheldur vinnu-hert efni með snúnings kornbyggingu. Í tvífasa stáli getur þetta svæði teygt sig 40 prósent eða meira inn í plötuþykktina. Þegar neikvætt hak setur það skemmda svæði á burðarræmuna, mun síðari mótunaraðgerðir á niðurstreymisstöðvum auka álag á þegar unnið-hert efni, sem eykur hættuna á brúnsprungum.
Kornbygging og sprunguútbreiðslustefna
Málmplata er ekki einsleitt á örbyggingarstigi. Veltingur meðan á framleiðslu stendur lengir korn í veltunarstefnu, sem skapar anisotropy í vélrænum eiginleikum. Þegar hakkstöng byrjar að brotna, fylgja sprungur helst brautir með minnstu viðnám í gegnum kornabygginguna.
Í efnum þar sem rúllunarstefnan liggur samsíða stefnu ræmunnar (algengasta stefnan), hefur sprunguútbreiðsla á haufhornum tilhneigingu til að fylgja kornamörkum í takt við fóðrun. Fyrir jákvæða hak virkar þetta þér í hag vegna þess að sprungan berst inn í ruslatunnuna. Fyrir neikvæðar hak getur sama tilhneiging knúið sprungur meðfram brún burðarröndarinnar, sérstaklega við skarpa rifrótarradíus þar sem styrkur álagsálags er hæstur.
Kraftdreifing við kýla-viðmótið er einnig mismunandi eftir stillingum. Jákvætt hakgat sker í tiltölulega laust efni á brún ræmunnar. Efnið getur aflagast örlítið út á við vegna þess að önnur hliðin er óþvinguð. Neikvætt hakgat skera aftur á móti efni sem er bundið á báðum hliðum af strimlahlutanum. Þessi tvíhliða þvingun eykur þrýstispennu við gatabrúnina og flýtir fyrir sliti, sérstaklega þegar unnið er með efni með háan flæðistyrk og háþróaðan styrk eins og háþróað há-styrkt stál.
Hagnýt atriðið er að úthreinsunarreglur, sem þróaðar eru fyrir venjulegar götaðgerðir, þýðast ekki beint í-sérstaka rúmfræði. Hakkstungur starfa við ósamhverfar þvingunarskilyrði og brotafræðin er mismunandi eftir því hvort geymd rúmfræði er ræman (jákvæð hak) eða flipinn (neikvæð hak). Hver uppsetning krefst fínstillingar á úthreinsun sem er stillt á álagsástand þess, efniseiginleika og kröfurnar sem gerðar eru á skurðbrúninni.
Jákvætt hjáveitukerfi og ræmahegðun
Jákvætt framhjáhlaupfjarlægir efnishluta úr ræmubrúninni, skilur eftir bil eða léttir þar sem málmur var einu sinni til. Þetta hljómar einfalt, en vélrænu afleiðingarnar falla í gegnum hverja niðurstreymisstöð. Röndin verður léttari, mjórri þar sem skorið er og þolir minna fyrir beygju. Hvort þessar afleiðingar hjálpa eða skaða framleiðslu fer algjörlega eftir því hversu vel rúmfræði haksins passar við hönnunarkröfur burðarbúnaðarins.
Hvernig jákvæðar hafur fjarlægja efni af ræmunni
Við stimplun með jákvæðu hakgati, fer lagaður gata niður í gegnum brún ræmunnar og inn í samsvarandi deyjaop. Gata jaðarinn skilgreinir haksniðið, venjulega rétthyrnd eða trapisulaga lögun skorin inn á við frá brún ræmunnar. Efnið sem aðskilið er verður að stakri ruslasnigli sem fellur í gegnum deygjuopið og kastast niður í ruslarennu eða ílát.
Það sem verður eftir á ræmunni er hrein-brún. Þessi hlé þjónar sem stöðvunaraðgerð. Þegar ræman fer fram snertir frambrún haksins fastan stöðvunarblokk eða hertan pinna í teningnum og stöðvar hreyfingu fram á nákvæmlega réttri framvindufjarlægð.
Vegna þess að önnur hlið skurðarins er óþvinguð (opni ræmabrúnin), er klippavélbúnaðurinn á meðan á þessari aðgerð stendur frábrugðin fullkomlega lokaðri gataaðgerð. Efnið nálægt lausu brúninni getur aflagast örlítið út á við þegar kýla er komið inn, sem dregur úr þrýstiálagi á kýlaflötinni samanborið við lokaða-jaðarskurð. Þetta þýðir að stimplunarkrafturinn sem þarf fyrir jákvæða hak er aðeins minni en fyrir jafnstórt gat sem er slegið frá hvaða brún sem er, að öðru óbreyttu.
Hins vegar kynnir opna brúnin önnur áhyggjuefni. Ef úthreinsun kýla-til-meyja er óhófleg á kanthliðinni, getur ræman sveigst frekar en að hún skerist hreint og framkallað valsaðan eða rifinn brún frekar en skilgreint brotsvæði. Úthreinsunarsambönd fyrir jákvæða högghögg fylgja stöðluðum reglum um úthreinsun skurðar en krefjast strangari eftirlits á lausu-kanthliðinni til að bæta upp fyrir skort á efnisþvingun.
Strip stífni og fóðurstöðugleiki eftir jákvæða hakk
Hvert jákvætt hak minnkar þversniðsflatar- burðarræmunnar við hakstaðinn. Ímyndaðu þér að horfa á ræmuna frá endanum: þar sem burðarefni með fullri -breidd hefur samræmda mótstöðu gegn beygju, hefur burðarefni með hak reglulega veika punkta þar sem stífleiki minnkar. Því dýpra sem hakið er, því meiri skerðing.
Þetta skiptir máli vegna þess að styrkur burðarræma verður að standast beygju meðan á fóðrun stendur. Eins og Art Hedrick bendir á þarf um það bil 10 prósent af þyngd hlutarins til að færa hann lárétt í gegnum teninginn. Margfaldaðu það með fjölda stöðva og uppsafnaður dráttarkraftur virkar á burðarefni sem hefur þegar verið veikt á hverjum hakpunkti. Ef þversniðið sem eftir er af-þvermáli getur ekki staðið undir þessum fóðurálagi án þess að sveigjast, mun ræman sveigjast eða skekkast til hliðar, sem skapar stimplunarmyndandi vandamál sem gára í gegnum hverja niðurstreymisstöð.
Fyrir mjóar ræmur verða þessi viðskipti-mikilvæg. Hak sem fjarlægir 30 prósent af breidd ræmunnar getur dregið úr tregðu augnabliks burðarefnisins nógu mikið til að valda sýnilegu hlaupi milli stöðva. Fyrir breiðar ræmur með rausnarlegum burðarvefjum hefur sama hlutfallslega hak óveruleg áhrif á stöðugleika fóðursins. Hagnýti þröskuldurinn fer eftir efnisþykkt, efnisgerð og heildarfjölda framfara í teningnum.
Verkfræðingar bæta fyrir þetta á nokkra vegu:
- Stífandi rifbein- Bæta upphleyptum perlum eða mynduðum rifjum við burðarræmuna fyrir eða eftir hakstöðina, auka hlutastuðulinn án þess að bæta við efnisbreidd.
- Tvöföld-hliðarskorun- Setja grynnri hak á báðar brúnir ræmunnar frekar en eina djúpa hak á einni hlið, dreifa þversniðsskerðingunni samhverft og viðhalda jafnvægi fóðurhegðunar.
- Fínstillt hakdýpt- Takmarka dýpt við lágmarkið sem þarf til að tryggja áreiðanlega stöðvunarvirkni, venjulega 1,5 til 2,0 sinnum efnisþykkt, allt eftir kröfum um nákvæmni fóðurs.
Punch slit mynstur í jákvæðum hakaðgerðum
Jákvætt hakkstöng upplifa slitið öðruvísi en venjulegt göt, og ástæðan rekur aftur til rúmfræði þvingunar. Í hefðbundinni gataaðgerð sker kýlinn efni umkringt öllum hliðum af ræma. Þrýstispennan sem myndast er tiltölulega samhverf í kringum kýla jaðarinn. Í jákvæðri hakaðgerð sér opna brún hliðin minna þrýstimótstöðu á meðan ræman-líkamshliðin sér fulla þvingun.
Þessi ósamhverfa einbeitir sér að sliti á þvinguðu flötum kýlans, sérstaklega andlitinu sem klippir á burðarlistarhlutann. Yfir þúsundir högga framleiðir þessi ójöfnu hleðsla einkennandi slitmynstur: þvingaða hliðin þróar brúnir og ör-flögur fyrr en lausa-brúnhliðin. Deyjaframleiðendur sem viðhalda þessum verkfærum vita að skoða burðarbrún -hliðarhliðar fyrst þegar bilanaleit er vaxið.
Rúmfræði gata hefur einnig áhrif á slithraða. Hakkstöng með skörpum innri hornum (neðst á haksniðinu) einbeita sér að álaginu á þeim stöðum. Geislar á innri hornum eru ekki valfrjálsir; þær eru burðarvirkar nauðsynjar. Þröngar horn slitna hraðast og EDM vírsniðin sem notuð eru til að framleiða þessar kýlingar ættu að innihalda lágmarks radíus sem eru 0,5 til 1,0 sinnum efnisþykkt við öll innri umskipti. Án fullnægjandi geisla, flýta álagsstöng á kýla niðurbroti brúna og stytta viðhaldsbil verulega.
Hegðun snigla í jákvæðum stillingum bætir við öðrum slitþáttum. Hvert högg framleiðir stakan skrapsnigli sem verður að kastast hreint út í gegnum deyjaopið. Ef snigillinn festist við kýlaflötinn á afturhögginu (ástand sem kallast snigilltog) er hægt að bera hann aftur inn á skurðarsvæðið og mylja hann á milli kýlunnar og ræmunnar í næstu lotu. Snigladráttur skemmir kýlaflötinn, skemmir yfirborð ræmunnar og getur kallað fram banaslys í alvarlegum tilfellum. Rúmfræði jákvætt hak er nokkuð næmari fyrir að toga snigl en venjulegt göt vegna þess að snigillinn er með lausa brún sem getur spratt aftur og gripið í höggið við afturköllun. Lausnirnar fela í sér hornklippingu á kýlaflötinni, fjöðraðir-útkastapinnar og kerfi til að fjarlægja snigla með lofttæmi-.
Val á úthreinsun fyrir jákvæða skurðaðgerðir jafnar þessar samkeppniskröfur: of þétt eykur skurðkraftinn og flýtir fyrir sliti á höggum, of laus framleiðir óhóflega burt og hættu á að snigl haldist. Rúmfræði-sérstaklega til hliðsjónar við hakhönnun er að úthreinsun á opnu-brúnhliðinni getur verið örlítið stærri en á þvinguðu hliðinni, sem gerir grein fyrir ósamhverfu streituástandinu án þess að fórna brúngæðum á burðarræmunni sjálfri.
Neikvætt framhjáhaldsspor og efnisflæði
Jákvæðar skorur fórna breidd ræmunnar fyrir hreint útskúfun sniglanna og einfalda ruslstjórnun. Neikvæð hak gera hið gagnstæða viðskipti. Í stað þess að fjarlægja efni af brún ræmunnar skilur neikvæð hak eftir útstæðan flipa eða lansa -líkan þátt sem nær út frá burðarefninu. Enginn stakur snigill er framleiddur. Ekkert efni tapast. Þverskurðurinn í fullri ræmu er ósnortinn á hverjum framfarapunkti og flipinn sjálfur verður skráningarbúnaðurinn sem læsist við samsvarandi vasa eða stöðvunarkubba í teningnum.
Þessi nálgun breytir í grundvallaratriðum álagslandslagi burðarræmunnar, slitsniði tækjabúnaðarins og kröfum stöðvar-til-úthreinsunar. Þú heldur stífleika ræmunnar, en þú erfir nýtt sett af rúmfræðilegum takmörkunum sem verður að stjórna í gegnum hverja niðurstreymisstöð.
Hvernig neikvæðar hafur varðveita þversnið ræmunnar.-
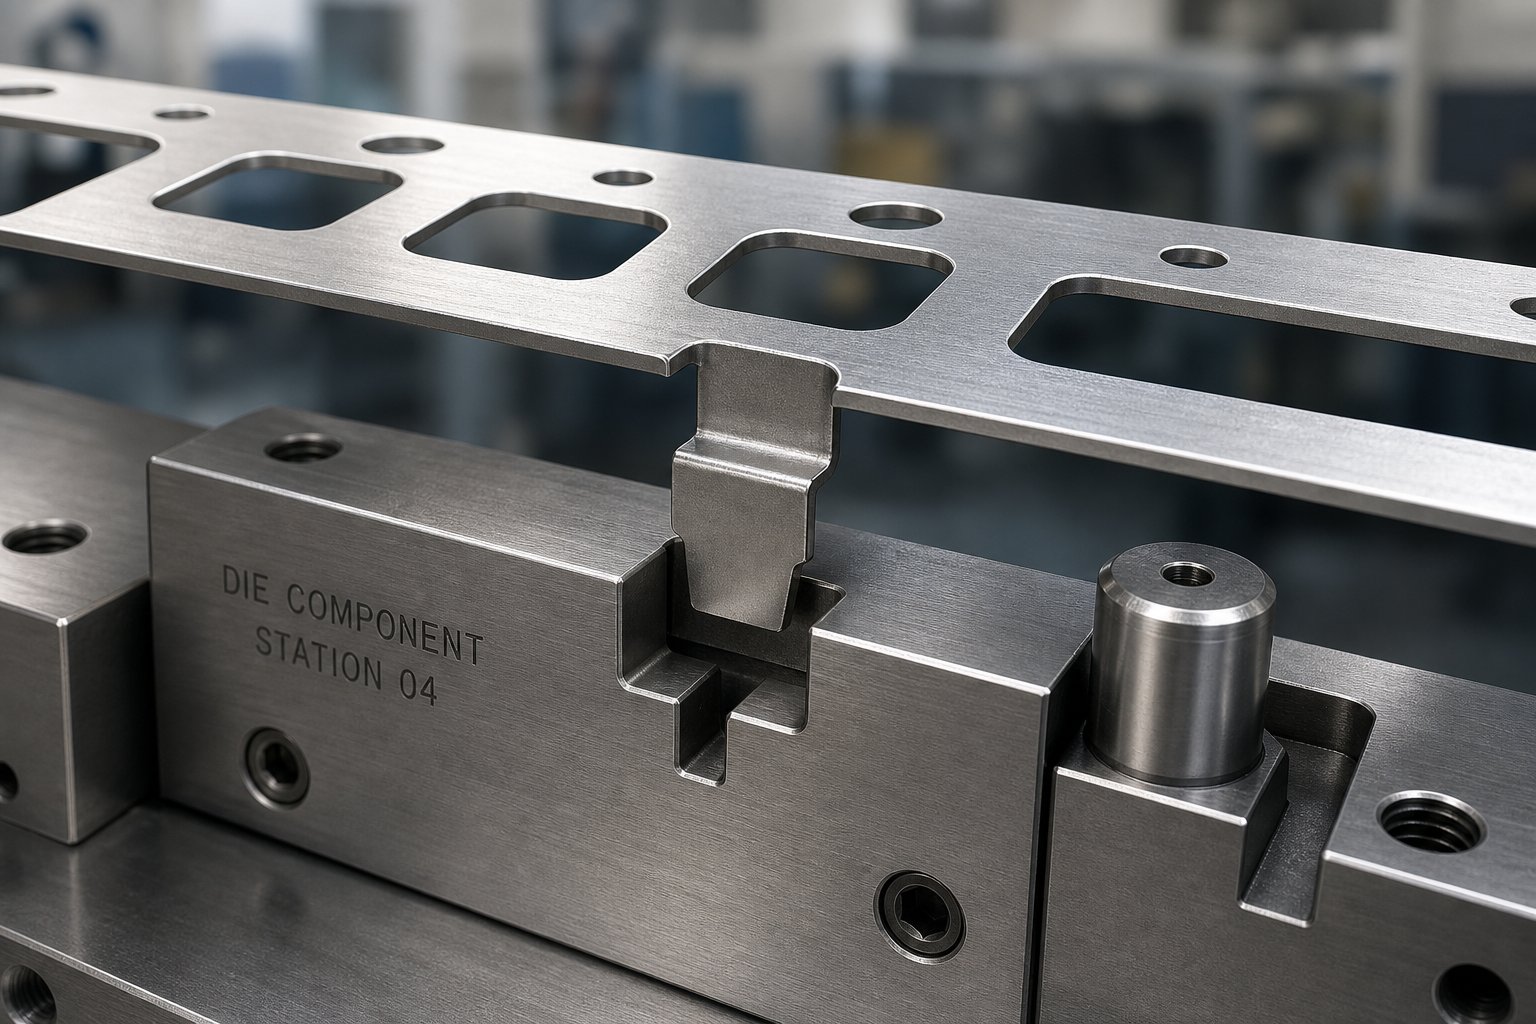
Þegar þú klippir neikvæða hak, mynda kýlið og deyjan aðskilnað að hluta, venjulega lansa sem er skorin á þrjár hliðar á litlu rétthyrndu eða trapisulaga svæði á brún ræmunnar. Fjórða hliðin er áfram áföst og virkar sem löm. Flipinn er síðan beygður niður (eða stöku sinnum upp) til að mynda flans sem skagar út fyrir neðan eða fyrir ofan ræmuplanið. Eins og lýst er í iðnfræðibókmenntum útilokar stopp fyrir lansa og flanshalla alfarið vandamál við að fjarlægja snigla vegna þess að ekkert sérstakt brot er framleitt.
Burðarræman heldur fullri breidd sinni. Það er engin reglubundin þversniðsminnkun, ekkert staðbundið fall á tregðustund og ekkert veikt svæði sem er líklegt til að bogna við fóðurálag. Fyrir þröngt burðarefni eða þunnt efni þar sem stífni er nú þegar léleg, getur þessi varðveisla þversniðs- verið afgerandi þáttur í vali á haktegundum. Flansflipinn bætir einnig staðbundnum stífleika með því að virka eins og lítið burðarrif, sérstaklega þegar hann er fastur í lyftara við fóðrun.
Frá sjónarhóli efnisnýtingar eyða neikvæðar hak núll viðbótar ræmabreidd umfram það sem burðarefnið þarfnast nú þegar. Jákvæðar skorur krefjast auka efnis til að mæta dýpt útskurðarins án þess að ganga inn á auða hlutann. Þessi munur, jafnvel þótt aðeins séu nokkrir millimetrar á hlið, blandast yfir milljónir hluta í verulegum spólusparnaði.
Skráningarkostir útstæðra flipa eiginleika
Boginn flipinn sem er búinn til með neikvæðu hak býður upp á þrívíddar-skráningareiginleika frekar en einfalt kantstopp. Þegar flipinn dettur niður í rauf eða vasa sem er smíðaður inn í deigskóna eða lyftistöng, fangar hann ræmuna bæði í matarstefnu og lóðrétt. Þessi tvískipa-ása tenging þolir lyftingu á ræmum við háhraða notkun og kemur í veg fyrir hliðarskekkju á skilvirkari hátt en flatbrún sem berst við pinna.
Íhugaðu hvað gerist við uppsetningu. Rekstraraðili sem þræðir nýjan spólu inn í teninginn þarf endanlegan fyrsta-höggstopp. Neikvætt hakflipi sem fellur niður í vasa hans veitir ótvírætt áþreifanlega og sjónræna endurgjöf um að ræman sitji rétt. Þetta dregur úr uppsetningarvillum sem bera ábyrgð á meirihluta framsækinna teningahruns, sem venjulega eiga sér stað í fyrstu 10 höggunum meðan á teningnum stendur.
Fyrir stóra, framsækna deyjur sem vinna breitt eða þykkt spóluefni, geta stýripinnar einir og sér oft ekki skráð ræmuna með nægilegri heimild áður en pressan fer í hringrás. Neikvæðar hakflipar ásamt flugvélum búa til tveggja-skráningarkerfi: flipinn kemur í veg fyrir grófa staðsetningu og forvarnir gegn yfirfóðrun, en stýripinnar skila endanlegri nákvæmni jöfnun mæld í þúsundustu úr tommu.
Úthreinsun og truflun á stöðvum
Vélrænni kosturinn við neikvæða hak fylgir rúmfræðilegum kostnaði. Sérhver útstæð flipi verður líkamlega að hreinsa hvern niðurstreymishluta íhluta þegar ræman fer fram. Lyftibrautir, kambásar, mótandi kýla, púðaflötur og strípurplötur verða allir að losa eða rifa til að koma fyrir flipanum sem fer í gegnum.
Í teningi með 15 eða 20 stöðvum margfaldast þessi úthreinsunarkrafa hratt. Hver stöð þarf léttir vasa eða rás sem passar við fótspor flipans og þær léttir verða að gera grein fyrir beygðu horninu á flipanum ásamt hvers kyns afturhlaupi sem gæti breytt raunverulegri útstæðri hæð hans. Ef flipi festist í niðurstreymishluta meðan á fóðrun stendur, festist ræman og næsta þrýstihögg lendir á rangt skráð efni. Niðurstaðan er sama skothríð og hakið var hannað til að koma í veg fyrir.
Streitudreifing við hakrótina sýnir hina mikilvægu umfjöllun. Lansskurðurinn sem skilgreinir flipann skapar skarpa rúmfræðilega ósamfellu á hlið ræmunnar. Streita safnast saman við þennan rótarradíus í mynstri sem stjórnast af hlutfalli radíuss og efnisþykktar. Rótaradíus sem er minni en 0,5-föld efnisþykkt getur myndað streitustyrkstuðla sem fara yfir 3,0, sem þýðir að staðbundin spenna við hakrót nær þrisvar sinnum nafnspennu í nærliggjandi burðarefni.
Þetta skiptir máli vegna þess að skurðar- og beygjuaðgerðin við hakrótina veldur umtalsverðri vinnuherðingu á því svæði. Efnið við rótina hefur verið plastískt afmyndað við skurðaðgerðina og síðari beygja flipans eykur álagsherðingu enn frekar. Í lág-kolefnisstáli gæti þessi aflögunarherðing aukið staðbundna hörku um 20 til 40 prósent miðað við grunnefnið. Svæðið verður harðara, minna sveigjanlegt og viðkvæmara fyrir sprungubyrjun við viðbótarálag.
Þegar ræman fer í gegnum síðari mótunar- eða beygjustöðvar fær vinnuhertu hakrótin frekari tog- eða þjöppunarálag. Ef mótunaraðgerð beitir beygjuálagi þvert á burðarefnið nálægt hakstaðnum, virkar rótin sem þegar er tognuð sem upphafspunktur sprungunnar. Minni sveigjanleiki þýðir að efnið nær brotamörkum fyrr en grunnmálmurinn í kring, sem getur hugsanlega klofið burðarefnið við framleiðslu.
Verkfræðingar stjórna þessari áhættu með nokkrum aðferðum:
- Ríkir rótarradíur- Tilgreinir lágmarksradíus sem eru 1,0 til 1,5 sinnum efnisþykkt við rót lansans, dregur úr hámarksspennustyrk og dreifir plastálagi yfir stærra rúmmál.
- Staðsetning haksins í burtu frá formsvæðum- Með því að staðsetja hakið á burðarsvæðum sem ekki myndast síðar, tryggir að vinnuhertu rótin verði aldrei fyrir frekari álagi frá beygju- eða dráttaraðgerðum.
- Val á efnisflokki- Velja efni með meiri teygingargetu sem geta tekið á sig aflögunarharðnunina við rótina og haldið samt nægilegri sveigjanleika fyrir aðgerðir neðanstreymis.
- Stýrt flipabeygjuhorn- Takmarka beygjuna niður við lágmarkshornið sem þarf til að tryggja áreiðanlega skráningu, draga úr heildarplastálagi sem myndast við rótina við skurðinn og mótunarröðina.
Neikvæð hak við úthreinsun á stöðvum fyrir yfirburða ræmustýringu og efnisnýtingu. Flytjandinn heldur fullri þversniðsstífni og ekkert efni fer til spillis, en hver niðurstreymisstöð verður að rúma útstæða flipann og vinnuhertu hakrótin krefst vandlegrar rúmfræðilegrar hönnunar til að forðast að verða sprungubyrjunarstaður.
Samspilið á milli hakrótarmálmvinnslu og krafna um myndun niðurstreymis gerir neikvæða hakhönnun í eðli sínu næmari fyrir efniseiginleikum en jákvæðri hakhönnun. Efni með takmarkaða lengingu eða árásargjarna herðingarhraða auka áhættuna við rótina og færa verkfræðilega útreikninga í átt að jákvæðum stillingum í sumum forritum. Hvernig tilteknar efniseinkunnir hafa áhrif á þann útreikning er þar sem næsta lag hönnunarvísinda kemur við sögu.
Hvernig efniseiginleikar hafa áhrif á val á hakhönnun
Skurðrót sem hegðar sér fyrirsjáanlega í mildu stáli getur orðið sprunguupphafsstaður í tvöföldum-fasa 980. Úthreinsun sem framleiðir hreinar brúnir í áli skilur eftir sig skurðmerki á ryðfríu. Efnisflokkur breytir ekki aðeins frammistöðu framhjáhalds; það endurskilgreinir allt hönnunarumslagið. Teygjustuðullinn, lengingargetan, flæðistyrkur stáls eða álfelgurs og vinnuherðingarhraði gegna hvert sínu hlutverki við að ákvarða hvort hak virkar áreiðanlega eða bilar of snemma.
Sambandið milli ávöxtunarstyrks og togstyrks er sérstaklega afhjúpandi. Efni með lágt hlutfall á milli þessara gilda (sem þýðir að efnisvinnan harðnar umtalsvert áður en það nær fullkomnum styrk) þolir betur aflögun hakrótar vegna þess að efnið í kring getur tekið á sig álagsorku án tafarlausra brota. Efni með hátt hlutfall, þar sem afraksturs- og toggildi eru þétt saman, bjóða upp á nánast engan aflögunarpúða. Röndin annað hvort heldur eða hún klikkar.
Milt stál og lág-kolefnisblendi
Lágt-kolefnisstál með flæðistyrk undir 300 MPa og lengingargildi sem fara yfir 30 prósent eru fyrirgefandi efnin fyrir framhjáhaldsaðgerðir. Mikil sveigjanleiki þeirra þýðir að svæðið sem hefur áhrif á klippuna við hakrótina er áfram tiltölulega lítið og vinnuherðing á skornum brúnum er í meðallagi. Mýktarstuðull stáls í þessum flokki er í kringum 200 GPa, sem veitir fyrirsjáanlega teygjanlega endurheimt og lágmarks afturköllun á hakflipanum.
Fyrir mildt stál virka bæði jákvæðar og neikvæðar hakstillingar vel. Brúngæði eftir klippingu sýna skýrt afmarkað slípunarsvæði með sléttum umskiptum yfir í brotasvæðið,kjörað ástand fyrir sveigjanleika brún. Úthreinsun á bilinu 5 til 10 prósent af efnisþykkt skilar ásættanlegum árangri og burthæð þjónar sem áreiðanleg vísbending um hvenær verkfæri þarf að skerpa.
Vinnuherðing við hakkrót í mildu stáli eykur staðbundna hörku en tæmir sjaldan þá lengingargetu sem eftir er af efninu. Neikvæð hakrót sem hefur verið skotin og beygð heldur enn nægri sveigjanleika til að lifa af myndunaraðgerðir neðanstreymis án þess að sprunga. Þessi fyrirgefandi hegðun er ástæðan fyrir því að neikvæðar skorur eru upprunnar í framsæknum deyja með litlu-kolefnisstáli og hvers vegna margar hefðbundnar hönnunarleiðbeiningar gera ráð fyrir mildu stáleiginleikum sem grunnlínu.
AHSS og hár-efnisáskoranir
Háþróuð-hástyrk stál breyta útreikningnum verulega. Tvífasa (DP), flókin fasa (CP) og martensitic stál bjóða upp á togstyrk frá 600 MPa til vel yfir 1400 MPa, en lengingargildi þeirra falla niður í eins tölustafi í hæstu styrkleikastigum. Rannsóknir sem birtar eru af AHSS umsóknarleiðbeiningunum staðfesta að þessar einkunnir sýna mikla vinnuherðingu við klippingu, sem skapar meiri styrk og hörku á skornum brúnum með verulega minni sveigjanleika brúnarinnar.
Mýktarstuðull stáls helst í meginatriðum stöðugur yfir þessar einkunnir (u.þ.b. 200 til 210 GPa), þannig að afturhvarfshegðun í sporinu stjórnast fyrst og fremst af hlutfalli ávöxtunarstyrks og mýktarstuðuls frekar en hvers kyns breytingu á stífleikanum sjálfum. Hærri afrakstursstyrkur framkallar meiri teygjanlega endurheimt eftir beygju, sem þýðir að neikvæðir hakflipar springa aftur árásargjarnari og krefjast strangari vikmörkum á rúmfræði vasa til að viðhalda áreiðanlegri skráningu.
Edge gæði í AHSS hegða sér gegn innsæi. Þessi efni framleiða minna velti og minni burrs en mildt stál vegna þess að þau brotna með minni plastaflögun. Hins vegar inniheldur klippta brúnin harðar martensitic eyjar sem virka sem sprunguhvetjandi. DP og TRIP stál eru sérstaklega viðkvæm vegna þess að harðar agnir við skornar brúnir draga enn frekar úr leyfilegri brúnteygju. Fyrir neikvæðar rætur í AHSS skapar þessi samsetning takmarkaðrar lengingar og örbyggingarálagsstiga ófyrirsjáanlega brothegðun.
Úthreinsunarkröfur aukast verulega. Þar sem mildt stál notar 5 til 10 prósent geta AHSS einkunnir krafist 14 til 16 prósent eða hærri þar sem togstyrkur fer yfir 1400 MPa. Rannsókn á CP1200 stáli sýndi fram á að aukin úthreinsun úr 10 í 15 prósent leiddi til verulegrar framförar á frammistöðu brúnarinnar, sem styrkti að sögulegar 10 prósent reglur eiga ekki við um þessi efni. Jákvæðar skorur verða ákjósanlegar í mörgum AHSS forritum vegna þess að brotasvæðið breiðist út í ruslasniglinn frekar en að einbeita sér að rót burðarræmunnar, og varðveitir það takmarkaða sveigjanleika brúnarinnar sem er eftir fyrir aðgerðir neðanstreymis.
Sérstök atriði úr áli og ryðfríu stáli
Álblöndur kynna mismunandi áskoranir. Mýktarstuðull þeirra er um það bil þriðjungur- af stáli (u.þ.b. 70 GPa), sem þýðir að ræmur springa aftur eftir hak fylgir allt öðrum stærðargráðum. Neikvætt hakflipi í áli fjaðrir u.þ.b. þrisvar sinnum meira en í stáli við jafngildan flæðistyrk, sem gerir skráningu flipa-í-vasa ónákvæmari nema bætt sé upp með yfirbeygju eða þéttari vasavikum.
SemMetalForming Magazine athugasemdir, margar bílategundir af áli mynda eins og 100.000-PSI afkasta-styrkt stál en með aðeins um tvo þriðju af teygjugetu. Vinnuherðandi hegðun þeirra og yfirborðsmyndafræði eru nógu frábrugðin stáli til að ekki ætti að beita venjulegum mótunarhönnunartöflum beint. Gæði hakkants í áli hafa tilhneigingu í átt að gúmmíríkari, minna skilgreindum brotasvæðum vegna þess að sveigjanleiki efnisins leyfir meiri aflögun fyrir aðskilnað. Hætta á að draga snigl eykst í jákvæðum hakstillingum vegna tilhneigingar áls til að festast við kýlfleti undir þjöppun.
Ryðfrítt stál, sérstaklega austenitic einkunnir eins og 304 og 316, sameina mikla vinnu herðingu og tiltölulega mikla lengingu. Til að mynda ryðfríu efni þarf um það bil tvöfalt pressuafl en mildu stáli vegna þessarar árásargjarnu vinnuherðingar. Við rót neikvæðrar stillingar getur borun og beygjaaðgerð tvöfaldað hörku grunnefnisins á staðnum. Þrátt fyrir þetta viðheldur ryðfríu stáli nægri sveigjanleika afgangs til að neikvæðar rætur sprungu sjaldan við síðari myndun, að því tilskildu að rótarradíur séu rausnarlegir.
Mikilvæga málið með ryðfríu er úthreinsun næmi. 10 prósenta úthreinsun, staðall fyrir mildt stál, gefur verstu mögulegu burrhæð í ryðfríu samkvæmt Dayton Progress rannsóknum. Fínstillt úthreinsun fyrir ryðfríu hakskurði fellur venjulega á milli 12 og 15 prósent, sem jafnar brúngæði á móti hærri skurðarkrafti sem flýtir fyrir sliti á gati.
| Tegund efnis | Mælt er með Notch Type | Dæmigert úthreinsunarsvið (% af þykkt) | Vinnuherðandi næmi | Edge Gæða einkenni | Strip Control sjónarmið |
|---|---|---|---|---|---|
| Milt stál (YS < 300 MPa) | Annað hvort jákvætt eða neikvætt | 5-10% | Í meðallagi; brúnir halda sveigjanleika | Skilgreint slétt og slétt beinbrot; Burrhæð er áreiðanlegur slitvísir | Fyrirgefandi; báðar stillingarnar veita áreiðanlega skráningu |
| AHSS / DP / CP (YS 350-1000+ MPa) | Jákvæð valinn fyrir háar-styrkleikaeinkunnir | 10-16%+ (eykst með togstyrk) | Hár; klippa áhrif svæði er hart og brothætt | Minni veltingur og burt, en brún örsprungur og aukaáhætta | Neikvæð hak rætur viðkvæmt fyrir sprungum; jákvætt forðast skemmdir á flutningsaðila |
| Martensitic stál (YS > 1000 MPa) | Jákvæð mjög valinn | 14-21% | Mjög hátt; lágmarks lenging sem eftir er á brúnum | Skyndilegt beinbrot með nánast engum veltingum; hættu á flísum við þrönga úthreinsun | Strip springback gerir neikvæða flipaskráningu óáreiðanlega; burðarefni of brothætt við rót |
| Álblöndur (5xxx/6xxx röð) | Jákvæð valinn; neikvætt krefst fjaðrabóta | 8-12% | Lágt til í meðallagi; einkunn-háð | Gúmmíbrotasvæði; slug viðloðun við kýla yfirborð | Lítill teygjanlegur stuðull veldur stórum springback á neikvæðum flipum; meiri hætta á að drekka snigl á jákvætt |
| Ryðfrítt stál (Austenitic 304/316) | Annaðhvort; neikvætt virkar vel með rausnarlegum radíum | 12-15% | Mjög hátt; allt að 2x staðbundin hörkuaukning | Hreinsaðu brúnir með hámarks úthreinsun; versta burr við 10% úthreinsun | Mikill fóðurkraftur krefst stífra burðarefna; Neikvætt hak varðveitir forskot á stífleika |
Taflan hér að ofan dregur fram stefnusamband: eftir því sem efnisstyrkur eykst og lenging minnkar, færist verkfræðivalið í átt að jákvæðum hak. Rökstuðningurinn er samkvæmur. Jákvæðar stillingar þrýsta brotskemmdum inn í einnota rusl frekar en að einbeita því á burðarræmuna þar sem það blandast með síðari myndunaraðgerðum. Efni með næga sveigjanleika og hóflega vinnuherðingu geta þolað neikvæðar rætur án vandræða; efni nálægt mótunarmörkum þeirra geta það ekki.
Einn þáttur til viðbótar verðskuldar athygli. Mýktarstuðull stáls helst næstum stöðugur, óháð gráðu, en mun lægri stuðull áls skapar í grundvallaratriðum öðruvísi fjaðrandi umhverfi. Verkfræðingar sem eru vanir að hanna neikvæða hakflipa fyrir stál uppgötva að sama rúmfræði í áli skilar ófyrirsjáanlegum flipahæðum, ósamkvæmri vasatengingu og langvarandi skráningarreki. Með því að bæta upp með dýpri vösum eða beygðum tökueiginleikum eykur það flókið sem réttlætir kannski ekki efnissparnaðinn af neikvæðri uppsetningu.
Þessar efnisdrifnu-hömlur útskýra hvers vegna reyndir hönnuðir hefja hverja framhjáhaldsákvörðun með því að skoða efnisgagnablaðið. Afrakstursstyrkur, endanlegur togstyrkur, heildarlenging og n-gildi (vinnuherðandi veldisvísir) skilgreina saman hönnunargluggann. Utan við þann glugga, jafnvel fullkomlega unnin verkfæri með fullkomlega úthreinsun munu framleiða brúnir sem sprunga, flipa sem springa út úr skráningu eða burðarefni sem klofna við fyrstu mótunarstöðina. Rúmfræðifæribreytur og ákvarðanir um uppsetningu teygjunnar fylgja frekar en á undan þessari efnisgreiningu.
Notch Geometry Parameters og Progressive Die Layout
Efniseiginleikar skilgreina hönnunargluggann. Geometry færibreytur fylla það. Dýpt, breidd, hornradíus og hyrndartengsl framhjáhlaups þýða málmvinnsluþvingun í líkamlegar verkfæravíddir sem annaðhvort skila áreiðanlegri ræmustjórnun eða koma á langvinnum framleiðsluvandamálum. Hver færibreyta hefur samskipti við efnisþykkt, ræmabreidd og framvindufjarlægð á þann hátt sem krefst samræmdra ákvarðana frekar en einangraðra forskrifta.
Tengsl hakdýptar og breiddar við rúmfræði strimla
Hakdýpt er fjarlægðin sem skurðurinn eða flipinn nær inn á við frá brún ræmunnar. Dýpri skorur veita jákvæðari vélrænni tengingu við stöðvunarblokkina eða vasann, sem gerir ofmatun líkamlega ómögulegt jafnvel við árásargjarn fóðurhröðun. En dýpt kostar sitt. Í jákvæðum stillingum fjarlægir hver viðbótardýpismillímetra þversnið burðarefnisins, sem dregur úr tregðu augnablikinu sem heldur ræmunni stöðugri við málmmyndunaraðgerðir á niðurstreymisstöðvum. Í neikvæðum stillingum þýðir meiri dýpt lengri flipa sem krefst meiri úthreinsunar í gegnum hvern síðari deyjahluta.
Hagnýt leiðbeiningar um jákvæða hakdýpt er á milli 1,5 og 3,0 sinnum efnisþykkt. Undir 1,5 t er tengingin of grunn til að stöðva hreyfingu ræmunnar á áreiðanlegan hátt áður en pressan fer í hringrás. Yfir 3,0t á þröngum burðarvélum gæti þversniðið sem eftir er skort-stífleika til að standast straumbeygju-stefnu. Fyrir neikvæðar skorur er lengd flipans (virkt jafngildi dýptar) venjulega á bilinu 2,0 til 4,0 sinnum efnisþykkt, með lengri víddinni sem þarf til að tryggja að beygður flipinn sitji að fullu í skráningarvasanum.
Hakbreidd er takmörkuð af framvindufjarlægð, fasta víddinni sem skilgreinir hversu langt ræman stækkar í hvert pressuslag. Skurðurinn verður að vera nógu þröngur til að passa innan eins framfarahalla án þess að skarast eiginleika næstu stöðvar, en samt nógu breiður til að veita nægilegt stöðvunarflöt. Algengur upphafspunktur er hakbreidd á milli 40 og 60 prósent af framvindufjarlægð, sem skilur eftir nægilegt brúarefni á báðum hliðum haksins til að viðhalda heilleika burðarefnis milli framfara. Eins og meginreglur um hönnun strimlaútlits benda á, ætti brúarþykktin á milli eiginleika að vera að minnsta kosti 1,25 til 1,5 sinnum efnisþykkt til að koma í veg fyrir að rusl snúist og bilun á burðarefni.
Breidd ræmunnar ákvarðar hvort einhliða-hlið eða tvíhliða-hliðarskorun sé viðeigandi. Mjóar ræmur (venjulega undir 50 mm fyrir venjulegt mál) njóta góðs af stakri-hliðarskorun til að varðveita hámarksbreidd burðarefnis á gagnstæða brún. Breiðar ræmur nota oft tvöfalda-hliðarskorun með grynnri dýpt á hverri brún, sem dreifir þversniðsminnkuninni samhverft og kemur í veg fyrir hliðarstraum sem verður þegar ósamhverfar kraftar verka á burðarefnið meðan á framgangi stendur.
Hornradíus hönnun og streituþéttnistjórnun
Hljómar smávægilegt? Hornradíur við hakskipti eru meðal afdrifaríkustu víddanna á öllu ræmuskipulaginu. Skarpt innra horn á jákvæðu hak einbeitir álagi í gataverkfærunum og flýtir fyrir sliti á þeim tímapunkti. Skarpur rótarradíus á neikvæðu hak einbeitir álagi í ræmuefnið og skapar sprunguupphafsstaði sem geta breiðst út undir álagi sem myndast niðurstreymis.
Álagsstyrkstuðullinn (Kt) við hakhorn fylgir sambandi sem stjórnast af hlutfalli radíus og dýpt. Fyrir rétthyrnt hak með rótarradíus r og dýpi d, eykst Kt hratt þegar r/d fer niður fyrir 0,25. Við r/d=0.1 geta styrkleikastuðlar farið yfir 4,0, sem þýðir að staðbundin streita nær fjórfalt nafngildi í burðarefninu. Fyrir efni með takmarkaða lengingu fer þessi styrkleiki yfir brotþynningu við rót áður en ræman nær jafnvel fyrstu myndunarstöðinni.
Hagnýtar radíus forskriftir eru háðar bæði teygjustuðull málmum efnisins og lengingargetu þeirra:
- Milt stál- Lágmarks innri radíus 0,5t við horn í hak; 1,0t við neikvæðar rætur þar sem síðari myndun á sér stað nálægt.
- AHSS einkunnir- Lágmark 1,0t í öllum innri hornum; 1,5t eða meira við neikvæðar rætur vegna takmarkaðrar sveigjanleika í brún.
- Álblöndur- Lágmark 0,75t í innri hornum; stærri radíus þarf á neikvæðum rótum til að mæta tilhneigingu efnisins í átt að útbreiðslu gúmmíbrota.
- Ryðfrítt stál- Lágmark 1,0t við innri horn til að vega upp á móti árásargjarnri vinnuherðingu við skurðbrúnina.
Þessir radíur hafa einnig áhrif á verkfærin. Kýla horn með radíus undir 0,3 mm í hertu verkfærastáli mynda ör-flögnun innan fyrstu 50.000 högganna á flestum framleiðsluefnum. EDM vír-skurðarsnið ættu að tilgreina radíus sem skýrar stærðir frekar en að treysta á náttúrulegan vírradíus til að skilgreina hornið, vegna þess að vírþvermál veðrun við klippingu getur valdið ósamræmi geisla sem líta út fyrir að vera fullnægjandi á pappír en mistekst í reynd.
Samspil flugmannsstaðsetningar með hakstaðsetningu
Hjáveituhak og stýripinnar þjóna sama markmiði, nákvæmri staðsetningu ræma, en með mismunandi nákvæmni. Hakið veitir grófa stjórn, kemur í veg fyrir grófa offóðrun og kemur á endurtekinni upphafsstöðu fyrir hvert pressuslag. Pilot pinnar veita fína stjórn, leiðrétta fyrir litlum staðsetningarvillum sem safnast upp vegna sleðunar á fóðurrúllu, efnisfjöðrun og varmaþenslu ræmunnar við háhraða keyrslu.
Bil þeirra verður að vera samræmt. Ef stýripinna er staðsettur of nálægt framhjáhlaupi, keppast þessir tveir eiginleikar um stöðuvald. Hakið stöðvar ræmuna í einni stöðu á meðan flugmaðurinn reynir að færa hana í aðeins aðra stöðu þegar hún fer inn í holuna. Þessi ágreiningur skapar klippuálag á stýripinna, lengingu á stýrisgatinu og ósamræmi staðsetningar hluta sem kemur fram sem víddardreifing í fullbúnu íhlutunum.
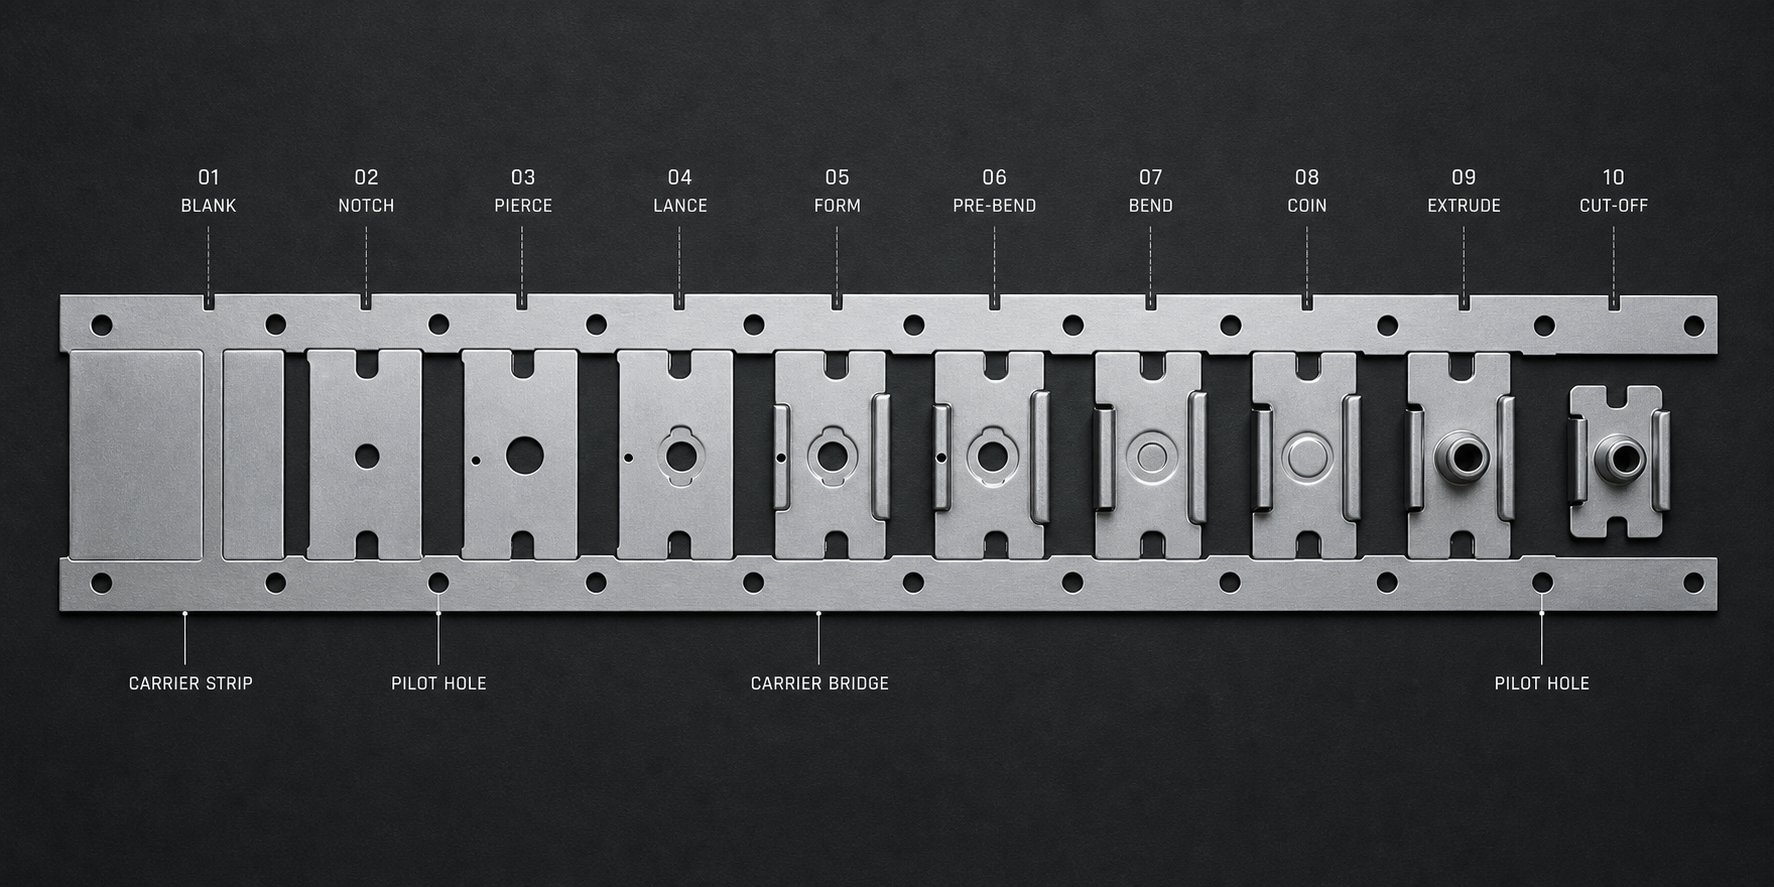
Staðlaða aðflugið setur framhjáhlaupssporið á stöð eitt (eða fyrstu skurðarstöðina) og tilraunaholur á stöð tvö og þrjú. Þessi röð tryggir að hakið festir grófa stöðu fyrst, síðan betrumbæta flugmenn hana áður en mikilvægar mótunar- eða málunaraðgerðir hefjast. Fyrir skot með mörgum stöðvum eru fleiri flugmenn settir á þriggja til fimm fresti framvindu, en alltaf á móti stöðum með að minnsta kosti eina heila framvindu.
Eins og framsækin mótahönnunarleiðbeiningar mæla með, ef þörf er á tveimur settum af flugmönnum, ætti að kýla báða á sömu stöð til að viðhalda hlutfallslegri nákvæmni þeirra. Gat í flugvélagöt á mismunandi stöðvum erfa uppsafnaða staðsetningarvillu allra framfara á milli þeirra, sem dregur úr nákvæmni sem þeim er ætlað að veita.
Raðbundið hönnunarákvörðunarferlið sem samhæfir allar þessar færibreytur fylgir rökréttu stigveldi:
- Ákvarða framvindu fjarlægð- Þetta er fast með rúmfræði hluta og skilgreinir hámarks pláss sem er tiltækt fyrir alla ræmueiginleika, þar með talið hak, flugvélar og brýr.
- Komdu á breidd ræmunnar- Reiknað út frá auðu hlutarstærð plús vefkröfum símafyrirtækis auk hvers kyns brúnskerðingar, sem stillir heildarþver-hlutinn sem er tiltækur fyrir hakvirkni.
- Veldu haktegund byggt á efni og rúmfræði- Efniseiginleikar (sem fjallað er um í fyrri hlutanum) ásamt kröfum um breidd ræma og stífleika burðarefnis ráða því hvort jákvætt, neikvætt eða ekkert hak sé viðeigandi.
- Skilgreindu hakvídd- Dýpt, breidd og hornradíusar eru tilgreindar innan þeirra takmarkana sem settar eru í skrefum eitt til þrjú, sem jafnar áreiðanleika tengingar við heilleika strimla.
- Samræma staðsetningu flugmanns- Staðsetningar tilraunahola eru valdar til að bæta við hakstaðsetningu án árekstra, dreift til að leiðrétta straumvillu sem safnast hefur eftir hakstöðinni.
Hagræðing ræmaskipulags breytist marktækt eftir því hvaða haktegund er valin. Jákvæðar hak eyða breidd ræma, hugbúnaður til að hreiða efni fyrir lengd efnisútreikninga verður að taka tillit til hakdýptar þegar reiknað er út lágmarksbreidd ræma. 2 mm djúpt jákvætt hak á hvorri hlið bætir 4 mm við heildarspólubreiddina sem krafist er, sem yfir framleiðslu á milljónum hluta þýðir mælanlegur efniskostnaður. Nútíma hreiðurreiknirit taka þetta sjálfkrafa inn, en inntaksfæribreytur verða að endurspegla raunverulega hak rúmfræði frekar en almenna heimild.
Neikvæð hak eyða núll viðbótarbreidd ræma en bæta flækjustig við smíði deygjunnar. Sérhver stöð þarf léttir rúmfræði fyrir útstæða flipann, sem eykur vinnslutíma og kostnað við smíði mótanna. Viðskiptin-eru efnahagsleg: neikvæðar skorur spara efni í framleiðsluferlinu á meðan jákvæðar skorur spara verkfærakostnað við smíði mótanna. Hvaða þáttur er ráðandi fer eftir framleiðslumagni, efniskostnaði á hvert kíló og afskriftaáætlun.
Þessar rúmfræðilegu breytur eru ekki til í einangrun. Hver vídd fellur niður í ákvarðanir um útsetningu ræma, tilraunastefnu, hönnun ruslmeðhöndlunarkerfis og viðhaldsbil. Næsta rökrétta skref er að skipuleggja þessar víxlverkandi breytur í skipulagðan ákvörðunarramma sem hjálpar verkfræðingum að velja réttu hakstillinguna áður en þeir skuldbinda sig til stáls.
Ákvörðunarrammi fyrir val á haktegundum
Geometry færibreytur og efniseiginleikar skilgreina hvað er mögulegt. Ákvörðunarrammi skilgreinir hvað er raunhæft. Verkfræðingar sem standa frammi fyrir nýju framsæknu teygjuverkefni eiga sjaldan í erfiðleikum með að reikna út hakdýpt eða velja úthreinsunarprósentur þegar haktegundin hefur verið valin. Erfiðari spurningin kemur áðan: ætti þessi teningur að nota jákvæðar hak, neikvæðar hak eða engar framhjáhaldar? Svarið veltur á að minnsta kosti sjö víxlverkandi breytum og því að rangt falli inn í endurskoðun ræmaskipulags, breytingum á flugstefnuáætlun og viðhaldshöfuðverkum sem eru viðvarandi fyrir líf tólsins.
Eftirfarandi er skipulögð nálgun við þá ákvörðun, skipulögð í kringum þá þætti sem reyndir verkfæra- og deyjaverkfræðingar meta, stundum innsæi, þegar þeir skuldbinda sig til að setja upp hak.
Hvenær á að nota jákvæðar framhjáhjáhaldar
Jákvæðar skorur vinna sér sess í teningum þar sem hreint ruslútkast, takmarkanir á efnisstyrk og einföld mótunarsmíði hafa forgang fram yfir stífleika strimla og efnissparnað. Ímyndaðu þér atburðarás: þú ert að keyra AHSS í 1,2 mm þykkt á þröngum burðarbúnaði, sem fer í gegnum 12 stöðvar með 200 höggum á mínútu. Flutningsálag efnisins gefur nánast ekkert pláss fyrir kantspennu við neikvæða rót. Jákvæð stilling ýtir öllum brotaskemmdum í einnota rusl og varðveitir það litla sveigjanleika sem eftir er á burðarefninu.
Jákvæðar hak eru einnig sjálfgefið val þegar:
- Efnið hefur flæðispennu úr stáli sem er yfir 600 MPa, þar sem hætta á rifrótarsprungum vegur þyngra en efnissparnaður vegna neikvæðrar uppsetningar.
- Teningurinn hefur færri en átta stöðvar, sem gerir niðurstreymisúthreinsunarkosti neikvæðra haka minna marktæka.
- Innviði til að fjarlægja snigla er þegar innbyggt í hönnunina (ruslrennur, tómarúmskerfi, í gegnum-fjarlægingu styrktar).
- Breidd ræmunnar veitir nægan burðarþversnið-, sem þýðir að efnið sem er fjarlægt með hakinu dregur ekki verulega úr stöðugleika fóðursins.
- Fóðurkerfið byggir á inductive nálægðarskynjara eða annarri rafrænni deyjavörn sem staðfestir ræmurstöðu, sem gerir líkamlega skráningu neikvæðs flipa minna mikilvæg.
Viðskiptin-eru efnisnotkun. Sérhver jákvætt snegl er keyptur spólulager sem verður að rusli. Á móta sem framleiðir 5 milljónir hluta á ári, jafnvel lítið hak bætir við mælanlegum efniskostnaði. Hvort sá kostnaður er réttlætanlegur fer eftir því hvernig hann er í samanburði við áhættuveginn kostnað við-áhættu vegna sprungna burðarefnis, hruns eða aukinni vinnslu sem þarf til að fá neikvæða úthreinsun.
Hvenær á að nota neikvætt framhjáhjáhald
Neikvæð hak skína þegar stífleiki ræmunnar er ekki-viðsemjanlegur, efnisnýtingarmarkmiðin eru árásargjarn og efnið sjálft þolir vinnuherðingu sem beitt er við hakrótina. Hugsaðu þér breitt burðarefni úr mildu stáli sem liggur í gegnum 20 stöðvar með mótunaraðgerðum sem beitir beygjuálagi nálægt brúnum ræmunnar. Jákvæð hak á þeim stað veikir burðarmanninn þar sem hann þarfnast styrks. Neikvætt hak varðveitir allan þversniðið-og veitir betri þrívíddar-skráningu.
Skilyrði sem styðja neikvæða hak eru:
- Þröng ræmabreidd þar sem fjarlæging efnis fyrir jákvæða hak myndi draga úr stífleika burðarefnis undir þröskuldinum fyrir áreiðanlega fóðrun.
- Efni með lenging yfir 25 prósent og í meðallagi vinnuherðingarhraða sem þola álagið sem myndast við flipann og beygjuna.
- Hátt stöðvatalning þar sem uppsöfnuð straumskekkja vegna ónákvæmni spólafóðurs krefst öflugra vélrænna stöðva frekar en skynjara-einangrar.
- Einhliða-burðarhönnun þar sem hægt er að festa flipann í stangalyftu, sem tryggir samtímis skráningu og kemur í veg fyrir hliðarbeygju.
- Framleiðslumagn nægilega hátt til að efnissparnaður vegna þess að útrýma jákvæðum sneglum réttlætir aukinn kostnað við smíði deyja fyrir flipahreinsunarvasa.
Mikilvæga þvingunin er úthreinsun niðurstreymis. Sérhver deyjastöð verður að rúma útstæða flipann og í hverju viðhaldsferli verður að ganga úr skugga um að flipavasar séu hreinir og óskemmdir. Í deyjum með flóknum kambáskerfum eða þéttum lóðréttum rýmum gæti líkamlegt pláss fyrir flipafléttingu einfaldlega ekki verið til.
Þegar engar framhjáhaldsspor eru nauðsynlegar
Ekki þarf sérhver framsækinn teningur að fara framhjá. Þegar aðstæður eru réttar sparar það efni alfarið að útrýma hakunum, einfaldar smíði mótanna og fjarlægir enn eitt viðhaldsatriði úr verkfæraáætluninni. Spurningin er hvort ferlið þitt geti viðhaldið áreiðanlegri fóðrun og staðsetningu án vélrænna öryggisafritsins sem þú færð.
Engin-hakaðgerð verður raunhæf þegar:
- Spólumatarkerfið skilar staðsetningarnákvæmni innan 0,05 mm eða betri, staðfest með skjalfestum geturannsóknum.
- Efnið sem kemur inn hefur lágmarks brún (venjulega rifið frá hágæða þjónustumiðstöð með póst-slitbrún).
- Deyjavarnarskynjarar eru settir upp, rétt kvarðaðir og aldrei farið framhjá þeim við uppsetningu.
- Rekstraraðilar og uppsetningarstarfsmenn eru mjög þjálfaðir í stigvaxandi matarfóðrun og misfóðrun.
- Rúmfræði hluta felur í sér eiginleika á fyrstu stöðvum (jaðarklippingar eða stórar stýrisgöt) sem í eðli sínu koma í veg fyrir offóðrun með því að búa til náttúruleg stopp.
Eins og Art Hedrick bendir á, ef efnið þitt sem kemur inn er ekki með alvarlegan brún, starfsfólk þitt er mjög hæft, misfóðrun eru sjaldgæf og deyjavörn virkar alltaf rétt, þú gætir ekki þurft hak. En það er sjaldgæft að uppfylla öll þessi skilyrði samtímis. Flestir deygjusmiðir hanna hak í tólið og láta stimpilmennina sem þekkja virkni þeirra ákvörðun um að fjarlægja það.
Áhættureikningurinn er ósamhverfur. Efniskostnaður við pitch hak yfir milljónir hluta gæti samtals nokkur þúsund dollara. Stök deyja úr offóðrun getur kostað hundruð þúsunda í viðgerð, niður í miðbæ og misst framleiðsluáætlun. Fyrir mikilvæg verkfæri þar sem spenntur skiptir máli, þá er íhaldssama nálgunin að fela í sér hak nema það sé skjalfest, ferli-staðfest ástæða til að sleppa því.
Notch Type Selection Criteria Matrix
Eftirfarandi tafla sameinar ákvörðunarþættina í samanburðarramma. Hver röð táknar breytu sem hefur áhrif á valið og hver dálkur sýnir hvernig sú breyta breytir vali í átt að tiltekinni uppsetningu.
| Ákvörðunarþáttur | Jákvæð hak æskilegt | Neikvætt hak æskilegt | Engin Notch Viable |
|---|---|---|---|
| Breidd ræma | Breiðar ræmur (meiri en 80 mm) með nægum burðarþversniði.- | Þröngar ræmur (undir 50 mm) þar sem efnisfjarlæging veikir burðarefnið verulega | Hvaða breidd sem er, að því gefnu að nákvæmni fóðurkerfisins sé staðfest |
| Efnisþykkt | Þunn efni (undir 0,8 mm) þar sem hægt er að losa snigla | Miðlungs til þykk efni (0,8-3,0 mm) þar sem flipastífleiki er áreiðanlegur og skotkraftur í meðallagi | Miðlungs þykkt með fyrirsjáanlega fóðurhegðun og lágmarks camber |
| Efnisstyrkleikaflokkur | Hár-styrkur (flæðispenna yfir 500 MPa); AHSS, DP, martensitic einkunnir með takmarkaða brún sveigjanleika | Lítill til miðlungs styrkur (flæðispenna undir 400 MPa); mildt stál, HSLA með lengingu yfir 25% | Hvaða styrkleikaflokkur sem er, að því gefnu að deyjavörnin sé alhliða |
| Framleiðslumagn | Lítið til í meðallagi rúmmál þar sem einfaldleikinn vegur þyngra en -efniskostnaður á stykki | Mikið magn (milljónir hluta) þar sem uppsafnaður efnissparnaður réttlætir aukinn byggingarkostnað | Lítið magn með reyndum rekstraraðilum og stutt keyrsla |
| Fjöldi deyjastöðva | Færri en 10 stöðvar þar sem flókið flipahreinsun er viðráðanlegt á hvorn veginn sem er | 10 eða fleiri stöðvar þar sem uppsöfnuð fóðurvilla krefst öflugrar vélrænnar skráningar | Stuttir deyja (undir 6 stöðvar) með lágmarks villusöfnun |
| Flækjustig í rúmfræði hluta | Einföld rúmfræði með takmarkaða mótun nálægt burðarbrúninni | Flókið myndast nálægt brúnum burðarefnis þar sem fullur-þversniðsstífleiki er nauðsynlegur | Rúmfræði sem skapar náttúruleg yfirfóðrunarstopp (stórar klippingar, jaðarklippingar á fyrstu stöðvum) |
| Nákvæmni fóðurkerfis | Venjuleg servóstraumur með 0,1 mm eða betri nákvæmni | Eldri vélræn straumur eða háhraðaforrit- þar sem tregða veldur ofskoti | Há-nákvæm servókerfi með skjalfesta getu undir 0,05 mm, ásamt virkri rafrænni deyjavörn |
Þú munt taka eftir því að enginn einn þáttur ræður niðurstöðunni í einangrun. Mjó ræma úr mildu stáli, sem keyrir í miklu magni, vísar sterklega í átt að neikvæðum skorum. Sama mjóa ræman í DP 980 í hóflegu magni snýr ráðleggingunum algjörlega við. Togstálið sem sýnir sig breytist ekki á milli þessara stiga, en brothegðunin við hakrótina breytist svo verulega að öll uppsetningin verður að fylgja.
Hakval er aldrei einangruð ákvörðun. Það fellur niður í breiddarútreikninga á ræmum, stefnu og bili flugmanna, innviði fyrir meðhöndlun rusl, kröfur um úthreinsun niðurstreymis stöðvar og viðhaldsbil. Að breyta hakgerðinni eftir að hönnun móta hefur náð lengra en hugmyndastigið krefst venjulega endurvinnslu á öllu ræmuskipulaginu.
Þessi steypuáhrif eru ástæðan fyrir því að ákvörðunarramminn skiptir mestu máli á fyrsta hönnunarstigi, áður en breidd ræmunnar er skuldbundin til að kaupa spóluforskriftir, áður en stærð skóskóna er endanlega frágengin og áður en stöðvarröð læsast í úthreinsunarumslögum. Verkfræðingar sem fresta ákvörðun um haktegund komast oft að því að forsendur ræmaskipulags þeirra fela í sér val óbeint, val sem gæti ekki verið í samræmi við efnis- eða framleiðslukröfur sem koma fram við nákvæma hönnun.
Skipulagður rammi fjarlægir tvíræðni. Það þýðir samspil efnisvísinda, rúmfræði deyja og framleiðsluhagfræði yfir í endurtekið mat sem skilar stöðugum niðurstöðum þvert á verkefni. En rammar fjalla um hönnunaráformið. Hvað gerist þegar þessi ásetning mætir framleiðsluveruleikanum og eitthvað fer úrskeiðis? Misfóðrun á röndum, togi sniglanna, ótímabært slit og bilanir í burðarefni rekja hvert til sérstakrar bilana í vísindasamböndunum sem fjallað er um í þessari grein, og til að greina þau krefst þess að tengja einkenni við undirrót með sömu meginreglum og réðu upphaflegu hönnuninni.
Úrræðaleit við framhjáhjáhaldsbilunarhami
Vel-hönnuð framhjáhlaup getur keyrt milljónir lota án atvika. Illa hannaður einn tilkynnir sjálfan sig á fyrstu þúsund höggunum í gegnum mismat, burrs, togna snigla eða sprungna burðarbera. Svekkjandi hlutinn? Þessi einkenni líta oft eins út á pressugólfinu, óháð því hvort undirrótin er geometrísk, málmvinnslu eða úthreinsun-tengd. Að aðskilja eitt frá öðru krefst þess að tengja sýnileg sönnunargögn aftur til beinbrotafræðinnar og efnishegðunarinnar sem stýrir frammistöðu.
Það sem á eftir fer er kerfisbundin sundurliðun á fimm algengustu stillingum fyrir framhjáhvarfsbilun, vísindalegar orsakir þeirra og greiningarskrefum sem leiða til varanlegra leiðréttinga frekar en tímabundinna plástra.
Ræstu misfóðrun og ófullnægjandi haktenging
Þegar ræman fer of langt fram eða ekki nógu langt, vinnur hver niðurstreymisstöð efni í rangri stöðu. Göt lenda utan-miðju, beygjur myndast á röngum stöðum og víddardreifing eykst þar til hlutar mistekst skoðun. Í alvarlegum tilfellum veldur misfóðrunin fullri dýnahrun, skemmir kýla, kubbs og stýrikerfi samtímis.
Ófullnægjandi þátttaka er algengasta sökudólgurinn. Hakið er til til að stöðva hreyfingu ræma á nákvæmum stað. Ef tengiflöturinn er of grunnur, slitinn eða rúmfræðilega misræmdur við stöðvunarblokkina, fer ræman fram úr áður en pressan fer í hring. Framsækin rannsókn á bilanaleit á deyja staðfestir að óstöðugleiki í ræmustaðsetningu er oft fyrsta bilunarmerkið, sem kemur fram áður en sýnilegir gallar koma fram.
Orsökin tengist beint streitu- og aflögunarreglunum sem áður var fjallað um. Jákvætt hak sem hefur misst dýpt vegna uppsafnaðs gatslits skapar ekki lengur fulla festingarvasa rúmfræði. Stöðvunarblokkin snertir grynnra yfirborð og undir hröðunarkrafti fóðurs sigrar ræma skriðþunga minnkaða snertiflöturinn. Fyrir neikvæðar hak er afturhlaup við fliparót dæmigerður vélbúnaður. Ef viðmiðunarmörk efnisins fyrir stál eða álfelgur fara yfir upprunalega hönnunarforsendur, beygir flipinn ekki í fyrirhugað horn, sem dregur úr því hversu djúpt hann situr í skráningarvasanum.
- Athugaðu hakdýpt miðað við upprunalega forskrift- Mældu raunverulega eftirstandandi dýpt með pinnamælum eða sjónsamanburðarbúnaði. Berðu saman við lágmarks 1,5t þröskuldinn fyrir áreiðanlega stöðvunarsnertingu.
- Skoðaðu yfirborð stöðvunarblokkarinnar- Slípun, efnisuppsöfnun eða slit á stöðvunarhliðinni dregur úr áhrifaríkri tengingu, jafnvel þegar hakið sjálft er rétt.
- Staðfestu tímasetningu útgáfu straums- Ef fóðrari sleppir ræmunni of seint, reyna flugmenn að skrá efni sem hefur ekki festst að fullu við hakstoppið, sem skapar staðsetningarátök og ósamræmi í framgangi.
- Mældu flipafsprettuna á neikvæðum skurðum- Berðu saman raunverulegt bogið horn við hönnunaráform. Efni með hærri uppskeruþol framleiða teygjanlegri endurheimt og flipinn gæti hafa sprottið aftur út fyrir vasafangasviðið.
- Metið ræmur camber- Brúnkúla frá spóluskurði getur komið í veg fyrir að ræman reki beint, sem veldur því að hakið missir af stöðvunarblokkinni til hliðar, jafnvel þegar fóðrunarfjarlægð er rétt.
Lykilgreiningargreinin er hvort misfóðrunin sé í samræmi (bendir á rúmfræði eða uppsetningarvillu) eða með hléum (bendir á kraftmikla þætti eins og tímasetningu fóðurs, titring á ræmu á hraða eða hitauppstreymi við lengri keyrslur). Stöðug misfóðrun rekja til kyrrstæðra stærða. Með hléum má rekja til vinnsluferla sem aðeins kemur fram við framleiðsluaðstæður.
Sniglatog og burrmyndun við hakbrúnir
Snigla að draga í jákvæðum hakstillingum er ein skaðlegasta bilunarhamurinn í framsækinni stimplun. Þegar snákur festist við kýlaflötinn meðan á afturköllun stendur og berst aftur inn í vinnurýmið, getur hann troðið á milli kýla og ræma í næsta höggi, skemmt yfirborð teningsins, skaðað hlutann eða komið af stað hlaupi af stöngum stöðvum. SemArt Hedrick útskýrir, einn dreginn snigill getur lamað framleiðslu og skemmt hverja stöð í tólinu.
Vísindin rekja til tómarúmsfræði og rúmfræði úthreinsunar. Við klippingu myndar snigillinn sveigju þegar hann skilur sig frá ræmunni. Loft sem er fast á milli bogadregna sniglsins og flata kýlaflatarins myndar tómarúmsvasa. Málmurinn í kringum kýla jaðarinn myndar þétt innsigli meðan á klippingu stendur og við afturköllun kemur þessi innsigli í veg fyrir að snigillinn losni. Þungt smurefni eykur þéttingarvirknina. Jákvætt framhjáhlaup er nokkuð næmari en venjulegar götaðgerðir vegna þess að snigillinn hefur lausa brún sem getur beygt og gripið kýlið meðan á afturköllun stendur.
Stórar skurðarheimildir auka vandann. Með minni úthreinsun er snigillinn þvingaður í þjöppun meðan á klippingu stendur og þjappast saman eftir aðskilnað, sem skapar truflunarpassa sem heldur honum í mótunargrunninu. Með stærra bili er snigillinn áfram örlítið undirstærður miðað við fylkisopið og hægt er að draga hann frjálslega með kýlinu. Efnisval stimplunartólsins skiptir líka máli: segulmagnaðir gatafletir frá yfirborðsslípun laða að járnsnigla nema íhlutir séu rétt afsegulaðir eftir skerpingu.
Burrmyndun við skurðbrúnir skapar annað en skyld vandamál. Óhófleg burr á skurðbrúninni truflar mótunaraðgerðir neðanstreymis með því að virka sem álagsstækkunarefni við beygingu, skapa yfirborðs rispur á íhlutum mótanna og koma í veg fyrir að ræman liggi flöt við þrýstipúða. Hver er flæðistyrkur efnisins miðað við krafta sem eru í leik? Þegar kýlakantar eru sljóar, breytist skurðaðgerðin frá hreinni klippingu yfir í að rífa. Efnið teygir sig út fyrir álagsþunga sem stál þess þolir áður en það er aðskilið, framleiðir ílangar burrútskot frekar en hreint brot.
- Til að draga snigla- Loftaðu kýlamiðstöðina með loftgati til að rjúfa lofttæmi. Settu gorma-útkastara í nógu stóra kýla til að taka við þeim. Íhugaðu afturábak-mjókkana sem halda sniglum í þjöppun. Afsegulaðu alla íhluti eftir mölun.
- Fyrir of mikið burr- Mældu högg-til að-deyja úthreinsun og berðu saman við efnis-sértækar ráðleggingar. Skoðaðu skurðbrúnir með tilliti til ávalar eða ör-flögunar. Komdu á skerpubili sem byggir á höggafjölda frekar en að bíða eftir sýnilegum vöxtum.
- Fyrir báðar aðstæður samtímis- Þessi samsetning gefur venjulega til kynna háþróaðan gatslit. Sljó brúnin framleiðir stærri burr á meðan aukinn núningur milli slitinna yfirborðs skapar sterkari viðloðun við lofttæmi. Fyrirbyggjandi skerpingarprógram sem byggir á raunverulegum höggafjölda hjálpar til við að viðhalda stöðugu skurðarálagi og dregur úr bæði togi sniglanna og myndun burra áður en þau ná mikilvægum mörkum.
Ótímabært slit og viðhaldsáhrif
Framhjáhjáhaldsstungur og skurðarop upplifa einbeitt slit af ástæðum sem eiga rætur að rekja til ósamhverfra rúmfræði þeirra. Ólíkt venjulegu kringlóttu gati sem dreifir klippikrafti jafnt um jaðar þess, hefur hakgata þvingaða fleti (skera á móti burðarhlutanum) og óþvingaða fleti (skera á opna ræmubrúnina). Þetta ójafnvægi þýðir að önnur hlið verkfæra vinnur erfiðara en hin, hvert högg.
Þvingaða hliðin verður fyrir meiri þjöppunarálagi vegna þess að burðarræman í kring þolir aflögun. Í hundruð þúsunda lotum þróar þetta andlit fyrst brúnir og ör-flögur. Óþvingaða hliðin, sem sker í frítt efni, slitnar hægar. Niðurstaðan er stigvaxandi ósamhverfa úthreinsunar: hliðarskurðurinn við burðarbúnaðinn opnast smám saman á meðan lausa-brúnhliðin er áfram þéttari. Málrek í sporrúmfræði fylgir.
Efniseiginleikar flýta fyrir þessu mynstri. Vinnsla efna nálægt afkastamörkum þeirra fyrir stáleinkunn, sérstaklega AHSS einkunnir, eykur gífurlega hleðslu á höggi. DP 980 með 1,5 mm þykkt skurðarskurður gleypir u.þ.b. tvöfaldan klippkraftinn á sama stansa og mildu stáli í sömu þykkt. Sá kraftmismunur skilar sér beint í hraðari brúnarbrot, tíðari skerpingu og styttri heildarlíftíma. Efnið fyrir stimplunarverkfærin sjálft verður að passa við notkunina: karbíðinnlegg verða nauðsynlegar í háhleðslustöðvum þar sem hefðbundið verkfærastál brotnar of hratt niður.
Striping buckling frá of-veikt burðarefni táknar burðarvirki bilunarham. Þegar jákvæðar skorur fjarlægja of mikinn þversnið- eða þegar margar hakstöðvar bæta veikingaráhrifin missir burðarefnið nægilega stífleika til að standast straumþjöppunarálag í -stefnu. Röndin spennist á milli stöðva, lyftist af yfirborðinu og festist við íhluti neðanstreymis. Orsökin er vélræn: tregðu burðarþolsins hefur farið niður fyrir þröskuldinn sem þarf til að styðja við uppsafnaðan togkraft frá öllum stöðvum sem verka á það samtímis.
- Fylgstu með ósamhverfu gatslits- Á meðan á áætlaðu viðhaldi stendur skaltu skoða burðarbrún-hliðar fyrst. Ef námundun fer yfir 0,02 mm á meðan lausa-brúnhliðin er enn skörp, er endurskerping tímabær.
- Spor skerpingarbil á móti efnisflokki- Komdu á fót fjölda högga í grunnlínu fyrir hverja efnistegund. Notkun AHSS og ryðfríu stáli þarf venjulega að skerpa með 40 til 60 prósent af því millibili sem ásættanlegt er fyrir mildt stál.
- Staðfestu stífleika burðarefnisins eftir að hafa verið skorið- Ef ræmur buckling kemur fram meðan á framleiðslu stendur, reiknaðu það tregðu sem eftir er af burðargetu á hakstaðnum og berðu saman við kröfur um straumkraft fyrir heildarfjölda stöðva.
- Metið efnisval á stimplunarverkfærum- Viðvarandi ótímabært slit þrátt fyrir rétta úthreinsun og skerpingu bendir til þess að kýlaefnið standist ekki hleðsluskilyrðin. Uppfærsla úr D2 verkfærastáli yfir í karbít eða að setja TiAlN húðun á getur lengt líftímann um 3 til 5 sinnum í krefjandi notkun.
Rauði þráðurinn í öllum þessum bilunarmátum er að einkenni sem koma fram á einum stað í teningunni koma oft frá ákvörðunum sem teknar eru annars staðar, við hönnun, efnisval eða uppsetningu.Eins og vísindarannsóknir leggja áherslu á, þúsundir breyta hafa samskipti innan stimplunarferlis og að uppgötva hvernig þær tengjast er nauðsynlegt til að bera kennsl á orsakir frekar en að elta einkenni.
Skilningur á því hvort brotamynstur gefi til kynna úthreinsunarvandamál á móti efnisherðingu á móti rúmfræðivandamálum er það sem skilur kerfisbundna bilanaleit frá reynslu-og-villustillingum. Gróft brotsvæði með lágmarks slípun bendir til of mikillar úthreinsunar. Slétt brún með mikilli burrvörpun bendir á slitið verkfæri. Sprungið burðarefni við hakrótina bendir á efniseiginleika sem fara yfir hönnunarhlífina, líklega var álagsstál tilgreint lægra en það sem kom á spóluna. Hvert mynstur kortleggst aftur til ákveðinna vísindalegra meginreglna, og fyrir verkfræðinga sem vinna í gegnum flóknar hakktengdar-bilanir, sem hafa aðgang að samvinnuverkfærahönnunarstuðningi frá reyndum mótasmiðum eins ogSérsniðnar stimplunarlausnir YICENgetur flýtt leiðinni frá greiningu til leiðréttingar, sérstaklega þegar taka þarf á skurðrúmfræði, úthreinsunarforskrift og fínstillingu efnisflæðis samtímis.
Þessar bilunarhamir eru ekki til í einangrun. Teningur sem dregur úr snigli sýnir oft líka snemma-stigsvöxt og óstöðugleika fóðurs, allt tengt í gegnum sömu undirliggjandi slitframvindu. Að leysa þau til frambúðar þýðir að takast á við rót vísindaleg tengsl frekar en að meðhöndla hvert einkenni sjálfstætt. Þetta kerfis-sjónarhorn, með því að beita brotavísindum, efnishegðun og rúmfræðilegum meginreglum sem samþættan ramma, er það sem umbreytir viðbragðsviðhaldi í fyrirbyggjandi mótunarverkfræði.
Að beita Bypass Notch Science í Die Engineering Practice
Reactive bilanaleit heldur deyja í gangi. Fyrirbyggjandi hönnun kemur í veg fyrir að það mistakist í fyrsta lagi. Sérhver meginregla sem könnuð er í þessari grein, allt frá hegðun klippusvæðis til efnis-drifnu vali á úthreinsun, rennur saman að einu hagnýtu markmiði: að búa til framhjáhaldsstillingar sem virka fyrirsjáanlega yfir milljónir lota án langvarandi íhlutunar. Munurinn á verkfæra- og teygjuframleiðanda sem hannar hak eftir vana og þeim sem hannar þau af vísindum snýst um hvort undirliggjandi tengsl eru skilin eða aðeins nálguð.
Helstu verkfræðireglur fyrir hakhönnun
Fimm -vísindagrundaðar meginreglur aðskilja sérfræðing-hönnunarhönnun frá prufu--og-villuaðferðum. Þetta eru ekki þumalputtareglur. Þau eru orsakasambönd sem gilda óháð sérstöku deyja, efni eða framleiðsluumhverfi.
- Efniseiginleikar ráða tegund haksins áður en rúmfræði er tekin til greina.Afrakstursstyrkur, lenging og vinnuherðingarhraði skilgreina hvort burðarræman þolir brotasvæðið og álagsherðingu sem stafar af neikvæðri hakrót. Hár-styrkur, lítil-lenging efni ýtir ákvörðuninni í átt að jákvæðum stillingum. Tilraun til að þvinga neikvæðu hak á AHSS vegna þess að það vann á mildu stáli hunsar málmvinnsluskilyrði sem stjórna sveigjanleika brúnarinnar.
- Brotútbreiðslustefna ákvarðar hvar skemmdir safnast saman.Jákvæðar skorur senda brotasvæði í einnota rusl. Neikvæð hak halda þeim á burðarræmunni. Sérhver niðurstreymisformunaraðgerð virkar á hvaða jaðarástandi sem hakið skapaði. Að hanna hakið án þess að íhuga hvað gerist þremur stöðvum síðar er að hanna hálfan vandann.
- Úthreinsun er efnis-sértæk, ekki algild.10 prósent úthreinsun sem framleiðir hreinar brúnir í mildu stáli myndar verstu mögulegu burrhæð í ryðfríu og hættu á ör-sprungum í DP stáli. Úthreinsunarprósentur verða að vera fengnar af klippuhegðun efnisins, ekki erft frá fyrri verkefnum á mismunandi einkunnum.
- Hornradíur stjórna streitustyrk meira en nokkur önnur ein vídd.Rótaradíus undir 0,5 sinnum efnisþykkt myndar styrkleikastuðla sem draga út staðbundna sveigjanleika áður en myndun hefst. Að tilgreina radíus er ekki frágangsatriði; það er skipulagsákvörðun sem hefur beinar afleiðingar fyrir heilleika burðaraðila og endingu verkfæra.
- Hakval fellur inn í hvert aðliggjandi kerfi.Að breyta úr jákvæðu í neikvætt (eða öfugt) eftir að ræmaútlit hefur verið framkvæmt þýðir að endurvinna útreikninga á breidd ræma, bil milli flugmanna, innviði fyrir meðhöndlun rusl, stöðvarrými og viðhaldsáætlanir. Ákvörðun um hak verður að vera á undan, ekki fylgja, ítarlegri hönnun móta.
Að samþætta Notch Science í Die Development Workflow
Þessar meginreglur samþættast við þróunarferlið móta á fyrsta hagkvæmnisstigi, áður en breidd ræmunnar er læst, áður en teygjuskór eru máluð og áður en forskriftir um kaup á spólu eru gefnar út. Verkflæðið lítur svona út: skoðaðu fyrst efnisgagnablaðið, settu upp hönnunargluggann fyrir lifunarhæfni hakrótar, veldu síðan haktegund, skilgreindu síðan rúmfræði, samræmdu síðan staðsetningu flugmanns. Hvert skref byggir á því fyrra.
Fyrir mótaframleiðanda sem vinnur í gegnum flókið framsækið verkfæri með 15 eða fleiri stöðvum, kemur þessi raðgreinar í veg fyrir seint-stigið að uppgötvunin á því að valin hakstilling stangist á við kröfur um mótun niðurstreymis eða fer yfir burðargetu flutningsfyrirtækisins. CAE uppgerð, eins og vísað er til í faglegum mótahönnunarferlum, getur sannreynt togrótarþynningu og stífleika burðarefnis nánast áður en nokkurt stál er skorið, og gripið til vandamála sem annars myndu aðeins koma upp á yfirborðið í T0 prófunum.
Lífsferilssjónarmiðið skiptir jafnt máli. Teningur sem rennur hreint á höggi 1.000 getur þróað með sér hakstengdar bilanir við högg 500.000 þar sem kýlakantar eru hringlaga, úthreinsun opnast ósamhverft og tengingardýpt minnkar. Forspárviðhaldsbil ætti að kvarða að efnisflokki og sporrúmfræði frá upphafi, ekki ákvarðað með viðbragði eftir fyrsta bilun.
Úrræði fyrir háþróaða stimplunarhönnun
Verkfærisverkfræðingar sem vinna í gegnum hönnunar-þungar ákvarðanir um framhjáhald njóta góðs af mörgum auðlindarásum. Staðlaðar íhlutabirgjar eins og Misumi USA bjóða upp á vörulistakýla, deyjuhnappa og leiðaríhluti sem ná yfir algengar rúmfræði. Atburðir í iðnaði eins og FABTECH Chicago 2025 bjóða upp á beinan aðgang að sýnikennslu á verkfæratækni, námskeiðum um mótahönnun og jafningjanet sem flýtir fyrir þekkingarflutningi um efni eins og hagræðingu haka og ræmastjórnunaraðferðir.
Fyrir verkefni sem fela í sér flóknar ræmur, sérsniðnar gatasnið og efnisflæðisáskoranir sem fara yfir vörulistalausnir, verður samvinnuhönnunarstuðningur frá reyndum teygjusmiðum dýrmætur.Sérsniðnar stimplunarlausnir YICENtengja verkfæraverkfræðinga við sérfræðiþekkingu á uppbyggingu móta, íhlutum, kýlum, lyfturum, framhjáhlaupum, burstýringu, úthreinsunarforskriftum og fínstillingu efnisflæðis. Þessi tegund af samstarfi á sérstaklega við þegar samræma þarf rúmfræði haksins við fjöl-stöðvamyndunarraðir, þegar AHSS eða framandi efni þrýsta stöðluðum hönnunarleiðbeiningum út fyrir fullgilt svið þeirra, eða þegar framleiðslumagn krefst verkfæra sem jafnar frammistöðu og viðhaldsskilvirkni yfir milljónir lota.
Hvort sem þú sækir íhluti frá vörulistabirgjum, sækir fabtech 2025 fundi um framsækna mótatækni eða tekur þátt í sérsniðnum mótunarsmiði fyrir fullan-kerfishönnunarstuðning, þá er undirliggjandi krafan sú sama: ákvarðanir byggðar á vísindalegum tengslum milli efnis, rúmfræði og ferlis frekar en arfgengum forsendum frá ólíkum forritum. Meginreglurnar sem skjalfestar eru hér leggja grunninn að greiningunni. Að beita þeim stöðugt á milli verkefna er það sem breytir framhjáhækkunarhönnun úr langvarandi uppsprettu bilana í áreiðanlegt, fyrirsjáanlegt verkfræðikerfi.
Algengar spurningar um framhjáhlaup í stimplunarmótum
1. Hver er munurinn á neikvæðu og jákvæðu framhjáhlaupi í framsæknu stimplunarmóti?
Jákvætt framhjáhjáhald fjarlægir efni af brún ræmunnar og skapar þannig útskorið inn á við sem framleiðir stakan rusl sem kastast niður á við. Þetta skilur burðarræmuna eftir með minnkaðan þversnið- við hverja hakstað. Neikvætt framhjáhjáhald skilur eftir útstæða flipa sem nær frá brún ræmunnar, sem læsist við vasa í teningnum til skráningar. Enginn sérstakur snigill er framleiddur og heill ræma þversnið- er varðveitt. Valið á milli þeirra fer eftir efniseiginleikum, breidd ræma, framleiðslumagni og kröfum um mótun eftir strauminn. Há-styrkt stál með takmarkaða lengingu eru yfirleitt jákvæðar skorur vegna þess að brotskemmdir haldast í ruslinu, en sveigjanlegt mildt stál virkar vel með hvorri uppsetningunni sem er.
2. Af hverju krefjast AHSS-efni mismunandi framhjáhaldshönnunar en mildt stál?
Háþróað há-styrkt stál hefur verulega minni lengingu og árásargjarnari vinnuherðingu samanborið við mildt stál. Þegar neikvætt hak er skorið í AHSS, verður klippaáhrifasvæðið við hakrótina afar hart og brothætt, með nánast enga sveigjanleika sem eftir er til að taka á sig álag frá niðurstreymismyndun. Þetta gerir hakrótina að sprungubyrjunarstað undir viðbótarhleðslu. AHSS krefst einnig breiðari skurðarheimilda, venjulega 14 til 16 prósent eða hærri á móti 5 til 10 prósent fyrir mildt stál. Jákvæðar skorur eru almennt ákjósanlegar fyrir AHSS vegna þess að þær beina útbreiðslu brota í einnota rusl frekar en að einbeita skemmdum á burðarræmuna. Verkfræðingar sem vinna með þessi efni njóta góðs af samstarfsaðilum eins og YICHEN, þar sem sérsniðnar stimplunarlausnir fjalla um úthreinsunarforskriftir og fínstillingu efnisflæðis fyrir krefjandi einkunnir.
3. Hvernig leysir þú vandamál með misfóðrun strimla af völdum framhjáhaldsvandamála?
Misfóðrun strimla frá hakvandamálum stafar venjulega af ófullnægjandi tengingu milli haksins og stöðvunarblokkarinnar. Byrjaðu á því að mæla raunverulega hakdýpt á móti upprunalegu forskriftinni með því að nota pinnamæla eða sjónsamanburð. Athugaðu hvort yfirborð stöðvunarblokkarinnar sýni flögnun eða efnisuppsöfnun sem dregur úr virkri tengingu. Staðfestu tímasetningu losunar spólumatara til að tryggja að ræma sætin að fullu áður en flugmenn taka þátt. Fyrir neikvæðar hak skaltu mæla raunverulegt beygjuhorn flipa og bera saman við hönnunaráform, þar sem efni með hærri uppskeruþol gefa meira afturhlaup. Metið einnig innkomandi ræmur, sem getur valdið því að hakið missir af stöðvunarblokkinni til hliðar. Stöðugar villur benda til kyrrstöðuvillna í rúmfræði, en hlé gefa til kynna kraftmikla þætti eins og tímasetningu fóðurs eða hitauppstreymi við lengri framleiðslutíma.
4. Hvaða hornradíus ætti að tilgreina við framhjáhaldshakkaskipti til að koma í veg fyrir sprungur?
Hornradíus við hakskipti er ein mikilvægasta víddin til að koma í veg fyrir sprungu burðarræma og ótímabæra höggbilun. Lágmarkið fer eftir efnisgerð. Fyrir mildt stál skal tilgreina að minnsta kosti 0,5-falda efnisþykkt við innri gatahorn og 1,0-falda þykkt við neikvæðar rætur nálægt myndunarsvæðum. AHSS einkunnir þurfa að lágmarki 1,0 sinnum þykkt í öllum hornum og 1,5 sinnum eða meira við neikvæðar rætur vegna takmarkaðrar sveigjanleika brúnarinnar. Ál þarf að lágmarki 0,75 sinnum þykkt. Þegar hlutfall radíus-til-dýptar fer niður fyrir 0,25 geta streitustyrkstuðlar farið yfir 4,0, sem þýðir að staðbundin streita nær fjórfalt nafngildi. Þetta styrkleikastig dregur úr tiltækri sveigjanleika áður en ræman nær niðurstreymismyndunarstöðvum.
5. Hvenær getur framsækið deyja starfað án framhjáhalds?
Framsækin deyja getur keyrt án framhjáhalds þegar nokkrum skilyrðum er uppfyllt samtímis: spólumatarkerfið skilar staðsetningarnákvæmni innan við 0,05 mm eða betri með skjalfestri getu, innkomið efni hefur lágmarks kantbrún frá vandaðri rifu, deyjavarnarskynjarar eru settir upp og aldrei farið framhjá þeim meðan á uppsetningu stendur, rekstraraðilar eru mjög þjálfaðir í misfóðrunarviðurkenningu sem felur í sér að hlutar stöðva stöðvum sem búa til snemmbúna eiginleika. Hins vegar er sjaldgæft að uppfylla öll þessi skilyrði í einu í framleiðsluumhverfi. Áhættuútreikningurinn er ósamhverfur: hæðarhögg kostar nokkur þúsund dollara í efni yfir milljónir hluta, á meðan einn skurðarhringur vegna ofmóðunar getur farið yfir hundruð þúsunda í viðgerð og niður í miðbæ. Flestir reyndust smiðirnir fela í sér hak og yfirgefa flutningsákvarðanir til stimpla sem geta sannreynt vinnslugetu sína.


