


Hvað þýðir stimplunarstuðningur fyrir stóra hluta
Þegar þú heyrir"deyja stimplun," gætirðu séð fyrir þér þétta pressu sem slær út festingar eða klemmur. Skalaðu það upp í burðarplötur, -breiðar undirvagna eða iðnaðargirðingar, og verkfræðimyndin breytist verulega. Stuðningsstimplunarstuðningur fyrir stóra hluta er ekki einn íhlutur. Þetta er heilt innviðakerfi sem vinnur saman til að halda of stórum, undirjöfnuðum verkfærum og nákvæmum verkfærum.
Skilgreina burðarvirki fyrir stóra-stimplun
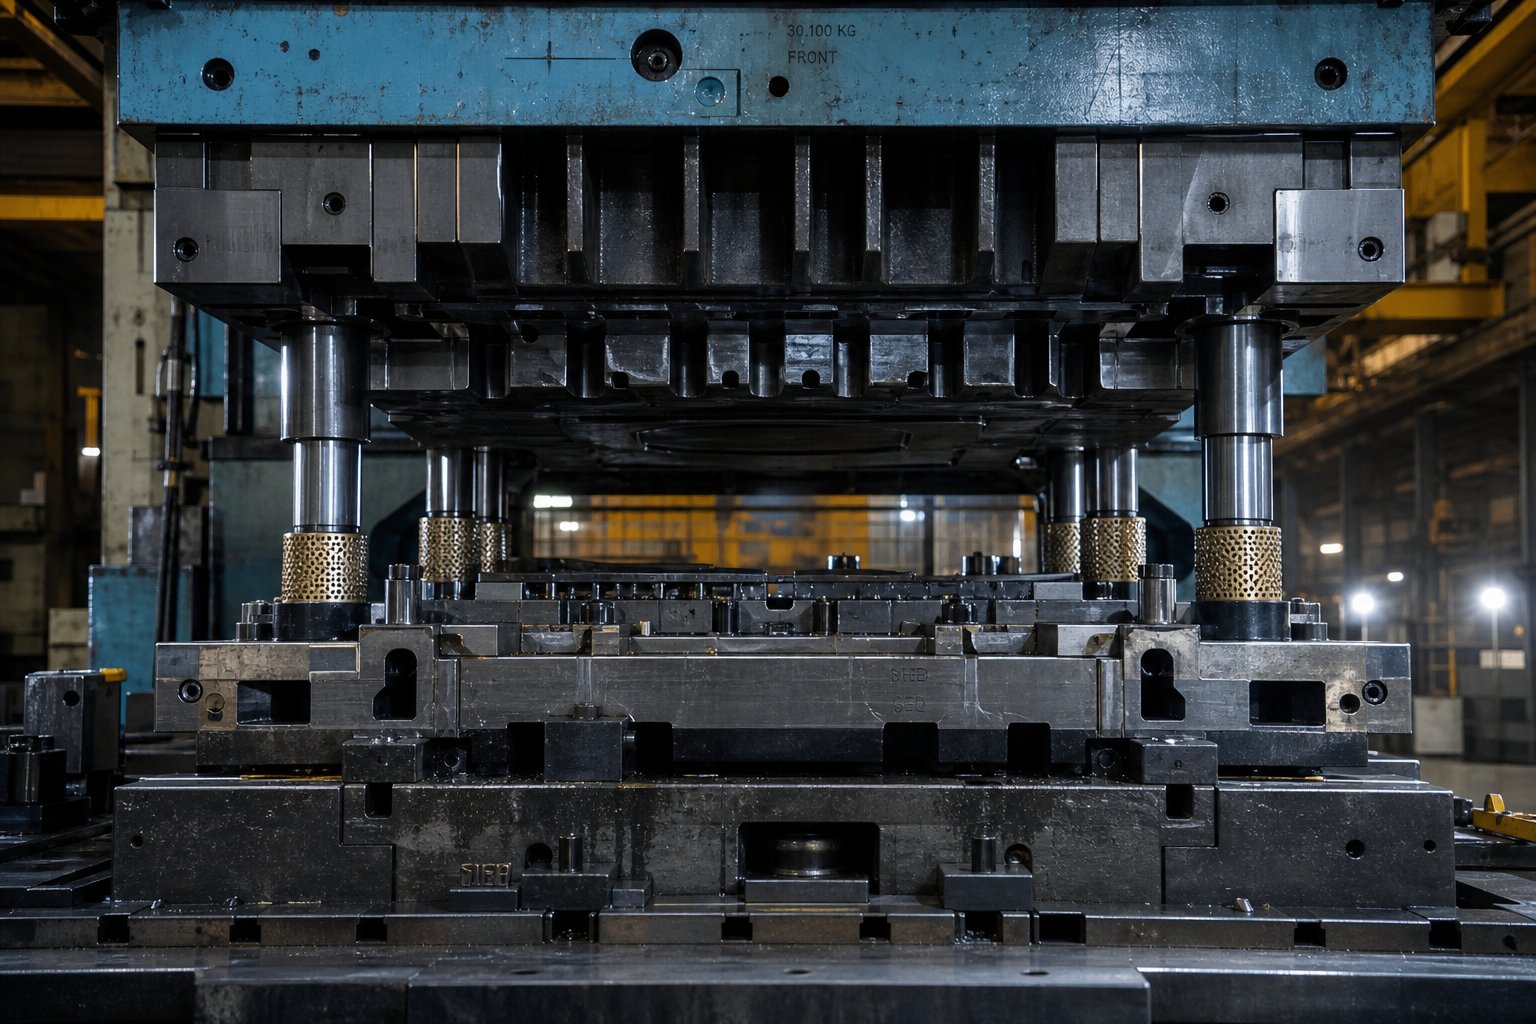
Stuðningsstimplunarstuðningur fyrir stóra hluta vísar til samþætts kerfis stoðplata, undir-stoða, mótaskóma, stýrikerfa og þrýstibeðsstillinga sem eru hönnuð til að viðhalda stífni í burðarvirki og víddarnákvæmni þvert á yfirstærð verkfærafótspora.
Hver þáttur í þessu stóra sniði stuðningsinnviði hefur ákveðna vinnu.Bolster plöturveita stöðugan grunn og dreifa pressuálagi jafnt yfir rúmið. Undir-styrktarnet bæta við staðbundinni stífni þar sem kraftstyrkur nær hámarki. Deyjaskór halda kýlum, mynda stáli og deyjahnöppum í röðun og þykkt þeirra stjórnar beygjuþoli beint. Stýripinnar og hlaup halda efri og neðri helmingnum réttri yfir hvert högg. Saman ákvarðar burðarplötuuppsetningin fyrir of stórar teygjur og stífni skurðarskórsins fyrir stóra stimplun hvort verkfæri framleiðir samræmda hluta eða rekur úr þolmörkum á fyrstu hundrað höggunum.
Hvers vegna hefðbundin deyjastuðningur fellur ekki í mælikvarða
Hér eru mistökin sem koma mörgum verslunum í opna skjöldu: að meðhöndla stórt verkfæri eins og stækkaða-útgáfu af litlu. Fyrirferðarlítið deyjasett getur reitt sig á hefðbundna skóþykkt og-þættir-hillustýringar vegna þess að sveigjukraftar eru áfram viðráðanlegir. Teygðu sömu hönnunarheimspeki yfir fótspor tvisvar eða þrisvar sinnum breiðari og þú lendir í ólínulegum áskorunum í beygjubliki, varmaþenslu og kraftdreifingu sem enginn einfaldur margfaldari getur spáð fyrir um. Sveigjan tvöfaldast ekki þegar spanið tvöfaldast; það eykst mun brattara. Hitahalli spannar lengri vegalengdir og skapar mismunadrif sem breytir jöfnun á miðri-keyrslu. Kraftadreifing vex ójafn, og einbeitir álagi þar sem stuðningurinn er þynnstur.
Þessi veruleiki þýðir að stór-verkfæri krefjast tilgangs-uppbyggingar stuðningsaðferða frá grunni. Spurningin verður: nákvæmlega hvernig blandast þessar verkfræðilegu breytur saman þegar hlutastærð stækkar?
Hvers vegna stórir hlutar krefjast sérhæfðrar stuðningsverkfræði
Ímyndaðu þér að tvöfalda fótspor teygjusetts. Þú gætir búist við að stuðningsþörfin tvöfaldist líka. Í raun og veru vaxa skipulagslegar kröfur um hraða sem er meiri en stærðaraukningin sjálf. Þetta ó-línulega samband milli víddar hluta og stuðningsþarfa er einmitt þar sem áskoranir um stuðningsverkfræði í stærðargráðu koma í ljós og þar sem hefðbundnar forsendur brotna niður.
Ó-Línuleg mælikvarði á byggingarkröfur
Lítum á einfalda geislalíkingu. Þegar þú tvöfaldar óstudd svið geisla við jafna álag, þá tvöfaldast sveigingin ekki bara. Það eykst um sextán stuðul fyrir einfaldlega studd ástand, vegna þess að sveigjanleiki mælist með fjórða veldi spanlengdar. Deyjaskór og bolsterplötur hegða sér svipað. Ó-línuleg sveigja í stórum teningasettum þýðir að hófleg aukning á breidd verkfæra getur framkallað óhóflegt stökk á miðri-bilsbilun, sem einbeitir álagi á svæði sem upprunalega hönnunin bjóst aldrei við.
Hitahegðun fylgir sama mynstri. Fyrirferðarlítill skurður gæti fundið fyrir jöfnum hita yfir vinnuflötinn meðan á framleiðslu stendur. Teygðu það yfirborð upp í 1.500 mm eða lengra og hitastiglir myndast yfir yfirborð verkfæra. Hitaþenslustjórnun fyrir ofstórar deyja verður mikilvæg vegna þess að mismunavöxtur upp á örfáa hundraðustu úr millimetra yfir sviðskiptinkýla-til-að deyjaójafnt, rýra gæði hluta og hraðar sliti á annarri hlið verkfærsins.
Þvingunardreifing í stóru stimplunarsamböndum eykur bæði vandamálin. Stimpilkraftar lenda sjaldan fullkomlega í miðju. Off-álag sem þéttur deyja gleypir með lágmarks halla skapar umtalsverða hornbeygju á breitt-span verkfæri, sem myndar ójafnt efnisflæði og ósamræmi í rúmfræði hluta.
Samtengd kerfisáskoranir í stórum stíl
Stuðningur við stór-snið er ekki bara verkfæravandamál. Það er fullt-kerfisvandamál. Pressugrindin, stoðin, deyjasettið, tómahaldarinn og útdráttarbúnaður fyrir hluta hafa allir samskipti. Stífur deyjaskór sem festur er á sveigjanlegan bol sveigir enn. Stífur stuðningur inni í pressuramma sem skortir snúningsstífleika leyfir samt misjöfnun undir álagi sem er utan-miðju. Sérhver hlekkur í keðjunni skiptir máli.
Helstu verkfræðibreyturnar sem skalast ólínulega með hlutastærð eru:
- Sveigjustund: eykst með veldi í fjórða veldi óstuddrar spannar, allt eftir burðarskilyrðum
- Hitahallisvið: lengri vegalengdir magna mismunadrifið og skapa miðlungs-jöfnunarferil verkfæra
- Uppsöfnun jöfnunarþols: fleiri leiðarpunktar yfir breiðari fótspor samsettar einstakar staðsetningarvillur
- Jafnleiki púðaþrýstings: Stærri flötir á auða haldara gera það erfiðara að viðhalda jafnri kraftdreifingu yfir dráttarsvæðið
Verkfræðingar sem þekkja til þéttra verkfæra nota oft þumalfingursreglur fyrir skóþykktarhlutföll, millibil stýripinna eða stillingar púðaþrýstings. Þessar leiðbeiningar voru þróaðar fyrir verkfæri þar sem spanlengdir halda sveigju viðráðanlegri og hitastigum hverfandi. Að stækka þau upp án þess að endurreikna fyrir ólínuleg áhrif leiðir til ótímabærs slits, vikmörkunar og ósamræmis hluta. Eðlisfræðin mun einfaldlega ekki vinna.
Þessi flókið kerfis-stig vekur upp hagnýta spurningu: hvað þarf pressan sjálf að skila til að halda öllum þessum samtengdu breytum í skefjum?
Pressuinnviði og magn fyrir stóra hlutaframleiðslu
Pressan er ekki bara vélin sem skilar krafti. Fyrir stór-stimplun verður það burðarvirki alls stuðningskerfisins. Að velja pressu sem byggist eingöngu á afkastagetu er algeng og kostnaðarsöm of einföldun. Val á þrýstingsrúmstærð fyrir stóra hluta krefst mats á rúmflatarmáli, högglengd, dagsbirtuopnun og hvernig krafturinn dreifist yfir allt dreifingarsporið, allt sem innbyrðis háðar breytur frekar en einangraðar forskriftir.
Stærð pressurúms og opnunarkröfur dagsbirtu
Stór hluti þarf pláss til að vera til innan blaðamanna og það hljómar augljóst þangað til þú áttar þig á því hversu margar þvinganir eru. Rúmið verður að rúma allt dýnasettið fótspor með nægri framlegð til að festa styrki, fóðurbúnað og tæma rusl. Kröfur um opnun dagsljóss fyrir stóra deypusett ganga lengra en að passa við hæð verkfæra. Þú þarft úthreinsun fyrir hleðslu deyja, útdráttarhluta og hvers kyns sjálfvirkan griparferð á milli efri og neðri verkfæra.
Slaglengd kynnir önnur viðskipti-. Lengra högg rúmar dýpri teikningar, sem stórar burðarplötur og girðingar krefjast oft. Hins vegar, eins ogFramleiðandinnútskýrir, fyrir stöðuga toggetu, því styttra sem heildarpressuslag er, því hærra er tiltækt tonnamagnsferill. Með öðrum orðum, pressa með ríkulegri dagsbirtu fyrir djúp stóra-partadrátt skilar minna nothæfu afli á stöðum fyrir ofan dauðamiðju neðra. Verkfræðingar sem velja pressur fyrir stóra hluta verða að jafna dýpt á móti þeim tonnafjölda sem raunverulega er til staðar þar sem mótun hefst.
Tonnagetu og kraftdreifing yfir stór fótspor
Ekki er hægt að áætla þrýstingsþörf fyrir stóra stimplun með því að margfalda hlutasvæði með almennu þrýstingsgildi. Raunveruleg eftirspurn eftir tonnafjölda fer eftir efnisstyrk, þykkt, flóknum rúmfræði hluta og eiginleikum eins og dráttarperlum eða stikaperlum sem bætt er við til að stjórna afturhlaupi. Með háþróaða há-stáli nútímans sem nær togstyrk upp á 980 MPa eða hærri,AHSS innsýnbendir á að hefðbundnir-þumalputtareglur-útreikningar vanga oft áskilið tonn, sem gerir FEA-undirstaða spá nauðsynleg fyrir stór-forrit.
Kraftadreifing yfir rúmið skiptir jafn miklu máli og heildargeta. Getu pressunnar er venjulega metin fyrir miðlæga álag sem notar að minnsta kosti 66% af rúmlengdinni. Þegar stór teygja sameinar krafta á minna svæði eða beitir álagi utan-miðja verður að draga úr virku afkastagetu. Fyrir stóra hluta sem eru sjaldan samhverfar, verður þessi ó-skekkju frá miðju meira áberandi, sérstaklega í uppsetningum fyrir flutningspressu þar sem dráttarstöðvar og snyrtastöðvar framleiða mjög mismunandi álag á gagnstæðum endum rúmsins.
| Parameter | Byggingarplötur | Undirvagnshlutir | Stórar girðingar |
|---|---|---|---|
| Dæmigert rúmmál | 3.000-5.000 mm x 2.000-2.500 mm | 2.500-4.000 mm x 1.500-2.000 mm | 2.500-4.500 mm x 2.000-3.000 mm |
| Tonnage Range | 1.600-5.000 tonn | 800-2.500 tonn | 1.000-3.000 tonn |
| Lengd höggs | 600-1.200 mm | 400-800 mm | 500-1.000 mm |
| Dagsljósopnun | 1.500-2.500 mm | 1.200-1.800 mm | 1.400-2.200 mm |
| Dæmigert efnisþykkt | 0,6-2,0 mm | 1,5-6,0 mm | 1,0-3,0 mm |
| Primary Force Challenge | Stórt svæði, hóflegur einingaþrýstingur | Mikill styrkur, einbeitt álag | Djúpdrættir, utan-álags |
Bolster Plate og Sub-Bolster Stillingar
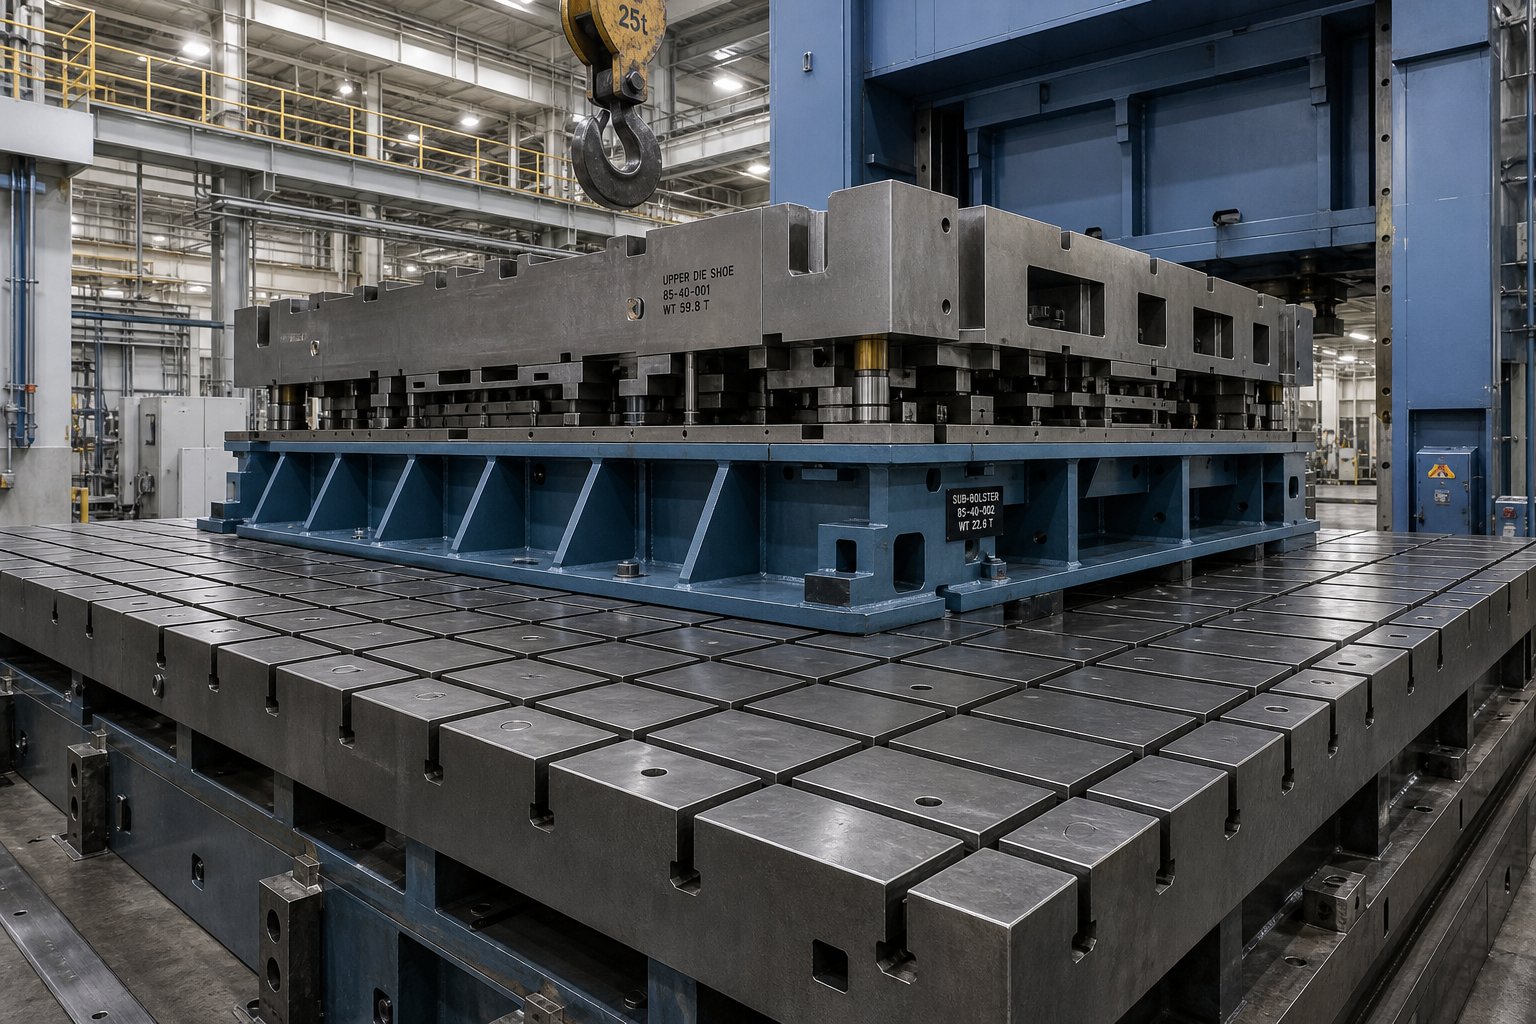
Stuðningsplatan er viðmótið á milli pressurúmsins og mótunarskósins og í stórum hlutum verður hún mikilvægur burðarþáttur í sjálfu sér. Þykkt bolsterplötu fyrir of stórar plötur verður að standast staðbundna beygju á milli stuðningspunkta rúmsins. Þunnt bolster sem spannar breitt pressubeð hallar undir einbeittum deyjaálagi og flytur þá sveigju beint inn í verkfærið og fullunna hlutann.
Undir-mótunarnetamynsturstækni tekur á þessu með því að bæta við millistoðlagi á milli aðalstoðar og mótsskórs. Þessar ristbyggingar, venjulega unnar stálplötur með rifamynstri eða T-raufstillingum, dreifa punktálagi í breiðari svæði. Riðlabilið er reiknað út frá væntanlegum kraftastyrk. Svæði sem eru undir höggstöngum eða þungum mótunarstöðvum fá þéttara ristbil á meðan svæði sem styðja léttari aðgerðir eins og gata geta notað breiðari bil.
Hugsaðu um þetta á þennan hátt: bolster og undir-stuðningskerfið virkar eins og grunnur undir byggingu. Ein hella virkar vel fyrir lítið mannvirki, en stór bygging þarf staura, stigbita og styrktar undirstöður sem dreifast eftir því hvar þyngstu byrðarnar lenda. Hér gildir sama regla. Án tilgangs-hönnuðra undir-uppstillinga, skapar staðbundin sveigja undir teningnum ójafnt bil, flýtir fyrir sliti á tækjum á þéttum svæðum og kynnir hluta-til-víddarbreytingar sem versnar í framleiðsluferli.
Sambandið milli hlutastærðar, efnisflokks og pressuuppbyggingar er margföldunarefni frekar en samlagning. Stærri hluti í hærra-styrktu stáli þarf ekki bara stærri pressu. Það þarf stífari stoð, dreifðara undir-styrktarnet, breiðari kraftvöktun og nákvæmari utan-álagsstjórnun. Þessar innviðaákvarðanir læsast áður en teningurinn er hannaður, þess vegna verður mótasettið sjálft að vera hannað með þessum -pressustigstakmörkunum sem föst inntak.
Byggingar- og sveigjustjórnun á deyjasetti
Pressuinnviði skilgreinir hvað teygjusettið þarf að vinna innan. Teyningin sjálf er þó þar sem nákvæmni lifir eða deyr. Fyrir stór-verkfæri felur smíði mótasetta í sér verkfræðival sem einfaldlega er ekki til í þéttum verkfærum. Breiðari breiddir, þyngri hlutar og meiri hitauppstreymi krefjast alls konar burðarvirkjana sem ganga langt umfram það að þykkna deyjaskór og bæta við nokkrum auka stýripinni.
Segmented Die Construction fyrir stór verkfæri
Að byggja stóran tening sem einn einlitan blokk skapar vandamál á mörgum vígstöðvum. Með því að vinna eins-deygjuinnskot sem spannar 2.000 mm eða meira ýtir við mörkum tiltæks CNC búnaðar, flækir hitameðferð og gerir viðgerðir á vettvangi óhagkvæmar. Þess vegna hefur skipting mótunarbyggingar fyrir stóra hluta orðið staðlaða nálgunin fyrir verkfæri í yfirstærð.
Skiptuð innskot brjóta mótunarflötinn í viðráðanlega hluta, hver fyrir sig smíðaður, hita-meðhöndlaður og settur inn í teningsskóna. Þessi einingastefna býður upp á þrjá hagnýta kosti. Í fyrsta lagi batnar framleiðslugeta vegna þess að hver hluti passar inn í staðlaða vélaumslög. Í öðru lagi verður viðhaldsaðgangur markviss. Slitinn eða skemmdan hluta er hægt að fjarlægja, endurmala eða skipta um án þess að draga allan teninginn úr pressunni. Í þriðja lagi, og mikilvægt fyrir stór verkfæri, tekur skiptingin við varmaþenslu. Á meðan á framleiðslu stendur hitnar mótunarflöturinn ójafnt. Einhæft innlegg berst gegn þenslunni að innan, byggir upp streitu sem getur sprungið hert verkfærastál. Segmentuð innlegg leyfa stjórnað bil á milli hluta sem gleypa mismunadrif án þess að raska vinnuflötunum.
Viðskiptin-eru nákvæmni á mörkum hluta. Hver samskeyti á milli innleggs verður að vera með shims og samræmd til að viðhalda samfelldu mótunaryfirborði. Misskipting á þessum viðmótum kemur strax fram sem sjónarlínur á fullgerðum hlutum eða staðbundin þynning í teiknuðum plötum.
Leiðsögukerfi og jöfnun á mælikvarða
Að halda efri og neðri teningshelmingunum réttum yfir breitt fótspor er í grundvallaratriðum önnur áskorun en að leiðbeina þéttu verkfæri. Staðsetning stýripinna fyrir of stór mótunarsett verður að taka tillit til lengri óstuddra spanna, meiri hitauppstreymis og meiri uppsafnaðs hliðarálags við mótun.
SemMetal Forming Magazineútskýrir, skal stýrisbussingin tengjast stýristönginni á vinnustigi mótsins þegar mögulegt er. Þetta hleður stönginni í klippingu, sterkasta ástandi hennar, og lágmarkar beygjustund sem veldur sveigju-völdum misjöfnunar. Í stórum mótasettum magnast þessi beygjuáhrif yfir breiðari verkfæri, að setja bushings hátt fyrir ofan vinnuflötinn af hentugleika, og gerir nákvæma festingarhæð enn mikilvægari.
Fyrir stór-verkfæri ætti lengd stýripinna að vera í lágmarki sem uppfyllir kröfur um þátttöku og framhjáhald. Lengri stangir sveigjast meira undir hliðarálagi og þegar þær stangast yfir deyjasett sem mælist nokkra metra í þvermál, þýða jafnvel litlar hornvillur við leiðarann í þýðingarmiklu stöðureki á ystu brúnum tækisins. Stýrihlutir með kúlulegu- veita núll hlaupaúthreinsun í gegnum forálag, en þeir hafa áhættu í för með sér í stórum mótum sem mynda mikið hliðarálag. Hliðarhleðslur flytjast yfir á einstök kúluleg í snertingu við punkt, sem geta grafið spormerki inn í stafina eða buskana með tímanum.
Hælblokkahönnun fyrir stórsniðsverkfæri fjallar um það sem stýripinnar einir og sér geta ekki ráðið við. Meyjar sem framleiða ójafnvægi myndunarálags eða þungt hliðarálag nota venjulega kassalaga-hælabyggingu annaðhvort í stað eða við hlið stýristaura. Í stórum verkfærum skipta tengslin milli hælblokka og stýripinna meira máli. Sumir verkfræðingar kjósa að stýripinnar taki fyrst saman, sem veitir fyrstu jöfnun, með hælplötum sem gleypa hliðarkrafta meðan á vinnuslagi stendur. Til að þessi nálgun virki verður hlaupabilið á milli hælplötuflata að vera minna en leiðarpinnabilið. Að öðrum kosti beygja pinnarnir við álagi áður en hælplöturnar geta tekið upp þrýstinginn.
Koma í veg fyrir sveigju í burðarvirkjum í stórum mótasettum
Stífleiki í skónum er síðasta varnarlínan gegn sveigju. Fyrir þétt verkfæri virka staðlaðar þykktarhlutföll skór vel vegna þess að óstudd spann helst stutt. Teygðu þig yfir í stórar-stærðir og skórinn verður að vaxa óhóflega þykkari, oft innihalda skórif til að stjórna sveigju á neðri hliðinni til að auka stífleika án hlutfallslegrar þyngdaraukningar.
Ribbaðir deyjaskór nota vélknúin eða steypt styrkingarmynstur, venjulega hornrétt á lengsta óstudda spönnina, sem eykur hlutastuðulinn á skónum án þess að gera hann solid stál í gegn. Þetta heldur dýpiþyngdinni innan marka meðhöndlunar krana á sama tíma og það skilar stífleika sem traustur skór með jafnstífleika myndi krefjast. Rifjamynstrið er hannað í kringum væntanlegar álagsstaði. Svæði undir þungum mótunarstöðvum fá meira rifbeinabil á meðan léttari-vinnusvæði nota breiðari bil.
Þegar stuðningur við deyja fellur niður eru mistökin fyrirsjáanleg og framsækin. Ófullnægjandi burðarvirki í stórum mótasettum veldur fjölda vandamála:
- Umburðarlyndi rekur yfir hlutann þar sem mið-sveigjan breytist á milli höggs-í-dýnabilið ójafnt
- Ójöfn slitmynstur samþjappað þar sem sveigjan skapar þéttari-en-hönnuð bil
- Ótímabær höggbilun vegna hornhleðslu af völdum sveigjanleika skós undir krafti utan-miðju
- Ósamræmt efnisflæði þar sem mótunarflaturinn skekkist við álag, sem breytir tengingu dráttarperlna
- Hlutatilbaka breytileiki frá höggi til höggs þar sem hitauppstreymi og vélræn sveigja sveiflast á meðan á framleiðslu stendur
Hver þessara bilunarhama nærir hina. Ójafnt slit breytir millibili, sem versnar efnisflæði, sem breytir myndunarkrafti, sem flýtir fyrir sveigju á nýjum svæðum. Það sem byrjar sem lúmskur víddarsvif verður að samsettu gæðavandamáli sem styttir líf deyja og eykur hraða.
Með því að stjórna þessari samtengdu sveigjuáhættu með skóhönnun, stýrikerfum og sundri byggingu setur byggingarstigið. Næsta breyta sem ákvarðar hvort stór deyja í raun framleiðir góða hluta er hvernig kraftur nær til eyðublaðsins sjálfs, sérstaklega hvernig púðakerfi dreifa þrýstingi yfir framlengt deyjaflöt.
Deyjapúði og tómahaldarkerfi í mælikvarða
Stífleiki í burðarvirki heldur teningnum í takt, en það er púðakerfið sem ákvarðar hvort blankið hegðar sér við mótun. Í fyrirferðarlítilli verkfærum ræður hópur af köfnunarefnishylkjum eða eins -svæðispressupúði án mikillar læti. Mælikvarði sem snýr að stórum-stærðum og kraftdreifingu auðra handhafa fyrir stóra hluta verður fyrst og fremst verkfræðileg áskorun frekar en aukaatriði uppsetningar. Ójafnur þrýstingur yfir útbreiddan mótunarflat framleiðir ekki örlítið ófullkominn hluta. Það myndar hrukkur á annarri hliðinni og tár á hinni.
Vökvakerfi vs Nitrogen Die Púði árangur í mælikvarða
Af hverju skiptir gerð deyjapúða meira máli þegar hlutar verða stærri? Hugleiddu hvað gerist líkamlega. Köfnunarefnishylkjaflokkur skilar krafti sem byggist á gasþrýstingi og sá þrýstingur hækkar smám saman þegar hylkið þjappast saman meðan á högginu stendur.Art Hedrick hjá The Fabricatornótur sem-einn og einn gasfjöðraþrýstingur getur tvöfaldast meðan á niðurgangi stendur, eiginleiki sem flækir kraftstjórnun í hvaða notkun sem er en verður sérstaklega erfiður yfir breitt andlit handhafa. Með tugum köfnunarefnishylkja sem spanna stóra dýfu skapar minniháttar munur á gashleðslu, innsigli núningi eða hitauppstreymi milli einstakra eininga þrýstingsbreytingu frá svæði til svæðis.
Vökvakerfi deyjapúðakerfi fyrir stimplun á stóru sniði taka á þessu öðruvísi. Dælu-stýrður vökvapúði notar vökvaþrýsting sem stjórnað er með servó- eða hlutfallslokum, sem skilar forritanlegum kraftsniðum sem geta verið stöðugir, hækkað eða mjókkað niður í gegnum höggið. Rannsóknir ádælu-stýrð vökvaþrýstingsstýring deyjapúðasýnir fram á að háþróaðar stjórnunaraðferðir geta náð þrýstingi allt að 6,5% með uppbyggingartíma undir 0,4 sekúndum, sem gefur verkfræðingum þá kraftmiklu nákvæmni sem stór-forrit krefjast. Loftpúðar, þótt þeir séu einfaldari og ódýrari, þjást af þjöppunarhæfni í lofti sem takmarkar bæði kraftnákvæmni og viðbragðshraða, sem takmarkar þá almennt við léttari-vinnu þar sem fótspor tómahaldarans er viðráðanlegt.
| Tegund púða | Þvinga einsleitni | Svartími | Stillanleiki | Hæfi í stóru sniði |
|---|---|---|---|---|
| Nitur strokka fylki | Í meðallagi; breytilegt eftir höggdýpt og ástandi einstakra strokka | Fljótleg fyrstu svörun; engin virk stjórn meðan á heilablóðfalli stendur | Takmarkað við upphafshleðsluþrýsting og val á strokki | Hentar fyrir hófleg fótspor; svæðis-til-svæðabreytingar vex með fylkisstærð |
| Vökvakerfis fjöl-punktur | Hár; servó-stýrð þrýstingsstjórnun á hvert svæði | Gott; forritanleg snið með undir-seinni uppbyggingu- | Alveg forritanlegar kraftferlar; óháð svæðiseftirlit | Æskilegt fyrir stórt-snið; gerir mismunaþrýstingi á mörgum-svæðum kleift |
| Pneumatic | Lágt; loftþjöppun skapar þrýstingstöf og breytileika | Í meðallagi; takmarkað af loftrúmmáli og ventilsvörun | Grunnþrýstingsstilling; engin kraftmikil prófílgreining | Hentar yfirleitt ekki fyrir stór-teikningar; viðunandi fyrir ljósaeyðingu |
Blank Holder Force Mapping yfir útbreidd teygjuhlið
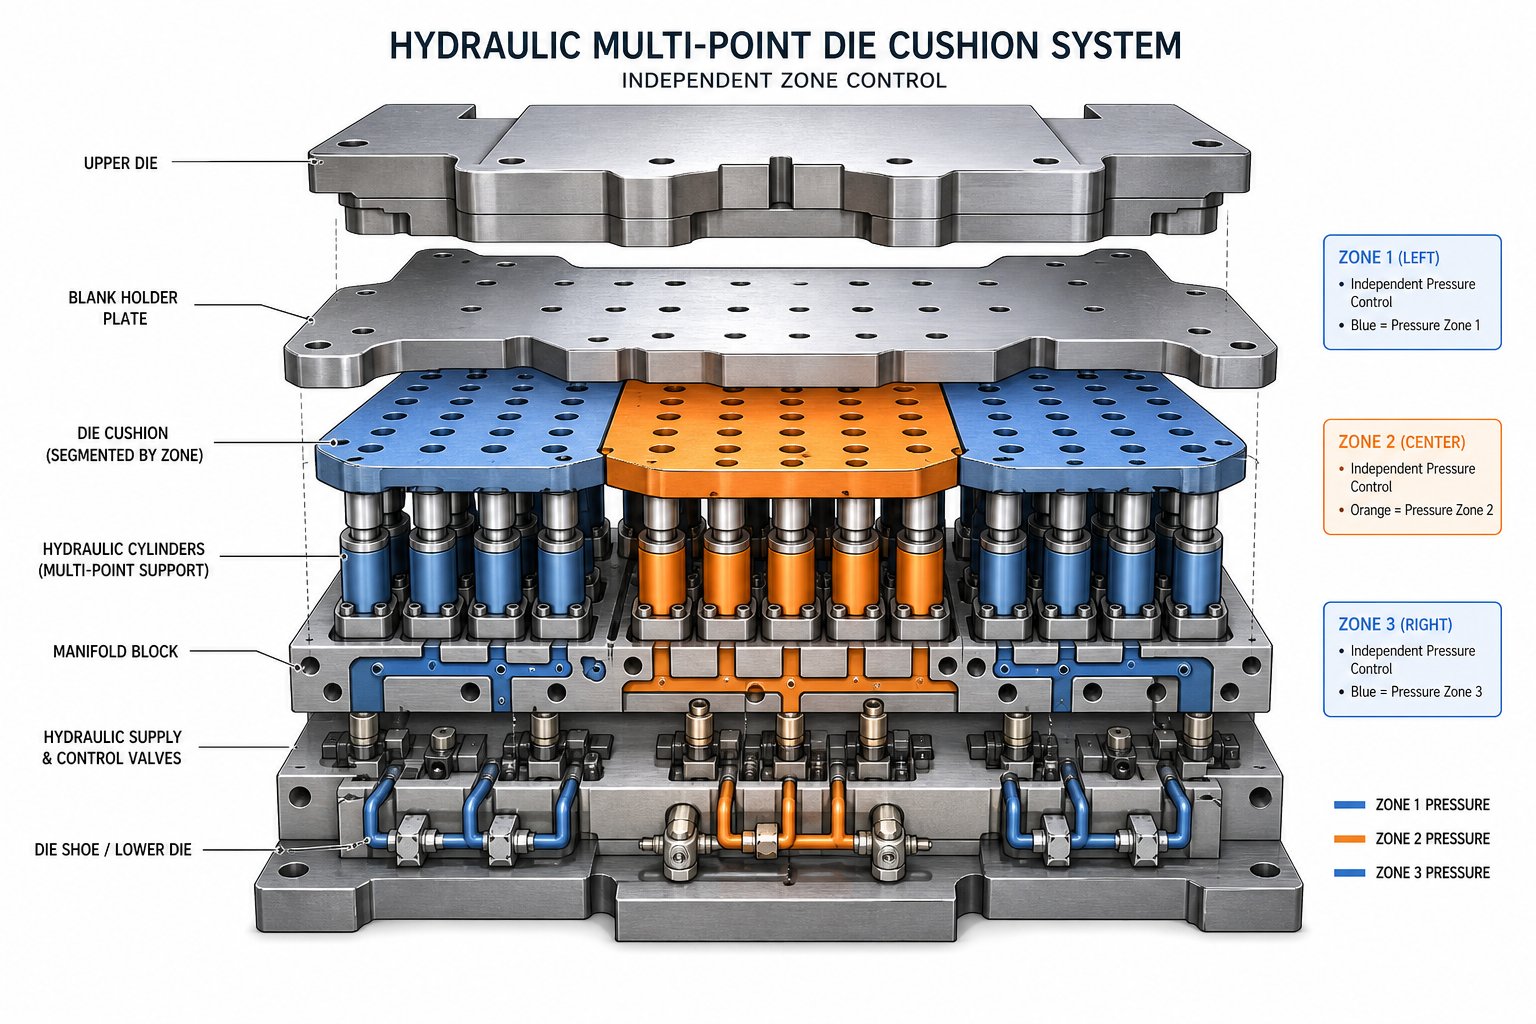
Ímyndaðu þér autt handhafaandlit sem spannar 3.000 mm yfir stóran burðarplötu. Efnið flæðir ekki jafnt inn í deyjaholið. Horn standast flæði öðruvísi en beinar brúnir. Djúp-dráttarsvæði draga málm hraðar en grunnir flansar. Ef eyðuhaldarinn beitir sama þrýstingi alls staðar, svelta sum svæði fyrir efni og rifna, á meðan önnur nærast of frjálslega og hrukka. Þetta er einmitt ástæðan fyrir því að fjöl-púðastýring fyrir ofstórar teppi er til.
Fjöl-punkta vökvapúðakerfi skipta deyfingunni niður í sjálfstýrð þrýstisvæði, sem hvert um sig fært af sínum strokka eða strokkahópi. Rekstraraðili getur beitt meiri festingarkrafti nálægt grunnum flönsum þar sem hætta á hrukkum nær hámarki og dregið úr krafti nálægt djúpum-vösum þar sem riftun er áhyggjuefni. Þessi svæði-fyrir-kortlagning á auða handhafakrafti kemur í stað gömlu nálgunarinnar að finna eina málamiðlunarþrýsting og vona að hann virki alls staðar.
Lyftarar og þrýstipúðar fylgja sömu rökfræði dreifingar. Í þéttum teningi styðja nokkrir lyftapinnar með jöfnum millibili eyðuna á fullnægjandi hátt við útdrátt og veita upphaflegu haldi-niður. Í stórum teningum verða lyftararnir að vera staðsettir í samræmi við rúmfræði hluta og efnisflæðismynstur, ekki bara í bili á rist. Svæði sem eru tilhneigingu til staðbundinnar þynningar, venjulega horn af djúpdrætti og umskipti á milli mótaðra og ómótaðra svæða, þurfa sérstakan þrýstipúðastuðning til að viðhalda snertingu og koma í veg fyrir að blankið lyftist of snemma meðan á högginu stendur.
Ákvörðun um köfnunarefni vs vökva deyjapúða fyrir stór verkfæri kemur að lokum niður á stjórnupplausn. Köfnunarefniskerfi virka vel þar sem kraftþörf er tiltölulega jöfn og fótspor helst innan marka þar sem breytileiki -til-hólks er áfram þolanlegur. Þegar rúmfræði hlutar skapar mismunaflæðiskröfur yfir útbreidda flöt, veitir vökva fjöl-punktastýring stillanleika til að stilla hvert svæði sjálfstætt og breyta því sem annars væri málamiðlun í verkfræðilega lausn.
Val á púðakerfi læsir hvernig kraftur nær til eyðublaðsins, en það svarar ekki víðtækari spurningu um mótunarstillingar: ættu þessir stóru hlutar að renna í gegnum framsækið mót með samþættum stöðvum, eða ýtir stærð þeirra ákvörðuninni í átt að flutningskerfi með staktækum verkfærum á hverju stigi?
Framsækið vs Transfer Die Val fyrir stóra hluta
Spurningin um stillingar deyja er ekki óhlutbundin. Það ákvarðar hvernig efni fer inn í verkfærið, hvernig hlutar færast á milli aðgerða og hvers konar stuðningsinnviði hver stöð þarfnast. Fyrir fyrirferðarlitla íhluti ráða framsæknar deyja hvað varðar hraða og kostnað-hvern-hluta. En þegar hlutaumslög stækka, breytir eðlisfræði strimlafóðrunar og heilleika burðarbera reikningnum. Skilningur á því hvar framsæknar deyja ná hagnýtu þaki sínu og hvar flutningskerfi taka við er lykilatriði í hvaða-stórsniðsákvörðun sem er.
Þegar Progressive deyr nær stærðarmörkum sínum
Framsækin deyja treysta á samfellda málmrönd sem nærist í gegnum raðstöðvar, þar sem hlutinn er áfram festur við burðarvef þar til endanleg skerðing er. Þetta virkar fallega fyrir litla til meðalstóra íhluti. Röndin helst nógu stíf til að fara nákvæmlega fram, stýrisgöt viðhalda skráningu og burðarvefurinn gleypir krafta milli-stöðva án aflögunar.
Stækkaðu það og vandamál koma hratt upp. Hámarkshlutastærð fyrir stigvaxandi stimplun er takmörkuð af strimlabreidd, framboði á spólum og getu burðarvefsins til að styðja sífellt þyngri hluta-myndaða eiginleika milli stöðva. SemFiktivAthugið, framsækin stimplun heldur hlutnum festum við burðarræmuna í gegnum ferlið, sem þýðir að allir hlutir sem eru nógu stórir til að skerða stífni ræmunnar ógnar nákvæmni heildarframvindunnar. Breiðari ræmur krefjast meiri fóðurnákvæmni, þyngri flugmannskrafta og öflugri fóðurbúnað. Umfram u.þ.b. 600-800 mm á breidd ræma verða hinar hagnýtu áskoranir við að viðhalda nákvæmni í framvindu, stjórna ræmuhreyfingu og koma í veg fyrir síg á milli stöðva ofviða fyrir flest forrit.
Strip úrgangur blandar saman efnahagsvandanum. Stór hluti á framsækinni ræmu krefst burðarvefs á báðum hliðum auk-bils milli hluta og hlutfall efnis sem verður úrgangs stækkar óhóflega eftir því sem hlutastærð stækkar. Það sem virkar við 85% efnisnýtingu fyrir litla festingu getur farið niður í 60% eða minna fyrir stóra spjaldið, sem dregur úr kostnaðarávinningi sem réttlætti framsækið verkfæri í fyrsta lagi.
Kostir flutningsdeyja fyrir stóra staka hluta
Flutningsdeyjakerfi leysa burðarræmuvandann með því að aðskilja eyðuna frá spólunni á fyrstu stöðinni og flytja það vélrænt á milli síðari aðgerða. Larson Tool leggur áherslu á að flutningsmót færa vinnustykkið sjálfstætt á milli stöðva, sem gerir hverri stöð kleift að starfa á lausum hluta sem hægt er að færa til og meðhöndla í ýmsum sjónarhornum. Þetta sjálfstæði er það sem gerir stuðning við yfirstærð stimpla hagnýtan þar sem framsæknar aðferðir mistakast.
Fyrir stóra hluta skilar flutningsaðferðin nokkrum byggingarlegum kostum. Hver teygjustöð getur verið tilgangssmíðuð- fyrir sína tilteknu starfsemi án þess að þurfa að passa við sameiginlega ræmuhæð. Stöðvarbilið rúmar allt umslagið ásamt úthreinsun fyrir gripfingur eða göngubita. Og vegna þess að hver auður er stakur, batnar efnisnýting verulega þar sem enginn burðarvefur eyðir efni í hverri lotu. Standard Die International bendir á að útrýming tengivefsins sem notaður er til að flytja hluta í gegnum framsækið ferli sparar efni á hverju stykki, sem lækkar heildarverð stykkisins.
Viðskiptin-eru hraði og margbreytileiki stuðningar á milli-stöðva. Flutningskerfi ganga hægar en framsækin deyja, venjulega með 8-25 höggum á mínútu fyrir stóra hluta á móti 200-600+ höggunum á mínútu sem hægt er að ná með framsæknum verkfærum á litlum íhlutum. Hver flutningsstöð þarf sitt eigið deyjastuðningskerfi, þar á meðal sjálfstæðar stoðstillingar, stýrikerfi og stundum einstakar púðauppsetningar, allt stillt yfir alla flutningslínuna til undirmillímetra nákvæmni.
| Viðmið | Framsóknardeyja | Transfer Die |
|---|---|---|
| Hámarks hlutaumslag | Takmarkað af breidd ræma (venjulega undir 600-800 mm) | Takmarkað aðeins af stærð pressurúms (2.000 mm+ gerlegt) |
| Strip/Efnisúrgangur | Hærra fyrir stóra hluta vegna burðarvefs og bils | Neðri; stakar eyður útrýma burðarvefsúrgangi |
| Die Stuðningur flókið | Einstaklingsdeyjasett; samþættar stöðvar deila einum skó og bolster | Margar sjálfstæðar stöðvar; hver krefst sérstakrar stuðningsinnviða |
| Stöðvar-til-Nákvæmni stöðvar | Innbyggt; Stripflugmenn halda skráningu á öllum stöðvum | Fer eftir nákvæmni flutningsbúnaðar og samstillingu á milli-stöðva |
| Framleiðsluhlutfall | Mjög hátt (200-600+ SPM fyrir litla hluta) | Miðlungs (8-25 SPM fyrir stóra hluta) |
| Hlutameðferð á milli stöðva | Enginn; hluti helst í plani á ræmu | Full endurstilling möguleg; gerir kleift að mynda flóknar raðir |
Hybrid nálgun fyrir burðarhluta bíla
Val á burðarplötum fyrir bíla fellur sjaldan hreint í einn flokk. Ytra yfirbyggingarhlið ökutækis, mælaborð í fullri-breidd eða gólfplata krefst greinilega flutningskerfis vegna mikillar stærðar. En á sama ökutækispalli festast heilmikið af festingum, styrkingum og uppsetningarplötum við þessi stóru spjöld. Þessir smærri íhlutir keyra oft á framsæknum deyjum með miklu magni og litlum einingakostnaði, jafnvel þó að þeir verði að lokum hluti af stóru samsetningu.
Blendingur raunveruleikinn lítur svona út: flutningspressur höndla stórar burðarskeljar og teinar þar sem hlutastærð gerir framsækin verkfæri óframkvæmanleg, en framsækin deyja stimplar smærri endurtekningarfestingarnar og klemmurnar sem boltar eða logar á þessi mannvirki. Sumir bílabirgjar á flokki-einn reka bæði kerfin í sömu aðstöðunni og fæða framsækna-stimplaða undir-undirhluti beint inn í samsetningarfrumur ásamt flutnings-pressuðum spjöldum.
Fyrir undirvagnsfestingar og burðarstyrkingar sem falla á meðal-stærðarsviði, er ákvörðunin oft háð árlegu rúmmáli og rúmfræðilegum flækjum frekar en stærðinni einni saman. Krappi sem fer yfir þægilega framsækna ræma breidd en réttlætir ekki fulla fjöl-flutningslínu getur notað samsettan tening eða tveggja- stöðva sampressuuppsetningu sem hagnýtan milliveg.
Burtséð frá því hvaða uppsetning vinnur valákvörðunina er einn fasti eftir: efnið sjálft setur sínar eigin reglur. Hversu-sterkt stál springa aftur yfir stóra spjaldið, hvernig ál flæðir yfir útbreiddan dráttarflöt og hvernig vikmörk hlaðast upp yfir breið fótspor móta öll gæði endanlegs hluta á þann hátt sem ekkert magn af burðarvirki getur bætt upp fyrir án vísvitandi efnisflæðistækni.
Efnisrennsli og þolstýring yfir stórum deyjaflötum
Byggingarstífleiki og púðastýring setja sviðið, en efnið sjálft er lokabreytan sem ákvarðar hvort stór stimplaður hluti mætir prenti. Mismunandi málmblöndur bregðast við myndandi kröftum á í grundvallaratriðum mismunandi hátt og þessi viðbrögð magnast eftir því sem hlutastærð stækkar. Afspyrnuhorn sem varla skráist á 200 mm flans getur ýtt 1.500 mm spjaldi nokkra millimetra út úr forskriftinni. Stýring efnisflæðis yfir útbreidda mótaflata er ekki eftiráhugsun. Það er það sem skilur hagnýtt stórt-tól frá dýrum pappírsvigt.
Hár-Stálfjöðrunaráskoranir í stórum plötum
Stuðlunarstjórnun á stóru sniði byrjar á sléttum veruleika:-upplifunaraðferðir sem eru þróaðar fyrir mildt stál flytjast ekki yfir í háþróaða-styrkleika. SemMetalForming tímaritiðorðar það, "laun eru ekki í samræmi við reynslu" þegar unnið er með nýrra-hástyrk stál, vegna þess að fyrri efnissaga er einfaldlega ekki til fyrir þessar einkunnir. Hinar kunnuglegu reglur brjóta niður.
Fjöðrun, krullur á hliðarvegg og snúningur á spjaldinu stafar allt af ójafnvægi afgangsspennu í myndaða hlutanum. Í stórum spjöldum verka þessi álag yfir lengri vegalengdir og breyta lítilli hornskekkju á hverja lengdareiningu í stórt uppsafnað frávik við spjaldbrúnirnar. Rás með hatta-hluta sem myndast í tvífasa 980 stáli gæti krullað nokkrar gráður í hliðarveggnum á þéttum hluta. Teygðu sömu rúmfræðina yfir fullri-breidd burðarvirki og krullusamböndin í snúning sem sést með berum augum.
Rannsóknir á afturhlaupshermi hafa afhjúpað sérstaka veikleika þegar-styrkari stál eiga í hlut. Spánákvæmni er mjög næm fyrir anisotropy gildi, vinnu-herðingarreglum, núningsstuðlum og álags-hraðanæmislíkönum. Hver af þessum breytum hefur mismunandi víxlverkun yfir stórt verkfæri þar sem aðstæður eru ekki einsleitar. Núningurinn við dráttarradíusinn á annarri hlið spjaldsins er frábrugðinn hinni vegna flutnings smurefna, hitastigsbreytinga og staðbundins ástands yfirborðs verkfæra. Á þéttum teningum er þessi staðbundni munur að meðaltali út. Á stórum teningi framleiða þeir ósamhverft afturhlaup sem ekkert eitt uppbótargildi getur leiðrétt.
Til að takast á við bakslag í stórum HSS spjöldum krefst íhlutunar á vöruhönnunarstigi frekar en að treysta eingöngu á tjónabætur. Hagnýtar aðferðir fela í sér að forðast skörp vegghorn sem fanga teygjanlegt streitu, nota opna-enda hluta í stað lokaðra rása þar sem hægt er, og innlima stífandi eiginleika eins og pílur eða þrepaflansa sem læsa rúmfræði á sínum stað. Þegar dráttarmótun er eina hagnýta aðferðin, eftir-teygja hliðarveggina með því að læsa flansnum nálægt dauðapunkti neðst og bæta við 2% togálagi dregur úr álagsbreytingum á áhrifaríkan hátt yfir alla breidd spjaldsins.
Formhæfni áls og smurning í mælikvarða
Ál býður upp á annað vandamálasett. Þar sem há-sterkt stál fjaðrar árásargjarnt aftur, verða álblöndur, sérstaklega 6xxx og 7xxx seríurnar sem notaðar eru í léttþyngd bifreiða, mótunarmörk sem birtast sem klofning áður en afturspringur er aðal áhyggjuefnið. Takmörk fyrir mótun áls á stórum dráttum koma fram sem staðbundin háls og rifnun í hornum og umbreytingarsvæðum þar sem lengd efnisflæðisleiðar er verulega breytileg yfir mótunarflötinn.
Smurning gegnir stóru hlutverki í stórum áldráttum. Fyrirferðarlítill skurður gæti skilað viðunandi árangri með jafnt ásettu stimplunsmurefni. Hins vegar verður dreifing smurefna ójöfn yfir útvíkkað mótaflöt. Há-snerti-snertisvæði við dráttarradíus þynnið smurfilmuna með því að kreista- út, en flatari svæði halda umframmagni. Þetta skapar mismunandi núningsskilyrði sem stýra efnisflæði ófyrirsjáanlegt. Á 2.000 mm álplötu getur núningsstuðull munur upp á aðeins 0,02 á gagnstæðum endum deyjaflæðisins fært efnisflæði nógu mikið til að valda rifnum á sveltandi hliðinni og hrukkum á ofmetnu hliðinni.
Mismunandi smursvæði taka beint á þessu. Í stað þess að nota eitt smurefni í jöfnum styrk, tilgreina verkfræðingar þyngri notkun á háum-núningssvæðum og léttari notkun þar sem efni þarfnast meira aðhalds. Sumar stórar-aðgerðir nota margar smurolíutegundir á einni eyðu, með háum-filmu-styrkleikum með miklum dráttarradíusum og vörum með lægri-seigju á flötum bindiefnisflötum þar sem of mikil smurning myndi leyfa stjórnlaust flæði.
Tolerance Stack-Upp- og bótaaðferðir
Hér er þar sem stór-stimplun er mest frábrugðin þéttum verkfærum. Tolerance stafla-upp í stórum teningasettum er ekki einfaldlega aukefni. Það er rúmfræðilegt. Sérhver mótunarflöt, hver dráttarradíus, hvert viðmót við teygjuhluta stuðlar að lítilli stöðuóvissu. Á 300 mm hluta eru þessir óvissuþættir kannski nokkrir hundruðustu úr millimetra. Dreifðu þessu sama vikmörkum fyrir hverja-eiginleika yfir 2.500 mm teygjuflöt og uppsöfnuð villa á fjarlægum eiginleikum miðað við hvert annað getur farið yfir allt vikmarkssviðið.
Áskorunin sameinast vegna þess að stórir hlutar vísa venjulega til margra viðmiðunareiginleika sem sjálfir eru myndaðir á mismunandi stöðvum eða mismunandi svæðum á sama deyja. Uppsetningargatamynstur á öðrum enda burðarteina vísar til hliðarfleti sem myndast í 1.800 mm fjarlægð. Báðir eiginleikarnir bera sitt eigið mótunarþol, sitt eigið afturslagsmerki og sitt eigið næmni fyrir hitauppstreymi og vélrænni stöðu teningsins við mótun. Niðurstaðan er þolstafi sem er ekki til í þéttum verkfærum, þar sem allir eiginleikar myndast í þéttu rýmishjúpi.
Mótvægisaðferðir fyrir umburðarlyndi-uppsöfnun og efnisflæðisstýringu yfir útbreidda mótaflata eru:
- Yfir-kórónuuppbót á yfirborði teninga: mótunarflöturinn er vísvitandi smíðaður með örlítið kúptri kórónu sem vegur á móti fyrirhugaðri sveigju undir álagi, sem framleiðir flatan hluta úr bogadregnu verkfæri
- Stefnumótuð teikningperlasetning fyrir stimplunar í of stórum stærðum: perlur staðsettar byggðar á flæðishermi frekar en jöfnu bili, stjórna efnisfæðishraða sjálfstætt á mismunandi svæðum til að koma í veg fyrir bæði hungur og ofstreymi
- Mismunandi smursvæði: markviss smurefnisgerð og notkunarþyngd passa við núningskröfur hvers mótasvæðis, sem kemur í veg fyrir ójafnvægi í flæði yfir útbreidda eyðuna
- Eftir-formkvörðunarstöðvar: sérstakar endurárásir eða kvörðunaraðgerðir sem endur-koma á mikilvægar víddir eftir aðal mótunarslag, sem jafnar upp afturhlaupi og umburðarlyndi sem ekki er hægt að útrýma í einu höggi
Fyrir utan þessar aðferðir, krefst efnisflæðisstjórnunar yfir útbreidda mótaflata oft framhjáhlaup og verkfræðileg léttir svæði. Hjáveituhak eru litlar klippingar eða raufar sem eru settar í auða jaðarinn á stefnumótandi stöðum. Þeir trufla samfellu flansefnisins og brjóta upp spennu sem annars myndi standast flæði í djúpa vasa. Án þessara haka á stóru spjaldi reynir efni að teygja sig frá fjarlægum brúnum í átt að dráttarholinu, sem veldur óhóflegri þynningu meðfram flæðisleiðinni. Hakið skapar staðbundna lausa brún sem gerir nærliggjandi efni kleift að nærast inn á við án þess að draga málm langt yfir eyðuna.
Hönnuð léttir svæði þjóna svipuðum tilgangi innan teygjuandlitsins sjálfs. Þetta eru svæði þar sem efni er vísvitandi leyft að myndast lauslega, án þéttrar snertingar á bindiefni, sem skapar slaka sem berst inn í aðliggjandi svæði með mikilli eftirspurn. Á stóru flutningsborði gætu léttir svæði birst sem fórnarveggir eða auka flansefni sem verður klippt í síðari stöð en þjónar við mótun sem stýrt efnisgeymir.
Allar þessar aðferðir við efni-stigs hafa sameiginlega kröfu: þær eru háðar nákvæmri spá um hvað efnið mun gera áður en teningurinn verður nokkurn tímann smíðuð. Fyrir fyrirferðarlítið verkfæri gætu reyndir framleiðendur móta metið afturhlaup og flæðimynstur frá fyrri verkefnum. Fyrir stór-verkfæri, gera ó-línuleg víxlverkun efniseiginleika, núnings, hitastigs og rúmfræði þvert yfir útbreiddan teygjuflöt innsæi óáreiðanlegt. Þessi forspárálag fellur algjörlega á hermun, sérstaklega greiningu á endanlegum þáttum sem líkir myndun, afturhlaupi og sveigju sem samsett fyrirbæri yfir heildar rúmfræði hlutans.
FEA uppgerð og staðfesting í stóru-sniði sniðhönnun
Fyrirferðarlítið teygjusett gæti kostað tugi þúsunda dollara að smíða. Stórt-flutningsmót fyrir burðarvirki bílaspjalds getur hlaupið á hundruðum þúsunda, stundum farið yfir milljón þegar tekið er tillit til fulls stuðningsinnviða. Á þeim fjárfestingarstigum er það ekki verkfræði að skera stál byggt á reynslu og von. Það er fjárhættuspil. FEA uppgerð fyrir hönnun á stóru sniði útilokar þá fjárhættuspil með því að móta sveigju, þynningu efnis, afturhlaup og kraftdreifingu sem samtengd fyrirbæri áður en ein blokk af verkfærastáli er unnin.
FEA-Driven Die Support Optimization
Endanleg þáttagreining á beint við stoðbygginguna sjálfa, ekki bara myndaða hlutann. Verkfræðingar nota FEA til að spá fyrir um hvernig deyjaskór beygir sig undir álagi, þar sem stoðplata hallar á milli stuðningspunkta og hvernig púðaþrýstingsprófílar hafa samskipti við efnisflæði yfir allt deyjafótsporið. Beygingarspá fyrir stuðning fyrir stórar teygjur er sérstaklega mikilvæg vegna þess að eins og fyrri köflum var komið á, mælist beygingin ó-línulega miðað við span. Hermun sem sýnir 0,05 mm af miðlungs-bilsfalli við nafnálag gæti leitt í ljós 0,2 mm við aðstæður utan-miðju sem eiga sér stað við raunverulega mótun. Sá munur breytir úthreinsun, færir efnisflæði til og kynnir hluta-í-afbrigði sem blandast saman í framleiðslulotu.
Nútíma formunarhermihugbúnaður notar FEA til að spá fyrir um mótunarvandamál eins og sprungur, hrukkum og óhóflegri þynningu á sama tíma og hann greinir afturhvarfshegðun og lágmarks pressukraft.Rannsóknir Keysight á eftirlíkingu af málmplötumvarpar ljósi á viðbótarlag af greiningu: að meta hvernig litlar teygjanlegar aflöganir í verkfærunum sjálfum hafa áhrif á staðbundna snertikraftsdreifingu og þar af leiðandi á álagssviðið í hlutanum, sem getur vikið frá stöðluðum afturspárspám. Fyrir stór-teygjusnið þar sem sveigjanleiki verkfæra er í eðli sínu meiri, verður þessi-teygjanleikatenging nauðsynleg frekar en valfrjáls.
Uppgerð stýrir einnig ákvörðunum um staðsetningu stoðvirkja. Hvar ættu undir-bólstra rifbein að hlaupa? Hversu þykkur þarf teygjuskórinn að vera á tiltekinni stöð? Hvaða púðaþrýstingssnið kemur í veg fyrir þynningu í djúpu-dráttarhorni á meðan það stjórnar hrukkum á aðliggjandi íbúð? Þessar spurningar eru með mælanleg svör í gegnum FEA, svör sem annars myndu krefjast margra líkamlegra endurtekningar með gífurlegum kostnaði.
Sýndarprófun og áhættuminnkun fyrir stór verkfæri
Kostnaður við líkamlega endurvinnslu á stórum teningasettum er yfirþyrmandi.Rannsóknir frá Samgöngurannsóknarstofnun háskólans í Michiganmælt það sem iðnaðurinn vissi þegar: hliðarhliðar líkamans sem krefjast fimm aðgerða þurfa venjulega að lágmarki fjórar endurvinnslu endurtekningar á um það bil $125.000 á endurtekningu. Jafnvel meðalstórar-styrktarplötur að meðaltali $25.000 á hverja endurvinnslulotu. Margfaldaðu þessar tölur yfir stærri fótspor og þrengri vikmörk burðarvirkisplötur, og efnahagsleg rök fyrir sýndarprófun á of stórum stimplunardeyfum verða yfirþyrmandi.
Sýndarprófanir líkja eftir allri myndunarröðinni, stöð fyrir stöð, og spá fyrir um hvar klofningur muni eiga sér stað, hvar hrukkur myndast og hversu mikið afturhlaup safnast fyrir í hverri aðgerð. Fyrir stóra hluta verður þessi uppgerð að fanga áhrif sem smærri verkfæri geta örugglega hunsað: varmahalla yfir mótunarflötinn meðan á framleiðslu stendur, teygjanleg sveigja á verkfærabyggingunni við mótandi álag og mismunadrifssmurningarbilun á útbreiddum snertiflötum. Sama könnun háskólans í Michigan leiddi í ljós að forgangsverkefni iðnaðarins til að draga úr endurvinnslu voru framfarir í hermunarhugbúnaði fyrir mótun, sérstaklega fyrir flókin efni, þörf sem hefur aðeins aukist eftir því sem-styrkari stál og álblöndur verða staðalbúnaður í stórum burðarvirkjum.
Fyrsta greinarskoðun fyrir stóra stimplun er í grundvallaratriðum frábrugðin sannprófun samningshluta. Lítið krappi er hægt að athuga með calipers og yfirborðsplötu. Uppbyggingarspjald í fullri-breidd sem spannar 2.000 mm eða meira krefst hnitamælavéla eða sjónskannakerfis sem fanga víddargögn yfir allt fótsporið samtímis.FAI samskiptareglurfyrir stórar stimplingar nota venjulega flytjanlegar CMMs eða skipulagða -ljósaskanna sem bera saman líkamlegu fyrstu greinina við CAD líkanið lið fyrir lið, og sannreyna ekki bara einstaka eiginleika heldur alþjóðlega lögun nákvæmni sem sýnir hvort mótunarstuðningskerfið skilar árangri eins og uppgerðin spáði. Þar sem ósamræmi kemur fram, rekja verkfræðingar til tiltekinna stuðningsþátta: styrktarbeygjusvæðis, undir-púðasvæðis undir þrýstingi eða hlutaviðmóts sem færðist til við samsetningu.
Þessi uppgerð-til-staðfestingarlykkja er þar sem verkfæraverkfræðingar sem vinna að hönnun-þungum áskorunum njóta góðs af samstarfsaðilum sem skilja alla keðjuna frá hugmynd til framleiðslu. Fínstilling á burðarvirki, samþættingu íhluta, rúmfræði kýla, staðsetning lyftara, staðsetning hjá framhjáskorpu, burstýringu, úthreinsunarstjórnun og efnisflæðisstilling allt inn og út úr hermilíkaninu. Veitendur eins ogYICHENtengja þessa verkfræðiþekkingu við framleiðslu-tilbúin verkfæri fyrir stór-forrit og brúa bilið á milli þess sem uppgerð spáir fyrir um og þess sem líkamlega teningurinn skilar á pressugólfinu.
Hermun staðfestir hönnunina. Fyrsta greinarskoðun staðfestir bygginguna. En á milli staðfestingar og viðvarandi framleiðslu liggur rekstrarveruleikinn að viðhalda deyjasetti sem er nokkur tonn að þyngd, krefst þess að kranar hreyfast og slitnar öðruvísi yfir sundurliðað yfirborð þess með hverjum þúsund höggum.
Viðhaldslífsferill og meðhöndlun fyrir stóra mótasett
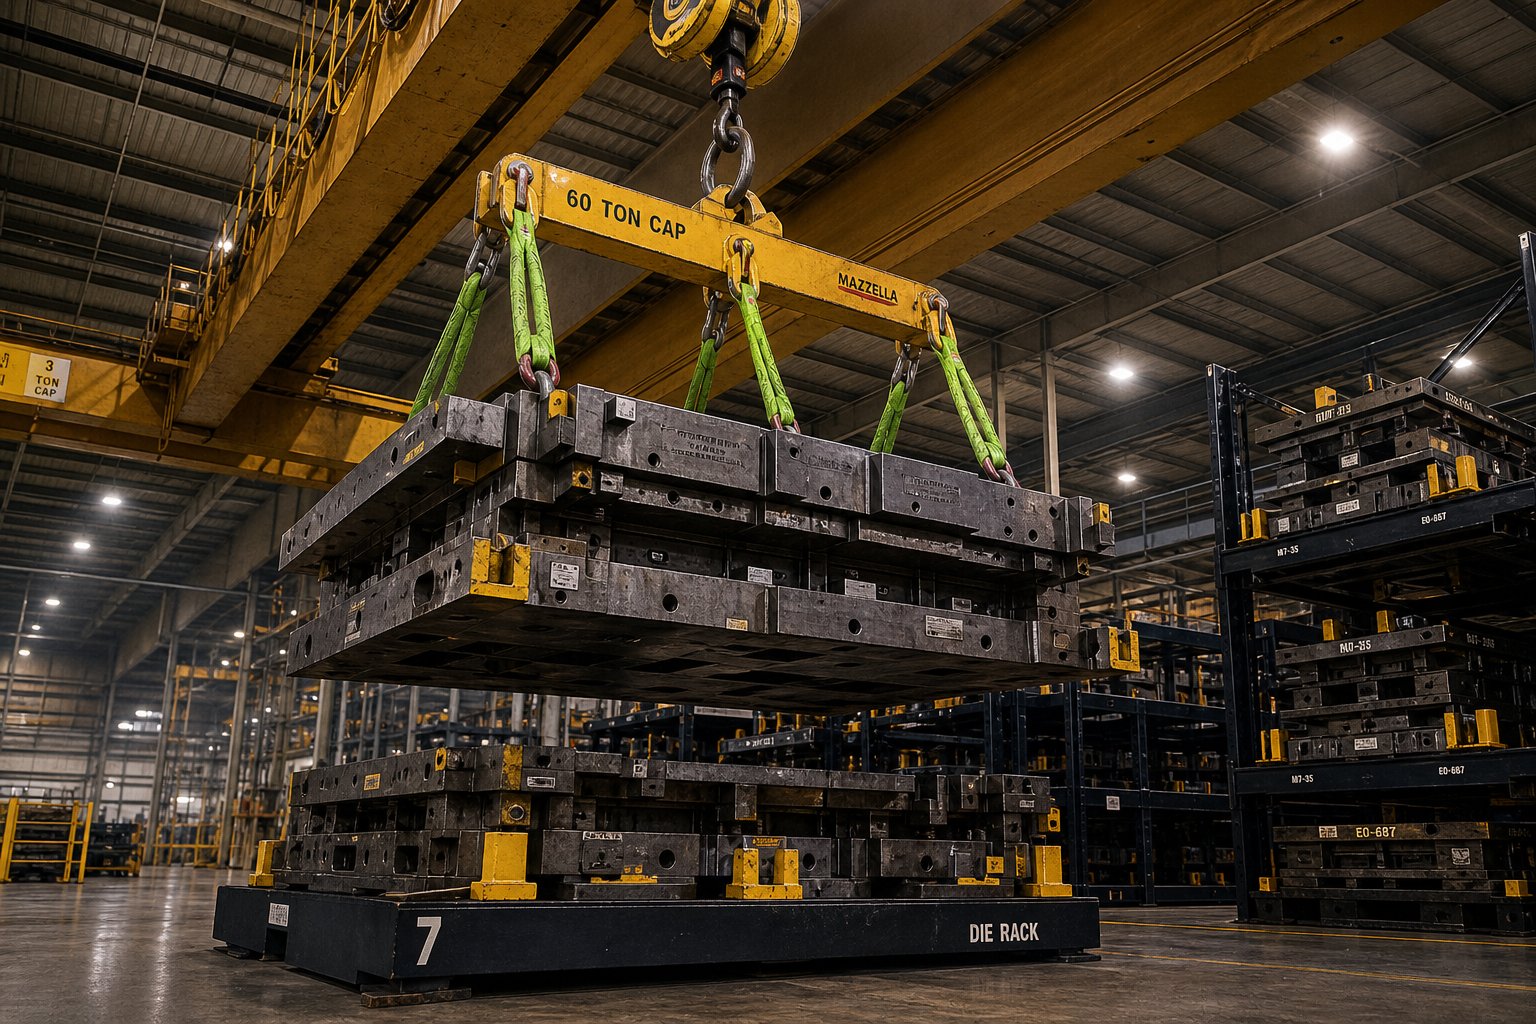
Fullgilt mótahönnun og vel heppnuð fyrsta hlutur þýðir ekkert ef ekki er hægt að viðhalda, færa og geyma verkfærið á öruggan hátt yfir framleiðslutíma þess. Áætlanagerð um líftíma viðhalds á stórum deyjasetti hefst löngu fyrir fyrsta áætlaða þjónustutímabilið. Það byrjar á aðstöðunni sjálfri. Deyja sem er 10, 20 eða 40+ tonn að þyngd ræður ákvörðunum um innviði um getu krana, gólfálag, breidd ganganna og geymslustillingar sem smærri verkfæri krefjast aldrei. Hunsa þennan raunveruleika og jafnvel fullkomlega hannaður teningur verður skipulagslegur flöskuháls sem eyðir framleiðslutímanum sem hann var smíðaður til að skila.
Meðhöndlun og flutningar fyrir of stór deyjasett
Kröfur til að meðhöndla deyja í of stórum stærðum og festingar móta daglegan rekstur í hvaða-stimplunaraðstöðu sem er á stóru sniði. Sérhver teygjubreyting, hvert viðhaldstog og hver geymslufærsla felur í sér að samræma þungalyftabúnað með þröngum staðbundnum takmörkunum.Mazzella fyrirtækibendir á að skot sem vega 20, 40 eða 60+ tonn krefjast lyftilausna langt umfram hefðbundnar keðjubönd, sem keyra oft aðstöðu í átt að afkastamiklum tilbúnum hringstrengjum sem vega brot af stálígildum á sama tíma og þeir bjóða upp á frábæra skoðunareiginleika. Loftkraninn sjálfur verður að vera tilgreindur í flokki D þjónustustöðlum, smíðaður til að standast högghleðslu, hliðarhleðslu og sveifluálag sem fylgir meðhöndlun deyja.
Hugsaðu um hvað deyjabreyting felur í sér. Efri og neðri helmingarnir verða að vera aðskildir, festa sjálfstætt, lyfta burt úr pressunni, flytja yfir verslunargólfið og setja á geymslumannvirki sem er metið fyrir samþjappað álag. Snúanlegir lyftuhringir frekar en augnboltar ættu að þjóna sem tengipunktar, þar sem augnboltar eru viðkvæmir fyrir hliðartogi og málmþreytu við hornlyftingar sem eru algengar við meðhöndlun deyja. Fall úr hæð bætir við öðru hættulagi. Deyjur sem eru meira en sex fet á hæð krefjast þess að riggar klifra ofan á til að festa festingu, sem kallar fram OSHA fallvarnarkröfur við fjögur fet í almennum iðnaðarstillingum.
Gólfhleðslustig verðskulda sömu athygli og kranarými. Deyjasett sem er einbeitt á fjóra stoðpunkta getur auðveldlega farið yfir hönnunarhleðslu plötunnar á hvern fermetra, sérstaklega þegar eftirspurn er mætt með mikilli stimplunarþörf geymsluinnviða með því að stafla verkfærum í þéttar grindarstillingar til að spara gólfpláss. Sérstakar deyjageymslurekki verða að vera hannaðar, hlaða-einkunn og merkt í samræmi við ASME B30.20 staðla, ekki framleidd í-húsi úr brotajárni og góðum ásetningi.
Tímabil endurnýjunar og slitmynsturseftirlit
Áætlunin um endurnýjun teninga fyrir verkfæri á stóru sniði fylgir öðru takti en samsett verkfæri. Stærri myndfletir dreifa sliti yfir meira svæði, en sundurliðuð innskotsviðmót, dráttarradíus og há-snertisvæði einbeita sér enn að niðurbroti. Til að fylgjast með slitmynstri á sundurliðuðum teningum þarf kerfisbundin skjöl vegna þess að hvert innlegg hefur sinn eigin shimstafla, sína eigin stöðulínu miðað við nágranna og sína eigin sögu um fyrri endurslípun.
Þegar hluti er dreginn til að endurreisa yfirborð þýðir að endurheimta upprunalegu rýmið meira en bara að slípa andlitið flatt. Þykkt shims undir þeim hluta verður að stilla til að vega upp á móti efni sem fjarlægt er við slípun. Aðliggjandi hlutar gætu þurft að endur-himna til að viðhalda samfelldu mótandi yfirborði yfir samskeytin. Án nákvæmrar skráningar á slípusögu hvers hluta, uppsetningu shims og viðmiðunarpunkta fyrir jöfnun, getur atburður sem kemur upp á yfirborðið kynnt eins mörg vandamál og hann leysir.
Gátlisti fyrir-forgangsröðun viðhaldslífferils fyrir stóra plötusett heldur þessum verkefnum skipulögðum og tryggir að ekkert falli í gegnum sprungurnar:
- Skoðaðu allan lyftibúnað (hífuhringi, tengingar á slingum, kranafestingar) fyrir hverja hreyfingu á teningi, sannreyndu togforskriftir og slitástand
- Framkvæma sjónræna skoðun á myndflötum, hlutaviðmótum og leiðaríhlutum eftir hverja framleiðslukeyrslu
- Fylgstu með og skjalfestu slitmynstur með því að nota yfirborðsprófílómetry eða eftirmyndarband með skilgreindum högga-talningarbili
- Athugaðu og snúðu aftur-allar festingar, tapppinna og hlutahaldsbolta í samræmi við forvarnaráætlunina
- Smyrjið alla stýripinna, hlaup, hælblokka og hreyfanlega íhluti í samræmi við -tilgreind millibili og smurolíutegundir framleiðanda
- Staðfestu frammistöðu púðakerfisins, þar á meðal þrýstiprófanir á köfnunarefnishylki og ástand vökvakerfisins
- Settu slitin innlegg aftur á yfirborðið með fullri skjölum um efni sem var fjarlægt, uppfærðum shim-stærðum og eftir-staðfestingu á jöfnun mala
- Framkvæma fulla CMM eða sjónskönnunarstaðfestingu á mótasamstæðunni eftir endurnýjun yfirborðs eða skiptingu hluta til að staðfesta alþjóðlega víddarnákvæmni
Forspárviðhaldsaðferðir, þar á meðal titringsgreining, hljóðvöktun og hitamyndataka, bæta við sjónræna skoðun með því að greina sprungur undir yfirborði og óeðlilegt slit áður en þær ná alvarlegum bilun. Fyrir stóra deyja þar sem ófyrirséð niður í miðbæ kostar þúsundir á klukkustund, breyta spátækni viðhaldi frá viðbragðsefni yfir í skipulagt og halda framleiðsluáætlunum óbreyttum.
Vertu í samstarfi við reyndan smiðju til lengri-langtímaaðstoðar
Að viðhalda stóru-teygjusetti yfir allan framleiðslutímann er ekki eingöngu-húsverkefni. Að endurnýja hluta innskot,-koma á lausum eftir margra ára uppsafnaða slípun, skipta út slitnum stýrishlutum og aðlaga verkfæri fyrir verkfræðilegar breytingar allt nýtur góðs af þekkingu upprunalega smiðsins á því hvernig teningurinn var hannaður og settur saman. Skjalaslóðin, shim-kortin, flokkunarskrár og úthreinsunarforskriftir sem skilgreina grunnlínuástand stórra teygja eru gagnlegastar í höndum verkfræðinga sem skilja tilganginn að baki þeim.
Fyrir verkfæraverkfræðinga sem meta þarfir stuðningsinnviða þeirra, hvort sem það er að skipuleggja nýtt stórt-tól eða lengja líf núverandi, getur samstarf við þjónustuaðila sem hefur reynslu af uppbyggingu móta, samþættingu íhluta, úthreinsunarstýringu og efnisflæðisstjórnun hagrætt allan lífsferilinn.Sérsniðnar stimplunarlausnir YICENþjóna sem hagnýt úrræði fyrir teymi sem sigla um þessar áskoranir, tengja djúpa verkfræðiþekkingu í kýlum, lyfturum, framhjáhlaupum, burstýringu og stóru-stoðkerfi við framleiðslu-tilbúnar niðurstöður sem standast í milljónum högga.
Algengar spurningar um stimplunarstuðning fyrir stóra hluta
1. Af hverju geturðu ekki einfaldlega stækkað litla deygjuhönnun til að stimpla stóra hluta?
Stimplun stórra hluta kynnir ólínulegar verkfræðilegar áskoranir sem koma í veg fyrir beina mælikvarða. Sveigjan eykst með fjórða veldi spanlengdar, sem þýðir að skór sem eru tvöfalt breiðari sveigir allt að sextán sinnum meira við sömu álagsskilyrði. Hitahalli spannar lengri vegalengdir og skapar mismunadrifsstækkun sem breytir kýla-í-dýnabilið ójafnt. Kraftadreifing verður sífellt ójafnari þar sem álag utan-miðju sem þjöppuð dreifing gleypir auðveldlega skapar verulega hornbeygju á breitt-verkfæri. Þessar samsetningaráhrif krefjast-tilbúinna stuðningsaðferða, þar á meðal þykkari riflaga skór, hönnuð undir-stoðarnet og fjöl-púðastýringu frekar en hlutfallslega stækkaðar útgáfur af venjulegri hönnun.
2. Hver er munurinn á progressive og transfer dey fyrir stóra hluti?
Framsækin deyja fæða samfellda málmrönd í gegnum raðstöðvar og halda hlutnum festum við burðarvef. Þessi nálgun nær raunhæfum mörkum um 600-800 mm ræmabreidd vegna þess að stífni burðarefnis, nákvæmni fóðurs og efnisúrgangur verður óviðráðanlegur. Flutningsmót leysa þetta með því að aðskilja eyðuna á fyrstu stöðinni og vélrænt færa staka hluta á milli sjálfstæðra aðgerða. Flutningskerfi meðhöndla hlutaumslög sem eru stærri en 2.000 mm, bæta efnisnýtingu með því að útrýma burðarvefsúrgangi og leyfa fullri endurstillingu á milli stöðva. Viðskiptin- eru minni framleiðsluhraði, venjulega 8-25 högg á mínútu á móti 200-600+ fyrir framsækið verkfæri á litlum hlutum, og meiri kröfur um stuðningsinnviði milli stöðva.
3. Hvernig dregur FEA uppgerð úr áhættu í stórum-stýribúnaði?
FEA hermir líkan sveigju, efnisþynningar, springback og kraftdreifingar sem samtengd fyrirbæri áður en verkfærastál er unnið. Fyrir stórar teygjur sem tákna fjárfestingar upp á hundruð þúsunda dollara spáir eftirlíking fyrir því hvernig teygjuskór sveigjast undir álagi sem er utan-miðju, þar sem stoðplötur falla á milli stuðningspunkta og hvernig púðaþrýstingssnið hafa áhrif á efnisflæði. Sýndarprófun á fullri myndunarröðinni greinir klofningar, hrukkur og aftursöfnun stöð fyrir stöð. Iðnaðarrannsóknir sýna að hliðarplötur líkamans þurfa venjulega fjórar líkamlegar endurvinnslur á um það bil $125.000 hver. FEA-drifin hagræðing dregur úr eða útilokar þessar kostnaðarsamu endurtekningar með því að staðfesta staðsetningu stuðningsskipulags og launaáætlanir stafrænt. Veitendur eins og YICHEN (yichen-group.com/stamping-die/) tengja uppgerð-staðfesta hönnun við framleiðslu-tilbúin stór-verkfæri.
4. Hvaða púðakerfi virkar best fyrir stimplun á stóru-sniði?
Vökvakerfi með fjöl-punkta púðakerfi eru almennt valin fyrir stimplun á stóru-sniði vegna þess að þau bjóða upp á servó-stýrða þrýstingsstjórnun á hvert svæði, forritanleg kraftsnið og sjálfstæða svæðisstýringu yfir útbreidda mótaflata. Köfnunarefnishólkafylki virka fyrir hófleg fótspor en þjást af stigvaxandi þrýstingshækkun meðan á heilablóðfalli stendur og svæðis-til-svæðabreytingar eftir því sem fylkisstærð stækkar. Pneumatic púðar skortir kraft nákvæmni og viðbragðshraða sem þarf fyrir stórar uppdrættir vegna loftþjöppunar. Mikilvægi kosturinn við vökvakerfi er fjöl-svæðastýring, sem gerir verkfræðingum kleift að beita meiri festingarkrafti þar sem hrukkuhætta nær hámarki og minnkaður kraftur þar sem rifa er áhyggjuefni, sem breytir einni málamiðlunarþrýstingi í hannað svæði -fyrir-lausn.
5. Hvernig heldur þú við og meðhöndlar deyjasett sem vega 20 tonn eða meira?
Mikið viðhald krefst skipulagningu innviða aðstöðu sem byrjar með afkastagetu krana sem er metinn í D-flokki þjónustustaðla fyrir högg og hliðarhleðslu. Gólfhleðslueinkunnir verða að taka tillit til einbeitts punktálags frá geymslurekkjum, sem ætti að vera hannað og hlaða-metið samkvæmt ASME B30.20 stöðlum. Snúanlegir lyftuhringir koma í stað augnbolta fyrir öruggari hyrndar lyftur. Til að endurnýja sundurliðuð innlegg þarf að skrá skjalaskil hvers hlutar, slípusögu og jöfnunartilvísanir svo hægt sé að endurheimta úthreinsun nákvæmlega eftir að efni hefur verið fjarlægt. Forspárviðhaldstækni, þar á meðal titringsgreining, hitamyndataka og hljóðvöktun, greina vandamál undir yfirborði áður en alvarlegar bilanir verða, skipta viðhaldi frá viðbragðsefni yfir í skipulagt og vernda spennutíma framleiðslu.


