


Skilningur á framhjáhlaupi og hlutverki þeirra í framsæknum Die-flutningi
Sérhver verkfæra- og deyjaverkfræðingur sem hefur keyrtstigvaxandi stimplunaraðgerðþekkir tilfinninguna: ræman nærist mjúklega í þúsund högg, grípur svo skyndilega, misskráist eða hangir á lyftara. Oftar en ekki rekur sökudólgurinn aftur til eins lítils en mikilvægs þáttar í ræmuuppsetningunni. Sá eiginleiki er framhjáhlaupið.
Hjáveituhak eru viljandi efnisbreytingar sem gerðar eru á brún ræmunnar í framsæknu stimplunarmóti. Tilgangur þeirra er að stjórna því hvernig ræman hefur samskipti við lyftara, flugmenn og aðra deyjahluti þegar hún færist frá stöð til stöðvar. Í neikvæðu og jákvæðu framhjáhlaupi stimplunar plötum, stjórna þessir léttir eiginleikar hvort ræman hreinsar innri hindranir hreint eða dragist gegn yfirborði sem rýra nákvæmni vallarins með tímanum.
Hugmyndin er einföld. Framkvæmdin er þar sem hlutirnir verða áhugaverðir.
Hvað eru bypass hak í Progressive Dies
Ímyndaðu þér málmrönd sem þræðist í gegnum framsækið mót með átta eða tíu stöðvum. Á milli hvers þrýstihöggs verður ræman að lyftast, framlengd um eina hæð og setjast aftur í sína stöðu fyrir næstu aðgerð. Lyftarar lyfta ræmunni til að hreinsa neðri deyjaflötina og flugmenn draga ræmuna í lokaskráningu. Hjáveituskor eru til til að láta ræmuna fara yfir eða í kringum þessa lyftara og flugmenn án þess að hanga, dragast eða rekast á.
Í praktískum skilningi er framhjáhvarf staðbundin léttir eða klippingareiginleiki sem bætt er við ræmaskipulagið sem kemur í veg fyrir truflun við fóðrun, mótun, klippingu eða hlutaflutning. Þetta eru ekki snyrtivörur eða eftiráhugsun. Það er vísvitandi ræma stjórnbúnaður sem hönnuðurinn tilgreinir á skipulagsstigi, löngu áður en stál er skorið.
Tvær grundvallargerðir eru til: jákvæðar framhjáhjúpar, sem halda efni á ræmunni í flipa-eins og formi, og neikvæðar framhjáhökur, sem fjarlægja efni alfarið af brún ræmunnar. Hver tegund skapar mismunandi vélrænt samband milli ræmunnar og deyjahlutanna sem hún verður að sigla um.
Hvers vegna val á haktegundum skiptir máli fyrir Strip Control
Hér er þar sem margir verkfræðingar vanmeta ákvörðunina. Rúmfræðileg afstaða haksins stjórnar beint straumfóðrunarkrafti, tónhæðarnákvæmni og skráningu-á-stöð. Jákvætt hak heldur efninu ósnortnu, varðveitir stífleika strimlanna en krefst þess að flipinn sem haldið er eftir til að hjóla yfir lyftiflötur. Neikvætt hak sker efni í burtu, gefur lyftara úthreinsun en dregur úr staðbundinni stífni ræmunnar.
Að velja rangt skapar ekki bara smávægileg óþægindi. Það kynnir fóðrunarvillur sem blandast saman yfir hverja niðurstreymisstöð, dregur úr skráningu sem kemur fram sem víddarfrávik á fullbúnum hlutum og flýtir fyrir sliti á mótum á þann hátt sem styttir viðhaldsbil. Í neikvæðum og jákvæðum framhjáhófum plötustimplunarmótum, snýst þessi eina rúmfræðiákvörðun í gegnum allt framleiðsluferlið.
Valið á milli jákvæðra og neikvæðra framhjáhlaupa er ekki snyrtilegt. Það breytir í grundvallaratriðum hvernig ræman hefur samskipti við hverja niðurstreymisstöð, sem hefur áhrif á fóðrunarviðnám, þátttöku flugmanns og uppsafnaða staðsetningarnákvæmni yfir allan teninginn.
Þessi handbók er skrifuð fyrir verkfæraverkfræðinga sem skilja nú þegar framsækna grunnþætti deyja en þurfa skýrleika varðandi ákvarðanir um hak rúmfræði. Þú munt ekki finna inngangsskýringar á því hvað framsækinn teningur er eða hvernig strimlafóðrun virkar. Þess í stað er áherslan framundan á tilteknu rúmfræðilegu, hagnýtu og efnisdrifnu-þætti sem ákvarða hvaða haktegund tilheyrir ræmaútlitinu þínu.
Aðgreiningin hefst með rúmfræði. Hvernig hver tegund hak hefur líkamlega samskipti við ræmuna og hvað það þýðir fyrir fóðrunarvélina þína, fer algjörlega eftir því hvort efnið helst eða fer.
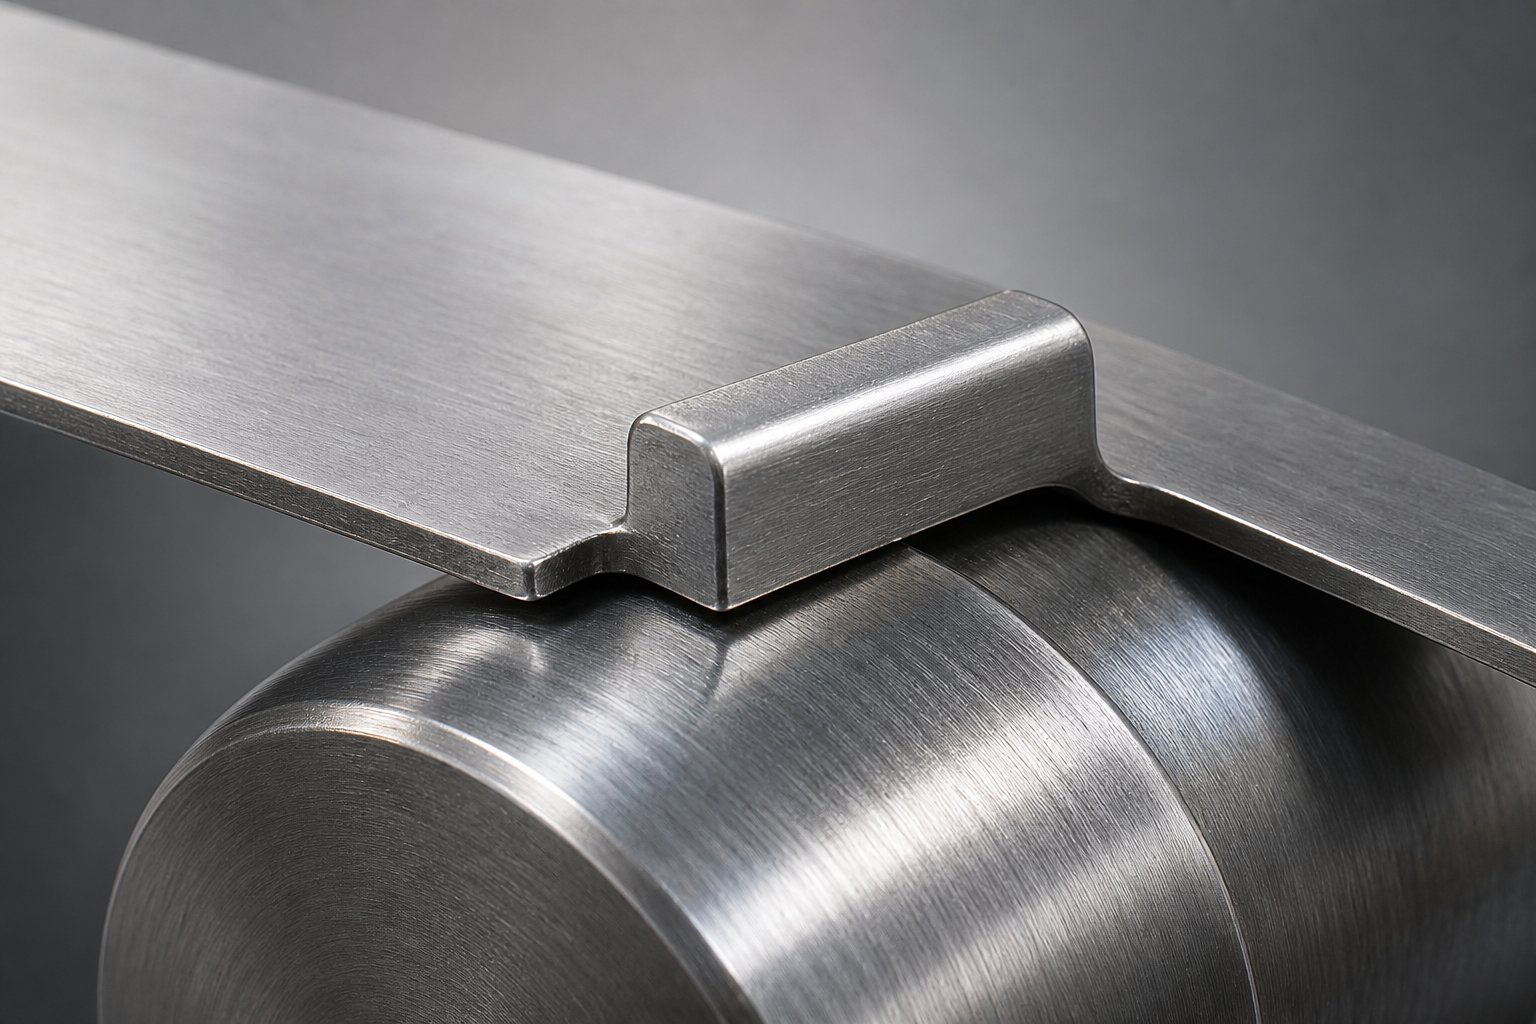
Jákvæð rúmfræði hjápasshak og hagnýtur aflfræði
Jákvætt framhjáhlaup skilur eftir sig efni á ræmunni. Í stað þess að skera hluta af brún ræmunnar í burtu og fleygja því sem rusl, myndar teningurinn flipa-eins og framskot sem helst líkamlega fest við ræmuna. Þessi festi flipi nær inn eða út frá brún ræmunnar og myndar lítinn en vísvitandi lagaðan eiginleika sem ræman ber í gegnum hverja síðari stöð.
Hagnýt niðurstaðan: breidd ræmunnar á hakstaðnum helst í meginatriðum ósnortinn. Ekkert efni tapast. Það þarf ekki að stjórna snigli. Ströndin heldur burðarvirku samfellu sinni og sú samfella spilar beinan þátt í því hvernig ræman hegðar sér við fóðrun.
Jákvæð hak rúmfræði og efni varðveisla
Skurðsniðið fyrir jákvæða hak er venjulega klippa að hluta sem losar flipann á þrjár hliðar en skilur hann eftir á annarri brúninni. Sjáðu fyrir þér litla ferhyrnd eða trapisulaga tungu sem hefur verið skorin á fremstu brún hennar, aftari brún og aðra hliðarhlið, en er áfram tengd meðfram gagnstæðri hliðarbrún eins og löm. Flipinn getur sveigst örlítið miðað við ræmaplanið, en hann skilur ekki.
Margir hönnuðir bæta hyrndum léttir við fremstu brún flipans til að draga úr fóðrun. Þessi léttir, venjulega á milli 5 og 15 gráður eftir efnisþykkt, kemur í veg fyrir að framhorn flipans festist á lyftaraflötur þegar ræman færist fram. Rúmfræðin virkar svipað og astopp fyrir lansa og flanshalla, þar sem sléttur hluti er beygður til að búa til bæði stöðvun og stífandi eiginleika á burðarræmunni.
Vegna þess að flipinn helst áfastur, varðveitist stífni ræmunnar við hakstaðinn. Þetta skiptir mestu máli í þunnt -málefni þar sem lenging undir fóðrunarspennu getur valdið staðbundinni buckling eða bylgjumyndun. Rönd með mikla lengingareiginleika er sérstaklega viðkvæm fyrir röskun á hverjum stað þar sem þversniðsflatarmálið er minnkað. Með því að halda efninu á sínum stað forðast jákvæðar skorður að skapa þann veika punkt algjörlega.
Hvernig jákvæðar hak hafa samskipti við lyftara og flugmenn
Þegar ræman stækkar um eina hæðarlengd, fer flipinn sem haldið hefur verið yfir kórónu lyftarans. Flipinn ríður meðfram efra yfirborði lyftarans og ræman nærist áfram án truflana. Þegar pressan lokar, festa flugmenn ræmuna í gegnum prófunargöt til lokaskráningar, draga ræmuna í nákvæma röðun áður en myndun eða klipping hefst.
Samspilið er slétt vegna þess að engin brún ræmunnar þarf að detta inn í eða hreinsa bil. Flipinn brúar í raun lyftarann, viðheldur stöðugri snertingu og fyrirsjáanlegum eftirgjöfkrafti gegn yfirborði lyftarans. Þetta framleiðir lægri fóðrunarviðnám samanborið við stillingar þar sem skurðbrún verður að fletta í kringum mótunaríhluti.
Í forritum til að mynda málmplötur í framhjáhlaupi, þýðir þessi lága-viðnám hegðun beint í betri samkvæmni tónhæðar og minni uppsöfnuð skekkju á mörgum-stöðvum.
- Efni er haldið á ræmunni sem meðfylgjandi flipaútskot
- Rúmfræði flipa er venjulega þríhliða-hliða skorin með einni áföstum brún og hyrndri léttingu á framhliðinni
- Fóðrunarviðnám er lægra vegna þess að engin skurðbrún festist á lyftara- eða deyjaflötum
- Stífleiki ræmunnar er varðveittur á hakstaðnum, sem gagnast þunnu stofni sem er viðkvæmt fyrir buckling
- Enginn snigill myndast, sem útilokar áhyggjur sniglstjórnunar á hakstöðinni
Þessi aðferð sem byggir á varðveislu- virkar vel þegar stífleiki ræmunnar er í forgangi. En hvað gerist þegar úthreinsun, ekki stífni, verður ráðandi? Það færir rúmfræðina í gagnstæða átt, í átt að efnisflutningi frekar en efnisvörn.
Neikvæð framhjáhlaupsgeometría og hagnýtur aflfræði
Þar sem jákvætt hak heldur efni á ræmunni, tekur neikvætt framhjáhvarf efni í burtu. Sérstakur kýli fjarlægir skilgreindan hluta af brún ræmunnar, sem skapar tóm eða skurð sem gerir ræmunni kleift að hreinsa lyftara og aðra deyjahluta án líkamlegrar snertingar. Sniglurinn sem fjarlægður var fellur í gegnum deyjaop og er fargað. Eftir stendur ræmabrún með viljandi bili þar sem efni var einu sinni til.
Þessi nálgun leysir annað vandamál. Í stað þess að brúa yfir lyftara, forðast ræman þá einfaldlega. Tómið veitir lóðrétt og hliðarúthreinsun fyrir lyftara, sem útilokar alla möguleika á að ræman grípi, dragist eða hengi á lyftukrónu meðan á fóðrunarferlinu stendur. Fyrir teppi þar sem lyftarahæð er umtalsverð eða þar sem ræmaþykktin gerir það að verkum að það er óhagkvæmt að hjóla yfir fleti, þá rekur þessi úthreinsun-fyrsta hugmyndafræði hönnunina í átt að því að fjarlægja efni.
Neikvæð hak rúmfræði og efnisfjarlæging
Skurðsniðið er einfalt. Kýla fer niður í gegnum brún ræmunnar og fjarlægir afmarkað svæði, venjulega ferhyrnt eða trapisulaga. Sniglurinn klippist hreint af ræmunni og kastar sér niður í gegnum samsvarandi deyjaop. Niðurstaðan er hak með skörpum innri hornum og útsettum skornum brúnum meðfram jaðri þess.
Stærð haksins er stjórnað af úthreinsuninni sem krafist er. Breiddin verður að rúma lyftarann auk hvers kyns hliðarröndarhreyfingar meðan á fóðrun stendur. Dýpt verður að veita nægilegt lóðrétt úthreinsun þannig að brún ræmunnar komist ekki í snertingu við lyftarann á neinum stað meðan á pressuferlinu stendur. Dýpri skorur veita meiri úthreinsun en fjarlægja meira efni úr þversniði ræmunnar.
Burr stefna verður hagnýtt áhyggjuefni hér. Vegna þess að kýlið klippist í gegnum ræmuna, skapar stimplun sem myndast við burramyndun upphækkaðrar brúnar á mótahlið skurðarins. Ef bursturinn snýr upp á meðan á fóðrun stendur, getur hún fest sig í stýrisbrautum, lyftaraflötum eða öðrum mótunarhlutum. Hönnuðir stilla snertiflötunum venjulega þannig að burráttin snúi niður, í burtu frá rennandi snertiflötum. Þegar sú stefnumörkun er ekki möguleg, dregur úr trufluninni önnur afgreiðsla eða losun á afskornum brúnum á mótaflötunum.
Ólíkt lans-og-flansvalkostinum sem lýst er í framsæknum teningabókmenntum, þar sem boraður hluti er beygður niður til að búa til stopp og stífa burðarbúnaðinn, gefur neikvæð hak engan aukalegan ávinning. Eina framlag þess er úthreinsun. Sniglurinn fer út úr kerfinu og ræman hreyfist léttari en minna stífur á þeim stað.
Hvernig neikvæðar hak hafa áhrif á strimlafóðrun og skráningu
Ef efni er fjarlægt af brún ræmunnar hefur það bein afleiðing: staðbundin stífni lækkar. Efnisstuðullinn breytist ekki, en þversniðsflatarmálið sem þolir beygjukrafta við skurðinn minnkar. Fyrir mjög þunnar eða mjóar ræmur getur þessi minnkun búið til lömpunkt þar sem ræman beygir sig undir fóðrunarspennu, sem veldur ósamkvæmri framþróun og skráningarreki yfir stöðvar.
Fyrir þykkari eða breiðari stofn veitir þverskurðurinn sem eftir er- hins vegar meira en nægan burðarvirki. Í þessum forritum skilar minni truflun á lyfturum hreinni fóðrun. Ströndin ríður ekki yfir neitt. Það nærist einfaldlega áfram í gegnum opið rými, þar sem lyftarar rísa og falla inn í tómið án þess að snerta ræmubrúnina. Þetta gerir neikvæðar skorur sérstaklega áhrifaríkar í mótum með háum lyftihæðum þar sem flipi sem haldið hefur verið eftir þyrfti að beygjast óhóflega til að hreinsa lyftukórónuna.
Ein skipta-viðskipti sem verkfræðingar lenda í: Neikvæð hak geta valdið aðeins meiri fæðuþol en jákvæðar hliðstæður þeirra. Ástæðan er vélræn. Skurðar brúnir við jaðar haksins, sérstaklega ef burr myndast yfir framleiðslutímann, geta fest sig á yfirborði skurðanna, stofnstýringar eða teinaskipti. Ef þessar brúnir eru ekki léttar á réttan hátt með skánum eða radíum, hikar ræman við hverja fóðrun. Flutningsálagið við skurðbrúnina er hærra en móðurefnið vegna vinnuherðingar frá klippingaraðgerðinni, sem gerir brúnina stífari og ekki hæfari þegar hún snertir aðra fleti.
Skráningarhegðun er líka frábrugðin jákvæðum hakum. Vegna þess að brún ræmunnar er rofin af tómi verða flugmenn að taka ræmuna á staði þar sem fullt efni er til staðar. Tómið sjálft getur ekki stuðlað að hliðarstöðu. Í deyr hvarpitch stops vinna við hlið flugmanna fyrir ræmur skráningu, staða haksins verður að vera vandlega samræmd þannig að tómið falli ekki saman við skráningar- eða skynjunareiginleika.
- Efni er fjarlægt af ræmubrúninni og myndar tómarúm eða útskurð
- Rúmfræði tómarúmsins er venjulega rétthyrnd eða trapisulaga, stærð til að hreinsa lyftara og ferðast
- Staðbundin ræma stífleiki minnkar við hakstaðinn vegna minnkaðs þversniðsflatar-
- Úthreinsun lyftara er hreinni og áreiðanlegri, sérstaklega í þykkum og háum-lyftum
- Skurðar brúnir eru næmar fyrir uppsöfnun á burkum, sem getur aukið fóðrunarþol á líftíma deyja
- Nauðsynlegt er að stjórna sniglum, þar sem efnið sem var fjarlægt kastast út um deyjaopið fyrir neðan
Báðar haktegundirnar leysa sama grundvallarvandamálið, en rúmfræðilegar nálganir þeirra búa til greinilega mismunandi frammistöðusnið. Raunverulega spurningin fyrir hvaða ræmuútlit sem er er ekki hvaða tegund er betri í einangrun, heldur hvaða sett af viðskiptum-samræmist tilteknu efni, pressuhraða og mótunarstillingu sem er fyrir hendi.
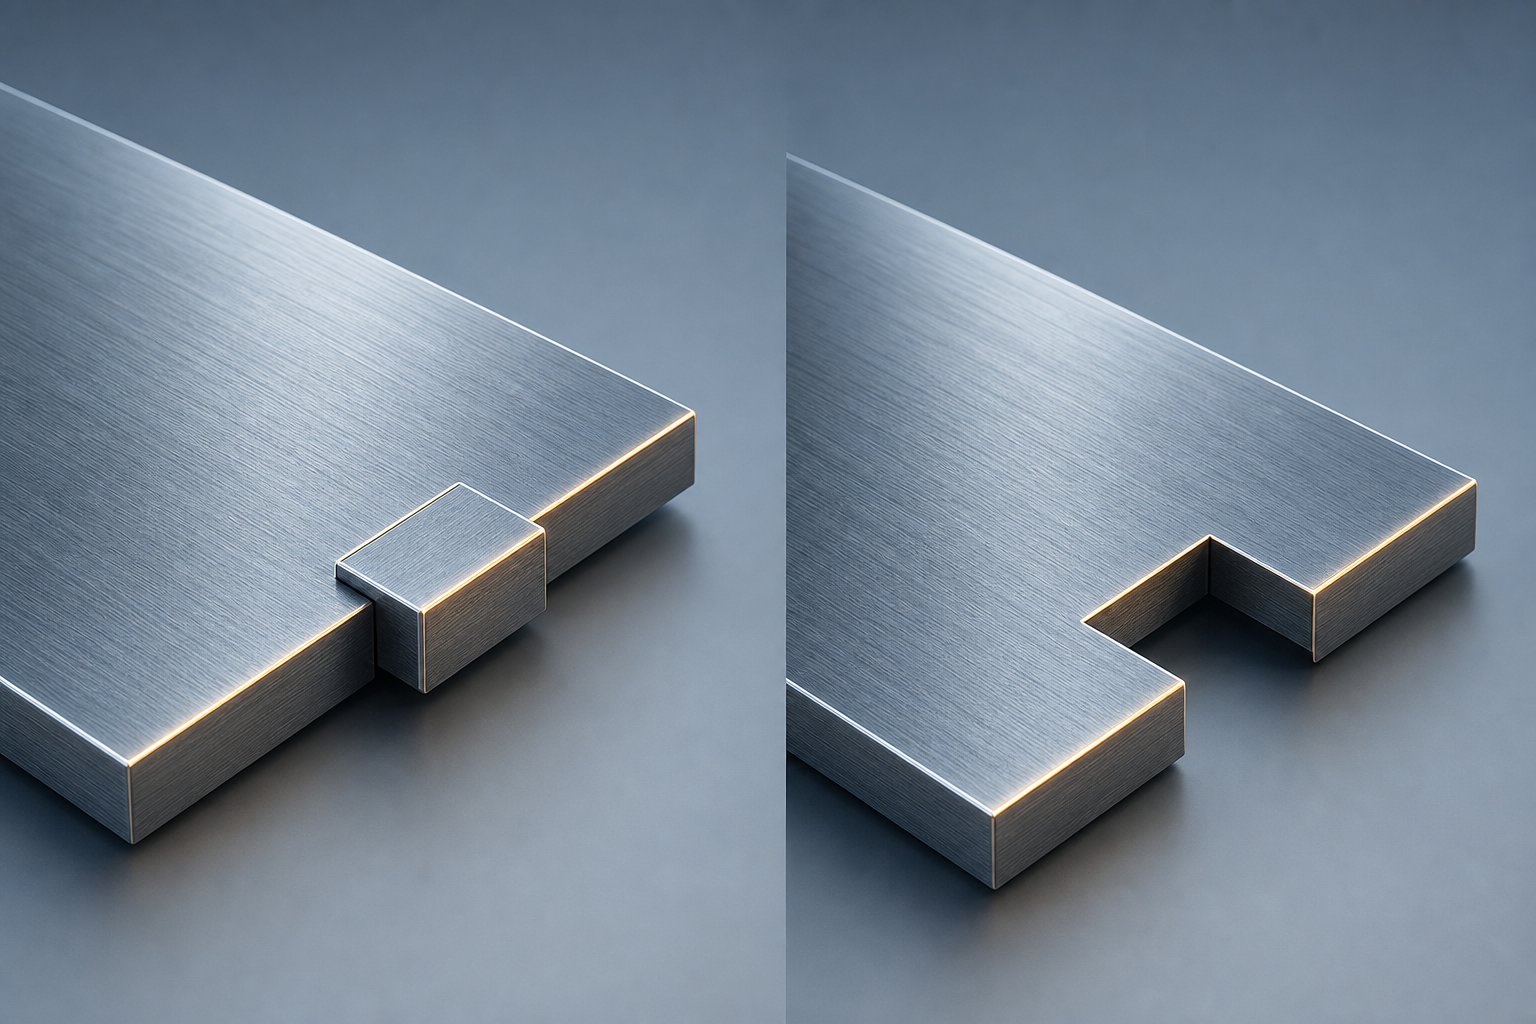
Samanburður-við-hlið á jákvæðum og neikvæðum framhjáhlaupum
Hverri tegund hak hefur verið lýst fyrir sig, en ákvarðanir um ræmur eru sjaldan einangraðar. Þú ert að vega-viðskipti á milli margra eiginleika samtímis: fóðrunarviðnám gegn stífni ræma, úthreinsun lyftara gegn flóknu stjórnun sniglanna, burrstefnu gegn skráningarhegðun. Það sem verkfærafræðingar þurfa er ein tilvísun sem setur alla viðeigandi eiginleika við hlið hliðstæðu sinna svo ákvörðunin verði sýnileg í fljótu bragði.
Engin almenn auðlind sýnir þennan samanburð í skipulögðu formi eins og er. Tilgangurinn að mynda málmplötur með framhjáhlaupsskorum er vel skilinn almennt séð, en samt sem áður er einkenni-stigssundrun sem knýr rúmfræðival við ræmurútsetning á víð og dreif um ættbálkaþekkingu og innri hönnunarstaðla. Taflan hér að neðan sameinar þessa þætti í snið sem þú getur vísað beint í þegar þú metur hakgerð fyrir nýtt teygjuforrit.
Eiginleika-eftir-eigindasamanburður á haktegundum
| Eiginleiki | Jákvætt framhjáhlaup | Neikvætt framhjáhlaup |
|---|---|---|
| Strip þátttökuaðferð | Efnissöfnun: flipi er áfram festur við brún ræmunnar, sem brúar yfir mótunarhlutana | Fjarlæging efnis: Snigli er sleginn frá brún ræmunnar, sem myndar tómarúm sem hreinsar deyjahlutana |
| Fóðrunarþolssnið | Lægri heildarviðnám; flipinn rennur mjúklega yfir yfirborð lyftarans með hyrndum léttir sem dregur úr viðnám | Örlítið meiri viðnámsmöguleiki; afskornar brúnir geta fest sig á yfirborði dúkkunnar ef grafar myndast eða léttir er ófullnægjandi |
| Skráningarnákvæmni hegðun | Stöðug ræmabreidd sem haldið er á hakstað styður við stöðuga tengingu flugmanns og hliðarstöðu | Brotinn ræmabrún við hakstað; flugmenn verða að taka þátt í fullum-efnishlutum fjarri tóminu |
| Strip stífni áhrif | Lágmarks lækkun; fastur flipi varðveitir þversniðsflatar-og þolir að beygjast undir fóðurspennu | Staðbundin minnkun í réttu hlutfalli við dýpt og breidd haksins; þunnar eða mjóar ræmur geta sveigst á stað þar sem skorið er |
| Lifter samspil vélfræði | Flipi fer yfir lyftara kórónu; snerting er stjórnað með léttir rúmfræði á fremstu brún flipans | Engin snerting við lyftara; ógilt veitir fullt rými til að ferðast lyftara óháð hæð lyftu |
| Kröfur um stjórnun snigla | Enginn; ekkert efni skilur sig frá ræmunni, sem kemur í veg fyrir að sniglarnir losni og fargist | Áskilið; snigill verður að kastast hreint út í gegnum deyjaop og uppsöfnun eða fastur getur stöðvað framleiðslu |
| Burr stefnu sjónarmið | Burr myndast á klipptum brúnum flipans; venjulega beint frá renniflötum með lágmarksáhrifum á fóðrun | Burr myndast meðfram öllu jaðri haksins; stefnumörkun er mikilvæg vegna þess að upp-snúin burr grípur á stýrisbúnaði og lyfturum |
| Tilvalin notkunartilvik | Þunnt mál, mjóar ræmur, langir framvindudeyfir sem krefjast uppsafnaðrar nákvæmni, forrit sem eru viðkvæm fyrir röndum | Þykkt efni, breiðar ræmur með nægri stífni sem eftir er, háar lyftarahæðir, háhraðaforrit sem krefjast núll truflunar á lyftara |
Þegar hver tegund er betri en hina
Taflan sýnir skýrt mynstur. Jákvæðar skorur vernda það sem ræman hefur þegar: stífleika, breidd samkvæmni og slétt yfirborðssnerting. Neikvæð hak skapa það sem ræman þarfnast: opið rými, lóðrétt úthreinsun og frelsi frá snertingu lyftara. Frammistöðukosturinn breytist eftir því hvaða þáttur takmarkar tiltekna notkun þína.
Fyrir þunnt -málefni, þar sem flæðistyrkur er lítill miðað við fóðrunarkrafta og ræman er viðkvæm fyrir að bogna, eru jákvæðar skorur betri vegna þess að þær forðast að fjarlægja þversniðssvæði frá þegar viðkvæmri ræmu. Þegar ræma er aðeins 0,5 mm á þykkt og 30 mm á breidd, getur það að skera nokkurra millimetra djúpt hak búið til lömpunkt sem reikar á meðan á fóðrun stendur. Haldinn flipinn kemur í veg fyrir þetta með því að viðhalda heilleika ræmunnar yfir alla breiddina.
Fyrir þykkari stofn snýr reikningurinn við. 2,0 mm ræma með 100 mm breidd hefur umtalsverða beygjuþol jafnvel þótt efni sé fjarlægt. Skurðholið er lítið hlutfall af heildarþversniði-og stífleikaminnkunin er hverfandi. Hér færist forgangurinn yfir í úthreinsun lyftara. Þykkt efni sem hjólar yfir lyftukrónu myndar mikla snertikrafta og hraðari slit á bæði flipanum og yfirborði lyftarans. Að fjarlægja efnið útilokar algjörlega þann slitbúnað. Að skilja sambandið á milli álagsstyrks og togstyrks fyrir tiltekið efni hjálpar þér að spá fyrir um hvort flipi sem haldið er eftir muni aflagast plastískt undir snertiálagi lyftara eða haldast teygjanlegt og hjóla hreint.
Mjóar ræmur fylgja þunnu-efnisrógíkinni óháð þykkt. Mjó ræma hefur takmarkað kantefni tiltækt, þannig að öll flutningur hefur óhófleg áhrif á burðarvirki þess. Jákvæð skor varðveita litla þverskurðinn sem er til. Breiðar ræmur fylgja þykku-efnisrógíkinni, þar sem næg breidd sem eftir er bætir upp fyrir staðbundið stífleikatap.
Hár-hraðaforrit kynna kraftmikinn þátt. Við aukinn pressuhraða stækkar tregða ræmunnar við fóðrun hvers kyns mótstöðugjafa. Það er óþægindi að flipa sem grípur í augnablik á lyftara á 60 höggum á mínútu. Sama veiði á 400 höggum á mínútu verður rangskráningaratburður sem breiðist út um hverja niðurstreymisstöð. Fyrir háhraða plötur þar sem lyftirými er lítið, útiloka neikvæðar hak breytuna algjörlega með því að fjarlægja truflunargjafann.
Veldu þá tegund hak sem varðveitir best ræmueiginleikana sem eru mikilvægust fyrir tiltekna notkun þína. Ef stífni er takmarkandi þátturinn, geymdu efni. Ef úthreinsun er takmarkandi þátturinn skaltu fjarlægja það.
Þessi ákvörðunarregla hljómar einfalt, en til að beita henni á áhrifaríkan hátt þarf að vita nákvæmlega hversu djúpt, hversu breitt og í hvaða horn á að skera skurðarrúmfræðina. Þessar víddarfæribreytur eru þar sem kenning mætir verklagi og þar sem hlutfallsleg tengsl við efnisþykkt og ræmabreidd ákvarða hvort valin haktegund skilar í raun og veru tilætluðum frammistöðukosti.
Hönnunarfæribreytur fyrir hakdýpt, breidd og hornléttir
Að velja haktegund er aðeins hálf ákvörðunin. Hinn helmingurinn mælir hann rétt. Jákvætt hak með rangri flipadýpt sylgjum undir snertingu lyftara. Neikvætt skurður sem er of grunnur veitir ekki rými þegar lyftarinn nær fullri ferð. Báðar bilanir rekja til sömu undirstöðuorsökarinnar: rúmfræðin var ekki í réttu hlutfalli við efnis- og ræmueiginleikana sem stjórna raunverulegum-heimsframmistöðu.
Áskorunin er sú að engin ein alhliða formúla nær yfir hverja umsókn. Hakvíddir eru knúnar áfram af stigveldi innbyrðis tengdra þátta og að skilja hvaða þáttur hefur forgang fyrir tiltekna teninginn þinn kemur í veg fyrir prufu--og-villulotur sem brenna á reynslutíma og kostnaðarhámarki.
Hakdýpt og -breidd miðað við efnisþykkt
Hakdýpt er víddin sem stjórnar úthreinsun fyrir neikvæðar hak og lengd flipavörpun fyrir jákvæðar hak. Í báðum tilfellum festir efnisþykkt upphafshlutfallið. Almenn meginregla gildir: hakdýpt ætti að veita virka úthreinsun eða flipafestingu án þess að skerða getu ræmunnar til að nærast stöðugt undir spennu.
Fyrir neikvæðar skorur verður dýptin að vera meiri en aksturshæð lyftarans ásamt lóðréttri ræmuhreyfingu á meðan á fóðrun stendur. Ef lyftarinn hækkar um 4 mm og ræman sveiflast 0,5 mm meðan á framreið stendur gefur lágmarks hakdýpt 5 mm áreiðanlegt úthreinsun. Ef farið er umtalsvert dýpra fjarlægir það efni sem ekki þurfti að fjarlægja og dregur úr stífni ræmanna að óþörfu. Of grunnar neikvæðar skorur skilja aftur á móti brún ræmunnar hættulega nálægt lyftukrónu efst-á-högginu, þar sem jafnvel minniháttar lækkun á ræmunni veldur snertingu og hangandi.
Fyrir jákvæðar skorur, ákvarðar flipa dýpt hversu langt efnið sem er haldið í skefjum frá ræmuhlutanum. Flipar sem eru of djúpir miðað við þykkt efnisins verða að burðarbitum sem eru viðkvæmir fyrir plastaflögun við snertiálag lyftara. Þegar flipinn beygir varanlega, hreinsar hann ekki lengur lyftarann við síðari högg. Teygjustuðull ræmuefnisins setur hér mörkin. Flipi sem sveigir innan teygjusviðs fer aftur í stöðu eftir hverja snertingu. Sá sem fer yfir viðmiðunarmark fyrir stál eða hvaða efni sem er í notkun tekur varanlegt sett og verður endurtekið fóðrunarhindrun.
Hakbreidd fylgir svipaðri rökfræði. Fyrir neikvæðar skorur verður breiddin að rúma lyftarann ásamt hliðarröndum á meðan á fóðrun stendur. Fyrir jákvæðar hak, breidd skilgreinir hliðarvídd flipans og hefur bein áhrif á beygjustífleika hans. Breiðari flipi dreifir snertikrafti lyftara yfir meira svæði og dregur úr staðbundinni álagsstyrk. Mjórri flipi þéttir kraftinn og er næmari fyrir þreytu á löngum framleiðslulotum.
Eftirfarandi forgangsröð leiðir víddarákvarðanir þegar margir þættir keppa:
- Efnisþykkt:Setur grunnlínuhlutföll fyrir dýpt og breidd. Þykkari stofn þolir dýpri neikvæðar skorur án stífleikataps; Þynnri stofn krefst grynnri rúmfræði til að varðveita samfellu í uppbyggingu.
- Breidd ræma:Ákveður hversu mikið-þverskurðarflatarmál er eftir eftir að hakið er skorið. Mjóar ræmur takmarka leyfilega hámarksdýpt óháð efnisþykkt.
- Fjöldi stöðva:Lengri deyja safna upp staðsetningarvillum. Hvert hakstað verður að viðhalda ræmunni sem nægir til að bera ræmuna í gegnum allar þær stöðvar sem eftir eru án þess að sveigjast stöðugt.
- Fóðurhæð:Lengri hallalengdir auka augnabliksarminn á milli stuðningspunkta. Hakstaðsetningar á miðju-bili á milli lyftara upplifa hámarks lækkun, krefjast grynnri hak eða stífari fliparúmfræði.
- Lyftihæð:Setur beint lágmarksúthreinsunarkröfuna fyrir neikvæðar hak og lágmarksakstur-yfir getu fyrir jákvæða hakflipa.
Hornameðferð og kantmeðferð fyrir fóðrun
Dýpt og breidd koma rúmfræðinni í rétt svið. Hornléttir er það sem gerir það að verkum að það nærist án mótstöðu.
Fyrir jákvæðar skorur er fremsti brún flipans yfirborðið sem fyrst snertir lyftara meðan á ræmunni stendur. Án léttis sýnir þessi brún ferkantaða öxl sem festist í lyftarakórónu, sem skapar augnabliks hik við ræmur. Með því að bæta við 5 til 15 gráðu halla á framhlið flipans getur hann farið mjúklega yfir yfirborð lyftarans. Flipinn verður í raun fleygur sem lyftir sér yfir hindrunina frekar en að rekast á hana.
Fyrir neikvæða hak er skorið ummál mikilvæga yfirborðið. Burrs og skarpar brúnir meðfram hakveggjunum geta fest sig á stofnstýringum, deyfyfirborði eða járnbrautum þegar ræman rennur í gegn. Brotbrúnir, venjulega 0,1 til 0,3 mm skálar sem notaðar eru við smíði móta eða í gegnum auka afbrotsákvæði í mótunarhönnuninni, draga úr þessari truflun. Þar sem teygjanleikastuðull stáls á skurðbrúninni hefur verið hækkaður með klippingu-framkallaðri vinnuherðingu, er brúnin stífari og þolir ekki snertiflöt. Afhöndlun mýkir rúmfræðileg umskipti án þess að þurfa að breyta efniseiginleikum.
Þessar hyrndu breytur skalast eftir efnisþykkt. Þynnri stofn, með lægri beygjuþol, þarf minna árásargjarn léttir horn vegna þess að snertikraftar eru í eðli sínu minni. Þykkari efni framleiðir meiri krafta í samskiptum lyftara og krefst brattari losunarhorna til að koma í veg fyrir að viðnámið aukist að þeim stað þar sem framgangur ræmunnar hikst eða hæðarnákvæmni minnkar.
Þegar verkfræðihandbækur eða staðfestir fyrirtækisstaðlar veita sérstök víddarhlutföll fyrir tiltekna efnisfjölskyldu tákna þessi gildi fullgilt upphafspunkt. Stálmýktarstuðullinn, afrakstursmörk stáls fyrir tiltekna einkunn þína, og teygjustuðull málmagögnin úr efnisvottun gefa þér þá vélrænu eiginleika sem þarf til að reikna út hvort tiltekin rúmfræði flipans haldist teygjanleg við væntanlegt lyftaraálag. Hönnuðir sem byrja á þessum útreiknuðu hlutföllum og betrumbæta meðan á reynslu stendur ná stöðugt stöðugri framleiðslu hraðar en þeir sem mæla með sjónrænu mati eingöngu.
Rúmfræði ein og sér segir þó ekki alla söguna. Sömu hakkmálin virka öðruvísi í áli en í ryðfríu stáli. Efnis-sérstök hegðun, þar á meðal vinnuherðing, lengingarmörk og togherðing við skornar brúnir, kynnir annað lag af hönnunaraðlögun sem breytir breytunum sem þú varst nýbúinn að setja.
Efnis-Sérstök atriði fyrir val á haktegundum
Skor sem er fullkomlega máluð fyrir mildu stáli getur rifnað í ál eða valdið því að fóðrið hengist- í ryðfríu. Rúmfræðilegu færibreyturnar sem settar voru fram í fyrri hluta gera ráð fyrir almennu efnissvörun, en raunverulegur ræmur hegðar sér ekki almennt. Hver efnisfjölskylda kemur með sína eigin blöndu af uppskeruþol, lengingargetu og togherðingarhegðun sem breytir því hvernig hakrúmfræðin virkar við framleiðsluaðstæður.
Þetta er bilið sem flestar hönnunartilvísanir skilja eftir opið. Þeir viðurkenna að efni skiptir máli, halda svo áfram án þess að útskýra hvernig það skiptir máli. Raunveruleikinn er sá að val á hakgerð, rúmfræði flipa, léttir horn og jafnvel viðhaldsbil breytast verulega þegar þú skiptir um spólu á decoiler. Skilningur á þessum breytingum fyrir prófun kemur í veg fyrir dýra endurtekningu á hlutum í gangi, að fylgjast með bilunum, stilla rúmfræði og keyra aftur.
Hakhegðun í áli og mildu stáli
Ál býður upp á sérstaka áskorun fyrir framhjáhvarfshönnun: lægra flæðispenna af stáljafngildum þýðir að efnið afmyndast plastískt við lægri fóðrunarkrafta og meiri lenging þess leyfir verulega teygju fyrir brot. Fyrir þunnt-ál eru jákvæðar skorur almennt æskilegar. Flipinn sem haldið er í þolir að rifna meðan á fóðrun stendur vegna þess að teygjanleiki efnisins gerir flipanum kleift að sveigjast yfir yfirborð lyftarans án þess að brotna við festingarpunktinn. Flipinn gleypir snertiálag með teygjanlegri og mildri plastaflögun frekar en að sprunga.
Sama sveigjanleiki skapar hins vegar áhættu. Ef rúmfræði flipans leyfir óhóflega sveigju geta álflipar tekið varanlegt sett eftir aðeins nokkur hundruð högg. Lágt álagsálagsstál myndi standast að það er auðvelt að fara yfir það í áli, sem þýðir að flipar beygðir út fyrir teygjumörk þeirra haldast bognir. Hönnuðir bæta upp með því að gera jákvæða hakflipa breiðari og grynnri í áli og dreifa snertikrafti lyftara yfir meira svæði til að halda staðbundnu álagi undir hlutfallslegum mörkum efnisins.
Neikvæð hak í þunnu áli eru vandamál. Ef efni er fjarlægt úr þegar mjúkri, sveigjanlegri ræmu myndast lömpunktur sem reikar meðan á fóðrun stendur. Röndin sveigir á tómastaðnum, sem veldur ósamræmi í tónhæð sem safnast fyrir á stöðvum. Fyrir þykkari álrönd, venjulega yfir 1,5 mm, veitir þversniðið sem eftir er af-þvermálinu fullnægjandi stuðning og neikvæðar skorur verða lífvænlegar.
Milt stál, hins vegar, býður upp á mest fyrirgefandi umhverfi fyrir hakhönnun. Jafnvæg samsetning þess af í meðallagi uppskeruþol stáls (venjulega 200 til 350 MPa), hæfilegri lengingu (20 til 30 prósent) og fyrirsjáanlegrar vinnuherðingarhegðun gerir það að verkum að það þolir báðar hakkgerðir. Jákvæðir hakflipar úr mildu stáli viðhalda rúmfræði sinni við snertingu við lyftara vegna þess að efnið er nógu stíft til að standast varanlega sveigju en samt nógu sveigjanlegt til að taka við einstaka ofhleðslu án þess að sprunga. Neikvæðar skorur skera hreint með lágmarks burr og afskornar brúnir harðna ekki of mikið meðan á klippingu stendur.
Þetta umburðarlyndi gefur hönnuðinum frelsi til að hagræða fyrir aðra þætti. Þegar þú stimplar mildt stál geturðu valið haktegundina eingöngu byggða á þvingunum á mótunarútliti, uppsetningu lyftara eða kröfum um pressuhraða frekar en að vera þvingaður í eina gerð af efnistakmörkunum.
Hakhönnunarstillingar fyrir ryðfríu og-sterku stáli
Ryðfrítt stál, sérstaklega 300-röð austenitic einkunnir, kynnir flækju sem mildt stál og ál gera ekki: árásargjarn vinnuherðing. SemMetalForming tímaritiðútskýrir, togherðing og vinnuherðing styrkja efnið eftir því sem aflögun heldur áfram og nýrri stálflokkar virka-harðna í meira mæli en hefðbundin há-styrkleikaeinkunn. Austenitísk ryðfrítt stál úr 3XX-röðinni sýnir sérstaklega mikla vinnuþol.
Fyrir neikvæðar hak í ryðfríu er klippingin sem myndar hakið sjálf myndunaraðgerð. Skurðar brúnir verða fyrir umtalsverðri plastaflögun við gata, og í austenitískum ryðfríu, harðnar sú aflögun kantefnið langt umfram flæðistyrk móðurræmunnar. Á framleiðslutíma sem tekur þúsundir högga er uppsöfnuð áhrif mælanleg: afskornar brúnir við jaðar haksins verða sífellt harðari og stífari. Þar sem hefðbundið HSLA stál gæti séð 20 prósent styrkleikaaukningu frá vinnuherðingu, geta ryðfríu einkunnir nálgast 50 prósent eða meira á mikið unnum svæðum. Þessi herti brún eykur fóðrun viðnám yfir líftíma deyja þar sem stífari brúnin grípur meira árásargjarnan á stýrifleti og mótunarhluta.
Togstyrkstálið sem sýnir sig breytist ekki við vinnuherðingu, en flæðispenna stáls við skurðbrún eykst verulega. Það sem byrjar sem samhæfður brún sem sveigir örlítið við snertingu verður stíf brún sem þolir sveigju og sendir fóðurálag beint inn í strimlahlutann. Fyrir langa framleiðslutíma í ryðfríu, þýðir þessi stigvaxandi herðing að neikvæðar hnífsfóðrunarafköst rýrna fyrirsjáanlega yfir líftíma dúksins, sem krefst tíðara viðhaldsbils eða árásargjarnari upphafsléttar rúmfræði til að vega upp á móti fyrir væntanlegri herðingu.
Jákvæðar skorur í ryðfríu sniði koma í veg fyrir-herðingarvandamál við skurðarbrúnina en kynna eigin áhyggjur. Festingarpunktur flipans, þar sem þrjár klipptar hliðar mæta einu tengdu brúninni, er spennuþéttnisvæði. Í ryðfríu stáli getur endurtekið snertiálag á lyftara á þessum tímapunkti komið af stað þreytusprungum vegna þess að vinnu-herta efnið við flipamótið verður brothætt miðað við nærliggjandi móðurefni. Ríkilegur radíur á innri hornum flipans og aðeins breiðari festingarbreidd draga úr þessari hættu með því að dreifa álagi yfir stærra svæði.
Há-styrkt stál, þar á meðal tvífasa (DP), flókin fasa (CP) og pressu-hertu stáli, bjóða upp á hið gagnstæða vandamál frá áli. Þessi efni hafa mikla flæðistyrk en minni lengingu. DP1000 flokkur, til dæmis, býður upp á framúrskarandi styrk en takmarkaða getu til að afmyndast plast án þess að brotna. Jákvæðir hakflipar í há-sterku stáli geta brotnað við festingarpunktinn ef rúmfræði flipans skapar streitustyrk. Teygjanlegur stuðull stáls helst nokkurn veginn stöðugur yfir gráður (u.þ.b. 200 GPa), en þröngt bil á milli ávöxtunar og endanlegs styrks í þessum gráðum skilur eftir mjög lítið pláss fyrir plastaflögun áður en bilun á sér stað.
Rannsóknir á hár-styrktum stálskornum brúnum staðfesta að gallar sem koma fram við klippingu virka sem spennuhækkanir og sprunguupphafspunktar. Arannsókn sem birt var í Metals Journalkomist að því að há-styrkt stál getur orðið fyrir allt að 40 prósenta skerðingu á þreytuafköstum vegna framleiðslugalla vegna gata og klippingar. Fyrir framhjáhaldsforrit þýðir þetta að báðar haktegundirnar krefjast vandlegrar gæðastjórnunar á brúnum í há-sterku stáli. Neikvæðar rifskornar brúnir verða að vera hreinar með lágmarksdýpt brotasvæðis til að forðast að skapa sprunguupphafsstaði. Jákvæðar hakflipatengingar verða að forðast skörp innri horn sem einbeita álagi umfram takmarkaða sveigjanleika efnisins.
| Efnisfjölskylda | Ráðlagður haktegund | Helstu áhyggjur | Leiðbeiningar um færibreytur |
|---|---|---|---|
| Ál (þunnt mál) | Jákvæð valinn | Flip varanleg aflögun frá lágum ávöxtunarstyrk; ræmur buckling á ógildum stöðum | Breiðari, grynnri flipar; minni snertiálag lyftara; forðastu neikvæðar skorur í ræmum undir 1,5 mm |
| Milt stál | Báðar tegundir lífvænlegar | Lágmarks-efnisdrifnar takmarkanir; fínstilltu í staðinn fyrir mótunarútlit og hraðastuðla | Stöðluð hlutföll gilda; efni þolir báðar rúmfræði yfir algeng þykktarsvið |
| Austenitískt ryðfrítt stál | Jákvæð valinn fyrir langhlaup | Framsækin vinnuherðing við neikvæðar skornar brúnir eykur fóðrunarviðnám yfir líftíma dúffunnar | Árásargjarn fyrstu léttir horn á neikvæðum hak; rausnarlegir radíur á jákvæðum flipamótum; styttra viðhaldstímabil |
| Há-styrkt stál (DP, CP, AHSS) | Neikvætt valinn fyrir þykkt mál | Minni lenging veldur broti á flipanum við álagsstyrkleikapunkta í jákvæðri hak rúmfræði | Ríkulegur innri radíar á öllum hakhornum; hreinar skornar brúnir með lágmarks brotsvæði; forðast skörp flipamót |
| Pressa-hertu stáli (22MnB5) | Neikvætt valinn | Mjög lítill sveigjanleiki eftir-herðingu; flipar brotna við endurtekna hringrásarálag frá snertingu lyftara | Hámarka brún gæði; íhugaðu tveggja-klippa fyrir neikvæðar hakkbrúnir; forðast alla jákvæða flipa rúmfræði |
Mynstrið í þessari töflu sýnir meginreglu sem er þess virði að innræta: efni með mikla lengingu og lágan flutningsstyrk eru jákvæðar skorur vegna þess að flipinn sem haldið er eftir getur tekið á sig snertiálag án varanlegrar aflögunar. Efni með litla lengingu og mikla flæðistyrk eru jákvæðar fyrir neikvæðar skorur vegna þess að flipar sem haldast í þessum efnum brotna frekar en sveigjast. Álagsherðing og vinnuherðingareiginleikar tilteknu málmblöndunnar ákvarða síðan hvernig hakrúmfræðin eldist yfir framleiðslutímann.
Efnisval eitt og sér lokar þó ekki lykkjunni á hakhönnun. Sama efni sem rennur í gegnum sex-stöðva með 100 höggum á mínútu hegðar sér öðruvísi en það gerir í tuttugu-stöðvamóti með 500 höggum á mínútu. Flækjustig útlits og pressuhraði kynna kraftmikla þætti sem magna upp eða draga úr efnisbundinni -sértækri hegðun sem var lýst.
Strip Layout og Press Speed Factors í hakvali
Hak rúmfræði sem nærast gallalaust í sex-stöðva teningi sem keyrir á 80 höggum á mínútu getur orðið að endurtekinni rangskráningu í tuttugu-stöðva teningi sem keyrir á 400. Munurinn er ekki hakið sjálft. Það er kerfissamhengið í kringum það: hversu margar stöðvar ræman þarf að fara yfir, hversu langt hún fer á hvert högg og hversu hratt pressan fer á milli fóðurviðburða. Þessar breytur magna upp eða bæla niður styrkleika og veikleika hverrar haktegundar á þann hátt sem efniseiginleikar einir geta ekki sagt fyrir um.
Strip Progression Direction og stöðvatalning áhrif
Lengri framsækin deyja safna upp staðsetningarvillum. Sérhver stöð sem ræman fer í gegnum kynnir lítið skráningarfrávik og þau frávik safnast saman. Þegar ræman nær stöð fimmtán eða tuttugu getur uppsafnað rek frá upprunalegu flugmannsskráningu farið yfir viðunandi vikmörk ef hliðarstaða ræmunnar er ekki stöðugt viðhaldið á hverjum millipunkti.
Jákvæð framhjáhvarf bjóða upp á forskot hér. Vegna þess að flipinn sem haldið hefur verið í varðveitir breidd ræmunnar á hakstaðnum, sýnir ræman samræmda brún fyrir tengingu flugmanns og snertingu við stýribrautina í gegnum alla framvinduna. Það eru engin tóm sem trufla hlið viðmiðunaryfirborðið. Leiðbeinendur og skynjarar, þar á meðal allirinductive nálægðarskynjarinotað til að fylgjast með ræmustöðu, sjá samræmda ræmukant óháð staðsetningu haksins. Þessi samkvæmni hjálpar til við að viðhalda uppsafnaðri nákvæmni yfir langa mótaframvindu þar sem jafnvel 0,02 mm af reki á hverja stöð blandast saman í þýðingarmikla villu á stöðvunarstöðinni.
Styttri deyja með færri stöðvar standa frammi fyrir minni uppsöfnuðum skekkjum. Í fjórum- eða sex-stöðvum fer ræman í gegnum takmarkaða straumatburði áður en hlutinn skilur. Hér veita neikvæðar hak fullnægjandi skráningarnákvæmni með einfaldari verkfærum vegna þess að það eru einfaldlega færri tækifæri fyrir staðsetningarvillur til að blanda saman. Ávinningur úthreinsunar við að fjarlægja efni vegur upp minniháttar stífleikatapið þegar ræman þarf aðeins að viðhalda nákvæmni á örfáum stöðvum. Reyndir deyjahönnuðir nýta sér oft nútímaefnisvarpshugbúnaður fyrir lengd efnishagræðingu meðan á ræmuútsetningu stendur, en ákvörðun um hakgerð hvílir enn á því hversu margar stöðvar sem fínstillt skipulag krefst og hversu mikla uppsafnaða skekkju vikmörk hluta geta tekið við.
Hraði og framleiðslumagn í huga
Hraði breytir eðlisfræði strimlafóðrunar. Við lágan pressuhraða fer ræman áfram í stýrðri, hálfgerðri-stöðuhreyfingu þar sem tregðuáhrif eru hverfandi. Á miklum hraða verður ræma gangverki ríkjandi. Röndin flýtir fyrir og hægir hratt á sér í hverri fóðrunarlotu, sem skapar sveiflur, hopp og missir augnablik snertingu við stýringar. Sérhver uppspretta fóðrunarviðnáms, sama hversu lítil sem hún er á lágum hraða, magnast upp í mælanlegt ósamræmi í tónhæð á miklum hraða.
Í-háhraða málmmyndunaraðgerðum sem keyra yfir 250 höggum á mínútu, hefur hakgerðin sem lágmarkar fóðrunarviðnám forgang. Ef rúmfræði teninganna leyfir aðra hvora gerðina og eiginleikar efnisins þvinga ekki ákvörðunina, verður pressuhraði oft jafntefli. Jákvæð skor með vel-afléttum flipum mynda minni viðnám á hraða vegna þess að það er engin skurðbrún til að stöðva. Neikvæð hak veita núll truflun á lyftara, sem skiptir máli þegar árásargjarn tímasetning lyftara á miklum hraða skilur nánast engin úthreinsunarbil á milli ræmunnar og lyftukórunnar.
Framleiðslumagn bætir við annarri vídd. Mikið-magnshlaup afhjúpa hvers kyns slitbúnað sem styttri keyrslur myndu aldrei leiða í ljós. Hakstilling sem nærist fullkomlega fyrir 50.000 högg getur þróað stigvaxandi viðnám við 500.000 högg þegar brúnir slitna, burr vaxa og rúmfræði flipanna minnkar. Fyrir langar framleiðsluherferðir, að velja haktegund með betri slitþol í tilteknu efni dregur úr ófyrirséðri niður í miðbæ og lengir viðhaldstímabil.
Forgangsröðunin breytist eftir því hvort forritið þitt krefst hraða eða nákvæmni:
- Forgangsröðun á-háhraða umsókn (yfir 250 SPM):Lágmarkaðu fæðuþol fyrst; tryggja að úthreinsunarmörk lyftara fari yfir kraftmikla sveiflu ræmunnar; veldu haktegund með lægsta viðnámsstuðul; forgangsraða slitþol fyrir tiltekið efni; hámarka hornléttingu fyrir tregðufóðrunarkrafta
- Forgangsröðun á lágum-hraða nákvæmni (undir 150 SPM):Hámarka skráningarnákvæmni fyrst; veldu hakgerð sem varðveitir stífleika ræmunnar fyrir stöðuga þátttöku flugmanns; lágmarka uppsafnaða staðsetningarvillu á öllum stöðvum; forgangsraða víddarstöðugleika skurðarrúmfræðinnar fram yfir líftíma deyja; tryggja hnit hakstaðsetningar með öllum skynjunar- og skráningareiginleikum
Rauði þráðurinn er fyrirsjáanleiki. Hvort sem hlaupið er hratt eða hægt, þá verður hakið að haga sér á sama hátt á eina milljón höggi og það gerði á höggi eitt. Sá fyrirsjáanleiki veltur á því hvernig rúmfræði haksins rýrnar með tímanum, sem færir umræðuna beint inn í slithegðun og lífstjórnun.
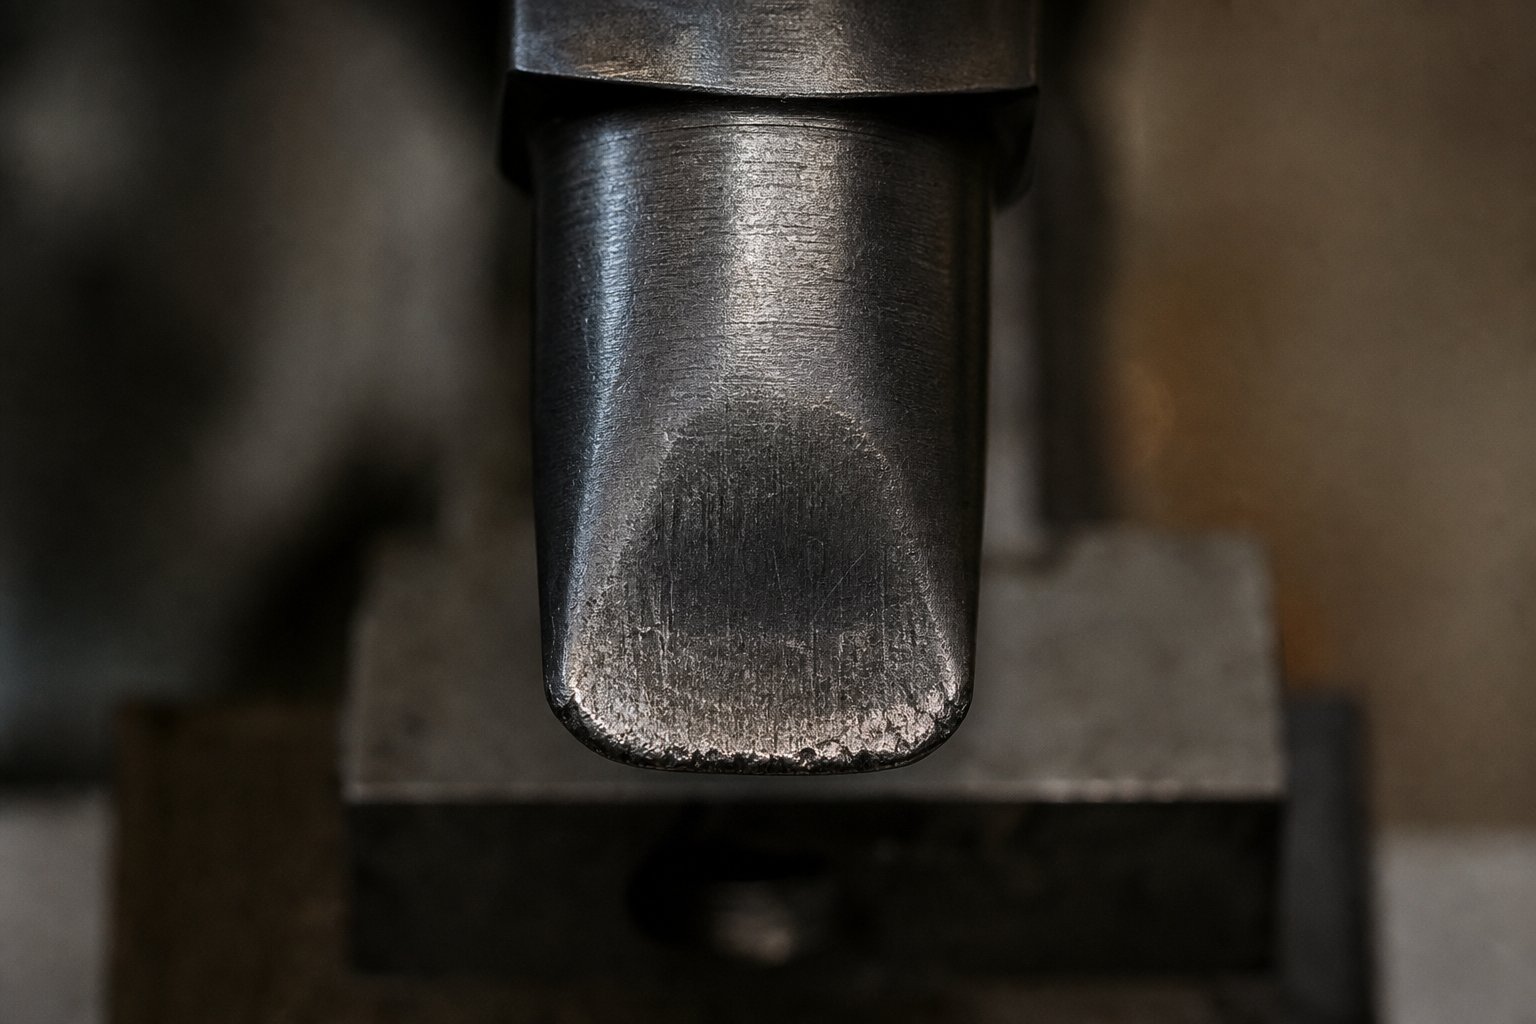
Wear Patterns and Die Life Impact by Notch Type
Hak sem nærist fullkomlega á fyrsta degi nær ekki fullkomlega á degi þrjú hundruð. Hvert framleiðsluhögg verður fyrir þrýstiálagi á kýla og deygjuyfirborðið, slípandi snertingu við ræmaefnið og örþreytahjólreiðar. Yfir þúsundir eða milljónir högga endurmóta þessir kraftar skurðarrúmfræðina á fíngerðan en uppsafnaðan hátt. Mikilvæga innsýn verkfærafræðinga er að jákvæðar og neikvæðar skorur slitast ekki á sama hátt. Niðurbrotsmynstur þeirra er mismunandi hvað varðar staðsetningu, framvinduhraða og sjáanleg einkenni, sem þýðir að viðhaldsaðferðir þeirra verða líka að vera mismunandi.
Að hunsa þennan mismun leiðir til viðbragðs vandræðaleitar: ræman byrjar að misskrást, einhver dregur teninginn og aðeins þá uppgötvar liðið slitna hak rúmfræði sem hefur verið niðurlægjandi í margar vikur. Skilningur á tilteknu slitmerki fyrir hverja tegund breytir þeirri hvarfhring í forspár.
Wear Progression í Positive Notch Tooling
Kýlabrúnirnar sem mynda jákvæða hakflipa verða fyrir sliti meðfram þremur klipptu hliðunum sem losa flipann frá ræmuhlutanum. Þessar brúnir eru vinnufletirnir sem viðhalda skörpri rúmfræði flipans og þeir rýrna smám saman í gegnum fyrirsjáanlega röð.
Snemma í líftíma deyja eru skurðbrúnirnar skarpar og framleiða hreinan flipaskil með lágmarks burr. Jaðar flipans er vel-skilgreint og rúmfræði hyrndra léttir er ósnortinn. Eftir því sem framleiðslan heldur áfram, ganga lím- og slípiefni í kringum kýlabrúnirnar smám saman. Skilningur á slitmynstri fyrir kýla og deyja leiðir í ljós að endurteknar álagslotur valda smásæjum sprungum sem að lokum breiðast út í stærri galla með þreytu sliti, vélbúnaður sem er sérstaklega viðeigandi fyrir þunnu hlutana á flipanum.
Þú munt taka eftir niðurbrotinu í gegnum sérstaka einkennakeðju:
- Flipabrúnir mynda radíus þar sem skörp horn voru einu sinni til, sem dregur úr skilgreiningu flipasniðsins
- Burr byrja að myndast á klipptum brúnum flipans, sem skapar upphækkað efni sem festist á lyftaraflötum meðan á ræmunni stendur
- Hyrndur léttir flipans flatast í raun þegar frambrúnin snýst, eykur snertiflöt við lyftara og eykur viðnám
- Fóðrunarviðnám eykst smám saman, mælanlegt sem aukin misskráning á ræmum á niðurstreymis flugmannastöðvum
- Hlutar byrja að sýna víddarsvif í samræmi við stigvaxandi uppsöfnun á tónhæðarvillum
Lykilorðið hér er smám saman. Jákvæð slit á hak veldur ekki skyndilegum bilunum. Það kynnir hæga, línulega aukningu á fæðuþol sem oft fer óséður þar til farið er yfir skráningarþol. Verkfræðingar sem fylgjast með skráningargögnum um ræmur með tímanum geta greint þróunina og skipulagt viðhald áður en niðurbrotið nær bilunarmörkum.
Vegna þess að fliparnir hafa verið vinnuhertir við klipptu brúnir þeirra við upphafsformunaraðgerðina, veitir aflögunarherðing á þessum skurðflötum upphaflega nokkra mótstöðu gegn sliti. Hins vegar, þegar harðna lagið slitnar í gegn, eyðist undirliggjandi mýkra efni hraðar, stundum myndast beygingarpunktur þar sem slitið hraðar eftir upphaflega stöðugt tímabil.
Slitahækkun í neikvæðum hakverkfærum
Neikvæðar hakkstöngar slitna á skurðarjaðrinum, rétthyrndu eða trapisulaga brúnina sem klippir efni af ræmunni. Þegar þessi jaðar hringast er virkni afleiðingin frábrugðin jákvæðu sliti: svæðið sem var fjarlægt minnkar í raun.
Hér er hvers vegna það skiptir máli. Þegar kýlakanturinn snýst, sker hann ekki lengur hreint tómarúm í fullri-breidd. Skurðurinn verður örlítið mjórri og grynnri en upprunaleg hönnunarrúmfræði hans. Hver þúsundasti úr millímetri sem tapast við jaðarrúnun minnkar bilið milli ræmunnar og lyftarans. Yfir tugþúsundir högga minnkar bilið þar til ræman byrjar að snerta lyftarann aftur, sem veldur sömu upphengi-vandamálunum og hakið var hannað til að koma í veg fyrir.
Á sama tíma eykur burruppbygging vandamálið. Eftir því sem kýlan dofnar, vaxa burt hærri á afskornum brúnum ræmunnar.Mate Precision Technologies mælir meðskerpa verkfæri þegar brúnir eru slitnar í 0,01 tommu (0,25 mm) radíus, og athugaðu að tíðar snertingar- virka betur en að bíða eftir að kýlið verði mjög sljór. Fyrir neikvætt hakverkfæri er þessi meginregla sérstaklega mikilvæg vegna þess að burrs eru ekki bara gæðavandamál. Þeir trufla beint fóðrun með því að grípa í stýrisbrautir, deyfyfirborða og lyftukrónur þegar ræman fer fram. Rannsóknir áhliðargrautmyndun í skurðaðgerðumstaðfestir að burt alvarleiki eykst þegar gata/deyja úthreinsun tengsl breytast frá upprunalegu hönnunargildum þeirra, nákvæmlega það sem gerist þegar brúnir slitna og skilvirkt úthreinsun herðist.
Bilunarhamurinn fyrir neikvæða hak hefur tilhneigingu til að vera snöggari en fyrir jákvæðar hak. Fóðrunarviðnám helst tiltölulega stöðugt á meðan nægilegt úthreinsun er til staðar og eykst síðan verulega þegar minnkaða hak rúmfræðin gerir loksins kleift að -lyfta-snertingu. Þetta gerir það að verkum að erfiðara er að greina neikvætt slit með hægfara eftirliti með þróun og líklegra er að það komi fram sem skyndileg framleiðslutruflun.
Viðhaldsaðferðir eftir Notch Type
Samskiptareglur um endurslípun eru mismunandi vegna þess að slitstaðsetningar og virknimarkmið eru mismunandi.
Fyrir jákvæða hakverkfæri leggur endurslípun áherslu á að endurheimta skarpar flipaskilabrúnir. Markmiðið er að-koma aftur á skarpar skurðarlínur á þremur losuðu hliðum flipans þannig að rúmfræði flipans fari aftur í það-snið sem hannað var. Þetta felur venjulega í sér að yfirborðsmala kýlaflötinn til að fjarlægja slitið lagið, sem endurheimtir rúmfræði skurðbrúnar. Ef tólið þitt var upphaflega klárað með því að nota EDM vírvinnslu fyrir flókin flipasnið, verður endurslípun að varðveita þessar útlínur frekar en að fletja út gataflötinn.
Fyrir neikvætt hakverkfæri, endurslípur endurheimtir rúmfræði úthreinsunar að fullu. Markmiðið er að koma gataummálinu aftur í upprunalega stærð þannig að tómið sem skorið er í ræmuna passi við hönnuð breidd og dýpt. Vegna þess að virkni afleiðing slits er minni úthreinsun, endurslípur jafnvel lítið magn af endurslípun aftur þýðingarmikla frammistöðu. Það er ekki síður mikilvægt að afgrama deyjaopið þar sem sníkjugangur og útkast geta rýrnað með því að myndast slit inni í deyjaholinu.
Í báðum tilfellum er heildarfjárveitingin til endurmala endanleg. Hver skerping fjarlægir efni af kýlaflötinni og styttir það smám saman. Þegar uppsöfnuð endurslípun nálgast lengdarþol kýlans, verður skiptingin nauðsynleg frekar en áframhaldandi skerpa.
Skilningur á sérstakt slitmynstri fyrir hverja haktegund gerir ráð fyrir fyrirsjáanlega viðhaldsáætlun frekar en viðbrögð við bilanaleit. Jákvæð skor sker smám saman með því að auka fæðuþol. Neikvæð hak skerðast vegna minnkunar á úthreinsun sem að lokum kallar á skyndilega tengingu-. Fylgstu með í samræmi við það.
Slithegðun fullkomnar myndina af því hvernig hverja haktegund stendur sig yfir allan lífsferil sinn. Frá upphaflegu vali á rúmfræði í gegnum efnis-sértæka vídd, samþættingu ræmaútlits og að lokum viðhaldsáætlun, nær ákvörðunarramminn fyrir framhjáhaldshönnun yfir allt teningaprógrammið. Með því að sameina þessa þræði í framkvæmanlega útfærsluröð gefur verkfæraverkfræðingum skýra leið frá hönnunaráformum til staðfestrar framleiðslu.
Innleiðingarverkflæði og sérsniðin verkfræðitilföng
Sérhvert hugtak sem rætt hefur verið um hingað til, allt frá rúmfræðivali til efnishegðunar til slitstjórnunar, rennur saman á einum stað: augnablikinu sem þú framkvæmir hakhönnun í stáli. Sú skuldbinding á sér stað innan verkflæðis og verkfræðingarnir sem framkvæma það verkflæði skila kerfisbundið betri árangri en þeir sem hoppa frá hugmynd til skurðar án skipulegrar leiðar á milli þeirra.
Raunveruleikinn með neikvæðum og jákvæðum framhjáhófum sem mynda stimplunarmót er að enginn einn þáttur rekur ákvörðunina í einangrun. Efnisgerð upplýsir um val á hak. Breidd ræma takmarkar dýpt. Pressuhraði færir forgang á milli stífleika og úthreinsunar. Stöðvafjöldi ákvarðar hversu mikla uppsafnaða villu þú getur þolað. Þessir þættir hafa samspil og innleiðingarvinnuflæðið verður að gera grein fyrir þeim öllum í réttri röð.
Ákvörðunarrammi fyrir verkfærafræðinga
Þegar þú sest niður með nýtt strimlaskipulag fylgir ákvörðun haktegundarinnar rökréttri framvindu. Með því að sleppa skrefum eða endurraða þeim myndast eyður sem koma upp á meðan á prófun stendur, oft sem dularfull fæðuvandamál sem standast skyndilausnir. Eftirfarandi röð endurspeglar hvernig reyndir sérfræðingar í verkfæra- og mótaframleiðendum nálgast framhjáhönnun frá fyrstu meginreglum:
- Metið efnisgerð og þykkt.Þekkja álfelgur fjölskyldu, mál, afkastagetu, lengingu og vinnu herða eiginleika. Þetta ákvarðar hvort efnisdrifnar-þvinganir þvinga þig í átt að jákvæðum eða neikvæðum stigum áður en einhver annar þáttur er skoðaður.
- Metið strimlabreidd og fjölda stöðva.Reiknaðu þversniðsflatarmálið sem eftir er af-þversniðsflatarmáli eftir að hakrúmfræði er beitt. Ákvarðu hversu margar stöðvar ræman verður að fara yfir og áætla uppsafnað staðsetningarvilluþol á lokastöðinni.
- Ákvarða kröfur lyftara.Komdu á tegund lyftara (hringlaga, stöng eða ræma), lyftarahæð og staðsetningu lyftara miðað við brún ræmunnar. Kortalyftari fer á móti ræmustöðu á hverjum stað í pressuferlinu til að bera kennsl á hugsanleg truflunarsvæði.
- Veldu tegund hak byggt á forgangsstuðli.Ef varðveisla stífni er takmarkandi þvingun (þunnt efni, mjó ræma, langur teygja, nákvæmni umburðarlyndi), veldu jákvætt. Ef úthreinsun er takmarkandi þvingun (þykkur stokkur, háir lyftarar, há-hraði, breiður ræma með nægum stífleikamörkum), veldu neikvæða.
- Mál hak rúmfræði í réttu hlutfalli við lager færibreytur.Stilltu dýpt, breidd og hornléttingu með því að nota hlutfallsleg tengsl sem myndast af efnisþykkt, flutningi lyftara og kröfum um stífleika. Notaðu efnislegar-sértækar breytingar fyrir vinnuherðingu, lengingarmörk og væntingar um brúngæða.
- Staðfestu í gegnum prufu og stilltu.Keyrðu teninginn með stighækkandi hraðastigum. Fylgjast með ræmaskráningu á flugmannastöðvum. Mældu tónhæðarnákvæmni yfir alla teygjulengdina. Gakktu úr skugga um að fóðrunarviðnám haldist stöðugt og að engin snerting-til-lyftar á sér stað í gegnum lyftaralotuna. Fínstilltu losunarhorn, hakdýpt eða brúnameðferð byggt á frammistöðu.
Þessi röð er ekki stíf. Sum verkefni bjóða upp á takmarkanir sem draga saman mörg skref í eina augljósa niðurstöðu. 0,3 mm álræma í tuttugu-stöðvum krefst nánast jákvæðra haka áður en þú metur hæð lyftara. 3,0 mm hátt-styrkt stál í fjögurra-stöðvum eyðandi teningi bendir á neikvæðar skorur áður en ræmabreidd kemur inn í útreikninginn. En fyrir þau fjölmörgu forrit sem falla á milli þessara öfga, kemur það í veg fyrir þau algengu mistök að vinna í gegnum hvert skref að hagræða fyrir einn þátt en hunsa annan sem að lokum stjórnar frammistöðu.
Skjöl skipta hér líka máli. Teygjuframleiðandinn sem skráir rökin á bak við hverja rúmfræðiákvörðun, ekki bara lokavíddirnar, býr til viðmiðun sem flýtir fyrir framtíðarforritum í svipuðum efnum og uppsetningum. Þegar svipað forrit kemur í gegnum búðina sex mánuðum seinna, útilokar skjalfest rökstuðningur þörfina á að endur-leiða hverja færibreytu frá fyrstu meginreglum.
Að tengja hönnunaráform við sérsniðnar deyjalausnir
Hönnun hjápass hak er ekki til í lofttæmi. Það er einn þáttur í flóknu deyjabyggingu sem inniheldur kýla, lyftara, flugmenn, stýrisbrautir, burðarvef og heildar ræmastjórnunarkerfi. Rúmfræði haksins verður að sameinast öllum þessum íhlutum. Fullkomlega vídd hak sem stangast á við staðsetningu flugmanns, truflar rúmfræði lyftarateina eða skapar vandamál við útskilnað sneglna í sníkjuskónum skilar núllgildi óháð því hversu vel hlutföll hans passa við verkfræðilega útreikninga.
Þessi samþættingaráskorun er þar sem mörg verkfæraforrit stöðvast. Einstakar hönnunarfæribreytur eru skynsamlegar í einangrun, en að sameina þær í virka mótunarsamsetningu krefst reynslu af því að stjórna staðbundnum og tímabundnum tengslum milli íhluta. Ferðalög lyftara verða að samræmast hakúthreinsun. Tímasetning flugmannsinngangs verður að vera í samræmi við ræmustöðu eftir hak-stýrða fóðrun. Burrastefna frá skurðaðgerðum má ekki trufla mótunarstöðvar neðanstreymis. Sniglútkastsleiðir frá neikvæðum hak verða að hreinsa hliðstæður og deyja skóop án hindrunar.
Að vinna með reyndum deyjaverkfræðingateymum tryggir að þessar samþættingarupplýsingar fái þá athygli sem þeir krefjast.Sérsniðnar stimplunarlausnir YICHENtakast á við nákvæmlega þennan flokk af hönnunar-þungri áskorun, þar sem hagræðing hjá framhjáhaldi verður að samræmast mótabyggingu, samþættingu lyftara, úthreinsunarstjórnun og efnisflæðisstýringu yfir alla mótasamstæðuna. Fyrir verkfæraverkfræðinga sem hafa unnið í gegnum hönnunarkenninguna og eru tilbúnir til að þýða rúmfræðiákvarðanir yfir í framleiðsluverkfæri, kemur samstarf við teymi sem sér um allt samþættingarsvið í veg fyrir endurtekna endurvinnslu sem brennur á tilraunaáætlunum.
Verkflæðið lokar lykkju. Strip skipulag knýr hak tegund val. Notch rúmfræði rekur mál. Stærð knýr löggildingu. Löggilding annað hvort staðfestir hönnunina eða færir leiðréttingar aftur inn í rúmfræðina. Og alla framleiðsluna tryggir slitvöktun að fullgilt rúmfræði haldist innan frammistöðuhólfsins þar til næsta áætlaða viðhaldsviðburður kemur henni aftur í forskrift.
Sérhver stimplun segir sögu í gegnum ræmuna sína. Skurðirnar, hvort sem þær eru jákvæðar eða neikvæðar, eru kaflar í þeirri sögu. Þeir skilgreina hvernig efnið hreyfist, hvar það gerir hlé og hvernig það skráist. Að ná þeim rétt þýðir að ræman nærist vel frá fyrsta höggi til síðasta höggs. Að misskilja þá þýðir að ræman berst við teninginn á hverri stöð. Munurinn á þessum niðurstöðum er ekki heppni. Það er verkfræði, beitt kerfisbundið frá hönnunaráformum til framleiðslustaðfestingar.
Algengar spurningar um framhjáhlaup í stimplunarmótum
1. Hver er munurinn á jákvæðu og neikvæðu framhjáhlaupi í framsæknu stimplunarmóti?
Jákvætt framhjáhlaup heldur efni á ræmunni sem flipa-eins og framskot sem ríður yfir lyftara meðan á fóðrun stendur og varðveitir stífleika ræmunnar. Neikvætt framhjáhvarf fjarlægir efni af brún ræmunnar og skapar tómarúm sem veitir lyftara án líkamlegrar snertingar. Valið á milli þeirra fer eftir því hvort umsókn þín setur stífni ræma (jákvæð) eða lyftaraúthreinsun (neikvæð) í forgang. Þunn efni og mjóar ræmur njóta almennt góðs af jákvæðum hakum, en þykkt efni og háhraðaaðgerðir skila sér oft betur með neikvæðum hak.
2. Hvernig get ég ákvarðað rétta hakdýpt og -breidd fyrir ræmaskipulagið mitt?
Hakdýpt og -breidd eru fyrst og fremst í réttu hlutfalli við efnisþykkt, ferðahæð lyftara og breidd ræmunnar. Fyrir neikvæðar skorur verður dýptin að vera meiri en lyftarans ferð auk hvers kyns lóðréttrar ræmursveiflu meðan á fóðrun stendur. Fyrir jákvæðar skorur verður dýpt flipa að vera innan teygjanlegs sveigjusviðs efnisins við snertiálag lyftara. Breidd rúmar lyftarann ásamt hliðarröndum. Forgangsröð víddar byrjar á efnisþykkt og tekur síðan til greina breidd ræma, stöðvafjölda, fóðurhalla og lyftarahæð í þeirri röð.
3. Hvaða bypass notch tegund virkar best fyrir ryðfrítt stál stimplun?
Jákvæðar skorur eru almennt ákjósanlegar fyrir langa framleiðslu í austenitískum ryðfríu stáli. Ástæðan er vinnuherðing á afskornum brúnum. Þegar neikvæðar skorur eru stungnar í ryðfríu, harðna brúnirnar smám saman meðan á framleiðslu stendur, sem eykur fóðrunarviðnám yfir líftímann. Ryðfríar einkunnir geta séð allt að 50 prósent styrkleikaaukningu á mikið unnum svæðum. Jákvæðar skorur koma í veg fyrir þetta vandamál á brún ræmunnar, þó hönnuðir verði að bæta við rausnarlegum radíum á flipamótum til að koma í veg fyrir þreytusprungur vegna endurtekins snertiálags lyftara.
4. Hvernig hefur slitmynstur framhjáhalds áhrif á viðhaldstímasetningu deyja?
Jákvæð og neikvæð hak slitast á mismunandi hátt og krefjast sérstakrar eftirlitsaðferða. Jákvætt hakverkfæri rýrna smám saman þegar kýlabrúnirnar eru hringlaga, sem veldur því að flipar mynda burr sem auka hægt og rólega fæðuþol. Þetta leyfir þróun-fyrirspárviðhalds. Neikvæð hakverkfæri skerðast með því að minnka tómarúmið þar sem brúnir eru kringlóttar, sem veldur að lokum snöggu ræmuhengi- þegar rýmið verður ófullnægjandi. Erfiðara er að greina neikvætt slitslit snemma, sem gerir tímabils-miðaða skerpuáætlanir hentugri en ástandseftirlit eingöngu.
5. Get ég notað bæði jákvæða og neikvæða framhjáhækkun í sama framsækna teningnum?
Já, reyndir deyjaverkfræðingar sameina stundum báðar tegundirnar í einni ræmuútsetningu þegar mismunandi stöðvar hafa mismunandi skorður. Til dæmis geta stöðvar með háum lyfturum notað neikvæðar hak fyrir úthreinsun, en niðurstreymisstöðvar í þröngum burðarhluta nota jákvæðar hak til að varðveita stífleika. Lykillinn er að tryggja stöðuga fóðrunarhegðun yfir alla framvinduna. Að vinna með sérsniðnum teymum eins og YICHEN (yichen-group.com/stamping-die/) hjálpar til við að samræma fjöl-hak-útlit þar sem samþætting milli lyftara, flugmanna og hakrúmfræði verður að virka sem sameinað kerfi.


