


Ákveddu hvaða tegund passar við þinn hluta og framleiðslumagn
Bygging á málmstimplunarmóti hefst löngu áður en stál er skorið. Þú byrjar með fullunnum hluta og vinnur afturábak, öfug-að móta rúmfræði hans í verkfæri sem geta endurskapað hann þúsundir eða milljón sinnum undir pressuálagi. Þetta öfuga-verkfræðiskref er kjarninn í gerð teninga- og það byrjar á einni grundvallarákvörðun: hvaða tegund af stimplunarteyjum passar við þinn hluta, rúmmál þitt og kostnaðarhámark.
Svo hvað eru deyr, nákvæmlega? Í einföldustu skilmálum er teygja nákvæmnisverkfæri sem mótar málmplötur með því að klippa, móta eða hvort tveggja við stimplun. Að skilja hvað er deyja í framleiðslu hjálpar til við að skýra hvers vegna val á gerð deyja skiptir svo miklu máli. Rangt val leiðir til sóunar á verkfærum, óhóflegum kostnaði-eða gæðavandamálum sem ásækja þig í framleiðslu.
Þrjár aðalgerðir stimplunarmóta ná yfir langflest forrit: staka-stöð, samsetta og framsækna.
Einstök-stöð vs samsett vs framsækin deyja
Hver teygjategund er á öðru svæði í flóknu-magni-kostnaðarlandslagi. Hér er hvernig þeir bera saman:
| Tegund | Tilvalinn hluti flókið | Dæmigert árlegt bindi | Hlutfallslegur verkfærakostnaður |
|---|---|---|---|
| Ein-stöð | Einföld (ein aðgerð í hvert högg: autt, gat eða form) | Lágt til í meðallagi (frumgerð til 50K) | Lágt |
| Samsett | Í meðallagi (margir samtímis skurðir í einu höggi, flatir hlutar) | Miðlungs til hátt (50K til 500K+) | Miðlungs |
| Framsókn | Hátt (marg-þrepa röð: skera, móta, beygja yfir stöðvar) | Hátt (100 þúsund til milljóna) | Hátt |
Staða-stöð málm stimplun virka best þegar þú þarft eina aðgerð á hvert högg, þannig að verkfæri eru einföld og uppsetningin er hröð. Samsettar teygjur sameina aðgerðir eins og tæmingu og göt í einu höggi, sem skilar þrengri vikmörkum á milli eiginleika vegna þess að allt er skorið samtímis. Framsækin stimplunarmatur fæða málmrönd í gegnum margar stöðvar í röð og framleiða fullgerðan hluta með hverri pressulotu á miklum hraða.
Passaðu valið þitt við fjárhagsáætlun og aðgang að búnaði
Möguleikar verslunar-hæða hafa mikil áhrif á hvaða leið er skynsamleg. Ef þú ert með CNC-fræsingu og vír EDM í-húsi, er raunhæft að byggja eina-stöð eða einfalda samsetta móta.Framsækin málm stimplun deyja, með flóknu ræmuútliti og fjölda-stöðva tímasetningu, krefjast oft sérhæfðrar hönnunarreynslu og búnaðar sem ýtir teymum í átt að útvistun tiltekinna aðgerða.
Þessi grein nær yfir allt litrófið, allt frá handbúnum-frumgerðum til framleiðslu-framsækinna verkfæra. Hvort sem þú ætlar að véla hvern íhlut sjálfur eða útvista hitameðhöndlun og EDM vinnu, fer ferlið við að breyta hlutateikningu í virkan stimplun í sömu rökréttu röð. Fyrsta breytan sem mótar hverja niðurstreymisákvörðun er verkfærastálið sem þú velur fyrir hvern deyjahluta.
Veldu réttu tólstáleinkunnirnar fyrir kýla og kubba
Verkfærastál er ekki einn-stærð-passar-allir flokkur. Hver íhlutur í stimplunarmóti stendur frammi fyrir mismunandi álagssniðum: högg þola þrýstifall og slit á hverju höggi, teygjublokkir standast snertingu við að renna meðfram skurðbrúnum, stripparar stjórna hringrásarþreytu og varaplötur taka til sín dreift álag. Að velja rétta stimplunarbúnaðinn fyrir hvert hlutverk stjórnar beint hversu lengi teningurinn þinn liggur á milli endurslípna og hversu samkvæmir hlutarnir þínir haldast í framleiðsluherferð.
Með flóknum framleiðsluverkfærum sem oft þurfa fjárfestingar áUSD $100.000 til $500.000, að velja ranga stálflokk eru dýr mistök. Þú munt annað hvort brenna út kostnaðarhámark vegna ótímabærra bilana eða of-tilgreina efni þar sem þess er ekki þörf. Markmiðið er að passa slitþol, hörku og hörku við raunverulegt þjónustuástand hvers íhluta.
Valviðmið fyrir tólstál eftir Die Component
Fimm stálflokkar (auk karbíð) ná yfir meirihluta stálstimplunar í framleiðslu. Svona kortleggja þau raunveruleg forrit:
| Stálgráða | Dæmigert hörku (HRC) | Primary Wear Property | Besta-Fit forritið |
|---|---|---|---|
| D2 | 58-62 | Frábær slitþol | Blökkunarstungur, deyfingarhlutar fyrir mildt stál og kopar |
| A2 | 57-62 | Jafnvægi í sliti og hörku | Myndunarstungur, miðlungs-stærð göt, almennir-teningarhlutar |
| S7 | 54-58 | Mikil högg-/höggþol | Mikið högg, þykkir-lageraðgerðir,-áhrifastöðvar |
| M2 | 62-65 | Heitt hörku, brún varðveisla á hraða | Hár-framsæknar stöðvar, lítil göt |
| Karbíð (wolfram) | 70-75+ | Mikil slitþol | Ofur-mikil-innskot (milljónir smella), slípiefni til að stimpla |
D2 er áfram vinnuhesturinn fyrir almenna eyðingu og göt í vali á málmstimplunarefnum. Hátt króm- og kolefnisinnihald hans veitir einstaka slitþol, en það getur flísað undir alvarlegu höggi. Þegar kýla stendur frammi fyrir mikilli högghleðslu, eins og að stinga þykkt ryðfríu stáli stimplunarefni, veitir A2 betri hörku við smá fórn í slitlífinu. S7 tekur þessi viðskipti- lengra og gleypir endurtekið högg þar sem D2 eða A2 myndu brotna. M2, -háhraðastál, heldur hörku sinni jafnvel þar sem framsæknar deyjastöðvar framleiða hita á hækkuðum hringrásarhraða.
Hvernig efnisval hefur áhrif á líftíma og viðhaldstímabil
Sambandið milli hörku og höggfjölda er ekki línulegt. D2 kýla á HRC 60 eyðandi mildu stáli gæti skilað 100.000 til 150.000 höggum áður en burrhæð gefur til kynna að þörf sé á endurslípun. Sami höggskurður ryðfríu fellur niður í 30.000-50.000 högg vegna vinnuherðandi eðli málmplötunnar, sem getur nálgasthörku verkfæra sjálfs. Ál stimplun býður upp á aðra áskorun: mýkri blaðið slitnar ekki brúnir eins hratt, en galling (efnisviðloðun við yfirborðið) verður aðal bilunarhamurinn.
Þetta er þar sem húðun breytir hagfræðinni. PVD-beitt títanítríði (TiN) bætir við hörðu, lágu-núningslagi sem lengir endingartíma deyja verulega fyrir milda stálvinnu. Fyrir ryðfríu stáli málm stimplun og ál málm stimplun, títan karbónitríð (TiCN) er betri en TiN með því að draga úr efnafræðilegri sækni milli blaðsins og yfirborðs verkfæra. Rannsóknir á háþróaðri-hástyrk stáli sýna að PVD-húðuð verkfæri geta framleitt yfir 1,2 milljónir hluta samanborið við 50.000 fyrir króm-húðaða valkosti við sömu aðstæður.
Ímyndaðu þér að keyra framsækið tening á 60 höggum á mínútu á ryðfríu. Án TiCN-húðunar ertu að draga tindinn fyrir viðhald á hverri vakt. Með því gætirðu keyrt heila viku. Þessi munur á spennutíma réttlætir oft húðunarkostnaðinn margfalt, sérstaklega þegar þú tekur þátt í tapaðri framleiðslu við breytingar á plötum.
Verkfærastál í duftmálmvinnslu (PM) býður upp á enn eitt stig. Fínn, jafndreifður karbíðbygging þeirra skilar bæði háu slitþoli og höggseigni sem hefðbundin -steypueining getur ekki jafnast á við. Í einu skjalfestu tilviki jók það að skipta úr D2 yfir í PM-flokk með sömu hörku endingu verkfæra úr 5.000-7.000 lotum í yfir 40.000 lotur þegar hástyrkt stál var mótað.
Stálflokkur og húðunarval setja grunninn. Næsta áskorun er að þýða rúmfræði hluta þíns yfir í nákvæmar kýla- og teygjuformin sem munu framleiða hana, og sú vinna á sér stað í CAD/CAM umhverfinu þar sem úthreinsun, ræmur og stöðvarröð taka á sig mynd.
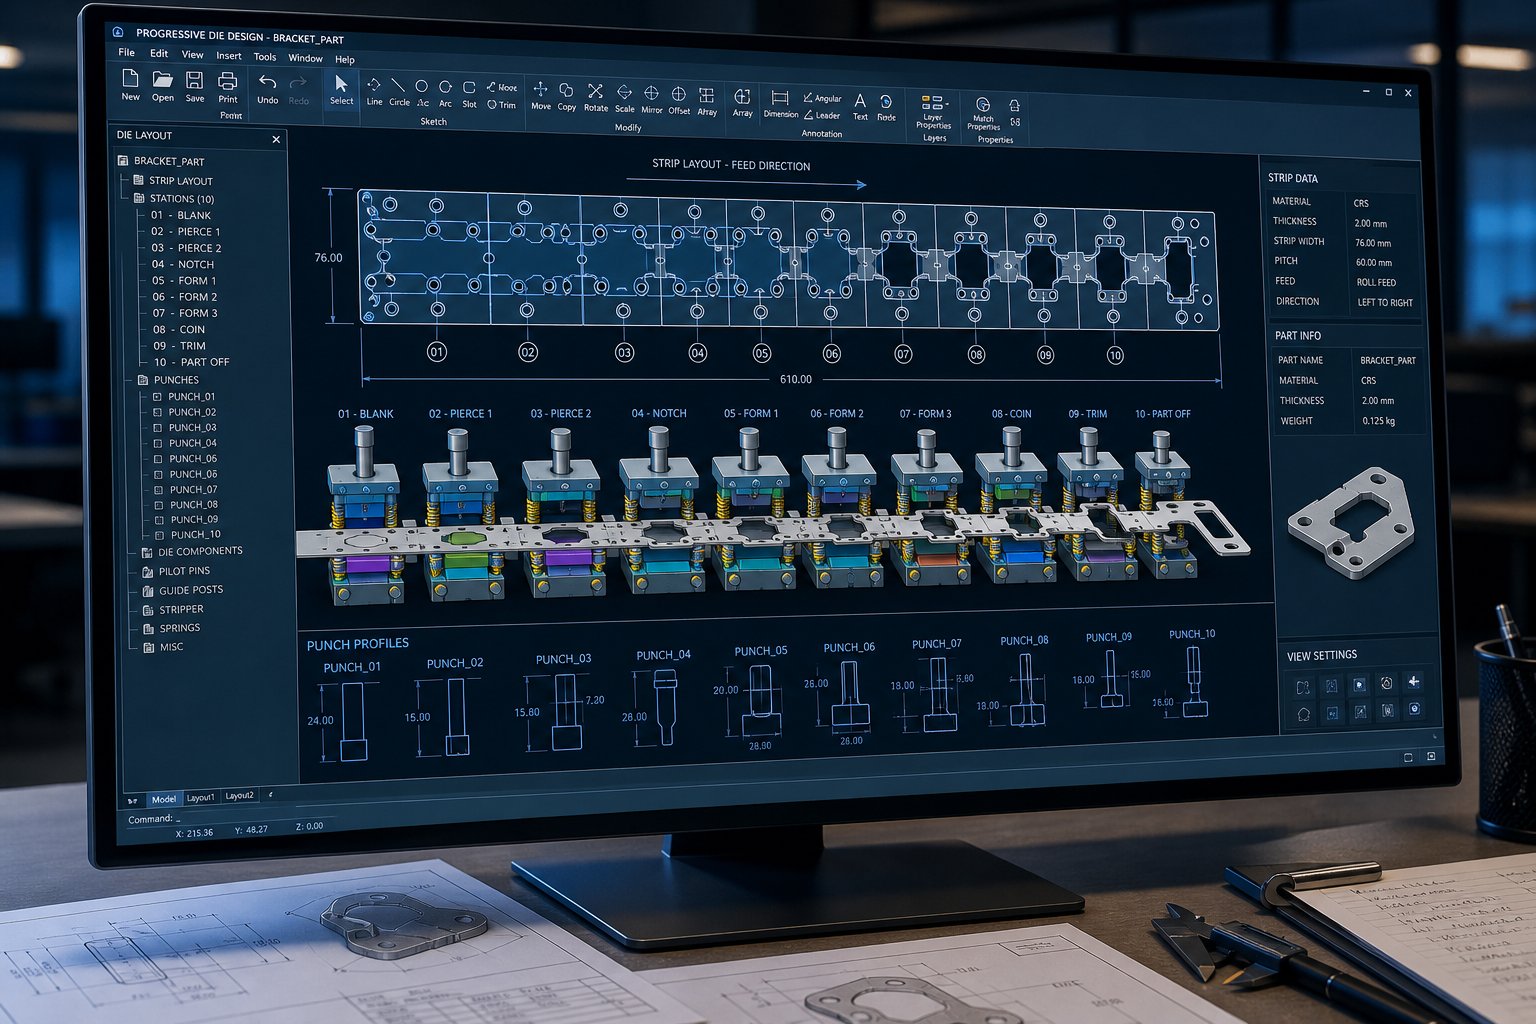
Hannaðu rúmfræði og ræmur með CAD-CAM uppgerð
Þú hefur valið verkfærastálin þín. Næsta spurning er: hvaða nákvæmlega form þurfa þessi stál að verða? Þetta er þar sem stimplunarhönnun færist frá efnisvísindum yfir í rúmfræði, og það er skrefið sem aðskilur vinnandi tening frá dýrri pappírsvigt.
Verkflæðið byrjar með fullunnum hlutateikningunni þinni. Þú veist nú þegar efnisgerðina og þykktina. Út frá þessum tveimur innsendum færðu mikilvægustu víddina í hvaða skurðarmat sem er: kýla-til-úthreinsunar.
Úthreinsun er bilið á milli skurðbrúnar kýla og skurðbrúnar deyjahnappsins, gefið upp sem ahlutfall efnisþykktar á hlið. Gerðu það rétt og þú framleiðir hreina klippingu með lágmarks burr. Misskilja það og þú verður fyrir óhóflegum rifum, ótímabæru sliti á höggum, togi sniglanna eða jafnvel brotnum verkfærum. Ráðlögð úthreinsun er breytileg eftir efni vegna þess að harðari málmar með meiri-togstyrk-þarfa meira pláss fyrir brotaflötin til að jafna sig hreint í gegnum plötuþykktina.
Punch-to-Myndhreinsunarrit fyrir algenga málmplötur
Þegar þú skipuleggur málmstimplunarhönnun þína skaltu nota þessi úthreinsunarsvið sem upphafspunkt. Fínstilla-út frá sérstökum þolmörkum þínum og ástandi verkfæra.
| Blaðefni | Þykktarsvið | Ráðlagður úthreinsun (% á hlið) | Skýringar |
|---|---|---|---|
| Milt stál (kolefnislítið) | 0.5 - 3.0 mm | 8 - 12% | Hefðbundin grunnlína; hækka í átt að 12% fyrir lengri endingu verkfæra |
| Ryðfrítt stál (304/316) | 0.5 - 2.5 mm | 10 - 15% | Vinnu-herðing eykur skurðkraft; þéttara úthreinsun eykur burrhættu |
| Ál (5052, 6061) | 0.5 - 3.0 mm | 5 - 8% | Mýkra efni leyfir minni bil; fylgstu með því að tíst á yfirborðinu |
| Brass (C26000) | 0.5 - 2.0 mm | 5 - 8% | Hreinsa klippingu við lægri úthreinsun; fyrirgefandi efni fyrir frumgerð deyja |
Eitt af hagnýtustu ráðleggingum um stimplunarhönnun sem þarf að muna: Nútímarannsóknir á verkfærum benda til þess að hlaup í átt að hærri enda þessara sviða (11-20% á hverja hlið fyrir stál) geti dregið verulega úr álagi verkfæra við göt og aukið endingartíma, jafnvel þó að það auki hæð burt lítillega. Þú ert að versla með minniháttar aukaafbrotsskref fyrir verulega lengri endurslípun.
Fyrir gatavíddina skaltu draga frá úthreinsun frá hvorri hlið þegar þú vilt halda gatastærð við teninginn. Þegar þú vilt halda tómri stærð skaltu bæta úthreinsuninni við kýluna. Þetta er grundvallaratriði fyrir stimplunarhönnunarlögfræði sem knýr hvert CAD módel sem þú byggir niður.
Skipulag byggingarræma og stöðvarröð í CAD
Fyrir framsækið málmstimplunarmót er ræmaskipulagið þitt vegakort. Það skilgreinir hvernig óunnið spólulager breytist í fullunna hluta stöð fyrir stöð. Hugsaðu um það sem tímalínu: hver stöð framkvæmir eina eða tvær aðgerðir og ræman stækkar fasta hæð milli högga.
Heilsteypt ræma skipulag fjallar um fimm þætti:
- Pilot holur- Kýlt í fyrstu stöðina og notað af stýripinna á síðari stöðvum til að skrá ræmuna nákvæmlega. Án þeirra eru uppsafnaðar villur í straumi-til að-ákveði nákvæmni.
- Breidd burðarræma- Efnið sem tengir hlutann þinn við spóluna þegar hann fer í gegnum teninginn. Of þröngt og það rifnar; of breitt og þú eyðir efni.
- Stöðvarbil (halli)- Verður að vera einsleitur og gera grein fyrir stærsta fótspori stöðvarinnar auk fullnægjandi aðskilnaðar fyrir burðarvirki í mótaplötunum.
- Neikvæð og jákvæð framhjáhlaup- Í stimplunarmótum úr málmplötum losa þessar hafur af efni sem liggja að beygjum og formum og koma í veg fyrir truflun þegar hluturinn tekur á sig mynd á meðan hann er festur við burðarbúnaðinn.
- Hagræðing rusl- Hreiður hlutar eða stillir breidd ræmunnar til að hámarka efnisnýtingu. Jafnvel 2-3% aukning á afraksturssamböndum í stóran sparnað við mikið magn.
CAD kerfið þitt byggir þetta skipulag sem flata framsetningu fyrst, síðan er hver stöð mótuð í 3D til að sannreyna að kýlingar, lyftarar og mótunarverkfæri rekast ekki á hvert annað eða við ræmuna þegar lengra líður.
Hér er þar sem málm stimplun hönnun færist frá drögum í verkfræði löggildingu. CAE uppgerð sem notar endanlegt frumefnisgreining gerir þér kleift að mynda, beygja og skera hluta þinn nánast áður en stál er unnið. Hugbúnaðurinn spáir fyrir um þynningu, hrukkum og afturhvarfi efnis, merkja vandamál sem annars myndu aðeins koma upp á yfirborðið við kostnaðarsamar líkamlegar tilraunir.Bestu starfsvenjur iðnaðarinsfylgir kerfisbundinni stefnu: mæla afturhvarf í uppgerð, draga úr því með ferlibreytingum, stjórna breytileika og bæta síðan upp yfirborði deyja í samræmi við það. Sýnt hefur verið fram á að þessi nálgun dregur verulega úr endurteknum tilraunum og tryggir stöðugt samræmi við víddar yfir framleiðslutíma spjaldsins.
Fyrir teymi sem eru án-FEA getu innanhúss getur hermiþjónusta frá reyndum framleiðendum teygja flýtt þessum staðfestingarfasa verulega.Stimplunarþjónusta YICHEN, til dæmis, fela í sér hagkvæmnigreiningu og CAE uppgerð sem fyrstu-fasa tilboð, sem hjálpar verkfræðingum að sannprófa rúmfræði deyja og ræmaútlit áður en þeir skuldbinda sig til vinnslu. Þessi framhlið-hleður vandamála-upp í stafræna áfangann þar sem breytingar kosta klukkustundir í stað vikur.
Ávinningurinn af ítarlegri stimplunarhönnunarvinnu í CAD og uppgerð er einföld: færri kemur á óvart þegar hert stál lendir í plötum í fyrsta skipti. Sérhver úthreinsun sem reiknuð er út, sérhver stöð sem er raðgreind og sérhver springhamur sem spáð er fyrir í hugbúnaði er einni endurtekningu færri sem brennd er í tilraunapressunni. Með löggildingu rúmfræðinnar og ræmaútlitið læst, færist fókusinn að því að umbreyta þessum stafrænu módelum í líkamlega deyjahluta með nákvæmni vinnslu.
Vélaríhlutir með CNC mölun og vír EDM
CAD módelin þín eru læst. Strip skipulag er fullgilt. Sérhver úthreinsun er reiknuð upp í hundraðasta úr millimetra. Stáleyður sitja á verslunargólfinu og bíða eftir að verða nákvæms stimplunarverkfæri. Þetta er áfanginn þar sem stafræn rúmfræði verður efnislegur málmur og röðin sem þú fylgir ákvarðar hvort þessir íhlutir passa saman með míkron-nákvæmni eða krefjast klukkustunda af handfestingu.
Mótaferlið við vinnslu fylgir vísvitandi röð: gróf CNC-fræsing fjarlægir magn efnis úr dekkjablokkum og gatahaldara, nákvæm yfirborðsslípun færir mikilvæga fleti til flatleika og samhliða, og vír EDM sker flókin snið og þétt -þolop sem skilgreina skurðar- og mótunarrúmfræði þína. Hver aðgerð byggir á þeirri síðustu og að sleppa eða endurraða skrefum skapar samsett vandamál niðurstreymis.
CNC mölunarstefna fyrir kubba og gatasnið
Grófgerð snýst um hraða, ekki nákvæmni. Þú ert að fjarlægja eins mikið efni og mögulegt er á hverja tímaeiningu á meðan þú skilur eftir stjórnaða birgðaheimild til að klára passa. Nútíma háhraða gróffræðsla eins og aðlögunarfræsing (einnig kölluð trochoidal fræsun) notalítil geislamyndataka á miklu ásdýpi, viðhalda stöðugu flísálagi allan skurðinn. Þessi nálgun lengir endingu verkfæra um 50-200% samanborið við hefðbundna rifa í fullri breidd, sem skiptir miklu máli þegar þú ert að hrista úr hertu verkfærastáli klukkustund eftir klukkustund.
Mikilvæg ákvörðun birtist snemma í vinnuflæði stimplunarvinnslu: ertu með mjúka-vél fyrir hitameðhöndlun, eða hörð-for-hitameðhöndluð-efni?
- Mjúk vinnsla fyrst- Millu teygjublokkirnar þínar og gatasnið í glæðu ástandi (venjulega HRC 20-25), þar sem klipping er hraðari, slit á verkfærum er minna og þú getur notað árásargjarnari færibreytur. Þú sendir síðan hluta til hitameðhöndlunar og snýr aftur til að klára-mala í lokamál eftir það. Þetta er hefðbundin nálgun og er enn hagkvæm fyrir flest málmstimplunarverkfæri.
- Harðmalað for-hert eyður- Byrjaðu á eyðum sem þegar eru hita-meðhöndluð að vinnsluhörku (HRC 58-62). Nútíma CNC miðstöðvar með stífum snældum og keramik eða CBN innskotum geta gróft og klárað hert D2 eða A2 beint. Þetta útilokar víddarbjögun sem stafar af hitameðhöndlun, sem dregur úr magni sem þarf til að klára mala. Ávinningurinn er hægari efnisflutningur og hærri innskotskostnaður við grófgerð.
Óháð því hvaða leið þú velur, þá kallar staðlaðar venjur á að skilja eftir 0,010-0,020 tommur á hverja hlið sem frágangsefni eftir grófun á malað yfirborð. Þessi hlunnindi tryggir að frágangsrásin skerist hreint fyrir neðan hrjúfað yfirborðið og allar rúmfræðilegar villur frá grófgerðinni. Ef það verður þynnra er hætta á að kláraverkfærið skiptist á að klippa og nudda, sem rýrir bæði yfirborðsgæði og víddarsamkvæmni.
Fyrir klárapassana breytast breytur verulega. Fóðurhraði lækkar í 30-60% af grófgerðargildum, skurðardýpt minnkar í 0,010-0,030 tommur og skurðarhraði eykst um 10-20%. Markmiðið er ekki lengur hraði efnisfjarlægingar heldur yfirborðsfrágangur og víddarnákvæmni. Nýtt skurðbrún er nauðsynleg til að klára, þar sem slitið innlegg framleiðir grófari Ra-gildi og kynnir víddarsvif sem getur ýtt þéttum vikmörkum út úr sérstakri.
Vasaeiginleikar, stýripinnaholur, tappholur og gormavasar losna allir af CNC-myllunni. En skilgreiningarsnið stimplunar, skurðbrúnirnar, sniglaopin og flóknar mótunarútlínur krefjast algjörlega annarrar tækni.
Wire EDM og Sinker EDM fyrir Complex Die Geometry
Vír EDM umbreytt tól og deyja stimplun. Áður en það var almennt tekið í notkun, treystu framleiðendur móta á slípun, handfestingu með skrám og steinum og klukkustunda vinnu á bekknum til að ná þeim sniðum og lausum sem vír EDM klippir nú í einni uppsetningu. Ímyndaðu þér að eyða fullri vakt í hönd- í að passa flókna teningopnun til að passa við gatasnið, athuga með prússnesku bláu, skafa, endur-gæta. Sama rúmfræði í dag kemur frá vír EDM vél sem heldur vikmörkum0,0001 tommur eða þéttari, með yfirborðsáferð sem oft þarfnast ekki frekari vinnu.
Skilningur á því hvenær á að nota vír EDM samanborið við sinker EDM er nauðsynlegt fyrir skilvirka stimplun málmverkefna:
| Eiginleiki | Vír EDM | Sinker EDM |
|---|---|---|
| Besta rúmfræði gerð | Í gegnum-snið, sniglaop, tvívíddar útlínur | Blind holrúm, þrívíddarmyndandi yfirborð, flókin mygluform |
| Skurðartæki | Þunnur kopar eða húðaður vír (eins fínn og 0,020 mm) | Sérsniðið-lagað grafít eða kopar rafskaut |
| Dæmigert umburðarlyndi | 0,0001 tommur (0,0025 mm) eða betri | 0,0001 tommur (0,0025 mm) |
| Yfirborðsfrágangur | Mýkri; unnt Ra < 0,2 um með skim pass | Örlítið grófari; gæti þurft að klára færslu- |
| Uppsetningarkostnaður | Neðri (vír er venjulegt rekstrarefni) | Hærra (sérsniðið rafskaut verður að vinna fyrst) |
| Tilvalin deyja umsókn | Deyjahnappaop, gataprófílar, stripparinnsetningar | Teiknaðu holrúm, teikna innskot, 3D form kýla |
Í dæmigerðum blanking eða göt deyja, vír EDM annast ljónsins hlut af nákvæmni vinnu. Það klippir deyjahnappaopin sem skilgreina útlínur hluta, mótar gatasnið úr hertu verkfærastáli og framleiðir sniglafléttingaropin fyrir neðan skurðbrúnirnar. Vegna þess að vírinn fer algjörlega í gegnum vinnustykkið er sérhver skurður í eðli sínu gegnum-snið, sem passar fullkomlega við gegnum-götin og opin sem ráða yfir rúmfræði skurðarmótanna.
Sinker EDM vinnur sér sess í stimplunaraðgerðum sem krefjast þrívíddar mótunarflata. Teikning með samsettum beygjum, innskot með áferðarflötum, eða formhol með dráttarhornum og radíusum sem ekki er hægt að ná með vír kallar allt á sérsniðna-vélaða rafskaut sem "sekkur" lögun sína inn í deyjastálið. Viðskiptin- eru tími og kostnaður: hvert rafskaut verður að vera CNC-vinnað (oft úr grafíti) og rafskautið sjálft slitnar á meðan á ferlinu stendur, stundum þarf margar rafskaut fyrir eitt holrými.
Yfirborðsfrágangur á íhlutum deyja hefur bein áhrif á bæði gæði hluta og langlífi deyja. Gróft yfirborð skapar núning sem flýtir fyrir sliti á lími, sérstaklega þegar stimplað er ryðfríu eða áli. Bestu starfsvenjur iðnaðar mæla með Ra gildi undir 0,2 um (um það bil 600 grit áferð) á vinnandi deyfyfirborði áður en nokkur húðun er borin á. Fyrir skurðbrúnir geta vír EDM skim passar náð þessu stigi beint. Til að mynda yfirborð sem unnið er með EDM eða CNC fræsun, færir viðbótarfæging eða lappun fráganginn á marksviðið. Kýla og deyjahlutar sem munu fá PVD húðun krefjast þessa yfirborðs undirbúnings, þar sem húðun magna upp hvers kyns undirliggjandi grófleika frekar en að hylja það.
Nákvæmnin sem næst við iðnaðar málmstimplunarvinnslu setur þröngar skorður á því sem kemur næst. Jafnvel nákvæmasti D2 deyjablokkin er enn í mjúku eða millistigsástandi ef þú fylgdir mjúku-vinnsluleiðinni og málmvinnslubreytingin sem gefur honum vinnuhörku kynnir sínar eigin víddarbreytingar. Að stjórna þessum vöktum með stýrðri hitameðferð og eftir-herðingu er næsti mikilvægi hlekkurinn í keðjunni.
Heat Treat Die Steels og settu á hlífðarhúð
Vélknúin deyjablokk sem situr á bekknum þínum á HRC 20 er ekki virkur deyjahluti. Það lítur vel út, það mælir rétt, en það skortir hörku og slitþol til að lifa af jafnvel nokkur hundruð pressuhögg. Hitameðhöndlun er málmvinnslu umbreytingin sem breytir mjúku, vinnanlegu verkfærastáli í vinnuflöt sem getur framleitt hundruð þúsunda stimplaðs stáls eða stimplaðs álhluta án víddarsvif.
Ferlið er einfalt í hugmyndafræði en ófyrirgefanlegt í framkvæmd. Sérhver bekk hefur sérstaka hitaglugga, slökkvikröfur og temprunarreglur. Snúðu frá og þú færð sprungur, óhóflega röskun eða ósamkvæma hörku sem leiðir til ótímabæra bilunar á deyja.
Heila hitameðferðarlotan fylgir fjórum stigum:
- Álagslosun eftir grófa vinnslu- Árásargjarn efnisfjarlæging við CNC mölun kynnir innri spennu sem getur valdið skekkju við austenitization.Álagslosandi við um það bil 1200-1250 gráður F(undir mikilvægu hitastigi stálsins) slakar á þessum fasta-álagi áður en raunveruleg umbreyting hefst. Þetta skref er sérstaklega mikilvægt fyrir flókna mótunaríhluti eða ójafnvægi-þversnið.
- Austenitizing (mjög-hitablæðing)- Stálið er fært í sitt sérstaka austenitizing hitastig og haldið þar nógu lengi til að kristalbyggingin umbreytist að fullu. Þumalfingursregla er ein-hálftími á hverja tommu af þykkt með 45-mínútna lágmarki. Hitastig er mikilvægari breytan hér. Aldrei fara yfir efri svið fyrir hvaða einkunn sem er, þar sem ofhitnun veldur misjöfnum niðurstöðum þar á meðal lítilli hörku og óstöðugleika í vídd.
- Slökkvandi- Umbreytta stálið verður að kæla nógu hratt til að mynda martensít, harða en brothætta uppbygginguna sem gefur verkfærastáli skurðhæfileika þess. Slökkvimiðillinn er flokks-sértækur og ó-viðræðuhæfur.
- Hitun (margar sendingar)- Slökkt stál er hættulega brothætt. Hitun við stýrt hitastig dregur úr innri streitu og jafnar hörku á móti hörku. Loft-herðingarstig eins og D2 og A2 krefjast tvöfalds temprunar, á meðan há-hraðastál eins og M2 þarf þrefalda temprun, þar sem hluturinn er kældur í um það bil 125 gráður F á milli hverrar lotu.
Hitameðferðarlotur fyrir algengar stáleinkunnir
Hver stálflokkur sem notaður er til að stimpla stáldeyjur fylgir eigin hitauppskrift. Að keyra ranga lotu á röngum bekk gefur ófyrirsjáanlegar niðurstöður, allt frá mjúkum blettum sem slitna of snemma til gegnum-sprungur sem eyðir allan íhlutinn.
| Stálgráða | Austenitizing Range | Slökkva miðlungs | Hitunarsvið | Target Working Hardness (HRC) |
|---|---|---|---|---|
| D2 | 1010-1030 gráður (1850-1890 gráður F) | Loft | 200-540 gráður (400-1000 gráður F) | 58-62 |
| A2 | 940-980 gráður (1725-1800 gráður F) | Loft | 175-540 gráður (350-1000 gráður F) | 57-62 |
| S7 | 940-955 gráður (1725-1750 gráður F) | Loft (rofin olía fyrir stóra hluta) | 205-620 gráður (400-1150 gráður F) | 54-58 |
| O1 | 790-815 gráður (1450-1500 gráður F) | Olía (hituð í 100-125 gráður F) | 175-315 gráður (350-600 gráður F) | 57-62 |
| M2 | 1190-1230 gráður (2175-2250 gráður F) | Rofið olíu- eða saltbað við 540 gráður | 540-595 gráður (1000-1100 gráður F), þrefalt skap | 62-65 |
Taktu eftir því að S7, höggþolinn-flokkurinn sem notaður er fyrir þungar mótunarstungur, mun ekki þróa fulla hörku í stærri hlutum nema að olíuslökkvi sé rofin, jafnvel þó að það sé flokkað sem loft-herðandi. Þetta er eitt af þessum smáatriðum sem fara upp í verslanir án djúprar reynslu af hitameðferð.
Bjögun við hitameðferð er óumflýjanleg.Málmfræðileg umbreyting ásamt hitauppstreymibreytir stærðum á hverjum íhlut sem fer í gegnum ofninn. Fyrir mótunaríhluti með þröngt frávik þýðir þetta að þú getur ekki vélað í lokamál áður en hitameðhöndlun er gerð. Hefðbundin venja er að skilja eftir 0,005-0,010 tommur af slípiefni á öllum mikilvægum flötum, og viðurkenna að eftirherðingarvinnsla muni koma öllu til skila. Fyrir stimplunaríhluti úr kolefnisstáli sem notar O1, veldur olíuslökkvun meiri röskun en loftslökkvunin sem notuð er fyrir D2 eða A2, sem gerir rausnarlegar lagerheimildir enn mikilvægari.
Yfirborðshúðun og frágangur eftir hitameðferð
Með hertum deyjahlutum aftur úr ofninum, endurheimtir frágangsfasinn víddarnákvæmni og bætir við yfirborðsframmistöðu sem bert verkfærastál getur ekki náð á eigin spýtur.
Klára mala er fyrst. Yfirborðsslípunarvélar koma aftur á flatneskju á mótablokkum (venjulega innan við 0,0002 tommur), en sívalur slípun skilar þvermáli kýla í markmál þeirra. Með því að hringja mikilvæga mótunarflata, eins og snertihluta-við-hluta liðamóta og fletir, tryggir nána snertingu sem þarf fyrir jafna kraftdreifingu við pressuálag.
PVD húðun er síðasta frammistöðulagið. Þessi þunnfilmuhúð er sett á í lofttæmishólfi við nógu lágt hitastig (um 200-500 gráður) til að forðast að mýkja hita-meðhöndlaða undirlagið, og breytir þessi þunnfilmuhúð verulega hvernig mótunaryfirborðið hefur samskipti við málmplötur:
- TiN (títanítríð)- Gull-litað, um það bil 2400 HV yfirborðshörku. Virkar vel fyrir stálstimplun á mildum og litlum-kolefnisstofnum. Dregur úr núningi og límsliti í almennri-tilgangi að teygja og móta.
- TiCN (títankarbónitríð)- Hærri hörku en TiN (u.þ.b. 3000 HV) með lægri núningsstuðul. Ákjósanlegur kostur til að stimpla ryðfríu stáli og ál stimplun. Minnkuð efnafræðileg skyldleiki þess við þessi efni vinnur gegn slípuninni sem eyðileggur óhúðuð yfirborð deyfa, sérstaklega í 316 ryðfríu stáli stimplunarverkefnum þar sem nikkel- og mólýbdeninnihald efnisins gerir það einstaklega viðkvæmt fyrir viðloðun.
- AlCrN (álkrómnítríð)- Óvenjulegt oxunarþol og hitastöðugleiki. Hentar best fyrir há-framsæknar aðgerðir þar sem yfirborðshiti matarsins hækkar við lengri framleiðslutíma.
Val á húðun snýst ekki um að velja erfiðasta kostinn. Það snýst um að passa eiginleika lagsins við tiltekið efni vinnustykkisins. Deyja sem framleiðir stimplaða álhluta nýtur mest góðs af -eiginleikum TiCN gegn galli, ekki hitaþoli AlCrN. Deyja sem keyrir kolefnisstál á hóflegum hraða virkar fullkomlega með venjulegu TiN á broti af kostnaði AlCrN.
Ein mikilvæg krafa: yfirborð undirlagsins verður að fágað að Ra 0,2 míkrómetrum eða betur áður en það er húðað. PVD húðun er venjulega 2-5 míkrómetrar á þykkt. Þau eru í samræmi við yfirborðsfræði undirlagsins frekar en að fylla eða jafna það, þannig að hvers kyns malamerki eða EDM áferð undir magnast, ekki falið.
Með herta, slípuða og húðaða íhluti í höndunum, heldurðu einstökum nákvæmum hlutum sem verða nú að koma saman sem sameinað kerfi. Samsetningarfasinn, þar sem vikmörk hlaðast saman, jöfnunaraðferðir sanna sig og gormaþrýstingur verður stilltur, breytir þessum einstökum íhlutum í virkt mótasett sem er tilbúið fyrir prufupressuna.
Settu saman og stilltu heildar teningasettinu saman
Þú hefur nú safn af hertum, slípuðum og húðuðum stimplunarhlutum sem sitja á bekknum þínum. Hver og einn er víddar nákvæmur út af fyrir sig. Áskorunin er sú að einstök nákvæmni tryggir ekki samsetta nákvæmni. Þegar þú festir tuttugu eða fleiri hluta saman, staflast hvert þolband og uppsöfnuð niðurstaða ræður því hvort kýlabrúnirnar þínar mæta teningaopunum með úthreinsuninni sem þú hannaðir eða reka í rangstöðu sem veldur rusli við fyrsta högg.
Þessi samsetningaráfangi er þar sem reyndur málmverkfæri og deyja fagmenn skilja sig frá verslunum sem einfaldlega vinna hluta. Ferlið krefst kerfisbundinnar raðgreiningar, nákvæmrar mælingar á hverju stigi og tækni sem bætir upp raunveruleikannþolstafi-upp yfir marga hluti. Jafnvel þegar hver einstakur hluti er innan sérstakra, getur sameinað afbrigði farið yfir virknimörk ef samsetningaraðferðir gera ekki grein fyrir því.
Jöfnunaraðferðir íhluta og þolstafi-Upp
Ímyndaðu þér fimm stimplunaríhluti staflaða á milli deyjaskósins og yfirborðs dúnings, sem hver hefur stöðuvikmörk plús eða mínus 0,01 mm. Í versta-tilviki safnast þessi litlu afbrigði upp í plús eða mínus 0,05 mm af stöðufærslu við fremstu brún. Það er nóg til að mynda ójafnar burrs, flýta fyrir sliti á kýlum á annarri hliðinni eða valda því að snigla togar.
Að stjórna þessum stafla-upp byggir á tveimur aðalaðferðum:
- Passa-slípun- Í stað þess að slípa hverja plötu sjálfstætt í algjöra vídd, malarðu samsvarandi fleti saman eða í samsettum settum. Þetta tryggir að viðmótið milli tveggja íhluta hafi næstum-núll bil, óháð því hvar hver hluti lendir innan einstakra vikmarka. Deyfingar sem deila skillínu fá jörð sem sett, sem tryggir samplanarleika sem sjálfstæð slípun getur ekki lofað.
- Sértækur mátun- Mældu raunverulegar stærðir íhluta eftir hitameðhöndlun og frágang, paraðu síðan hlutana á beittan hátt. Gatplatahola sem mældist örlítið í átt að efri enda vikmarks er parað við gataskaft í neðri endanum, sem heldur samsettu sniði innan marklausnar. Þessi aðferð skipta út víxlanleika fyrir nákvæmni, sem er rétta verslunin með sniðum og stimplunarforritum þar sem frammistaða skiptir meira máli en-þægindi að skipta um hluti.
Þrír burðarþættir viðhalda punch-til-stillingu undir kraftmiklu álagi hlaupandi pressu:
- Stýripóstar og bushings- Nákvæmni-jarðstaurar, sem þrýstir eru inn í neðri skóinn, festast í harðnar buskar í efri skónum. Kúlulegur-stýrðar stólpasett halda jöfnun innan við 0,005 mm eða betur, sem kemur í veg fyrir hliðarfærslu jafnvel þegar tonnafjöldi klifra. Fyrir teninga- og stimplunarsamstæður sem keyra á miklum hraða, fyrir-hlaðnar kúlu-búrbuskur útiloka spilið sem venjulegir bronsbussar leyfa.
- Hælakubbar- Hertir stálkubbar sem eru boltaðir við brúnir mótaskóna gleypa hliðarkraftana sem myndast við skurð og mótun. Án hælblokka ýtir hliðar-hleðslu frá skáskornum skurðum eða ósamhverfum ræmum efri skónum til hliðar á móti stýristólpunum, flýtir fyrir sliti á buskum og rýrar jöfnun með tímanum.
- Dowel pinnar- Nákvæmni tappar læsa stöðu hvers íhluta miðað við plötuna sem hann er festur á. Þegar túningshluti hefur verið staðsettur, festa tveir tindapinnar hann gegn snúningi og hliðarreki, svo að fjarlægja og setja hlutann aftur upp til að skerpa skilar honum á nákvæmlega sama stað í hvert skipti.
Stripper hönnun og vorþrýstingsútreikningar
Strimlarplatan þjónar villandi mikilvægri virkni í hvaða stimplunarverkfæri og mótasamsetningu sem er. Það heldur plötuefninu flatt upp að yfirborðinu við skurðinn, kemur í veg fyrir að ræman lyftist með kýlunum á afturhögginu og stýrir smærri kýlum sem annars myndu sveigjast undir álagi. Undirstærð afþurrkunarkraftur veldur því að efnið festist við höggin, framleiðir ofbeldi sem skemmir íhluti og skapar víddarbreytingar í hlutunum þínum. Of stór kraftur eyðir pressutonnum og flýtir fyrir þreytu gorma.
Útreikningur á nauðsynlegum strípunarkrafti byrjar áskurðkrafturinn sjálfur:
- Skurkraftur= Jaðar skurðar x Efnisþykkt x Skúfstyrkur
- Ströndunarkraftur= 10% til 20% af skurðkrafti
- Hönnun strípandi kraftur= Ströndunarkraftur x 1,3 öryggisstuðull (lágmark)
Fyrir sviðsverkfæri og framsækna teygjur sem einnig nota stríparann sem klemmuflöt við mótun, tvöfalda reiknaðan kraft til að klemma við klippingu og þrefalda hann til að klemma við mótun. Þetta tryggir að ræman geti ekki færst til hliðar á meðan vinna er unnin, sem er ein algengasta uppspretta víddarbreytinga í flóknum framsæknum verkfærum og stimplunaraðgerðum.
Vorval leiðir af kraftþörfinni:
- Niturgasfjaðrir- Gefðu tvisvar til þrisvar sinnum meiri krafti en fjaðrir í sama fótspori. Þeir halda stöðugri krafti í gegnum höggið og eru áreiðanlegar á hraða yfir 600 höggum á mínútu. Ákjósanlegt fyrir framsækið mót þar sem stöðugur klemmuþrýstingur hefur bein áhrif á gæði hluta.
- Vélrænir gormar- Minni kostnaður og einfaldara í viðhaldi. Hentar fyrir forrit með lægra-magni og deyja þar sem plásstakmarkanir eru í lágmarki. Veldu fjöðrunarhraða sem skilar fullum afnámskrafti innan tiltækrar sveigjuleiðar.
Þegar jöfnunarstefna er ákveðin og fjaðrakraftur reiknaður, fylgir eðlissamsetningin ákveðinni röð. Að hoppa á undan eða sleppa skrefum skapar vandamál sem flæða í gegnum alla bygginguna.
- Skoðaðu og burtaðu alla dekkskóna og tryggðu að festingarfletir séu flatir innan 0,0002 tommu og samhliða toppi-til-botni.
- Þrýstu stýripöngum inn í neðri skóinn (eða festu stýrða stólpasamstæður) og staðfestu hornrétt á yfirborð skósins.
- Settu hælblokkina upp og festu með innstunguskrúfum sem eru spenntir í samræmi við forskriftina.
- Festu deyjahlutana í neðri skóinn með því að nota tapppinna til að finna staðsetninguna og skrúfaðu síðan niður með innstunguskrúfum. Staðfestu afstöðu-kanta miðað við leiðarpóststöðvar.
- Settu stripperplötuna á efri skóinn með fjöðrum í reiknuðu forhleðsluhæð. Staðfestu að frjáls ferðalög passi við áskilið strípunarslag.
- Festið kýla inn í gataplötuna og setjið hvern skaft að fullu upp að varaplötunni. Gakktu úr skugga um að gataoddarnir nái réttri fjarlægð niður fyrir stríparandlitið.
- Settu efri skóna saman á stýripinnana og lækkuðu samsetninguna til að athuga hvort kýli komist inn í op. Staðfestu jafna úthreinsun í kringum allar skurðbrúnir með því að nota þreifmæla eða með því að skoða létt bil.
- Notaðu lokatog á allar festingar í kross-mynsturröð, endur-athugaðu mikilvægar stærðir og skráðu samansetta lokunarhæð fyrir pressuuppsetningu.
Þessi síðasta víddarathugun áður en teningurinn fer af bekknum er tryggingarskírteinið þitt. Sérhver misskipting sem greinist hér verður leiðrétt á nokkrum mínútum með shim eða endurmalað yfirborð. Sama misskipting sem uppgötvaðist við prófun kostar klukkustundir af pressutíma, sundurtöku og endurvinnslu. Með teygjusettinu fullkomlega samsett og staðfest á bekknum er það tilbúið fyrir prufupressuna þar sem stimplaðir hlutar sýna hvort ákvarðanir þínar um hönnun, vinnslu og samsetningu skila raunverulegum niðurstöðum við raunverulegar pressuaðstæður.
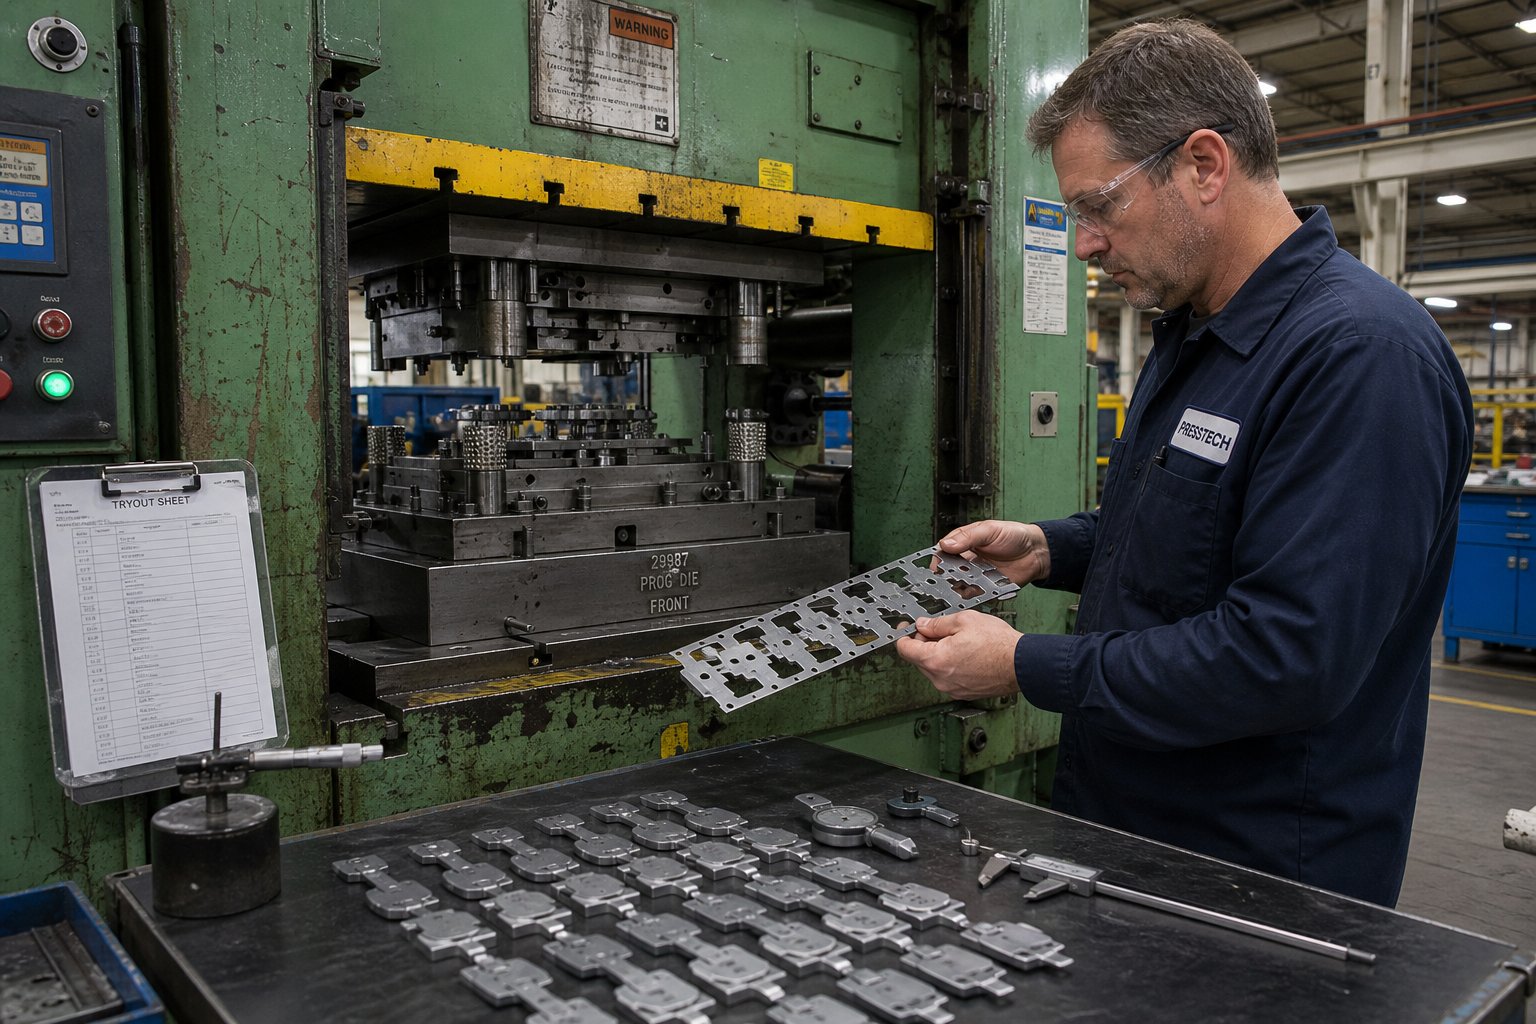
Keyrðu tilraunaútgáfur og kemba þar til hlutar uppfylla sérstakt
Teningurinn þinn er settur saman, skoðaður á bekknum og mældur til að prenta. Allt athugast. Svo hvers vegna ná flestar nýjar deyja enn ekki að framleiða samræmda hluta í fyrsta högginu? Vegna þess að stimplun virkar ekki í einangrun. Það starfar inni í pressu, með raunverulegu efni sem hefur mismunandi eiginleika, undir kraftmiklu álagi og hraða sem engin skoðun á bekkjum getur endurtekið. Prófunarstigið er þar sem þú uppgötvar hvernig teningurinn þinn virkar í raun við pressuaðstæður og lokar kerfisbundið hvert bil á milli hönnunaráforms og líkamlegs veruleika.
Hugsaðu um prófun sem lokaprófið fyrir hverja ákvörðun sem þú tókst við hönnun, efnisval, vinnslu og samsetningu. Góðu fréttirnar: skipulögð nálgun við mat á fyrsta-höggi og endurtekna leiðréttingu fær flestar deyja til skila innan handfylli endurtekningar frekar en vikna af pirrandi getgátum.
Uppsetning fyrir fyrstu smelli
Deyjaprófunin hefst með pressuvali og uppsetningu. Hvað er stimpilpressa í þessu samhengi? Þetta er vél sem skilar stýrðum krafti með nákvæmu línulegu höggi, sem lokar teygjuhelmingunum saman með nægu tonnatali til að skera og mynda málmplötur. Hvernig virkar stimpilpressa sérstaklega við prufutíma? Þú stillir hrútinn á skriðhraða (venjulega 10-20% af framleiðsluhraða), ákvarðar lokunarhæð byggt á stærðinni sem skráð er við samsetningu og staðfestir að teningurinn sitji rétt í bolnum með jöfnum klemmuþrýstingi.
Fyrstu höggin ættu alltaf að keyra á minni hraða af þremur ástæðum:
- Hægari hraði gefur þér tíma til að heyra og sjá vandamál áður en þau valda skemmdum. Kýla sem lendir á illa-staðsettum teningahluta á fullum hraða getur splundrað verkfæri. Á skriðhraða finnurðu fyrir truflunum og getur stöðvað pressuna.
- Minni hraði einangrar afköst deyja frá tregðuáhrifum. Við framleiðsluhraða breytist gangfræði strimla, hopp strípur og köfnunarefnisfjöðrunarviðbrögð. Prófun á lágum hraða staðfestir að teningurinn virkar rúmfræðilega áður en kviknar breytur eru kynntar.
- Þú getur örugglega notað mjúkt sannprófunarefni. Með því að renna blývír, módelleir eða mjúkum áli í gegnum teninginn á lágum hraða geturðu athugað lokunarhæðir, úthreinsunarmynstur og myndunardýpt án þess að hætta á hertu verkfærastáli.
Færðu stutta ræmu af -framleiðsluefni (sama álfelgur, sama þykkt, sama skapgerð) í gegnum teninginn fyrir fyrstu sýnishornshlutana þína. Reyndu aldrei með tilviljunarkennd rusl. Efniseiginleikar hafa bein áhrif á alla þætti stimplunarferlisins, allt frá skurðarkrafti og burrmyndun til bakslags og teiknihegðunar. Að nota annað efni en framleiðsluforskriftina tryggir að leiðréttingar þínar á villuleit verði rangar.
Fyrsta-hitaskoðun og algeng gallagreining
Dragðu fyrstu sýnishornshlutana þína og skoðaðu þá kerfisbundið. Mældu burthæð með míkrómetra eða burramæli. Athugaðu eiginleika-til að-merkja stærðir á móti hlutaprentuninni. Skoðaðu myndað yfirborð með tilliti til klofna, hrukka og yfirborðsmerkinga. Berðu saman vinstri-á móti-hægri og fremstu-á móti-aftari brúnum fyrir samhverfu.
Burrhæð er eini besti vísbendingin um nákvæmni úthreinsunar. Hrein-skorin brún með lágmarks burt (venjulega undir 10% af efnisþykkt) segir þér að kýla-til-úthreinsunar sé rétt. Óhófleg burr á annarri hlið eiginleika gefur til kynna ójafna úthreinsun, sem venjulega rekur aftur til misstillingar á gati, tilfærslu skurðarhluta eða halla á þrýstingi frekar en rangrar hönnunarúthreinsunar.
Hér er greiningarrammi fyrir algengustu gallana sem þú munt lenda í við nákvæmni stimplunarprófun:
| Galli | Rót orsök | Aðgerð til úrbóta |
|---|---|---|
| Óhófleg burt (ein-hliða) | Kýla-til-að deyja rangstöðu; ójöfn úthreinsun | Endur-athugaðu færslu leiðarvísis; shim kýla stöðu; sannreyndu staðsetningu deyfahluta |
| Of mikil burr (samræmt allt í kring) | Sljór skurðbrúnir eða ófullnægjandi úthreinsun | Skerpa kýla og deyja brúnir; auka úthreinsun ef hönnun var of þétt |
| Klofningur í mynduðu svæði | Óhóflegur kraftur á auða handhafa; ófullnægjandi efnisflæði; skarpur radíus | Draga úr haldþrýstingi; pólskur draga radíus; auka inngönguradíus deyja; stilla smurolíu |
| Hrukkur í flönsum eða veggjum | Ófullnægjandi kraftur í eyðuhaldara; umfram efni á þjöppunarsvæði | Auka forhleðslu köfnunarefnisfjaðra; bæta við eða dýpka teikna perlur; breyta auða lögun |
| Aftur (yfir-beygður) | Teygjanlegur bati er meiri en bætur; efnisstyrkur hærri en nafngildi | Auka yfirbeygjuhorn; bæta við stífandi perlu; auka dvala neðst á heilablóðfalli |
| Sniglar draga (sniglar festast við kýla) | Ófullnægjandi deyja-hliðarúthreinsun; tómarúm áhrif; engir eiginleikar til að varðveita snigl | Bættu sniglahaldarrópum við deyjaopið; auka úthreinsun lítillega; bæta við loftsprengingu |
| Staðsetning holunnar utan umburðarlyndis | Ræmdu fóðrun; stýripinna tengist ekki; tímaskekkju í stigvaxandi röð | Staðfestu lengd fóðurs; athugaðu ástand stýripinna og tengingardýpt; stilla tímasetningu fóðursleppingar |
| Yfirborðs rispur eða rispur | Gróft deyjayfirborð; ófullnægjandi smurning; efni viðloðun við verkfæri | Pólskur deyjayfirborð að Ra < 0,2 um; breyta smurolíugerð eða notkun; húðun deyja yfirborð |
Dæmi um greiningu á stimplunarbilun í reynd: þú dregur hluta úr framsækinni teningi og tekur eftir þungu burri aðeins hægra megin á eyddum hluta. Fyrsta eðlishvöt þín gæti verið að endur-skerpa, en jöfn skerpa þvert yfir fremstu brún útilokar það. Raunveruleg orsök er oft 0,01-0,02 mm hliðarfærsla á kýlinu miðað við teygjuopið. Að sannreyna þetta með prófun í gegnum mjúkt blý staðfestir ójafna dýpt á andstæðum hliðum. Lagfæringin er að slípa gataplötuna eða leiðrétta jöfnun stýripóstsins, ekki endurslípa enn skarpa brún.
Endurteknar breytingar og hagræðingu tímasetningar
Enginn ætti að búast við að nýr teningur gangi fullkomlega eftir eina leiðréttingarlotu. Stimplunarferlið felur í sér of margar samverkandi breytur til að hægt sé að fullkomna eina-mynd. Reyndir teygjuframleiðendur skipuleggja þrjár til fimm endurtekningar á dæmigerðum framleiðslumótum og fleira á flóknum framsæknum verkfærum.
Hver endurtekning fylgir sömu lykkju:
- Keyrðu sýnishornshluta (lágmark 20-30 stykki til að sjá afbrigði, ekki bara eitt högg).
- Mældu mikilvægar stærðir og skráðu niðurstöður á gagnablað.
- Þekkja stærsta einstaka frávikið frá forskrift.
- Greindu rót orsök með því að nota galla rammann hér að ofan.
- Innleiða eina leiðréttingu í einu og keyra síðan aftur-sýnishorn til að staðfesta að lagfæringin virkaði án þess að kynna ný vandamál.
Síðasti punkturinn er mikilvægur. Að breyta mörgum breytum samtímis gerir það ómögulegt að vita hvað hjálpaði og hvað særði. Þessi agaða nálgun endurspeglar hvaðstimplunarsérfræðingar mæla með: skilja hvernig ferlibreytur hafa samskipti og taka kerfisbundna,-gagnagrunnaða nálgun frekar en að gera margar breytingar í einu og vona það besta.
Algengar endurteknar breytingar við stigvaxandi kembiforrit eru:
- Shimming kýla- Bættu við eða fjarlægðu shim stock undir gatahaldara til að stilla skurðardýpt og viðhalda réttri tímasetningu skurðar eftir skerpingu. Eins og starfsvenjur iðnaðarins staðfesta skal alltaf skrá nákvæmlega magn efnis sem er fjarlægt við slípun og setja samsvarandi shim undir gatahaldarann. Aldrei fara yfir þrjú shims áður en þú sameinar í einn skiptishim af sömu þykkt.
- Aðlaga tímasetningu í progressive dies- Gakktu úr skugga um að stripparar komist í snertingu við ræmuna áður en kýlingar festast og haldist í sambandi þar til kýlingar dragast að fullu inn. Þrýstingur-kerfisferða verður alltaf að fara yfir vinnu-vegalengd til að koma í veg fyrir að ræmur lyftist og mis-skráningu milli stöðva.
- Að breyta teikniperlum- Breyting á perluhæð, radíus eða staðsetningu til að stjórna efnisflæði inn í dráttarhol. Hærri perlur auka aðhaldskraft; neðri perlur láta efni flæða frjálsari.
- Köfnun köfnunarefnisfjaðrarþrýstings- Stillir forálag á gasfjöðrum til að breyta afdráttar- eða tóma-haldkrafti. Byrjaðu á útreiknuðum gildum og fínstilltu-út frá raunverulegum gæðum hluta.
Eitt stimplunardæmi atburðarás sem sýnir fossáhrifin: að því er virðist einföld leiðrétting eins og að setja kýlahaldara til að endurheimta tímasetningu eftir skerpingu, ef það er vanrækt, neyðir uppsetningarmanninn til að lækka lokunarhæðina til að ná fullum skurði. Þessi lægri lokunarhæð knýr myndunarstöðvar of djúpt og myndar óhóflega mikið magn sem getur skaðað mótið eða pressuna. Tónafjöldinn fylgist með ferð, einhver hækkar viðvörunarmörkin og teningurinn keyrir nú í slæmu ástandi sem styttir líf þess verulega. Allt vegna þess að einn shim var saknað.
Tvær sannprófunaraðferðir hjálpa þér að kemba án þess að hætta á dýrum verkfærum:
- Komdu auga á-blár yfirborð- Berið þunnt lag af prússneskum bláum (layout litarefni) á deyfingar- eða gatafleti, lokaðu síðan teningnum á efni eða beint (fyrir yfirborð sem ekki er-klippt). Snertimynstrið sem birtist með bláa flutningnum sýnir nákvæmlega hvar teningurinn snertir og hvar eyður eru. Notaðu þetta til að sannreyna mótunaryfirborðsfestingu, einsleitni andlitssnertiefnis og teikningamynstur.
- Mjúk efnisprófun- Renndu blývír, módelleir eða mjúku áli í gegnum teninginn á hægum hraða. Þjappað efni sýnir lokunarhæð á hverri stöð og sýnir þér nákvæmlega hversu mikið vinnubil er á milli efri og neðri hluta. Þessi tækni er ómetanleg til að sannreyna að allar stöðvar í framsækinni teningi nái réttu dýpi samtímis án þess að nokkur stöð botni of snemma eða myndist ekki að fullu.
Mikil nákvæmni málmstimplunar krefst þess að prófunarniðurstöður þínar sýni ekki bara eins-samræmi heldur stöðuga endurtekningarhæfni. Keyrðu röð af fimmtíu eða fleiri hlutum eftir lokaleiðréttingar og gakktu úr skugga um að stærðin haldist stöðug án reks. Víddarrek yfir stuttan tíma gefur til kynna hitauppstreymi, slit eða jöfnunarvandamál sem mun aðeins versna við framleiðsluhraða og magn.
Prófunarfasanum lýkur þegar hlutarnir þínir standast stöðugt prentmál, yfirborðsgæði standast sjónræna og áþreifanlega skoðun og burthæð fellur undir forskrift á öllum skurðarstöðvum. Á þeim tímapunkti er teningurinn staðfestur fyrir fyrirhugaða rúmfræði. Að skipta yfir í viðvarandi framleiðslu kynnir hins vegar nýtt sett af kröfum: skynjara, hagræðingu hraða, skjöl og viðhaldsáætlanagerð sem heldur því að teningurinn skili árangri í prófunargæðum yfir hundruð þúsunda lota.
Skala frá staðfestum verkfærum til framleiðslu-Tilbúnar niðurstöður
Teningur sem stenst prófunarpróf framleiðir samræmda hluta á hægum hraða í stuttum hlaupum. Framleiðslu-tilbúinn teygja gerir það sama á fullum hringrásarhraða, vakt eftir vakt, en fylgist með sjálfum sér fyrir vandamálum og skráir hvert gæðaeftirlit á leiðinni. Bilið á milli þessara tveggja ríkja er þar sem mörg teymi vanmeta vinnuna sem fylgir því.
Að brúa það bil þýðir að bæta greind, hraða og aga við verkfæri sem þegar reynast rúmfræðilega rétt. Hér er það sem breytist þegar þú færir fullgilt stimplunarmót úr málmi í viðvarandi framleiðslu.
Skynjarar, hraðastilling og viðhaldsáætlun
Á reynsluprófinu fylgdist þú með hverju höggi. Í framleiðslu keyrir teningurinn eftirlitslaus klukkustundum saman. Skynjarar koma í staðinn fyrir augu og eyru:
- Misfóðrunarskynjarar- Nálægðar- eða rafmagnsskynjarar staðfesta að ræman hafi náð réttri hæð áður en pressa slær. Stutt-straumskilyrði sendir kýla inn á svæði sem þegar er-gat sem skemmir verkfæri samstundis.
- Sniglskynjarar- Finndu hvort sniglar eru að hreinsa teningopið eftir hvert högg. Snigli sem haldið er eftir staflast undir næsta eyðublað og getur sprungið deyjahluta eða framleitt gallaðan hluta.
- Tónamælingar- Mældu kraftamerki á hverju höggi. Hækkandi aukning gefur til kynna að brúnin sé sljór; skyndilegur toppur gefur til kynna tvöfalt-högg, misfóðrun eða aðskotaefni í teningnum.
- Skiptu út-skynjara- Staðfestu að fullunnir málmstimplunarhlutar losni hreint út fyrir næstu lotu, og komdu í veg fyrir að teygjur falli á framsækið verkfæri.
Með skynjara á sínum stað hækkar þú hjólhraðann stigvaxandi. Byrjaðu á 60-70% af höggum marks á mínútu og sannreyndu að gangverk ræmunnar, tímasetning ræmunnar og brottkast úr hluta hegða sér allt eins og í prufu. Stimplun með miklu magni kynnir tregðuáhrif sem breyta því hvernig ræman lyftist, hvernig köfnunarefnisfjaðrir bregðast við og hvernig sniglar ferðast í gegnum op. Auktu hraðann í 10% þrepum þar til þú nærð markhraðanum án gæðafráviks eða skynjaragalla.
Viðhaldsáætlanir læsa þeim lífsávinningi sem þú hannaðir fyrir. Komdu á endurslípunartímabilum byggt á reynslugögnum: ef hæðin náði höfnunarmörkum við 80.000 snertingar meðan á staðfestingu stendur, áætlun skerpingu við 70.000 sem fyrirbyggjandi ráðstöfun. Skráðu gormaskipti, smurstaði og skoðunarstöðvar.Skipulögð viðhaldsáætlanir fyrir pressu- og stimplunarbúnaðSýnt hefur verið fram á að lengja endingu verkfæra um allt að 50% og draga úr ófyrirséðri niður í miðbæ um 30-45% samanborið við viðbragðsaðferðir.
Framleiðslumat og gæðaeftirlit
Iðnaðarmálmstimplun fyrir löggiltar iðngreinar krefst meira en hluta sem líta rétt út. Þú þarft tölfræðilegar sönnunargögn fyrir því að ferlið þitt framleiðir samræmda stimplunarhluta stöðugt og fyrirsjáanlega.
Ferlahæfileikarannsóknir mæla þá sönnun. Cpk vísitalan mælir hversu vel vinnsluframleiðsla þín miðast við þolmörkin.Almennt er krafist Cpk gildi sem er stærra en 1,33, sem svarar til gallahlutfalls undir 64 milljónahlutum. Að ná þeirri tölu þýðir að keyra lágmarksúrtaksstærð (venjulega 30-50 hlutar í röð frá stöðugu ferli) og framkvæma víddargreiningu á öllum mikilvægum eiginleikum.
Fyrir stimplunaráætlanir fyrir bíla, formfestir framleiðsluhlutasamþykkisferlið (PPAP) þessar kröfur í skipulagðan skilapakka. PPAP skjöl innihalda venjulega:
- Skoðunarskýrslur fyrstu-greina með blöðruteikningum
- Ferlisflæðismyndir og eftirlitsáætlanir
- Mælikerfisgreining (Gage R&R) sem sannreynir getu skoðunarbúnaðar
- Geturannsóknir (Cpk) á mikilvægum víddum
- Efnisvottun rakin til tiltekinna spólalota
- FMEA (Failure Mode and Effects Analysis) sem nær yfir stimplunarferlið
Geimferðaáætlanir bæta við sínum eigin kröfum og krefjast oft fullrar rekjanleika frá hráefnishitalotu í gegnum raðgerð fullunnar hluta. Rauði þráðurinn í öllum eftirlitsskyldum atvinnugreinum er að sérsniðin málmstimplunarskífa þín verður að framleiða hluta í staðfestu, skjalfestu og endurteknu ferli, ekki bara standast sjónræna skoðun í lok keyrslu.
Bílaframleiðendur og birgjar í flokki-1 búast við forvarnar-gæðakerfum frekar en -enda-línuflokkun. Útflutningsgráða bílastimplunarmót og ferlarnir sem eru byggðir í kringum þá ná venjulega gallahlutfalli á bilinu 50-200 PPM þegar unnið er undir viðeigandi ferlistýringu og viðhaldsaga.
Hvenær á að vera í samstarfi við reyndan deyjaframleiðanda
Þú skilur nú allt verkflæðið frá hlutateikningu til framleiðslustaðfestingar. Hér er raunveruleikinn: Flestir framleiðendur njóta góðs af samstarfi við sérhæfða mótaverkstæði fyrir framleiðsluverkfæri, sérstaklega fyrir flóknar framsæknar teppi eða stór-stimplunarforrit fyrir bíla þar sem kostnaður við prufu-og-villu er mældur í sex tölustöfum.
Að smíða frumgerð eins-stöðva í þinni eigin búð kennir þér grundvallaratriðin. Að skala í 20 stöðva framsækið teygju sem keyrir á 400 höggum á mínútu á bílalínu er annar flokkur áskorunar, sem krefst sérhæfðs búnaðar, djúprar ferlaþekkingar og margra ára ítrekaðrar reynslu við að kemba hvers konar vandamál sem þessi grein lýsir.
Ákvörðunin um að útvista er ekki misbrestur. Það er úthlutun áhættu. Sérstakur deyjaframleiðandi afskrifar fjárfestingu sína í hermihugbúnaði, nákvæmni vinnslustöðvum, reynslupressum og reyndum verkfærasmiðum í hundruðum verkefna. Þú nýtur góðs af þessari einbeittu getu án þess að bera kostnaðinn.
Fyrir framleiðendur, innkaupastjóra og verkfærafræðinga sem eru reiðubúnir til að fara frá því að skilja-framleiðsluferlið yfir í að biðja um tilboð í framleiðsluverkfæri,Stimplunarþjónusta YICHENstyðja við allt verkflæðið, allt frá hagkvæmnigreiningu og CAE uppgerð í gegnum nákvæma vinnslu, prufukeyrslur og lokaskoðun. Þessi enda-til-möguleika útilokar samhæfingaráhættu af því að skipta vinnu á marga söluaðila.
Lykilviðmið fyrir mat á deyja-samstarfsaðila:-CAE-hermunar- og hagkvæmnigreiningargetu, fullur CNC vinnsla og vír EDM getu, sérstakar tilraunapressur fyrir löggildingu fyrir sendingu, CMM og sjónskoðunarbúnaður fyrir víddarsannprófun, gæðakerfisvottorð (ISO 9001 skjöl fyrir lágmark, I4AT 169 viðhaldsskjöl), og stuðningur við verkfræðibreytingar allan framleiðslutíma teningsins.
Hvort sem þú smíðar næsta stimpilskífuna þína algjörlega í-húsinu eða í samstarfi við sérfræðing í framleiðslu-verkfærum, þá veitir þekkingin í þessari handbók þér orðaforða, ákvarðanaramma og tæknileg viðmið til að stjórna ferlinu af öryggi. Hvert skref, allt frá því að velja rétta teygjugerðina í gegnum hitameðhöndlun, samsetningu, prófun og framleiðslustaðfestingu, fylgir rökréttri keðju þar sem upplýstar ákvarðanir á hverju stigi blandast saman í tening sem hittir forskriftina við fyrstu tilraun og heldur áfram að lemja hana alla ævi prógrammsins.
Algengar spurningar um gerð málmstimplunar
1. Hvað kostar að búa til stimplun úr málmi?
Kostnaður við málmstimplun er mjög breytilegur eftir því hversu flókið það er. Einfaldar einfaldar-stöðvadeyjur fyrir frumgerð geta kostað nokkur þúsund dollara, en flóknar framsæknar deyjur fyrir bílaframleiðslu þurfa venjulega USD $100.000 til $500.000. Lykilkostnaðardrifnar eru meðal annars fjöldi stöðva, efnisval (D2 vs karbítinnlegg), kröfur um umburðarlyndi og hvort þörf sé á CAE uppgerð og margar endurtekningar prófana. Samstarf við reyndan deygjuframleiðanda eins og YICHEN getur hjálpað til við að stjórna kostnaði með snemmtækri hagkvæmnigreiningu og bjartsýni hönnun áður en þú skuldbindur þig til vinnslu.
2. Hvað er besta verkfærastálið til að stimpla deyjur?
Það er ekkert eitt besta verkfærastálið vegna þess að hver mótunaríhluti stendur frammi fyrir mismunandi álagi. D2 (HRC 58-62) er vinnuhesturinn fyrir almenna tæmingu með framúrskarandi slitþol. A2 býður upp á betri hörku til að mynda högg sem gleypa högg. S7 annast miklar-áhrifaaðgerðir á þykkt efni. M2 heldur hörku á miklum hraða í framsæknum deyjastöðvum. Carbide innlegg þjóna ofur{12}}miklu magni forrita sem fara yfir milljónir smella. Rétt val fer eftir efni vinnustykkisins, framleiðslumagni og ásættanlegu millibili endurslípunar.
3. Hver er rétta kýla-til-úthreinsunarinnar fyrir stimplun á málmplötum?
Gata-til-úthreinsunar er gefið upp sem hlutfall af efnisþykkt á hverri hlið og er breytilegt eftir gerð málmplötu. Milt stál þarf 8-12% úthreinsun á hlið, ryðfrítt stál þarf 10-15% vegna vinnuherðingar og ál og kopar virka best við 5-8%. Að keyra í átt að efri enda þessara sviða dregur úr álagi á verkfærum og lengir endingartíma dúksins, þó það gæti aukið burthæð örlítið. Notaðu alltaf efni á framleiðslustigi meðan á prófun stendur til að staðfesta úthreinsunarstillingar nákvæmlega.
4. Hversu marga hluta getur stimplun framleitt áður en það þarfnast viðhalds?
Líftími á milli endurslípna fer eftir verkfærastáli, efni vinnustykkisins og yfirborðshúð. Mjúkt stál með hnífsstáli, sem sleppir með hnífi, skilar venjulega 100.000-150.000 höggum áður en burthæðarmerki mala aftur. Sami höggskurður úr ryðfríu stáli fer niður í 30.000-50.000 högg. PVD húðun lengir þetta bil verulega. TiCN-húðuð verkfæri sem stimpla hástyrkt stál hafa framleitt yfir 1,2 milljónir hluta á móti 50.000 fyrir krómhúðaða valkosti. Verkfærastál í duftmálmvinnslu getur aukið líftíma úr 5.000-7.000 lotum í yfir 40.000 lotur samanborið við hefðbundna D2.
5. Hver er munurinn á framsækinni teningi og samsettri teningi?
Samsett deyja framkvæmir margar skurðaðgerðir (eins og eyðingu og göt) samtímis í einu þrýstihöggi, sem framleiðir flata hluta með þéttum eiginleikum-til að-megin frávikum. Framsækin deyja nær ræmuefni í gegnum röð stöðva, sem hver framkvæmir eina eða tvær aðgerðir og klárar fullmótaðan hluta með hverju höggi á miklum hraða. Samsettar teygjur henta í meðallagi-til-miklu rúmmáli flatra hluta (50K-500K+ árlega), á meðan framsæknar teygjur meðhöndla flókna fjöl{12}}þrepa hluta í miklu magni (100K til milljóna) með beygjum, formum og mörgum skurðum. Framsækin deyja kosta meira en skila lægri kostnaði á hvern hluta í stærðargráðu.


