


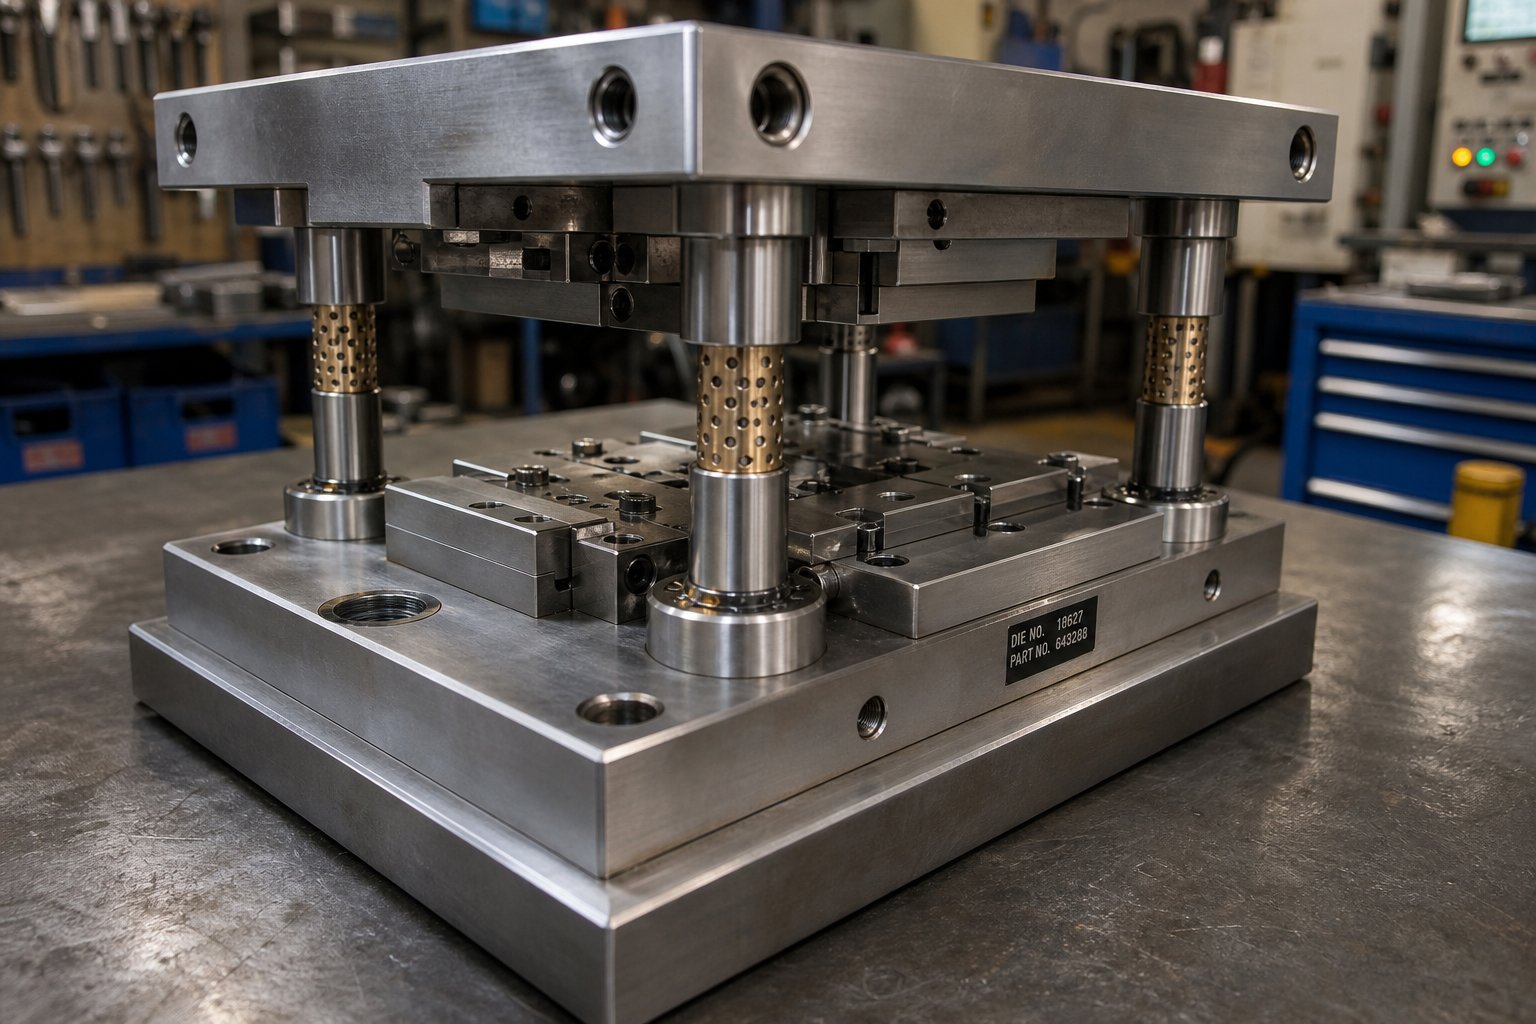
Hvað er stimplunarsett og hvers vegna það skiptir máli
Þegar stimpilpressa fer hundruð sinnum á mínútu, hvað heldur efri og neðri helmingi verkfæra þinnar í fullkominni röðun? Ekki teningrúmfræðin sjálf. Ekki pressuhrútinn. Það er stimplunarsettið - burðargrind sem ber ábyrgð á því að stýra hverju höggi með endurtekinni nákvæmni yfir milljónir lota.
Stimplunarsett er samsetning efri og neðri deyjaskóma, stýripósta og stýrisbushings sem halda tveimur helmingum stimplunar í nákvæmri röðun í gegnum pressuhöggið. Það sker ekki eða myndar efni - það tryggir að íhlutirnir sem gera það séu staðsettir nákvæmlega í hvert einasta skipti.
Hugsaðu um það á þennan hátt: teningasettið er beinagrind og smáatriðin sem klippa eða mynda eru vöðvarnir. Án stífrar, vel-jafnaðar beinagrind munu jafnvel beittustu höggin og deyja mynda ósamræmi hluta.
Hvað gerir stimplunarsett í raun og veru
Stimpilmótasettþjónar einum grundvallartilgangi - að viðhalda jöfnun á milli kýla (efri helmingur) og teygjublokkarinnar (neðri helmingur) undir gríðarlegu afli. Efri og neðri deyjaskórnir dreifa pressuálagi jafnt og koma í veg fyrir staðbundna sveigju. Stýripóstar og hlaup hindra hliðarhreyfingar þannig að skurðbrúnirnar mætast með bili sem oft er mældur í tíundu þúsunda hluta úr tommu. Þetta leiðbeiningarkerfi er það sem gerir stimplamótum kleift að framleiða eins hluta hvort sem þú ert á hringrás tíu eða tíu milljón.
Teygjusett gleypa og endurbeina hliðarþrýstingi sem myndast við mótunaraðgerðir. Án þessa burðarvirkis myndu ójafnvægir kraftar flýta fyrir sliti, draga úr vikmörkum hluta og að lokum skemma pressuna sjálfa.
Die Set vs Die Block - Lykilmunur
Hér læðist oft ruglingur að. Sett af deyjahlutum inniheldur skóna, stafina og bushingana - jöfnunarinnviðina. Teygjublokkirnar hýsa aftur á móti hinar raunverulegu skurðbrúnir, mynda snið og gata rúmfræði. Þú getur skipt mismunandi teygjublokkum í sama teygjusettið ef fótsporið passar, sem er einmitt ástæðan fyrir því að stöðluð teygjusett draga úr verkfærakostnaði í vöruflokkum.
Þessi aðgreining skiptir máli vegna þess að vanframmistaða á oft rætur sínar að rekja til leikmyndarinnar frekar en teningsins sjálfs. Slitnar bushings, undirstærðir skór eða röng póststilling mun skerða gæði hluta óháð því hversu nákvæmlega skurðarrúmfræði þín er slípuð. Stillingarval - staða útlits, gerð legu, skóefnis og stærðarstærð - ákvarðar beint nákvæmni jöfnunar, náanlegt endingartíma verkfæra og samhæfni við pressubúnaðinn þinn. Hver af þessum breytum blandast saman í framleiðslumagni, sem gerir snemma ákvarðanir um arkitektúr mótasettsins að einum mesta-mikilvægi í hvaða stimplunarforriti sem er.
Kjarnaíhlutir inni í hverju deyjasetti
Hvertstimplun deyja hlutigegnir ákveðnu verkfræðilegu hlutverki við að halda verkfærum þínum á lífi og hlutum þínum nákvæmum. Samt eru flestar tilvísanir einfaldlega upptaldar hluta án þess að útskýra hvers vegna þeir skipta máli undir álagi. Þegar þú skilur hvað hvert stykki gerir í raun og veru - og hvað gerist þegar það mistekst - geturðu rakið gæðavandamál aftur til undirrótar þeirra í stað þess að elta einkenni.
Efri og neðri Die Shoes útskýrðir
Deyjaskórnir eru grunnurinn að öllu deyjasamstæðunni. Efri skórinn (einnig kallaður kýlahaldari) ber skurðar- og mótunarþættina sem hreyfast með pressuhrútnum. Neðri skórinn (deyjahaldarinn) er klemmdur við pressustyrkinn og styður við deypuplötuna, hnappa og hvers kyns mótandi rúmfræði sem er fest undir ræmunni.
Ímyndaðu þér að þrýsta lófanum þínum flatt að borði - krafturinn dreifist jafnt yfir höndina þína. Die skór virka á sama hátt. Þeir dreifa einbeittum pressutonnum yfir breitt fótspor þannig að ekkert eitt svæði á teningnum verður fyrir eyðileggjandi staðbundinni sveigju. Þykkt skósins er hönnuð miðað við áætlaða tonnafjölda: of þunnt og skórinn sveigjast í miðju-slagi og breytir bilinu á milli teygjustungna og hnappa þeirra sem passa. Þessi sveigjanleiki gæti aðeins verið nokkrir þúsundustu úr tommu, en yfir milljónir lota flýtir það fyrir sliti á brúnum og framleiðir burrvöxt á stimplaða hlutunum þínum.
Flestir deyjaskór eru unnar úr stálplötu eða steypujárni, síðan slípaðir flatir og samsíða. Flatleiki og samsíða eru mikilvæg - öll frávik þýða beint í stillingarvillu á milli efri og neðri helminga verkfæra þinnar.
Leiðbeinarpóstar, burðarrásir og stillingarkerfi
Stýripóstar eru nákvæmnis-slípaðir, hertir stálhólkar sem eru þrýstir eða klemmdir í einn deygjuskó. Þeir renna í gegnum samsvarandi stýrisbussar sem eru festar í gagnstæða skónum, takmarka hliðarhreyfingar við vikmörk innan0,0001 tommur.Þetta er vélbúnaðurinn sem heldur högginu þínu-til-deyja jöfnunar stöðugu höggi eftir höggi.
Tveir helstu bushing stíll eru til. Núningshlaup (slétt legur) nota brons eða ál-brons ermar, stundum innbyggðar grafíttöppum til smurningar. Kúlulegur hjóla á kúlulegum í búrum, skila nærri-núllu úthreinsun og auðveldara aðskilnað teninganna. Valið á milli þeirra hefur áhrif á nákvæmni, viðhaldsbil og hversu vel settið ræður við hliðarþrýsting - efni sem fjallað er ítarlega um síðar í þessari grein.
Þvermál og lengd pósta skipta líka máli. Undirstærðir stangir beygjast við hliðarálag, á meðan stangir sem eru of stuttir gera kúlubúrinu kleift að fara út úr hlaupinu meðan á högginu stendur, skemma legur og rýra nákvæmni jöfnunar með tímanum.
Hjálparíhlutir sem fullkomna samsetninguna
Fyrir utan skó og stýrikerfi, halda nokkrir burðaríhlutir mótasamstæðuna saman og verja hana gegn skemmdum:
- Bakplötur- hertar stálplötur settar fyrir aftan stansa og hnappa til að koma í veg fyrir að gatahausarnir festist í mýkra skóefnið við endurtekið högg.
- Hælakubbar- stálkubbar boltaðir á efri og neðri skóna með hertum slitplötum sem gleypa hliðarþrýsting. Þeir koma í veg fyrir hliðfærslu þegar skurðar- eða mótunarkraftar eru í ójafnvægi.
- Dowel pinnar- nákvæmar-jarðpinnar sem staðsetja mótunarhluta, festingar og kubba í nákvæmri stöðu á skónum. Skrúfur halda íhlutum niðri; dúkarnir halda þeim á sínum stað.
- Deyja gormar- þjöppunarfjaðrir með -miklum krafti (vélræn spólu eða köfnunarefnisgas) sem veita afnámskrafti, púðaþrýstingi eða snúningskrafti innan verkfærsins.
- Skaft eða klemmu raufar- vélræna viðmótið sem festir efri skóinn við pressuhrútinn. Minni deyjar nota skaft sem er þrýst inn í skó miðjuna; stærri deyjur treysta á klemmu raufar meðfram skóbrúnunum.
Hver aukahluti er hugsanlegur bilunarpunktur. Sprungin bakplata hleypir haussveppi inn í skóinn. Slitinn hælblokk leyfir stigvaxandi hliðarsvif. Brotinn tappinn lætur dúkkuhluta færast nógu mikið til til að losa þig við eyðsluna þína.
| Hluti | Virka | Dæmigert efni | Bilunarvísir |
|---|---|---|---|
| Efri deyfingsskór | Ber kýla-hliðarverkfæri; dreifir hrútakrafti | Stálplata eða steypujárn | Yfirborðsflögnun, tap á samsvörun |
| Neðri Die Shoe | Styður deyja-hliðarverkfæri; festingar til að styrkja | Stálplata eða steypujárn | Staðbundin aflögun undir hnöppum |
| Leiðsögufærslur | Takmarkar hliðarhreyfingar á milli skóna | Hús-hert eða í gegnum-hert verkfærastál | Sýnilegar slitlínur, mælanlegt þvermálstap |
| Leiðbeiningar | Tekur við leiðbeiningum; viðheldur jöfnunarþoli | Brons, ál-brons eða stál (gerð kúlulaga) | Aukin úthreinsun, stigamerki |
| Bakplötur | Kemur í veg fyrir að kýlahausar festist í skóna | Hert verkfærastál | Sprungu-, dæld- eða sveppamerki |
| Hælakubbar | Gleypir hliðarþrýsting frá ójafnvægum krafti | Stál með hertum slitplötum | Slitplata slitnar, sýnilegt bil á milli |
| Stiftilá | Staðsetur teygjuhluta nákvæmlega á skóm | Hert stálblendi | Klipping, laus í borun |
| Dauðahringir | Veitir afklæðningu, púði eða afturkrafti | Króm-vanadíumstál (vélrænt) eða köfnunarefnisgas | Hæð tap yfir 5%, sprunga |
| Skaft / klemmu raufar | Festir efri skóna við pressu á ramma | Innbyggt í skó (stál) | Lenging rifa, losun skafts |
Þú munt taka eftir mynstri í þeirri töflu: sérhver bilunarvísir rekur aftur til sömu niðurstöðu - taps á jöfnun. Það er vegna þess að sérhver stimplunarhluti er til til að viðhalda staðbundnu sambandi milli efri og neðri helminga teningsins. Þegar einhver stakur þáttur rýrnar, bætir leiðarkerfið upp þar til það getur það ekki og gæði svífa hljóðlega þar til einhver tekur eftir slæmum hlutum niðurstreymis.
Raunverulega spurningin er því ekki bara hvað er í teningasettinu þínu - heldur hvernig þú raðar þessum hlutum. Staðsetning, talning og uppsetning staða ákvarðar hvernig stífni og aðgengi skipta á móti hvort öðru og rétta útlitið fer algjörlega eftir aðgerðinni sem tólið þitt þarf að framkvæma.
Tegundir forstillingar og hvenær á að nota hverja
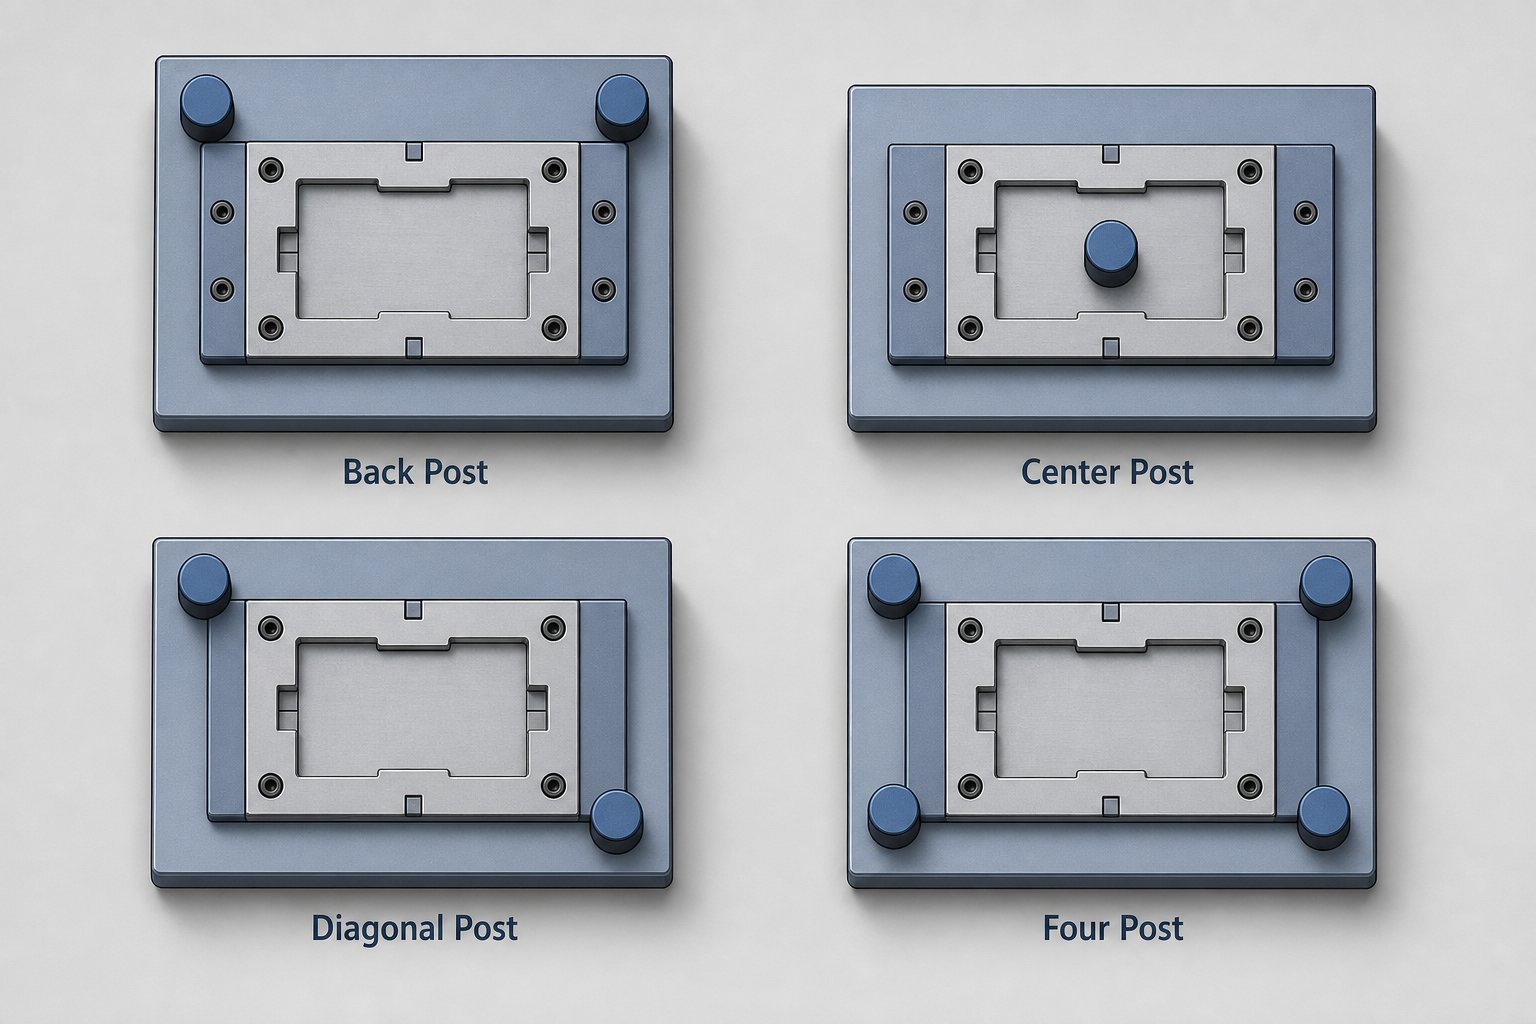
Staðsetning pósta er ekki eftiráhugsun - það er hönnunarákvörðun sem læsir á milli stífleika, nákvæmni jöfnunar og líkamlegs aðgangs að teningarýminu. Fjórar staðlaðar stillingar ná yfir yfirgnæfandi meirihluta forrita fyrir pressusett, en samt erfa flestir verkfræðingar skipulag frekar en að velja eitt vísvitandi. Með því að velja ranga uppsetningu fyrir aðgerðina þína koma upp jöfnunarvandamál sem ekkert magn af shimming eða skipti um buska mun leysa.
Stillingar bakpósts og miðpósts
Aftari stólpasett staðsetja báða stýripóstana meðfram aftari brún teyjaskónanna, þannig að framhliðin og hliðarnar eru alveg opnar. Þetta er algengasta útlitið fyrir framsækið og strimla-mataða teygjur vegna þess að opna framhliðin veitir óhindrað ræmafóðrun, rusl fjarlægð og sýnileika stjórnanda. Ef þú ert að keyra kýlapressusett til að eyða eða gata með spólu-fóðri, er bakpóstur næstum alltaf upphafspunkturinn.
Viðskiptin? Tveir staurar að aftan skapa ósamhverft leiðsögn. Undir miklum skurðarkrafti er framhlið skurðarskórsins óstuddur og næmari fyrir sveigju -, sérstaklega á breiðari skurðum þar sem bilið á milli miðlínu stólpa og vinnusvæðis er stórt. Fyrir þröng, há-framsækin verkfæri skiptir þetta sjaldan máli, en fyrir breiðar teygjur með þungum mótunarstöðvum nálægt frambrúninni geta bakpóstasett leyft nægilega miklu skóvelti til að færa kýla-í-stillingu.
Miðpóstasett leysa þetta með því að staðsetja stýripóstana tvo á gagnstæðar hliðar - miðju til vinstri og hægri - þannig að vinnusvæðið sitji á milli þeirra með jafnvægi. Þessi rúmfræði dreifir hliðarkraftum jafnt, sem gerir miðpóststimplamótasett að betri kostinum fyrir samhverfar eyðingaraðgerðir þar sem hliðarálag er jafnt í allar áttir. Gallinn er skert aðgengi frá báðum hliðum sem torveldar ræmufóðrun og gerir handvirka hleðslu erfiðara.
Skýstillingar og fjögurra pósta stillingar
Skástafasett staðsetja stólpana tvo á ská gagnstæðum hornum - venjulega aftan-vinstri og framan-hægri. Þetta opnar tvær aðliggjandi hliðar fyrir aðgang, sem gerir þær vel-hentar fyrir aðgerðir þar sem hlutar eða eyður eru handhlaðnar- að framan eða frá hlið. Þú munt finna skásett í aukaaðgerðum eins og að skera eða móta þar sem sjálfvirkni er ekki réttlætanleg og aðgengi rekstraraðila skiptir máli.
Fjögur stólpasett setja leiðarstöng við hvert horn á tískuskónum. Þetta veitir hámarks sveigjuþol og einsleitustu leiðsögn yfir allt yfirborð skósins. Þegar tonnafjöldi klifra upp í svæði með vökvapressumótasettu svæði - djúpdráttur, mikil myntmyndun eða mikil-kraftmyndandi - fjögurra stólpastillingar koma í veg fyrir að skór velti og staðbundinni beygingu sem tveir-póstar geta ekki staðist. Málamiðlunin er augljós: aðgangur er takmarkaður frá öllum fjórum hliðum, þannig að fóðrun á ræmum krefst rifaops sem eru unnin í gegnum skóna og viðhald deyja krefst meiri niðurrifs.
Hvernig á að passa uppsetningu við aðgerðina þína
Val á réttu skipulagi kemur niður á þremur spurningum: Hversu mikla stífni krefst ferlið þitt? Hvar fer efni inn og út úr teningnum? Og hvernig munu rekstraraðilar og sjálfvirkni hafa samskipti við tólið meðan á framleiðslu stendur?
Venjulegur teningur fyrir háhraða, stigvaxandi stimplun notar næstum alltaf uppsetningu á bakpósti vegna þess að aðgangur að straumi yfirgnæfir jaðarstífleika aukapósta. Á hinn bóginn þarf þungur mótunarstýri sem keyrir í vökvapressu fjóra pósta vegna þess að sveigjustýring er aðal áhyggjuefnið og aðgangur að ræmum skiptir engu máli. Ská- og miðjupóststillingar þjóna miðlægum aðgerðum - í meðallagi tonnafjölda þar sem aðgangskröfur útiloka öfgar.
| Stillingar | Stífleiki | Aðgengi | Besta forritið | Hlutfallslegur kostnaður |
|---|---|---|---|---|
| Afturpóstur (2 póstar, aftan) | Í meðallagi | Frábært - opið framhlið og hliðar | Progressive dies, strip-fed blanking og göt | Lágt |
| Miðpóstur (2 póstar, hliðar) | Miðlungs-Hátt | Takmarkaður - takmarkaður frá báðum hliðum | Samhverf eyðsla, jafnvægi skurður | Lágt |
| Skástafur (2 stangir, gagnstæð horn) | Í meðallagi | Gott - tvær aðliggjandi hliðar opnar | Handvirkt-hleðsla aukaaðgerðir, hak | Lágt |
| Fjórir póstar (4 póstar, öll horn) | Hámark | Takmörkuð - allar hliðar lokaðar að hluta | Mikil mótun, djúp teikning, mikil-tonn mynt | Hærri |
Taktu eftir því að mótasett fyrir pressunotkun undir u.þ.b. 100 tonnum réttlæta sjaldan fjórar-póststillingar -, aukakostnaðurinn og minnkað aðgengi er ekki á móti marktækum stífleikaaukningum við lægri tonn. En þegar mótunarkraftar mynda umtalsverðan hliðaráhrif eða skósveiflan þín fer yfir það sem tveir stangir geta komið á stöðugleika, útilokar það að stíga upp í fjóra stangir sveigju-framkallaða jöfnunarrekið sem rýrir hljóðlega gæði hluta í framleiðslulotu.
Stillingar ákvarða mörk þess sem leiðbeiningakerfið þitt ræður við. En innan hvaða stillingar sem er, þá skilgreinir gerð legukerfisins - kúlulegu eða sléttu legu - hversu nákvæmlega stafirnir og busarnir halda uppröðun undir álagi og hversu fyrirgefanlegt settið er þegar aðstæður eru ekki ákjósanlegar.
Kúlulegur vs leiðarkerfi með sléttum legum
Færslustillingin þín setur burðargrind. En legukerfið inni í þessum póstum og burðarrásum ákvarðar hversu nákvæmlega þessi rammi virkar undir álagi - og hversu fljótt hún refsar vanrækslu. Tvær leguheimspeki ráða ríkjum við verkfæri: kúlulegur (veltihlutur) og sléttur (núningur). Báðir framleiða framúrskarandi hluta. Hvort tveggja mistakast á annan hátt. Að velja á milli þeirra snýst ekki um hvor er "betri" - heldur hver þeirra passar við raunveruleg skilyrði aðgerðarinnar.
Stýrikerfi með kúlulegu og nákvæmni
Stýrikerfi með kúlulegu nota kúluleg með búr sem hjóla á milli ytra þvermál stýripóstsins og innra þvermáls busksins. Þessir þættir starfa í aforhlaðinn ástand- veltipressupassun með neikvæðu úthreinsun, oft eins þétt og 0,0001 til 0,0021 tommur, allt eftir framleiðanda og þvermál pósts. Þessi næstum-núll úthreinsun er það sem skilar nákvæmni jöfnunar sem þétt-þolstimplun krefst.
Ímyndaðu þér muninn á því að renna skúffu á viðarteina á móti því að rúlla henni á kúlulegum. Veltingaraðgerðin kemur í veg fyrir staf-sleð, dregur úr hitauppsöfnun við stöðuga hjólreiðar og viðheldur stöðugri röðun á hraða sem er yfir 200 höggum á mínútu. Fyrir nákvæmar teninga- og stimplunaraðgerðir - há-hraðaeyðing með kýla-til-mátabili mæld í tíundu - kúluleguleiðsögn fær aukagjald sitt.
Aflinn? Kúlulegur krefjast aga. Þeir þola ekki mengun, grófa meðhöndlun eða ósamkvæma smurningu. Ein misfóðrun sem áfallar-hleður teninginn getur komið í veg fyrir kappakstursbrautirnar og myndað beyglur sem valda "hakandi" ferðalagi og stigvaxandi jöfnunarreki. Þjappað loft, sem blásið er kæruleysislega í kringum stýrikerfið, keyrir gróft inn í veltibrautina, þar sem því er velt frekar en innfellt - sem flýtir fyrir skemmdum í stað þess að gleypa það. Þessar bilanir líkjast oft sliti eða úthreinsunarvandamálum og senda verkfæraherbergi á pirrandi krókaleiðir við bilanaleit.
Hreinsuð jarðolía með aukefnum í miklum -þrýstingi er ráðlagður smurefni - aldrei feiti, sem fangar aðskotaefni í neikvæðu-úthreinsunarsamstæðunni og hindrar rétta snúning legu.
Slétt legukerfi og ávinningur þeirra við endingu
Slétt legusett koma í stað rúlluhluta fyrir brons, olíu-gegndreypt brons eða stál-bakaðar rússur sem styðja stýripinnann í gegnum smurt renniviðmót. Það er mælanlegt bil á milli stólpa og buska - venjulega nokkra tíundu til fulla þúsundustu - sem þýðir minni hrá nákvæmni en kúlulagakerfi, en umtalsvert meiri fyrirgefningu.
Hvar skiptir sú fyrirgefning máli? Alls staðar eru aðstæður ekki ákjósanlegar. Sléttar legur þola mengun vegna þess að agnir setjast inn í mýkra burðarefni frekar en að hjóla í gegnum snertisvæðið. Þeir höndla hliðarálag og höggálag án skelfilegra hlaupaskemmda sem bindur enda á endingartíma kúlulagakerfis. Þeir lifa af grófa meðhöndlun sem á sér stað við teygjubreytingar á annasömu pressugólfi. Og þeir halda áfram að vinna í gegnum smurningartíma sem myndu grípa til rúllandi-einingasamstæðu.
Fyrir mótunar- og verkfæraforrit sem fela í sér þunga mótun- utan miðju, myndavélaraðgerðir eða umhverfi með grisjun í lofti og ósamræmi við viðhaldsferli, bila sléttar legur fyrirsjáanlega. Þegar þau slitna er einkennin hægfara úthreinsunarvöxtur - mælanlegur, rekjanlegur og leiðréttanlegur áður en gæðin skerðast. Þessi fyrirsjáanleiki einn og sér gerir þá að vali fyrir marga nákvæmnismóta í mótunar- og teikningaraðgerðum þar sem hliðarþrýstingur er stöðugur veruleiki.
Kostnaðarviðskiptin eru einföld: slétt legusett er ódýrara að kaupa og skipta um, en slitnir stýripóstar geta þróað stig eða mjókkun sem krefst meiri leiðréttingar en einfaldlega að skipta um buska.
Þegar Hybrid stillingar eru skynsamlegar
Sum verkfæraforrit passa ekki vel í einn flokk. Framsækin teygja gæti þurft að stilla þétt saman í stefnu fóðursins (þar sem skráning kýla-til-flugmanns skiptir mestu máli) en upplifir verulegan hliðarþrýsting hornrétt á fóðrun frá mótunarstöðvum. Hybrid stillingar takast á við þetta með því að keyra kúlulagaleiðsögn á mikilvæga ásinn og sléttar legur á þrýstings-hlaðnum ásnum - sem fangar nákvæmni þar sem það skiptir máli en gleypir misnotkun þar sem það er óhjákvæmilegt.
| Viðmið | Stýrikerfi með kúlulegu | Stýrikerfi með sléttum burðum |
|---|---|---|
| Jöfnunarnákvæmni | Nálægt-núll úthreinsun (0,0001–0,0021 tommu forhleðsla) | Mælanlegt hlaupabil (0,0005–0,001 tommur dæmigert) |
| Hleðslugeta | Miðlungs - einbeitt að einstökum boltaþáttum | Hár - dreift yfir allt snertiflöturinn |
| Viðhaldsþarfir | Tíð smurning með jarðolíu; hreint umhverfi mikilvægt | Reglubundin smurning; þolir lengra millibil |
| Umhverfisþol | Lítil - mengun veldur hröðunartjóni | Háar - agnir fella inn frekar en hringrás |
| Höggálagsþol | Léleg - brinelling frá áhrifaviðburðum | Gott - afmyndast smám saman án skelfilegrar bilunar |
| Kostnaður (kaup) | Veltingur og búr með meiri - nákvæmni | Neðri - einfaldari bushing smíði |
| Tilvalin forrit | Hár-hraðaeyðing/göt, lítil vikmörk, hollir hlauparar | Mikil mótun, kambás, hátt hliðarþrýstingur, óhreint umhverfi |
Leiðsögukerfið sem þú velur skilgreinir hvað stimplunarmótasettið þitt þolir - en það virkar ekki í einangrun. Raunverulega frammistöðuprófið kemur þegar þú passar bæði uppsetningu og legugerð við sérstaka stimplunaraðgerðina sem tólið þitt verður að framkvæma. Eyðing, göt, mótun og teikning gerir hvert og eitt mismunandi kröfur um stífni og nákvæmni við tengingu.
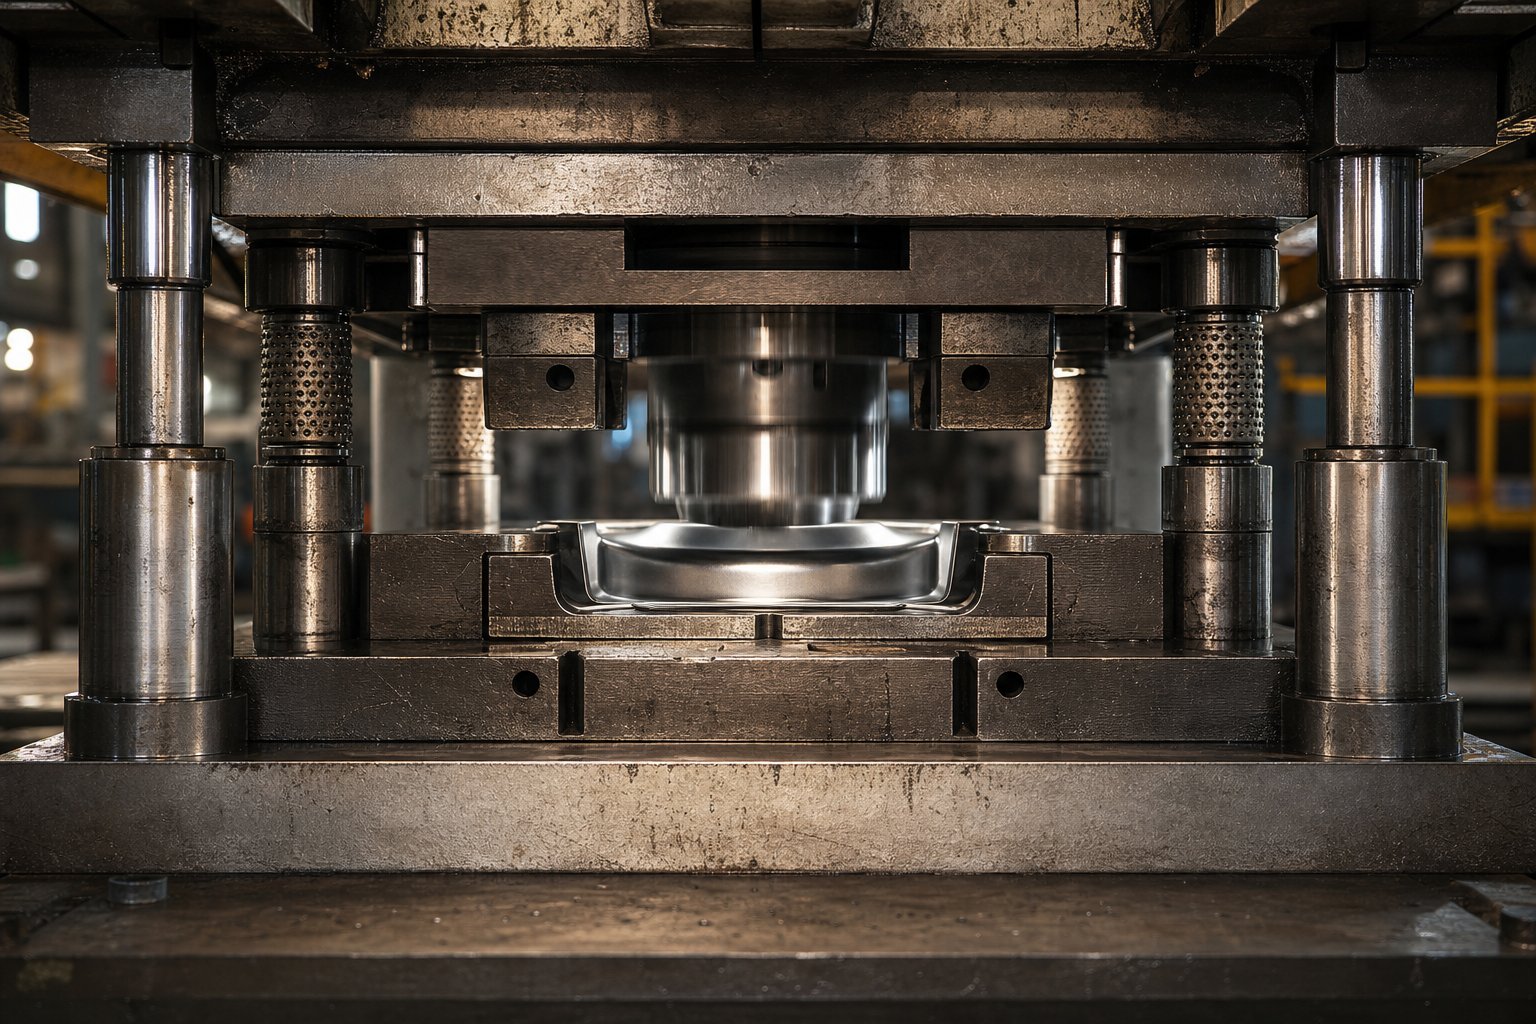
Að passa mótasett við sérstakar stimplunaraðgerðir
Mismunandi stimplunaraðgerðir krefjast ekki bara mismunandi högga og teygja - heldur krefjast þess að burðarvirki sé allt öðruvísi en teningurinn sem er settur undir þeim. Slökkvandi teningur sem keyrir á 400 höggum á mínútu setur uppstillingarkröfur sem hafa ekkert með það að gera sem djúpdráttartæki lendir í á 15 höggum á mínútu. Samt velja margir verkfræðingar stillingar deyjasettsins út frá vana eða framboði frekar en raunverulegri eðlisfræði ferlisins.
Hér er hagnýt leið til að hugsa um það: sérhver aðgerð fellur einhvers staðar á stífleika eftirspurnarróf. Sumir þurfa mikla staðsetningarnákvæmni með lágmarks krafti. Aðrir þurfa gríðarlegt burðarvirki viðnám með meira fyrirgefandi umburðarlyndi. Þar sem aðgerðin þín lendir á því litrófi ætti að knýja fram hverja ákvörðun um - pósta, legugerð og skóþykkt.
Teygjusett fyrir tæmingar og gataaðgerðir
Eyðing og göt eru klippingarferli. Kýlurnar og stansarnir mynda ekki efni - þeir brjóta það hreint með því að keyra skurðbrún í gegnum blaðið með þétt stjórnað rými á allar hliðar. Þessi úthreinsun, venjulega 5% til 10% af efnisþykkt á hverri hlið fyrir mildt stál, ákvarðar brún gæði, burrhæð og stjórnun snigla. Þegar stimplunarmótasettið þitt leyfir jafnvel nokkra tíundu hliðarfærslu meðan á skurðarhringnum stendur, verða þessar bilanir ójafnar. Önnur hliðin herðir á meðan hin hliðin opnast og myndar mjókkandi snigla sem festast í deyjaopinu og hluta með ójöfnum burarmynstri.
Þetta er ástæðan fyrir því að framsæknar tæmingaraðgerðir eru yfirgnæfandi fyrir bakpóstasett með kúlulegustýringum. Skipulag bakpósts veitir óhindrað ræmur að framan, sem skiptir máli þegar þú keyrir spólu á miklum hraða með sjálfvirkri fóðrun. Leiðsögn með kúlulegu skilar nærri-núllúthreinsun sem heldur sérhverri gatamótastöð skráðri nákvæmlega fyrir ræmuflugmennina, högg eftir högg.
Fyrir dæmigert málmplata- og stanssett sem framkvæmir háhraðaeyðingu, verður jöfnunarkerfið að halda staðsetningarnákvæmni innan helmings töppunarbilsins. Ef kýla-til-úthreinsun þín er 0,003 tommur á hlið, byrjar stýrikerfissveifla umfram 0,0015 tommur að framleiða sýnilegt gæðarýrnun. Kúlulagasett ná þessu reglulega. Slétt legusett geta virkað fyrir þykkari efni með stærri bilum, en þau skortir endurtekningarhæfni staðsetningar sem þunnt{10}}málsleysi krefst.
Varðveisla snigla er annar þáttur. Þegar úthreinsun breytist losna sniglar ekki hreint - þeir fleygjast inn í teygjuopið eða dragast aftur á yfirborð ræmunnar. Í framsæknum málmstimplunarmótum þýðir fastur snigill á stöð þrjú ruslhluti frá hverri niðurstreymisstöð. Stífleikarefsingin fyrir að missa röðun er magnuð yfir allt ræmaskipulagið.
Teygjusett fyrir mótunar- og teikniaðgerðir
Aðgerðir í mótun og teikningu leika eftir mismunandi reglum. Í stað þess að brjóta efni, beygjast mótunardeygjurnar, teygjast og þjappa því saman í nýja rúmfræði. Ríkjandi kraftar breytast frá lóðréttri klippingu til hliðarálags þegar efni streymir yfir myndandi geisla, inn í holrúm og á móti þrýstipúðum. Þessi hliðarþrýstingur er það sem refsar teygjusettum harðlegast.
Íhugaðu djúpdráttaraðgerð. Þegar kýla þrýstir efni inn í dráttarholið, beitir eyðuhaldarinn þrýsting á flansinn á meðan efnið flæðir inn. Sérhvert ósamhverfa í eyðuformi, smurningu eða efnisþykkt skapar ójafnvægi lárétta krafta sem reyna að færa efri skóinn miðað við þann neðri. Samkvæmt rannsóknum fráStofnun fyrir málmformunartækni, Stýri málmflæði milli bindiefna án þess að hrukka eða sprunga krefst bæði nákvæmrar þrýstingsstýringar á eyðuhaldara og deyjabyggingu sem er nógu stíf til að viðhalda samræmdu bindiefnisbilinu undir álagi.
Fjórar póststillingar eru staðallinn fyrir djúpteikningu vegna þess að þær standast hliðaráhrif úr öllum áttum samtímis. Fjögur-hornaleiðsögnin kemur í veg fyrir að skór velti óháð því hvaðan þrýstikraftar eiga upptök sín, sem skiptir máli vegna þess að efnisflæði í óreglulegum dráttum framkallar sjaldan samhverfa hleðslu. Þungir deyjaskór - oft 25% til 50% þykkari en sambærileg eyðniforrit - gleypa beygju augnablikið sem þessir þrýstikraftar skapa án þess að sveigja nógu mikið til að breyta kýli-í-holasambandi í miðju-slagi.
Stýring á sléttum legum er oft betri en kúlulegur hér. Viðvarandi hliðarálagið við mótunarhögg myndi hlaupabrautir með kúlulegu með tímanum, á meðan bronsbushings gleypa það þrýsti yfir allt snertiflöt þeirra án skelfilegra skemmda. Fyrir málmstimplunarmót sem framkvæma mikla beygingu eða teikningu, er fyrirsjáanlegt slitmynstur sléttu legur kostur - þú getur mælt úthreinsunarvöxt og tímasett skiptingar áður en gæði hlutar svífa.
Hvernig efnisflæði knýr stillingarákvarðanir
Fyrir utan kraftstærð takmarkar það hvernig efni fer inn, færist í gegnum og út úr teningnum þínum hvaða stillingar eru jafnvel mögulegar. Breidd ræmunnar ákvarðar hvort skipulag á bakpósti veitir nægilegt skópláss til að festa stýripósta á bak við vinnuumslagið. Matarstefna ræður því hvaða hliðar verða að vera opnar fyrir spóluaðgang og lykkjastýringu. Slóðir til að fjarlægja rusl - þar sem sniglar falla, hvernig klipptar beinagrindur fara út úr - krefjast skýrra rása sem leiðarpóstar geta ekki hindrað.
Í framsæknum málmstimplunarmótum fer ræman fram um eina hæð á hvert högg á meðan hún er áfram fest við burðarefni. Myndaðir þættir á niðurstreymisstöðvum standa út fyrir ofan og neðan ræmuplanið, sem krefst úthreinsunar þegar ræman lyftist og stækkar. Bakpóstasett mæta þessu auðveldlega vegna þess að opna framhliðin gerir mynduðum eiginleikum kleift að fara framhjá án truflana. Fjögur stólpasett myndu loka fyrir ræmubrautina nema úthreinsunarraufar séu unnar í gegnum skóna - sem eykur kostnað og gæti hugsanlega veikt sjálfa uppbygginguna sem þú valdir fyrir stífleika.
Myndunarstúpa með kubbs-stýrðum hliðaraðgerðum þarf aðgang úr sérstökum áttum fyrir kambásrennibrautir og afturkerfi þeirra. Ská póstasett virka oft hér vegna þess að þau opna tvær aðliggjandi hliðar til að festa kambur á meðan þau veita samt leiðsögn frá gagnstæðum hornum. Efnisflæðiseiginleikar - hvort sem vinnustykkið teygist, þjappist eða rennur við mótun - hafa einnig áhrif á ákvarðanir um þykkt skó. Aðgerðir sem fela í sér verulega efnisþjöppun, eins og myntsmíði, mynda meiri lóðréttan kraft á hverja flatarmálseiningu, sem krefst þykkari skó til að koma í veg fyrir staðbundna sveigju undir vinnustálinu.
Eftirfarandi röðun hjálpar til við að ramma inn hvernig stífleikakröfur teygjusetts stigmagnast í algengum aðgerðum:
- Einfalt göt- minnsta eftirspurn; lítið skurðarummál, lágmarks hliðarþrýstingur, þunnur stofn. Bakpóstur með leiðsögn með kúlulegu sér um flestar umsóknir.
- Eyða- hófleg eftirspurn; meiri skurðarkraftar, eftirlit með sniglum er mikilvægt. Aftari stafur eða miðpóstur með leiðsögn með kúlulegu.
- Beygja- miðlungs-mikil eftirspurn; af-miðjukraftar skapa staðbundið þrýstikraft. Miðpóstur eða skástafur með sléttum eða blendingslegum legum.
- Myndun (upphleypt, flansing)- mikil eftirspurn; efnisflæði myndar viðvarandi hliðarálag. Fjórir póstar valdir; sléttar legur standast viðvarandi þrýstingi.
- Djúpteikning- mesta eftirspurn; stórt hliðarálag frá ósamhverfu efnisflæði, miklar eyðuhaldarakraftar, löng vinnustök. Fjórir póstar með þungum skóm og sléttum burðarleiðsögn krafist.
Hvert skref upp á þann lista bætir við flóknum hliðarkrafti. Gata neðst á litrófinu tekst eða mistekst byggt nánast eingöngu á nákvæmni lóðréttrar jöfnunar. Myndandi teningur efst tekst eða mistakast miðað við getu settsins til að standast viðvarandi lárétt álag án þess að sveigjast. Að skilja hvar aðgerðin þín fellur á þetta litróf - og stærð teningasettsins í samræmi við það - er munurinn á tóli sem skilar stöðugum hlutum í mörg ár og því sem byrjar að reka innan nokkurra mánaða.
Stífleiki og stillingar koma þér á réttan boltavöll. En nema teningasettið þitt passi líkamlega í pressuna fer það í - samsvarandi rúmmál, lokunarhæð, slaglengd og klemmuákvæði - ekkert af þessum hönnunarvalkostum skiptir máli. Staðfestingarferlið fyrir stærð og eindrægni er þar sem mörg forrit stöðvast.
Hvernig á að stækka mótasett fyrir pressusamhæfni
Fullkomlega stillt deyjasett með réttum stólpum, legum og skóefni mistekst enn ef það passar ekki líkamlega í pressuna sem það er úthlutað til. Stærðarvillur eru meðal dýrustu mistökanna í stimplunarverkfærum - þær birtast seint í smíðaferlinu, seinka tilraunum og knýja stundum fram kostnaðarsama endurvinnslu á íhlutum sem þegar hafa verið hertir og malaðir. Lagfæringin er einföld: staðfestu allar mikilvægar víddar áður en innkaupapöntunin fer út.
Útreikningur Die Shoe Mál frá Die Space
Skórstærð byrjar á vinnuumslagið - svæði sem er upptekið af öllum virkum deyjahlutum, þar með talið skurðarhlutum, mótunarstáli, flugvélum, lyfturum og brotaskerum. En skórinn getur ekki einfaldlega passað við það fótspor. Þú þarft rými fyrir utan vinnusvæðið fyrir ýmislegt: Aðgangur að festingum (innstunguskrúfur og tappapinnar), uppsetningarstaðir stýripósts, staðsetning hælblokka og ræmur.
Hagnýt regla: bætið við að minnsta kosti 2 til 3 tommum út fyrir virka deyjasvæðið á hvorri hlið þar sem stýripóstar verða ekki settir og 3 til 4 tommur á hliðunum þar sem stafirnir festast. Fyrir framsæknar teygjur þurfa stefnubrúnir-straumsins viðbótarlengd til að koma til móts við flugmannsstaði fyrir utan síðustu vinnustöðina og allar ræmur. Að undirmála skóinn til að spara efni er falskur hagkvæmni - það þvingar íhluti of nálægt saman, gerir viðhaldsaðgengi erfitt og skilur eftir ófullnægjandi málm á milli festingargata, sem veikir skóinn undir álagi.
Breidd og dýpt þurfa einnig að virða mál þrýstistyrksins. Fótspor skósins þíns verður að sitja innan stuðningssvæðisins með nægri spássíu fyrir klemmur eða T-bolthausa. Ef skórinn nær út fyrir stoðstuðninginn, sveigjast óstuddar brúnir undir tonnum, sem skapar sama staðbundna sveigjanleika sem eyðileggur nákvæmni hluta.
Lokahæð og höggsamhæfi
Lokunarhæð er þar sem samhæfni við pressadeyjar bilar oftast. Hugmyndin hljómar einfalt, en hugtökin svífa jafnvel reynda verkfræðinga vegna þess að hæð þrýstilokunar og lokunarhæð eru aðskildar mælingar sem þarf að samræma.
Hæð þrýstilokunar er fjarlægðin frá neðri hlið hrútsins að toppi þrýstirúmsins, mæld með hrútinn í neðri dauðamiðju og stillingu stillt á fulla-uppstöðu. Þetta er hámarks lóðrétta plássið sem vélin býður upp á. Stöðuhæð - nothæft pláss fyrir verkfæri þitt - er minna: dragðu þykkt stoðplötunnar frá pressuhæðinni til að fá hámarks hæð. Dragðu hrútastillingarsviðið frá þeirri tölu til að fá lágmarks hæð.
Lokahæð teningsins þíns (heildarstafla-upp í lokaðri stöðu, frá botni neðri skósins að toppi efri skósins) verður að vera á milli þessara lágmarks- og hámarksgilda. Ef teningurinn er hærri en hámarks teninghæð mun hann líkamlega ekki lokast. Ef það er styttra en lágmarkshæð, getur hrútastillingin ekki náð því - og þú þarft samhliða kubba eða riser til að jafna upp mismuninn, sem eykur -óvissu og viðhaldsþrepum.
Fyrir vökvapressumót með lengri höggum og breytilegum hraðaprófílum skaltu einnig ganga úr skugga um að slaglengdin veitir nægilega opið dagsbirtu fyrir strimlafóðrun, útskilnað hluta og hvers kyns snúnings- eða rennibraut til baka. Þrýstingsstúfa sem fer inn í efnið áður en kambásarnir hafa virkað að fullu eyðileggur bæði verkfærin og vinnustykkið.
Staðfestir Ýttu á-til að-Deyja-Setja Fit
Áður en þú skuldbindur þig til að setja fyrir pressur í aðstöðunni þinni skaltu fara í gegnum þennan sannprófunargátlista. Hægt er að staðfesta hverja vídd á henni af pressuforskriftarplötunni, tæknihandbók vélarinnar eða beinni mælingu:
- Bolster svæði- staðfestu að skófótspor passi innan stuðningsmáls með úthreinsun til að klemma á allar tryggðar brúnir
- T-raufarmynstur og stærð- staðfestu að bil og breidd rifa passa við valinn klemmuaðferð (T-boltar, ólarklemmur eða vökvaklemmur)
- Hámarks teygjuhæð- ýttu á lokahæð að frádregnum þykkt bolster; lokaði teningastaflinn þinn verður að vera minni en þetta gildi
- Lágmarks teygjuhæð- hámarkshæð deyja að frádregnum hrútastillingarsviði; lokaði teningastaflinn þinn verður að fara yfir þetta gildi
- Slaglengd- nægilegt rými fyrir efnismatshæð, hluta útkasts og kambur aftur í fullri opinni stöðu
- Einkunn fyrir tonn- heildar skurðar- og mótunarkraftur verður að vera undir álagðri pressugetu, með 20-30% öryggisbil til að taka tillit til efnisbreytinga og slits á verkfærum
- Ram tenging- þvermál skafts passar við hrútarholu (fyrir smærri gatapressu) eða klemmubilið er í takt við T-raufa (fyrir stærri verkfæri)
- Úthreinsun rusl- bolsterop eða úthreinsun undir neðri skónum gera sniglum og klippum úrgangi kleift að fara út án þess að safnast upp
- Fóðurhæð- opið dagsljós efst á höggi uppfyllir hæð spólustraumlínu og allar kröfur um lykkju
- Samhliða forskrift- þrýstihringur og samhliða hliðarflötur á yfirborði eru innan forskriftar; slitnar pressur magna upp öll vandamál í röðun deyjasettsins
Verkfræðingar líta oft framhjá einu smáatriði: aðgengi að klemmu. Skórmálin þín gætu passað við bolinn, en ef stýripóstar, hælkubbar eða köfnunarefnishólkar loka fyrir klemmusvæðin meðfram skónum, geturðu ekki fest teninginn rétt. Teiknaðu staðsetningar klemmana miðað við alla uppsetta íhluti áður en þú klárar skómál.
Staðfestu einnig að kýla fyrir pressuúthlutun innan verksmiðjunnar þinnar deili stöðluðum lokunarhæðum þar sem hægt er. Stöðlun dúfuhæðar á verkfærum sem keyra í sömu pressu lágmarkar hrútastillingu við skiptingar, styttir uppsetningartíma og útilokar endurkvörðunarvillur sem læðast að þegar stjórnendur stilla ítrekað á milli mjög mismunandi stillinga.
Málsamhæfi kemur teningnum þínum í pressuna. En þegar það er komið, þá ákvarða efnið sem skórnir, stafirnir og busarnir eru úr því hvernig samsetningin hegðar sér við endurtekna hleðslu - hvort hún heldur jöfnun yfir milljónir lota eða svífur smám saman eftir því sem íhlutir sveigjast og aflagast.
Efnisval og burðarvirki stífni
Jafnvel þegar teygjusettið þitt er rétt stórt fyrir pressuna og stillt með réttu póstskipulaginu, þá stjórnar efnið sem þessir íhlutir eru gerðir úr að lokum hvað gerist við endurtekna hleðslu. Rétt stærðir skór úr röngu efni sveigjast á þann hátt sem hægt er að draga úr gæðum hluta. Stýripóstur án fullnægjandi hörku þróar slitmynstur sem eykur úthreinsun í fyrstu framleiðslulotunum. Efnisval er ekki glæsilegt, en það er þar sem-langtíma stimplunarnákvæmni er annaðhvort læst inni eða glatast hljóðlega.
Die Shoe Materials og árangur þeirra
Þrjár efnisfjölskyldur eru ráðandi í smíði skóskóna, hver með sérstakt frammistöðusnið sem passar við sérstakar framleiðsluaðstæður.
Stálplataer sjálfgefið fyrir flestar málmpressumót. Lágt-kolefnisstál (venjulega AISI 1020 eða 1030) býður upp á mikla stífleika, auðvelda vinnslu og einfalda viðgerðarhæfni. Ef skrúfa eða stöng lendir á röngum stað geta stálskór verið þaðstungið og soðiðán þess að skerða skipulagsheilleika. Teygjustuðull stáls - um það bil 30 milljón psi - þolir betur að beygja sig undir tonnum en nokkur valkostur við sambærilega þykkt. Fyrir stálstimplunarmót með framleiðslumagni sem nemur hundruðum þúsunda eða milljóna er stálplata öruggur,-hagkvæmur grunnurinn.
Steypujárnskór skiptast á nokkurn stífleika fyrir betri titringsdeyfingu. Grafít örbyggingin í gráu járni gleypir höggorkuna sem myndast við tæmingu -í gegnum - þá skyndilega losun á geymdri orku þegar kýla brýst í gegnum efnið. Þessi dempun dregur úr hávaða, lengir endingu kýla og lágmarkar hringrásarþreytu sem breiðir út örsprungur í gegnum hert verkfærastál með tímanum. Stærri bílskífur nota oft nákvæmlega stýrða steypu-grunna sem eru lagaðir að hverjum tilteknum hluta frekar en flata plötuskó.
Álskór vega u.þ.b. þriðjungi- meira en stál og vélin mun hraðari. Sérstakar málmblöndur eins og QC-7 og QC-10 skila þjöppunarstyrk sem er meiri en lág-kolefnisstál, sem gerir þær raunhæfar til framleiðslu - ekki bara frumgerð. Ál skarar fram úr í-háhraðaeyðingarforritum þar sem minni teygjuþyngd þýðir minni þrýstiþrá, hraðari hjólreiðar og lægra hávaðastig. Efnið dreifir einnig hita á skilvirkari hátt en stál, sem gagnast aðgerðum sem mynda núningstengda hitauppbyggingu. Gallarnir eru þó raunverulegir: álskór kosta meira, erfiðara er að gera við þær ef göt eru rangt staðsett og skortir langtíma slitþol stáls í þungum mótunaraðgerðum.
Skóþykktin skiptir ekki síður máli og efnisval. Þegar málmplata virkar þar sem skórinn hvílir á hliðstæðum - upphækkuðum kubbum sem skapa úthreinsun fyrir rusl til að falla - hegðar óstuddu breiddin milli hliðstæðna sér eins og bjálki undir álagi. Þunnur skór yfir breiðri breidd sveigir í miðjunni og breytir kýla-í-dýnabilinu á áhrifaríkan hátt í hverju höggi. Þessi beyging gæti aðeins mælst nokkra tíundu úr þúsundustu, en yfir milljónir lota flýtir hún fyrir sliti á brúnum ósamhverft, sem veldur vexti á annarri hlið stimplaðs hlutans á meðan gagnstæða brúnin helst hrein. Uppsöfnuð áhrif eru gæðarek sem versnar smám saman þar til farið er yfir vikmörk og brotahlutfall hækkar.
Það er engin ein formúla fyrir ákjósanlega skóþykkt vegna þess að breyturnar blandast saman: tonn, spanbreidd, stuðningsskilyrði, stífleiki efnisins og hvort álagið er einbeitt (gat) eða dreift (myndast). En meginreglan er stöðugt að - undirstærðar skór sveigjast, sveigjan breytir millibili og breytt rými drepur gæði hluta með tímanum. Ef þú sérð stigvaxandi víddarsveiflu í málmplötu sem stóðst fyrstu prófunina án vandkvæða, er ófullnægjandi skóþykkt eða stífleiki meðal fyrstu grunnorsökanna til að rannsaka.
Upplýsingar um leiðarpóst og burðarefni
Stýristokkar þola refsandi vinnulotu: þeir standast hliðarálag, taka á sig höggálag við smellu-í gegnum og viðhalda rennipassun með hlaupum sínum yfir milljónir högga. Efnisval hér ákvarðar beint hversu lengi stýrikerfið heldur uppstillingu áður en úthreinsunarvöxtur þvingar endurnýjun.
Tvær herðingaraðferðir ráða ríkjum í málmverkfæra- og deyjaiðnaðinum fyrir stýripósta:
- Kassi-hert stál- lág-kolefniskjarni (venjulega 8620 eða álíka) karburaður til að framleiða harða yfirborðsskel (58-62 HRC) yfir sterku, sveigjanlegu innanrými. Harða hulstrið þolir yfirborðsslit og rispur á meðan mjúki kjarninn gleypir högg án brothættra brota. Kasshertar stólpar eru staðall fyrir flestar málmmyndandi deyjur vegna þess að þeir jafnvægi slitþol og seiglu.
- Í gegnum-hert verkfærastál- miðlungs-kolefnisblendi stál (eins og O1 eða A2) hita-meðhöndlað að jafnri hörku í gegnum þversniðið (58-60 HRC). Gegnhertir staurar bjóða upp á aðeins meiri stífni við hliðarálag vegna þess að allur hlutinn þolir sveigju jafnt. Þeir eru tilgreindir fyrir nákvæmnisnotkun sem krefjast ströngustu leiðsagnarvikmarka, en þeir eru stökkari við högg og dýrari í framleiðslu.
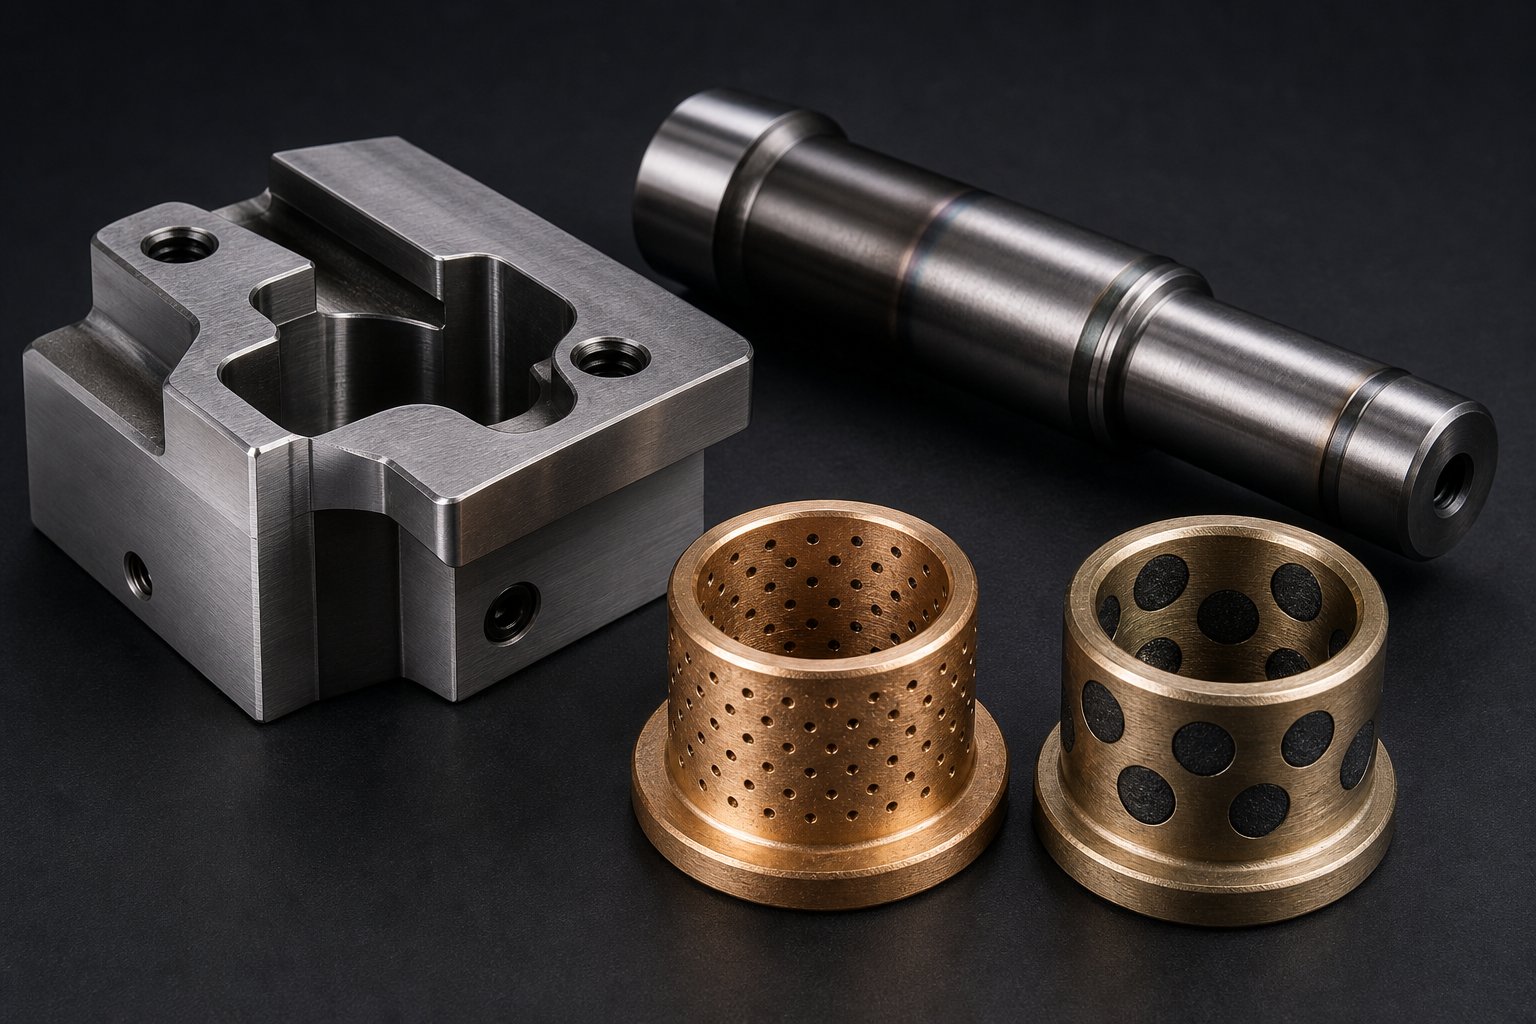
Rúmunarefni verður að vera mýkra en stafurinn sem það ríður á móti - þetta tryggir slitþykkni í útskiptanlegu hlaupinu frekar en dýrari stafnum. Algengar bushing málmblöndur eru:
- Brons (C93200 eða C93700)- framúrskarandi slitþol og náttúruleg smurning frá tininnihaldinu. Góð hitaleiðni hjálpar til við að dreifa hita frá núningi. Hið staðlaða val fyrir deypusett með sléttum legum.
- Olíu-gegndreypt brons- hertu brons með samtengdum gropi mettað með smurolíu. Gljúpa uppbyggingin losar olíu undir þrýstingi og hita, sem veitir sjálf-smurningu meðan á notkun stendur. Tilvalið fyrir notkun þar sem handvirkt smurbil er ósamræmi.
- Stál-bakað brons- þunnt brons burðarlag tengt við stálskel. Stálbakið veitir burðarstyrk á meðan bronsyfirborðið gefur slit og núningseiginleika. Notað í mikið-álag þar sem solid bronsbuskur gæti afmyndast við þrýstikraft.
- Grafít-tengd brons- gegnheilar bronsbussingar með innbyggðum grafíttöppum sem veitasamfelld sjálf-smurning. Hentar best fyrir há-hitaumhverfi eða notkun þar sem fljótandi smurefni myndi menga vinnustykkið.
Yfirborðsmeðferðir lengja endingu íhluta umfram það sem eiginleikar grunnefnis einir veita. Nitriring leiðarstólpar eftir herðingu bætir við þunnu, afar hörðu köfnunarefnis-dreifðu lagi (allt að 70 HRC yfirborð) sem þolir slit og límslit án þess að breyta kjarnaeiginleikum. Krómhúðun eykur tæringarþol og dregur úr núningsstuðlum á renniflötum. Fyrir málmmót í ætandi umhverfi eða þar sem smurefnismengun er vandamál, geta þessar yfirborðsmeðferðir tvöfaldað eða þrefaldað bilið á milli endurnýjunar.
Forskriftir um hitameðferð verðskulda athygli við innkaup. Færslur sem eru ekki tempraðar nægilega eftir herðingu halda innri álagi sem léttir af sér með tímanum - sem veldur víddarbreytingum sem breyta leiðarstöðu þinni eftir að teningurinn er þegar í framleiðslu. Gakktu úr skugga um að stólpar séu tvöfaldir eða þrefaldir í samræmi við ráðleggingar stálframleiðandans og staðfestu hörkugildi við skoðun frekar en að treysta pappírsvinnu eingöngu.
| Efni | Stífleiki (teygjustuðull) | Titringsdempun | Þyngd | Hlutfallslegur kostnaður | Besta forritið |
|---|---|---|---|---|---|
| Lág-kolefnisstálplata (1020/1030) | Hátt (30 Msi) | Lágt | Þungt | Lágt | Almenn framleiðsla deyr, myndast, framsækin |
| Steypujárn (grátt járn) | Miðlungs-Hátt (14-21 Msi) | Hátt | Þungt | Í meðallagi | Há-eyðing, hávaða-viðkvæmar aðgerðir, stórar bifreiðar |
| Ál (QC-7, QC-10) | Lágt (10,4 Msi) | Í meðallagi | Ljós (1/3 af stáli) | Hærri | Hár-hraðastimplun, frumgerðasett, þyngd-takmörkuð forrit |
| Hulstur-Hertu stál (8620 færslur) | Hátt (30 Msi) | Lágt | Þungt | Í meðallagi | Staðlaðir leiðarpóstar fyrir framleiðslu málmmótunarmóta |
| Með-hertu verkfærastáli (O1/A2 innlegg) | Hátt (30 Msi) | Lágt | Þungt | Hærri | Nákvæm leiðsögn sem krefst hámarks slitþols |
| Bronsblendi (C93200 bushings) | Miðlungs (14 Msi) | Í meðallagi | Í meðallagi | Í meðallagi | Sléttar burðarrásir fyrir venjulegt og þungt-álag |
| Stál-Brons að baki (bushings) | Hátt bakland / Miðlungs yfirborð | Lágt | Í meðallagi | Hærri | Hár-hlöður þar sem solid brons myndi afmyndast |
Efnisval blandast saman yfir framleiðslutíma. Stálskór ásamt hylki-hertum stólpum og olíu-gegndrættum bronsbussingum skilar milljónum áreiðanlegra hringrása í flestum stimplunarverkefnum. En ef kröfur þínar um umhverfi, tonnafjöldi eða nákvæmni fara út fyrir staðlaðar aðstæður, getur uppfærsla jafnvel á einum íhlut - þykkari skó, í gegnum-herta staur eða grafít-tengdar buss - útrýmt bilunarhamnum sem hefur hljóðlega stytt líf þitt. Lykillinn er að vita hvaða hluti er að takmarka kerfið þitt og það krefst þess að þú skiljir slitmynstur og bilunarvísa sem hvert efni sýnir við þjónustuaðstæður.
Viðhald og bilanaleit við mótasett
Notkunarmynstur tilkynna sig ekki með viðvörunum. Þeir mynda hægt og rólega - nokkra tíundu af úthreinsunarvexti hér, dauft stigamerki þar - þar til uppsöfnuð áhrif koma loks upp á yfirborðið sem víddarsvif í stimpluðum hlutum þínum. Þá hefur tjónið þegar fallið niður: slitnar bushings hafa leyft misstillingu sem flýtti fyrir niðurbroti á kýlabrún, sem jók skurðkrafta, sem refsaði stýrikerfinu enn frekar. Til að rjúfa þá hringrás þarf agaða skoðunarrútínu sem nær niðurbroti snemma, áður en það blandast saman í kostnaðarsamar bilanir í verkfærum eða ófyrirséða pressutíma.
Slitvísar og mælingaraðferðir
Úthreinsun stýripósts og buska er eina markverðasta mælingin á heilsu matarsettsins. Þegar sett er nýtt er hlaupabilið á milli sléttlagers og tengistöngar hennar venjulega 0,0003 til 0,001 tommur . - bara nóg fyrir smurfilmu án merkjanlegs leiks. Á milljónum lotum vex þessi úthreinsun eftir því sem mýkra burðarefnið slitnar á hertu stafina. Að fylgjast með þeim vexti með tímanum segir þér nákvæmlega hversu mikið líftíma er eftir.
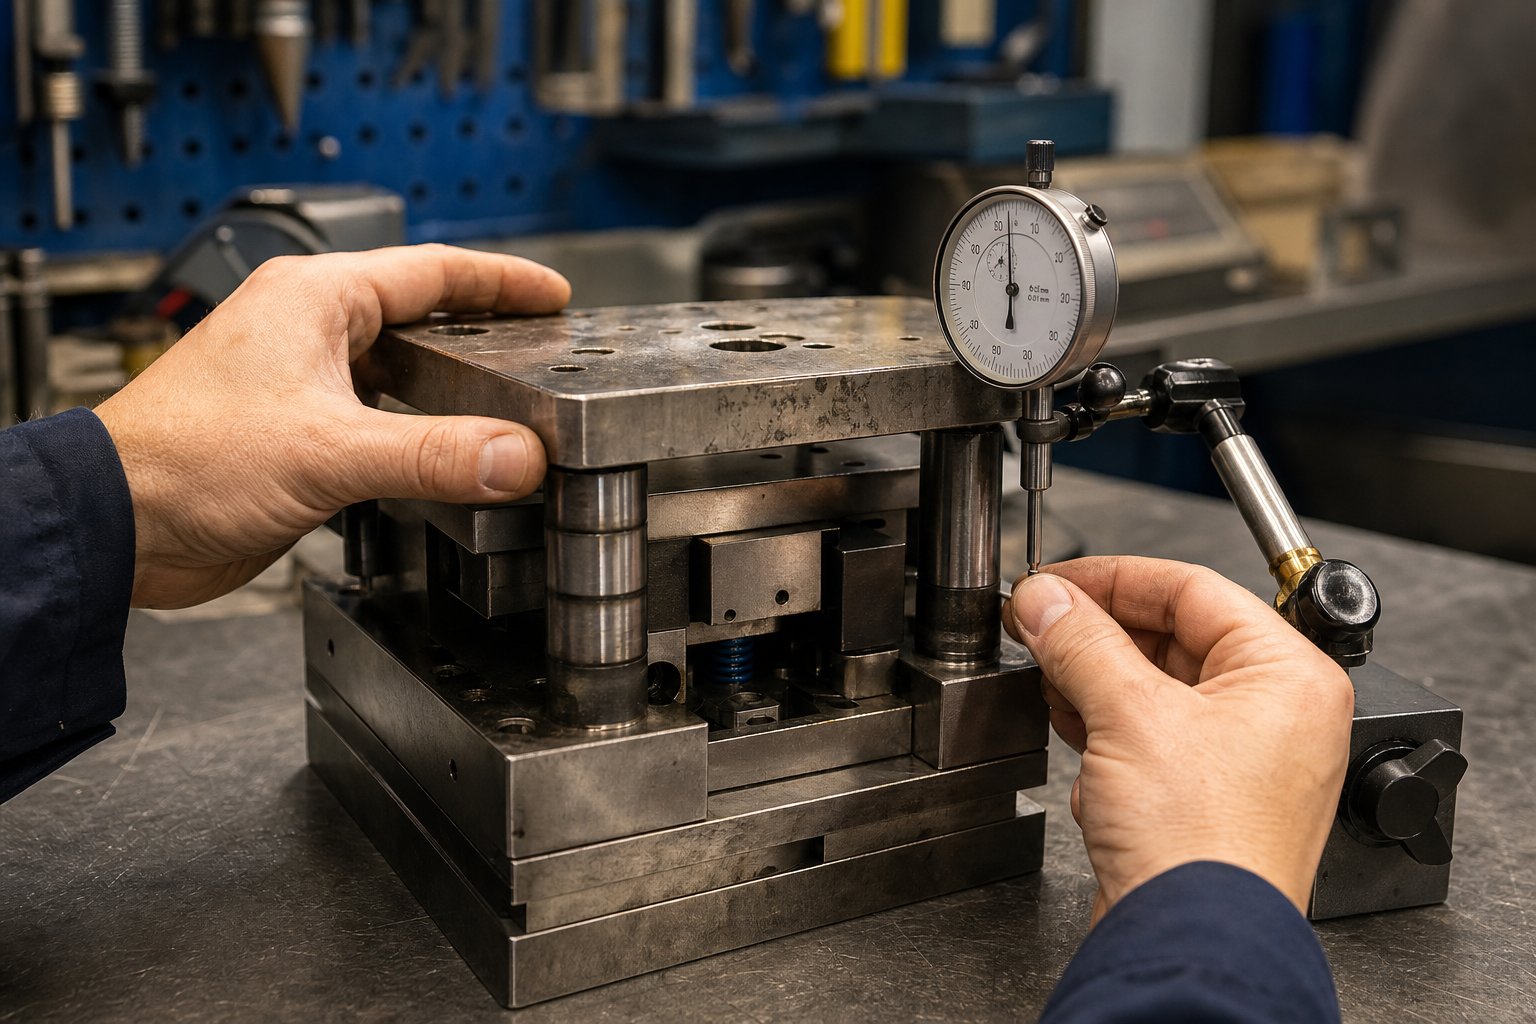
Svona á að mæla það: með teygjusettinu fjarlægt úr pressunni, festu skífuvísir á neðri skóinn og settu stimpilinn upp að efri skónum nálægt stýristönginni. Þrýstu hliðarhandþrýstingi á efri skóinn og lestu heildarhreyfingu vísis. Það er virkni þín - raunverulega spilun sem leiðsögukerfið leyfir meðan á notkun stendur. Berðu þessa lestur saman við upprunalegu forskriftina úr plötubyggingarskránni.
Skiptaþröskuldar eru háðar kröfum um umburðarlyndi hluta, en hagnýt viðmið er þessi: þegar mæld úthreinsun fer yfir þrisvar sinnum upprunalegu forskriftina, skipuleggja skipti um buska við næsta fyrirhugaða viðhaldsglugga. Þegar það er meira en fimmfalt það sem upprunalega var skaltu draga teninginn úr framleiðslu strax - þú ert að keyra á lánstíma og gæði hlutar eru nú þegar að rýrna jafnvel þótt skoðun hafi ekki merkt það ennþá.
Fyrir utan úthreinsunarmælingu skaltu skoða leiðarstöngin sjónrænt með tilliti til þessara vísa:
- Lóðréttar stiga- eða galllínur- gefur til kynna smurningu eða mengun í renniviðmótinu
- Fægðar klæðastbönd- sýna hvar hlaupið tengist undir álagi; ójöfn bönd gefa til kynna að stöngin beygist eða skórnir séu ekki samsíða
- Spormerki bolta- á kúlulegukerfum, rifur sem eru slitnar inn í OD eða buska auðkenni sýna óhóflega hliðarhleðslu sem færist yfir á einstaka kúluhluta í punktsnertingu
- Þvermál mjókkandi- mælanlegt með míkrómetra efst, í miðju og neðst á pósttengingarsvæðinu; mjókkandi yfir 0,0002 tommur gefur til kynna að skipta þurfi um póstinn sjálfan, ekki bara bushinginn
Skóyfirborð krefjast eigin skoðunarreglur. Keyrðu beina brún yfir uppsetningarflötin og athugaðu hvort léttar eyður séu sem benda til staðbundinnar aflögunar -, sérstaklega undir harðnuðum deyjahlutum þar sem einbeitt gataálag hefur verið að pússa í mýkri skóefninu með tímanum. Frestingarmerki (fínt ryð-litað púður við mótunarviðmót) gefa til kynna að boltaðir íhlutir séu ör-hreyfastir undir hringrásarálagi, slíti grunnefni og losi um passa. Galling á snertiflötum hælblokka sýnir að slitplöturnar hafa farið fram úr endingartíma sínum og hliðarkraftar skemma nú skóinn sjálfan.
Samhliða samsvörun skós - skal staðfesta flatneskju milli efri og neðri uppsetningarflata - með skífuvísi sem er sópað yfir yfirborðið á granítviðmiðunarplötu. Þegar samhliða frávik fer yfir 0,001 tommu yfir skóbreiddina, þurfa skórnir að-slípa aftur á yfirborðsslípun til að endurheimta nákvæmni sem vinnslan og skurðarhlutar eru háðir fyrir jafna úthreinsun.
Algengar bilunarhamir og rótarástæður
Flestar bilanir í mótasettinu rekja til einnar af þremur undirrótum: bilun í smurningu, ofhleðslu eða misskipting. Bilunarstillingin sjálf er einkennin sem - lagar það án þess að takast á við undirliggjandi orsök tryggir endurtekningu. Sérhver tæknimaður í búðum ætti að geta þekkt þessi mynstur og rakið þau til uppruna þeirra.
| Bilunarhamur | Einkenni | Rót orsök | Aðgerð til úrbóta |
|---|---|---|---|
| Bushing flog | Efri skór bindast við pressu; rifa eða suðu á milli stafs og buska | Smursvelti - olíugangar stíflaðir, handvirk smurolía sleppt eða röng smurolíutegund notuð | Skiptu um bushing; hreinsaðu og skoðaðu póstinn með tilliti til skemmda; endurheimta smuráætlun; sannreyndu að smurefnislýsing passi við gerð legu |
| Leiðarljós eftir brot | Skyndilegt tap á röðun; sýnilegt brot á eða nálægt uppsetningaryfirborði skósins | Langvarandi misskipting milli pressuhrút og bolster; slitnar pressagistlar sem leyfa hornbeygju sem beygir stöngina í hverju höggi | Skiptu um póst; skoða samhliða prentun og úthreinsun blaða; ganga úr skugga um að skófestingin sé að fullu í sæti; athugaðu hvort snerting hælblokkar sé fyrir hendi eftir tengingu |
| Skór sprunga | Sýnileg sprunga sem breiðist út frá skrúfuholi, lyklagangi eða beittum innra horni á skónum | Ofhleðsla - tonn fer yfir getu skó; álagsstyrkur við rúmfræðilegar ósamfellur sem hraðar eru af þreytuhjólreiðum | Hætta skór ef sprunga nær út fyrir viðgerðarsvæði; sannreyna raunverulegan tonnafjölda miðað við hönnunargetu; auka skóþykkt eða efnisflokk við skipti |
| Hraðari slit á buska (ein hlið) | Ójöfn úthreinsunarlestur; slitband sem er einbeitt á annarri hliðinni á bushing ID | Ójafnvægi deyjakraftar sem mynda viðvarandi hliðarþrýsting í eina átt; eða ýttu á ramma halla undir álagi | Bættu við eða skoðaðu hælblokkir til að gleypa hliðarþrýsting; sannreyna pressu ramma samsvörun; íhugaðu að uppfæra í stál-bakaðar rúður fyrir meiri burðargetu |
| Post brinelling (kúlulegur sett) | Skarp eða gróft ferðalag við opnun/lokun teningsins; sýnilegar beyglur á yfirborði stólpa | Stuðhleðsla frá misfóðrun, tvöföldu-höggi eða snældastöflun sem ofhleður einstaka boltaþætti | Skiptu um stólpa og kúlubúrsamsetningu; rannsaka misfóðrunarskynjunarkerfi; bæta við sniglaskynjurum ef þeir eru ekki til staðar |
| Aflögun yfirborðs skó | Framsækið víddarrek í stimpluðum hlutum; Áhrif á bakplötu sjáanleg á yfirborði skósins | Bakplata vantar eða sprungin sem gerir hertum gatahausum kleift að grennast beint í mýkra skóefni | Skiptu um bakplötur; endur-slípa yfirborð skósins flatt; gakktu úr skugga um að öll verkfæri og bakplötur séu til staðar og óskemmdar fyrir næstu keyrslu |
Taktu eftir mynstrinu: Sérhver leiðréttingaraðgerð felur í sér bæði tafarlausa lagfæringu og rannsóknarskref. Að skipta um gripið hlaup án þess að athuga smurgjöf er bara að skipuleggja næsta flog. Verkfæri til að framleiða dýnu eins og bormæla, skífuvísa og yfirborðsplötur eru til sérstaklega til að mæla þessar aðstæður á hlutlægan hátt -, með því að treysta á sjónræna skoðun einni og sér, missir það snemma-skemmdina sem fyrirsjáanlegt viðhald er hannað til að ná.
Dagskrá fyrirbyggjandi viðhalds
Viðhaldstíðni ætti að skalast eftir framleiðslumagni. Deyja sem keyrir 50.000 högg á milli þjónustutímabila í stórum-bílaverksmiðju þarf annan takt en sá sem framleiðir 5.000 hluta á hverri keyrslu í verksmiðju. Eftirfarandi flokkauppbygging veitir grunnlínu - aðlögunarbili byggt á raunverulegri slitmælingum þínum og gögnum um gæði hluta.
Tier 1: Sérhver framleiðslukeyrsla (eða á 10.000-25.000 höggum)
- Þurrkaðu leiðarpósta og bushings hreina; athugaðu með tilliti til rifa, hitaupplitunar eða þurrt yfirborð
- Berið tilgreint smurefni á alla stýripósta og töppunarskil
- Athugaðu slitplötur á hælblokkum með tilliti til galla eða russ
- Gakktu úr skugga um að allar skófestingarboltar séu togaðir í samræmi við forskriftina
- Athugaðu hvort lausir tapppinnar séu lausir með sjónrænni athugun og léttu bankaprófi
- Hreinsaðu snigla og rusl sem safnast upp af skóhreinsunarsvæðum
Þriðja 2: Hver 50.000-100.000 högg
- Mældu leiðarstöng-til-úthreinsunar á buska með mælistiku; met og stefnugildi
- Skoðaðu uppsetningarfleti skóna með tilliti til þess að þeir pirri sig, dragist eða aflögun
- Athugaðu bakplötur með tilliti til sprungna, dælna eða sveppa
- Staðfestu fjöðrlausar hæðir gegn upprunalegum forskriftum; skipta út þeim sem sýna meira en 5% hæðartap
- Skoðaðu yfirborð stýripósta með míkrómetra á þremur punktum til að mjókka eða minnka þvermál
- Athugaðu kúlulegubúrin (ef við á) með tilliti til sprungna festinga eða bolta sem vantar
Þriðja stig: Á hverjum 250.000-500.000 höggum (eða árlega fyrir vinnslu með litlu magni)
- Taktu mótasettið úr notkun fyrir alhliða skoðun á bekknum
- Athugaðu samhliða skó á granít yfirborðsplötu; endur-mala ef frávik er meira en 0,001 tommur.
- Skiptið um allar rúður sem sýna úthreinsun umfram þrisvar sinnum upprunalega forskrift
- Skiptu um alla leiðarpósta sem sýna mælanlega mjósnun, stig fyrir neðan yfirborðsáferð, eða þvermálsminnkun umfram 0,0005 tommur.
- Skoðaðu allar holur á pinnapenna með tilliti til lengingar; rembaðu og settu yfir stóra pinna ef þörf krefur
- Gakktu úr skugga um að skóþykktin á-háttar álagssvæðum hafi ekki minnkað vegna aflögunar yfirborðs
- Endur-merktu sléttleika og samhliða skó eftir hvers kyns endurslípun
Eftirlaunaviðmið:Dýrasett ætti að taka úr framleiðslu þegar sprungur í skónum ná lengra en staðbundnar viðgerðir, þegar endur-slípun hefur minnkað skóþykktina undir lágmarkinu sem krafist er fyrir tonnafjölda forritsins, þegar staðsetningar á leiðarstólpaborunum hafa slitnað að því marki að staðlaðar ofstórir póstar geta ekki endurheimt upprunalega röðun, eða þegar uppsöfnuð aflögun hefur fært rúmfræðilega tenginguna á milli festingar. Á þeim tímapunkti hefur settið skilað hönnuðum endingartíma - og hvert högg til viðbótar er fjárhættuspil gegn hörmulegum bilun.
Stöðugt viðhald breytir teygjusetti úr rekstrarvöru í langlífa-fjáreign. En viðhald varðveitir aðeins það sem var rétt tilgreint í upphafi. Að ná upprunalegu forskriftinni rétt - og miðla réttum víddum, vikmörkum og frammistöðukröfum til birgis þíns - er þar sem lokahluti púslsins fellur á sinn stað.
Hvernig á að tilgreina og panta rétta teygjusettið
Viðhald heldur því að teygjusettið þitt virki - en það getur ekki lagað sett sem var rangt tilgreint frá fyrsta degi. Að panta stimplunarsett án þess að koma réttum gögnum á framfæri við birgjann þinn er eins og að biðja vélstjóra um að skera hluta án þess að prenta. Þú færð eitthvað til baka, en það mun líklega ekki passa við pressuna þína, passa við ferlið þitt eða endast í gegnum framleiðslumagnið þitt. Forskriftarstigið er þar sem verkfæraverkfræðingar læsa frammistöðu eða byggja óafvitandi inn takmarkanir.
Upplýsingar sem þú þarft áður en þú tilgreinir teygjusett
Áður en þú hefur samband við einhvern framleiðanda stimplamóta skaltu safna eftirfarandi gagnapunktum. Að missa jafnvel eitt getur leitt til setts sem þarfnast endurvinnslu eða passar alls ekki við pressuna þína:
- Þrýstafjöldaeinkunn- ákvarðar efnisstig skó og lágmarksþykkt til að standast sveigju undir hámarksálagi
- Stærð bols (breidd x dýpt)- takmarkar hámarksfótspor skó og staðsetningar klemmasvæðis
- Lokahæðarsvið (lágmark og hámark)- skilgreinir lóðrétta umslagið sem lokaði teningastaflinn þinn verður að passa inn í
- Slaglengd- hefur áhrif á lengd leiðsagnarfærslu; póstar verða að vera í bushings allan opna stöðu
- Fóðurstefna og ræmabreidd- ákvarðar hvaða hliðar verða að vera lausar frá stýripöllum og hælkubbum
- Væntingar um framleiðslumagn- stýrir ákvörðunum um efnisval, legagerð og yfirborðsmeðferð
- Deyjarýmisumslag (stærðir vinnusvæðis)- stillir lágmarks skóflatarmálið sem þarf til að festa alla virku mótunaríhluti með lausu fyrir festingar
- T-raufarmynstur og stærð- tryggir að hægt sé að festa skóinn á réttan hátt við bæði bol og ramma
- Kröfur um umburðarlyndi hluta- ákvarðar hvort leiðsögn með kúlulegu eða sléttu legu sé viðeigandi
- Rekstrarumhverfi- ryk, kælivökvaþoka eða öfgar hitastig hafa áhrif á burðarefni og smurningarforskriftir
Hljómar mikið? Það er - en hvert atriði á þeim lista samsvarar vídd eða efnisvali sem birgir þinn mun gera fyrir þína hönd ef þú tilgreinir það ekki. Að taka stjórn á þessum ákvörðunum fyrirfram er það sem aðgreinir sérsniðna tening sem skilar árangri frá þeim sem passar bara.
Hefðbundin vs sérsniðin deyjasett og kostnaðarsjónarmið
Framleiðslumagn er aðal lyftistöngin í venjulegri-á móti-sérsniðinni ákvörðun. Stöðluð vörulistadiskasett - smíðuð í algengar stærðir með fyrirfram ákveðnum póststærðum, staðsetningum og skóþykktum - bjóða upp á hraða afhendingu og lægri einingarkostnað vegna stærðarhagkvæmni. Eins og reynsla úr iðnaðinum sýnir, geta flestar aðstaða ekki framleitt eins-mótasett sem kostar-á áhrifaríkan hátt og sérhæfður mótaframleiðandi sem starfar í magni. Staðlaðar setur bjóða einnig upp á skiptanleika: íhlutir eru í samræmi við NAAMS eða JIS víddarstaðla, sem þýðir að hægt er að fá skiptipósta, bushings og skó frá mörgum deyjaframleiðendum án sérsniðinnar vinnslu.
Sérsniðnar málmstimplunarmatur vinna sér inn aukagjald þegar umsókn þín fellur utan vörulista. Ó-stöðluð póstbil, of stórir skór fyrir þunga-þunga mótun, óvenjulegar kröfur um fóður-stefnuúthreinsun, eða þörfin fyrir innbyggða hælblokka og köfnunarefnisfestingarvasa, allt ýtir þér í átt að sérsniðnu deyjasetti sem er hannað eftir nákvæmum forskriftum þínum. Kostnaðarmunurinn er raunverulegur - sérsniðnar lausnir krefjast sérstakrar verkfræðitíma, einstakra uppsetninga og oft lengri afgreiðslutíma -, en það er einnig frammistöðubilið þegar vörulistasett þvingar til málamiðlana í útlitinu þínu.
Meðalvegur er líka til. Sumir verkfræðingar kaupa staðlað sett og búa síðan til sérsniðna eiginleika í -húsi - viðbótaruppsetningarholum, úthreinsunarvasum eða breyttum póststöðum. Þessi blandaða nálgun getur stytt tímalínur, en hún krefst vinnslugetu og sérfræðiþekkingar til að viðhalda staðsetningarnákvæmni milli leiðarpósta sem afköst deyjasettsins eru háð. Vinnsla á einni-uppsetningu allra mikilvægra eiginleika, eins og nákvæmni-miðaðir birgjar æfa, útilokar staðsetningarvillur sem myndast þegar deyjaskór færist á milli margra vélauppsetninga.
Leiðslutímaskipulag skiptir líka máli. Venjuleg teygjusett eru oft send innan nokkurra daga. Sérsniðnar málmstimplunarpantanir eru venjulega í tvær til sex vikur, allt eftir því hversu flókið er, efnisframboð og eftirbátur birgja. Fyrir kynningu á framleiðslu með föstum fresti skaltu taka þennan afgreiðslutíma inn í verkfæraáætlunina þína -, ekki sem eftiráhugsun, heldur sem mikilvægan-slóðarhluta sem snýr að prófun og staðfestingu.
Vertu í samstarfi við rétta deyjasettið birgir
Forskriftargögnin sem þú hefur safnað skila aðeins árangri ef birgir þinn veit hvað á að gera við þau. Leitaðu að framleiðendum sem spyrja réttu spurninganna til baka - um ferlið þitt, ástand pressunnar og væntingar þínar um umburðarlyndi - frekar en að vitna einfaldlega í teikningu. Bestu birgjarnir virka sem verkfræðilegir samstarfsaðilar og grípa eyður í forskriftum áður en þær verða byggingarvillur.
Í verkefnum sem fela í sér flóknar mótunarbyggingar - þéttar úthreinsunarforskriftir, fínstillt efnisflæði, sérsniðnar kýlingar, lyftara eða framhjáhaldsróffræði - sparar endurtekningarlotur að vinna með birgi sem brúar hönnunaráform og framleiðsluveruleika. YICHEN, til dæmis, tengir verkfæraverkfræðinga viðsérsniðnar stimplunarlausnirsem takast á við hönnunar-þungar áskoranir eins og burstýring, samþættingu íhluta og fínstillingu úthreinsunar frá upphafi, frekar en að skilja þessar upplýsingar eftir til úrlausnar meðan á reynslu stendur.
Óháð því hvaða birgja þú velur skaltu staðfesta þessa möguleika áður en þú framkvæmir: vinnslu innanhúss með rannsakaðri sannprófun á mikilvægum víddum, skjalfestar gæðaskýrslur sem sýna raunveruleg vikmörk sem náðst hafa og viljann til að vinna saman að betrumbætingu forskrifta frekar en að byggja bara til prentunar. Stimpilmótasett er nákvæmnistæki sem ákvarðar gæði hlutar þíns í mörg ár - pöntunarferlið á skilið sömu strangleika og þú myndir beita til að tilgreina aðra fjárfestingu í verkfærum.
Algengar spurningar um stimplunarsett
1. Hver er munurinn á teygjusetti og teygjublokk?
Deyjasett er burðargrindin sem samanstendur af efri og neðri skurðarskóm, stýripóstum og stýrisbussingum sem viðheldur jöfnun milli tveggja helminga stimplunarverkfæris. Deyjablokkir innihalda aftur á móti hinar raunverulegu skurðbrúnir, mótandi snið og gata rúmfræði. Hægt er að skipta um mismunandi teygjukubba í sama mótasettið svo framarlega sem fótsporin samsvarar, þess vegna hjálpa stöðluð mótasett að draga úr verkfærakostnaði á milli vöruflokka. Þegar gæði hlutar skerðast, rekur undirrótin oft til slitins stýrikerfis teygjusettsins frekar en rúmfræði teygjublokkarinnar sjálfrar.
2. Hvernig vel ég á milli kúlulegu og sléttu legu stýrikerfa fyrir deyjasettið mitt?
Valið fer eftir rekstrarskilyrðum þínum. Kúlulagakerfi skila nærri-núllúthreinsun sem er tilvalið fyrir há-eyðingu og þétta-þolsgöt, en þau krefjast hreins umhverfis, stöðugrar smurningar með jarðolíu og þola ekki höggálag eða mengun. Slétt legukerfi nota bronsbussingar sem höndla hliðarþrýsting, óhreint umhverfi og ósamræmt viðhald mun betur, sem gerir þau hentug fyrir þunga mótun, djúpdrátt og kambur-aðgerða. Fyrir framsæknar teygjur með bæði nákvæmni og þrýstingskröfum, bjóða blendingsstillingar sem keyra kúlulegur á mikilvæga fóðrunarásnum og sléttar legur á þrýstingsásnum-hlaðnum ás skilvirka málamiðlun.
3. Hvenær ætti ég að skipta um stýrishylki í stimplunarsett?
Skipuleggðu skiptingu á buska þegar mæld er fjarlægð frá-til-bussarúthreinsun fer yfir þrisvar sinnum upprunalegu forskriftina úr plötubyggingarskránni. Ef úthreinsun nær fimmföldu upprunalegu gildi skal draga deyfinguna strax úr framleiðslu þar sem gæði hlutar eru þegar að rýrna. Mældu úthreinsun með því að festa skífuvísi á neðri skóinn, staðsetja stimpilinn upp að efri skónum nálægt stýrisstönginni og lesa heildarhreyfingu mælisins undir handþrýstingi til hliðar. Fylgstu með þessum álestri með tímanum til að spá fyrir um skiptingartíma og forðast ófyrirséða niður í miðbæ.
4. Hvaða deyjasettstilling er best fyrir framsækna stimplun?
Stillingar á bakpósti eru staðalbúnaður fyrir stigvaxandi stimplun vegna þess að þeir staðsetja báða stýripóstana meðfram afturbrúninni, þannig að framhlið og hliðar eru alveg opnar fyrir ræmur, fjarlægja rusl og sýnileika stjórnanda. Pöruð með leiðsögn með kúlulegu, veita afturstólpasett þá endurtekningarnákvæmni sem-háhraða framsækin blanking og göt krefjast. Hins vegar, ef framsækið teningurinn þinn inniheldur þungar mótunarstöðvar nálægt frambrún breiðs skós, getur ósamhverf leiðsögn tveggja aftari stólpa leyft nægilega sveigjanleika til að skipta um röðun. Í þeim tilfellum skaltu íhuga að uppfæra í fjögurra-pósta skipulag eða bæta við hælkubbum til að taka upp hliðarþrýsting.
5. Hvernig get ég ákvarðað rétta skóþykktina fyrir umsóknina mína?
Þykkt skór verður að standast sveigju undir tilteknum tonnum þínum, spanbreidd og stuðningsskilyrðum. Þegar skór hvílir á hliðstæðum til að losa sig við rusl, hagar óstuddu spann sér eins og hlaðinn bjálki. Of þunnur skór beygir sig í miðjunni og breytir kýli-til-dýnunarlausna á kraftmikinn hátt í hverju höggi og veldur auknum vexti og víddarreki. Þó að engin ein formúla nái yfir öll tilvik, er meginreglan samkvæm: hærri tonnafjöldi, breiðari óstuddar breiddir og einbeitt gatahleðslu krefst allt þykkari skó. Ef þú fylgist með stigvaxandi gæðareki í teningi sem stóðst upphaflega prófun, er ófullnægjandi skóþykkt meðal fyrstu grunnorsökanna til að rannsaka. Birgjar eins og YICHEN geta hjálpað verkfræðingum að hámarka skómál miðað við sérstakar kröfur um tonnafjölda og úthreinsun.


