


Hvað eru varahlutir fyrir stimplun og hvers vegna þeir skipta máli
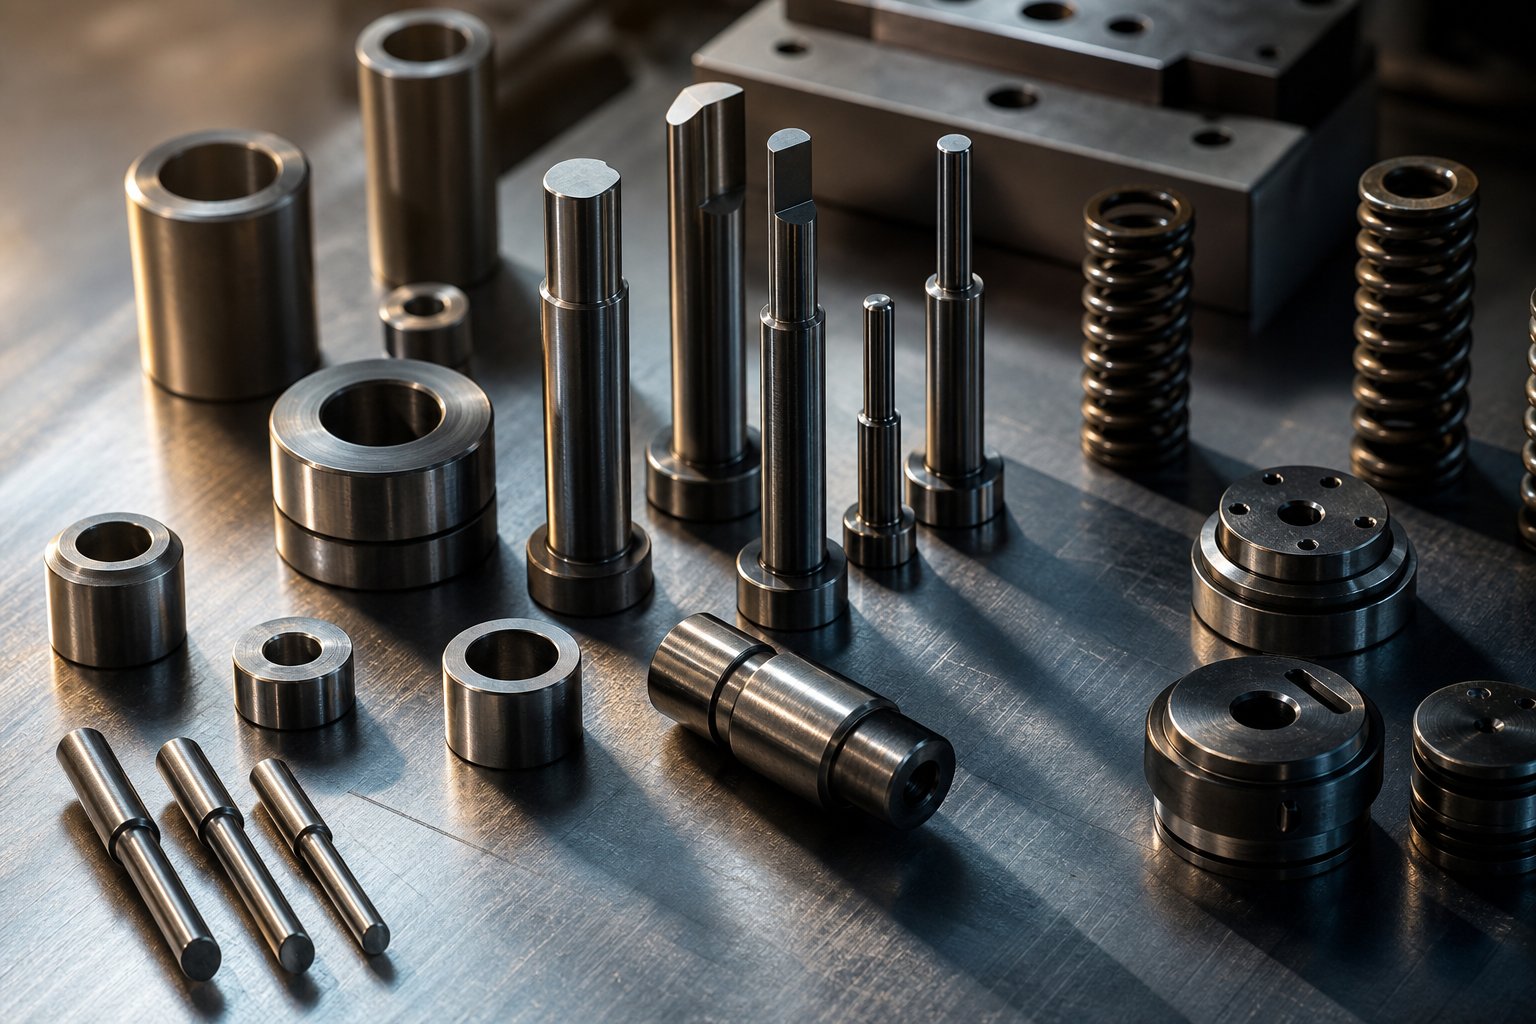
Stimplun deyja varahlutireru einstakir slithlutar inni í mótasamstæðu - stansa, mótunarhnappa, stýripinna, hlaupabúnað, gorma og strípurplötur - sem krefjast reglubundinna skipta til að viðhalda gæðum hlutanna og halda framleiðslunni gangandi. Ólíkt deyjaskómunum og burðargrunninum sem mynda varanlegan grunn tólsins, eru þessir íhlutir hannaðir til að gleypa síendurtekna streitu stimplunarferlisins og rýrna með tímanum.
Þessi leiðarvísir brúar bilið á milli almennrar fræðslu um deyja og varahlutaskrár. Þú munt læra hvernig á að lesa slitseinkenni, greina bilaða íhluti, tilgreina réttar skipti og fá þau af öryggi.
Skilgreina varahluti fyrir stimplun deyja
Hvað skilur varahlut frá byggingarhluta? Það kemur niður á fyrirhuguðum endingartíma. Byggingarþættir - efri og neðri deyjaskór, stoðplötur og ramma settsins - eru hannaðar til að endast allan líftíma tólsins. Það þarf sjaldan að skipta um þau nema skelfilegar skemmdir eigi sér stað. Varahlutir eru aftur á móti vinnuþættirnir sem hafa beint samband við ræmaefnið eða stjórna krafti innan samstæðunnar. Hugsaðu um kýla, töppunarhnappa, gorma, festingar og stýrisbussar - íhluti sem verða fyrir endurteknu höggi, núningi og þreytu í hverju pressuslagi.
Varahlutir eru rekstrarvörur sem eru hannaðar til að klæðast þannig að skór og burðarhlutir gera það ekki.
Hvers vegna kerfisbundin skiptiaðferð skiptir máli
Þegar skipt er um mótunarhluti og skiptingin á sér stað með viðbragðsstöðu - eftir að kýla rofnar í miðri-keyrslu eða buska festist - margfaldast kostnaðurinn hratt. Eitt óskipulagt stöðvun þýðir ekki bara einn nýjan þátt. Það þýðir aðgerðalaus pressutíma, uppsetningarvinnu til að draga og endurstilla teninginn, rusl úr gölluðum hlutum sem framleiddir voru áður en bilunin náðist og gæða-vinnutíma til að endur-staðfesta ferlið. SamkvæmtMetalForming tímaritið, óskipulögð viðhald á deyja getur kostað fjórum sinnum meira en fyrirhugað viðhald þegar þú tekur þátt í tapaðri framleiðslu, kostnaði og vinnuafli.
Kerfisbundin nálgun snýr þessari jöfnu við. Með því að skilja hvaða slithluti stimplunar rýrna fyrirsjáanlega og fylgjast með ástandi þeirra miðað við fjölda högga, skiptir þú út hlutum samkvæmt áætlun þinni - en ekki pressunni.
Algengar stimplunarhlutar eftir virkni
Sérhver mótasamsetning inniheldur heilmikið af einstökum íhlutum, en þeir slitna ekki allir á sama hraða eða af sömu ástæðum. Með því að skipuleggja þá eftir aðgerðum - hvaða hlutverki þeir gegna í stimplunarferlinu - fær viðhaldsteymi hraðari leið til að greina hvaða hluti er niðurlægjandi og hvers vegna. Flokkarnir hér að neðan ná yfir allt umfang algengra slithluta til stimplunar eftir virkni, allt frá skurðbrúnum sem klippa efni til burðarflata sem taka á sig hliðarálag.
Skurðar- og gatahlutir
Þetta eru vinnuhestar hvers kyns blanking eðaframsækinn deyja. Þeir komast í beina snertingu við ræmaefnið í hvert högg, sem þýðir að þeir upplifa mesta staðbundna streitu og hraðasta slithraða í samsetningunni.
- Kýla- Hertir verkfærastálpinnar eða löguð snið sem fara í gegnum ræmuefnið til að búa til göt, raufar eða eiginleika. Þeir gleypa fullan skurðkraft við hvert högg og eru þeir íhlutir sem oftast er skipt út í flestum deyjum.
- Deyjahnappar- Pörunaropin sem taka við högginu. Rétt bil á milli kýla og deyjahnapps ákvarðar gæði brúnarinnar. Stimplunarstöng og skipting á deyjahnappi er oft gert sem samsett sett til að endurheimta rétta úthreinsun.
- Flugmenn- Nákvæmnispinnar sem fara inn í áður gataðar göt til að skrá ræmuna á nákvæma staðsetningu áður en næsta stöð sker. Þeir þola endurtekna innsetningarkrafta og strimlatog, sem gerir þá næm fyrir sliti á oddinum og beygju.
- Snyrti stál- Útlínur skurðbrúnir notaðar við klippingu á mótuðum hlutum. Flókið snið þeirra gerir endurslípun meira þátttakandi en einföld endurskerpu.
Þegar einhver skurðaríhluti deyfist eða flísar muntu taka eftir því að hæðin eykst á stimplaða hlutanum - sem er eitt af elstu sýnilegu gæðamerkjunum um að skipti sé að nálgast.
Leiðbeinandi og jöfnunarhlutir
Ímyndaðu þér að keyra framsækið tening þar sem efri og neðri helmingurinn rekur jafnvel 0,001 tommu úr takti. Skyndilega færist hvert kýla-til-hleðslu á hnöppum, burt birtast á annarri hliðinni og endingartími verkfæra minnkar verulega. Leiðbeinandi þættir koma í veg fyrir þá atburðarás.
- Leiðarpinnar (leiðarpóstar)- Nákvæmni-slípandi sívalur pinnar, venjulega hertir í 60+ HRC, sem staðsetja efri og neðri dúkaskóna þannig að allir uppsettir íhlutir tengist rétt. SemFramleiðandinnathugasemdir, stýripinnar eru slípaðir að innan við 0,0001 tommu og eru fáanlegir í núnings--legu eða kúlulegu-sniði.
- Stýribussar- Nákvæmar-slípaðar ermar sem taka við stýripinna. Kúlulegur-gerningur innihalda kúlubúr úr áli, en núningsbussar eru oft fóðraðar með ál-brons- og grafíttöppum til að draga úr sliti.
- Hælakubbar- Stálkubbar festir á efri og neðri skó sem taka upp ójafnvæga hliðarkrafta. Þeir eru viðbót við stýripinna þegar stimplunaraðgerðir mynda alvarlega hliðarþrýsting í eina-stefnu.
- Markvörður- Festingarteinar sem halda strimlainnskotum, kýlum eða skurðarhlutum á réttan hátt. Þeir koma í veg fyrir hliðarhreyfingu vinnuhluta undir álagi.
Skipting um stýripinna og buska fyrir teygjur kemur oft af stað með mælanlegu spili á milli hliðarflatanna -, ástandi sem kemur fram sem ósamkvæmt burramynstur eða stigvaxandi rangskráning á stöðvum.
Ströndunar- og efnisstýringaríhlutir
Eftir að kýla hefur klippt sig í gegnum ræmuna þarf eitthvað að draga ræmuna af kýlunni og halda efninu í skefjum fyrir næstu fóðurframför. Það er starfið við að stimpla íhluti fyrir strípurplötur og tilheyrandi vélbúnaði þeirra.
- Stripper plötur- Flatar eða útlínur plötur sem þrýsta niður á ræmuefnið við klippingu og rífa það síðan af kýlunum þegar hrúturinn dregst inn. Þeir stýra einnig kýlum nálægt skurðpunktinum til að auka nákvæmni.
- Lyftarar (lyftapinnar)- Fjöður-hlaðnir pinnar eða teinar sem lyfta ræmunni upp af teningshliðinni á milli högga, sem gerir henni kleift að fara frjálslega á næstu stöð.
- Vellir- Köfnunarefnisgasfjaðrir, deyfjafjaðrir (litur-kóðaðar eftir burðargetu) og spólufjaðrir sem veita afnámskraft, forhleðslu þrýstipúða og skil lyftara. Vorþreyta er smám saman, sem gerir það auðvelt að missa af þar til vandamál með ræmustjórnun koma upp.
- Þrýstipúðar- Fjöður-bakaðar eða vökvastuddar plötur sem klemma efnið við teikningu eða mótunaraðgerðir til að stjórna málmflæði og koma í veg fyrir hrukkum.
Þessir þættir bregðast sjaldan skelfilega. Þess í stað missa þeir kraftinn smám saman - gormar lækka, lyftarapinnar slitna við öxlina og stripparplötur mynda íhvolf við endurtekið högg. Niðurstaðan er lúmsk: misfóðrun, lyfting á ræmum eða ósamræmi útskilnaður hluta sem versnar með nokkrum vikum.
Slit- og leguhlutar
Ekki hver varahluti virkar "virk" á ræmunni. Sumir eru eingöngu til til að gleypa núning og koma í veg fyrir að dýrari íhlutir brotni niður of snemma.
- Notið plötur- Hertar stálplötur festar á stýriskubba, hælkubbum eða hvar sem er þar sem tveir deyfingar renna á móti hvor öðrum. Þetta eru fórnaryfirborð sem er hannað til að skipta um ódýrt frekar en að endurvinna burðarvirkið undir.
- Gibs- Nákvæmar slitræmur sem viðhalda jöfnun milli rennibrautarhluta (td kambása og kamburrennibrauta). Þeir vega upp á móti varmaþenslu og gleypa hliðarþrýsting.
- Bakplötur- Hertar plötur staðsettar fyrir aftan kýla eða á milli kýlahaldarans og stansskósins til að dreifa höggkrafti og koma í veg fyrir að kýlahausinn mýkist inn í mýkra skóefni.
Þessir hlutar eru ódýrir hver fyrir sig, en ef þeir vanrækja þá myndast dýrar skemmdir - slitinn bakplata gerir högghausum kleift að sveppa, rýrnað gibb leyfir kamburrenni að reka og skyndilega ertu að skipta um íhluti sem hefðu átt að endast mörgum árum lengur.
Fljótleg-tilvísunartafla: bilunarstillingar íhluta
Taflan hér að neðan sameinar hvern íhlutaflokk í skannanlega tilvísun. Notaðu það sem tilvísun í bilunarstillingar íhluta íhluta þegar þú skoðar verkfæri eða smíðar varahlutabirgðir.
| Heiti hluta | Virka | Dæmigert efni | Algeng bilunartilvik |
|---|---|---|---|
| Kýla | Gata eða autt ræma efni | D2, M2, karbít |
|
| Hnapparnir | Fáðu högg, skilgreindu skurðsnið | D2, M2, karbít |
|
| Flugmenn | Skráðu strimlastöðu milli stöðva | M2, HSS, karbít-topp |
|
| Leiðsögunálar | Samræmdu efri og neðri deyjaskóna | Hert verkfærastál (60+ HRC) |
|
| Leiðbeiningar | Taktu á móti stýripinna, minnkaðu núning | Hert stál, ál-bronsfóður |
|
| Hælakubbar | Gleypa hliðarálagskrafta | Verkfærastál með hertum slitplötum |
|
| Stripper plötur | Rifjaðu efni úr kýlum, stýrikýlum | A2, D2 verkfærastál |
|
| Vellir | Veittu afnámskraft, forhleðslu púða, skila lyftara | Króm-kísill, köfnunarefnisgas |
|
| Lyftingamenn | Lyftu ræmunni fyrir fóðrun | Verkfærastál, hertir oddar |
|
| Notaðu plötur | Fórnaryfirborð sem gleypir renna núning | Hert verkfærastál, brons |
|
| Bakplötur | Dreifðu kýlaáhrifum, verndaðu skóna | Hert verkfærastál (48-52 HRC) |
|
Hver bilunarhamur í töflunni framkallar sérstök einkenni við pressu - burrbreytingar, víddarbreytingar eða vandamál með meðhöndlun efnis. Að þekkja þessi einkenni og rekja þau aftur til rétta hlutans er þar sem greining hefst og að kortlagning frá athugun á framleiðslugólfi til ákveðinna hluta bilunar er einmitt það sem skilur viðbragðsslökkvistarf frá fyrirhuguðu viðhaldi.
Úrræðaleit við stimplun eftir einkennum
Þú stendur við pressuna og eitthvað er að. Hlutar líta öðruvísi út en þeir gerðu í síðustu viku - kannski er það að vaxa burt á annarri brúninni, eða holustaðsetningar eru að fara úr sérstöðu. Áskorunin er ekki að vita að íhlutur er að klæðast. Það er verið að finna út hvor. Slitvísar og einkenni stimpla deyja koma sjaldan fram með skýrum miða. Þau birtast sem gæðafrávik á fullunnum hlutum og þitt starf er að lesa þau frávik aftur á bak til upprunans.
Hlutarnir hér að neðan skipuleggja algeng bilunarmerki eins og þú lendir í þeim í raun og veru - með því sem þú sérð á hlutnum eða á ýtunni - og kortleggja hvert einkenni við líklegasta hlutann sem þarfnast endurnýjunar.
Burr myndun og Edge Quality Degradation
Burrvöxtur er algengasta viðvörunin um að skurðarhlutir séu að nálgast endann á líftíma. En ekki benda allir burrs á sömu undirrót. Staðsetning, samkvæmni og hæð burts segir þér hvert þú átt að leita.
- Samræmd burraukning á öllum eiginleikum- Bendir á almenna kýlabrún sem sljór yfir teningnum. Öll skurðarhögg eru að nálgast slípunar- eða endurnýjunartímabilið samtímis, oft vegna þess að þeir deila sömu verkfærastáli og hafa upplifað jafna höggfjölda.
- Burr aðeins á annarri hlið eiginleika- Gefur til kynna ójafnt gat-til-úthreinsunar, venjulega af völdum slits á stýripinna eða boltaspili sem gerir efri teningnum kleift að færast aðeins til. Hin þétta-úthreinsunarhlið framleiðir hreina klippingu; opna hliðin rifnar og skilur eftir sig burr.
- Hlé sem kemur í ljós og hverfur- Oft tengt gormaþreytu í stripperkerfinu. Þar sem afnámskrafturinn veikist, er ræmunni ekki haldið þétt meðan á klippingu stendur, sem gerir ör-hreyfingu sem framleiðir ósamræmi brún gæði.
- Snigl að draga með burr- Þegar sniglarnir festast við höggandann og berast aftur inn í teninginn, mynda þeir aukaholur eða vitnismerki við síðari högg. Þetta ástand rekur aftur til slits á kýli sem eykur viðloðun við lofttæmi, sundurliðunar á brún brúsa eða ófullnægjandi halds snegls í skurðaropinu.
Burrmyndun af völdum slits á tindunum byrjar venjulega lúmskur - nokkra þúsundustu úr tommu - og hraðar þegar skurðbrúnin fer framhjá mikilvægum þröskuldi. Að grípa það snemma þýðir einfalda endurskerpu frekar en fulla kýlaskipti.
Einkenni víddarreks og misjöfnunar
Þegar hlutar byrja að mistakast víddarprófanir er eðlishvötin oft að kenna skurðarrúmfræðinni. En víddarsvif frá slitnum stýripinnum, rýrðum flugvélum eða lausum bushings er mun algengara en raunveruleg víddarbreyting á kýli eða hnappi. Hér er hvernig á að segja hvenær þarf að skipta um íhluti deyja miðað við það sem mælingar leiða í ljós.
- Frávik holu-til-vegalengdar eykst með tímanum- Bendir á slit á prjónaodda. Eftir því sem þvermál flugmanns minnkar vegna endurtekinnar tengingar við ræmur hefur ræman meira frelsi til að skipta á milli stöðva og er-til að-merkja fjarlægðir smám saman.
- Allir eiginleikar breytast í eina átt- Stingur upp á sliti á stýripinna eða buska sem gerir efri teningnum kleift að stýra annarri hliðinni. Sérhver eiginleiki sem skorinn er af efri verkfærunum flytur saman í sömu átt miðað við brún ræmunnar.
- Stöðug rangskráning sem versnar stöð-í-stöð- Í framsæknum teningum gefur þetta mynstur til kynna uppsafnað slit á flugmönnum. Flugmaður hverrar stöðvar bætir við smá staðsetningarvillu og á lokastöðinni fer uppsafnað rek yfir þolmörk. Slitið flugfleti veldur oft uppsöfnuðu víddarreki löngu áður en gallar verða sjónrænir.
- Myndar horn ósamræmi eða breytileg- Getur stafað af slitnum hælkubbum eða kaðlabubbum sem leyfa mótunarstálinu að sveigjast undir álagi frekar en að halda stöðu. Ósamræmið versnar venjulega við meiri pressuhraða þegar kraftmiklir kraftar aukast.
Lykilmunurinn: ef allir eiginleikar skipta jafnt saman, skoðaðu þá-hæðarstillingu (stýripinnar, bushings, hælblokkir). Ef eiginleikar svífa miðað við hvert annað, skoðaðu þá skráningu stöðvar-stigs (flugmenn, staðsetningartæki, staðsetning stakrar innskots).
Mistök í meðhöndlun efnis
Ströndustjórnunarvandamál finnast öðruvísi en gæðagalla - þeir trufla ferlið sjálft frekar en að rýra stærð hluta. Mismats stöðva pressuna. Ströndalyfting skemmir verkfæri. Bilun í útkasti festir teninginn. Þessi einkenni koma beint að afþreyingar- og efnistýringarhlutunum sem fjallað er um í fyrri hlutanum.
- Ströndalyfting á milli stöðva- Lyftapinnar hafa misst hæð vegna slits á öxlum, eða lyftifjaðrir hafa hallað niður fyrir kraftinn sem þarf til að lyfta ræmunni hreint upp fyrir teygjuhliðina. Röndin dregur á yfirborði mótanna og misfóðrast eða festist í að mynda stál.
- Viðvaranir vegna misfóðrunar eða stuttrar-straums- Þegar fóðrari fer rétt fram en ræman kemst ekki í rétta stöðu, eru slitnir flugmenn ekki nógu djúpt til að greina villuna, eða slit á ræmuplötunni gerir ræmunni kleift að sveigjast frekar en að fara flatt. Niðurbrot þrýstipúða getur einnig takmarkað hreyfingu strimla með því að beita ójafnri klemmukrafti.
- Hlutar sem losna ekki hreint út úr teningnum- Þreyta frá losunarfjöðrum, festingu á lyftarapinna vegna ruslasöfnunar eða slitnir útkastapinnaoddar sem hafa ekki lengur snertingu við hlutann. Í framsæknum deyjum sem framleiða litla tengihluti, getur jafnvel minniháttar ósamræmi við útkast valdið því að hlutar staflast inn í deygjuholið og valdið tjóni.
- Strip titringur eða heyranlegur flögur á hraða- Slit af stráplötum sem skapar ójafnan affermingarþrýsting eða rýrðar burðarvirki ræma (fljótandi pinnar, stýrisbrautir) sem koma ekki lengur á stöðugleika í efnið í hröðum fóðrunarlotum.
Hvernig þrýstibreytur flýta fyrir þessum mynstrum
Sérhver einkenni sem talin eru upp hér að ofan hafa tímalínu - og sú tímalína styttist eða lengist miðað við tvær breytur fyrir pressuaðgerðir: tonnafjöldi og höggtíðni. Hærri pressutonn eykur hámarkskraftinn á hvern skurðar- og mótunarhluta í hverri lotu. Með því að keyra á efri enda tonnatölu teygjunnar þjappast endingartími kýla, stanshnappa og sérstaklega gorma saman, sem þreyta hraðar við meira forálag.
Heilablóðfall sameinar áhrifin á annan hátt. Hár-framleiðsla myndar meiri hita með núningi, dregur úr smurfilmuþykkt og eykur kraftmikið álag á stýrikerfi. Teyning sem keyrir á 400 höggum á mínútu mun klæðast stýrishlaupum og stýrispjótum mælanlega hraðar en sama teningur við 200 SPM -, ekki bara vegna tvöfaldra högga, heldur vegna þess að hvert einstakt högg ber meiri tregðukraft og minni endurheimtartíma fyrir áfyllingu á smurolíu.
Með því að rekja báðar færibreyturnar samhliða fjölda högga gefur þú nákvæmari mynd af raunverulegu sliti á íhlutum en lotutölu eingöngu. Tveir deyja við 500.000 högg geta verið í mjög mismunandi ástandi ef annar hljóp á 60 SPM í mildu stáli og hinn hljóp á 350 SPM í ryðfríu.
Hvernig á að greina bilun í stimplunaríhlutum þegar mörg einkenni skarast
Einkenni koma sjaldan fram eitt í einu. Þú dregur tening til að skoða og finnur burr vaxa á stöð þrjú, víddarsvif á stöð sjö, og hlé viðvaranir um misfóðrun yfir allt keyrsluna. Þrjú einkenni, hugsanlega sex eða fleiri umsækjendur. Það er dýrt og óþarft að skipta um allt. Að skipta út röngum hluta fyrst eyðir tíma og skilur raunverulegt vandamál eftir ósnortið. Það sem þú þarft er skipulögð aðferð til að einangra raunverulegan bilunaruppsprettu -, stigvaxandi skurðarröð sem þrengir sviðið kerfisbundið.
Kerfisbundin skoðunarröð fyrir framsækið deyi
Þegar margar stöðvar sýna vandamál samtímis skaltu standast löngunina til að byrja með sýnilegasta einkennin. Í staðinn skaltu vinna í gegnum teninginn í rökréttri röð sem útilokar sameiginlegar rótarástæður áður en þú rannsakar stöðvar-tiltekna íhluti.
- Athugaðu fyrst-stigastillingu.Mældu stýripinna-til-fjarlægðarinnar með skífuvísi. Ef spilun fer yfir forskrift (venjulega meira en 0,0005 tommur umfram nafngildi), hefur hverja stöð í teningnum áhrif. Þessi eina uppgötvun getur útskýrt burrs, víddarrek og ósamkvæma myndun allt í einu.
- Skoðaðu strimlaskráningu á fyrstu flugstöðinni.Staðfestu þvermál stýripinna og dýpt. Ef flugmenn eru undirstærð munu allir eiginleikar neðanstreymis sýna uppsafnaða staðsetningarvillu - það sem lítur út fyrir að margar stöðvarbilanir séu í raun ein undirrót sem breiðist út.
- Einangraðu einstakar stöðvar eftir staðsetningu einkenna.Aðeins eftir að hafa staðfest-hæðarjöfnun og ræmaskráningu eru innan forskriftar ættir þú að skoða stöðvar-sértæka skurðíhluti, mynda stál eða strípur.
- Staðfestu gormakrafta og lyftarahæð.Mældu lausa lengdina á öllum strokka- og þrýstipúðafjöðrum á móti viðhaldsskránni. Athugaðu hæð lyftipinna með dýptarmíkrómetra. Kraftrýrnun er uppsöfnuð og hefur oft áhrif á margar stöðvar samtímis án augljósrar eins-punktsbilunar.
- Skjalaðu niðurstöður á móti viðhaldsskránni.Skráðu mæld gildi, ekki bara staðist/fallið mat. Þessar mælingar verða grunnlína fyrir næsta skoðunartímabil.
Að skipta út einkenni-aðliggjandi íhluta án þess að staðfesta rótarorsökina leiðir til endurtekinna bilana - og endurtekinna niður í miðbæ. Staðfestu alltaf að íhluturinn sem þú ert að skipta út hafi í raun framleitt gallann sem þú ert að leiðrétta.
Notkun framleiðslugagna til að staðfesta greiningu íhluta
Líkamleg skoðun segir þér hvað er slitið. Framleiðslugögn segja þér hvenær það byrjaði að klæðast og hversu hratt það þróast - samhengið sem þú þarft til að staðfesta greiningu og tímasetja skiptinguna rétt.
Hitteljarar eru upphafspunkturinn. Sérhver teningur ætti að hafa uppsafnaðan höggteljara og bilateljara sem endurstillast við hvert viðhaldstilvik. Með því að bera saman núverandi höggfjölda við síðustu skráða skiptingu eða endurskerpu fyrir hvern íhlut, geturðu strax greint hvaða hlutar hafa farið yfir áætluð endingartíma og hverjir hafa enn framlegð eftir.
SPC gögn bæta við öðru staðfestingarlagi. Þegar ferlieiginleiki - segjum, byrjar mikilvægt gat í þvermál - að stefna í átt að stjórnunarmörkum á meðan það er enn innan forskriftarinnar, gefur það rekmynstur til kynna að íhlutur nálgast bilun áður en rusl á sér stað í raun. Eins og tölfræðileg aðferðafræði eftirlitsstjórnunar sýnir framleiðir ferli sem fer „úr böndunum“ á eftirlitstöflunni oft enn ásættanlega hluti en gefur til kynnafyrirbyggjandi viðhalds er þörf áður en framleiðslugallar fylgja. Að fylgjast með hraða reksins, ekki bara hvort hlutar standast eða mistakast, gefur þér tíma til að skipuleggja skiptin á fyrirhuguðum glugga.
Rusl rakningarskrár fullkomna myndina. Skyndilegur aukningur í rusli á einni stöð, í tengslum við áfangafjölda högga, staðfestir greininguna. Hækkandi brotaaukning sem dreifist á margar stöðvar bendir líklegri til þess að-jafnvægi sé í jafnvægi eða þreytu í gormum.
Gagnrýnin vs ó-mikilvægur þáttur
Fjárhags- og áætlunartakmarkanir eru raunverulegar. Þegar skoðun leiðir í ljós að nokkrir íhlutir þurfa athygli samtímis, ákvarðar forgangsröðun varahluta varahlutanna hvað er skipt út núna á móti því sem getur beðið þar til næsta áætlaða viðhaldsglugga.
| Forgangsstig | Ástand | Aðgerð |
|---|---|---|
| Skiptu strax út | Íhlutur framleiðir rusl eða á á hættu að skemma aðliggjandi verkfæri (td rifið kýla sem gæti skemmt deyjahnappinn) | Pantaðu og settu upp fyrir næstu framleiðslukeyrslu |
| Skipta út í næsta PM glugga | Íhlutur sýnir mælanlegt slit sem stefnir í átt að takmörkunum en framleiðir samt samræmda hluta (td stýribuska með 0,0003 tommu viðbótarbili) | Settu varahlutinn á svið, tímasettu uppsetningu á næsta fyrirhuguðu stoppi |
| Fylgjast með og endurmeta | Íhlutur sýnir snemmbúna slitvísa en framleiðslugögn staðfesta stöðugt framleiðsla (td gormar við 90% af nafnlausri lengd án vandamála við ræmastjórnun) | Skráðu núverandi mælingu, stilltu endurskoðunarpunkt fyrir fjölda högga, endurmetið við næstu skoðun |
Lykilspurningin fyrir triage: er hætta á að núverandi ástand þessa íhluta skemmi eitthvað dýrara? Slitin bakplata sem er farin að dragast inn kostar nokkra dollara að skipta um -, en ef hún er eftir, þá leyfir hún að kýla hausa í sveppum, og skyndilega ertu að skipta um bæði bakplötuna og fullt sett af kýlum. Forgangsraðaðu skiptum sem vernda-verðmætari íhluti gegn aukaskemmdum.
Deyjaviðhaldsmælingarkerfi styðja þessar ákvarðanir með því að skrá ekki bara hvað var skipt út heldur í hvaða ástandi hluturinn var þegar hann var fjarlægður. Með tímanum byggja þessar skrár upp -sértæka lífsferilferla sem segja þér hvort tiltekið högg á tiltekinni stöð endist stöðugt í 800.000 heimsóknir eða 1,2 milljónir - gagna sem breyta triage úr ágiskunum yfir í spá.
Með staðfesta sjúkdómsgreiningu og forgangsröðunarlista í höndunum verður næsta ákvörðun efnisval - að velja rétta verkfærastálflokk, hörku og forskrift til að passa við eða fara yfir endingartíma upprunalega íhlutsins.
Verkfærastáleinkunnir og hörkuforskriftir fyrir stimplunarhluta
Að vita hvaða íhlut á að skipta út er aðeins hálf vinnan. Ef tilgreint er rangt efnisstig eða hörku fyrir þá endurnýjun breytist fyrirhugað viðhaldstilvik í endurtekna bilun. Uppbótarstöng sem er unnin til að fullkomna rúmfræði en hita-meðhöndluð með rangri hörku mun flísa á dögum. Deyjahnappur sem er gerður úr hagkvæmni þegar forritið krefst hágæða slitþols mun rjúka af og byrja að framleiða burrs löngu áður en búist er við.
Efnisval til að stimpla varahluti fyrir stimplun þarf að passa saman þrjár breytur samtímis: efnið sem er stimplað, framleiðslumagnið sem hluturinn verður að lifa af og ríkjandi slitkerfi sem verkar á þann tiltekna íhlut. Fáðu alla þrjá rétta og þú getur farið yfir OEM endingartíma. Miss einn, og þú ert að draga teninginn aftur á undan áætlun.
Verkfærastáleinkunnir fyrir endurnýjunarstöng og deytuhnappa
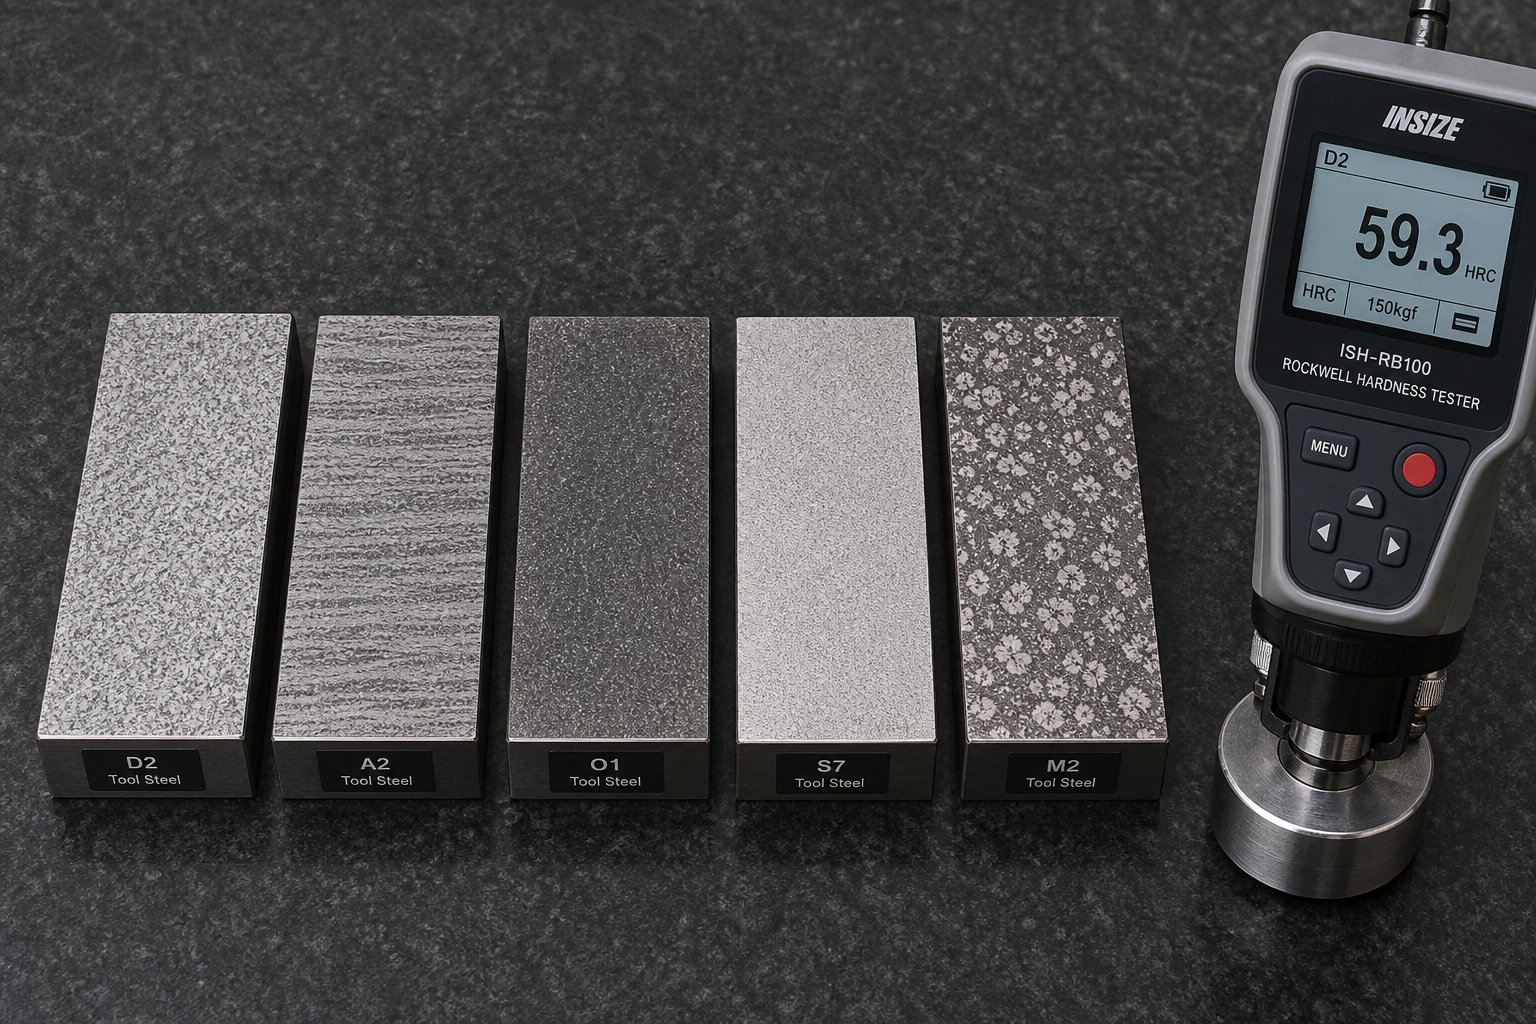
Fimm efnisfjölskyldur ná yfir yfirgnæfandi meirihluta skurðíhluta til skipta. Hver og einn hefur ákveðna sess sem er skilgreindur af jafnvægi þess á hörku, hörku og slitþol.
- A2 (loft-herðandi)- Grunnlínan fyrir almenna-tilgang. A2 býður upp á góða hörku og nægilega slitþol fyrir stuttar-til-miðlungs framleiðslulotur í mildu stáli. Það þolir lítilsháttar misjöfnun betur en erfiðari einkunnir vegna þess að örbygging þess gleypir högg án skelfilegra flísa. Hert í 58-60 HRC, það ræður við hóflegt rúmmál en slitnar tiltölulega hratt á slípiefni.
- D2 (mikið-kolefni, hátt-króm)- Vinnuhesturinn við að klippa mikið-magn. D2 inniheldur um það bil 12% króm og myndar stór krómkarbíð sem standast slípiefni verulega betur en A2. Dæmigert hörku er 58-62 HRC. Ávinningurinn er minnkuð hörku - blokkuð karbíðbygging D2 gerir það viðkvæmt fyrir flísum og losun undir miklum titringi eða hliðarálagi.
- M2 (há-hraðastál)- Þegar hitauppsöfnun frá háhraðaaðgerð ógnar heilleika brúnarinnar heldur M2 hörku sinni við hærra hitastig betur en D2 eða A2. Fínari, jafndreifðari karbítarnir takast á við smellið-með höggi vegna mikillar eyðingar en viðhalda sterkri brúnfestingu. Það er ákjósanlegasta uppfærslan fyrir framsækna deyjur sem keyra á háum högghraða.
- S7 (lost-þolinn)- Erfiðasti kosturinn í verkfærastálfjölskyldunni, fínstilltur fyrir högghleðslu frekar en hreina slitþol. S7 hert í 54-56 HRC skarar fram úr í notkun sem felur í sér þykkt efni, miklar rifur eða aðgerðir þar sem höggið verður fyrir verulegum hliðarkrafti. Það mun ekki halda brún eins lengi og D2, en það mun ekki smella af losti heldur.
- Volframkarbíð- Þegar ekkert annað lifir af umsókninni. Karbíð býður upp á mikla hörku (venjulega 88-92 HRA) og slitþol mæld í milljónum högga á slípiefni eins og ryðfríu stáli eða sílikon rafmagnsstáli. Kostnaðurinn er umtalsvert hærri og efnið er brothætt - hvers kyns misjöfnun eða hliðarbeyging er hætta á hörmulegu beinbroti frekar en hægfara sliti.
Ákvörðunin um D2 vs M2 fyrir kýla sem skipta um deyja kemur niður á einfaldri spurningu: er ríkjandi bilunarhamur slit á brúnum frá núningi, eða brún sem rifnar af höggi og hita? D2 vinnur á hreinni slitþol. M2 vinnur á höggþol og hitastöðugleika á hraða.
Fyrir hörkuforskriftir fyrir mótunaríhluti starfa skurðareiningar venjulega á 58-62 HRC sviðinu til að viðhalda beittum brúnum við endurtekna klippuálag. Slithlutar í burðarvirki - bakplötur, slitplötur, hælblokkarinnlegg - hlaupið lægra, venjulega 48-52 HRC, þar sem aukin hörku skiptir meira máli en hámarkshörku yfirborðs. Sem málmvinnslurannsóknir eftirGeorge Vander VoortStaðfestir að stál sem notað er í verkfæri og deyjur er venjulega notað við 58 til 68 HRC og vandað jafnvægi milli hörku og seigleika er mikilvægt til að forðast ótímabæra bilun.
Hvernig efni og rúmmál vinnuhlutans hafa áhrif á einkunnaval
Þú myndir ekki tilgreina sama kýla í staðinn fyrir tening sem keyrir 50.000 högg á ári í 20-máls kaldvalsuðu stáli og einn sem keyrir 5 milljónir högg á ári í 0,060 tommu ryðfríu. Eiginleikar vinnsluhlutans og heildarframleiðsluþörfin knýja báðir rétta einkunnavalið.
Efnisþykkt og togstyrkurákvarða kraftinn sem hver íhlutur tekur upp á hverju höggi. Þykkara efni með meiri togstyrk þýðir meiri klippikraft á skurðbrúnina og meiri afnámskraft á kýlahliðinni. Staðfesting fyrir 0,125 tommu HSLA stál við 80 ksi tog þarf verulega meiri hörku en einn skurður 0,030 tommu mildu stáli við 45 ksi - jafnvel þó rúmfræðin sé eins. Í hástyrktarforritum eru S7 eða M2 oft betri en D2 vegna þess að högghleðslan fer yfir það sem brothætt karbíðnet D2 þolir.
Árlegt framleiðslumagnskilgreinir hversu margar lotur þessi varahlutur verður að lifa af fyrir næstu skiptingu. Fyrir lítið-magn verkfæri (undir 100.000 heimsóknir á ári), veitir A2 fullnægjandi endingu með lægsta tilkostnaði. Miðlungs-forrit (100.000 til 1 milljón heimsókna) eru lén D2 og M2, þar sem yfirburða slitþol þeirra réttlætir verðið. Mikil-framleiðsla yfir 1 milljón árlega hits - sérstaklega í slípiefni - er þar sem karbíð á móti verkfærastáli til að stimpla stansa verður raunverulegur efnahagslegur samanburður. Karbít kostar þrisvar til fimm sinnum meira fyrir hvern íhlut en getur skilað tífalt eða fleiri endingartíma, sem gerir það ódýrara fyrir hvert-slag í krefjandi forritum.
Viðloðun efnis á vinnustykkier þáttur sem auðvelt er að horfa framhjá. Mjúk, gúmmísk efni eins og ál og kopar slíta ekki verkfæri vegna núninga - þaukald-suðu við gataflötinn í gegnum límslit (slit). Í þessum forritum leysir hámarks hörku ein og sér ekki vandamálið. Fágað yfirborðsáferð og viðeigandi húðun skipta meira máli en að uppfæra úr D2 í karbíð.
Kröfur um hitameðferð fyrir varahluti
Varahlutur sem er vélaður til að rétta mál úr réttu verkfærastáli mun samt mistakast ótímabært ef hitameðferð er ekki rétt framkvæmd. Eins og fram kemur í heimildum um bilanagreiningu eru óviðeigandi-hitameðferðaraðferðir stærsti einstaki uppspretta bilana í verkfærum og deyja - hvort sem það er við síðari vinnslu eða í notkun. Hver bekk hefur þröngt ráðlagt austenitizing hitastig, slökkviaðferð og temprunaraðferð. Að víkja frá þessum breytum breytir örbyggingunni á þann hátt sem skerðir annað hvort hörku eða hörku.
Með-herðingu á móti tilfelli-herðingu:Skurðaríhlutir (stúfur, hnappar, klippingarstál) krefjast í gegnum-herðingu - jafna hörku frá yfirborði til kjarna. Þetta tryggir að þegar íhluturinn er endurslípaður eða þegar yfirborðsefni slitnar, heldur óvarið undirlag sömu skurðargetu. Hús-herðing, sem skapar harða ytri skel yfir mýkri kjarna, á við um íhluti eins og stýripinna og bushings þar sem slitþol yfirborðs skiptir máli en kjarninn þarf hörku til að standast beygjuálag.
Þegar varahlutur er í gegn-hertur en tilgreinir aðeins yfirborðshörku án þess að skilgreina kjarnahörku, er hætta á að þú fáir hluta sem var ófullkomlega hertur - harður að utan, mjúkur í miðjunni. Við álag aflagast mjúki kjarninn, harða skelin sprungur og hluturinn bilar mun fyrr en búist var við. Tilgreinið alltaf bæði yfirborðshörku og lágmarks hörku kjarna á varahlutapöntunum.
Algengar bilanir í hitameðferð í varahlutum eru:
- Undir-temprun- Skilur eftir sig of mikið af austenít í örbyggingunni. Hlutinn virðist nógu harður við afhendingu en víddarbreytingar í þjónustu þar sem varðveitt austenít umbreytist hægt, sem veldur óvæntum vexti eða röskun.
- Of-auðveldun- Leysir upp of mikið kolefni, skapar grófa kornabyggingu sem flísar auðveldlega þrátt fyrir að ná markmiðum um hörku.
- Afkolun- Kolefnistap á yfirborðinu við hitameðferð skapar mjúka húð sem slitnar hratt. Hörkumælingin á fullunna hlutanum gæti athugað rétt ef hún er mæld fyrir neðan afkolaða lagið og hylja vandamálið þar til hluturinn fer í notkun.
- Ófullnægjandi streitulosun- Afgangsspenna frá slökkviþykkni við geometrísk umskipti (lykilbrautir, þvermál þrepa, skörp horn), sem veldur sprungum við þjónustuhleðslu.
Hljómar flókið? Hagnýta atriðið er þetta: Þegar þú kaupir varahluti skaltu ganga úr skugga um að birgir þinn skrái alla hitameðhöndlunarferilinn - ekki bara endanlega hörku. Vottorð sem sýnir 60 HRC er ófullnægjandi ef þú veist ekki hvort hluturinn hafi verið rétt mildaður, hvort kjarnahörkja uppfyllir forskriftina og hvort yfirborðsefnafræði hafi verið varðveitt við vinnslu.
Samanburður á stáli verkfæra fyrir varahluti
| Einkunn | Dæmigert notkun | hörkusvið (HRC) | Þolstig | Besta umsóknarsviðið |
|---|---|---|---|---|
| A2 | Almennir-kýlingar og teygjuhlutar | 58-60 | Hátt | Stutt-til-miðlungs hlaup í mildu stáli; notkun þar sem hætta er á hliðarálagi eða lítilsháttar misjöfnun |
| D2 | Hár-hljóðstyrkur klippihögg og deyjahnappar | 58-62 | Í meðallagi | Langar framleiðslulotur í kolefnisstáli og HSLA; hreint slitþolsumhverfi með góðri röðun |
| M2 | Hár-kýla, framsækin deyjastöðvar | 60-65 | Miðlungs-Hátt | Hár höggtíðni þar sem hitauppsöfnun rýrir aðrar einkunnir; þykkt efni með smelli-í gegnum höggi |
| S7 | Kýla, þung-höggmyndandi verkfæri | 54-56 | Mjög hár | Skurður þykkt efni, aðgerðir með miklum hliðarkrafti, notkun þar sem áhætta vegna slits vegur þyngra en slit |
| Volframkarbíð | Mikill-hljóðstungur og deyjahnappar | 88-92 HRA | Lágt | Marga-milljóna höggframleiðsla í ryðfríu, kísilstáli eða öðru mjög slípiefni; krefst frábærrar samsetningar deyja |
Að velja rétta einkunn og hitameðferð gefur varahlutum grunninn til að framkvæma. En grunnefnið er aðeins upphafspunkturinn - yfirborðsmeðhöndlun og húðun sem notuð er eftir hitameðhöndlun getur aukið endingartímann enn frekar, sérstaklega í notkun þar sem núning, viðloðun eða hitaþol verða takmarkandi þættirnir.
Besta húðunin fyrir varahluti fyrir deyja
Rétt valið verkfærastálflokkur og hitameðferð setur frammistöðugólfið fyrir hvaða íhlut sem er í staðinn. En í mörgum forritum er grunnefnið eitt og sér ekki takmarkandi þátturinn - núning, viðloðun og hitauppstreymi á fremstu brún ákvarða hversu lengi hluturinn endist í raun í framleiðslu. Yfirborðshúð tekur nákvæmlega á þessum bilunaraðferðum og bætir við þunnri en ótrúlega harðri hindrun sem dregur úr slithraða, kemur í veg fyrir upptöku efnis og stendur gegn staðbundnum hita sem rýrar óhúðað yfirborð verkfærastáls.
Til að stimpla varahluti til móta er húðun hagnýt leið til að lengja þjónustutímabil án þess að endurhanna íhlutinn eða uppfæra í verulega dýrari grunnefni. Lykillinn er að passa rétta húðun við tiltekið efni í vinnustykkinu og slitbúnaði -, ósamræmi skilar litlum ávinningi og eyðir húðunarfjárfestingunni.
Algengar húðunarvalkostir og árangur þeirra
Fjórar húðunarfjölskyldur ná yfir meirihlutann af stimplunarmótum. Hver skilar sérstakri samsetningu af hörku, hitauppstreymi og núningslækkun sem miðar að sérstökum bilunarhamum.
- TiN (títanítríð)- Þekktasta PVD húðunin, auðþekkjanleg á gulllitnum. TiN-húð fyrir stimplunarstöng veitir marktæka hörkuaukningu (u.þ.b. 2.300 HV) og dregur úr núningi samanborið við óhúðað verkfærastál. Það skilar sér vel í almennum-skurði á mildu stáli og kolefnisstáli í hóflegu framleiðslumagni. Hins vegar, oxunarhitamörk þess, um 600 gráður C, þýðir að það brotnar tiltölulega hratt niður í háhraðaaðgerðum þar sem háþróaður hiti hækkar.
- TiCN (títankarbónitríð)- Skref upp frá TiN bæði hvað varðar hörku (u.þ.b. 3.000 HV) og slitþol. Kolefnisaukinn bætir smurhæfni og gerir TiCN sérstaklega áhrifaríkt til að skera úr ryðfríu stáli og annarri vinnu-herðandi málmblöndur þar sem núningur við kýla-til-viðmótsins myndar verulegan hita.Prófanir MISUMI á húðun sem byggir á TiCN-á há-þungu stáli staðfestu sterkan árangur, þó að viðloðun áskoranir hafi komið fram við mikla aflögunarálag á Rockwell birtingarprófunarstigi.
- AlTiN (áltítanítríð)- Hannað fyrir háan-hitastöðugleika. AlTiN myndar áloxíðlag á yfirborðinu meðan á notkun stendur sem virkar sem varmahindrun, sem gerir því kleift að viðhalda afköstum við hitastig allt að 900 gráður C. Þetta gerir það að kjörnum vali fyrir háhraða framsækinna deyjur sem keyra á hækkuðum högghraða þar sem hitastig í fremstu röð myndi rýra TiN eða TiCN. Hörku þess (u.þ.b. 3.300 HV) veitir einnig yfirburða slitþol í langtíma-forritum.
- DLC (Demantlík kolefni)- Í grundvallaratriðum annar húðunarflokkur sem er hannaður til að leysa viðloðun vandamál frekar en eingöngu slípiefni. DLC húðun sýnir ákaflega lága núningsstuðla (allt að 0,05-0,1) og standast gagnrýnisvert efnisupptöku úr mjúkum, gúmmískum efnum í vinnustykkinu. Semvettvangsrannsóknir skjalfestar af The FabricatorSýnt hefur verið fram á, CrN + DLC húðun sem borin var á klippingarinnlegg sem unnu úr 6000 röð áli eyddi algjörlega límingu - og verkfærið framleiddi yfir 800.000 hluta með álfínum sem einfaldlega var hægt að þurrka af með klút. DLC húðun til að koma í veg fyrir að ál festist í mótum er nú staðlað nálgun í stimplun bifreiða þar sem álplötur hafa orðið útbreiddar.
Einn mikilvægur blæbrigði: ekki eru öll DLC húðun jafn. Marglaga hönnun með CrN undirlagi er umtalsvert betri en þær sem eru með WC-C (wolframkarbíð/kolefni) grunn þegar ál myndast. Rannsóknir Fabricator sýndu að WC-C + DLC húðun bilaði eftir aðeins nokkur þúsund hluta vegna slípiefnisslits frá álblöndur undir miklum mótunarþrýstingi, á meðan CrN + DLC samsetningin stóðst sömu skilyrði og stóðst bæði límingu og slit mun betur.
Samanburður á frammistöðu húðunar
| Húðun | hörku (HV) | Hámarks rekstrarhiti | Núningsstuðull | Besta forritið |
|---|---|---|---|---|
| TiN | ~2,300 | 600 gráður | 0.4-0.5 | Almenn-skurður í mildu stáli; hóflegt magn; kostnaðar-hagkvæm grunnviðbót |
| TiCN | ~3,000 | 750 gráður | 0.3-0.4 | Ryðfrítt stál og há-stálskurður; aðgerðir sem mynda verulegan núningshita |
| AlTiN | ~3,300 | 900 gráður | 0.3-0.4 | Hár-framsækinn deyja; há höggtíðni; slípiefni við hækkað hitastig |
| DLC (CrN a-C:H) | 2,500-3,500 | 350 gráður | 0.05-0.1 | Ál og kopar ál stimplun; andstæðingur-galling forrit; snyrta og gata án smurningar |
| Al-Cr (RW gerð) | ~3,100 | 1.000 gráður + | 0.3-0.4 | Ofur-hátt-tengilt stál; þykk plötustimplun; mikill hiti í fremstu röð |
Taktu eftir skiptamynstrinu: húðun sem er fínstillt fyrir varmaviðnám (AlTiN, Al-Cr) býður ekki upp á ofur-lágan núning DLC, á meðan hitaþak DLC takmarkar það við notkun undir 350 gráður C. Rétt val þýðir að auðkenna hvort varahluturinn þinn bilar vegna hita niðurbrots, slípiefnis og {4} húðun sem miðar að því sérstaka kerfi.
Þegar húðun réttlætir kostnað sinn
Húðun á endurnýjunarkýli- eða deyjahnappi bætir venjulega 20-40% við íhlutakostnaðinn, allt eftir rúmfræði og húðunargerð. Það iðgjald þarf að borga sig upp með lengri þjónustufresti, minni brottfalli eða færri ófyrirséðum stoppum. Hér er hvenær á að húða stimplunaríhluti - og hvenær fjárfestingin er ekki skynsamleg.
Framleiðslumagn þröskuldar:Fyrir deyjur sem keyra undir 50.000 höggum á milli viðhaldslota gæti aukinn líftímaávinningur af húðun ekki vegið upp á móti auknum kostnaði og afgreiðslutíma. Yfir 200.000 heimsóknir á þjónustubili -, sérstaklega í slípiefni - húðun, tvöfalda eða þrefalda endingu íhluta, sem gerir útreikning kostnaðar-á-högg mjög hagstæðan. Gataprófanir MISUMI á 590 MPa há-tengi stáli sýndu óhúðuð og venjuleg-húðuð högg sem mistókust við 50.000-70.000 skot á meðan háþróuð Al-Cr (RW) húðuð högg héldust í nothæfu ástandi með aðeins 00 yfir 00 höggum á yfirborði.
Slípiefni vinnustykkis:Há-styrkt stál, ryðfrítt málmblöndur, rafmagnsstál úr sílikon og álblöndur með hátt sílikoninnihald flýta fyrir sliti með mismunandi aðferðum. Ef óhúðaðir varahlutir þínir bila stöðugt áður en markhögg teljast í þessum efnum, er húðun næstum örugglega réttlætanleg.
Markmið viðhaldsbil:Þegar áætluð PM-lota teninga er 500.000 högg en óhúðuð högg slitna við 300.000, þá ertu að draga teninginn af-áætlun fyrir einn íhlut. Með því að húða það högg til að ná 600.000 höggum samræmast skipting þess við alla PM hringrásina, sem útilokar miðlungs-truflun algjörlega.
Það getur verið hagkvæmara að húða varahluta-en að uppfæra grunnefnisflokkinn. D2 kýla með AlTiN húðun er oft betri en óhúðuð karbíðkýla á broti af kostnaði - á meðan viðheldur hörku sem karbíð skortir.
Ein algeng mistök: að setja húðun á íhluti sem bila veldur því að húðunin getur ekki tekið á. Kýla sem brotnar af hliðarálagi þarf harðara grunnefni (S7) eða leiðréttingu á mótajöfnun - ekki harðari yfirborðshúð. Húðun kemur í veg fyrir hægfara slit og viðloðun. Þeir bæta ekki upp fyrir höggofhleðslu, misstillingu eða rangar úthreinsunarstillingar.
Hin raunhæfa ákvörðun kemur niður á undirrót. Ef varahlutirnir þínir slitna of hratt vegna slits, hita eða viðloðun efnis, lengir rétta húðun líf þeirra fram yfir grunnlínu OEM með lágmarks aukakostnaði. Ef þeir eru að brotna eða flísa, býr lausnin í grunnefnisflokki og uppsetningarsvæði - þar sem ákvörðunarrammi fyrir viðgerð-á móti-skipti- á móti-endurbyggingu verður mikilvægari leiðarvísir.
Stimplunarviðgerð vs skipta um ákvörðun
Þú hefur borið kennsl á bilunaríhlutinn, staðfest undirrót og valið rétta efnisflokk og húðun. En enn er ein ákvörðun eftir: er það rétta skrefið að skipta um nýjan hluta, eða kallar ástandið á að endurnýja núverandi íhlut - eða eyða öllum teningahlutanum og endurbyggja? Ákvörðun um viðgerð á stimplun gegn skipta um er ekki alltaf einföld, sérstaklega þegar margir íhlutir sýna slit á mismunandi alvarleikastigum samtímis.
Ramminn hér að neðan hjálpar þér að rata um það val með því að passa við ástandið við inngripið sem skilar bestum kostnaði-fyrir hverja-hluta án þess að skapa óþarfa áhættu.
Þegar nægjanlegt er að skipta um einstaka hluta
Skipting á einangruðum íhlutum er rétta símtalið þegar bilunin er innifalin - eitt högg hefur brotnað, einn deyjahnappur hefur opnast umfram úthreinsun eða sett af gormum hefur hallað framhjá forskrift. Einstök skipti virkar þegar þessi skilyrði standast:
- Einstaklings-slit án skaða.Slitinn hluti hefur ekki rýrnað neitt aðliggjandi. Hægt er að skipta um sljóa kýla sem var gripinn áður en það skemmdi deyjahnappinn einn. Kýla sem braut og skoraði hnappinn þarf að skipta út báðum.
- Byggingarheildleiki deyjaskórsins og festinganna er ósnortinn.Stýripinnaholur hafa ekki vaxið út, gatavasar hafa ekki stækkað og uppsetningarfletir eru enn flatir og óskemmdir.
- Hægt er að fá varahlutinn samkvæmt upprunalegum forskriftum.Málsviðvik, efnisstig, hörku og húðun er hægt að passa saman eða bæta án þess að breyta aðliggjandi íhlutum.
- Framleiðslugögn staðfesta að bilunin sé einangruð.Skrár yfir höggteljara sýna að aðeins þessi íhlutur hefur farið yfir væntanlegur endingartími - nærliggjandi hlutar eru enn eftir.
Flest venjubundið viðhald á deyja fellur undir þennan flokk. Vel-viðhaldið framsækið mót gæti eytt tugum einstakra varahluta á líftíma sínum á meðan mótunarbyggingin sjálf er fullkomlega nothæf.
Þegar viðgerðir eða endurbætur eru skynsamlegri
Endurbætur á íhlutum á móti endurnýjun verður viðeigandi samanburður þegar íhlutur er með slit sem hægt er að laga án þess að fjarlægja að fullu og endur-framleiða. Endurnýjun varðveitir rúmfræði núverandi hluta og passa - mikilvægt þegar íhluturinn hefur verið sérsniðinn-settur á mótasamstæðuna og nýr hluti myndi krefjast frekari handa-vinnu til að ná sama viðmóti.
Endurnýjun er venjulega viðeigandi þegar:
- Hægt er að skerpa brúnirnar aftur.Hægt er að slípa kýla og deytuhnappa með jöfnu sliti á brúnum (engin slit eða sprungur) á yfirborði- til að endurheimta skurðarsniðið. Hver endurmalun fjarlægir efni, svo fylgstu með uppsöfnuðum birgðaflutningi á móti hámarks leyfilegri styttingu íhlutans.
- Slitið yfirborð er hægt að endurbyggja án þess að skerða rúmfræði grunnsins.Aðferðir eins og suðuuppbygging og endurvinnsla, krómhúðun eða hitauppstreymi getur endurheimt slitið stýrifleti, fleti á hælblokkum eða holrúmsveggi í upprunalega stærð - að því tilskildu að grunnstálið hafi ekki myndað þreytusprungur undir slitsvæðinu.
- Kostnaður við endurbætur er verulega undir endurnýjun.Eins og endurnýjunargreining Carver Roboweld bendir á, er viðgerð venjulega 40-60% ódýrari en að framleiða nýjan íhlut, með styttri afgreiðslutíma sem dregur einnig úr kostnaði við miðlunartíma.
- Grunnefni íhlutarins og málmvinnsluheilleiki eru áfram traustur.Ef ó-eyðileggjandi skoðun (segulagnir, úthljóðs- eða litarefni) leiðir í ljós sprungur undir yfirborði eða efni sem mýkist vegna hitaþreytu, mun endurgerð yfirborðsins ekki leysa undirliggjandi vandamál.
Ein mikilvæg varúð: endurnýjun virkar aðeins þegarrétt undirrót tjóns hefur verið greind. Að slípa aftur högg sem splundraðist vegna misjöfnunar - án þess að leiðrétta jöfnunina - framleiðir einfaldlega annað högg með færri höggum en áður.
Þegar full endurbygging er eina raunhæfa leiðin
Vitandi hvenær á að endurbyggja stimplunarmót bjargar þér frá hringrásinni að skipta um hlutum í byggingu sem getur ekki lengur haldið þeim við sérstakar upplýsingar. Endurbygging þýðir að endurframleiða mótunarhlutann - endurskurðarvasa, endurbora stýripinnagöt, skipta um festingar og í rauninni endurheimta burðargrunninn sem einstakir íhlutir festast í.
Endurbyggingarvísar innihalda:
- Margir íhlutir í sama teningahlutanum bila ítrekað á undan áætlun.Ef þú ert að skipta út sama höggi á 200.000 höggum þegar það ætti að endast í 800.000, þá er vandamálið ekki höggið - heldur vasinn, uppröðunin eða burðarrúmfræðin sem heldur því höggi.
- Leiðarpinnaholur eða bustasæti hafa slitnað umfram umburðarlyndi.Þegar deyjaskórinn sjálfur hefur tapað víddarheilleika, getur engin skiptibushing endurheimt rétta röðun.
- Uppsöfnuð endurslípun hefur stytt skurðíhluti umfram virknimörk.Þegar höggin hafa verið endurbrýnt fram yfir hámarks-upphæð þeirra, er lokunarhæð og tímasetningar teninganna í hættu á kerfinu-vítt.
- Hitaþreyta eða álagssprungur í skálinni eða festiplötunum.Ekki er hægt að leysa yfirborðssprungur sem breiðast út í burðarvirki með því að skipta út-íhlutun - og skipta verður út sprungnu uppbyggingunni.
- Hönnun deyja er úrelt miðað við núverandi framleiðslukröfur.Ef efnislýsingar, vikmörk hluta eða framleiðslumagn hafa breyst verulega frá því að mótið var smíðað, er endurbygging með uppfærðri verkfræði skilvirkari en að þvinga nýja íhluti í úrelta hönnun.
Að stimpla endurbyggingarvísa og kostnað koma oft teymum á óvart sem hafa stjórnað einstökum skipti í mörg ár. Full endurbygging keyrir venjulega 50-70% af kostnaði nýrra teygja en skilar tóli með ferskum líftíma - útilokar uppsafnaða hættu á bilunum sem rýra traust á hluta gæði.
Samanburður ákvarðana: Skipta út vs endurgerð vs endurbyggja
| Tegund inngrips | Dæmigert vísbendingar | Hlutfallslegur kostnaður | Niðurstöðuáhrif | Áhættustig |
|---|---|---|---|---|
| Skipt um einstaka hluta | Einn þáttur í lok líftíma; engar aðliggjandi skemmdir; burðarvirki ósnortinn | Lágt (kostnaður við einn íhlut + vinnuafli í uppsetningu) | Lágmarks - oft lokið innan áætlaðs PM glugga | Lágt, að því gefnu að undirrót sé staðfest og forskriftin sé réttar |
| Viðgerð / endurnýjun | Leiðréttanleg yfirborðsslit; endurskerpa framlegð eftir; grunnefni málmfræðilega hljóð | Í meðallagi (40-60% af kostnaði nýs íhluta) | Lágt til miðlungs - fer eftir því hvort endurvinna er unnin í-húsi eða send út | Hófleg - óviðeigandi endurgerð getur valdið afgangsstreitu eða víddarskekkju |
| Full Endurnýjun Dísils | Endurteknar ótímabærar bilanir; burðarvirki aflögun; farið yfir uppsöfnuð endurmalunarmörk; hönnun úreldingu | Hátt (50-70% af nýjum deyjakostnaði) | Verulegur - venjulega mældur í vikum, þar á meðal verkfræði, vinnslu og reynslu | Lítið eftir-lokun (nýtt líftíma), en hár tækifæriskostnaður á endurbyggingartímabilinu |
Algeng forskriftarmistök sem þvinga fram ótímabæra endur-íhlutun
Jafnvel þegar þú tekur rétta viðgerða-eða-ákvörðun í staðinn, geta forskriftarvillur í útskiptaferlinu grafið undan niðurstöðunni og komið þér strax aftur til fjölmiðla með sama vandamál. Fylgstu með þessum tíðu mistökum:
- Tilgreina hörku án hörku samhengi.Að panta varakýla við 62 HRC þegar forritið framkallar hliðarálag leiðir til flísar. Upprunalega gæti hafa verið 58 HRC af góðri ástæðu.
- Hunsa vikmörk við mótun mótasamstæðunnar.Skiptamótahnappur jarðaður til að leiðrétta þvermál holunnar en með röngri þrýstingu-passar OD mun ekki sitja rétt í festingunni - hann færist undir álagi og breytir virku úthreinsun.
- Skipt um slitinn íhlut án þess að skoða passandi hluta hans.Nýr stýripinna sem settur er inn í slitna bustun veldur samt misstillingu. Pörunarhlutar ættu alltaf að vera metnir saman.
- Passar ekki húðunarforskriftina.Ef upprunalegi íhluturinn var húðaður og varahluturinn kemur óhúðaður mun endingartíminn verða undir væntingum óháð réttu vali á grunnefni.
Hver af þessum mistökum hefur sameiginlegan þráð: ófullnægjandi forskrift. Íhluturinn sem er pantaður þarf að bera allar mikilvægar víddar, efnisútkall, hörkusvið, yfirborðsáferð og húðunarkröfur til að vera tilbúinn til þjónustu. Hvernig á að búa til þessa fullkomnu forskrift - og hvar á að fá íhluti sem uppfylla hana á áreiðanlegan hátt - er hagnýta næsta skrefið í því að fara frá greiningu yfir í rétt virka tening.
Hvernig á að tilgreina og fá stimplunarhluti á réttan hátt
Þú hefur staðfest orsökina, ákveðið að skipta um viðgerðir og velja rétta efnisflokk og húðun. Íhluturinn er skilgreindur í hausnum á þér - en birgirinn býr ekki inni í hausnum á þér. Varahlutapöntun sem berst rangt seinkar framleiðslu á jafn áhrifaríkan hátt og að panta ekki neitt. Ófullnægjandi forskriftir framleiða hluta sem líta rétt út á hillunni en mistakast við uppsetningu vegna þess að mikilvæg vídd, hörkuútkall eða yfirborðsfrágangur vantaði í beiðnina.
Að þýða greininguna þína yfir í innkaupa-tilbúna forskrift er þar sem mörg viðhaldsteymi missa tíma. Bilið á milli þess að vita hvað þú þarft og miðla því nógu nákvæmlega til að birgir geti framleitt það rétt er vanmetnasta skrefið í öllu skiptivinnuflæðinu.
Að þýða greiningu í fullkomna hlutaforskrift
Sérhver varahlutapöntun - hvort sem um er að ræða stakt gat eða fullt sett af stýrisföngum - krefst sama kjarna upplýsingapakkans. Misstu af hvaða þætti sem er og þú ert að treysta á birginn til að giska, sem kynnir áhættu sem þú stjórnar ekki.
Hér er gátlisti yfir upplýsingar um forskriftir sem á að hafa með í beiðni um varahluti:
- Víddarvikmörk- Heildarlengd, vinnuþvermál eða snið, þvermál höfuðs og öll mikilvæg viðmót. Til að klippa íhluti, tilgreinið klippta sniðið með þéttustu vikmörkum sem teningurinn krefst. Fyrir leiðaríhluti skaltu láta bæði auðkenni holu fylgja með og ýta á-fit OD. Stöðluð götunarvikmörk í stimplun eru allt að +/-0,002 tommur fyrir mildt stál og +/-0,0025 tommur fyrir ryðfríu, svo frávikskröfur fyrir varahluti fyrir mótun verða að vera skýrar - ekki gera ráð fyrir að birgir muni sjálfgefið hafa nauðsynlega nákvæmni.
- Efnisflokkur- Tilgreindu nákvæmlega verkfærastálflokkinn (D2, M2, A2, S7, karbíð) frekar en almennar lýsingar eins og "verkfærastál" eða "háhraðastál." Ef umsóknin leyfir jafngildar einkunnir, tilgreinið þá sérstaklega viðunandi valkosti.
- Hörkuforskrift- Taktu með bæði yfirborðshörkusvið (td 58-62 HRC) og lágmarkshörku kjarna þar sem við á. Tilgreinið líka dýpt hólfsins fyrir málshertu íhluti.
- Kröfur um hitameðferðarskjöl- Biddu um hitameðhöndlunarvottun sem felur í sér austenitizing hitastig, slökkviaðferð, temprunarlotur og endanlega mælda hörku. Þetta er staðfesting þín á að ferlið hafi verið framkvæmt á réttan hátt.
- Yfirborðsfrágangur- Tilgreindu Ra-gildi fyrir mikilvæga fleti, sérstaklega gata hliðarveggi og stanshnappaholur þar sem frágangur hefur bein áhrif á flæði strimlaefnis og festingu snigla.
- Húðun gerð og þykkt- Ef upprunalegi hlutinn var húðaður skaltu tilgreina sömu húðun eða samþykkta uppfærslu. Látið þykkt umburðarlyndis fylgja með ef íhluturinn passar í þéttan vasa eða gat þar sem bætt er við míkron.
- Geometrískar tilvísanir- Gefðu tilvísanir í viðmiðunarpunkta, hornstefnumerki og lyklaeiginleika sem tryggja að hluturinn sé settur upp í rétta snúningsstöðu. Hringlaga teygjuhnappur með ó-samhverfu holusniði þarf stefnuvísi.
- Hlutanúmer og auðkenni deyja- Kross-tilvísun í viðhaldsskrár mótanna svo birgir geti rakið íhlutinn aftur í notkunarferil hans ef spurningar vakna við framleiðslu.
Hljómar mikið? Hugleiddu hvað gerist án þess. Skiptamótahnappur sem er pantaður með aðeins holuvídd og efnisútkalli kemur á réttu auðkenni - en pressan-passar OD er 0,0003 tommur undirmáls vegna þess að birgir notaði staðlað vikmörk frekar en þitt. Það dettur niður í festinguna með sleppi í stað truflunar, færist undir skurðarálagi og úthreinsun þín er strax röng. Eina línu sem vantar á innkaupapöntunina, einn óþarfa teningur tveimur vikum síðar.
Mat á gæðaflokkum varahluta
Ekki eru allir varahlutir framleiddir samkvæmt sama staðli og munurinn skiptir meira máli en verðið eitt gefur til kynna. Skilningur á OEM vs eftirmarkaði íhlutum sem skiptast á deyja - og stigin innan eftirmarkaðarins - hjálpar þér að passa uppspretta ákvarðanir við mikilvægi umsóknar.
OEM jafngildir hlutareru framleiddar í samræmi við forskrift upprunalega smiðjunnar, oft af smiðjunni sjálfum eða viðurkenndum undirverktaka sem notar upprunalegu prentunina. Þeir tryggja víddar-, efnis- og frammistöðujafnvægi við íhlutinn sem þeir skipta út. Skiptingin er kostnaður og afgreiðslutími - OEM-sambærilegir hlutar bera venjulega hæsta verðið og gætu þurft vikna afgreiðslutíma ef þeir eru gerðir eftir pöntun.
Hágæða varahlutir á eftirmarkaðikoma frá sérhæfðum framleiðendum verkfæraíhluta sem framleiða í samræmi við -staðlaðar forskriftir í iðnaði frekar en sérprentun tiltekins mótssmíðaaðila. Þessir framleiðendur halda oft uppi víðtækum birgðum af stöðluðum gata- og deyjahnappa rúmfræði, stýripinna og bushings. Gæði geta verið jöfn eða meiri en OEM þegar birgir fjárfestir í ströngu ferlistýringu, úrvals hráefnisöflun og skjalfestri hitameðferð. Kosturinn er hraðari framboð og lægri kostnaður fyrir venjulegar rúmfræði.
Afleysingarvalkostir fyrir hagkerfimiða við lægsta verðið. Þeir uppfylla grunnkröfur um stærð en kunna að nota minna stýrða efnisuppsprettu, lágmarks hitameðferðarskjöl og breiðari þolmörk. Fyrir ó-mikilvæga slithluta eins og venjulega þrýstifjaðrir eða einfaldar bakplötur geta sparneytnir íhlutir verið fullkomlega fullnægjandi. Fyrir nákvæmni skurðaríhluti þar sem einsleitni hörku og víddarnákvæmni hefur bein áhrif á gæði hluta, gufar sparnaðurinn oft upp í styttri endingartíma og tíðari skiptum.
Hagnýta reglan: passa gæðaflokk við afleiðing bilunar. Pistillapinni í hár-nákvæmni tengi sem keyrir á 400 SPM krefst OEM-jafngildra eða hágæða eftirmarkaðsgæða - kostnaðurinn við ótímabæra bilun er langt umfram sparnað á hverja-einingu frá ódýrari hluta. Lyftafjöður í lágu-rúmmálsfestingum getur keyrt sparneytna íhluti án verulegrar áhættu.
Að vinna með framleiðendum sérsniðinna deyja fyrir varahluti
Bestu starfsvenjur við að fá stimplunarhlutahluti benda á eina nálgun sem einfaldar allt sem fjallað er um hér að ofan: að fá varahluti frá framleiðanda sem hannaði mótið upphaflega. Þegar mótunarsmiðurinn hannaði tólið með viðhaldshæfni í forgangi, hafa þeir þegar leyst forskriftarvandann fyrir þig. Sérhver varahluti hefur skjalfestar stærðir, efnisflokka, hitameðferðarreglur og húðunarforskriftir sem teknar voru upp við upphaflega verkfræðiferlið.
Framleiðendur einsYICHENhanna deyjur með aðgengi að varahlutum og forskriftargögnum innbyggð í verkfræðiframboðið. Þegar íhlutur slitnar á endanum er öll forskriftin þegar til staðar - þú ert ekki að snúa við-verkfræðilegum stærðum frá slitnum hluta eða giska á efnisflokka. Þessi nálgun við að fá sérsniðna varahlutaframleiðanda fyrir deyja kemur í veg fyrir algengustu bilunarhaminn í innkaupaferlinu: ófullnægjandi eða ónákvæmar forskriftir sem leiða til hluta sem virka ekki eins og búist var við.
Fyrir utan skjöl hafa sérsniðnir framleiðendur sem setja viðhald í forgangi tilhneigingu til að velja hönnun sem einfaldar framtíðarskipti:
- Stöðluð íhlutaviðmót- Með því að nota algengar gatahausastillingar, staðlaða burðarpressu-passa stærð og einingafestingu svo hægt sé að fá varahluti frá mörgum viðurkenndum birgjum ef þörf krefur.
- Aðgengileg íhlutafesting- Að hanna varðveislukerfi sem gerir kleift að skipta um einstaka íhluti án þess að taka í sundur ótengda dúkahluta.
- Rekjanleiki efnis og hörku- Að útvega íhluta-skjöl sem fylgja með viðhaldsskrám mótanna, sem tryggir að rétta forskriftin sé tiltæk mörgum árum eftir upphaflega afhendingu.
- Verkfræðiaðstoð við afleysingarákvarðanir- Veitir leiðbeiningar um hvenær ætti að skipta um íhlut í stað þess að endurnýja, byggt á þekkingu þeirra á upphaflegri hönnunarhugmynd og öryggismörkum.
Þetta er þar sem hvernig á að tilgreina stimplun deyja varahluti verður verulega auðveldara. Frekar en að byggja upp forskrift frá grunni í hvert skipti sem íhlutur slitnar, ertu að vísa til núverandi verkfræðipakka sem var búinn til þegar teningurinn var nýr og allar stærðir voru á nafnverði. Niðurstaðan er varahlutir sem koma tilbúnir til uppsetningar með öryggi - sem passa við upphaflega hönnunarhugmyndina frekar en að nálgast það út frá slitnu sýnishorni.
Hvort sem þú sækir frá upprunalega smiðjunni, hágæða eftirmarkaði eða blöndu af hvoru tveggja, þá er mikilvægi fastinn að forskriftirnar séu fullkomnar. Hvert smáatriði sem þú fangar fyrirfram - umburðarlyndi, einkunn, hörku, frágang, húðun, stefnu - er einni færri breytu sem getur farið úrskeiðis á milli innkaupapöntunar þinnar og þess augnabliks sem hluturinn fær fyrsta höggið í pressunni.
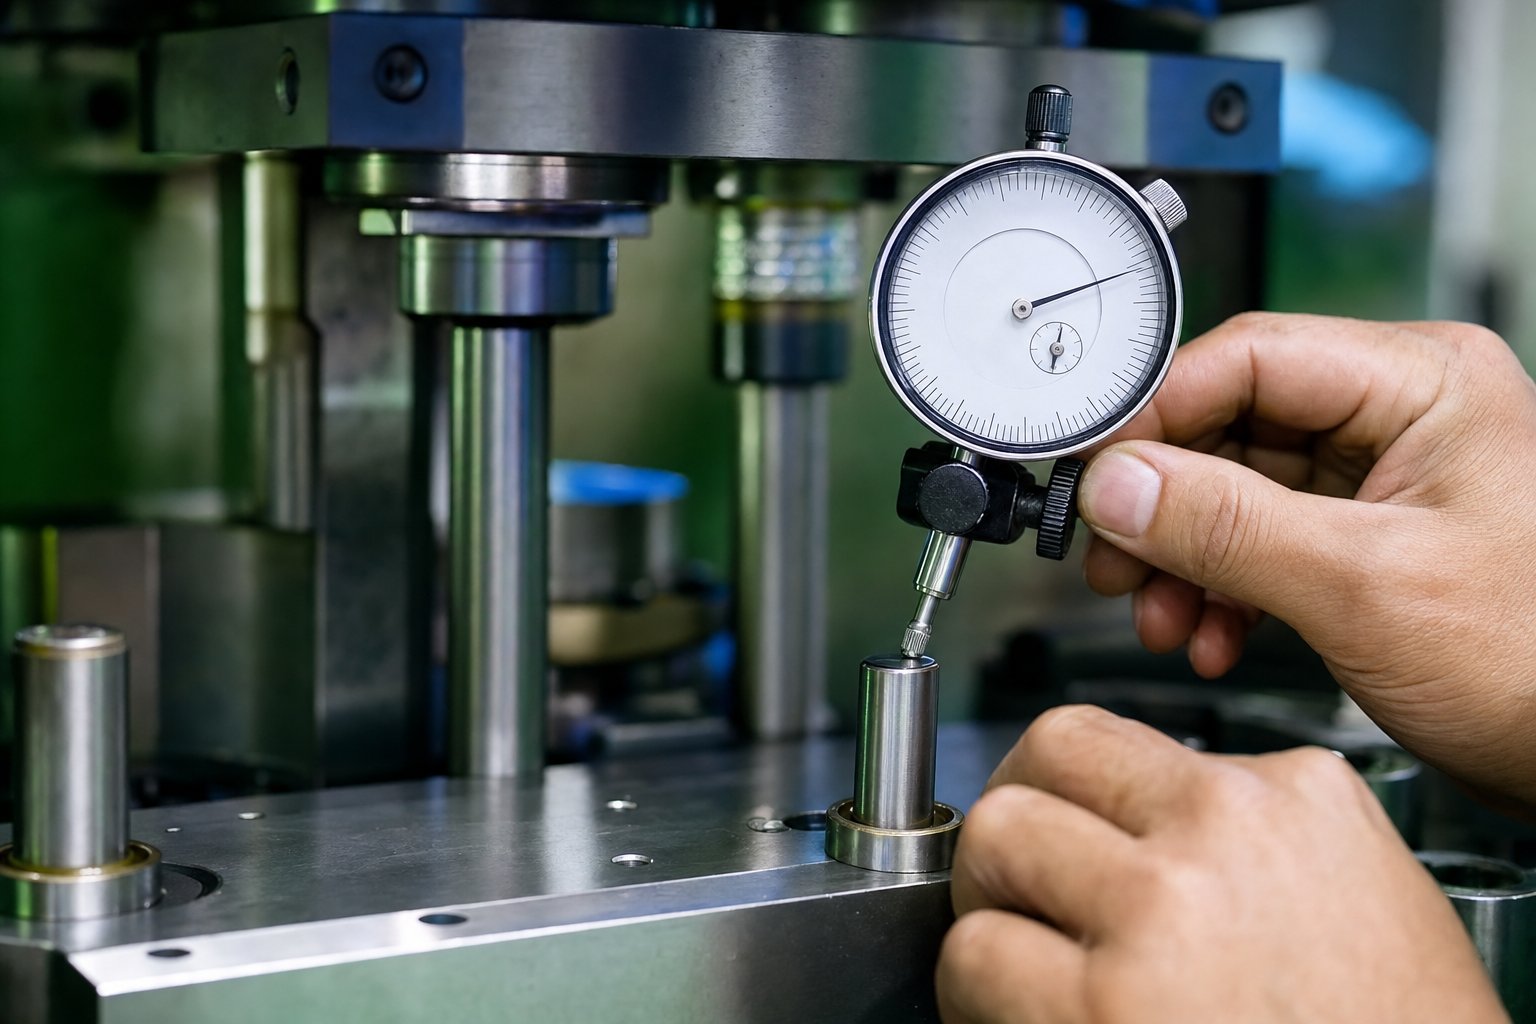
Staðfesting á uppsetningu á mótunarhlutum og mælingar á líftíma
Rétt tilgreindur varahluti sem situr á vinnubekknum er ekki endalínan - heldur byrjunarlínan. Íhluturinn þarf enn að sanna að hann passi við mótunarsamstæðuna, heldur réttu bili og framleiðir samræmda hluta frá fyrsta höggi. Að sleppa uppsetningarstaðfestingu- er hvernig verslanir endar með því að draga tening aftur úr pressunni þrjátíu mínútum eftir að hafa sett hana í, eftir að hafa uppgötvað að ný stýrisbuska er 0,0002 tommu þétt eða varakýla er stolt af nágrönnum sínum um hálfa þús.
Staðfesting skapar einnig grunngögnin sem gera næsta skipti þinn snjallari. Sérhver mæling sem þú skráir við uppsetningu verður viðmiðunarpunktur fyrir framtíðar slitmat - upphafsskilyrðið sem allar síðari skoðanir bera saman við.
Staðfesting á stærð fyrir og eftir uppsetningu
Hvernig á að sannreyna að stimplunarhlutahlutinn passi fylgir rökréttri röð: staðfestu að hluturinn passi við forskriftina á bekknum, staðfestu að hann tengist rétt í teningnum og staðfestu að hann framleiði viðunandi framleiðsla í pressunni. Hvert skref grípur annan villuflokk.
- Bekkur skoðun gegn forskrift.Áður en hluturinn fer einhvers staðar nálægt teningunni skaltu staðfesta mikilvægar stærðir gegn innkaupapöntunarforskriftinni. Mældu vinnsluþvermál eða snið með kvörðuðum míkrómetrum eða sjónsamanburðarbúnaði. Athugaðu hörku með flytjanlegum Rockwell prófunartæki á mörgum stöðum. Staðfestu yfirborðsáferð sjónrænt eða með prófílmæli ef Ra er tilgreint. Hafnaðu öllu sem er utan umburðarlyndis áður en það eyðir vinnuafli við uppsetningu.
- Passunarathugun í mótasamstæðunni.Settu upp íhlutinn og staðfestu stærð viðmóts. Til að ýta á-íhluti (stífuhnappa, hlaup), staðfestu sætisdýpt og snúningsstefnu. Til að klippa íhluti skaltu ganga úr skugga um að gata-til-bilsins sé innan forskriftarinnar með því að nota þreifmæla eða pinnamæla á mörgum stöðum í kringum sniðið. Gakktu úr skugga um að stýripinnar berist óhindrað í gegnum hlaup án bindingar eða óhóflegs leiks.
- Staðfesting á jöfnun við kyrrstöðuálag.Lokaðu dögunum hægt á pressunni á tommuhraða án efnis. Staðfestu að kýla komist inn í deyjaop án snertingar, strípararnir sitja flatt upp að mótsflötinni og kambáskerfin tengjast á hönnuðum tímapunkti þeirra. Allar truflanir á þessu stigi benda til víddarvillu eða uppsetningarvillu - leiðréttu hana áður en efni er keyrt.
- Fyrsta-greinaskoðun við framleiðsluaðstæður.Keyrðu lítið sýnishorn - venjulega fimm til tuttugu hlutar - á framleiðsluhraða og skoðaðu þá í samræmi við heildarvíddarforskriftina. Eftir-uppsetningarskoðun fyrir mótahluta er ekki lokið fyrr en raunverulegt stimplað framleiðsla staðfestir að endurnýjunaríhluturinn skilar samræmdum niðurstöðum. Athugaðu burthæð, holamál, staðsetningu eiginleika og yfirborðsástand miðað við stjórnunarmörk.
- Skráðu allar mælingar sem nýja grunnlínu.Skjalaheimildir, jöfnunarlestur og fyrstu-stærðir greinar í viðhaldsskránni. Þessi gildi tákna upphafsskilyrði íhlutans við núll hits - tilvísunina sem þú berð saman við við hverja síðari skoðun.
Þessi röð grípur þrjá mismunandi bilunarflokka: framleiðsluvillur í sjálfum varahlutnum (skref 1), uppsetningarvillur í því hvernig hann tengist mótinu (skref 2-3) og virknivillur sem birtast aðeins við raunverulegar stimplunaraðstæður (skref 4). Að sleppa einhverju skrefi skilur eftir skarð þar sem vandamál leynast þar til þau hafa þegar framleitt rusl eða skemmd aðliggjandi verkfæri.
Að koma á grunnmælingum fyrir áframhaldandi mælingar
Að rekja lífsferilsgögn deyjaíhluta umbreytir endurnýjun úr viðbragðsviðburði í fyrirsjáanlega, fjárhagslega viðhaldsstarfsemi. Upplýsingarnar sem þú fangar við uppsetningu - og við hverja skoðun eftir það - byggir upp gagnasafnið sem segir þér nákvæmlega hvenær hver íhlutur þarfnast athygli næst.
Byrjaðu á þessum kjarnagagnapunktum við hvern skiptiatburð:
- Hitafjöldi við uppsetningu.Skráðu uppsafnaðan slagteljarlestur teningsins þegar nýi íhluturinn fer í. Þetta verður nefnari fyrir alla framtíðarútreikninga á líftíma.
- Upplýsingar um íhlutaforskrift.Einkunn timburefnis, hörku, gerð húðunar og birgir. Þegar tveir eins kýlingar frá mismunandi birgjum skila mismunandi þjónustulífi útskýra þessi gögn hvers vegna.
- Ástand fjarlægðar íhluta.Athugaðu hvers vegna það var skipt út - mælt slit, flís, brot eða fyrirbyggjandi skipti byggt á þröskuldi fjölda högga. Þetta byggir upp bilunarhamssögu fyrir þá tilteknu deyjastöð.
- Vöktunarbil.Stilltu næsta skoðunarpunkt byggt á sögulegum gögnum eða tilmælum framleiðanda. Ef fyrri íhlutir í þessari stöð enduðu í 600.000 heimsóknum, skipuleggðu fyrstu skoðunina við 400.000 til að ná sliti á meðan hluturinn er enn í notkun.
Yfir margar endurnýjunarlotur búa þessi gögn til íhluta-sértæka lífsferilsferla. Þú munt taka eftir því að flugmaður stöðvar fjögur nær stöðugt slitmörkum við 750.000 högg, óháð birgi, á meðan högg stöðvar sjö endist í 1,2 milljónir með TiCN húðun en aðeins 500.000 án þess. Þessi mynstur breyta eftirlitsákvörðunum frá dómsköllum í gagna-drifnar spár - og þær hjálpa þérsetja marktæk KPI viðmiðeins og MTBF-markmið fyrir einstaka deyjahluti frekar en bara deyjanna í heild.
Verksmiðjur sem nota skipulögð rakningarkerfi - hvort sem það er CMMS vettvangur, sérstakur viðhaldsgagnagrunnur eða jafnvel vel-viðhaldstöflur - tilkynna stöðugt um mælanlegan ávinning. Samkvæmt framleiðslurannsóknum Oxmaint dregur skipulögð PM forrit úr ófyrirséðri stöðvunartíma um 30-45% innan sex mánaða og lengja endingu verkfæra um allt að 50% með réttri jöfnun og eftirlitsgreinum. Mælingin skapar ekki þann ávinning beint - það gerir tímasetningarnákvæmni kleift sem gerir skipulögð skipti möguleg.
Kerfisbundin rakning breytir endurnýjun úr viðbragðs neyðartilvikum í skipulagt viðhald. Gögnin sem þú safnar í dag ákvarða hvort fjárhagsáætlun næsta árs er spá eða giska.
Að vinna með framleiðendum sem setja stöðugan framleiðsluafköst í forgang einfaldar allt þetta sannprófunar- og rakningarferli. Þegar varahlutir eru hannaðir í samræmi við upphaflega hönnunarhugmynd - með skjalfestum forskriftum, stýrðri efnisöflun og staðfestri hitameðferð - staðfesta sannprófunarskrefin passa frekar en að greina vandamál. Framleiðendur einsYICHENparaðu sérsniðna stimplunarframleiðslu með verkfræðilegri athygli að viðhaldi, sem þýðir að varahlutir berast með víddarnákvæmni og málmvinnslusamkvæmni sem gerir fyrstu-greiningu greinar að staðfestingarskref frekar en bilanaleitaræfingu. Niðurstaðan er minni tímaprófun og meiri tímaframleiðsla.
Stimplaðir varahlutir verða alltaf rekstrarvörur - sem þeir eru hannaðar til að bera þannig að mótunarbyggingin þín geri það ekki. En hvernig þú sannreynir, rekur og skipuleggur slitið ákvarðar hvort skipting er stjórnað viðhaldsstarfsemi eða ófyrirséð framleiðsluneyðarástand. Byggðu upp sannprófunarvenjuna við uppsetningu, taktu gögnin á hverjum snertipunkti og láttu lífsferilsferlana stýra ákvörðunum þínum. Pressan heldur áfram að keyra og þú ert á undan slitinu.
Algengar spurningar um stimplunarhluta varahluta
1. Hverjir eru oftast skipt út í stimplunarmótum?
Þeir stimplunaríhlutir sem oftast er skipt út eru kýla, deytuhnappar, stýripinnar, stýribussar, gormar, flugvélar og stripperplötur. Þessir hlutar hafa beint samband við ræmaefnið eða stjórna innri kröftum við hvert pressuslag, sem veldur því að þeir slitna hraðar en burðarþættir eins og deyjaskór. Kýla og deyjahnappar eru efst á listanum vegna þess að þeir gleypa fullan klippikraft við hvert högg, en gormar rýrna smám saman í gegnum þreytuhjólreiðar. Með því að vinna með framleiðendum eins og YICHEN sem hanna deygjur með viðhaldshæfni í huga tryggir það að þessir há-slitíhlutir séu aðgengilegir og að fullu skjalfestir fyrir straumlínulagaða endurnýjun.
2. Hvernig veistu hvenær stimplun deyja hluti þarf að skipta?
Helstu vísbendingar eru meðal annars aukin burrhæð á stimplaðum hlutum, víddarrek sem greinist við gæðaeftirlit, viðvörun um misfóðrun, lyftingu á ræmum á milli stöðva og ósamræmi útskilnaður hluta. Samræmdur burrvöxtur á öllum eiginleikum gefur til kynna almenna sljóvgun, á meðan einhliða burt bendir á slit á stýripinna eða buska sem veldur misjöfnun. Fjarlægðarfrávik holu-til-holu rekur oft til slitinna stýripinna. Vöktun á fjölda högga ásamt SPC gögnum og rusl rakningarskrár hjálpar til við að staðfesta hvaða tiltekna íhlut er niðurlægjandi og hvenær skipti ætti að skipuleggja.
3. Hvaða verkfærastálflokk ætti ég að nota til að skipta um deyja?
Rétt einkunn fer eftir efni vinnustykkisins, framleiðslumagni og ríkjandi bilunarham. A2 hentar stuttum-til-miðlungs hlaupum í mildu stáli með góðri hörku. D2 skarar fram úr í-miklu slípiefni með 58-62 HRC hörkusviði. M2 ræður við háa höggtíðni og hitauppsöfnun betur en D2. S7 við 54-56 HRC er tilvalið fyrir þykkt efni og mikil högg þar sem hætta á sliti vegur þyngra en slit. Volframkarbíð skilar milljónum högga á slípiefni eins og ryðfríu stáli en krefst frábærrar samsetningar á mótum vegna stökkleika þess.
4. Ætti ég að gera við eða skipta um slitinn stimplunarhluta?
Veldu einstaka skipti þegar bilun er einangruð við einn íhlut án þess að steypast skemmdir og deyjabyggingin helst ósnortinn. Endurnýjun með endurslípun eða endurmálun er skynsamleg þegar leiðréttanlegt yfirborðsslit er til staðar og kostar 40-60% minna en ný framleiðsla. Full endurbygging verður nauðsynleg þegar margir íhlutir bila of snemma og ítrekað, holur stýripinna hafa slitnað umfram þolmörk eða uppsöfnuð endurslípun hefur farið yfir virknimörk. Það sem ræður úrslitum er hvort núverandi ástand íhlutarins eigi á hættu að skemma eitthvað dýrara ef það er ómeðhöndlað.
5. Hvernig lengja húðun líftíma stimplunar varahluta?
Yfirborðshúð eins og TiN, TiCN, AlTiN og DLC bætir við harðri hindrun sem dregur úr núningi, kemur í veg fyrir viðloðun efnis og þolir varma niðurbrot á skurðbrúnum. TiCN virkar vel fyrir klippingu úr ryðfríu stáli, AlTiN annast háhraðaaðgerðir allt að 900 gráður C og DLC með CrN undirlagi kemur í veg fyrir álmyndun með núningsstuðlum allt að 0,05. Yfirleitt bætir húðun 20-40% við íhlutakostnað en getur tvöfaldað eða þrefaldað endingartíma í slípiefni sem eru yfir 200.000 högg á millibili, sem gerir þær oft hagkvæmari en að uppfæra grunnefnisflokkinn.


