


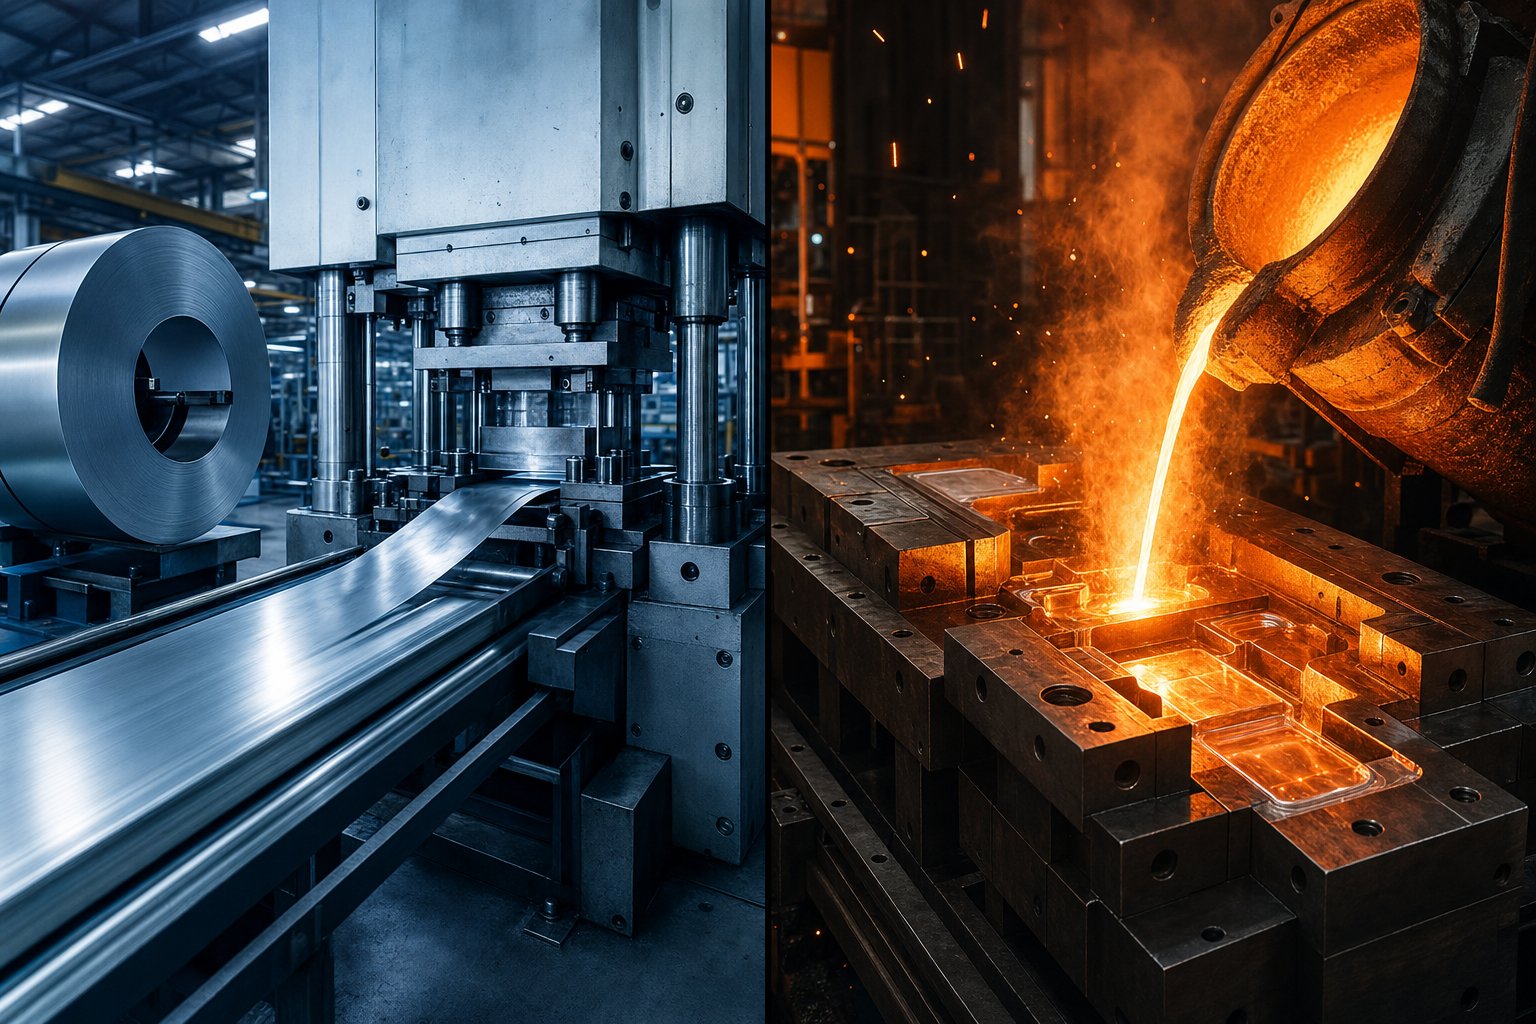
Stimplun og steypa skilgreind fyrir verkfræðinga og kaupendur
Leita að "stimplun deyjasteypu" og þú munt finna að þessir tveir ferlar eru settir saman eins og þeir séu skiptanlegir. Þeir eru það ekki. Stimplun og mótsteypa eru í grundvallaratriðum mismunandi leiðir til að breyta hráum málmi í fullbúna hluta og ruglingur á þeim er ein fljótlegasta leiðin til að ofborga fyrir verkfæri sem passa ekki við verkefnið þitt.
Hér er stutta útgáfan: stimplun beitir vélrænum krafti til að endurmóta solid málmplötur, á meðan steypa sprautar bráðnum málmi í endurnýtanlegt stálmót undir þrýstingi. Sama markmið - nákvæmur málmíhlutur - en gjörólík eðlisfræði, efni og kostnaðaruppbygging.
Hvað er málm stimplun
Málmstimplun er akalt-myndunarferlisem umbreytir flötum plötum eða málmspólum í ákveðin form. Kýla fellur niður í tening og vélrænni krafturinn á milli þeirra eykur, beygir, dregur eða stingur blaðstokkinn í fullunninn hluta. Efnið helst á föstu formi í gegnum - engin bráðnun. Hvað er stimplaður málmur þá? Það er hvaða hluti sem er í laginu á þennan hátt: festingar, klemmur, girðingar, blýgrindur eða burðarplötur úr stáli, áli, kopar eða koparplötu.
Hvað er Die Cast Metal
Steypa vinnur úr gagnstæðri átt. Í stað þess að endurmóta solid lak, byrjar það með bráðnu álfelgur -, venjulega áli, sink eða magnesíum - sem er sprautað í nákvæma stálmót undir háþrýstingi. Fljótandi málmur fyllir hvert holrými, storknar hratt og kemur fram sem næstum-net-laga hluti með flókinni þrívíddar rúmfræði. Svo hvað er steypt málmur? Það er hvaða hluti sem er sem myndast með því að storkna bráðnu álfelgur inni í endurnýtanlegum deyjum.
Stimplun endurmótar solid lak; mótsteypa storknar fljótandi málm. Sérhver kostnaður, hönnun og innkaupaákvörðun rennur frá þessum eina greinarmun.
Með því að fá þennan mismun beint fyrir fram ákvarðar það hvort þú fjárfestir í réttum verkfærum, velur viðeigandi efni og nær-kostnaðarmarkmiðum þínum. Hlutarnir á undan sundurliða nákvæmlega hvernig hvert ferli virkar - og byrjar á því sem gerist inni í stimplunarpressu frá því augnabliki sem spóla streymir inn.
Hvernig málmstimplunarferlið virkar
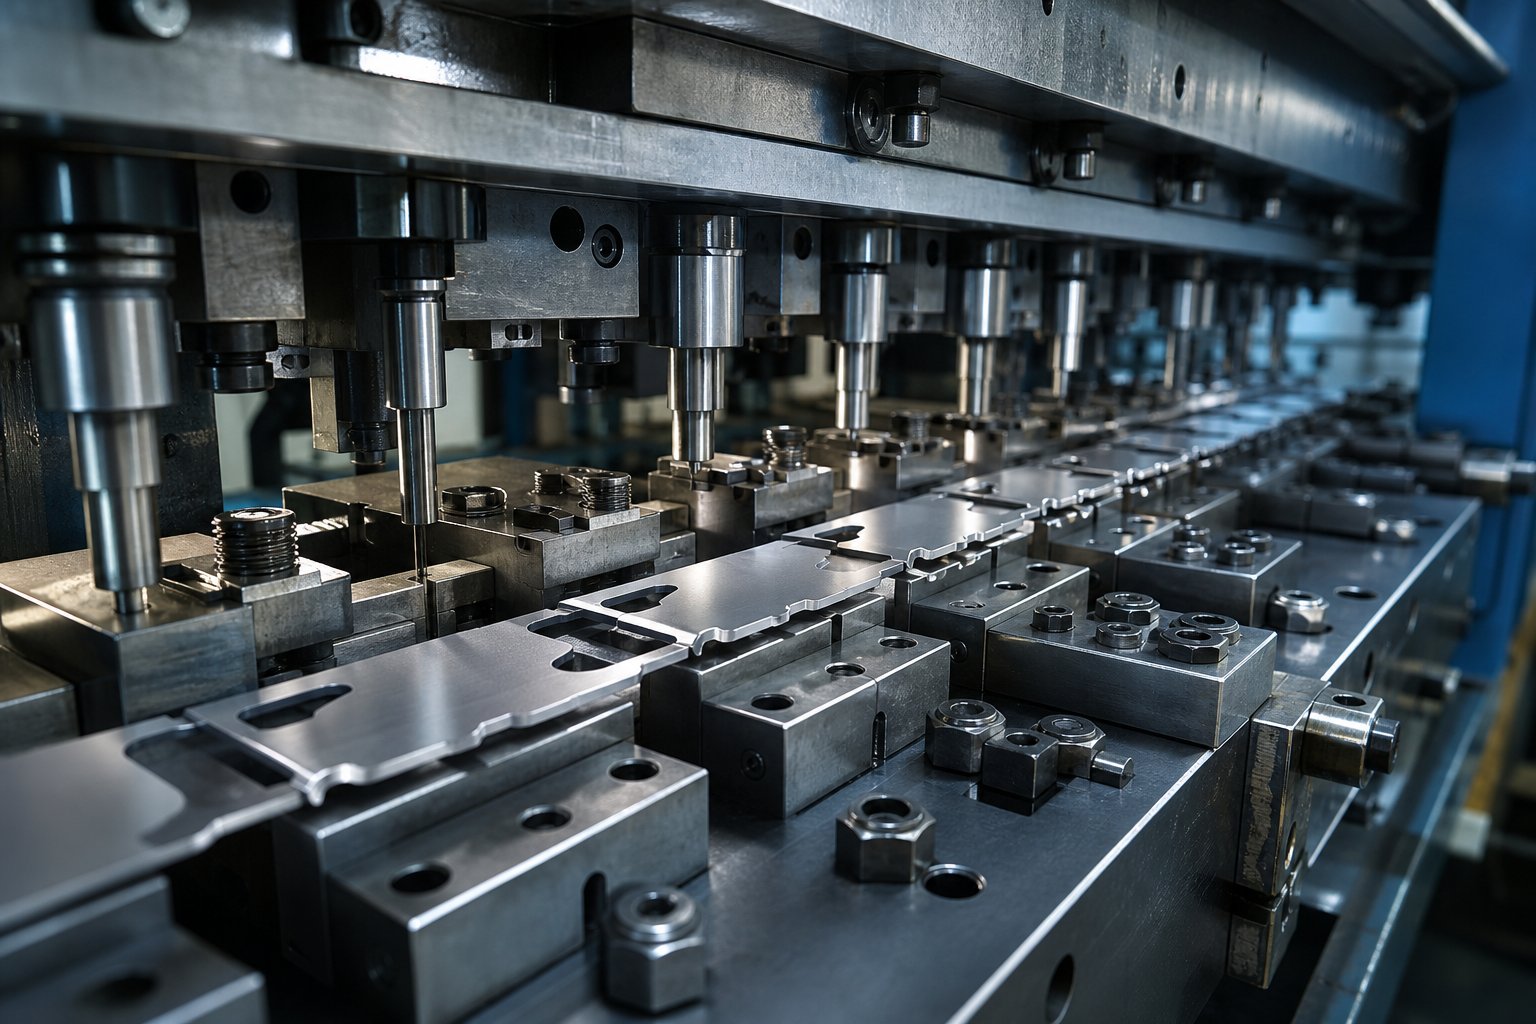
Spóla úr flötum málmi fer inn í annan endann á pressunni og fullunnir hlutar fara út úr hinum. Hljómar einfalt, en það sem gerist á milli þessara tveggja punkta felur í sér nákvæman tonnafjölda, vandlega raðaðar verkfærastöðvar og milli-sekúndna tímasetningu. Stimplunarvélin - hvort sem hún er vélræn, vökvadrifin eða servó-drifin - skilar allt frá 20 til 6.000 tonnum af pressukrafti, allt eftir stærð hluta og efnisþykkt. Sá kraftur rekur kýla inn í skurðarholið til að eyða, stinga, beygja, teikna eða móta plötustofninn í endanlega rúmfræði.
Þrír kjarnaþættir gera þetta mögulegt: málmplöturnar sjálfar, mótið (laga tólið sem skilgreinir rúmfræði hluta) og pressan sem skilar krafti. En hvernig þessir íhlutir hafa samskipti er mjög breytileg eftir uppsetningu deyja - og að velja ranga uppsetningu getur dregið úr framleiðsluhagkvæmni þinni.
Progressive og Transfer Die Configurations
Ímyndaðu þér málmrönd sem hreyfist í gegnum röð stöðva, hver og einn framkvæmir mismunandi aðgerð - göt hér, beygju þar, lokaskurð í lokin. Það er framsækinn deyja. Vinnustykkið helst fast við burðarræmuna frá upphafi til enda og fer fram ákveðna vegalengd (kallað hæð) með hverju pressuslagi. Margir hlutar eru í vinnslu samtímis, hver á sínu stigi. Framsækin deyja getur framleitt allt frá sjö eða átta hlutum á mínútu upp í yfir 1.500 hluta á mínútu, sem gerir þær ríkjandi fyrir mikið-magn framleiðslu á litlum til meðal-hlutum með þröngum vikmörkum.
Flutningsdeyja tekur aðra nálgun. Fyrsta aðgerðin aðskilur eyðuna frá ræmunni algjörlega og vélrænir fingur eða teinar færa þann staka hluta líkamlega frá stöð til stöðvar. Þessi flutningsaðferð opnar möguleika sem framsækin verkfæri geta ekki passað við - djúpdrætti, snúning hluta á milli stöðva og rúmfræði sem krefjast aðgangs frá mörgum sjónarhornum. Kringlóttir, ássamhverfir hlutar eins og djúpir bollar eða skeljar eru algengir möguleikar á flutningsmótum vegna þess að hægt er að lyfta hlutanum, snúa honum og færa hann aftur á milli aðgerða.
Þriðji valmöguleikinn - efnasambönd - framkvæmir margar klippingar- og mótunaraðgerðir í einu þrýstislagi. Þeir skara fram úr í því að framleiða einfalda flata hluta eins og þvottavélar fljótt og -á áhrifaríkan hátt, með flatari niðurstöðum en framsæknar teygjur þar sem allt gerist í einu höggi. Hins vegar skortir samsett verkfæri þann fjölþrepa sveigjanleika sem þarf fyrir flókin form.
Hvenær velur þú hvaða? Progressive dies vinna þegar þú þarft háan-hraða, mikið-magn framleiðsla hluta með miðlungs flóknum hætti. Flutningsteygjur vinna sér sess á stærri hlutum, djúpt-dregnum hlutum eða einhverju sem krefst þess að eyðublaðið sé laust við ræmuna við mótun. Samsettar teppi henta miðlungs-til-miklu-rúmmáli af rúmfræðilega einföldum hlutum þar sem flatleiki og lítill verkfærakostnaður skipta mestu máli.
Málmstimplunarferli skref fyrir skref
Burtséð frá gerð deyja fylgir stimplunarferlið fyrir málmplötur fyrirsjáanlegri röð. Hér er það sem gerist frá hráefni til fullbúins íhluts:
- Spóluhleðsla og rétting- Málmspólan festist á afspólu, fer í gegnum réttu til að fjarlægja spólusettið (náttúrulega sveigjun frá því að vera spóluð) og fer inn í pressuna.
- Efnisfóðrun- Servó eða vélrænn fóðrari færir ræmuna nákvæma fjarlægð (hallann) inn í teninginn með hverri pressulotu. Samræmi stjórnar hér beint víddarnákvæmni niðurstreymis.
- Eyða- Pressan klippir grunnútlínuformið úr ræmunni. Í framsæknum deyja getur þetta gerst á lokastöðinni; í flutningi deyr, það er fyrsta aðgerðin.
- Piercing- Kýlingar búa til göt, raufar eða innri eiginleika með því að þvinga efni í gegnum teygjuop. Sniglunum er fleygt á meðan efnið í kring verður hluti.
- Mótunaraðgerðir- Beygja, teikna, mynta eða upphleypta stöðvar móta flata eyðuna í þrívíddar rúmfræði. Teikning notar spennu til að draga efni inn í holrúm fyrir skipa-lík form; beygja skapar hyrndar eiginleika.
- Hlutaútkast og aðskilnaður- Fullbúinn íhluturinn er skorinn laus úr burðarræmunni (framsækið) eða fjarlægður frá lokastöðinni (flutningur) og fer út úr pressunni með rennu, færibandi eða vélfæratóli.
Hvert þessara skrefa byggir ástimplunarmóthönnun- rúmfræði kýla, skurðarhola, strippara og flugmanna sem vinna saman. Vel-hönnuð verkfæri skila þröngum vikmörkum ítrekað yfir milljónir lota. Illa hönnuð verkfæri slitna of snemma, mynda burrs og eykur brotahlutfall. Teningurinn er þar sem gæði hluti þinnar lifir eða deyr.
Efni sem venjulega eru keyrð í gegnum þetta ferli eru mildt stál, ryðfrítt stál, ál, kopar og kopar. Hver hegðar sér á annan hátt undir mótunarþrýstingi - álstimplar hreint en getur rifnað við djúpdrátt, kopar býður upp á framúrskarandi sveigjanleika fyrir flókin lögun og ryðfrítt krefst meiri tonnafjölda og slitþolnara-stál. Sérhæfðar málmblöndur eins og Inconel og títan eru einnig stimplunar í réttri uppsetningu, þó að þær þurfi verulega öflugri verkfæri.
Öll þessi vélrænni nákvæmni gerist við stofuhita. Núningurinn milli kýla og blaðs myndar hita, en ferlið sjálft er kalt-myndar - mikilvægan aðgreining þegar borið er saman stimplun við ferla sem byrja á bráðnum málmi og allt öðru eðlisfræði.
Hvernig steypuferlið virkar
Stimplun endurmótar sléttan stofn í gegnum grófan vélrænan kraft við stofuhita. Málmsteypa starfar á gjörólíkri eðlisfræði - hún byrjar með málmblöndu sem hituð er framhjá bræðslumarki sínu og þvingar síðan vökvann í nákvæma stálmót undir þrýstingi á bilinu 10 til 150 MPa. Niðurstaðan er næstum-net-laga hluti með flókinni þrívíddar- rúmfræði sem ómögulegt væri að ná með því að pressa málmplötur eingöngu.
Ferlið fylgir fimm kjarnastigum. Í fyrsta lagi er tveggja-stálmótið útbúið - hreinsað, smurt með losunarefni og klemmt lokað með vél sem skilar hundruðum eða þúsundum tonna af læsingarkrafti. Því næst er bráðnum málmi sprautað inn í deypuholið með áfyllingarhraða á bilinu 10 til 50 m/s. Málblönduna storknar hratt - oft á nokkrum sekúndum - vegna þess að stálmótið virkar sem gríðarmikill hitaupprennsli. Þegar hluturinn hefur kólnað nógu mikið til að halda lögun sinni, skilja teygjuhelmingarnir sig að og útkastarpinnar ýta steypunni lausa. Að lokum fer hluturinn í gegnum klippingu til að fjarlægja flass, hlaupa og yfirfallshola sem myndast við inndælingu.
Hringrásartímar eru fljótir. Sinkhluti gæti farið úr vökva yfir í hluti sem kastað er út á innan við 15 sekúndum. Ál tekur aðeins lengri tíma vegna hærra storknunarhita. Hvort heldur sem er, einn skurður getur framleitt hundruð hluta á klukkustund og lifað af 100.000 eða fleiri lotur áður en það þarf að skipta út - sem er það sem gerir málmsteypu hagkvæma í stærðargráðu.
Heitt-Chamber vs Cold-Chamber steypa
Ekki virka allar steypuvélar á sama hátt. Munurinn á heitu-hólfa og köldu-hólfakerfum kemur niður á einni spurningu: getur innspýtingarbúnaðurinn setið inni í bráðna málminum án þess að eyðileggjast?
Í aheitt-kammervél, gæsahálsinn og stimpillinn eru á kafi beint í bráðnu málmblöndunni. Loki hleypir stýrðu rúmmáli málms inn í innspýtingarhólkinn og stimpillinn þvingar hann í gegnum upphitaðan stút inn í mótið. Vegna þess að inndælingarkerfið helst á kafi eru hringrásartímar stuttir og stúturinn helst fullur af bráðnum málmi á milli skota. Sink og magnesíum eru aðalmálmarnir sem eru unnar með þessum hætti - bræðslumark þeirra (380-650 gráður C) er nógu lágt til að þeir eyði ekki stálhlutunum á kafi.
Köldu-hólfsvélar skilja bræðsluofninn algjörlega frá inndælingarkerfinu. Bráðnum málmi er hellt eða dælt í lárétta skothylki, síðan stingur vökvastimpli honum inn í deygjuholið. Þetta auka flutningsskref bætir við hringrásartíma, en það er nauðsynlegt fyrir málmblöndur eins og ál (bráðnar við 580-630 gráður C) og kopar-blendi sem myndu hraðbrjóta niður heitan-gæsháls. Innspýtingsþrýstingur í köldu hólfakerfum er venjulega á bilinu 2.500 PSI upp í yfir 25.000 PSI.
Viðskiptin-er einföld: heita-hólfakerfi skila hraðari hringrásum og þéttari ferlistýringu fyrir lág-bráðnandi málmblöndur, en köldu-hólfakerfi meðhöndla hærra-hitamálma sem eru meginhluti burðarsteypuforrita.
Málmar notaðir í steypu
Þegar fólk spyr "þýðir die cast málmur?" - svarið er já, en með mikilvægri undankeppni. Steypa þýðir sérstaklega málmur sem er lagaður með innspýtingu undir þrýstingi í margnota stálmót. Það hylur ekki plast (það er sprautumótun) og það hylur ekki bara hvaða málm sem er. Aðeins málmblöndur með viðeigandi bræðslumark, vökva og storknunarhegðun teljast hagnýtir steypumálmar.
Svona bera helstu álfelgur saman:
| Alloy fjölskylda | Bræðslusvið | Tegund stofu | Dæmigert forrit |
|---|---|---|---|
| Ál (A380, A360, ADC12) | 580-630 gráður | Kalt-hólf | Vélarblokkir, gírkassar, hitakökur, burðarfestingar |
| Sink (ZAMAK 3, ZAMAK 5) | 380-420 gráður | Heitt-hólf | Hurðarhandföng, gírar, tengi, skrautbúnaður |
| Magnesíum (AZ91D, AM60) | ~650 gráður | Heitt-hólf eða kalt-hólf | Fartölvu rammar, stýri, myndavélarhús, loftrýmisfestingar |
| Koparblendi (takmarkað) | 900-1.080 gráður | Kalt-hólf | Rafmagnsíhlutir, pípulagnir, hlutir með mikla-leiðni |
Ál er ráðandi á markaðnum miðað við rúmmál - jafnvægi þess á léttri þyngd, styrk, tæringarþol og varmaleiðni gerir það að verkum að það er best-fyrir bíla og rafeindatækni. Sink skarar fram úr í flóknum, þunnum-veggðum hlutum (veggþykkt allt niður í 0,3 mm) með framúrskarandi yfirborðsáferð beint úr teningnum. Magnesíum er léttasti byggingarvalkosturinn, um það bil 33% léttari en ál, sem gerir það aðlaðandi fyrir handfesta rafeindatækni og þunga-mikilvæga bílaíhluti.
Hvað með steypt stál? Þú munt sjá hugtakið dreifast, en í reynd er steypustál ekki framkvæmanlegt með hefðbundnum búnaði. Stál bráðnar á milli 1.370 og 1.530 gráður á C - hitastig sem myndi fljótt eyðileggja jafnvel hert verkfæri-stálmót. Stálhlutar sem krefjast móts-framleiðsla nota venjulega fjárfestingarsteypu eða sandsteypu í staðinn, þar sem eyðanleg mót þola mikinn hita. American Foundry Society greinir frá því að 95% steyptra hluta nota ekki-járn málma, sem staðfestir að stál tilheyrir einfaldlega ekki þessum vinnsluflokki.
Kopar málmblöndur hernema lítinn sess. Há bræðslumark þeirra styttir endingartíma deyja verulega og eykur framleiðslukostnað, en þegar þú þarft rafleiðni og vélrænan styrk í einum steyptum íhlut, eru kopar-undirstaða málmblöndur eini kosturinn innan steypufjölskyldunnar.
Hver þessara málmblöndur hefur sérstakar hönnunarþvinganir - lágmarksveggþykkt, djúpdrægni, þolmöguleika - sem ráða því hvað er rúmfræðilega mögulegt hjá þér. Þessar framleiðslureglur eru þar sem raunverulegar ákvarðanir um ferlival eru teknar.
Hönnunartakmarkanir og framleiðsluleiðbeiningar
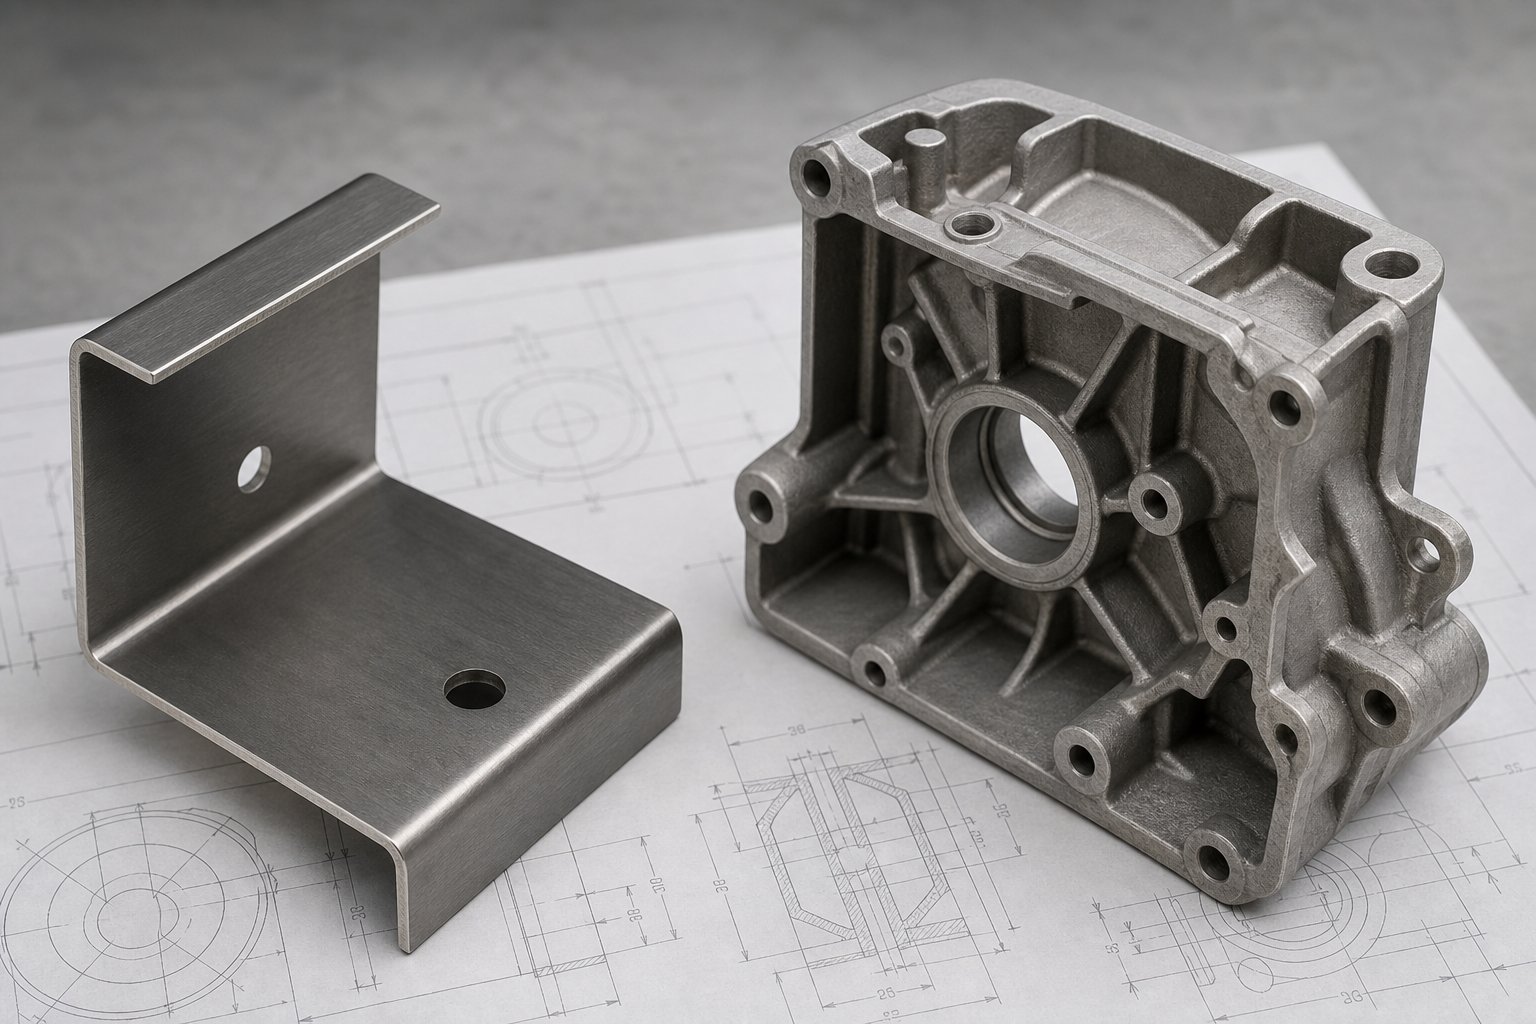
Að vita hvernig hvert ferli virkar er eitt. Að hanna hluta sem raunverulega lifir af framleiðslu án þess að auka höfnunarhlutfallið þitt -, það er þar sem flest verkefni heppnast eða mistakast. Stimplun og deyjasteypu setja hvor um sig strangar rúmfræðilegar reglur og brot á þeim rýrir ekki bara gæði; það getur þvingað þig í rangt ferli algjörlega. Djúpt-eiginleiki sem fer yfir stimplunarmörk gæti ýtt þér í átt að steypu, á meðan einföld krappi hannaður með óþarfa þrívíddarflækju læsir þig inn í dýr steypuverkfæri sem þú hefur aldrei þurft.
Hagnýt atriði: rúmfræði knýr ferlival jafn mikið og magn eða efnisval. Hér eru reglurnar sem skipta máli.
Hönnunarreglur fyrir stimplaða hluta
Stimplað málmplata helst í tiltölulega jöfnum þykkt allan þann hluta - sem þú ert að endurmóta flatt eyðublað, ekki bæta við eða fjarlægja efni. Þessi eina þvingun mótar hverja hönnunarákvörðun.
Lágmark beygjuradíus.Þéttasta beygja sem þú getur myndað fer beint eftir efnisgerð og þykkt. Fyrir sveigjanleg efni eins og stimpluð álplötu er lágmarks innri beygjuradíus venjulega 1x efnisþykktin. Fyrir stimpla stálplötu - sérstaklega há-styrk eða ryðfríu einkunn - þarftu 1,5x til 2x efnisþykkt til að forðast sprungur meðfram beygjulínunni. Með því að fara þéttari en þessi mörk myndast brot á ytri trefjum beygjunnar, sérstaklega þegar beygjan liggur samsíða kornstefnu efnisins. Hönnun beygir hornrétt á korni þegar mögulegt er.
Vegalengd frá holu-til-kants.Göt sem slegin eru of nálægt brún valda því að efnisvefurinn bungnar út undir myndandi þrýstingi. Öruggt lágmark er að minnsta kosti 2x efnisþykktin frá næstu brún. Fyrir holur nálægt beygjum, aukið þá fjarlægð í 2,5x efnisþykkt auk beygjuradíusins -, annars skekkir myndunaraðgerðin rúmfræði holunnar.
Teiknaðu dýptarhlutföll.Þegar stimplun dregur málmplötur í bolla eða hola lögun stjórnar hlutfalli dýptar-til-þvermáls hagkvæmni. Ein-teikningaraðgerð nær yfirleitt hámarki á dýpi sem jafngildir eyðuþvermálinu (1:1 hlutfall) fyrir stimplað ál, og nokkru minna fyrir stál. Farðu yfir þessi mörk og þú þarft margar dráttarstöðvar eða glæðingu á milli smella - sem bæði bæta við kostnaði. Hér er hönnunarpunkturinn sem margir verkfræðingar missa af: að breyta djúpt-eiginleika í flans eða beygjanlega samsetningu getur komið hlut aftur inn á stimplunarsvæði sem annars myndi krefjast mótsteypu.
Umburðarlyndi.Stimplun heldur þéttri víddarstýringu á -planeiginleikum - gatuðum götum, eyddum sniðum og fjarlægðum milli eiginleika ná venjulega ±0,1 mm. Myndaðir eiginleikar eins og beygjur bera hornvik sem er um það bil ±1 gráðu og taka þarf tillit til vikmarka-upp yfir margar beygjur í vídd.
Hönnunarreglur fyrir steypta hluta
Steypa býður upp á miklu meira þrívíddarfrelsi en stimplað ál eða stál - innri rif, bolir, vasar og flókið yfirborð myndast í einu skoti. En það frelsi fylgir sínum eigin takmörkunum sem eiga rætur að rekja til þess hvernig bráðinn málmur flæðir, storknar og losnar úr stálmóti.
Drög horn.Sérhvert yfirborð sem er samsíða teningnum-þarf drag til að losna hreint við útkast. Grunnreglan:1 gráða djúpristu fyrir hverja 25 mm holrýmisdýptfyrir ytra yfirborð, þar sem innra holrúm þarf að lágmarki 2 gráður. Áferðarfletir krefjast aukins drags - u.þ.b. 1 gráðu á hverja 0,1 mm af áferðardýpt - eða hluturinn togar á móti teningnum og skapar yfirborðsgalla. Núll-hönnun festast, afmyndast við útkast og stytta endingu deyja verulega.
Samræmd veggþykkt.Ójafnir veggir valda ójafnri kælingu, sem leiðir til sökkmarks á þykkum svæðum og hugsanlegra stuttra skota á þunnum svæðum. Miðaðu á samræmda veggi innan þessara marka:
- Álblöndur: 1,5–3,0 mm
- Sink málmblöndur: 0,75–2,5 mm
- Magnesíum málmblöndur: 1,25–2,0 mm
Öll umskipti á milli þykktar ættu að vera smám saman - engin skyndileg stökk sem fara yfir 1,5x aðliggjandi vegg. Þykkir hlutar ættu að vera kjarna út og styrktir með rifbeinum frekar en að vera solid.
Flaka radíus og skörp horn.Innri horn sem eru skarpari en 0,75 mm virka sem streitustig, trufla málmflæði og flýta fyrir sliti. Vinnuformúlan: lágmarks innri radíus er 0,5 sinnum veggþykktin auk 0,25 mm. Skörp horn auka staðbundna streitu um 2 til 3 sinnum og geta dregið úr endingu verkfæra um allt að 30%.
Rif og yfirmenn.Rifjaþykkt ætti að vera á milli 0,5x og 0,7x aðliggjandi veggþykktar - hvers kyns þykkari fanga hita og veldur vaskmerkjum á gagnstæða hlið. Rifjahæð ætti ekki að fara yfir 2,5x rifbeinaþykkt og bil á milli rifbeina þarf að vera að minnsta kosti 3x rifbeinþykkt til að leyfa málmflæði og kælingu.
Undirskurðir.Eiginleikar sem koma í veg fyrir beinar deyja-útdráttargöt - hornrétt á skilnaðarstefnu, innri rásir eða andstæða-drög rúmfræði - krefjast hliðar-aðgerða, renna eða hrynjandi kjarna. Hver þessara aðferða bætir við umtalsverðum verkfærakostnaði og mögulegum flóknu viðhaldi. Þegar mögulegt er skaltu endurhanna undirskurð sem gegnum-göt sem eru í takt við mótunarstefnuna-eða útrýma þeim með eftir-vinnslu.
| Hönnunarfæribreyta | Stimplun | Die Casting |
|---|---|---|
| Geometrísk flókið | Flat til grunn 3D (beygjur, teiknar) | Full 3D með innri eiginleika, rifbein, yfirmenn |
| Veggþykktarsvið | 0,4–6,0 mm (samræmt, jafngildir blaðamáli) | 0,75–5,0 mm (breytilegt eftir málmblöndu) |
| Dæmigert umburðarlyndi (línulegt) | ±0,1 mm á eyddum/götuðum hlutum | ±0,2 mm eins og-steypt; ±0,05 mm með póst-vinnslu |
| Hornaþol | ±1 gráðu í beygjum (háð bakslag) | Stjórnað af drögum; lágmarks bakslag |
| Lágmarks eiginleikastærð | Gatþvermál Stærra en eða jafnt og 1,2x efnisþykkt | Gatþvermál Stærra en eða jafnt og 1,5 mm (ál) |
| Drög að kröfu | Á ekki við | 1–3 gráður lágmark eftir dýpi |
| Undirskurðir | Almennt ekki gerlegt án aukaaðgerða | Mögulegt með glærum/kjarna (bætir við kostnaði) |
Mynstrið hér er skýrt: stimplaða málmplötuhlutar skipta út rúmfræðilegum margbreytileika fyrir þéttari vikmörk í-plani, hraðari lotur og varðveitt kornbyggingu efnis. Mótasteypa skiptir þessum kostum út fyrir þrívíddarfrelsi og sameiningu margra stimplaðra íhluta í einn hluta. Hvorugt er almennt betra - en að beita röngum hönnunarreglum á rangt ferli er þar sem fjárveitingar fara til hliðar. Það sem oft gefur endanlega ákvörðun er ekki rúmfræði ein, heldur hvernig verkfærakostnaður og framleiðslumagn hafa samskipti við þessar takmarkanir.
Framleiðslumagn og kostnaðarhagfræði borið saman
Rúmfræði segir þér hvað ermögulegt. Magnhagfræði segir þér hvað erarðbær. Tveir hlutar gætu báðir verið framkvæmanlegir sem stimplun eða steypur, en að velja rangt ferli í röngu árlegu magni getur tvöfaldað árangursríkan -hlutakostnað. Samspil verkfærafjárfestingar, hringrásartíma og framleiðslumagns er þar sem mest ofgreiðsla á sér stað - og þar sem titill þessarar greinar á sér stað.
Verkfærakostnaður og afskriftarþröskuldar
Bæði deyjur og stimplunarmót tákna verulegt fyrirframfjármagn. Einföld eyðu- eða beygjutening gæti kostað $10.000 til $50.000, á meðan flóknar framsæknar teningar með mörgum stöðvum hækka í $50.000-$300.000 eða meira. Steypumót lenda á svipuðum slóðum - $20.000 fyrir stakar-áldælur upp í $200,000+ fyrir flókin fjöl-holaverkfæri í H13 heitu-vinnustáli.
Svo hvar birtist kostnaðarávinningurinn í raun? Hringrásartími. Framsækin stimplunarpressa getur keyrt á allt að 1.500 höggum á mínútu og framleiðir fullunna hluta með hverju höggi. Hringrásartími steypunnar er mældur í sekúndum til mínútum á hvert skot - hratt samkvæmt steypustöðlum, en stærðargráður hægari en háhraðastimplun. Sá munur blandast hratt yfir árlegt magn.
Ímyndaðu þér að þú þurfir 500.000 sviga á ári. Með álstimplunarmótum sem framleiða hluta á 400 höggum á mínútu, þekur ein pressulína það rúmmál á dögum af keyrslutíma. Verkfæriskostnaðurinn - jafnvel á $80.000 fyrir stigvaxandi tening - fellur niður í u.þ.b. $0,16 á hlut. Steypumót á $60.000 sem framleiðir sömu festingu á 120 skotum á klukkustund afskrifast á svipaðan hátt í verkfærakostnaði, en vinnuafl, orka og vélartími á hvern-hluta kostar umtalsvert meira.
Crossover virkar öfugt fyrir flókin þrívíddarhús. Þegar hluti krefst fimm eða sex stimplunarstöðva auk aukasuðu til að ná þeirri rúmfræði sem ein steypa skilar í einu skoti, gufar forskot teygjunnar og stimplunarverkfæra upp - aukaaðgerðir éta hringrásina-tímasparnað þinn lifandi.
| Kostnaðarþáttur | Málmstimplun | Die Casting |
|---|---|---|
| Kostnaðarsvið verkfæra | $10,000–$300,000+ | $20,000–$200,000+ |
| Dæmigerður hringrásartími | 0,04–6 sekúndur á hluta (framsækið/flutningur) | 15–120 sekúndur á hluta |
| Verkfæralíf | 500.000–10.000,000+ högg | 100.000–500,000+ skot |
| Kostnaðarþróun á-stykki | Lækkar bratt með rúmmáli; ráðandi yfir 50.000 einingar á ári fyrir flata eða grunna hluta | Lækkar í meðallagi með magni; réttlætanlegt þegar þrívíddarflækjur útilokar fjöl-stimplun |
| Leiðbeiningar um rjúfa-jafnvægi | Oft hagkvæmt yfir 25.000–50.000 hlutar á ári samanborið við vinnsluvalkosti | Venjulega réttlætanlegt yfir 5.000–10.000 hlutar á ári miðað við vinnslu, en hærra á hverja-hluta hæð en stimplun í samsvarandi rúmmáli |
Mynstrið er í samræmi: fyrir flata eða grunna-myndaða hluta í árlegu magni yfir 50.000 einingar, vinnur stimplun næstum alltaf á hagkvæmni hvers-hluta. Steypa verður snjallari fjárfestingin þegar hluti flókinna myndi krefjast svo margra stimplunarstöðva - eða svo mikillar aukasamsetningar - að einfaldleiki-aðgerða steypunnar vegur upp á móti hægari hringrásartíma hennar.
Algeng mistök kaupanda í ferlivali
Hér er þar sem raunverulegum peningum er sóað. Þrjár mistök birtast ítrekað við ákvarðanir um innkaup:
Yfir-tilgreint mótunarsteypa fyrir einfalda hluti.Flat festingarfesting með tveimur beygjum og fjórum götum þarf ekki steypt álmót. Samt sem áður nota kaupendur sjálfgefið að steypa vegna þess að einhver merkti hlutinn „burðarvirki“ án þess að taka tillit til þess að stimplað stálplata á 2 mm mælikvarða skilar sömu burðargetu- með broti af kostnaði hvers-hluta. Ef rúmfræðin er hægt að ná í tveimur eða þremur stimplunarstöðvum er líklega of mikil steypa.
Vanmeta viðhaldskostnað stimplunar.Stimplunarverkfæri endast milljónir lota - en ekki án viðhalds. Gata oddarnir eru sljóir, strípararnir slitna og deyjahlutarnir þurfa að skerpa og skoða reglulega. Frestað viðhald leiðir til víddarreks, aukinnar burrs og rusltíðni sem rýra hljóðlega kostnaðarávinninginn sem þú reiknaðir út á tilboðsstigi. Fjárhagsáætlun 5–10% af upprunalegum kostnaði við verkfæri árlega til viðhalds, annars munu-jafnvel stærðfræði þín ekki halda.
Hunsa aukaaðgerðir sem rýra upphaflegan sparnað.Stimplaður hlutur sem er tilgreindur á $0,35 hver lítur vel út - þar til þú bætir við afgrati, slá á tvö göt og sinkhúðun sem ýtir kostnaðinum upp í $1,10. Steypuútgáfa á $0,90 á stykki sem kemur úr mótinu með þráðum og -tæringarþolnu yfirborði gæti í raun verið ódýrari þegar þú hefur gert grein fyrir heildareignarkostnaði. Berðu alltaf saman heildarkostnað, ekki bara vörulínuna frá stimplunar- eða steypubirgðum.
Þessar mistök eiga sameiginlega rót: að taka ferliákvarðanir byggðar á einni breytu - venjulega upphaflegu tilboðsverði - frekar en að meta heildarmyndina af afskriftum verkfæra, lotutíma, aukaaðgerðum og viðhaldi yfir framleiðslulífsferilinn. Það skiptir mestu máli að ná þeim útreikningi rétt þegar hlutarmagn er nógu mikið til að jafnvel lítill munur á hvern-hlut breytist í sex-árleg sparnað eða tap.
Kostnaðarhagfræði vísar þér í átt að rétta ferlinu. En jafnvel ódýrasta-hlutaverðið þýðir ekkert ef höfnunarhlutfallið þitt er að borða framlegð - og þess vegna er það jafn mikilvægt að skilja ferlis-sérstaka galla og gæðaeftirlitsaðferðir fyrir endanlega ákvörðun.
Gæðaeftirlit og algengir gallar í hverju ferli
Lágt á-hlutaverð á tilboðsblaði þýðir ekki mikið ef 8% af framleiðsluferlinu þínu endar í ruslafötunum. Stimplun og mótunarsteypa bera hver sína eigin undirskriftarbilunarham - og gallarnir sem herja á eitt ferli eru varla til í hinu. Að vita hvað getur farið úrskeiðis, og hvernig á að ná því snemma, er það sem skilur arðbæra framleiðslu frá framleiðslu sem blæðir framlegð í gegnum endurvinnslu og hafnar.
Hér er hagnýtur samanburður á göllunum sem þú munt lenda í í hverju ferli, ásamt undirrótum og lagfæringum sem raunverulega virka á verkstæði.
| Galli | Ferli | Rót orsök | Mótvægisáætlun |
|---|---|---|---|
| Springback | Stimplun | Teygjanlegur bati eftir myndun þrýstingslosunar; verra í-sterkum efnum | Ofbeygja, móta, endurstrika eða bæta upp rúmfræði verkfæra við hönnun móta |
| Hrukkur | Stimplun | Ófullnægjandi kraftur í eyðuhaldara eða dragðu perlufestingu meðan á þjöppun stendur | Fínstilltu þrýsting á tómahaldara, bættu hönnun á teikniperlum, stilltu auða lögun |
| Rífa / Kljúfa | Stimplun | Togspenna fer yfir efnismyndunarmörk; lítill radíus eða of mikil dýpt | Auktu myndunargeisla, bættu smurningu, skiptu alvarlegum aðgerðum í þrep |
| Burrs | Stimplun | Slitnar kýlakantar, rangt kýla-til-úthreinsunar, misskipting verkfæra | Haltu réttu úthreinsun (5–8% af þykkt fyrir mildt stál), skerptu eða skiptu um verkfæri |
| Die wear mynstur | Stimplun | Endurtekin áhrif og núning; hraðað af hörðum efnum eða lélegri smurningu | Áætlað viðhald á deyja, húðun á verkfærum (TiN, TiCN), rétt val á smurolíu |
| Gathola | Die Casting | Fangt loft eða vetni sem losnar við storknun; ólgandi innspýting | Lofttæmi-aðstoð við innspýting, fínstillt hliðarhönnun, hreinar og þurrar málmhleifar |
| Minnkunarhol | Die Casting | Ójöfn storknun frá þykkum veggköflum eða ófullnægjandi kæling | Samræmd vegghönnun, kæliinnlegg, fínstillt hlið og riser kerfi |
| Kaldar lokar | Die Casting | Tvær málmframhliðar mætast án þess að sameinast að fullu; lágt bræðsluhitastig eða hæg innspýting | Auka mold og málmhitastig, hámarka inndælingarhraða og hliðarstillingu |
| Flash | Die Casting | Umframmálmur þvingaður á milli-skillínuflata; háum inndælingarþrýstingi eða slitnum deyjum | Viðhalda yfirborði-skillínu, tryggja nægilegan klemmukraft, stjórna innspýtingarbreytum |
| Yfirborðsblöðrur | Die Casting | Gasvasar undir yfirborði sem þenjast út við hitameðhöndlun eða hækkað þjónustuhitastig | Bættu loftræstingu, minnkaðu ókyrrð meðan á fyllingu stendur, stjórnaðu steypubreytum nákvæmlega |
Taktu eftir mynstrinu: stimplunargallar tengjast vélrænni krafti - of miklu álagi, ekki nægu aðhaldi eða slitnum verkfærakantum. Steypugallar tengjast varmahegðun - hvernig fljótandi málmur flæðir, storknar og fangar gas. Deyja stimplaður hluti mistekst þegar solid lakið þolir ekki líkamlega lögunina sem krafist er af því. Steyptur hluti mistekst þegar umskiptin -í-vökva í-fast efni gerast ekki jafnt.
Umburðarlyndi og víddarnákvæmni eftir ferli
Þegar þú ert að bera saman stimplaða málmplötuíhluti á móti jafngildum steypu, segja vikmörk sem hægt er að ná, mismunandi sögur eftir því hvaða vídd þú ert að mæla.
Stimplun skarar fram úr í-víddarnákvæmni. Eydd snið, gatað göt og fjarlægðir milli flatra hluta halda venjulega ±0,1 mm eða þéttara með vel-viðhaldnum verkfærum. Áskorunin birtist í hornnákvæmni - afturhlaupi kynnir ±0,5 gráður til ±2 gráður af skekkju á mynduðum beygjum og að skekkjusambönd blandast yfir margar beygjustöðvar. Há-stál eru verst brotleg, þar sem afturhlaup neyðir annaðhvort verkfærabætur eða aukaaðgerðir til að draga úr prentmálunum.
Steypa skilar tilkomumiklum nettó-flóknum formum - rifbeinum, bolum, þunnum veggjum og innri eiginleikum, allt myndað í einu skoti. Línuleg vikmörk ±0,1 til ±0,2 mm eru dæmigerð fyrir eins-steypta eiginleika. Hins vegar takmarkar grop og ó-jöfn rýrnun (venjulega 0,4–0,7% fyrir álblöndur) mikilvæga-víddarsamkvæmni án aukavinnslu. Ef hluturinn þinn er með holu sem verður að halda ±0,025 mm, þá ertu að vinna hann óháð því hversu gott steypuferlið er. Þessi aukavinnslukostnaður þarf að taka þátt í ferli ákvörðun þinnar.
Hagnýta reglan: Ef ströngustu vikmörk þín búa á flatum,-flötum eiginleikum, skilar stimplun þeim í eðli sínu. Ef þeir búa á flóknum þrívíddar flötum, kemur steypa þér nálægt og klára vinnsla kemur þér þangað - en þú borgar fyrir báðar aðgerðirnar.
Skoðunaraðferðir fyrir stimplaða og steypta hluta
Mismunandi bilunarhamir krefjast mismunandi uppgötvunaraðferða. Þú getur ekki röntgengt-stimplað krappi til að springa aftur, og þú getur ekki mælt steypugop með þykkt.
Fyrir stimplaða hluta inniheldur skoðunarstaflan venjulega:
- CMM (hnitamælavél)- Staðfestir holustöður, sniðstærðir og beygjuhorn miðað við CAD nafngildi. Mikilvægt fyrir samþykki fyrstu-greina og reglubundnar úttektir í-ferli.
- SPC kortlagning- Tölfræðiferlisstýring rekur víddarrek með tímanum. Þegar gatslit breytist smám saman um holu eða hæð burts skríður upp á við, nær SPC þróuninni áður en hlutar fara úr þolmörkum.
- Sjón- og sjónkerfi- Háhraðamyndavélar skoða 100% hlutanna með tilliti til rifa, eiginleika sem vantar og víddarsamræmis við framleiðsluhraða.
- Farðu/nei-farðu mæla og athugaðu innréttingar- Hröð staðfesting á mikilvægum víddum án fullrar CMM mælingarlotu.
Fyrir steypta hluta stækkar verkfærakassinn yfir innra-gallasvæði:
- Röntgen (röntgenskoðun)- Sýnir innri grop, rýrnunarhol og innfellingar sem eru ósýnilegar frá yfirborðinu. Nauðsynlegt fyrir burðarsteypu í bifreiðum og geimferðum.
- CT skönnun- Full rúmmálsgreining fyrir flókna hluta þar sem 2D röntgengeisli getur ekki greint á milli eiginleika sem skarast.
- Þrýstiprófun (lekaprófun)- Staðfestir að porosity myndast ekki í gegnum-vegglekaleiðir á hlífum og vökva-meðhöndlunarhlutum.
- CMM og 3D skönnun- Staðfestir ytri mál, dragyfirborða og flatleika viðmiðunareininga.
Einn gæðamunur sem kemur kaupendum oft á óvart er yfirborðsáferð. Andstæðan á milli sleginna og steyptu yfirborðs er veruleg. Stimplaður hluti heldur yfirborðsgæði -efnisins - ef þú byrjar með spegil-ryðfríu laki, stimplaði íhluturinn heldur þeim frágangi á yfirborði sem ekki-snertir. Steyptir hlutar koma fram með áferð moldholsins, sem þýðir sýnileg verkfæramerki, skillínur og hugsanleg flæðismerki sem krefjast sprengingar, veltinga eða vinnslu til að ná fram snyrtilegu yfirborði.
Fyrir forrit þar sem yfirborðsútlit skiptir máli - sýnilegur neytendabúnaður, skrautplötur eða íhlutir sem fá málmhúðun - stimplaða málmplötu kemur oft nær endanlegum frágangi með minni aukavinnu. Steyptir hlutar bjóða upp á rúmfræði sem stimplun getur ekki passað, en yfirborðið kemur sjaldan laust.
Gæðaeftirlitsgeta og gallaáhættusnið renna beint inn í aðra mikilvæga spurningu: hvaða atvinnugreinar nota í raun hvert ferli og hvernig líta raunverulegar framleiðslusviðsmyndir út þegar báðir ferlar þjóna sömu lokaafurð?
Iðnaðarforrit og raunveruleg verkefnissviðsmynd
Gallar, vikmörk og skoðunaraðferðir setja gæðagólfið þitt. En hvernig lítur ferlival í raun út þegar raunverulegir hlutar lenda á raunverulegum framleiðslulínum? Skýrasta leiðin til að innræta stimplunar-á móti-ákvörðun um steypu er að sjá hvar hvert ferli er ráðandi - og hvers vegna - í atvinnugreinum sem sameiginlega neyta milljarða málmformaðra hluta á hverju ári.
Bíla- og geimferðaforrit
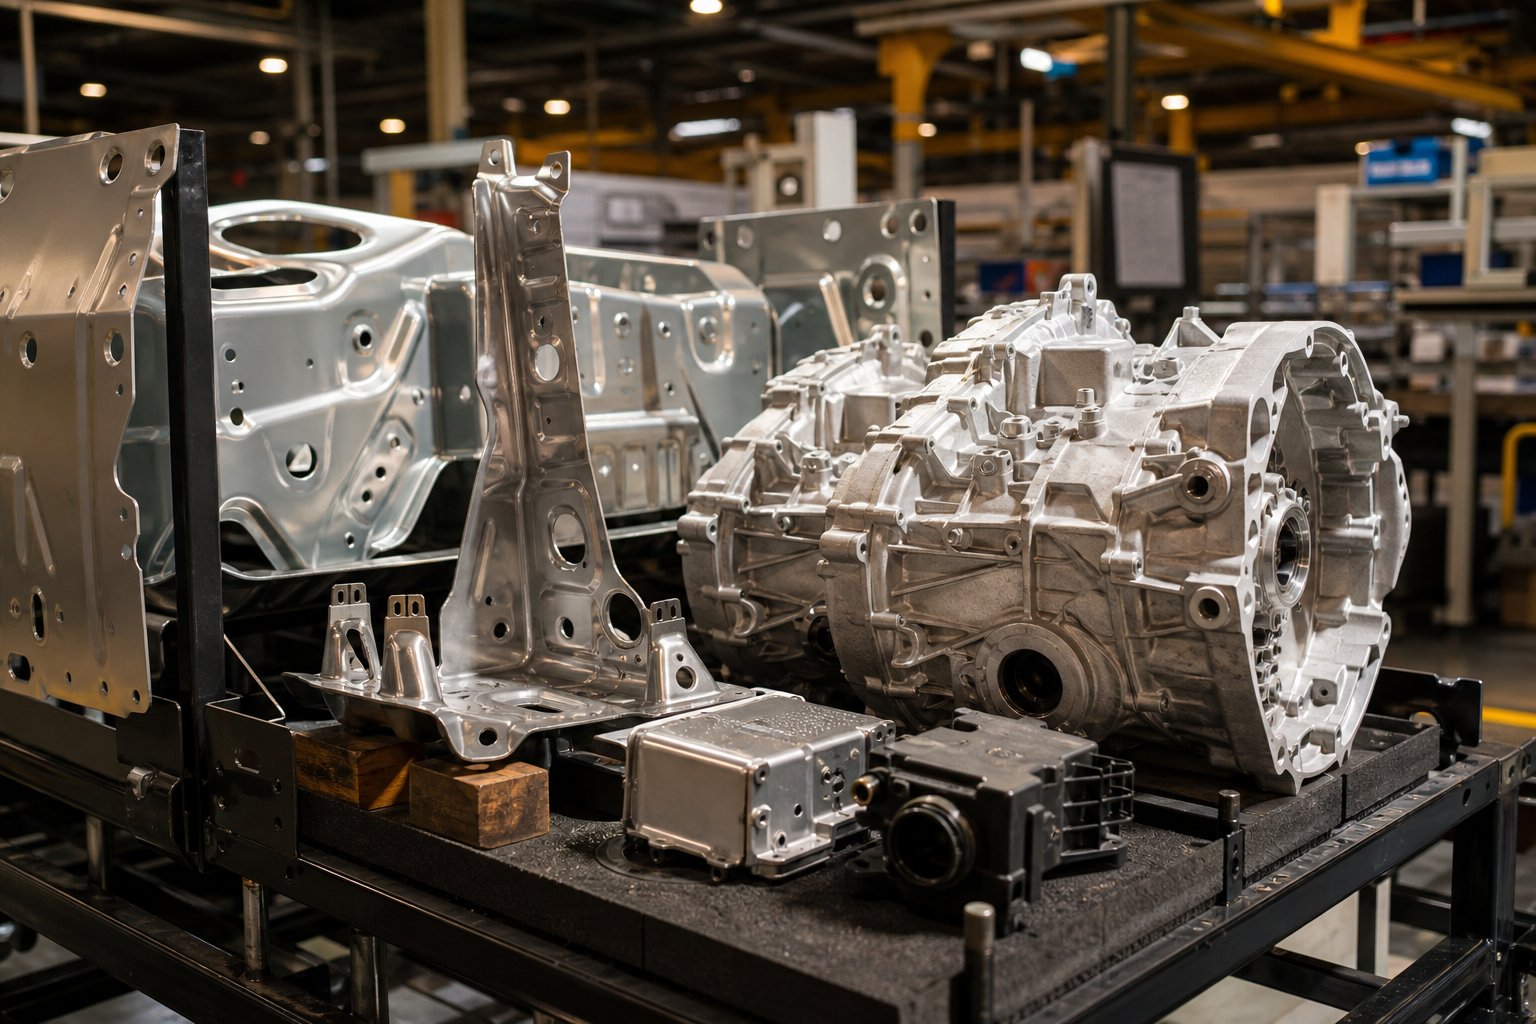
Ganga í gegnum hvaða bílasamsetningarverksmiðju sem er og þú munt taka eftir mynstri. Yfirbyggingin - þakplötur, hurðarinnréttingar, styrkingar á hliðum, gólfpönnur - er nánast að öllu leyti stimplað málmplötu. Þessir hlutar deila sameiginlegum einkennum: stórt yfirborð, grunnt dýpi miðað við fótspor, einsleit þykkt og árlegt rúmmál í hundruðum þúsunda. Málmmótun og stimplun ráða ríkjum í líkamanum-í-hvítri framleiðslu vegna þess að framsækin og flutningsmót geta stimplað málmplötur á hraða sem ekkert steypuferli passar.
Sérstakir stimplaðir bílahlutar og hvers vegna þeir halda sig á stimplunarsvæði:
- Byggingarstyrkingar B-stólpa- Há-sterkt stál sem myndast með heittimplun; krefst korns-stefnustýringar og stöðugrar veggþykktar fyrir hrunorkuupptöku.
- EV rafhlöðu girðingar- Stórir stimplaðir álplötubakkar sem þurfa flatleika, þéttleika við suðusauma og mikið-magnsafköst til að halda í við samsetningarlínur rafhlöðupakka.
- Sæti sviga og þver-meðlimir- Einföld beygð rúmfræði framleidd með 300+ höggum á mínútu; engin 3D flókið sem myndi réttlæta steypuverkfæri.
- Bremsur rykhlífar- Þunnt stimplað stál með mörgum gatum; rúmmál fara yfir eina milljón á ári á hvern ökutækjapallur.
Steypa tekur annað svæði í sama farartæki. Hvar sem rúmfræðin breytist í þrívídd, samþættir margar aðgerðir í einn hluta eða krefst innri rása og yfirmanna, tekur steypa við:
- Sendingarhús- Flóknar innri rifur, leguholur og olíugangar sem krefjast þess að sjóða tugi stimplaðra stykki saman.
- Vélarkubbar og strokkahausar- Innri vatnsjakkar og olíugallerí ómögulegt að ná með hvaða málmplötuferli sem er.
- Skynjara og ECU hús- EMI hlífðarhylki með innbyggðum festingarstöngum, tengivösum og varmastjórnunaruggum steypt í einu skoti.
- Byggingarmikil-megasteypur- Hlutar undirbyggingar að aftan sem sameina 70+ stimplaða og soðna hluta í eina álsteypu, þróun sem var frumkvöðull fyrir rafbíla.
Aerospace fylgir svipaðri rökfræði. Stimplaðir títan- og álfestingar ráða ríkjum þar sem flatir snið og ljósmælir duga, en steypt magnesíum og ál þjóna hlífum, gírkassalokum og flugvélabúnaði sem krefjast flókinnar innri rúmfræði.
Umsóknir um rafeinda- og neysluvörur
Minnkaðu kvarðann og sömu meginreglur gilda. Í rafeindatækni eru stimplaðir koparblýrammar uppistaðan í hálfleiðaraumbúðum - milljóna örsmáa koparblendiramma sem framleiddir eru á miklum hraða á framsæknum tökkum, sem tengja örflögur við hringrásartöflur í allt frá snjallsímum til bifreiða ECU. Ferlið virkar vegna þess að blýrammar eru í meginatriðum flatir, krefjast mikillar víddarnákvæmni og keyra í magni þar sem hraðaforskot stimplunar er óviðjafnanlegt.
Önnur rafeindatækni og neytendahlutir þar sem stimplun vélbúnaðar er skýrt val:
- RF skjöldur og EMI dósir- Þunn stimpluð ryðfrítt eða nikkel-silfur girðing lóðuð á PCB; einföld rúmfræði kassa við gríðarlegt rúmmál.
- Rafhlöðusenglar og gormaklemmur- Stimplað kopar eða beryllíum-kopar með nákvæmri gormfræði; treysta á efni korn eiginleika fyrir þreytu líf.
- USB og tengiskeljar- Progressive-stimpla og mynduð í þúsundum hluta á klukkustund; víddarsamkvæmni sem er mikilvæg fyrir pörunarviðmót.
Steypa gerir tilkall til rafeindasvæðis þegar hlutar þurfa burðarstífleika, hitamassa eða snyrtifleti þvert á flókin þrívíddarform:
- Fartölvu og spjaldtölvu undirvagn- Magnesíum- eða álsteyptar skeljar sem veita stífni og hita dreifist yfir þunn, bogin snið.
- Hitavaskar fyrir LED lýsingu og rafeindatækni- uggar og samþættir festingareiginleikar sem stimplun getur ekki framleitt í einni aðgerð.
- Rafmagnsverkfærahús- Steyptu áli eða magnesíum yfirbyggingar með vinnuvistfræðilegum útlínum, snittuðum bólum og mótorfestingum sameinuð í einn hluta.
- Myndavél og dróna rammar- Magnesíumsteypur sem skila lágmarksþyngd með hámarksstífni fyrir handfesta eða loftborin notkun.
Hér er það sem margir verkfræðingar líta framhjá: blendingsframleiðsla, þar sem báðir ferlar þjóna sömu lokasamsetningu. Sjáðu fyrir þér stimplaðan kopartengispinna sem er þrýst inn í steypt álskynjarahús. Eða bílhurðaeining þar sem steyptur burðarburður geymir stimplaða stálstyrktarfestingar og stimplaða koparstöng. Hvorugt ferlið kemur í stað hinna - þau bæta hvert annað upp í einni vöru. Stimpluðu hlutarnir koma með efnis-sértæka leiðni, fjöðrunareiginleika og-nákvæmni. Steyptu hlutarnir koma með þrívíddar-samþættingu og burðarvirki.
Að viðurkenna þessar blendingasviðsmyndir kemur í veg fyrir sameiginlega uppsprettugildru: að þvinga heila samsetningu í eitt ferli þegar henni er skipt yfir bæði skilar lægri heildarkostnaði og betri afköstum. Raunverulegur ákvörðunarrammi er ekki „stimplun eða steypa“ - heldur „hvaða eiginleikar tilheyra hvaða ferli og hvernig koma hlutirnir sem myndast saman?“
Hvernig á að velja á milli stimplunar og mótunarsteypu fyrir verkefnið þitt
Þú hefur séð aflfræði vinnslunnar, hönnunartakmarkanir, kostnaðarferla, gallasnið og raunveruleg-forrit í heiminum. Spurningin sem er eftir er hagnýt: þegar þú ert að glápa á nýja hlutahönnun á skjánum þínum, hvernig ákveðurðu hvaða ferli fær verkfærafjárfestingu þína?
Gleymdu abstrakt flæðiritum. Hugsaðu út frá þremur raunverulegum atburðarásum sem flestir verkfræðingar lenda ítrekað í:
Atburðarás A: Festingarfesting.Það er flatt með tveimur 90-beygjum, fjórum stungnum götum, úr 1,5 mm stimplaðri stálplötu. Árlegt magn er 200.000 einingar. Þessi hluti hefur enga innri eiginleika, enga yfirmenn, engin rif - bara beygð rúmfræði úr flatri eyðu. Svarið er stimplun, í hvert skipti. Framsækið málmstimplunarmót höndlar þetta á hundruðum högga á mínútu, og kostnaður á hlut mun vera brot af því sem steypa myndi skila.
Sviðsmynd B: Rafeindabúnaður.Það er með innri rif til að festa borð, samþætta smelli-eiginleika, þunna veggi með dragi á öllum flötum og snyrtilegt ytra byrði. Árlegt magn er 30.000 einingar. Þrívíddar -flækjustig - innri bolir þessa hluta, einsleitir þunnir veggir og samþættir eiginleikar - gera steypuna náttúrulega passa. Til að reyna að ná þessari rúmfræði með því að stimpla málmplötur myndi þurfa margar stöðvar, aukasuðu og samsetningaraðgerðir sem útiloka hvers kyns-tímaávinning.
Atburðarás C: Tengihús.Miðlungs þrívíddar rúmfræði, 80.000 einingar á ári, hægt að ná með annaðhvort fjögurra-stöðva stimplunaruppsetningu úr málmi eða einni-steypumóti. Hvort tveggja virkar tæknilega. Hérna berðu saman heildarkostnað sem landað hefur verið: stimplun ásamt auka afgreiðingu og töppun á móti steypumóti með eins-steyptum þráðum og lágmarks frágangi. Keyrðu tölurnar á bæði -, þar á meðal viðhald, brottfallshlutfall og aukaaðgerðir - áður en þú skuldbindur fjármagn.
Ákvörðunarrökfræðin nær til þriggja hliða: flækjustig rúmfræði, framleiðslumagn og heildarkostnaður að meðtöldum aukaaðgerðum. Ef hluti hreinsar fyrstu tvö hliðin sem vísa í átt að sama ferlinu hefurðu svarið þitt. Ef bæði ferlin eru tæknilega framkvæmanleg, slítur þriðja hliðið - heildarkostnaður - jafntefli.
Ákvörðunarviðmið Gátlisti fyrir verkfræðinga
Áður en þú biður um tilboð eða skuldbindur þig til verkfæra skaltu svara þessum spurningum. Þeir munu koma í veg fyrir dýrustu mistökin við málm-myndandi innkaup: að velja ferlið út frá vana eða einni breytu frekar en heildarmyndinni.
- Flækjustig í rúmfræði hluta- Er hluturinn flatur eða grunnur-myndaður (beygjur, grunnar teikningar) eða krefst hann fullrar þrívíddareiginleika eins og rifbein, bolir og innri holrúm?
- Árlegt framleiðslumagn- Ertu yfir 50.000 einingar á ári þar sem hraðaforskot stimplunar er ráðandi, eða á bilinu 5.000–30.000 þar sem einfaldleiki-steypunnar gæti vegið upp á móti hægari lotum?
- Efniskröfur- Þarftu járnmálma (stál, ryðfrítt) sem útilokar mótun? Eða ó-járnblendi (ál, sink, magnesíum) þar sem báðir ferlar keppa?
- Umburðarlyndi gagnrýni- Eru þéttustu mál þín á sléttum, í-planum eiginleikum (stimplunarkostur) eða á flóknum þrívíddarflötum sem krefjast steypu og frágangsvinnslu?
- Yfirborðsfrágangur þarf- Þarf hluturinn efnisgæði-frágangs (stimplun) eða er steypt áferð með aukafrágangi ásættanleg?
- Fjárhagsáætlun aukarekstrar- Hversu mikla eftirvinnslu-þarf hver leið? Tappun, afgrating, málun, vinnsla - þessi kostnaður snýst hagkvæmninni hraðar en flestir kaupendur búast við.
Ef svör þín vísa stöðugt í átt að einu ferli er leiðin þín skýr. Ef þeir skipta - sumum ívilnandi stimplun, þá bera aðrir aðhyllast steypu - heildar-kostnaðarsamanburð yfir að minnsta kosti tveggja- ára framleiðslutímabil áður en verkfærapantanir eru settar.
Þegar stimplun deyr eru betri fjárfestingin
Ákveðnar verkefnasnið gera sérsniðna málmstimplun að ótvíræðum sigurvegara. Þú munt þekkja þessi mynstur:
Mikið-rúmmál flatir eða grunnir-myndaðir hlutar.Þegar árlegt magn fer yfir 50.000 einingar og rúmfræði hluta helst innan beygju-, eyðingar- og hóflegrar teikningar, skapar-tímaforskot stimplunar á-hluta hagfræði sem steypa getur einfaldlega ekki passað. Framsækin mót sem keyra á 200–600+ höggum á mínútu framleiða fullbúna íhluti hraðar en nokkurt mót-fyllingarferli.
Hlutar sem krefjast stöðugrar flatar og víddarstöðugleika.Stimplaðir íhlutir viðhalda flatneskju sem felst í stofnblaði þeirra. Ef samsetningin þín byggir á viðmiðunarflötum sem verða að passa án vinnslu - heldu að hlífðarplötur, grunnplötur eða hitadreifingarskil - varðveiti yfirborðsheilleikann í gegnum mótunarferlið.
Notkun þar sem stefna efniskorns skiptir máli.Þreytu-mikilvægir þættir eins og fjaðrandi snertingar, styrkingar í burðarvirki og sveigjanleikarásir eru háðar kornastefnu fyrir endingu hringrásarinnar. Stimplun varðveitir og nýtir veltistefnu -kornbyggingar móðurspólunnar, sem gerir verkfræðingum kleift að stilla beygjur hornrétt á korna fyrir hámarks sveigjanleika og þreytuþol. Steypur hafa enga kornabyggingu - samsætu örbygging þeirra er kostur í sumum samhengi en takmörkun þegar stefnustyrkur skiptir máli.
Kröfur um járnefni.Ef forritið þitt krefst kolefnisstáls, ryðfríu stáls eða sérstakra-hástyrks málmblöndur er steypa ekki valkostur. Þessi efni eru stimpluð eingöngu í háum-myndunarheiminum.
Fyrir verkfræðinga og kaupendur sem hafa unnið í gegnum þennan gátlista og komist að þeirri niðurstöðu að stimplun sé ákjósanlegasta ferlið þeirra, er næsta skref að fá verkfæri frá birgi með sannaða verkfræðigetu.Sérsniðin stimplunarþjónusta YICHENbjóða upp á aðgangsstað fyrir verkefni sem krefjast vélræns-mótunarverkfæra - hvort sem þú þarft framsæknar steypur fyrir há-hraðaframleiðslu, heittimplunarmót fyrir burðarvirki bifreiðaíhluta eða flutningsverkfæri fyrir djúpt-dregna rúmfræði. Hönnun og framleiðslumöguleika þeirra innan-þeirra nær yfir allt úrval stimplunarforrita sem fjallað er um í þessari grein.
Að velja rétta ferlið er hálf jöfnan. Hinn helmingurinn - að finna verkfærabirgðir sem getur í raun framkvæmt mótahönnun þína á því gæðastigi sem framleiðslan þín krefst - krefst þess eigin matsviðmiða og innkaupaaga.
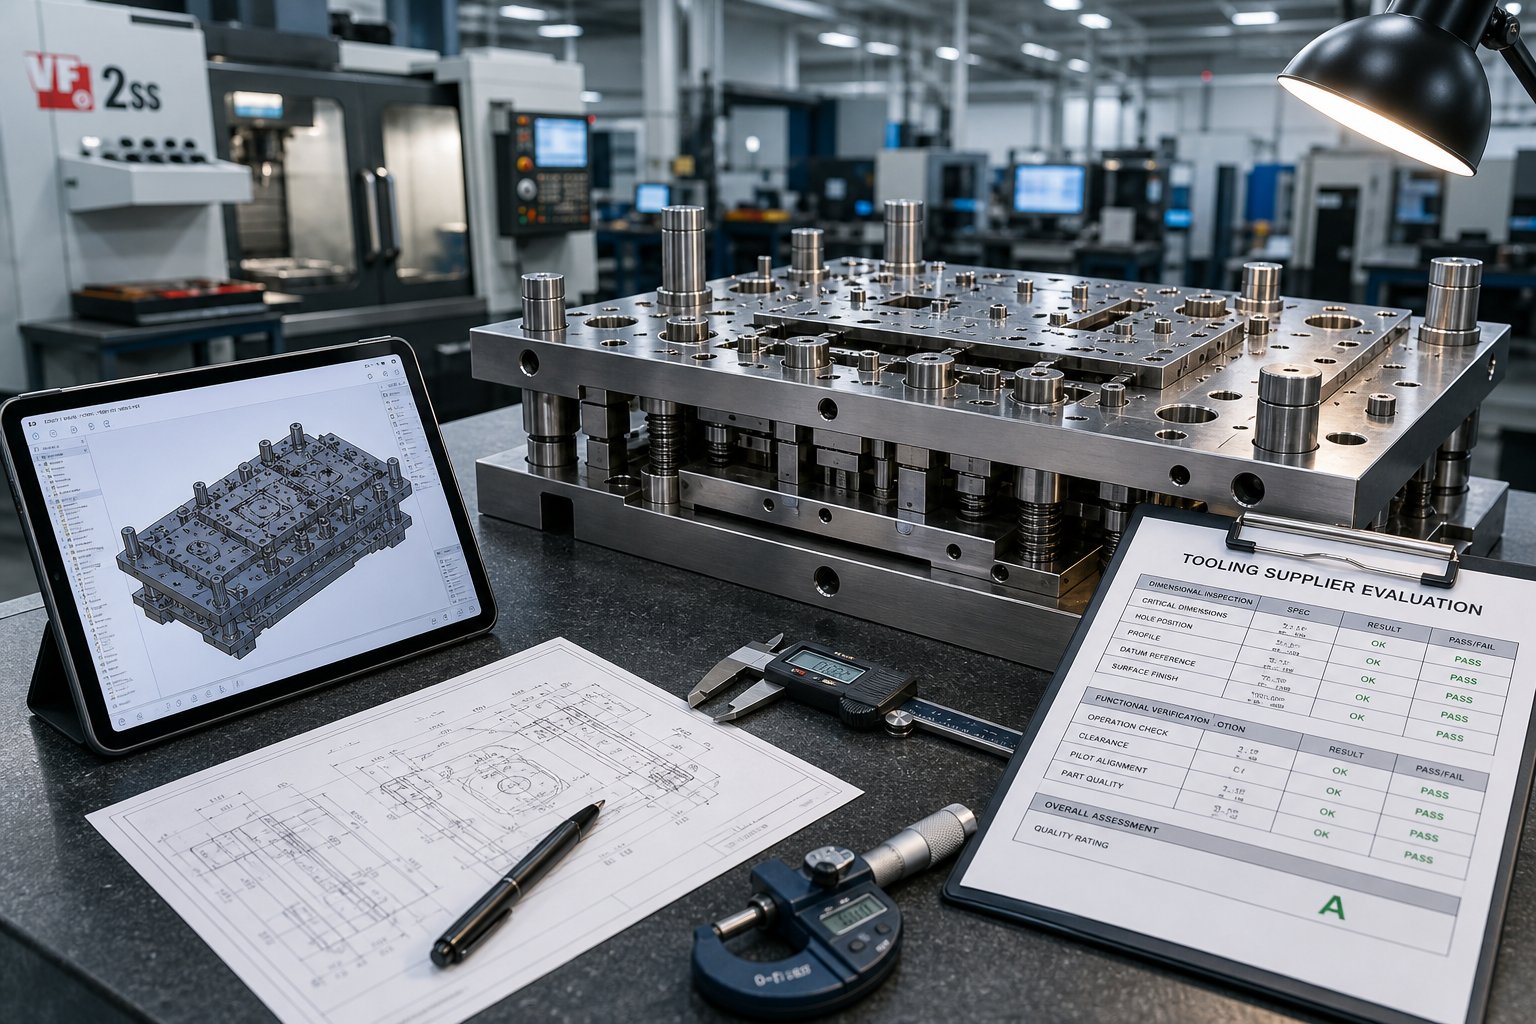
Uppruni verkfæra og mat birgja fyrir stimplun og steypuverkefni
Þú hefur greint ferlið þitt, læst rúmfræðinni og staðfest magnhagfræðina. Verkefnið lifir eða deyr á því sem gerist næst: að finna verkfærabirgða sem getur þýtt CAD skrána þína yfir í framleiðslu-tilbúið stimplunarmót eða steypumót - á réttum tíma, á kostnaðarhámarki og á því gæðastigi sem umsóknin þín krefst.
Þetta er þar sem mörg innkaupateymi hrasa. Óljós beiðni um tilboð fær óljóst verð til baka. Vantar upplýsingar kalla fram hringi fram-og-sem bæta dögum eða vikum við tímalínuna þína. Og að velja birgja sem byggir eingöngu á lægsta tilboðinu þýðir oft að uppgötva eyður í getu eftir að þú hefur þegar skuldbundið þig til verkfæradollara. Hér er hvernig á að forðast þessar gildrur.
Hvað á að hafa með í tilboði um stimplun eða steypingu
Hugsaðu um beiðni þína sem eina skjalið sem ákvarðar nákvæmni tilboða. Framleiðslubirgjar segja frá því að ófullkomnar beiðnir um beiðni bæti við eins til tveggja daga skýringarpósta fyrir hverja smáatriði sem vantar - og allar forsendur sem birgir gerir til að fylla í eyður kynnir verðáhættu sem lendir þér megin við borðið. Heildartilboð gefur þér nákvæma tilboð á 24 til 48 klukkustundum. Ófullnægjandi einn fær þér bólstrað mat sem verndar birginn, ekki þig.
Hvort sem þú ert að fá málmstimpil fyrir framsækna eyðingu eða steypumót með mörgum -holum skaltu láta eftirfarandi atriði fylgja með:
- 3D CAD líkan (STEP eða IGES) auk víddar 2D PDF- CAD skráin gerir birgjum kleift að greina rúmfræði með tilliti til framleiðslugetu. PDF teikningin kallar fram það sem skiptir máli: mikilvægar stærðir, GD&T viðmið og athugasemdir sem flytjast ekki á hlutlausu skráarsniði. Óljós mynd eða munnleg lýsing er ekki ásættanleg fyrir verkfæri.
- Efnisflokkaforskrift- „Ál“ er ekki sérstakur. Tilgreinið nákvæma málmblöndu og skapgerð: 5052-H32 fyrir stimplaða festingu, A380 fyrir mótsteypu, 1008 CRS fyrir stimpluða stálklemmu. Ef þú ert ekki viss, lýstu rekstrarumhverfinu og láttu birgjann mæla með því - en taktu samtalið með í beiðni um beiðni frekar en að skilja það eftir autt.
- Árleg rúmmálsvörpun og pöntunarmynstur- Stimpill sem er hannaður fyrir 50.000 hluta á ári notar mismunandi stálflokka og byggingaraðferðir en sá sem er smíðaður fyrir 5 milljón lotur. Tilgreindu strax magn þitt, væntanlegt árlegt magn og hvort eftirspurn er stöðug eða árstíðabundin. Þessi staki gagnapunktur knýr efnisval verkfæra, ákvarðanir um talningu á holrúmum og útreikninga á afskriftum.
- Mikilvægar stærðir og vikmörk- Merktu hvaða eiginleikar eru virknilega mikilvægir á móti almennu umburðarlyndi. Þröngari útskýringar kosta meira - ±0,05 mm hola krefst annarrar nákvæmni verkfæra en ±0,3 mm ó-mikilvæg brún. Birgir verðleggur í samræmi við ströngustu umburðarlyndi, svo ekki of-tilgreina eiginleika sem þurfa ekki á þeim að halda.
- Kröfur um yfirborðsfrágang- Tilgreindu Ra-gildi fyrir mikilvæga fleti, eða tilgreindu „staðlað sem-stimplað“ eða „sem-steypt“ ef ekki er þörf á snyrtilegri áferð. Ef hluturinn fær húðun, dufthúð eða rafskaut niðurstreymis, athugaðu að - hefur það áhrif á hvernig birgir nálgast burstýringu og yfirborðsundirbúning.
- Aukaaðgerðaþörf- Tappun, afgreiðsla, hitameðhöndlun, málun, samsetning - allt umfram aðalformunaraðgerðina. Þessar upplýsingar hafa áhrif á hvort birgir vitnar í heildarhlutann eða bara stimplunar/steypuþrepið, og þær hafa áhrif á ákvarðanir um verkfærahönnun eins og samþættingu í-smellingu eða hönnun fyrir lágmarks-eftirvinnslu.
- Afhendingartími og sendingarskilmálar- Tilgreindu ákveðna dagsetningu eða afgreiðslutíma-. „Eins fljótt og auðið er“ segir birgirinn ekkert. „Fyrstu sýnin í 6 vikur, framleiðslutæki staðfest fyrir viku 10“ gefur þeim áætlun til að skuldbinda sig til eða ýta til baka heiðarlega.
Eitt smáatriði sem skilur reynda kaupendur frá byrjendum: innihalda umsóknarsamhengið. Með því að segja birgjum þínum að "þessi festing setur upp rafhlöðueiningu rafgeyma og sér titringshleðslu" er strax merkt efni og umburðarlyndi sem þeir gætu annars misst af. Hagnýtar leiðbeiningar um tilboðsbeiðni frá reyndum framleiðendum leggja stöðugt áherslu á að umsóknarsamhengi hjálpar birgjum að ná hugsanlegum hönnunarvandamálum áður en niðurskurður á verkfærum hefst - og sparar endurskoðunarlotur og kostnað í kjölfarið.
Mat á verkfærabirgjum og afgreiðslutíma
Fullkomin beiðni um tilboð laðar að sér nákvæmar tilvitnanir. En nákvæm tilvitnun frá óhæfum birgi endar samt með ósköpum. Að meta stimplunarmót eða steypumótasöluaðila krefst þess að horfa út fyrir verð í rekstrargetu, gæðainnviði og sveigjanleika.
Hér er það sem á að meta - og rauðu fánana sem ættu að vekja varúð:
Innan-möguleika hönnunarBirgjar sem hanna og smíða verkfæri undir einu þaki endurtaka sig hraðar, viðhalda þéttari samþættingu milli hönnunaráforms og framleiðsluveruleika og eiga vandamál án þess að-fingrum bendi á milli hönnunarhúss og sérstakrar framleiðsluverkstæðis. Spyrðu hvort þeir noti hermunarhugbúnað (myndandi greiningu fyrir stimplun, flæðishermi fyrir steypu) til að sannreyna verkfæri áður en stál er skorið. Ef hönnun deyja er útvistuð skaltu skilja hver á hönnunar-IP og hvernig endurskoðunarlotum er stjórnað.
Efnisvottun og rekjanleiki. Matsrammar birgjagreina stöðugt rekjanleika efnis sem ó-viðsemjanlegt viðmið. Birgir þinn ætti að útvega mylluvottorð fyrir bæði verkfærastálið (D2, A2, H13 eða karbítinnlegg) og framleiðsluefnið sem þeir munu keyra í gegnum mótið. Í eftirlitsskyldum atvinnugreinum - bíla (IATF 16949), flugvéla (AS9100), læknisfræði - eru þessar vottanir ekki valfrjálsar; þær eru endurskoðunarkröfur.
Gæðastjórnunarkerfi.ISO 9001 vottun er grunnvísbending um að birgir hafi skjalfest ferla fyrir hönnunareftirlit, í-ferlisskoðun og úrbætur. Fyrir stimplun bíla, leitaðu að IATF 16949 samræmi. Fyrir utan vottorðið, spyrðu um útfærslu SPC þeirra, kvörðunaráætlanir fyrir skoðunarbúnað og gallaða rakningarkerfi. Birgir sem notar tölfræðilega ferlistýringu til að fylgjast með stimplunarframleiðslu nær víddarreki áður en það verður lotuhöfnun.
Frumgerð og sýnishorn framboð.Geta þeir framleitt mjúkar-frumgerðir verkfæra eða fyrstu-vörusýni áður en þeir skuldbinda sig til að herða framleiðslutæki? Þessi möguleiki dregur verulega úr áhættu - þú staðfestir hæfni, virkni og samsetningu áður en þú eyðir $50,000+ í herta framsækna tening. Birgir sem sleppa þessu skrefi eða geta ekki boðið það eru að biðja þig um að tefla á fyrsta-árangri.
Framleiðslu stigstærð.Upphafleg pöntun þín gæti verið 20.000 hlutar á ári, en ef eftirspurnin vex í 200.000, getur birgirinn skalað? Leggðu mat á tonnafjölda prentunar, tiltæka vinnutíma, vinnuafldýpt og vilja til að smíða afrit verkfæri fyrir fjöl-pressuframleiðslu. Birgir með miðlungs straumgetu en sýnt lipurð er oft betri en stærri aðstöðu með stífri tímasetningu og löngum biðraðir-tíma.
Rauðir fánar til að fylgjast með:
- Að vitna án þess að spyrja tæknilegra spurninga um þinn hlut - gefur til kynna að þeir séu að verðleggja blinda frekar en að búa til lausn.
- Enginn vilji til að deila sýnishornsskoðunarskýrslum eða PPAP skjölum frá fyrri verkefnum.
- Leiðslutímar sem gefnir eru upp án skilyrða - reyndir birgjar gera greinarmun á hönnunarfrágangi, verkfærasmíði, sýnatöku og framleiðslu-tilbúnum tímamótum.
- Verðlagning verulega undir markaðnum án skýrrar skýringar - gefur venjulega til kynna horn sem eru skorin í gæðum verkfærastáls, hitameðferð eða klára slípun sem styttir endingartíma málsins.
Fyrir kaupendur sem hafa unnið í gegnum þetta matsferli og komist að þeirri niðurstöðu að sérsniðin stimplun sé leið þeirra áfram,YICHENtáknar áþreifanlegan upphafspunkt. Verkfræðiteymi þeirra fjallar um framsækna, flutnings- og heitstimplunarhönnun með -húsframleiðslu - sem er viðeigandi fyrir verkefni, allt frá háum-rúmmálsfestingum fyrir bíla til nákvæmra málmstimplaverkfæra fyrir rafeindatækni. Þeir eru einn hæfur valkostur meðal viðmiðanna sem fjallað er um hér, en sambland þeirra af sérsniðnum mótunarverkfræði og framleiðslugetu í -stærð gerir þá að hagnýtu úrræði fyrir kaupendur sem eru að fara inn í innkaupastigið með skýra forskrift í höndunum.
Innkaup í stimplunarsteypuverkefnum snúast ekki bara um að finna ódýrasta tilboðið. Þetta snýst um að samræma tæknilegar kröfur þínar við birgi sem hefur getu, gæðakerfi og framleiðslugetu í samræmi við allan líftíma verkefnisins - frá fyrstu frumgerð til ár-viðhalds og endurskerpu. Fáðu rétta tilboðsbeiðnina, metið út frá efni frekar en verði einu saman og verkfærafjárfestingin sem fylgir mun skila ávöxtun yfir milljónir framleiðsluferla.
Stimplun steypa: Algengar spurningar
1. Hver er aðalmunurinn á stimplun og deyjasteypu?
Stimplun er kalt-mótunarferli sem notar vélrænan kraft til að endurmóta solid málmplötu í hluta með kýlum og mótum. Steypa er heitt-mótunarferli sem sprautar bráðnum málmi (venjulega áli, sink eða magnesíum) í endurnýtanlegt stálmót undir miklum þrýstingi. Grundvallarmunurinn er sá að stimplun endurmótar föstu efni á meðan mótsteypa storknar fljótandi málm. Þessi munur rekur allar ákvarðanir eftir á um verkfæri, efni, rúmfræði sem hægt er að ná og-kostnaðaruppbyggingu.
2. Er hægt að steypa stál?
Ekki er hægt að steypa stál með hefðbundnum búnaði. Stál bráðnar á milli 1.370 og 1.530 gráður á Celsíus, hitastig sem myndi hratt eyðileggja jafnvel hert verkfæra-stálmót. Samkvæmt gögnum iðnaðarins nota 95% af steyptum hlutum ó-járnmálma eins og ál, sink og magnesíum. Stálhlutar sem krefjast mótsframleiðsla-er venjulega framleidd með fjárfestingarsteypu eða sandsteypu, þar sem eyðanleg mót þola mikinn hita. Fyrir stór-stálíhluti með flatri eða grunnri rúmfræði er málmstimplun með framsæknum eða flutningsmótum staðlaða framleiðsluaðferðina.
3. Hvenær ætti ég að velja stimplun fram yfir mótunarsteypu fyrir hlutana mína?
Stimplun er betri fjárfesting þegar hlutar þínir eru flatir eða grunnir-myndaðir (beygjur, eyður, miðlungs dregnir), árlegt rúmmál fara yfir 50.000 einingar, þú þarft járn efni eins og kolefnisstál eða ryðfrítt stál, eða ströngustu vikmörk þín eru á-planeiginleikum. Stimplun vinnur einnig þegar stefna efniskorns skiptir máli fyrir þreytulífið, eða þegar stöðugt flatneskju er krafist fyrir parandi yfirborð. Birgir eins og YICHEN (yichen-group.com/stamping-die/) bjóða upp á sérsniðna stimplunartækni fyrir framsækin, flutnings- og heitstimplunarforrit í þessum aðstæðum.
4. Hvaða upplýsingar ætti ég að láta fylgja með í beiðni um stimplun eða steypu?
Heildarbeiðnitilboð ætti að innihalda 3D CAD líkan (STEP eða IGES) með stærð 2D PDF, nákvæma efnisflokkun og temprunarforskrift, árleg rúmmálsvörpun með pöntunarmynstri, mikilvægar stærðir merktar með sérstökum vikmörkum, kröfur um yfirborðsáferð með Ra gildum, aukavinnsluþörf (tappun, málun, hitameðhöndlun) og tímalínu fyrir afhendingu steypu. Að innihalda umsóknarsamhengi hjálpar birgjum að bera kennsl á hugsanleg hönnunarvandamál áður en verkfæri hefjast. Ófullnægjandi beiðnir um beiðnir bæta venjulega við eins til tveggja daga skýringar fyrir hverja smáatriði sem vantar og leiða til bólstraðrar verðlagningar sem verndar birginn frekar en kaupandann.
5. Hverjir eru algengustu gallarnir í stimplun og mótsteypu?
Stimplunargallar tengjast vélrænni krafti: afturhlaup (teygjanlegt endurheimt eftir mótun), hrukkum (ófullnægjandi kraftur í eyðuhaldara), rifi (álag fer yfir efnismörk) og burr (slitnar gatakantar eða rangt úthreinsun). Gallar í steypu tengjast varmahegðun: loftgropleika (fast loft við innspýtingu), rýrnunarhol (ójöfn storknun), kaldlokun (málmframhliðar ná ekki að sameinast) og leiftur (umfram málmi við skillínur). Hvert ferli krefst mismunandi skoðunaraðferða. Stimplaðir hlutar nota SPC kort og CMM sannprófun, en steyptir hlutar þurfa röntgenskoðun og þrýstingsprófun til að greina innri grop.


