


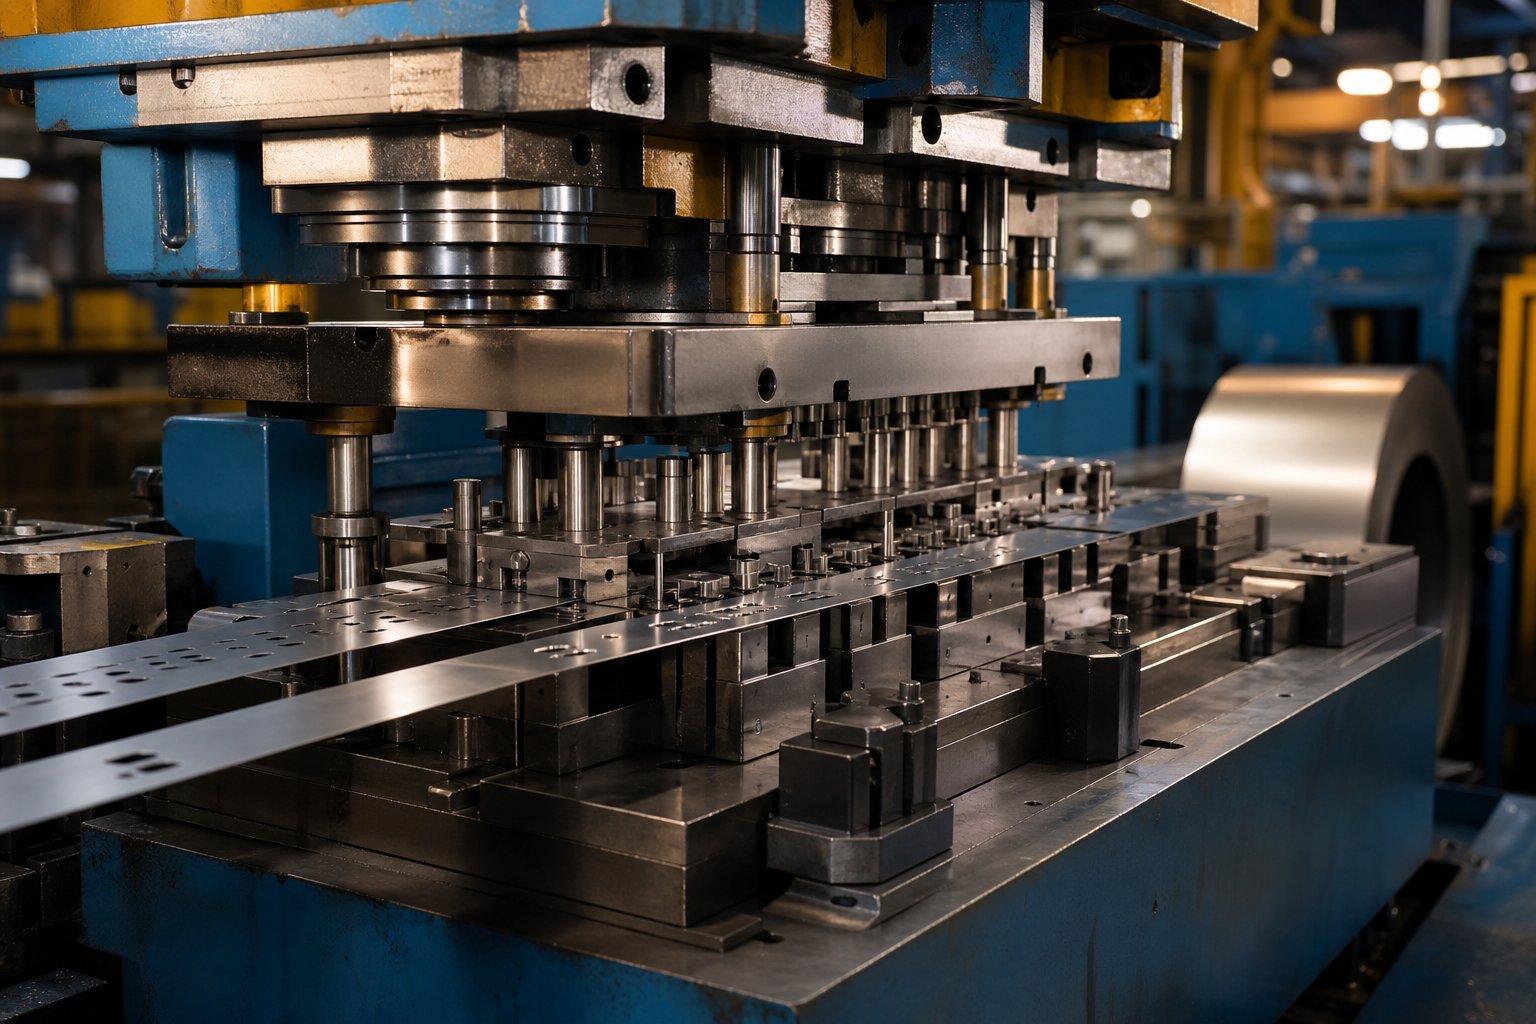
Það sem framsækið deyjastimplafyrirtæki gerir í raun og veru
Áður en þú getur komið auga á rauða fána hjá birgi þarftu skýra mynd af því hvað ferlið felur í sér og hverju framsækið stimplunarfyrirtæki er í raun að skila. Of margir kaupendur hoppa beint til að vitna án þess að skilja vélfræðina á bak við hlutana sem þeir þurfa. Það þekkingarbil er einmitt þar sem dýr mistök byrja.
Hvað er Progressive Die Stamping
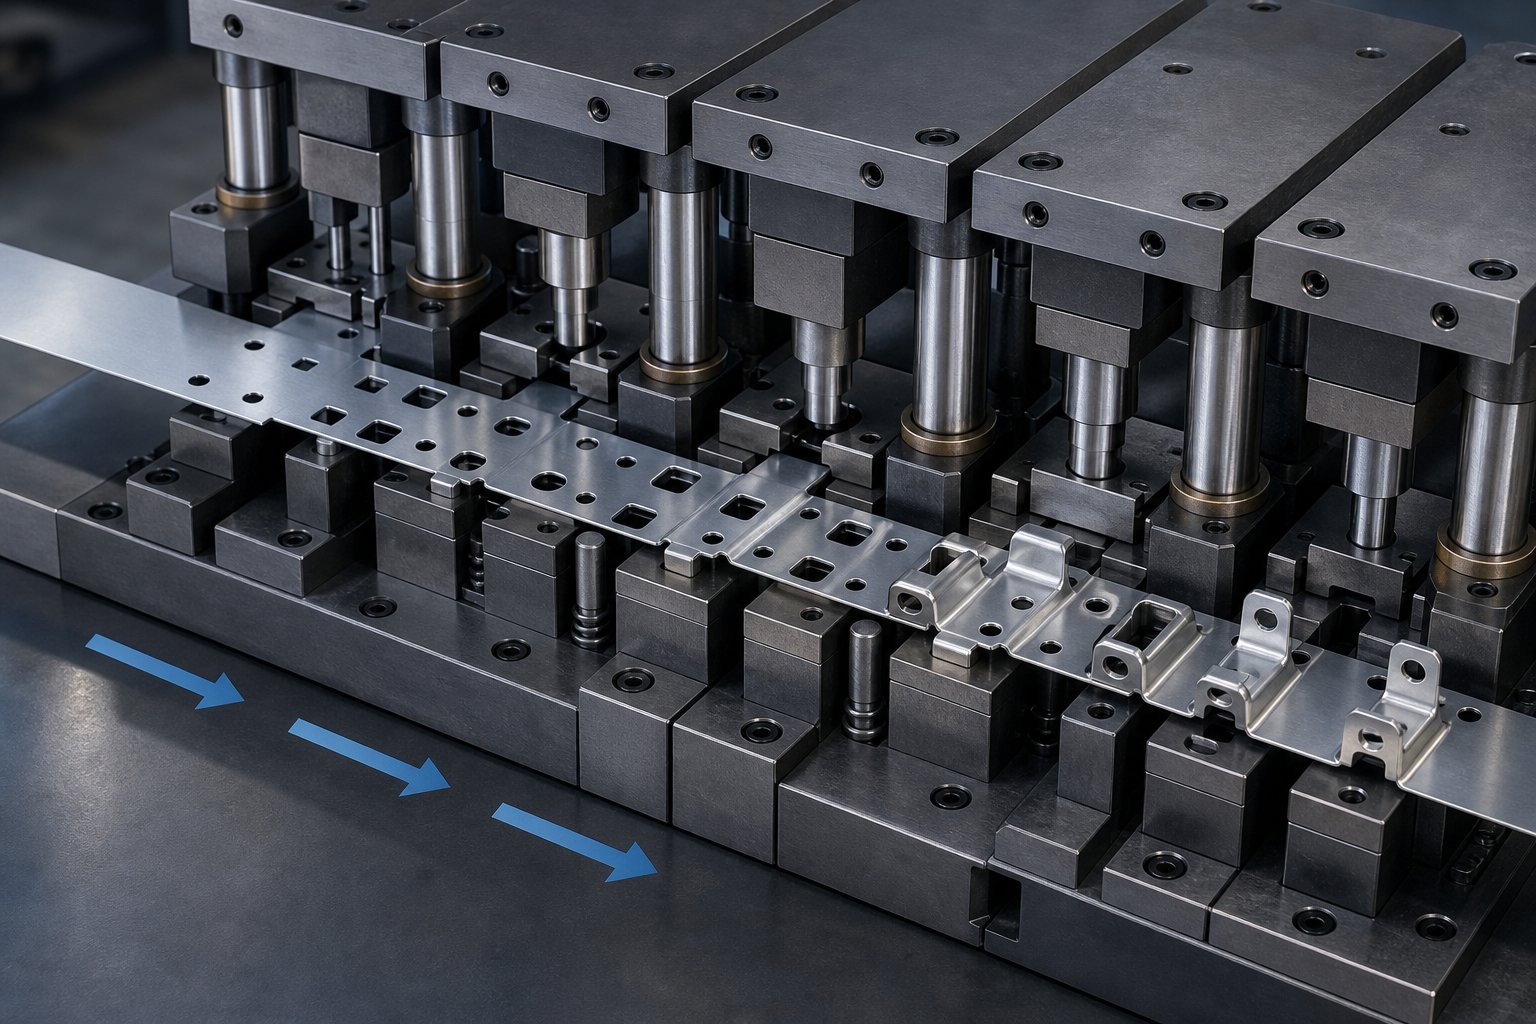
Progressive die stimplun er málmmótunarferli þar sem samfelld ræma af málmi streymir í gegnum eina móta sem inniheldur margar stöðvar, sem hver framkvæmir sérstaka aðgerð - göt, eyðsla, beygja eða móta - þar til fullunnin hlutinn er aðskilinn á lokastöðinni við hvert pressuslag.
Svohvað er framsækinn deyja, nákvæmlega? Hugsaðu um það sem færiband sem er þjappað saman í eitt verkfæri. Spóla úr flötu málmplötu - stáli, áli, kopar eða öðrum málmblöndur - vindur upp og fer inn í stimplunarpressu. Með hverju höggi færist ræman fram nákvæmt skref (kallað skurðarhæð) inn á næstu stöð. Ein stöð gæti slegið gat, sú næsta beygir flipa og önnur myndar útlínur. Þegar ræman er komin á síðustu stöðina fellur fullmótaður íhlutur laus. Afgangurinn af burðarræmunni verður endurvinnanlegt rusl.
Framsækið stimplunarfyrirtæki hannar, smíðar og rekur þessi fjöl-stöðvaverkfæri til að framleiða fullbúna hluta í mælikvarða. Pressur virka venjulega á milli 25 og yfir 200 höggum á mínútu, sem þýðir að einn teygja getur framleitt hundruð eins íhluta á nokkurra mínútna fresti. Niðurstaðan er endurtekin rúmfræði, þröng vikmörk og lágur kostnaður á hverja-einingu þegar verkfæri eru komin á sinn stað.
Hvernig framsækin deyja er frábrugðin stakri-stöðvum
Ímyndaðu þér að þú þurfir festingu sem þarf gat, tvær beygjur og hak. Með verkfærum á einni-stöð gerist hver þessara aðgerða í sérstakri teygju á sérstakri pressulotu. Rekstraraðili - eða vélmenni - færir hlutinn á milli stöðva handvirkt. Það virkar fyrir frumgerðir eða stuttar keyrslur, en það er hægara og kynnir meðhöndlunarvillur.
Framsækin málmstimplun útilokar þann hluta-til-hluta meðhöndlun algjörlega. Vegna þess að ræman helst tengd í gegnum burðarvef, helst hver aðgerð í takt við sama viðmið. Þú færð hraðari hringrásartíma, færri gæðabreytur og verulega lægri launakostnað. Viðskiptin-eru meiri fyrirframfjárfesting í verkfærum - sérsniðin framsækin tening getur verið á bilinu $10.000 til $200.000 eða meira, allt eftir flóknum hluta og fjölda stöðva.
Fyrir kaupendur sem kaupa meðal-til-mikið-magn íhluta - heldu að þúsundir til milljóna hluta árlega - framsækin stimplun sé oft -hagkvæmasta leiðin. Skilningur á því hvernig þetta er frábrugðið einfaldari aðferðum gefur þér grunnlínu til að meta hvort hæfileikar birgis samsvari raunverulega framleiðsluþörfum þínum.
Það mat byggist hins vegar á því að vita hvað gerist inni í teningnum á hverri stöð og hvernig ákvarðanir um ræmur hafa bein áhrif á gæði hluta, efnisnotkun og kostnað.
Hvernig framsækið stimplunarferli virkar skref fyrir skref
Ákvarðanir um útsetningu ræma móta allt sem á eftir kemur - frá því hversu margar stöðvar kera inniheldur til hversu mikið hráefni endar sem rusl. Að skiljaframsækið deyja stimplunarferliá þessu stigi skilur kaupendur sem ná rauðum fánum birgja frá þeim sem uppgötva vandamál eftir að greitt er fyrir verkfæri.
Strip Layout og Station Sequencing
Sérhver framsækin stimplunarhönnun byrjar með ræmaskipulaginu. Verkfræðingar kortleggja nákvæmlega hvernig hluturinn verður stilltur á málmröndina, hvaða aðgerðir eiga sér stað á hvaða stöðvum og hversu mikið efni situr á milli hvers hluta. Þessi teikning ákvarðar straumhæð (fjarlægðin sem ræman fer fram á hvert högg), breidd burðarvefs og röð skurða og forma.
Af hverju skiptir röðun svona miklu máli? Gat og rifur koma venjulega fyrst, á meðan efnið er enn flatt og stöðugt. Beygja og móta fylgja eftir að sniðið hefur verið komið á. Ef þú snýrð þeirri röð við, geta göt og raufar skekkt við síðari mótunarskref og ýtt hlutum úr þolmörkum. Vel-skipulagt ræmaskipulag jafnar einnig skurðkrafta þvert á stöðvar til að koma í veg fyrir að ræman velti eða bogni inni í teningnum.
Efnisnýting er þar sem framsækin stimplunarhönnun hefur bein áhrif á kostnað þinn. Viðmið iðnaðarins miðar við að minnsta kosti 75% efnisnýtni. Verkfræðingar ná þessu með því að fínstilla hluta hreiður - stundum halla hlutum í horn eða nota aðrar burðarstillingar - til að lágmarka beinagrind sem skilur er eftir. Breidd burðarvefs fylgir hagnýtri reglu: að jafnaði að minnsta kosti tvöföld efnisþykkt til að viðhalda stífni ræmunnar án þess að sóa lager.
Frá spólu til fullbúins hluta
Sjáðu fyrir þér spólu úr málmplötu sem vegur hundruð eða þúsundir punda. Framsækið stimplunarferlið umbreytir þessum hráa spólu í nákvæma íhluti í gegnum þétt stjórnaða röð. Hér er hvernig dæmigerð hringrás keyrir á framsækinni stimplunarvél:
- Hleðsla og afspólun spólu:Málmspólan er fest á afspólu, sem greiðir út ræma með stýrðum hraða sem passar við pressuhraða.
- Réttrétting:Röndin fer í gegnum sléttu sem fjarlægir spólusettið - sveigjuminnið frá því að vera vindað - þannig að efnið fer flatt inn í teninguna og streitulaust-.
- Fóðrun:Servófóðrari færir ræmuna fram um nákvæma hæðarfjarlægð með hverju þrýstihöggi, venjulega nákvæmt í innan við þúsundustu úr tommu.
- Flugstjórn:Pilotpinnar fara í for-gata göt til að læsa ræmunni í nákvæma staðsetningu áður en nokkur mynd á sér stað.
- Röð stöðvastarfsemi:Hver stöð framkvæmir sitt tilnefnda verkefni - að stinga í holur, eygja snið, beygja flipa, teikna eiginleika, mynta yfirborð eða upphleypt smáatriði.
- Flutningur flutningsaðila:Í öllu ferlinu er hluturinn áfram tengdur við burðarræmuna, sem virkar sem færiband sem flytur vinnustykkið frá stöð til stöðvar.
- Lokamörk:Á síðustu stöð er fullunnin hlutinn skorinn frá burðarræmunni.
- Brottkast og innheimta:Fullbúnir hlutar falla í tunnur eða á færibönd, en rusl sniglar og notaða burðarröndin eru flutt til endurvinnslu.
Allt þetta hringrás - frá straumi til útkasts - gerist með hverri ýttu höggi. Við háan framleiðsluhraða getur prog-deyja sem keyrir á 200 eða fleiri höggum á mínútu framleitt þúsundir fullunninna hluta á klukkustund með lágmarks mannlegri íhlutun.
Pilot Holes og skráningarnákvæmni
Pilot holur eru að öllum líkindum mikilvægasti eiginleikinn í framsæknum deyjaverkfærum. Þetta eru lítil, nákvæmlega gatað göt - venjulega búin til á fyrstu eða annarri stöðinni - sem þjóna einum tilgangi: að halda hverri síðari aðgerð í takt við sama viðmiðunarpunkt.
Hér er vandamálið sem þeir leysa. Servo matarar eru nákvæmir, en smávægilegar breytingar á fóðrunarfjarlægð safnast fyrir á mörgum stöðvum. Án leiðréttingar gæti hluti sem þarf gat sem er miðjusett 5 mm frá beygjubrún rekið 0,05 mm á hverja stöð - nóg til að ýta endanlegum víddum úr forskrift yfir 10- stöðvamót. Pilot pinnar, sem fara inn í for-götin rétt áður en pressan lokar, endurskrá ræmuna líkamlega í rétta stöðu í hvert högg.
Fyrir nákvæma vinnu er úthreinsun-til-hola venjulega á bilinu 0,0005 til 0,001 tommur. Þessi þétt festa tryggir að ræman getur ekki færst til hliðar eða langsum meðan á mótun stendur. Þegar hlutar birgis sýna ósamræmi -til að-eiginleika tengsl, eru slitnir eða óviðeigandi stórir flugmenn oft sökudólgurinn - gæðamerki sem vert er að rannsaka við úttektir birgja.
Hönnun burðarræma tengist beint áreiðanleika flugmanns. Ef burðarefnið er of þröngt eða skortir stífleika getur það sveigst á milli stöðva, sem veldur því að stýrisgöt lengjast með tímanum. Verkfræðingar jafna breidd burðarefnis á móti efnissparnaði, vitandi að bilað burðarefni þýðir misheppnaða framleiðslu, óháð því hversu skilvirkt varpið lítur út á pappír.
Þessi grundvallaratriði hönnunar - ræmaútlits, stöðvarröðunar og tilraunaskráningar - mynda tæknilegan grunn sem aðskilur hæfa birgja frá þeim sem setja saman verkfæri sem þeir skilja ekki að fullu. Raunverulega prófið kemur þegar þú berð saman hvernig mismunandi deyjaaðferðir höndla hluta sem þrýsta út fyrir einfaldar flatar rúmfræði.
Samanburður á framsæknum deyjum til að flytja og samsettar stimplunaraðferðir
Ekki eiga allir hlutir heima í framsæknum teningi. Að viðurkenna þann aðgreining er eitt skýrasta merkið sem aðgreinir upplýsta kaupendur frá þeim sem samþykkja hvað sem birgir leggur til. Ef söluaðili mælir með framsækinni stimplun úr málmi fyrir hluta sem hentar betur fyrir flutning eða samsett ferli, þá er það rauður fáni sem vert er að grípa snemma.
Progressive vs Transfer vs Compound Die Stamping
Hver aðferð notar deyja og stimplunarpressu til að móta málmplötur, en þeir eru grundvallarmunir í því hvernig efni hreyfist, hvaða rúmfræði þeir höndla og hvar þeir eru hagfræðilegir.
Framsóknarmaður deyrhaltu vinnustykkinu festu við burðarræmu í gegn. Ströndin straumar áfram stöð fyrir stöð og tekur upp nýja eiginleika með hverju þrýstislagi. Þetta gerir framsæknar teygjur tilvalin fyrir mikið-magn af litlum-til-meðalstórum hlutum með miðlungs rúmfræðilegum flóknum - sviga, skautum, klemmum og tengjum framleidd af hundruðum þúsunda.
Flutningur deyraðskilið eyðuna frá ræmunni á fyrstu stöðinni. Vélrænir fingur eða skutlubúnaður færa þá lausu auða á milli síðari stöðva. Vegna þess að hluturinn er ekki lengur bundinn af ræmubreidd, höndlar flutningsstimplun stærri íhluti og dýpri drátt sem framsækin teyja getur ekki tekið við. Hugsaðu um burðarvirki bílaspjöld, sívalt hlíf eða djúpt-dregnar bollar.
Efnasamband deyrframkvæma margar klippingaraðgerðir - eins og að slíta og stinga - í einu ýta höggi. Þeir skara fram úr í að framleiða einfalda flata hluta þar sem þétt sammiðja milli innri og ytri sniða er mikilvæg, eins og þvottavélar, flatir hringir og raflagnir. Hraði er minni en framsækin stimplun, en víddarnákvæmni milli eiginleika er í eðli sínu betri vegna þess að allt er skorið samtímis.
Taflan hér að neðan kortleggur þessar aðferðir þvert á þau viðmið sem skipta mestu máli við mat á birgjum:
| Viðmið | Framsóknarmaður deyr | Flytja deyr | Efnasamband deyr |
|---|---|---|---|
| Hlutastærð | Lítil til miðlungs (takmörkuð af breidd ræmunnar) | Miðlungs til stór (engin ræma þvingun) | Lítil til miðlungs (flat snið) |
| Framleiðslumagn þröskuldur | Hátt (venjulega 100,000+ árlega) | Miðlungs til hátt (10.000–500,000+) | Lágt til miðlungs (1.000–100.000) |
| Geometrísk flókið | Miðlungs (beygja, myndast, stinga í einu plani) | Hátt (djúpdrættir, fjöl-ása myndar) | Lágt (aðeins flatskurðaraðgerðir) |
| Verkfærakostnaður | Hátt ($10K–$200K+) | Í meðallagi til hátt | Lágt til í meðallagi |
| Hringhraði | Hraðast (allt að 1,200+ högg/mín.) | Í meðallagi (vélrænn flutningur takmarkar hraða) | Miðlungs (eins-högg, minni afköst) |
Þú munt taka eftir því að framsækin teygju- og stimplunarflutningsaðferðir skarast á meðal-rúmmálssviðinu. Sú skörun er einmitt þar sem sérfræðiþekking birgja skiptir mestu - reyndur verkfræðingur getur greint hvaða aðferð skilar betri hagkvæmni fyrir hverja-einingu fyrir sérstaka rúmfræði þína og árlega eftirspurn.
Hlutarúmfræði sem hentar ekki fyrir framsækið deyi
Heiðarlegir birgjar munu segja þér hvenær framsækin deyja er rangt tæki fyrir starfið. Hér eru atburðarásin þar sem þær skortir:
- Djúpdrættir sem fara yfir efnismörk:Þegar dráttardýpt hlutar fer yfir þvermál hans eða minnstu breidd, getur ræman ekki haldið heilleika milli stöðva. Efnið þynnist út fyrir viðunandi mörk eða rifnar alveg. Flutningsstimplun, sem gerir kleift að endur-gripa og endurteikna lausa eyðuna, meðhöndlar þessar rúmfræði á áreiðanlegan hátt.
- Ofstórir hlutar:Framsækin deyja er takmörkuð af tiltækri ræmubreidd, venjulega að hámarki í kringum 24 tommur eftir pressagetu. Hlutar sem eru stærri en það sem spóla getur veitt passa einfaldlega ekki við sniðið.
- Mjög lágt magn:Ef árleg eftirspurn situr undir 5.000 til 10.000 einingar, skilar verkfærafjárfestingu fyrir framsækið deyja sjaldan til baka. Einfaldari uppsetningar á einni-stöð eða samsettar deyja bjóða upp á hraðari og ódýrari leið til framleiðslu.
- Hlutar sem krefjast aðgerða á mörgum flötum:Vegna þess að ræman takmarkar stefnu, glíma framsækin teygja við eiginleika sem verða að myndast efst, botn og hliðar íhluta í einni umferð. Flutningskerfi, með hæfileika sínum til að snúa og endurstilla eyður, höndla fjöl-yfirborðsvinnu á eðlilegri hátt.
Birgir sem ýtir á framsækinn deyjum fyrir hverja notkun óháð sniðum er að forgangsraða búnaðarnotkun sinni fram yfir þarfir verkefnisins. Bestu deyja- og stimplunaraðilarnir mæla með aðferðinni sem passar við þinn hlut - jafnvel þegar það þýðir annað ferli en aðalgeta þeirra.
Það er grundvallaratriði að vita hvaða aðferð hentar rúmfræði þinni og rúmmáli. Næsta spurning er hvort tiltekin iðnaður þinn bæti við kröfum - vikmörkum, efnisvottun eða samræmisstöðlum - sem þrengja enn frekar hvaða birgjar geta í raun staðið við.
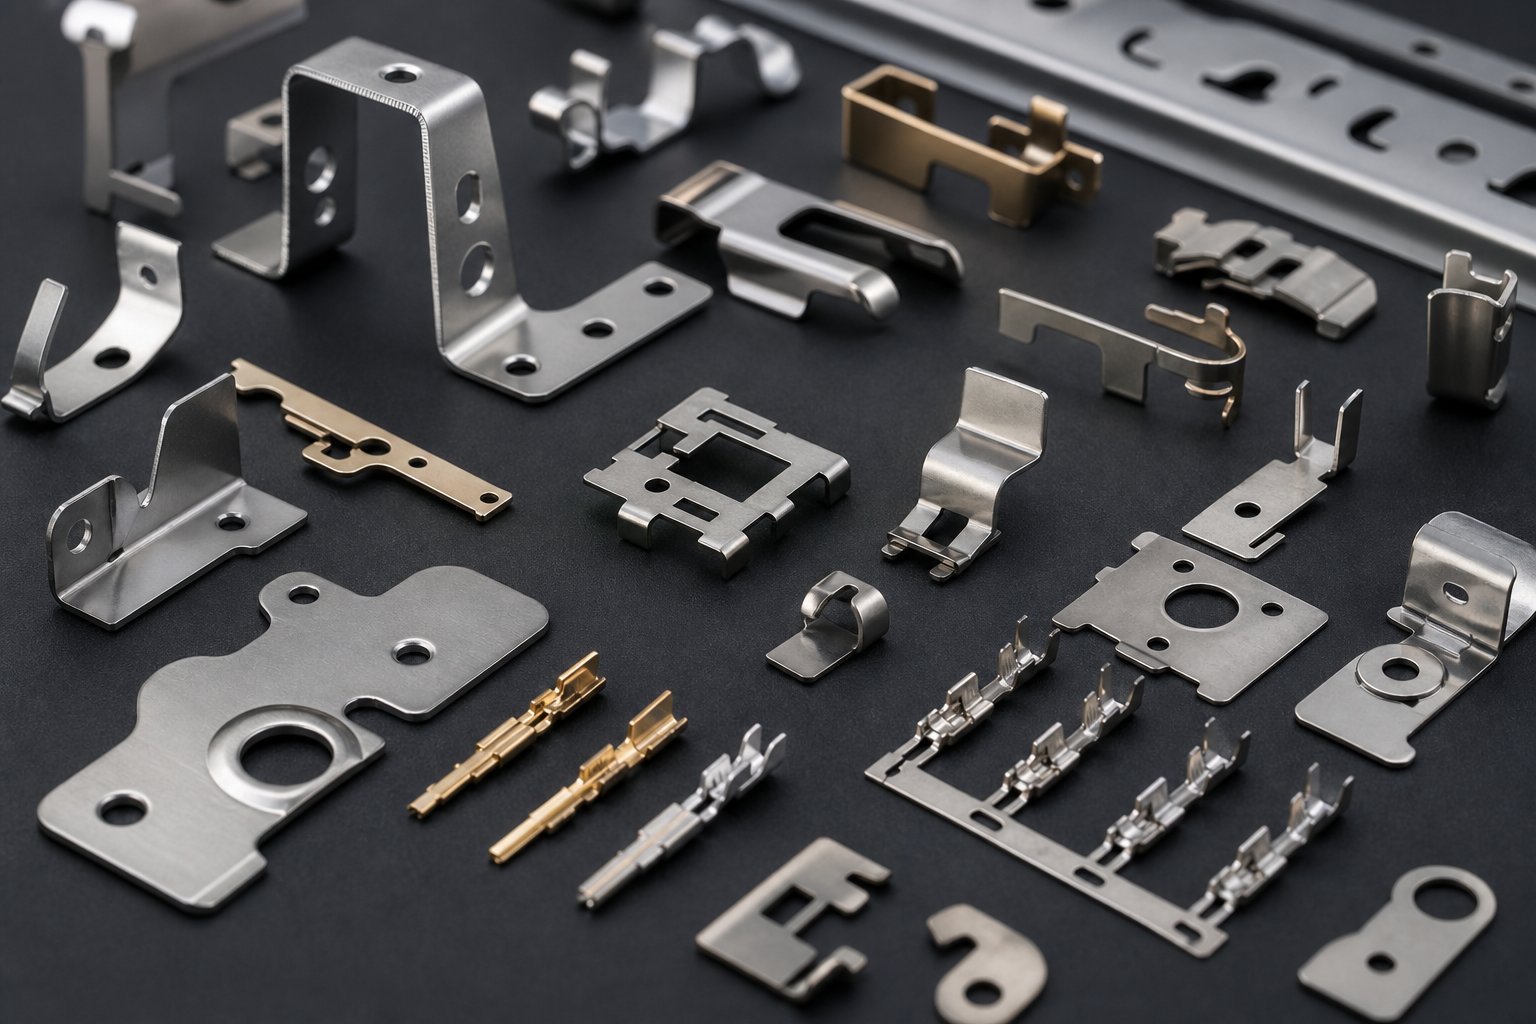
Atvinnugreinar og hlutategundir henta best fyrir framsækna stimplun
Iðnaðar-sérstakar kröfur gera meira en að þrengja birgðalistann þinn - þær ákvarða hvort framsækin stimplun sé jafnvel rétta ferlið fyrir viðkomandi hluta. Rauður fáni sem vert er að grípa snemma? Birgir sem skráir "bifreiðar, rafeindatækni, læknisfræði og loftræstikerfi" á vefsíðu sinni án þess að útskýra hvaða eiginleikar hlutar í þessum geirum krefjast í raun framsækinna verkfæra. Það bil á milli almenns iðnaðarmerkis og raunverulegrar tæknilegrar passa er þar sem mistök við innkaup eiga sér stað.
Rauði þráðurinn í öllum atvinnugreinum þar sem framsækin deyr ráða er ekki geirinn sjálfur. Það er samsetning þriggja hluta eiginleika: stöðuga endurtekna rúmfræði, mikið árlegt rúmmál (venjulega tugþúsundir til milljóna eininga) og efni sem eru samhæf við samfellda ræmamyndun. Þegar íhluturinn þinn hakar við alla þrjá kassana skilar stigvaxandi stimplun óviðjafnanlega kostnaðarhagkvæmni.
Kröfur um bíla- og rafbílaíhluti
Bílaframleiðendur og rafbílaframleiðendur neyta framsækinna stimplaðra bílahluta um milljónir á hverju ári. En hvað gerir krappi, tengi eða klemmu hentugan fyrir þetta ferli? Það kemur niður á sérstökum eiginleikum sem eru í samræmi við fjöl-stöðarrönd sem myndast:
- Rökstuðningur hljóðstyrks:Einn ökutækispallur gæti þurft 500.000 til 2 milljónir eininga árlega af einni krappi einum. Þetta magn afskrifar verkfærakostnað fljótt og endurgreiðir fjárfestinguna oft innan nokkurra mánaða.
- Endurtekningarhæfni víddar yfir langa keyrslu:Byggingarklemmur og skynjarafestingar verða að viðhalda vikmörkum lotu eftir lotu án reks. Framsækin deyja, með-skráðri ræmufóðrun þeirra, skilar þeirri samkvæmni þar sem stakar-stöðvaraðferðir kynna uppsafnaða meðhöndlunarbreytileika.
- Efni samhæfni:Bílahlutir nota venjulega há-styrkleika lágt-blendi, galvaniseruðu stál eða ál - allt efni sem nærast á áreiðanlegan hátt úr spólu og myndast fyrirsjáanlega við stigvaxandi stimplunarhraða.
- Fjöl-eiginleikasamþætting:Dæmigerð rafhlöðustangir eða rafhlöðutengi krefst gataðra göt, myndaða flipa og snertiflöta. Progressive dies ná þessu öllu í einni umferð frekar en að beina hlutum í gegnum margar aðgerðir.
- Öryggis-mikilvæg samkvæmni:Sætisíhlutir, loftpúðahús og styrkingar á burðarvirki standa frammi fyrir ströngum PPAP og IATF 16949 kröfum. Stórstimplun sem framleidd er í stýrðri, sjálfvirkri framsækinni lotu minnkar í eðli sínu -breytilega gæðaáhættu mannsins.
Fyrir rafbíla-sértæk forrit krefjast kopar- og álsamlestrar sem bera mikið straumálag burt-frjálsar brúnir og nákvæma-þversnið. Framsækin mót með skurðbrúnum sem er rétt viðhaldið skila þeim frágangi á framleiðsluhraða sem aðgreind vinnsla getur ekki jafnast á við efnahagslega.
Rafeindatækni og lækningatæki
Smávæðing knýr báðar þessar atvinnugreinar í átt að framsækinni stimplun, þó af mismunandi ástæðum.
Í rafeindatækni ert þú að fást við skautanna, hlífðardósir, tengihólf og hitakössur - sem eru oft aðeins nokkrir millimetrar í þvermál. Kopar framsækin stimplun er ríkjandi hér vegna þess að kopar og koparblendi bjóða upp á leiðni sem þessir íhlutir þurfa á meðan þeir eru mjög mótanlegir í þunnum mælum. Helstu eiginleikar sem gera rafeindahluti framsækna-framsækjendur eru:
- Mjög þröng vikmörk:Snertifjaðraskautar gætu þurft beygjuhorn sem haldið er innan við hálfa gráðu til að viðhalda réttum pörunarkrafti. Framsækin deyja með nákvæmni flugvélum nær staðsetningarnákvæmni innan 0,001 tommu yfir hverja stöð.
- Þunnt efnismælir:Röndþykktar 0,1 mm til 0,5 mm eru algengar. Þessir mælar eru óhagkvæmir fyrir einstaka meðhöndlun á eyðublöðum en fæðast mjúklega í gegnum framsækið verkfæri.
- Hátt hlutfall:Ein tengiröð gæti þurft 10 milljónir skautanna á ári. Aðeins framsækin stimplun skilar þessu magni efnahagslega.
- Spóla-til-spóluúttaks:Margar rafrænar skautar haldast á burðarræmu eftir stimplun, sendar í spóluformi til sjálfvirkrar ísetningar við samsetningu PCB.
Læknisfræðileg framsækin stimplun deilir nákvæmni kröfunum en bætir við reglugerðartakmörkunum. Íhlutir skurðaðgerðartækja, ígræðanleg tækjahús og hlutar greiningarbúnaðar krefjast burra-frjálsra brúna, lífsamhæfðra efna (aðallega ryðfríu stáli eða títan málmblöndur) og fullkomins rekjanleika frá spóluhluta til fullunnar hluta. Einkennin sem gefa til kynna að deyja hæfist í læknisfræðilegum tilgangi eru:
- Burr-kröfur um ókeypis brún:Ígræðsluhús og skurðaðgerðarklemmur geta ekki haft skarpar brúnir sem gætu skaðað vef. Rétt hönnuð framsækin teygja með réttu kýla-til-bili framleiðir brúnir sem uppfylla læknisfræðilega-yfirborðskröfur án þess að afgrati.
- Rekjanleiki lotunnar:Sjálfvirkar framsæknar stimplunarlínur geta fylgst með hitanúmerum spólu og tengt þær við sérstakar framleiðslukeyrslur - sem eru mikilvægar fyrir FDA-samræmi.
- Stöðugt yfirborðsáferð:Greiningaríhlutir og skurðaðgerðartæki krefjast einsleitra yfirborðs fyrir ófrjósemisaðgerðir.
Loftræstikerfi og iðnaðarvarahlutir
HVAC framsækin stimplun nær yfir breitt úrval af íhlutum, allt frá örsmáum varmaskiptauggum til stærri húsnæðisfestinga. Það sem sameinar þau er rúmfræði sem hentar til ræmamyndunar og rúmmál sem réttlætir sérstök verkfæri:
- Varmaskiptaruggar:Þessir þunnu ál- eða koparþættir eru með endurtekin lásmynstur stimplað á mjög miklum hraða - oft 800 eða fleiri höggum á mínútu. Samræmd rúmfræði þeirra og gríðarlegt árlegt magn gerir þá að kennslubókum framsæknum deyjaforritum.
- Húsfestingar og festingarklemmur:HVAC einingar nota heilmikið af mynduðum stálfestingum til að festa þjöppur, festa rásarkerfi og festa spjaldið. Hver krappitegund gæti keyrt 100.000 til 500.000 einingar á ári í mörgum búnaðargerðum.
- Mótor laminations:Rafmótor statorar og snúningar í loftræstiblásara samanstanda af staflaðri lagskipt sem slegið er úr rafstáli. Framsækin deyja framleiðir þetta á miklum hraða með þeirri þéttu sammiðju sem þarf fyrir skilvirkni mótorsins.
- Íhlutir fyrir loftræstigrind:Endurtekin rifamynstur í málmplötum henta til framsækinnar gata- og mótunaraðgerða.
Iðnaðarforrit endurspegla þessa eiginleika - færibandaíhluti, rafmagnsgirðingarhlutar og festingarbúnað deila allir rúmmáls- og rúmfræðisniðinu sem framsækin stimplun þjónar best.
Það skiptir máli að viðurkenna hvort hlutirnir þínir passi í raun og veru við þessi snið vegna þess að það mótar spurningarnar sem þú spyrð við mat á birgjum. Söluaðili með djúpa reynslu í iðnaði þínum mun vísa til ákveðinna bilunarhama, efnishegðunar og umburðarlyndisáskorana sem eru einstakar fyrir forritið þitt - ekki bara rifja upp lista yfir geira sem þeir segjast þjóna. Þessi dýpt gæðavitundar, og skoðunaraðferðirnar sem styðja hana, sýna raunverulega fjarlægð milli færra birgja og þeirra sem eru einfaldlega búnir pressum.
Gæðaeftirlit og skoðun í Progressive Die Stamping
Birgir getur skráð hverja vottun á heimasíðu sinni og samt sent slæma hluti. Hinn raunverulegi munur á færu framsæknu stimplunarfyrirtæki og fyrirtæki sem á bara pressur er það sem gerist á milli fyrsta höggsins og flutningsbryggjunnar - eftirlitskerfin, skynjunartækni og-bilunarviðbragðsreglur sem eru innbyggðar í daglega--framleiðslu. Þegar þú skilur hvernig gæðaeftirlit ætti að líta út í hárnákvæmri málmstimplun, geturðu komið auga á söluaðilana sem eru í raun að æfa það á móti þeim sem endurvinna markaðssetningu.
Í-Die Sensing og rauntíma-vöktun
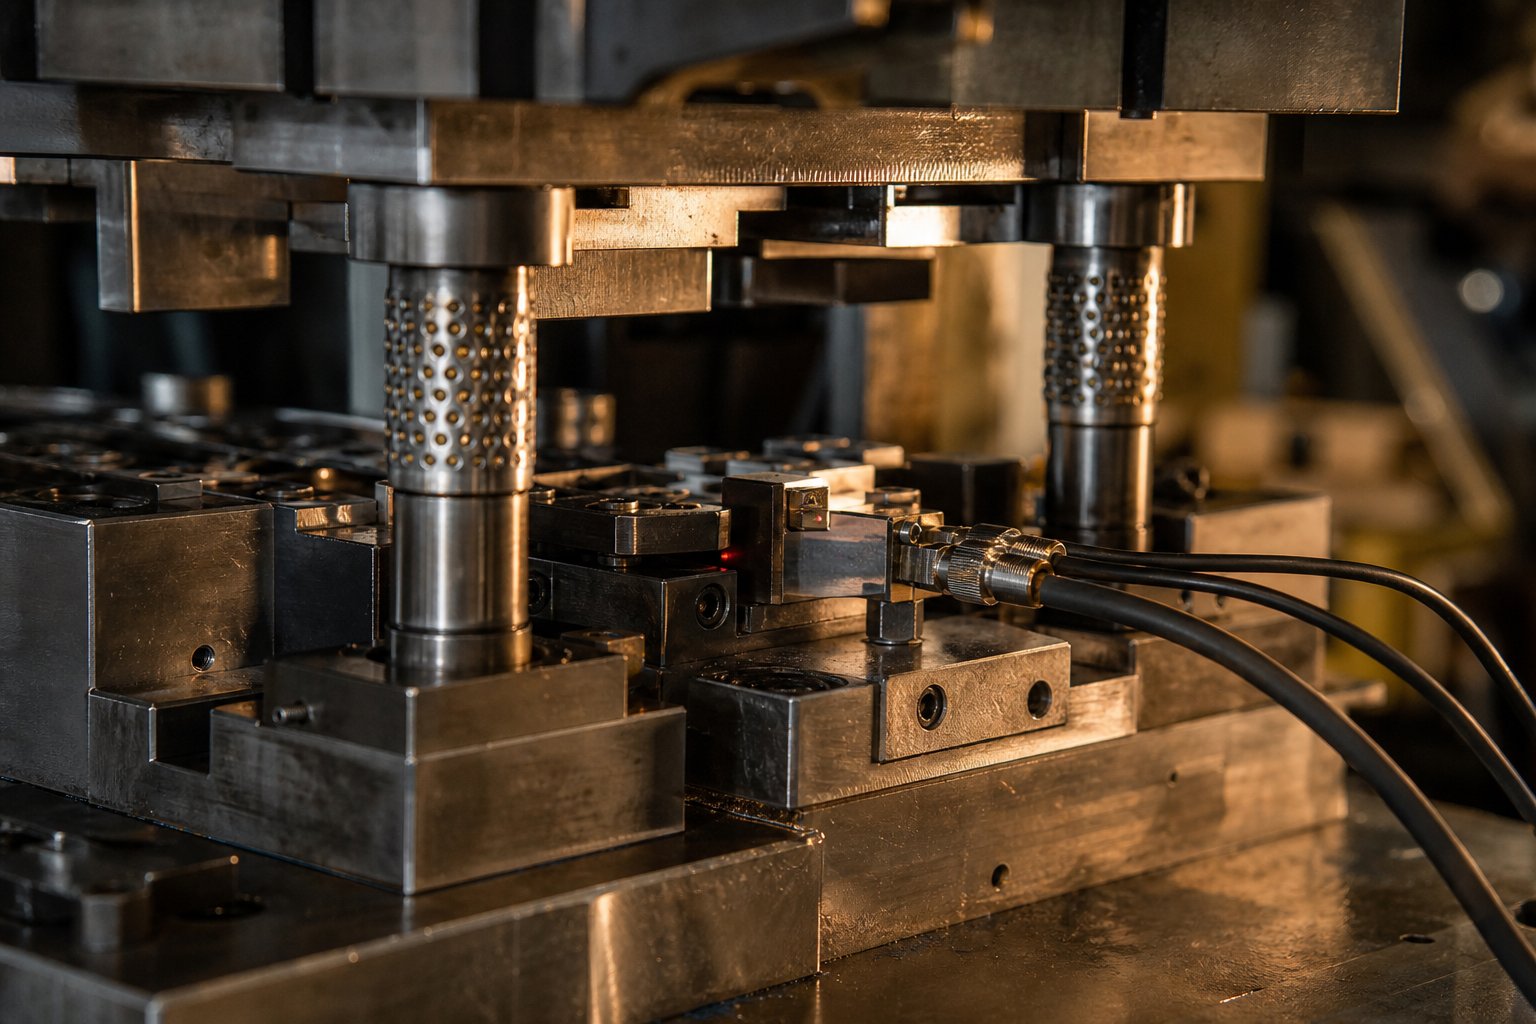
Í-deyjaskynjun byrjaði sem forvarnir gegn hrun. Fyrstu kerfin gerðu eitt: stöðvuðu pressuna áður en efri og neðri helmingar teygjunnar lentu í hörmulegum árekstri. Það eitt og sér sparaði tugi þúsunda í viðgerðarkostnaði. En tæknin þróaðist. Nútímaleg í-dæluskynjun virkar nú sem samfellt gæðahlið - sem greinir frávik eins og að draga snigla, misfóðrun og slitáðurgallaðir hlutar ná alltaf í ruslatunnu.
Hvernig virkar það? Skynjarar sem eru settir upp beint í verkfærin fylgjast með sérstökum aðstæðum í hverju höggi. Algengustu stillingarnar innihalda:
- Niðurstöðuskynjarar:Nálægðarskynjarar sem eru festir á hornum neðri deyja fylgjast með því hvort stríparplatan nær væntanlegu dýpi. Ef dreginn snigill lendir á yfirborði ræmunnar kemur það í veg fyrir að stripparinn nái fullri ferð - og skynjarinn stöðvar pressuna innan eins höggs. Á efni sem eru þynnri en 0,010 tommur, mæla hliðrænir skynjarar dýpt stríparans inn að innan+/- 0.0005 tommur.
- Greining holu:Springback rannsaka eða sjónskynjarar sannreyna að gatað göt séu á hverri stöð. Gat sem vantar þýðir venjulega að brotið kýla - sem grípur það strax kemur í veg fyrir skemmdir neðanstreymis og uppsöfnun rusla.
- Þvingunarvöktun:Lítil hleðslufrumur sem eru innbyggðar í sérstakar kýlahaldara greina kraftbreytingar sem benda til sljóvgunar, flögnunar eða efnisbreytinga. Sérhver veruleg kraftbreyting gefur til kynna að gæði hlutar séu í hættu.
- Staðfesting eiginleika viðveru:Stafrænir skynjarar staðfesta að samsettir íhlutir - þrýsta hneta, skál-fóðruð innlegg eða auka ræma - séu rétt staðsett. Þetta er sérstaklega dýrmætt í verkfærum sem fella inn í-samsetningaraðgerðir, þar sem íhlutir sem vantar myndu framleiða ó-virka hluta.
Háþróuð kerfi ganga lengra en einföld stöðvun/ræsa rökfræði. Lokaðar-lykkjustillingar nota hliðstæða skynjara til að mæla beygjuhorn eða efnisþykkt í rauntíma og skipa síðan servómótorum til að stilla mótunarstöðvar á milli högga. Teygjasjálfið-leiðréttir án þess að stöðva pressuna. Þetta eftirlitsstig skiptir mestu máli í nákvæmni stimplun fyrir þétt-umburðarlyndi, hár-framlegð íhluti - og það er sterkt merki um fágun birgja við mat.
Þegar þú ferð í skoðunarferð um aðstöðu birgis skaltu leita að eðlisfræðilegum sönnunargögnum: Naflatengi sem tengja verkfæri við pressustýringar, skynjaratengingarkassa með hernaðartengjum-og sérstakri skynjarastofu þar sem tæknimenn kortleggja skynjarasvæði áður en skott eru byggð. Verslanir sem reka framsækna stimplunarpressu án sýnilegs skynjarainnviða treysta á árvekni rekstraraðila einni saman - áhættusöm tillaga um eftirlitslausar háhraða stimplunarlínur sem keyra hundruð högga á mínútu.
Algengar bilunarhamir og hvernig á að koma í veg fyrir þá
Framsækin deyjabilun kemur sjaldan sem einn stórslys. Flest vandamál þróast smám saman með uppsöfnun slits, óstöðugleika ræma og ósamræmi í smurningu við samfellda framleiðslu. Skilningur á þessum bilunarstillingum hjálpar þér að meta hvort viðhaldsaðferðir birgja eru fyrirbyggjandi eða viðbragðshæfar.
Taflan hér að neðan kortleggur algengustu framsækna bilunarhamana að rótum þeirra og forvarnaraðferðum sem vel-rekin aðgerð ætti að hafa til staðar:
| Bilunarhamur | Rót orsök | Forvarnaraðferð |
|---|---|---|
| Burr myndun | Slitnar brúnir, óviðeigandi kýla-til-úthreinsunar, ófullnægjandi smurning | Slag-talningu-miðað við skerpuáætlanir, karbítinnlegg í há-slitstöðvum, rétta úthreinsunarhönnun (venjulega 5-10% af efnisþykkt á hlið) |
| Snigla toga | Tómarúm á milli kýla og rusl, slit á kýlayfirborði, óhófleg viðnám við strípur | Loftblásturskerfi, gormaútkastarar, lofttæmi, rúmfræði lofttæmingar, -stigskynjara |
| Efnisþynning í dráttarstöðvum | Of mikil dráttardýpt, ófullnægjandi smurning, óviðeigandi kraftur í eyðuhaldara | Marg-þrep teiknaröð, fínstilling teikniperlu, kraftvöktun með forspáraðlögun |
| Víddarsvif | Pilot pinnaslit, ósamræmi í fóðurkerfi, hitauppstreymi á löngum hlaupum | Úthreinsunarskoðun flugmanna með áætluðu millibili, kvörðun servófóðrara, SPC stefna með stjórnmörkum |
| Kýlabrot | Undirstærð kýla miðað við efnisþykkt, hliðarhleðsla vegna rangrar ræmur | Stýrð stríparkerfi, styrkt gatahönnun, sjónskynjarar sem staðfesta tilvist gataodda í hverju höggi |
| Strimla misfóðrun | Tímasetningarvillur í losun fóðrunar, slitnar stýrisbrautir, spólusett ekki alveg rétt | Fóður-framvinduskynjarar (sannprófun flugmannsvirkja), ræmur með stýrðum ræmum, kvörðunarprófanir |
Taktu eftir því hversu samtengdar þessar bilanir eru. Slit gata eykur hæð burst, sem eykur viðnám við afnám, sem veldur því að sniglarnir festast við afturköllun - ein undirrót sem fellur í gegnum mörg einkenni. Birgir sem rekja aðeins sýnilega einkennin (burrs) án þess að takast á við orsök andstreymis (kýlaástand) berjast við endalausa lykkju af viðbragðsviðhaldi.
Fyrirbyggjandi skerpaáætlanir byggðar á raunverulegum höggafjölda frekar en sjónrænni skoðun eingöngu tákna bestu starfsvenjur. Háhraðastimplun á ryðfríu stáli, til dæmis, krefst tíðara skerpingartímabils en mýkri efni eins og kopar eða ál. Birgir sem getur sagt þér skerpuþröskulda sína fyrir tiltekið efni og rúmfræði sýnir ósvikna ferlistýringu - ekki bara eignarhald á búnaði.
SPC og skoðunaraðferðir fyrir stimplaða hluta
Tölfræðiferlisstýring brúar bilið á milli-deyjaskynjunar (sem greinir tafarlausa hörmungaratburði) og lokaskoðunar (sem greinir galla eftir á). SPC fylgist með víddarþróun yfir framleiðslukeyrslur og flaggar þegar ferli er á leið í átt að stjórnmörkum áður en hlutar fara í raun úr sérstakri.
Fyrir stimplunarpressu sem framleiðir tugþúsundir hluta á hverri vakt er-að athuga hvern hundraðasta hluta nauðsynlegt en ófullnægjandi. SPC bætir stærðfræðilegri uppbyggingu við þá sýnatöku. Rekstraraðilar mæla mikilvægar stærðir - holustöður, beygjuhorn, heildarsnið - og teikna þau á stýrikortum. Western Electric reglur fánamynstur sem gefa til kynna að ferli breytist jafnvel þegar einstakar álestrar eru innan vikmarka.
Predictive SPC tekur þetta lengra. Með því að fæða tonnagetumerki, hitastigsmælingar og smurþrýstingsgögn í gervigreindarlíkön, skynja nútíma kerfi rek 2 til 6 klukkustundum áður en slæmur hluti nær færibandinu. A Tier 1 bílabirgir sem notar þessa nálgun tilkynnti54% minnkun á klofnings-tengdu rusli og 61% minnkun á hrukkugöllumyfir 14 framsæknar teygjulínur. Slík gagnadrifin-gæðastjórnun er í vaxandi mæli staðall fyrir IATF 16949 vottaða starfsemi.
Fyrir utan SPC, eru skoðunaraðferðir fyrir stimplaða hluta venjulega:
- Sjónkerfi:Hár-myndavélar sem staðsettar eru við útganginn staðfesta yfirborðsástand, brún gæði og víddarsamræmi á fullum framleiðsluhraða. Þeir ná í snyrtivörugalla og stórar víddarskekkjur sem SPC sýnatöku gæti misst á milli mælinga.
- Optískur samanburðartæki:Notaðar við uppsetningu og reglubundnar athuganir, þessar myndskuggamyndir af verkhluta gegn þolmörkum fyrir hraða rúmfræðilega sannprófun.
- CMM (hnitamælingarvélar):Veittu mestu nákvæmni fyrir mikilvægar víddir við fyrstu-greinaskoðun og reglubundnar úttektir, þó þær séu of hægar fyrir innbyggða framleiðslu.
- Go/no-go mælar:Sérsniðnar innréttingar sem sannreyna mikilvæga eiginleika - holuþvermál, flipahæð, heildar flatneskju - í gegnum staðist/mistókst líkamlegt athugun á pressunni.
Rauði fáninn hér er augljós: Birgir sem getur ekki lýst SPC samskiptareglum sínum, sýnt þér stjórnkort frá nýlegum keyrslum eða útskýrt skynjarainnviði þeirra er líklega í gangi við skoðun-eftir--staðreyndinni einni saman. Sú nálgun finnur galla. Það kemur þeim ekki í veg fyrir. Og í hárnákvæmri málmstimplun þar sem vikmörk eru mæld í þúsundustu, þýðir að finna galla eftir 50.000 stykki keyrslu að flokka eða eyða heilu lóðinni.
Gæðakerfi segja þér hvernig birgir hugsar um áhættu. En hagnýtu spurningarnar sem kaupendur standa frammi fyrir næst, - hversu langan tíma tekur að smíða verkfæri, hvaða efni ganga best og hvort lóðrétt samþætt verslun skili hraðar en einni útvistun smíði deyja - ákvarða beint tímalínur verkefnisins og heildareignarkostnað.
Tímalínur verkefna og efnislegar athugasemdir fyrir kaupendur
Þú getur verið með flóknustu gæðakerfin á sínum stað, en ekkert af því skiptir máli ef verkfærin þín taka sex mánuði lengur en búist var við eða efnið sem þú valdir slitnar út kýlabrúnirnar hraðar en viðhaldsáætlunin gerir ráð fyrir. Leiðslutími og efnisval eru þar sem innkaupateymi byggja annaðhvort þægilega verkefnastuðpúða eða finna sjálfa sig í að útskýra tafir fyrir framleiðsluskipuleggjendum.
Verkfæratímar og það sem drífur þá áfram
Vanalega þarf hágæða framsækið tening12 til 20 vikurað hanna, véla, hitameðhöndla, mala, setja saman og gangsetja. Það svið er til vegna þess að margbreytileiki er gríðarlega mismunandi. Einföld 6- stöð fyrir flata festingu með nokkrum holum gæti lent nær 10 vikum. 30-stöðvamót sem framleiðir þétt-þolstengi með teiknuðum eiginleikum, myntuðum flötum og innsláttur getur þrýst fram yfir 20 vikur - sérstaklega ef framboð á verkfærastáli eða hitameðferðarraðir skapa flöskuhálsa.
Hvað knýr sérstaklega tímalínubreytinguna áfram?
- Stöðvafjöldi:Fleiri stöðvar þýða fleiri einstaka íhluti til að hanna, véla, passa og kemba. Hver stöð bætir við EDM tíma, mala framhjá og samsetningu flókið.
- Kröfur um þol:Þrengsli frávikshluta krefjast strangari vikmörkum íhlutahluta, sem eykur mala- og skoðunarlotur. Eiginleikar sem eru haldnir í +/- 0.025 mm krefjast marktækt fleiri endurtekningar á reynslu en þeir sem eru á +/- 0.1 mm.
- Efni sem verið er að stimpla:Deyjur sem eru úr ryðfríu stáli eða hástyrktar málmblöndur þurfa oft karbíðinnlegg eða sérhæfða húðun, sem bætir innkaupa- og meðferðartíma við byggingaráætlunina.
- Hönnunarbreytingar eftir samþykki:Endurskoðun á seint-stigi eftir að vinnsla er hafin getur kostað allt að helming af upprunalegu verði verkfæra í endurvinnslu og bætt vikum við tímalínuna. Læstu hlutahönnun þinni áður en þú skuldbindur fjármagn í stál.
Framleiðslutími er aðskilinn frá smíði verkfæra. Þegar framsækin teygjupressa hefur verið sett upp og teningurinn hefur verið sannaður, eru fyrstu-hlutar greinarinnar venjulega sendar innan nokkurra daga. Áframhaldandi framleiðsla er háð framboði á pressu, afgreiðslutíma spólubirgða og keyrslumagni - en hringrásartíminn sjálfur er sjaldnast þvingunin. Teyning sem keyrir á 150 höggum á mínútu framleiðir 9.000 hluta á klukkustund. Flöskuhálsinn er næstum alltaf andstreymis: viðbúnaður verkfæra, efnisöflun eða forgangsröðun tímasetningar.
Efnisval og áhrif þess á framleiðslu
Framsækin stimplunarefni hafa bein áhrif á slithraða, framleiðsluhraða og viðhaldstímabil. Val á efni snýst ekki bara um hvað fullunnin hlutinn þarf að gera - það mótar hvernig teningurinn skilar hundruðum þúsunda högga. Hér er hvernig algengustu efnin hegða sér í framsæknum verkfærum:
- Kolefnisstál (1008, 1010, 1050):Fyrirgefandi efni fyrir framsækið stimplun. Framsækin stimplun úr kolefnisstáli gengur á miklum hraða með tiltölulega litlu sliti vegna mýktar og sveigjanleika efnisins. Verkfæri endast lengst á þessum stigum og skerpingarbil getur teygt sig lengra á milli lota.
- Ryðfrítt stál (301, 304, 316, 410):Harðari og slípandi en kolefnisstál, framsækin stimplun úr ryðfríu stáli krefst úrvals verkfærastáls (D2 eða M2) eða karbíðinnleggs á skurðarstöðvum. Pressuhraðinn lækkar venjulega um 20-40% samanborið við mildt stál til að stjórna auknum mótunarkraftum og hitamyndun. Smurning er mikilvæg - þurrhlaup veldur galli nánast strax.
- Ál (1100, 3003, 5052, 6061):Mjúkt og mjög mótanlegt, sem gerir álframsækið stimplun hratt og mjúkt fyrir verkfæri. Áskorunin er efnismeðferð: ál rispast auðveldlega og hefur tilhneigingu til að safnast upp á kýlflötum án viðeigandi húðunar eða smurningar. Kröfur um tonnafjölda eru lægri, sem leyfir hærri höggtíðni.
- Kopar og kopar (C110, C260, C510):Framúrskarandi mótunarhæfni með miðlungs sliteiginleikum. Mikil leiðni gerir þetta nauðsynlegt fyrir rafmagnsíhluti. Þunnur-kopar gengur á mesta hraðanum í háhraða, framsækinni stimplunarforritum - og fer oft yfir 400 högg á mínútu fyrir litla skauta.
- Há-styrkur lágt-blendi (HSLA) og háþróað há-styrkt stál (AHSS):Algengt í burðarhlutum bifreiða. Þessi efni krefjast verulega meiri pressufjölda - sem flokkast stundum sem þungur stimplun - og flýtir fyrir sliti á götum vegna hörku þeirra. Deyjastöðvar sem meðhöndla AHSS innihalda oft karbít eða húðuð verkfæri til að viðhalda viðunandi endingartíma.
Pressutonn verður að passa við efnisstyrk, breidd ræma og fjölda samtímis aðgerða. Undirstærð pressa framleiðir ósamræmi í hlutum þar sem hún á í erfiðleikum með að mynda eiginleika að fullu. Of stór pressa eyðir orku og gólfplássi. Háhraða málm stimplun af þunnum kopar gæti þurft aðeins 25 tonn, á meðan breitt ryðfríu stáli krappi með mörgum dráttarstöðvum gæti krafist 200 tonn eða meira á sömu framsæknu mótunarpressunni.
Lóðrétt samþætt vs samningsframleiðendur
Þar sem birgir þinn byggir verkfæri sín breytir öllu varðandi samskiptahraða, viðbragðsleysi við bilanaleit og heildartímalínu verkefnisins.
Lóðrétt samþætt framsækið stimplunarfyrirtæki hannar mótið, vinnur íhlutina, setur saman og villuleit verkfærið og rekur framleiðslu - allt undir einu þaki. Þegar vandamál kemur upp á meðan á prófun stendur gengur verkfærasmiðurinn að pressunni, greinir vandamálið og breytir teningnum sama dag. Hönnunaráætlanir haldast ósnortnar vegna þess að verkfræðingarnir sem teiknuðu ræmuskipulagið eru þeir sömu og mala kýlurnar.
Samningsframleiðendur útvista hins vegar smíði móta til sérstakrar verkfærabúðar - stundum erlendis. Þetta kynnir handoff núning. Verkfræðibreytingar krefjast formlegra gagna milli fyrirtækja. Að kemba vandamál þýðir að senda teninginn til ytri aðstöðu, bíða eftir biðröð þeirra og vona að túlkunin passi við upphaflegan ásetning þinn. Leiðslutími teygir sig 4 til 8 vikum lengri að meðaltali vegna þess að hver endurtekning fer í gegnum samskiptalag sem lóðrétt samþætt aðgerð hefur einfaldlega ekki.
Viðskiptin-af? Lóðrétt samþættir birgjar bera hærri kostnað, sem getur endurspeglast í verkfæratilboðum. Samningsframleiðendur bjóða stundum upp á lægra upphafsverð með því að nýta sér utanaðkomandi verslanir með lægri-kostnaði. En þessi verðávinningur gufar oft upp þegar þú tekur tillit til lengri tímalína, endurvinnsluferla vegna misskipta og falinn kostnaður við að stjórna tveimur söluaðilum í stað eins.
Fyrir kaupendur er spurningin beinlínis: byggir þú töppurnar þínar í-húsi og get ég gengið um verkfæraherbergið meðan á aðstöðuúttektinni stendur? Já við hvoru tveggja gefur til kynna að birgi sem á vinnsluferlið sitt endir-til-enda. Hik eða tilvísun til „verkfærafélaga“ gefur til kynna að annar áhættusnið - sé ekki endilega vanhæfur, en þess virði að skilja áður en þú framkvæmir innkaupapantanir.
Tímalínur og efnisval skilgreina hvað er mögulegt. Næsta lag - sem metur hvort birgir hafi í raun verkfræðilega dýpt, vottanir og búnað til að framkvæma á þessum möguleikum - er þar sem áreiðanleikakönnun kaupenda skilur snjöll innkaup frá dýrum óvæntum uppákomum.
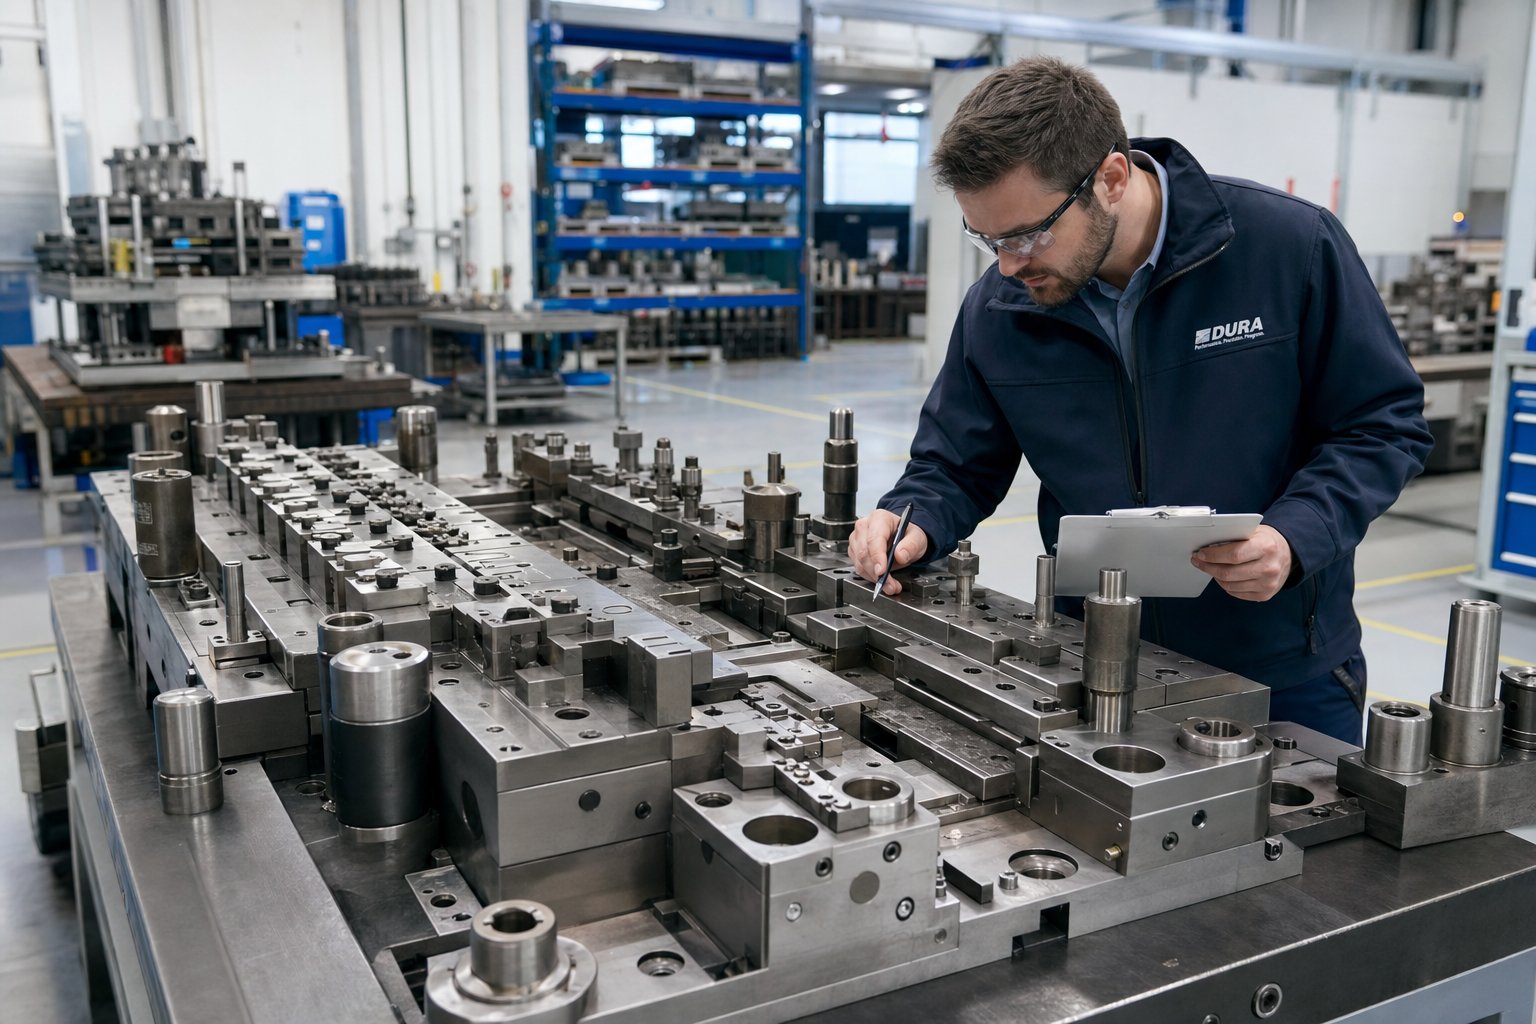
Hvernig á að meta Progressive Die Stamping Company
Að vita hvaða efni ganga best og hversu langan tíma tekur að smíða verkfæri er gagnlegur bakgrunnur. En þegar þú situr handan við borðið frá framsæknum deyjaframleiðendum sem keppa um fyrirtækið þitt, þá þarftu skipulagðan ramma til að aðgreina raunverulega getu frá fáguðum sölukynningum. Matsviðmiðin hér að neðan gefa innkaupateymum og framleiðsluverkfræðingum endurtekna aðferð til að flokka birgja áður en innkaupapöntun er undirrituð.
Vottun og búnaður sem gefur til kynna raunverulega getu
Vottun er ekki bara veggskraut. Þær gefa til kynna hvort framsækið stimplunarfyrirtæki hafi fjárfest í stjórnunarkerfum og ferlaaga sem iðnaður þinn krefst. Hér er það sem á að leita að miðað við aðfangakeðjuna þína:
- ISO 9001:2015- grunnlínan. Allir stimplunarframleiðendur sem vert er að meta ættu að halda þessu í lágmarki. Það staðfestir að skjalfest gæðaferli, áhættumiðuð-hugsun og árangursmatskerfi séu til staðar. Ef þá skortir jafnvel þetta, farðu í burtu.
- IATF 16949:2016- skylda fyrir bíla. Þessi staðall bætir við u.þ.b. 100 viðbótarkröfum ofan á ISO 9001, þar á meðal PPAP viðbúnað, aðferðafræði eftirlitsáætlunar og samþættingu á OEM-sértækum kröfum viðskiptavina. Ef þú ert að útvega hluta fyrir eitthvert Tier 1 eða OEM forrit og birgirinn skortir IATF vottun, þá er það rautt fána sem vanhæfir.
- AS9100 Rev D- krafist fyrir flug- og varnarmál. Þessi vottun bætir við stillingarstjórnun, samskiptareglum fyrir fyrstu greinarskoðun og eftirlit með fölsuðum-hlutum sem eiga sér ekki hliðstæðu í bílastöðlum. Það er ekki skiptanlegt með IATF 16949 jafnvel fyrir birgja sem þjóna báðum geirum.
Fyrir utan vottanir sýna búnaðarforskriftir hvort birgir geti framleitt hlutina þína líkamlega. Biðjið um sérstakar upplýsingar: þrýstifjöldi (nær það efnis- og rúmfræðiþörf þína?), hámarks breiddargetu og hraðaeinkunnir í höggum á mínútu. Verslun með aðeins léttar-tonnapressur getur ekki á áreiðanlegan hátt myndað ryðfríu stálfestingar og ein takmörkuð við 60 högg á mínútu mun glíma við hagkvæmni við framleiðslu í miklu-magni. Framleiðendur málmstimplunar með raunverulega dýpt nota venjulega pressur sem spanna 25 til 300+ tonn á mörgum hraðasviðum.
Aldur búnaðar skiptir líka máli. Pressur sem smíðaðar voru á síðasta áratug eru venjulega með servó-knúnum straumum, samþættum tonnamælum og forritanlegum lokunarhæðum - sem allt stuðlar að þéttari ferlistýringu. Eldri vélrænar pressur framleiða enn góða hluti, en þær krefjast meira handvirkt eftirlits og skortir gagnaúttakið sem nútíma gæðakerfi treysta á.
Spurningar til að spyrja mögulega birgja
Spurningarnar sem þú spyrð við mat sýna meira um dýpt birgja en nokkurn bækling. Framsæknir stimplingarbirgjar með raunverulega reynslu svara þessu án þess að hika. Þeir sem afvegaleiða eða alhæfa eru að gefa til kynna eyður sem þeir vilja helst ekki rannsaka.
Notaðu þennan gátlista á birgjafundum eða aðstöðuúttektum:
- Hvert er dæmigert stöðvatalssvið þitt?Reyndir framsæknir mótaframleiðendur búa reglulega til móta með 15 til 40+ stöðvum. Verslun sem lokar á 8 til 10 stöðvar gæti skort hönnunarfágun fyrir flókna hluta.
- Hvert er ströngasta umburðarlyndi sem þú hefur haft í framleiðslu - ekki frumgerð, framleiðslu?Leitaðu að ákveðnum tölum (td +/- 0.013 mm á holustöðu). Óljós svör eins og „mjög þétt“ gefa til kynna að þau hafi ekki mælt það nákvæmlega.
- Hver er lengsta samfellda framleiðsla þín á einu framsæknu stimplunartæki?Teygja sem hefur skilað 20 milljón höggum án meiriháttar endurbyggingar sýnir bæði hönnunargæði og viðhaldsaga. Skammtíma saga bendir annað hvort til nýrra verkfæra eða lélegs langlífis.
- Hannarðu og smíðar þú framsæknu plöturnar þínar í-húsinu?Þetta er spurningin semaðskilur sanna deygjuframleiðendur frá samsetningaraðilumsem útvista verkfærum og reka eingöngu framleiðslu. Innan-hönnun þýðir hraðari endurtekningar, beina ábyrgð og verkfræðiteymi sem skilja hvert smáatriði í framsæknu stimpilverkfærinu þínu frá hugmynd til reynslu.
- Getur þú sýnt mér ræmur úr nýlegu verkefni og útskýrt efnisnýtingarprósentu þína?Birgir með sterka DFM getu munu sýna þér hreiðuraðferðir, brottfallshlutfall og útskýra hvernig þeir fínstilltu hæð og vefbreidd til að draga úr kostnaði. Ef þeir geta ekki framleitt þennan grip, þá skortir þeir líklega verkfræðilega dýpt til að hámarka verkefnið þitt.
- Hvernig lítur DFM endurgjöfarferlið þitt út við tilvitnun?Hæfilegur félagiögrar hönnun þinni og leggur til úrbætur- flagga ströng vikmörk sem auka kostnað án þess að bæta við virkni, mæla með efnisvalkostum til að mynda betur eða leggja til breytingar á rúmfræði sem einfalda verkfæri. Birgir sem tekur við öllum teikningum án athugasemda stjórnar ekki áhættu þinni. Þeir eru að hunsa það.
- Hver er siðareglur þínar um fyrirbyggjandi viðhald fyrir deyjur í virkri framleiðslu?Biðjið um högg-talningu-miðaða skerpuþröskulda og varahlutaaðferðir. Ef þeir keyra deyr þar til bilun í stað þess að halda áætlun, munu hlutar þínir rýrna með tímanum.
Einn lúmskur en talsverður greinarmunur: reyndir framsæknir teygjuframleiðendur tala um vandamál sem þeir hafa leyst. Þeir munu vísa til hluta sem krafðist fjaðrafokunarbóta í mótunarstöðvum, eða efnis sem krafðist sérsniðinnar gathúðunar eftir að staðlað verkfærastál bilaði of snemma. Þetta vandamál-með því að leysa - frásögn, gögn-studd og heiðarleg varðandi áskoranir - er eitthvað sem engin markaðsfælni getur búið til.
Birgir sem útvista deyjabyggingu eru ekki sjálfkrafa síðri, en matið breytist. Þú þarft að skilja hver hannar verkfærin í raun og veru, hvernig verkfræðilegum breytingum er miðlað á milli stofnana og hvað gerist þegar deyja þarfnast neyðarviðgerðar klukkan 02:00 á föstudegi. Því lengra sem birgir eru fjarlægðir frá eigin verkfærum, því lengri tíma tekur hverjar leiðréttingaraðgerðir - og í mikilli-framleiðslu er niðurtími mældur í dollurum á mínútu.
Með skýrum ramma til að meta tæknilega getu er lokaskrefið að þýða sérstakar verkefniskröfur þínar - magn, efni, umburðarlyndi og samræmisþarfir - yfir í ákvörðun birgja sem jafnar getu á móti kostnaði og tímalínu.
Að velja rétta samstarfsaðilann fyrir framsæknar stimplunarþarfir þínar
Matsrammar skapa aðeins verðmæti þegar þeir skila sér í ákvörðun. Þú hefur tækniþekkingu - ferli vélfræði, efnishegðun, gæðaviðmið og spurningar um hæfi birgja. Það sem eftir er er að passa þessi viðmið upp við sérstakar verkefniskröfur þínar og skuldbinda þig til samstarfsaðila sem hefur sannaða hæfileika í samræmi við það sem hlutirnir þínir krefjast í raun.
Passaðu kröfur þínar við réttan birgja
Ekkert eitt framsækið deyja stimplunarfyrirtæki hentar best fyrir hvert forrit. Birgir sem skarar fram úr í-háhraða framleiðslu á koparstöðvum kann að skorta tonnafjölda eða verkfæraþekkingu fyrir þykkar burðarfestingar úr ryðfríu stáli. Verslun sem er vottuð samkvæmt IATF 16949 fyrir bifreiðar gæti ekki verið með AS9100 skráninguna sem geimferðaáætlunin þín krefst. Markmiðið er að samræma - kröfur þínar sem eru kortlagðar gegn sannreyndri getu.
Áður en þú biður um tilboð skaltu skilgreina verkefnið þitt eftir þessum ákvörðunarþáttum:
- Árlegt magn og framleiðslulíf:Ertu að skuldbinda þig til 50.000 hluta á ári eða 5 milljónir? Hærra bindi réttlætir flóknari framsækinn stimplun með viðbótarstöðvum fyrir þéttari vikmörk, á meðan hóflegt magn gæti stuðlað að einfaldari verkfærum með færri stöðvum.
- Efni og mælikvarði:Efnisval þitt þrengir birgjasviðið strax. Ekki eru allar búðir með þunnan kopar á 400+ höggum á mínútu, og ekki sérhver pressa höndlar það tonn sem þarf fyrir AHSS við 2,0 mm þykkt.
- Umburðarlyndi gagnrýni:Varahlutir með venjulegum viðskiptalegum vikmörkum opna möguleika þína í stórum dráttum. Eiginleikar sem haldast á +/- 0.013 mm krefjast birgja með sannað SPC gögn, úrvals verkfæri og pressubúnað sem getur viðhaldið BDC endurtekningarhæfni höggi eftir högg.
- Samræmi í iðnaði:Bíla-, læknis- og geimferðafyrirtæki setja hvert um sig kröfur um vottun og skjöl sem útiloka birgja sem skortir samsvarandi gæðastjórnunarinnviði.
- Lóðrétt samþætting val:Ef tímalína verkefnisins þíns er árásargjarn eða rúmfræði hlutar þíns krefst endurtekinnar prófunar, þá útilokar framsækinn teningaframleiðandi sem hannar, smíðar og rekur verkfæri undir einu þaki þeim samskiptatöfum sem fjöl-framleiðandinn býður upp á.
- DFM þátttöku:Fyrir nýja hlutahönnun, vilt þú birgja sem verkfræðingateymi veitir fínstillingu á ræmuútliti, endurgjöf um efnisnýtingu og ráðleggingar um rúmfræði meðan þú vitnar í - ekki eftir að verkfæri hafa verið framkvæmt.
Fyrir framleiðsluverkfræðinga sem útvega mikið-magn málmhluta sem krefjast skilvirkrar fjöl-stöðvamyndunar, þéttrar endurtekningarhæfni og skalanlegrar fjöldaframleiðslu, skila lóðrétt samþættum birgjum stöðugt styttri afgreiðslutíma og viðbragðslausari vandamálaupplausn. Verkfræðiteymið sem hannaði framsækna tólið þitt og deyja er sama teymi og villuleit það meðan á tilraun stendur - ekkert þýðingarlag, engin handoff núning, enginn fingur- bendir á milli aðskildra stofnana þegar eitthvað þarf að laga.
Byrjaðu á framsæknu deyjastimplunarverkefninu þínu
Að þýða kröfur í aðgerð þýðir að grípa til birgja sem geta sýnt fram á að - ekki bara krefjast - samræmis við þarfir þínar. Byrjaðu á því að biðja um ræmaútlitsdæmi frá sambærilegum verkefnum, biðja um framleiðslugögn úr svipuðum efnum og magni og skipuleggja gönguferðir á aðstöðu þar sem þú fylgist með verkfæraherberginu, pressugólfinu og gæðastofu þeirra af eigin raun.
Fyrir teymi sem meta birgja með-framsækinni hönnun og framleiðslugetu,YICHEN's Progressive Stamping Dieauðlindir bjóða upp á viðmiðunarpunkt til að skilja hvernig lóðrétt samþættir mótaframleiðendur skipuleggja framsækna mótunarstimplunarþjónustu sína - frá fyrstu DFM samráði til mikillar-framleiðslu. Áhersla þeirra á framsækin stimplunarmót sem eru fínstillt fyrir skilvirkni fjöldaframleiðslu gerir þær að hagnýtum upphafspunkti fyrir innkaupateymi sem mæla getu birgja.
Hvaða birgja sem þú tekur þátt í, rauðu fánarnir sem fjallað er um í þessari grein gefa þér skipulagða linsu til að meta. Samstarfsaðili sem svarar spurningum þínum með smáatriðum, sýnir þér gögn frá raunverulegum framleiðslukeyrslum og segir þér heiðarlega hvenær þinn hlutur hentar ekki framsækinni málmstimplunarþjónustu þeirra er félagi sem vert er að halda. Þeir sem segja já við öllu án skilyrða? Þetta eru dýr lexíur sem snjallir kaupendur læra að forðast.
Algengar spurningar um Progressive Die Stamping Company
1. Hvað er progressive die stamping og hvernig virkar það?
Framsækin deyjastimplun nær samfelldri málmrönd í gegnum eina deyja sem inniheldur margar stöðvar. Hver stöð framkvæmir mismunandi aðgerð eins og gata, eyðingu, beygingu eða mótun. Með hverju þrýstihöggi færist ræman fram um eina hæð fram á við og fullbúinn hlutinn aðskilur á lokastöðinni. Þetta ferli framleiðir há-nákvæmni hluta á hraða á bilinu 25 til yfir 1.200 höggum á mínútu, sem gerir það að einni skilvirkustu málmmyndunaraðferð fyrir endurteknar rúmfræði.
2. Hversu langan tíma tekur það að búa til framsækið tening?
Dæmigerð framsækin deyja þarf 12 til 20 vikur frá hönnun og fram að gangsetningu. Einföld deyja með 6 til 8 stöðvum fyrir flatar festingar geta tekið nærri 10 vikur, en flókin 30-stöðvaverkfæri með þröngum vikmörkum og teiknuðum eiginleikum geta farið yfir 20 vikur. Lykilþættir sem reka tímalínuna eru meðal annars stöðvatalning, umburðarkröfur, efni sem er stimplað og hvort birgirinn smíðar verkfæri innanhúss eða útvistar smíði deyja. Lóðrétt samþættir framleiðendur eins og YICHEN sem hanna og smíða framsækin stimplunarmót undir einu þaki skila venjulega hraðar vegna þess að þeir koma í veg fyrir tafir á samskiptum milli aðskildra stofnana.
3. Hvaða efni er hægt að nota í framsækinni deyja stimplun?
Algeng efni eru kolefnisstál (1008, 1010, 1050), ryðfríu stáli (301, 304, 316), ál (1100, 3003, 5052), kopar og eir málmblöndur (C110, C260, C510) og hástyrkt{12}lágstyrkur{12}stáls. Hvert efni hefur mismunandi áhrif á slithlutfall, framleiðsluhraða og viðhaldstímabil. Kolefnisstál er mest fyrirgefandi og leyfir hæsta hraða, en ryðfrítt stál krefst úrvals verkfærastáls og minni pressuhraða. Efnisval ætti að halda jafnvægi á frammistöðukröfum hluta við framleiðsluhagkvæmni og langlífi deyja.
4. Hvenær ætti ég að velja framsækna deyja stimplun yfir flutning eða samsetta deyja stimplun?
Framsækin stimplun er tilvalin þegar hlutar þínir eru litlir til meðalstórir, krefjast miðlungs rúmfræðilegs flókins (beygja, mynda og gata í einu plani) og krefjast árlegs rúmmáls yfir 100.000 einingar. Flutningsmót virka betur fyrir stærri hluta, djúpt-dregna rúmfræði eða íhluti sem þarfnast margs- yfirborðsmótunar. Samsettar teygjur henta einföldum flötum hlutum sem krefjast þéttrar sammiðju við lægra rúmmál. Ef hluti þinn fer yfir tiltæka ræmubreidd, þarfir draga dýpra en þvermál hans eða hefur árlega eftirspurn undir 5.000 til 10.000 stykki, er líklegt að framsækin verkfæri séu ekki{11} réttlætanleg.
5. Hvaða vottorð ætti framsækið deyja stimplunarfyrirtæki að hafa?
ISO 9001:2015 er lágmarks grunnlína sem staðfestir skjalfest gæðaferla. Bifreiðabirgðir verða að hafa IATF 16949:2016, sem bætir við u.þ.b. 100 viðbótarkröfum, þar á meðal PPAP viðbúnað og aðferðafræði eftirlitsáætlunar. Geimferðaforrit krefjast AS9100 Rev D til að stjórna stillingum og koma í veg fyrir fölsun-hluta. Fyrir utan vottun, metið búnaðarforskriftir, þar á meðal þrýstingsfjölda, hámarks ræmabreidd og slag{10}}á-mínútu. Birgir sem skortir vottunina sem iðnaðurinn þinn krefst er vanhæfur rauður fáni óháð uppgefnu verði.


