


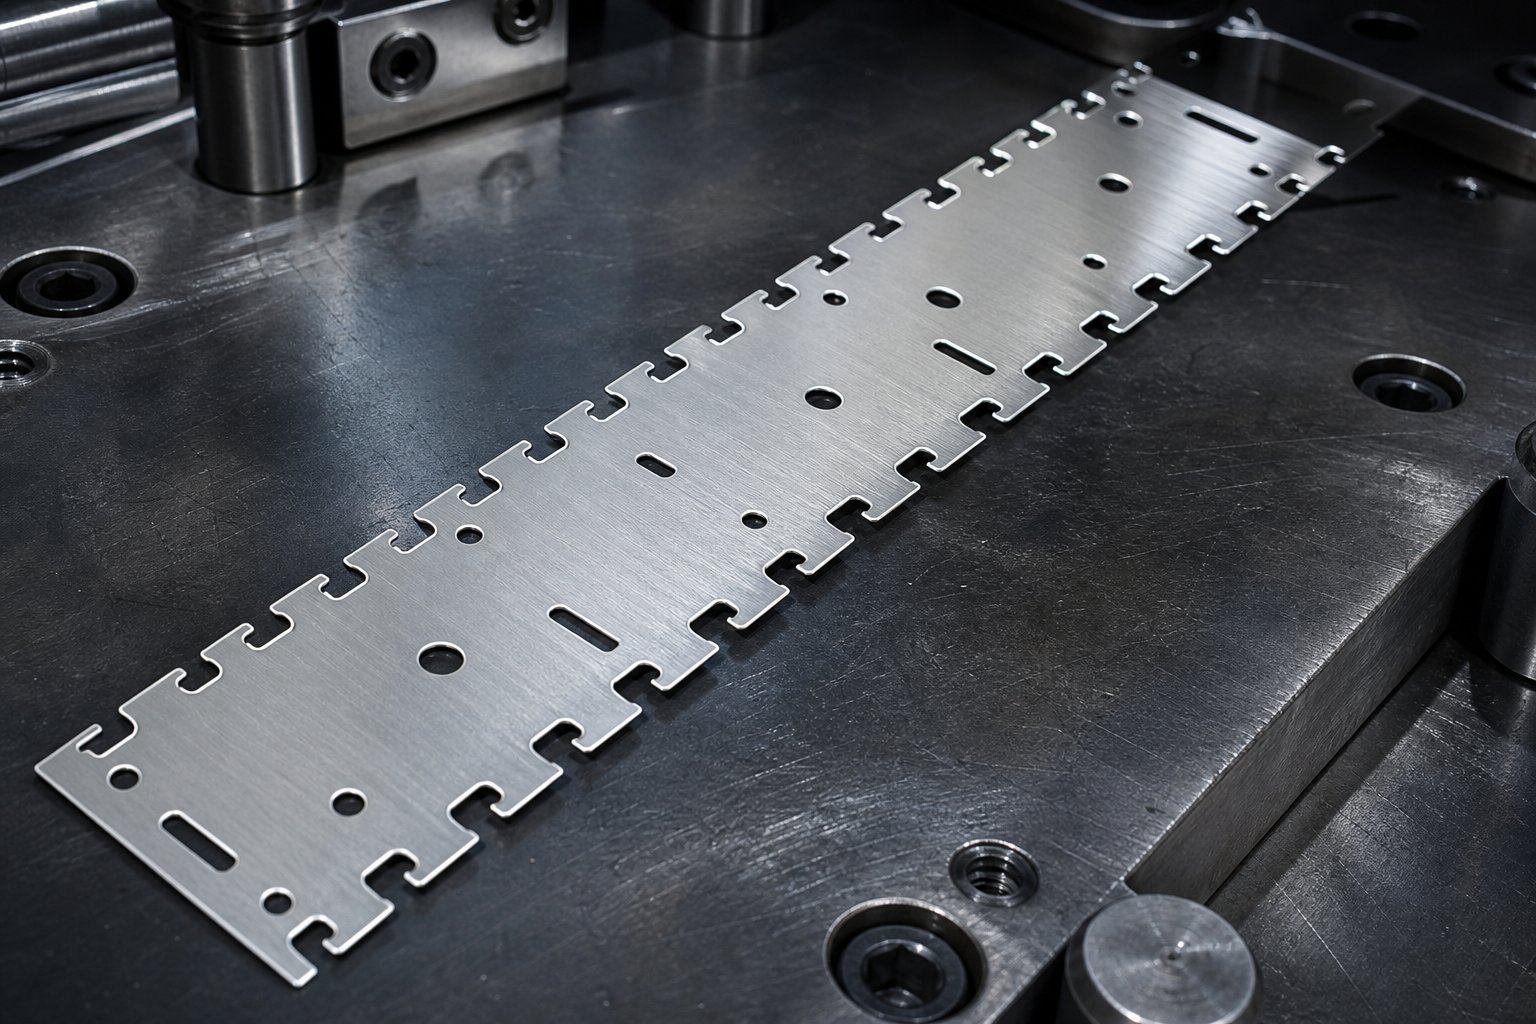
Skilningur á framhjáhlaupum í framsæknum stimplunardeyfum
Sjáðu fyrir þér málmræmu sem keppir í gegnum framsækið tening á hundruðum högga á mínútu. Á hverri stöð stinga, mynda og beygja kýla inn í þá ræmu. Hvað kemur í veg fyrir að þessi nýmótuðu eiginleika rekast á verkfæri á næstu stöð? Svarið, í mörgum tilfellum, er framhjáhlaup.
Hvað eru bypass hak í Progressive Dies
Hjáveituhökur eru viljandi klippingar sem gerðar eru í ræmaberanum sem skapa rými fyrir mótaða hluti, lyfta hluta eða útstæð rúmfræði þegar ræman fer í gegnum mótunarstöðvar í röð. Þær þjóna öðru hlutverki en hæðarhögg (stundum kölluð frönsk hak), sem koma fyrst og fremst í veg fyrir offóðrun og fjarlægja brúna. Hjáveituskorin gera ræmunni sérstaklega kleift að þróast án vélrænna truflana á milli lokið verks og verkfæra.
Hjáveituhak er vísvitandi op í ræmuhaldi framsækins stimplunarmóts sem gerir mynduðum eða útstæðum hlutum kleift að fara í gegnum aðliggjandi stöðvar án þess að komast í snertingu við mótunaríhluti, fáanlegt í tveimur stillingum: neikvæðum (efni fjarlægt) og jákvæðu (flipi skilinn eftir ósnortinn til að klippa síðar).
Tilgangurinn með framhjáhlaupum í stimplunarmótumkemur niður á einu: óslitin strimlaferðalög. Án þeirra gæti beygja eða upphleyping sem búin er til á stöð 3 rekast á lyftara eða deyja á stöð 4, sem veldur stíflum, skemmdum á verkfærum eða brotnum hlutum.
Hvers vegna val á haktegundum skiptir máli fyrir framvindu ræma
Hér er þar sem ákvörðunin verður áhugaverð. Neikvæðar og jákvæðar framhjáhvarf í stimplunarmóti leysa sama úthreinsunarvandamál með gagnstæðum aðferðum:
- Neikvæð hakfjarlægðu vasa af efni frá brún ræmunnar inn á við. Sniglinn fellur í gegnum teninginn og ræman heldur áfram með opnum glugga þar sem efni var einu sinni til.
- Jákvæðar skorðurskildu eftir útstæðan flipa á brún ræmunnar sem nær út á við, sem skapar úthreinsun með tilfærslu frekar en að fjarlægja. Sá flipi er klipptur á síðari stöð.
Að velja á milli neikvæðra og jákvæða framhjáhlaupa í stimplunarmótum úr málmplötum hefur áhrif á allt niðurstreymis: meðhöndlun rusla, stöðugleika ræma, magn pressunar, nákvæmni flugmannsskráningar og viðhaldsbil. Rangt símtal hér getur leitt til vandamála í fóðri, burrvandamálum eða ótímabært slit á verkfærum sem ekkert magn af prufuskilum mun laga.
Þessi handbók sameinar báðar haktegundirnar í eina tilvísun, þar sem fjallað er um rúmfræði, samspil efnis, kraftsnið, bilunarhami og valviðmið svo þú getir tekið örugga hönnunarákvörðun áður en fyrsta höggið slær stál.
Geometrísk sundurliðun á neikvæðum og jákvæðum haksniðum
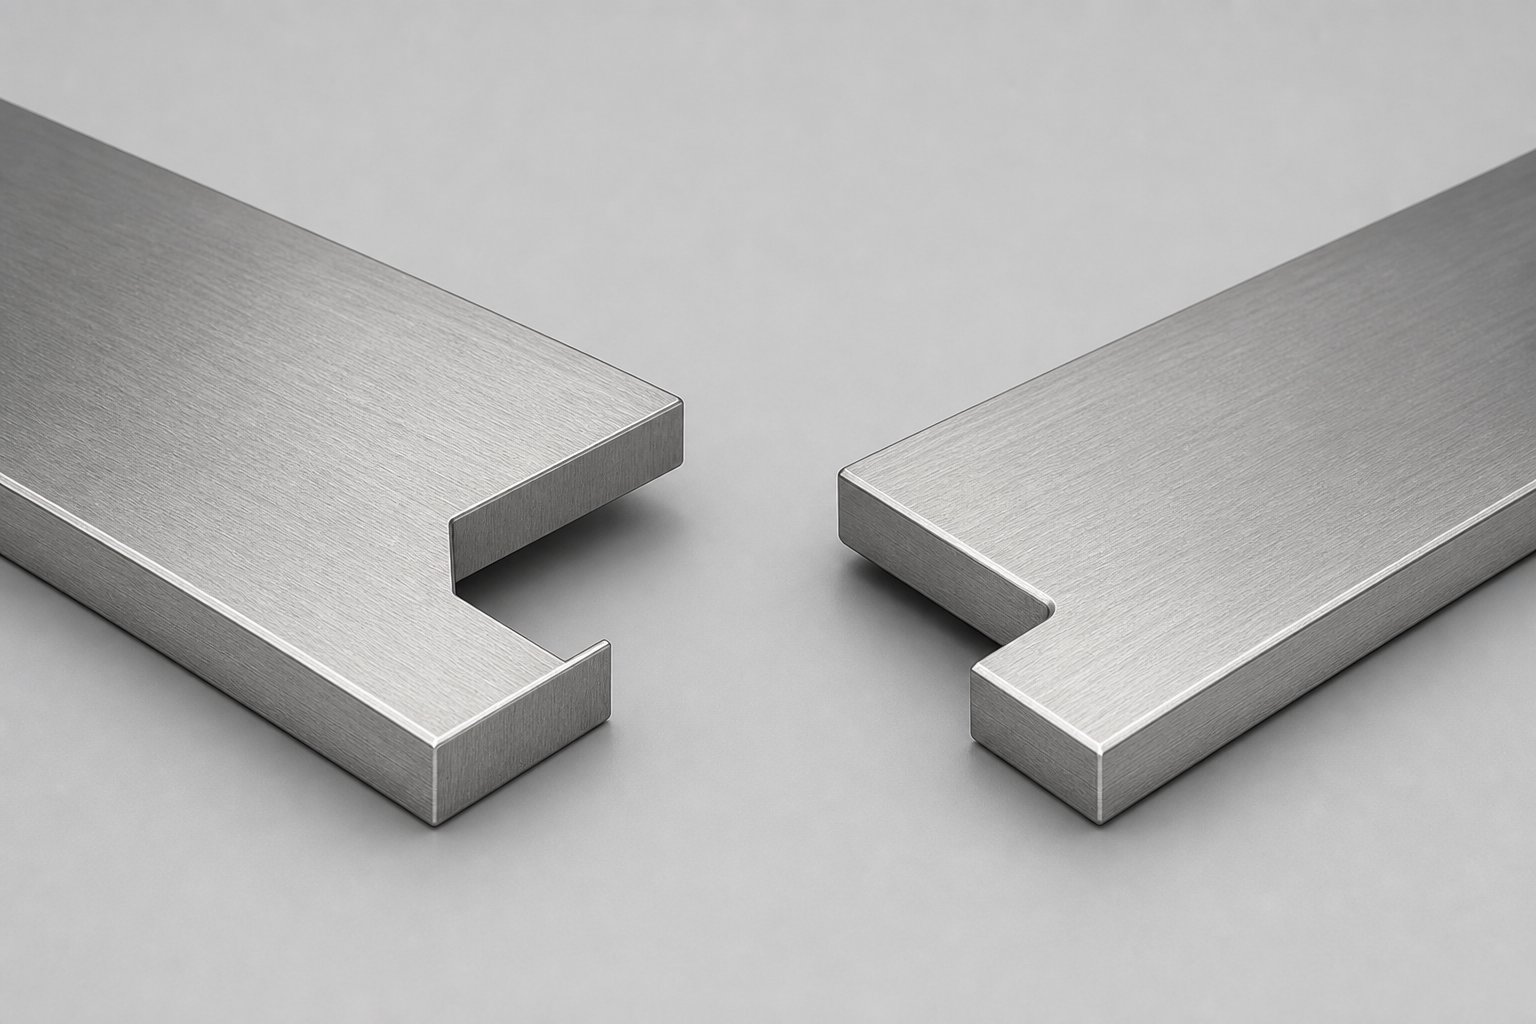
Það er gagnlegt að vita að eitt hak fjarlægir efni á meðan hitt skilur eftir flipa, en það er ekki nóg fyrir mótahönnun. Þú þarft skýra staðbundna mynd af hverri rúmfræði, hvernig hún situr miðað við stefnu ræmunnar og hvert kýlið fer. Þessar lýsingar gefa þér andlegt líkan sem þú getur unnið eftir jafnvel án þess að prenta fyrir framan þig.
Neikvæð hak rúmfræði og staðbundin stefnumörkun
Ímyndaðu þér að horfa niður á ræmuna þegar hún nærist frá vinstri til hægri. Neikvætt framhjáhlaupsspor er rétthyrndur eða trapisulaga vasi skorinn inn á við frá brún ræmunnar, hornrétt á fóðurstefnu. Kýlan lækkar lóðrétt í gegnum ræmuna og snigillinn sem fjarlægður var fer niður í gegnum samsvarandi op í teygjublokkinni.
Dæmigert hlutfall dýptar-til-breiddar fyrir neikvæða hak er á milli 1:1,5 og 1:2,5, sem þýðir að hakið nær inn í ræmuna um það bil 40 til 65 prósent af breiddarvídd hennar meðfram straumásnum. Fremri og aftari brúnir vasans eru yfirleitt samsíða hver annarri og hornrétt á brún ræmunnar. Í trapisulaga afbrigðum hjálpar lítilsháttar 2 til 5 gráðu dráttarhorn á hliðarveggjum við útskilnað sniglanna og dregur úr sliti á kýlum. Hornradíusar í innri hornum eru venjulega á bilinu 0,5 til 1,0 sinnum efnisþykktin til að koma í veg fyrir álagssprungur við hakrótina.
Jákvæð notch rúmfræði og flipastillingar
Jákvætt hak snýr rökfræðinni við. Í stað þess að skera vasa inn á við, sker tindurinn í kringum flipa sem stendur út úr ræmabrúninni. Þegar þú horfir á ræmuna að ofan sérðu tungu-laga eða rétthyrnd útskot sem nær út fyrir upprunalegu ræmumörkin, annaðhvort samhliða eða örlítið horn að matarstefnunni.
Breidd flipans er venjulega 1,5 til 3 sinnum efnisþykktin og lengd hans (mælt frá brún ræmunnar út á við) er á bilinu 3 til 6 mm eftir því hversu mikil úthreinsun þarf á aðliggjandi stöðvum. Þessi útstæð rúmfræði fer yfir eða við hliðina á verkfæraíhlutum niðurstreymis og veitir úthreinsun fyrir myndaða eiginleika undir. Flipinn er áfram tengdur við ræmaburðinn þar til sérstakt klippistöð klippir hann í sléttu, þar sem klippingarstöngin ferðast lóðrétt niður eins og venjulega götunaraðgerð.
Helstu víddarfæribreytur fyrir báðar gerðir
Tilgangur málmmyndunar hjá framhjáhlaupunum verður skýrari þegar þú berð saman víddareiginleika þeirra hlið við hlið. Eftirfarandi tafla skipuleggur mikilvægar færibreytur fyrir neikvæðar og jákvæðar framhjáhvarfmálmplata mynda stimplun deyrsvo þú getur vísað til þeirra við skipulagningu strimlaskipulags.
| Parameter | Neikvætt hak | Jákvæð hak |
|---|---|---|
| Stefna til að fjarlægja efni | Inn á við frá ræmubrún | Nærliggjandi skurðir skilja eftir ytri flipann |
| Dæmigert dýpt (í ræma) | 40-65% af hakbreidd meðfram fóðri | Á ekki við (flipaverkefni út á við) |
| Breidd flipa/vasa (meðfram fóðri) | 1,5-2,5x dýpt | 1,5-3x efnisþykkt |
| Lengd skjávarps flipa | N/A | 3-6 mm út fyrir kant ræmunnar |
| Hliðarhorn | 0-5 gráður (drög fyrir losun snigla) | 0 gráður (beinn klippiveggur) |
| Hornradíur | 0,5-1,0x efnisþykkt | 0,25-0,5x efnisþykkt |
| Útgangsstefna snigls/brots | Niður í gegnum töppublokkina á hakstöðinni | Niður á seinna snyrtastöð |
| Stefna miðað við fóður | Vasi hornrétt á fóðurstefnu | Flipinn samsíða eða hornréttur að stefnu matar |
Taktu eftir að hornradíuslýsingin er mismunandi á milli þessara tveggja gerða. Neikvæð hak krefjast stærri radíus vegna þess að ræman verður að bera álag yfir minnkaðan þversnið- við hakrótina. Jákvæð horn hafa minni burðarvirkisáhættu þar sem nærliggjandi ræmabrún helst ósnortinn þar til klipping á sér stað niðurstreymis.
Þessi rúmfræðilegu tengsl setja grunninn fyrir dýpri spurningu: hvernig höndlar hver uppsetning ruslið sem hún býr til og hvað þýðir það fyrir stöðugleika ræmunnar við háhraða fóðrun?
Hvernig tegund hak hefur áhrif á ruslstjórnun og hönnun strimlaburðar
Rusl hverfur ekki bara. Sérhver framhjáhlaup framleiðir úrgangsefni á einhverjum tímapunkti í framvindunni og tímasetningin á því að búa til rusl hefur bein áhrif á hversu stöðug ræman þín helst meðan á fóðrun stendur. Munurinn á neikvæðum og jákvæðum hak er í meginatriðum spurning um hvenær og hvar þessi úrgangur fer úr kerfinu.
Úrgangsflæði og sniglastjórnun eftir haktegund
Neikvæð hak mynda stakan snigl í hvert einasta þrýstislag. Sá snigill dettur niður í gegnum afléttingarvasa í teningablokkinni og verður að fara hreint út, annaðhvort falla í ruslarennu eða ýta sér út af fjöðruðum-útstúkum. Ef snigl festist eða tekur frákast getur hann endað á milli höggandans og ræmunnar í næsta höggi og valdið tvöföldum höggum, sniglum á hlutnum eða jafnvel höggskemmdum. Réttar aðferðir til að varðveita snigl eins og lofttæmandi tengi, jákvæða útslátt eða mjókkandi deyjaop verða nauðsynlegar við háan högghraða.
Jákvæðar skortur taka allt aðra nálgun. Vegna þess að flipinn er áfram festur við ræmuna í gegnum millistöðvar, myndast ekkert rusl fyrr en sérstök klippistöð klippir það af síðar í framvindu. Þessi frestað ruslaðferð heldur brún ræmunnar ósnortinni lengur, sem kemur fóðurstöðugleika til góða. Viðskiptin? Þú þarft að skipuleggja úthreinsun á hverri stöð á milli klippingarstöðvarinnar og klippingarstöðvarinnar þannig að útstæð flipinn rekast ekki á dúkkubba, lyftara eða efri gatasamstæður. Í flóknum málmmyndunarframvindu með þéttu bili milli stöðva getur þessi úthreinsunaráætlun eytt dýrmætum fasteignum.
Strip Carrier Stillingar og Notch Samhæfni
Flutningsvefurinn heldur öllu saman þegar líður á ræmuna og uppsetning hans hefur bein áhrif á hvaða haktegund virkar best. Semhönnunarreglur burðarræmaleggðu áherslu á að burðarbúnaðurinn verður að vera nógu sterkur til að standast beygingu meðan á fóðrun stendur en leyfa hlutum að hreyfast frjálslega frá stöð til stöðvar. Hakstaðsetning annað hvort styrkir eða grefur undan því jafnvægi.
- Kantberi (ein-hlið):Pörar náttúrulega með neikvæðum hak. Þar sem burðarbúnaðurinn liggur meðfram einni ræmubrún er einfalt að klippa vasa inn í þá brún fyrir framhjáhaldsúthreinsun. Sniglurinn kemur hreint út og breiddin sem eftir er veitir enn fullnægjandi fóðurstyrk. Jákvæðir flipar myndu standa út á við og hætta á að trufla stýrisbrautir eða lyftara.
- Miðstöð:Býður upp á meiri sveigjanleika fyrir báðar hakgerðir. Hjáveituhak sitja á ytri brúnum í burtu frá byggingarmiðjuvefnum, þannig að annað hvort neikvæðir vasar eða jákvæðir flipar geta virkað eftir kröfum um úthreinsun. Hugbúnaður til að hreiður efni fyrir lengd efnisfínstillingar er oft hlynntur miðlægum flutningsaðilum vegna þess að þeir leyfa þéttara-til-bili milli hluta án þess að fórna heilleika flutningsaðila.
- Tvöfaldur burðarbúnaður (báðar brúnir):Notar venjulega neikvæðar hak á annarri eða báðum brúnum. Tvöfalt -burðarfyrirkomulag veitir nægilega burðargetu til að það komi ekki niður á stöðugleika fóðurs að fjarlægja efni af brúninni. Þessi uppsetning hentar þungum-mælum þar sem stálstuðullinn krefst stífari burðarefna til að koma í veg fyrir fall milli lyftistöðva.
Hagnýt þumalputtaregla: Ef burðarbúnaðurinn þinn verður að sveigjast lóðrétt á milli stöðva til að mæta mótuðum eiginleikum á mismunandi hæðum, minnka neikvæðar hak þversnið burðarins- og geta veikt beygjupunkta. Jákvæðar skorur varðveita þversniðið-lengra, sem gerir þá að öruggara veðmáli fyrir teygjuvef eða lykkjuburðarhönnun sem þarf að lifa af endurteknar beygjulotur án þess að brotna.
Stöðugleiki ræmunnar er þó aðeins hluti af jöfnunni. Efnið sjálft hefur skoðanir á því hvaða hak rúmfræði það þolir og þær skoðanir verða háværari eftir því sem afrakstursstyrkur hækkar.
Efniseiginleikar sem knýja fram val á haktegundum
Mjúkt stálræma við 200 MPa flæðispennu hegðar sér allt öðruvísi við hakkhorn en tvífasa 980 gæða sem þrýstir fram fyrir 700 MPa. Rúmfræðin sem virkar fullkomlega í einu efni getur klikkað við fyrsta högg í öðru. Skilningur á því hvernig vélrænir eiginleikar hafa víxlverkun við styrk álagsálags er það sem skilur áreiðanlegt ræmaskipulag frá því sem myndar ruslafötur fullar af brotnum burðarefnum.
Afkastastyrkur og hakkspennustyrkur
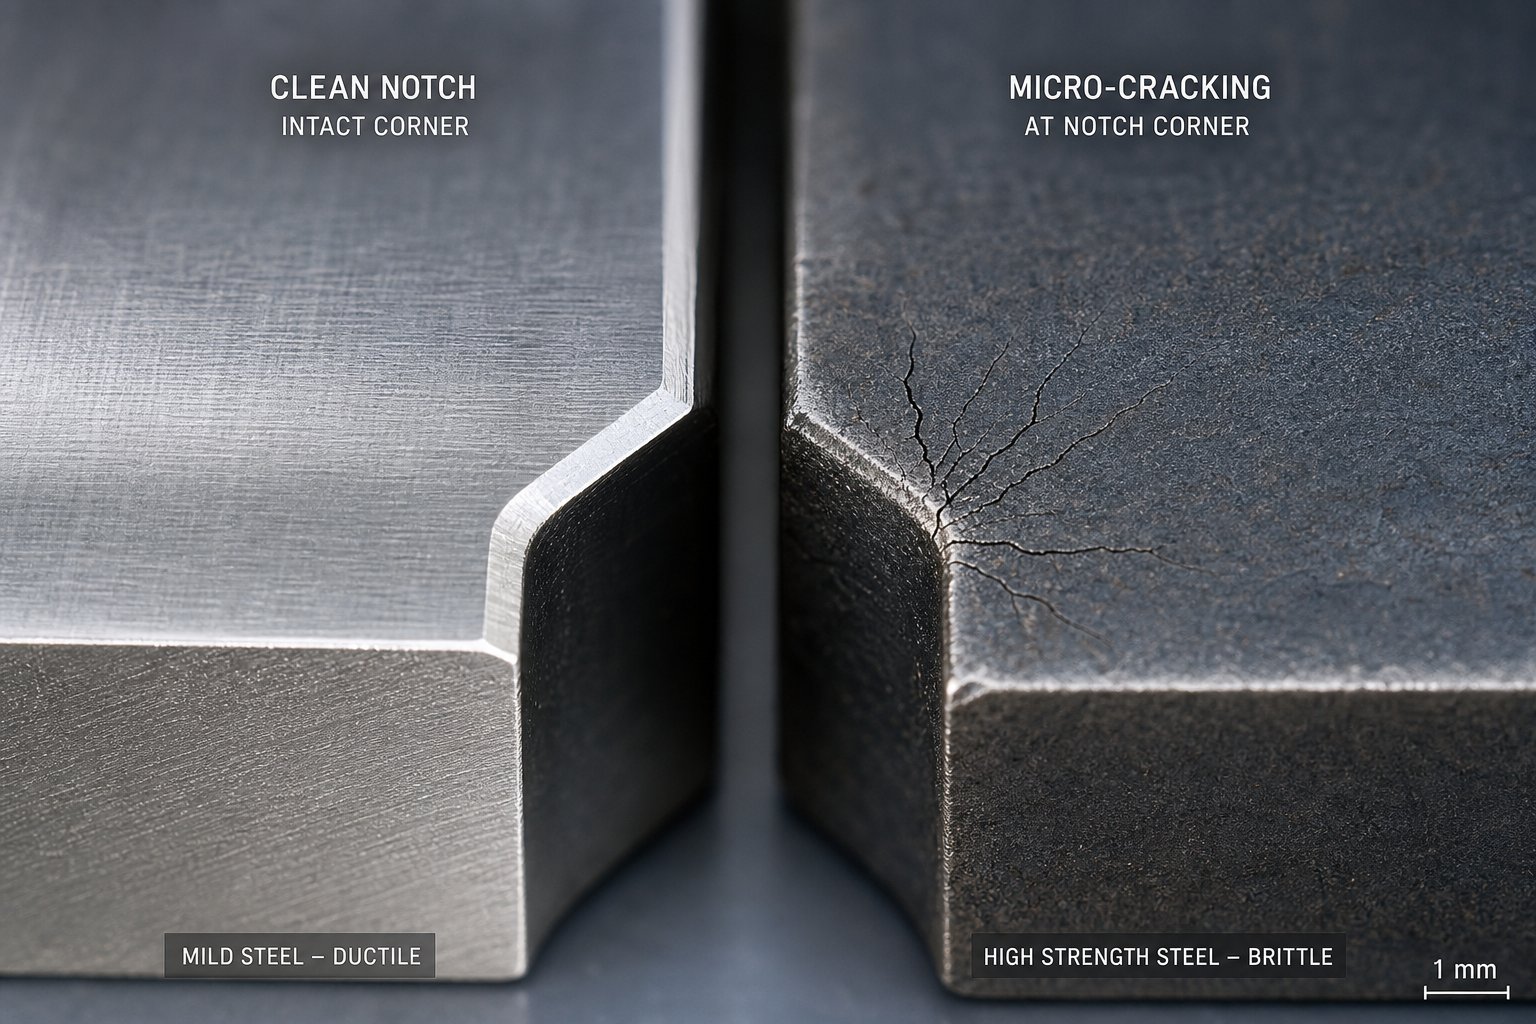
Hvert hakhorn virkar sem streituhækkun. Þegar ræman streymir fram undir spennu, einbeitir minni þversniði-þversniði við neikvæða hak spennu við innri radíus. Því skarpari sem radíus er, því hærri er staðbundinn streitumargfaldari. Fyrir lág-kolefnisstál með flæðistyrk undir 300 MPa getur efnið tekið í sig þennan styrk með staðbundnu plastflæði án þess að sprunga. Sveigjanleikaforðinn er nógu stór til að hakrótin afmyndist lítillega og dreifir álagi aftur.
Farið yfir 500 MPa og ástandið breytist. Flutningsstyrkur stáls í AHSS flokkum skilur eftir sig minna pláss á milli teygjanlegrar hegðunar og brots. Eins ogAHSS Insights leiðbeiningarútskýrðu, mótunarkraftar verða að vera meiri en þolstyrkur til þess að plast aflögun eigi sér stað, en í háum-styrkleikastigum minnkar bilið á milli uppgjafar og sprungu verulega. Neikvætt hakhorn sem virkaði fínt í mildu stáli verður nú sprunguupphafsstaður í DP 780 eða TRIP 980. Spennustyrkstuðullinn við skarpa hakrót getur náð 2,5 til 3,0x nafnspennu strimla, og þrýstir staðbundinni streitu langt fram yfir brotamörk.
Jákvæðar skorður forðast mikið af þessu vandamáli. Vegna þess að brún ræmunnar er ósnortinn í gegnum millistöðvar, helst streitustyrkur lægri meðan á fóðrun stendur. Flipinn sjálfur ber lágmarks álag, þannig að jafnvel þótt grunnhorn hans séu tiltölulega skörp, sjá þau ekki sömu togkrafta og neikvæða hakrót þolir.
Vinnuherðandi áhrif á hakkheilleika
Álagsherðing bætir við enn einu flóknu lagi. Þar sem efnið afmyndast við hakkhornið við eyðingu, harðnar það staðbundið, eykur styrk en minnkar eftirstandandi lenging á því svæði. n-gildið, eða vinnuherðandi veldisvísir, ákvarðar hversu hratt þessi styrking á sér stað. Rannsóknir á hegðun álagsherðingar sýna að hærri n-gildi dreifa aflögun jafnari, sem dregur úr tilhneigingu til staðbundinnar þynningar.
Fyrir neikvæðar skorður skiptir þetta máli á tveimur augnablikum. Í fyrsta lagi, á meðan á eyðuhögginu sjálfu stendur, harðnar klippingarsvæðið við jaðarinn á hakinu þegar kýlið ýtir í gegn. Í öðru lagi, í hverri síðari fóðrunarlotu, togar strimlaspennan þvert yfir þetta þegar-herta svæði. Efni með litla lengingu og lágt n-gildi, eins og martensítískt stál, tæma sveigjanleikafjármagn sitt við skurðhornið meðan á tæmingu stendur og hafa ekkert eftir til að mæta álagi á fóðri. Niðurstaðan er brún sprunga sem breiðist inn frá hakrótinni yfir hundruð högga.
Jákvæð skor mæta vinnu herða á annan hátt. Flipamyndunin skapar klippta brún, en sú brún stingur út þar sem hún ber enga fóðurspennu. Mikilvægi burðarþverskurðurinn- er áfram í fullri breidd og ólagaður, sem varðveitir upprunalega lengingargetu sína fyrir erfiðleika háhraðaframvindu.
Leiðbeiningar um efnisval fyrir hverja haktegund
Teygjustuðull málma eins og stáls helst tiltölulega stöðugur í kringum 200-210 GPa, óháð gráðu, sem þýðir að afturhlaup og teygjanlegt álagsorka í skorinu hegðar sér svipað í stáltegundum. Það sem breytist verulega er hversu mikið plastálag efni þolir fyrir brot. Þessir þröskuldar leiðbeina stillingum á hakhönnun:
- Afrakstursstyrkur undir 300 MPa (milt stál, EDDS):Báðar haktegundirnar virka áreiðanlega. Neikvæð hornradíus allt að 0,5x efnisþykkt eru ásættanleg. Engar sérstakar breytingar á rúmfræði þörf.
- Afrakstursstyrkur 300-550 MPa (HSLA, BH einkunnir):Neikvæðar skorur eru áfram lífvænlegar en krefjast hornradíusa sem er að lágmarki 1,0-1,5x efnisþykkt. Fylgstu með sprungum á brúnum eftir lengri framleiðslutíma. Jákvæðar skorur æskilegar þegar lenging fer niður fyrir 18%.
- Flutningsstyrkur 550-800 MPa (DP 590, DP 780, TRIP stál):Mælt er eindregið með jákvæðum nótum. Ef neikvæðar skorur eru nauðsynlegar skaltu auka hornradíuna í 2,0x efnisþykkt og íhuga trapisulaga snið til að dreifa álagi yfir breiðari svæði. Álagsherðing við hakrót flýtir fyrir því að sprungur hefjast.
- Afrakstursstyrkur yfir 800 MPa (DP 980, MS 1200+, CP einkunnir):Jákvæðar hak eru sjálfgefið val. Neikvæð hak hætta á að burðarefni brotni nema radíus fari yfir 2,5x efnisþykkt með slípuðum haufflötum til að útrýma ör-kjörnunarstöðum sprungna. Heildarlenging undir 10% gerir það að verkum að neikvæð lifun er ólíkleg við framleiðsluhraða.
- Álblöndur (5xxx, 6xxx röð):Lægri teygjustuðull (u.þ.b. 70 GPa) þýðir hærra teygjanlegt fjaðrabak í hakhornum. Jákvæðar skorur höndla þetta betur vegna þess að ræmabrúnin verður ekki fyrir hringlaga sveigjuhleðslu á minni hluta.
Álags-álagsferillinn segir alla söguna. Þegar þú teiknar upp streitu gegn heildarlengingu fyrir efnið þitt, þá ertu að horfa á umslag þess sem hakrótin getur lifað af. Efni í efri-vinstra fjórðungi þess lóðar, mikill styrkur með lítilli lengingu, krefjast jákvæðra hakaðferða eða neikvæða rúmfræði með mikilli radíus með yfirborðs-frágangsstýringum sem fara langt fram úr hefðbundinni venju.
Þessar efnisdrifnu-ákvarðanir hafa bein áhrif á hleðslu blaðamanna. Harðari efni standast skurð á harðari og valið á milli þess að fjarlægja efni núna og klippa flipa endurmótar síðar hvernig skurðarkraftar dreifast yfir teninginn.
Skurðarkraftar og lífsskilyrði fyrir hverja haktegund
Sérhver kýla sem kemst í snertingu við ræmuna eyðir hluta af heildarkostnaði pressunnar. Neikvæðar og jákvæðar framhjáhaldsskot sækja í það fjárhagsáætlun á grundvallaratriðum mismunandi vegu og greinarmunurinn mótar allt frá slithlutfalli til þess hversu oft þú skipuleggur endurslípun.
Skurðkraftsprófílar fyrir neikvæða hakkstöng
Neikvætt skurðarhögg framkvæmir fulla jaðarklippingu á hverju einasta höggi. Svigkrafturinn sem þarf til að aðskilja snigilinn frá ræmunni fylgir stöðluðu eyðuformúlunni: skurðummál margfaldað með efnisþykkt margfaldað með skurðstyrk. Fyrir dæmigerða neikvæða hak sem mælist 8 mm á breidd og 12 mm á dýpt í 1,2 mm köldu-valsuðu stáli með 350 MPa skurðstyrk, sem nemur u.þ.b. 3,4 kN á hvert hak, hvert högg, í hverri lotu án undantekninga.
Semstigvaxandi tonnatöluútreikningakrefst þess, verður þú að bæta þessu álagi við hverja aðra aðgerð sem á sér stað samtímis: holur, skurðir á hluta, jaðarskurðir, þrýstingur á gormahreinsibúnaði og mótunarstöðvar, allt saman staflað ofan á aðra. Í teningi með fjórum neikvæðum framhjáhögg, er það 13 til 14 kN til viðbótar bætt við sömu höggstöðu þar sem þyngstu högghöggin þín eru þegar skotin. Uppsöfnunaráhrifin herða framlegð tonna og auka hámarkshleðslu á pressutengingu.
Slitmynstur gata á verkfærum með neikvæðum hak endurspegla þessa stöðugu fullu-þörf. Skurðbrúnirnar verða fyrir samræmdu sliti um allan jaðarinn, með hraðari niðurbroti á hornum þar sem álagsstyrkurinn er mestur. Hornradíur slitna hraðar en beinar brúnir, sem þýðir að hakrótin missir fyrst hannaða rúmfræði sína, sem er nákvæmlega þar sem þú þarft hana mest fyrir heilleika ræmunnar.
Dreifð afl stefna með jákvæðum hak
Jákvæð skor skipta heildarskurðarvinnu sinni á tvær aðskildar stöðvar. Á upphafsstöðinni mynda aðeins hluta jaðarskurðar útlínur flipans, venjulega klippa tvær eða þrjár hliðar á meðan flipinn er eftir tengdur við grunninn. Lokaskurðarstöðin sér um þann skurð sem eftir er til að aðskilja flipann síðar í framvindu.
Þessi dreifing býður upp á raunverulegan kost: í stað eins þungrar klipputilburðar færðu tvo léttari með millibili í teningnum. Upphafsskerðingin gæti neytt 60 prósent af heildarkraftinum, þar sem klippingarstöðin annast hin 40 prósentin. Vegna þess að þessar stöðvar sitja á mismunandi stöðum meðfram teygjulengdinni, staflast kraftar þeirra ekki við sama pressuhorn. Hönnuðir sem jafna tonnafjölda yfir ræmuskipulagið, eins og mælt er með í framsæknum rannsóknum á frammistöðu deyja, kunna að meta þennan sveigjanleika. Það dregur úr hámarks tafarlausu álagi og hjálpar til við að viðhalda-miðju-þrýstings teningarinnar nær pressutenginu.
Gata slit á jákvæðum hakstöðvum hefur tilhneigingu til að vera minna alvarlegt fyrir hvern íhlut vegna þess að hver kýla sker minna ummál á hvert högg. Snyrtihöggið, sem vinnur á móti litlum flipaþversniði-, ræður við brot af þeim krafti sem fullnegjandi högghögg þolir.
Press Tonnage Budgeting and Die Life Implications
Hagnýt áhrif koma fram í viðhaldsbili og verkfærakostnaði. Hér er hvernig þessar tvær aðferðir bera saman á milli helstu rekstrarþátta:
| Parameter | Neikvætt hak | Jákvæð hak |
|---|---|---|
| Kraftur í hvert högg (á hak) | Full jaðarklipping í hverri lotu | Skiptist yfir tvær stöðvar (60/40 dæmigerð) |
| Mesta tonnaframlag | Bætir beint við þyngsta stöðvaálag | Dreifist yfir framvindulengd |
| Punch slit mynstur | Jafnt slit, hraðar í beygjum | Léttara slit á hverri kýla, tveir íhlutir til að fylgjast með |
| Dæmigert endurmalabil | 80.000-120.000 högg | 120.000-180.000 högg á stöð |
| Meðmæli um kýlaefni | D2 lágmark; PM-M4 eða karbít fyrir AHSS | D2 fullnægjandi fyrir flest forrit |
| Ákjósanleg húðun | TiAlN eða DLC fyrir há-slithorn | TiN nægir fyrir hóflegar kröfur |
| Die block streitu styrkur | Hærri (fullur snigill ýtir í gegnum hvert högg) | Lægri á hverja stöð; snyrta deyja sér lágmarks álag |
| Áhrif á áætlanagerð um afkastagetu fjölmiðla | Eyðir meira af tiltækum tonnaframlegð | Varðveitir framlegð fyrir flóknar mótunarstöðvar |
Til að lengja endingartíma deyfunnar njóta neikvæða hakkstöng mest af háþróaðri húðun eins og TiAlN eða DLC sem er beitt á alla skurðfleti, með sérstakri athygli á hornradíunum. Áætlun um endurslípun ætti að fylgja-talningabili frekar en að bíða eftir hæð burts til að gefa merki um niðurbrot. Nákvæmni snið á þessum kýlum eru oft framleidd eða endurgerð með EDM vírvinnslu, sem skilar þéttum horn rúmfræði og yfirborðsáferð sem standast ótímabæra flís.
Jákvæð hakverkfæri krefjast hins vegar minna árásargjarnra húðunaraðferða vegna þess að hver einstök kýla sér minna uppsafnaða vinnu. Málið er að þú heldur tveimur aðskildum kýlasettum í stað eins. Heildarbirgðir verkfæra eykst, en hver íhlutur endist lengur og kostar minna að mala aftur.
Kraftaspurningin hefur beinar afleiðingar niðurstreymis sem nær út fyrir stærðfræði í tonnum. Hvernig hak hegðar sér undir þessum endurteknu álagi yfir þúsundir högga ákvarðar hvaða bilunarhamir birtast fyrst og þessar bilanir líta mjög mismunandi út eftir því hvaða haktegund þú valdir.
Algengar bilunarstillingar og bilanaleit eftir haktegund
Fjárhagsáætlanir og slitspár líta hreint út á blaði. Framleiðslan hefur önnur áform. Hver framhjáhlaupstegund brotnar niður á sinn einkennandi hátt, og ef þú þekkir ekki einkennin snemma, verður minniháttar óþægindi á stöð þrjú að fullu banaslysi af stöð níu. Með því að vita hvaða bilanir tilheyra hvaða hak rúmfræði styttir greiningartímann þinn um helming meðan á prufu stendur og kemur í veg fyrir að ófyrirséð niður í miðbæ komi niður á hlaupaáætlun þinni.
Jákvæðar hakkbilanir og forvarnir gegn sniglum
Mest truflandi bilunarhamur fyrir jákvæða hak er að draga snigla við snyrtastöðina. Þegar kýlið klippir útstæða flipann lausan, getur afskorinn sniglinn fest sig við kýlaflötinn og hjólað aftur upp í ræmubrautina á afturhögginu. Eins og rannsóknir á að draga snigl útskýrir, þá myndar fast loft á milli sniglsins og kýlaflatar lofttæmisþéttingu meðan á afturköllun stendur. Málmurinn hegðar sér eins og teygjanlegur í kringum kýla jaðarinn og þung smurefni auka aðeins þéttingarvirknina. Einn dreginn snigill sem borinn er til baka á ræmuna getur skemmt allar niðurstreymisstöðvar í verkfærinu.
Nokkrir þættir gera jákvæðar klippingarstöðvar sérstaklega viðkvæmar fyrir þessu vandamáli:
- Lítill flipa þversnið-:Snyrtingarsniglar úr jákvæðum hakum eru þunnar og léttir, sem gerir þeim auðveldara fyrir lofttæmi eða segulmagn að halda gegn kýlaflötinni. Ólíkt stærri tæmandi sniglum sem hafa nægan massa til að falla lausar, þá loðast þessir sneiðar.
- Stórt skurðarbil:Þegar bilið á milli klippingarstúfsins og deyjahnappsins er rausnarlegt fyrir lengri endingu tækjanna, verður snigillinn aðeins minni en fylkisopið. Það missir þjöppunarpassann sem annars myndi halda því niðri í deyjahnappinum.
- Segulmagnaðir verkfæri:Eftir yfirborðsslípun halda kýlingar eftir segulmagni sem laðar að járnflipasnigla. Það er nauðsynlegt að afsegulera alla deygjuíhluti eftir endurslípun en það gleymist oft.
Forvarnaraðferðir fela í sér að lofta út snyrta kýlaflötinn með litlu loftgati til að rjúfa lofttæmið, nota gorma-hlaðna útkastapinna sem ýta sniglinum af við afturköllun kýla, eða setja upp öfuga-kjósandi hnöppum sem halda sniglinum í þjöppun þegar hann fer í gegnum fylkið. Fyrir mjög litla flipa getur lofttæmi sem staðsett er fyrir neðan deyjahnappinn dregið snigla á virkan hátt niður og í burtu frá kýlinu.
Fyrir utan að draga snigl, þjást jákvæðar hak af beygingu flipans við framgang fóðurs. Ef útstæð flipinn festist á stýrisbraut, lyftara eða mótunaríhlut á meðan á ferðinni stendur sveigir hann niður eða til hliðar. Boginn flipi breytir virkri ræmabreidd á þeim stað, sem getur valdið því að ræman bindist í stýrirásum eða færist til hliðar. Þegar næsti stýripinni fer inn í gatið á sér er ræman ekki lengur í tilætluðum stað og þú færð rangskráningu sem sameinar stöð til stöðvar.
Rúmfræði flipa undir stærð skapar lúmskari vandamál. Ef lengd flipaútskots veitir ekki nægilegt rými framhjá verkfærum aðliggjandi stöðvar, getur hluta snerting við fóðrun beitt hliðarkrafti á ræmuna. Þessi kraftur er lítill á hverju einasta höggi, en yfir þúsundir lota framkallar hann framsækið hliðarrek sem kemur fram sem ílangar stýrisholur og utan-miðjuhluta.
Neikvæðar hakkbilanir og röndunarröskun orsakir
Neikvæð hak mistekst öðruvísi vegna þess að skemmdir þeirra safnast fyrir í burðarbúnaðinum sjálfum frekar en í einnota flipa. Algengasta bilunin er ræma röskun frá of mikilli hakdýpt. Þegar vasinn fjarlægir of mikið efni af ræmubrúninni getur þverskurður burðarefnisins sem eftir er ekki staðist fóðurspennu án þess að beygja sig eða hálsa. Röndin þróar með sér sýnilega þrengingu við hvern hakstað og yfir framsæknar stöðvar safnast þessi þrenging upp í mælanlega hæðar-lengdarvillu.
Brúnsprungur eru alvarlegri ógnin, sérstaklega í vinnuhertu eða há-sterku efni. Hakhornið einbeitir togstreitu við hvern fóðurpúls. Í efnum sem þegar hafa orðið fyrir aflögunarherðingu í gegnum fyrri spóluvinnslu eða andstreymismyndunarstöðvar, getur það sem eftir er af sveigjanleika við hakrót verið næstum uppurið. Sprungur hefjast við innri hornradíus og breiðast út inn á við í átt að miðlínu burðarefnisins með hverri högglotu. Þú gætir keyrt 10.000 góða hluti áður en sprungan nær mikilvægri lengd, á þeim tímapunkti aðskilur burðarefnið alveg og ræman festist.
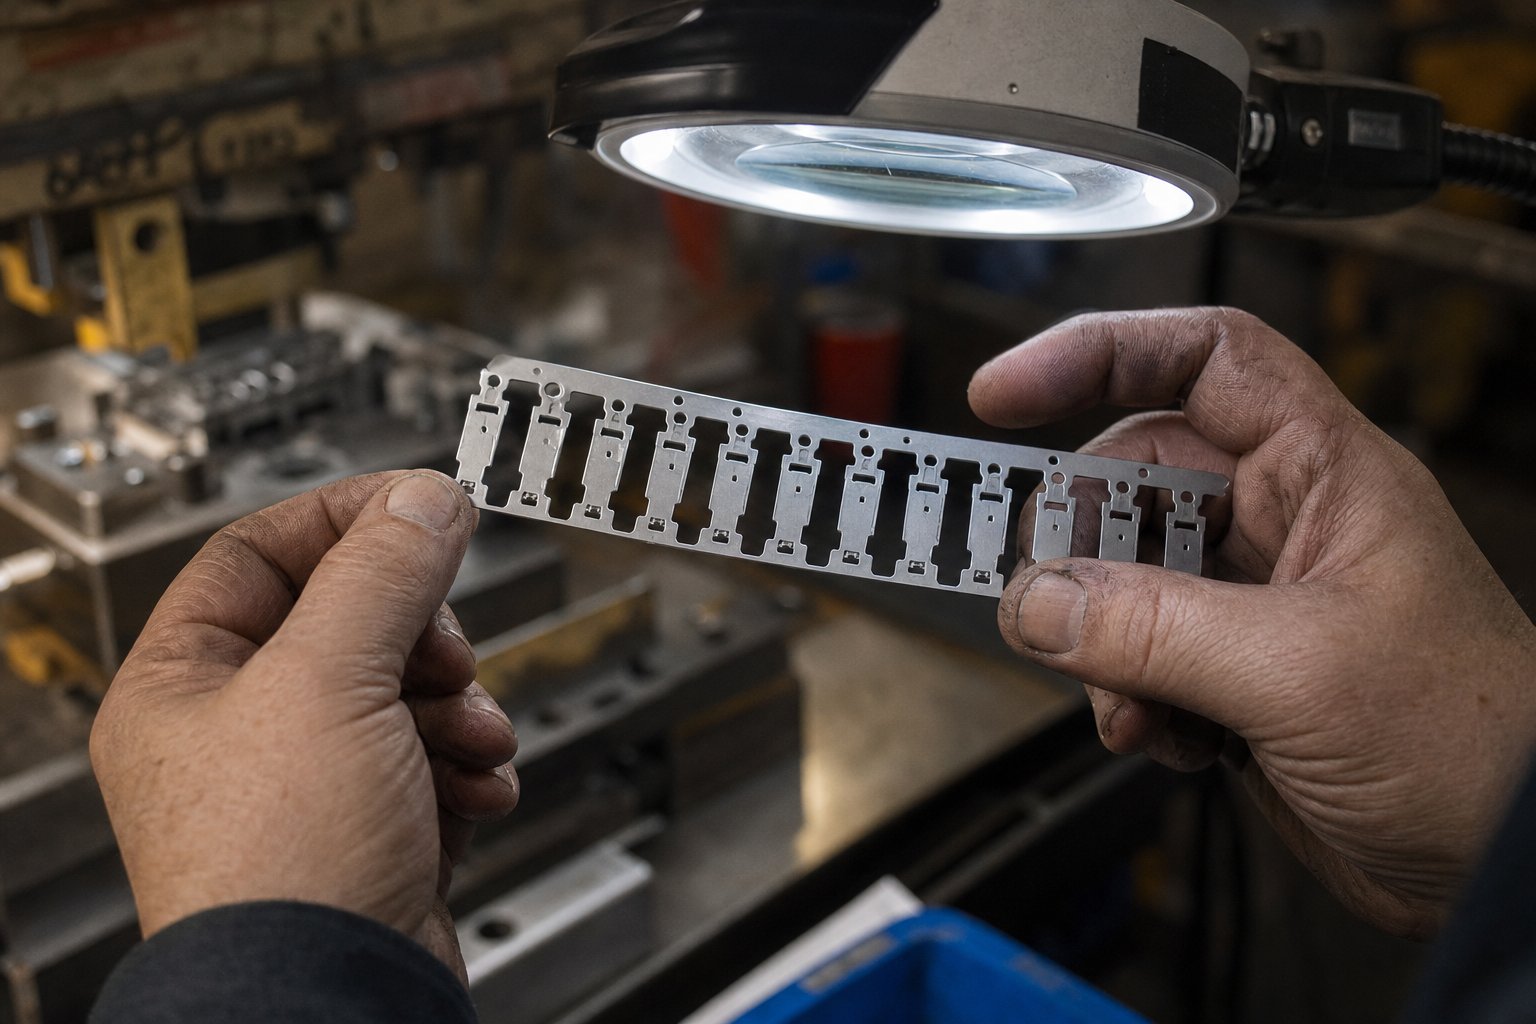
Efni nálægt frábrigðamarki þeirra úr stáli við venjulega fóðurspennu eru viðkvæmust. Sambland af streitustyrkstuðli upp á 2,5-3,0x við hakrótina ásamt hringlaga hleðslu frá straumi-og afturhreyfingu skapar þreytuatburðarás. Sprungan vex örlítið á hverju höggi, ósýnilegt með berum augum þar til burðarefnið bilar skelfilega. Að skoða ræmubrúnina með stækkun með reglulegu millibili meðan á prufutíma stendur getur náð svona snemma.
Þrengsli ræma frá neikvæðum skorum veldur einnig fóðurvandamálum sem auðvelt er að misgreina. Þar sem burðarhlutinn á hakstaðnum þynnist við endurtekna spennu, eykst áhrifarík hallalengd á þeim tímapunkti lítillega. Röndin teygir sig staðbundið, sem þýðir að hún kemur á næstu stöð aðeins of langt á veg. Pilot pinnar verða síðan að draga ræmuna aftur á bak til að rétta skráningu, skekkja stýrisgötin og slitna pinnasarnar ójafnt. Röndagreiningaraðferðir staðfesta að jafnvel einn burðarvefur, sem þróar varanlega teygju, mun framkalla sveiflubreytingar eða lengdarbreytingar- sem falla í gegnum alla framvinduna.
Vandamál við skráningu flugmanna frá lélegri hakhönnun
Báðar haktegundirnar geta valdið mistökum við skráningu flugmanna, en með mismunandi aðferðum. Jákvæðar skorur trufla skráningu þegar flipar þeirra snerta stýripinna líkamlega eða þegar flipa-tengdir hliðarkraftar breyta ræmunni áður en flugmenn takast á. Neikvæð skor grafa undan skráningu með því að veikja burðarbúnaðinn á nákvæmlega þeim stöðum þar sem hann verður að vera nógu stífur til að halda stöðu meðan á staðsetningar-öruggri-vinnuröðinni stendur sem grundvallarreglur um bilanaleit lýsa.
Röng hakstærð leiðir til þess að ræmur beygjast á milli stöðva í fyrirsjáanlegu mynstri. Ef hakið fjarlægir of mikið efni (neikvætt) eða flipinn skapar of mikið tog (jákvætt), getur ræman ekki haldið sléttu sniði á milli lyftara. Það spennist upp eða niður, og þegar teningurinn lokar á sveigðri ræmu geta stýripinnar ekki farið hreinlega inn í holurnar sínar. Niðurstaðan eru beygðir pinnar, ílangar göt eða í versta falli, ræma sem hoppar alveg úr framvindu.
Þegar þú lendir í-tengdum straumvandamálum meðan á prófun stendur, sparar kerfisbundin aðferð klukkutíma prufu-og-villuaðlögun. Fylgdu þessari röð:
- Skoðaðu brún ræmunnar:Dragðu sýnishorn af framvindu og skoðaðu hvern hakstað undir stækkun. Leitaðu að ör-sprungum á neikvæðum hakhornum, bognum eða aflöguðum jákvæðum flipum og öllum vísbendingum um nuddmerki sem benda til snertingar við mótunaríhluti meðan á fóðrun stendur.
- Mældu röskun á stýriholu:Athugaðu stýrisgötin með tilliti til lengingar, mikils slitmerkja á annarri hliðinni eða-úr-aðstæðum. Ein-hliða merking gefur til kynna að ræman sé stöðugt að koma af-stöðu í sömu átt. Lenging þýðir að flugmaðurinn er að leiðrétta skráningarvillu með valdi.
- Athugaðu breytileika lengdar á tónhæð:Mældu fjarlægðina á milli tilraunagöta í röð á mörgum stöðum meðfram ræmusýni. Allar stigvaxandi aukningar eða lækkun benda til teygjanleika á burðarefni á skurðstöðum, sem sýnir að farið er yfir flæðispennu stáls á þessum þversniðum við venjulega fóðrun.
- Staðfestu útgáfutíma-straums:Staðfestu að fóðrunarrúllur opnast aðeins eftir að fremsti stýripinninn hefur farið nógu djúpt í gatið til að koma í veg fyrir að ræmur rekist, en áður en stýrishlutinn í fullri-þvermáli tengist. Röng tímasetning gerir ræmunni kleift að renna fyrir skráningu og-veikt burðarefni magna þessa hreyfingu.
- Skoðaðu varðveislu snigla:Fyrir jákvæðar klippingarstöðvar, athugaðu deyjahnappinn með tilliti til staflaðra snigla eða sniglamerkja á kýlaflötinni. Fyrir neikvæðar skorur, gakktu úr skugga um að sniglarnir fari hreint út í gegnum teygjublokkina og fari ekki aftur inn í strimlabrautina. Inductive nálægðarskynjari sem festur er fyrir neðan deyjablokkina getur staðfest tímasetningu sniglafalls ef sjónræn skoðun er ekki framkvæmanleg meðan á framleiðslu stendur.
- Metið flatneskju á milli stöðva:Þegar tindurinn er opinn neðst í dauðamiðju, athugaðu hvort ræmur bogni eða lökkvi á milli lyftara. Ef ræman er ekki flöt gæti staðsetning haksins fallið saman við stöðu lyftara, sem skapar óstuddar breiddir á veikustu burðarþversniðum-.
- Tengja niðurstöður við rúmfræði hak:Berðu saman mældar bilanir á móti hönnuðum hakvíddum. Ef sprunga kemur fram skaltu auka hornradíuna. Ef flipar beygjast skaltu bæta við úthreinsun eða stytta vörpun lengd. Ef ræman er að teygjast skaltu draga úr dýpt haksins eða bæta við styrkjandi dýfu við hliðina á hakinu til að stífa burðarefnið á staðnum.
Hver af þessum bilunarstillingum skilur eftir sig undirskrift á ræmunni sem segir þér hvað fór úrskeiðis og hvar. Lykillinn er að lesa þessar undirskriftir áður en þær stækka úr snyrtivörubletti í fulla framleiðslustöðvun. Jafn mikilvægt er að skilja hvernig þessar sömu skurðarrúmfræði hafa samskipti við víðtækari stimplunargalla, þar sem burtmyndun, brúnsprungur og ræmur hrukka allt aftur til úthreinsunar og rúmfræðiákvarðana sem teknar voru við útsetningu ræma.
Aðferðir til að koma í veg fyrir galla sem tengjast notch hönnunarvali
Bilunarstillingar segja þér hvað bilaði. Forvarnir gegn galla segja þér hvernig á að koma í veg fyrir að það brotni í fyrsta lagi. Stimplunargallarnir sem herja framhjá hak, burrum, sprungum, hrukkum og brúnbylgju, rekja allir aftur til úthreinsunarstillinga, ákvarðana um rúmfræði og ferlistillinga sem eru að fullu innan þíns valds við útsetningu ræma og prufa. The bragð er að skilja hvaða lyftistöng á að draga fyrir hvaða galla.
Burr Control Through Notch Clearance Optimization
Burrhæð á framhjáhlaupum fylgir sömu eðlisfræði og hver önnur gataaðgerð, en afleiðingarnar af því að misstíga sig eru magnaðar. Burr á hluta jaðri gæti verið ásættanlegt ef það fellur innan vikmarka. Burr á brún burðarhaksins truflar fóðrun strimla, festist í stýrisbrautum og getur skorið skurðflata á hverri niðurstreymisstöð.
Fyrir neikvæðar hak, er sambandið milli framhjáhalds hak myndast í stimplun og kýla-til-úthreinsunar beint og fyrirsjáanlegt. Semúthreinsunarleiðbeiningar MISUMIútskýrðu, rétta úthreinsun stillir saman brotaflötunum efst og neðst á vinnustykkinu til að búa til hreina klippingu. Þegar rýmið er of þröngt missa brotaplanin hvort af öðru og mynda aukaskurðsvæði sem skilur eftir þunnt burt á snigilhliðinni og velti á ræmuhliðinni. Of laus og efnið togar í stað þess að klippa það, sem skapar þunga burt með tötraðri brún sem grípur við framgang fóðurs.
Staðlað ráðlegging um 10-12% á hlið virkar fyrir hak úr mildu stáli, en hak rúmfræði kynnir flækju. Í innri hornum þar sem tvær skurðbrúnir mætast í radíus, breytist áhrifarík úthreinsun miðað við slitmynstur götunnar. Horn slitna hraðar en beinar brúnir, sem þýðir að 10% úthreinsun þín við hornið minnkar í 13-15% á fyrstu 50.000 höggunum. Þessi staðbundna aukning á úthreinsun kemur fram sem þyngri burr sérstaklega við hakrótina, nákvæmlega þar sem burðarefnið er þynnst.
Jákvæð klipping á hakflipa krefst eigin fínstillingar á úthreinsun aðskildum frá upphafsflipanum-myndar skurði. Snyrtistöðin klippir lítinn, þröngan snigl sem hegðar sér öðruvísi en stærri vasasniglinn með neikvæðu hakinu. Þröngara úthreinsun við klippingarstöðina, um 8-10% á hverja hlið, hjálpar til við að tryggja hreinan aðskilnað án þess að skilja eftir sig burthala sem gæti krullað upp á við og hindrað brautina.
Koma í veg fyrir sprungur á gatnamótum
Þar sem hak mætir útlínum hluta eða sker annan skera eiginleika færðu álagsgatnamót. Tvær klipptar brúnir sem renna saman í punkti skapa svæði þar sem álagsherðing og vinnuherðing frá báðum skurðum skarast. Efnið á þeim gatnamótum hefur þegar neytt megnið af sveigjanleikaáætlun sinni frá fyrsta niðurskurði. Þegar seinni skurðurinn kemur, hvort sem er á sömu stöð eða niðurstreymis, þrýstir það inn í efni sem hefur mjög litla lengingu eftir.
Þessi sprunguáhætta er mest þegar:
- Einkenni:Hárlínusprungur sem geisla frá hakhornum í átt að hlutum.Orsök:Skurðskurður og hluta jaðarskorið land of nálægt saman, skapa skarast vinnu-hert svæði þar sem uppsafnaður álagsþynningur í stálinu fer yfir brotamörk þess.Aðgerðir til úrbóta:Auktu veffjarlægð milli hakhorns og næsta hluta sem er skorinn í að minnsta kosti 2x efnisþykkt, eða raðaðu skurðunum yfir aðskildar stöðvar svo efnið fái tíma til að verða stöðugt.
- Einkenni:Kantskipting við hak-til-flutningsfyrirtækis í AHSS efni.Orsök:Hornradíus er of lítill fyrir efnisflokkinn, sem einbeitir álagi yfir viðmiðunarmörk stáls við þann-þverskurð.Aðgerðir til úrbóta:Auktu hornradíusa í 2,0-2,5x efnisþykkt og pússaðu radíusinn til að fjarlægja örskot sem EDM eða slípun hefur skilið eftir.
- Einkenni:Seinkuð sprunga sem kemur fram eftir 5.000-10.000 högg í framleiðslu.Orsök:Þreytuútbreiðsla frá klipptri brún sem var lítillega ásættanleg í tilraunaskyni en minnkar eftir því sem slit á höggi eykur hæð burts og mynda ör-rif á skurðyfirborðinu.Aðgerðir til úrbóta:Settu upp áætlun um endurslípun sem byggir á fjölda högga frekar en að bíða eftir sýnilegum göllum. Skiptu um eða endurskertu hakkstöngina áður en hornradíurnar slitna umfram hönnunarhugmyndina.
Leiðrétting á hrukkum og fóðurstöðugleika
Strip hrukkum á milli stöðva er geometrískt óstöðugleikavandamál. Þegar neikvæðar hak fjarlægja efni ósamhverft, fjarlægja meira af annarri brún en hinni eða setja hak með ójöfnu millibili, myndar ræman ójafnvægi í innra álagi. Ein brúnin verður styttri en hin og ræman léttir á þeim mismun með því að sveigjast í bylgju- eða hrukkumynstur.
Kantbylgja frá ójafnvægi að fjarlægja efni fylgir sömu meginreglu og veldur bylgjubrúnum í rifspólu. Ef ræmaútlitið þitt kallar á neikvæðar hak aðeins á annarri brúninni, á meðan gagnstæða brúnin helst ósnortinn, verður hakað hliðin í raun styttri. Hin ósnortna hlið hefur hvergi að fara nema upp eða niður í sinusmynstri. Eins og rannsóknir til að koma í veg fyrir galla staðfesta, stafar hrukkum af of miklu efnisflæði eða ójafnvægi þrýstingi, og ósamhverfar hakstaðsetning er kennslubók sem kveikir á þessu ástandi.
Leiðréttingaraðferðir fylgja skýru stigveldi:
- Einkenni:Rifðu sylgjur upp á milli lyftara með reglulegu millibili sem passa við hakbil.Orsök:Hakdýpt fjarlægir of mikla breidd burðarefnis og dregur úr staðbundinni stífni undir þeim þröskuldi sem þarf til að standast þrýsting á lyftarafjöðrum.Aðgerðir til úrbóta:Minnkaðu hakdýpt um 15-20% og gakktu úr skugga um að eftirstandandi breidd burðarefnis fari yfir 1,5x efnisþykkt á öllum hakstöðum. Ef kröfur um úthreinsun koma í veg fyrir minnkun dýptar skaltu bæta stífandi rifi eða upphleyptu við hliðina á hakinu.
- Einkenni:Skútabylgja aðeins á annarri röndinni.Orsök:Ósamhverf hakstaðsetning skapar ójafna brúnalengd á milli hliðar með hak og ó-hak.Aðgerðir til úrbóta:Jafnaðu efnisfjarlægingu með því að bæta við afléttingarskorum á gagnstæða brún, jafnvel þótt ekki sé krafist framhjáhaldsúthreinsunar þar, eða skiptu yfir í jákvæðar hak á viðkomandi hlið til að varðveita samfellu brúnlengdar.
- Einkenni:Stigvaxandi hliðarrek við lengri framleiðslukeyrslur.Orsök:Ójöfn brúnspenna frá annarri-hliða skurði veldur því að ræman stýrir í átt að skurðhliðinni við hverja straumpúls. Stýribrautir leiðrétta rekið vélrænt, en núningurinn sem myndast veldur hita og sliti.Aðgerðir til úrbóta:Jafnvægi uppsetningu haksins aftur á samhverft, eða bættu við lítilli-stýrðri hak á gagnstæða hlið til að jafna brúnspennuna. Gakktu úr skugga um að þrýstingur fóðurrúllu sé jafn yfir breidd ræmunnar.
Leiðréttingar fyrir prófunaraðferðir fyrir galla sem tengjast hakk- ættu að fylgja lífsferlisnálgun. Við skipulagningu strimlaútlits skaltu staðfesta samhverfu og veffjarlægðir með því að nota uppgerð. Í fyrstu-prófun stykkisins skaltu taka öll framvindusýni og skoða hvert hak undir stækkun áður en framleiðslumagn er keyrt. Meðan á framleiðslu stendur, fylgstu með burrhæð á hakstöðum sem leiðandi vísbending um slit á kýlum frekar en að bíða eftir fóðurvandamálum. Hvert gallaeinkenni er merki, gríptu það snemma og leiðréttingin er einföld. Hunsa það og það verður mun erfiðara að snúa við ræmunni í spennu, misskráningu og að lokum deyjaskemmdum.
Þessi gallamynstur snúa að lokum aftur til ákvörðunar á-hönnunarstigi: hvaða haktegund, hvaða rúmfræði og hvaða úthreinsunarstillingar passa við sérstaka samsetningu þinni af kröfum hluta og efnishegðun? Ef þessir þættir eru sameinaðir í endurtekið valramma gerir valið minna um innsæi og meira um verkfræði.
Hagnýt leiðarvísir fyrir val fyrir framhjáhaldsstillingar
Aðferðir til að koma í veg fyrir galla gefa þér tæki til að laga vandamál eftir að þau birtast. Betri spurning: hvernig forðastu þessi vandamál á hönnunarstigi? Svarið býr í skipulögðu vali ramma sem vegur sérstakar umsóknarbreytur þínar á móti styrkleikum og takmörkunum hverrar haktegundar. Engin stak uppsetning vinnur í hverri atburðarás, en ákvörðunin verður einföld þegar þú passar réttu þættina við rétta rúmfræði.
Ákvörðunarfylki fyrir val á haktegundum
Fimm aðalþættir knýja fram valið á milli neikvæðra og jákvæða framhjáhalds. Hver og einn hefur mismunandi áhrif á ákvörðunina og í flestum raunverulegum-heimum eru tveir eða þrír af þessum þáttum ráðandi á meðan hinir þjóna sem jafntefli:
- Efnisflokkur og vélrænir eiginleikar:Sambandið milli uppskerustyrks og uppskerumarks ákvarðar hversu mikið álagsstyrk rót þolir. Hár-styrkur efni með takmarkaða lengingu ýta mjög í átt að jákvæðum skurðum. Stálmýktarstuðullinn helst um það bil 200-210 GPa yfir gráður, þannig að teygjanleg hegðun við sporið er í samræmi, en plastforði er mjög mismunandi.
- Flækjustig rúmfræði hluta:Hlutar með djúpdrætti, stórar upphleyptar eða margfaldar-myndaðir eiginleikar þurfa meiri framhjáhaldsúthreinsun, og eru oft í þágu jákvæðra hakflipa sem hægt er að stærð óháð breiddartakmörkunum.
- Breidd ræma og burðarstillingar:Þröngar ræmur skilja eftir minna pláss fyrir neikvæða hakdýpt án þess að skerða heilleika burðarefnisins. Breiðari ræmur með miðlægum burðarefnum bjóða upp á meira frelsi fyrir hvora tegundina.
- Framleiðslumagn og viðhaldsgeta:Mikið-hljóðmagn sem fer yfir eina milljón högga stuðlar að jákvæðum hakum vegna lengri endurslípuna. Minni-vinnu þar sem einfaldleiki tækjabúnaðar skiptir máli geta verið neikvæðir sem krefjast færri stöðva.
- Kröfur um nákvæmni skráningar:Hlutar með þétt staðsetningarvikmörk undir 0,05 mm þurfa burðarefni sem viðhalda stöðugri hallalengd. Jákvæðar skorur varðveita -þversnið flutningsaðila betur, styðja þéttari skráningu yfir lengri keyrslur.
Eftirfarandi viðmiðunartafla styrkir mikilvægan mun á öllum breytum sem fjallað er um í þessari grein. Notaðu það sem upphafspunkt þegar þú metur nýtt strimlaskipulag.
| Parameter | Neikvætt hak | Jákvæð hak |
|---|---|---|
| Stefna til að fjarlægja efni | Inn á við frá brún ræma; snigill fer niður á við | Umhverfisskurðir skilja eftir út-flipa |
| Tímasetning rusl kynslóðar | Strax, hvert högg á notch station | Frestað til niðurskurðarstöðvar |
| Stöðugleiki ræma meðan á fóðri stendur | Minnkaður þverskurður-flutningsaðila við hak; minni stífni | Full breidd burðarefnis varðveitt þar til klippt er; meiri stífni |
| Gildandi efnisgerðir | Best fyrir mildt stál og HSLA undir 550 MPa uppskeruþol | Áskilið fyrir AHSS, DP, TRIP yfir 550 MPa; æskilegt fyrir ál |
| Þvingunarkröfur | Full jaðarklippa á einni stöð; hærri hámarksfjöldi | Skiptist yfir tvær stöðvar; lægra álag á hverja stöð |
| Deyja líf og endurmala bil | 80.000-120.000 högg dæmigerð | 120.000-180.000 högg á stöð |
| Áhættusnið bilunar | Brún sprunga, burðarteygja, ræma þrengst | Sniglatog við klippingarstöð, fliparbeygja, úthreinsunarátök |
| Besta-samskipan símafyrirtækis | Kantberi eða tvöfaldur burðarberi | Miðjuberi eða teygjuvefur |
| Áhrif stöðvatalningar | Ein stöð fyrir hvert hak (einfaldari deyja) | Tvær stöðvar í hvert hak (form + klipping) |
| Flækjustig við stjórnun sníkla/rusl | Krefst áreiðanlegrar útkasts snigls í hverju höggi | Lágmark fram að snyrtastöð; hefðbundin sniglastýring við klippingu |
Umsóknarsviðsmyndir sem styðja neikvæðar hak
Neikvæð skor vinna sér sess þegar aðstæður eru þeim í hag. Ímyndaðu þér háhraða tengitengi sem keyrir 0,4 mm fosfórbrons á 1.200 höggum á mínútu. Efnið er þunnt, sveigjanlegt og ræman er nógu breiður til að gleypa hakdýpt án þess að veikja burðarefnið. Sniglastjórnun er einföld á þessum mælikvarða vegna þess að litlu sniglarnir falla frjálslega undir þyngdarafl. Teningurinn hefur nú þegar 30+ stöðvar, svo að bæta við snyrtastöð fyrir jákvæða flipa myndi lengja teningslengdina umfram getu pressrúmsins.
Sviðsmyndir þar sem neikvæðar hak eru skýr val:
- Efnisflæðistyrkur á móti togstyrkshlutfalli er undir 0,7 (sem gefur til kynna verulegan sveigjanleikaforða)
- Breidd ræmunnar fer yfir 4x þá skurðdýpt sem krafist er og skilur eftir sig nægt burðarefni
- Framleiðslumagn er í meðallagi (undir 500.000 höggum á endingartíma verkfæra), sem dregur úr þreytuáhyggjum við hornhorn
- Lengd teningsins er takmörkuð og það er ekki framkvæmanlegt að bæta við snyrtastöðvum
- Kantburðarhönnun þar sem hakkvasinn samræmist náttúrulega rúmfræði burðarbúnaðarins
Umsóknarsviðsmyndir sem styðja jákvæðar hak
Jákvæðar skorur verða sjálfgefið þegar efniseiginleikar eða nákvæmniskröfur vega þyngra en stöðva-talningarsekt. Lítum á burðarfestingu fyrir bíla sem er stimplað úr DP 780 í 1,6 mm þykkt. Togstálið sem sýnir sig helst stöðugt, en við þetta flæðistyrksstig myndu neikvæðar hakhorn koma af stað brúnsprungum innan fyrstu 20.000 högganna. Hluturinn hefur djúpt-eiginleika sem krefjast 8 mm úthreinsunar á aðliggjandi stöðvum og staðsetningarvikmörk á festingargötum eru 0,03 mm. Jákvæðir hakflipar varðveita heilleika burðarefnisins í gegnum allar millistöðvar, teygjanlegur vefberi beygir sig án þess að hætta sé á að hún rifni við minnkaðan þversnið og klippingarstöðin fjarlægir flipa hreinlega með lágmarkskrafti.
Sviðsmyndir þar sem jákvæðar skorður eru ákjósanlegar:
- AHSS eða önnur há-efni þar sem mýktarstuðull stáls er paraður við takmarkaða plastþynningargetu
- Djúp-teikning eða fjöl-myndun sem krefst teygjanlegra vefgagna með fullri-breidd þversniðs-
- Skráningarkröfur strangari en 0,05 mm á löngum framvindu
- Framleiðslumagn yfir einni milljón höggum þar sem uppsöfnuð þreyta við hakhorn verður -takmarkandi þátturinn
- Hlutar með mótaða eiginleika sem liggja að brún ræmunnar sem þarfnast breytilegrar úthreinsunar á mismunandi stöðvum
Þegar stakur ræmur krefst framhjáhaldsúthreinsunar á sumum stöðvum sem er umfram það sem flutningsaðilinn þolir sem neikvæða vasa, en aðrar stöðvar þurfa aðeins lágmarksúthreinsun sem réttlætir ekki klippingu, þá veitir blending nálgun sem notar báðar haktegundirnar í sömu framvindu besta jafnvægið milli heilleika strimla, stöðvarhagkvæmni og ruslastjórnun.
Hybrid skipulag eru algengari en margir verkfræðingar gera sér grein fyrir. Dæmigert tilfelli felur í sér neikvæðar skorur fyrir litlar úthreinsunarkröfur á fyrstu stöðvunum þar sem ræman er enn á fullum styrk, og breytist yfir í jákvæðar skorur nálægt myndunarstöðvum þar sem burðarefnið hefur þegar verið veikt af eyðandi skurðum. Lykillinn er að tryggja að báðar haktegundirnar deili samhæfum sniglastjórnunarkerfum og að heildarútlit ræmunnar taki til mismunandi-þverskurða flutningsaðila á hverjum hakstað.
Að velja rétta uppsetningu er eitt skref. Að sannreyna það val áður en það er gefið út til að smíða er það sem skilur framleiðslu-tilbúna hönnun frá dýrri reynslutilraun. Fyrir verkfræðinga sem vinna með flókið ræmaskipulag þar sem hagræðing hjá framhjáskorpu skerst mótsbyggingu, efnisflæði og íhlutahönnun, samvinnuverkfræðiaðstoð frá sérfræðingum eins ogSérsniðið stimplunarteymi YICHENgetur flýtt leiðinni frá hugmynd að fullgiltum framleiðsluverkfærum.
Gátlisti fyrir hönnunarmat og verkfræðitilföng
Úrvalsramma kemur þér í rétta haktegundina. Það sem kemur í veg fyrir að valið leysist upp við smíði mótanna og framleiðslu er öguð staðfestingarröð sem staðfestir allar forsendur áður en stál er skorið. Hönnun hjápass hak er ekki til í einangrun. Það þræðir samtímis í gegnum deyjabyggingu, kýla rúmfræði, burðararkitektúr og efnisflæðisskipulagningu. Verkfæra- og teygjusmiður sem lítur á hakið sem eftiráhugsun mun eyða vikum í tilraunir til að leiðrétta vandamál sem fimm mínútna gátlistaaga hefði komið í veg fyrir.
Lykilreglur fyrir áreiðanlega framhjáhaldshönnun
Áður en þú sleppir einhverju ræmuútliti til teygjusmíðateymis skaltu fara í gegnum þessi staðfestingarskref í röð. Hver og einn staðfestir ákveðna víxlverkun milli hakhönnunarinnar og breiðari deyjakerfisins:
- Staðfestu þversnið símafyrirtækis-:Gakktu úr skugga um að breidd burðarefnisins sem eftir er við hverja neikvæða hakstað sé meiri en 1,5x efnisþykkt. Fyrir jákvæðar hak, staðfestu að fullri breidd burðarefnisins sé haldið í gegnum allar millistöðvar fyrir klippingarpunktinn.
- Staðfesta heimild á hverri stöð:Stígðu í gegnum framrásarstöðina fyrir stöðina og staðfestu að jákvæðir hakflipar hreinsa alla kubba, lyftara, gatahaldara og efri verkfæri með að minnsta kosti 1,0 mm brún. Fyrir neikvæðar hak, gakktu úr skugga um að útgönguleiðir sniglanna séu óhindraðar í gegnum deyfingarskóna.
- Athugaðu hakhornradíuna á móti efnisflokki:Vísa til-hönnuðu hornradíuna þína og þröskulda fyrir uppskeruþol efnis sem fjallað er um í fjórða hluta. Ef radíur eru undir ráðlögðu lágmarki fyrir einkunn þína skaltu auka þá áður en þú byggir.
- Jafnvægi í tonnum yfir ræmuna:Leggðu saman alla skurðkrafta við hverja pressuhornsstöðu, þar með talið skurðarstungur. Staðfestu að hámarkshleðsla á augnabliki haldist innan 80% af tiltækri pressugetu til að viðhalda öruggri framlegð.
- Skipuleggja stjórnun snigla:Fyrir neikvæðar hak, tilgreinið stærð afléttingar á dúkablokk, gerð útkastara og leið á ruslarennu. Fyrir jákvæðar klippingarstöðvar skaltu tilgreina-sniglu-eiginleika (tæmisteng, útkastapinnar eða snúningshnappar-).
- Staðfestu samhæfni flugmannsskráningar:Staðfestu að hakstaðsetningin falli ekki saman við stýripinnastöðvar eða veiki burðarbúnaðinn á tengipunktum flugmanns. Mældu veffjarlægð frá hakbrún að næstu stýrigati og tryggðu að hún fari yfir 2x efnisþykkt.
- Líktu eftir strimlafóðri undir álagi:Ef CAE verkfæri eru tiltæk skaltu keyra fóðurhermun með raunhæfum spennugildum til að athuga hvort burðarefni teygjast, beygja sig eða hliðarrek á hakstöðum.
- Skilyrði fyrir endurslípun skjala:Komdu á -talningu-bundinna endurslípuna fyrir hvert högg og klippingu. Skráðu grunnlínu burrhæðir við tilraun sem viðmiðun fyrir framleiðsluvöktun.
Þessi röð grípur algengustu yfirsjón með hönnun verkfæra og deyja áður en þau verða framleiðsluvandamál. Að sleppa jafnvel einu skrefi, sérstaklega úthreinsunarstaðfestingu eða tonnajafnvægi, býður upp á bilunarhamana sem fjallað var um fyrr í þessari handbók.
Aðföng fyrir sérsniðna stimplunarverkfræði
Flókið ræmaskipulag þar sem hagræðing hjá framhjáhaldi skerast við fjöl-stöðvamyndun, efnisflæðisáskoranir og strangar skráningarkröfur njóta oft góðs af samvinnuverkfræðistuðningi. Hæfilegur teygjuframleiðandi kemur með-reynslu sem er viðbót við eftirlíkingargögn, sérstaklega fyrir blendingakerfisstillingar eða AHSS forrit þar sem fræðilegar leiðbeiningar mæta raunverulegum-breytileika í heiminum.
Fyrir verkfræðinga sem standa frammi fyrir þessum áskorunum,Sérsniðnar stimplunarlausnir YICENbjóða upp á samstarfsstuðning um allt umfang hönnunar á mótum, gata- og íhlutaverkfræði, hagræðingu framhjáhaksins, burststýringaraðferðir og efnisflæðisskipulagningu. Nálgun þeirra brúar bilið á milli ræmaútlitshugmyndar og fullgiltrar framleiðsluverkfæra, sem er sérstaklega dýrmætt þegar ákvarðanir um hakhönnun hafa samskipti við uppstillingar lyftara, útrýmingarstjórnun og heilleika flutningsaðila á þann hátt sem krefst samþættrar vandamála-lausnar frekar en einangraðar lagfæringar.
Hvort sem þú ert að tilgreina neikvæðar hak fyrir háhraða tengidælu eða verkfræðilegar jákvæðar hakflipalausnir fyrir AHSS burðarhluta, þá eru meginreglurnar stöðugar: sannreyna snemma, sannreyna kerfisbundið og koma með sérhæfða verkfæri og sérfræðiþekkingu á mótum þegar víxlverkun á milli hakrúmfræði og mótaarkitektúrs fer yfir það sem staðlaðar leiðbeiningar ná yfir.
Algengar spurningar um framhjáhlaup í stimplunarmótum
1. Hver er munurinn á neikvæðum og jákvæðum bypass hakum í framsæknum deyjum?
Neikvæð framhjáhjáhald fjarlægir vasa af efni inn á við frá brún ræmunnar, þar sem snigillinn dettur í gegnum teygjublokkina í hvert högg. Jákvætt framhjáhjáhald skilur eftir útstæðan flipa á brún ræmunnar sem skapar úthreinsun með tilfærslu frekar en að fjarlægja, með flipanum klippt á síðari stöð. Valið á milli þeirra hefur áhrif á meðhöndlun rusl, stöðugleika ræma, dreifingu pressunnar og viðhaldsbil. Neikvæð hak henta teygjanlegum efnum undir 550 MPa uppskeruþol, á meðan jákvæðar skorur eru ákjósanlegar fyrir AHSS og há-styrkt stál þar sem álagsstyrkur í hakhornum er hætta á að burðarefni sprungi.
2. Hvernig eru bypass hak frábrugðin pitch hak í framsækinni stimplun?
Framhjáhjáhald og hæðarhög þjóna mismunandi hlutverkum í framsækinni teningi. Skurðhökur (einnig kallaðar frönsku hak) koma fyrst og fremst í veg fyrir offóðrun ræma og fjarlægja brúna til að viðhalda nákvæmri lengd ræmunnar. Hjáveituskorin skapa sérstaklega úthreinsun þannig að myndaðir eða útstæð atriði á ræmunni geti farið í gegnum aðliggjandi deyjastöðvar án þess að snerta verkfæraíhluti. Þó að báðir séu skornir inn í ræmaburðinn, eru hliðarskorin stærð og staðsett út frá rúmfræði myndaðra eiginleika á nálægum stöðvum, en hallaskorin eru stærðuð út frá kröfum um nákvæmni fóðurs.
3. Hvaða efni krefjast jákvæðra framhjáhlaupa í stað neikvæðra haka?
Efni með flæðistyrk yfir 550 MPa, þar á meðal DP 590, DP 780, TRIP stál og martensitic einkunnir, eru mjög jákvæðar hjáveituskorum. Þessi há-styrku efni hafa takmarkaðan lengingarforða, sem þýðir að spennustyrkur við neikvæða hornhorn getur komið af stað brúnsprungum sem breiðist út við hringlaga fóðurhleðslu. Álblöndur njóta einnig góðs af jákvæðum hakum vegna lægri teygjustuðuls þeirra sem skapar hærra fjaðrandi aftur í hakhornum. Sem almenn viðmið, þegar heildarlenging fer niður fyrir 18%, verða jákvæðar skorur öruggari kosturinn til að varðveita heilleika flutningsaðila í gegnum lengri framleiðslutíma.
4. Hvernig kemurðu í veg fyrir að sniglur dragist á stöðvum með jákvæðum hak?
Snilldartog við klippingarstöðvar með jákvæðum hak á sér stað þegar afskorinn flipinn festist við kýlaflötinn með lofttæmi eða leifar segulmagni. Forvarnaraðferðir fela í sér að bora lítið útblástursgat í gegnum kýlaflötinn til að rjúfa lofttæmisþéttinguna meðan á afturköllun stendur, setja upp gorma-hlaðna útkastapinna sem ýta sniglum af kýlinu, nota afturábak-mjókkandi deyjahnappa sem grípa snigla í þjöppun þegar þeir fara í gegnum, og staðsetja lofttæmisblokkina til að draga virkar niður fyrir dýfublokkina. Að auki, með því að afsegulmagna alla deygjuíhluti eftir yfirborðsslípun, útilokar leifar segulmagns sem laðar að járnflipasnigla. Fyrir sérsniðnar mótunarsmíðar sem fela í sér flóknar klippingarstöðvar, bjóða sérfræðingar eins og YICHEN upp á samþættar sniglastjórnunarlausnir sem hluta af verkfræðiþjónustu sinni fyrir stimplunarmót.
5. Hver er ráðlagður hornradíus fyrir framhjáhlaup í há-sterku stáli?
Kröfur um hornradíus með flutningsstyrk efnis. Fyrir mildt stál undir 300 MPa virka hornradíur allt að 0,5x efnisþykkt áreiðanlega. HSLA einkunnir á milli 300-550 MPa þurfa að lágmarki 1,0-1,5x efnisþykkt. DP og TRIP stál frá 550-800 MPa þurfa 2,0x efnisþykkt með trapisulaga hakprófílum til að dreifa álagi. Yfir 800 MPa ætti radíus að fara yfir 2,5x efnisþykkt með slípuðum flötum til að útrýma örsprungukjarnastöðum. Þessar forskriftir eiga fyrst og fremst við um neikvæðar skorur þar sem ræman verður að bera fóðrunarspennu yfir minnkaða þversniðið við rifrótina.


