


Það sem framhjáhlaup gera í framsæknum stimplun deyr
Þegar þú keyrir framsækið tening á framleiðsluhraða verður hvert högg að lenda á nákvæmlega réttum stað. Rönd sem rekur jafnvel nokkra þúsundustu úr tommu framleiðir rusl, skemmir verkfæri og stöðvar pressuna. Hjáveituhögg eru ein helsta vélræna vörnin gegn þeirri niðurstöðu, en samt fá þau mun minni athygli en flugmenn eða sjálfvirk fóðrunarkerfi í flestum umræðum um hönnun móta.
Þessi leiðarvísir fjallar umneikvæðar og jákvæðar framhjáhökur í stimplunarmótum úr málmplötumítarlega, allt frá grunnvélfræði til valviðmiða, efnisáhrifa, bilunarhama og hönnunarreglna. Hvort sem þú kallar þau hæðarhögg, frönsku hak eða framhjástopp, þá ákvarða meginreglurnar að baki því að velja jákvæða á móti neikvæða rúmfræði hversu áreiðanlega stimplunarmótasettið þitt skilar sér yfir milljónir lota.
Hvað eru bypass hak í Progressive Dies
Hjáveituskor eru viljandi rúmfræðilegir eiginleikar sem skornir eru í eða myndaðir á burðarræmuna sem tengjast samsvarandi íhlutum inni í teningnum. Tilgangur þeirra er að stjórna framgangi ræmunnar líkamlega, koma í veg fyrir offóðrun og tryggja að hver stöð fái vinnustykkið í réttri stöðu.
Ímyndaðu þér að ræma fari fram í gegnum tíu-stöðva framsækið tening. Sjálfvirki fóðrari ýtir því áfram eina hæð á hvert högg. Hjáveituhak, hvort sem það er flipi sem er eftir á ræmunni eða vasi sem er skorinn í brún ræmunnar, mætir mótunarblokk eða öxl í teningnum. Þessi vélrænni snerting skapar harða stöðvun, líkamleg mörk sem ræman getur ekki farið framhjá óháð ofskoti fóðrunar eða villu stjórnanda.
Hvernig eru þær frábrugðnar tilraunaholum? Pilots eru kringlóttir pinnar sem fara inn í for-göt göt til að fínstilla-stöðu strimla eftir að straumurinn lýkur slagi sínu. Þeir leiðrétta litlar skráningarvillur. Aftur á móti koma í veg fyrir grófa offóðrun áður en flugmenn taka þátt. Pilotpinna í stærð með0,0005 til 0,001 tommu úthreinsungetur ekki bætt upp fyrir ræmu sem hefur farið fram úr um hálfa hæð. Það er hlutverk framhjáhlaupsins: hörð vélræn takmörkun á ferðafjarlægð ræmunnar.
Af hverju framhjáhvarf eru mikilvæg fyrir ræmaskráningu
Léleg ræmaskráning fellur fljótt. Misskipt snertir ílengdar flugvélarholur, sem dregur enn frekar úr skráningu á niðurstreymisstöðvum. Hlutar reka úr þolmörkum. Kýlir snertiefni á röngum stað og veldur ójafnri hliðarálagi sem flísar skurðbrúnir eða smellir algjörlega. Í alvarlegum tilfellum getur einn offóðrunaratburður hrundið heilum teningahluta, sem hefur í för með sér viðgerðarkostnað sem dvergar mánuði af efnissparnaði.
Tilgangurinn með framhjáhlaupum í stimplunarmótum nær lengra en varnir gegn offóðrun. Eins og fram kom af hönnunarsérfræðingnum Art Hedrick íFramleiðandinn, hæðarskorar fjarlægja einnig brúnkamber úr rifspólu, sem skapar hreina viðmiðunarbrún sem gerir ræmunni kleift að streyma mjúklega í gegnum leiðsögurnar. Án þessarar beinu brúnar bindur hornstýrt efni við birgðastýringar, sem veldur óreglulegri fóðurlengd, jafnvel með nútíma servófóðrum.
Framhjáhlaupsskorin takmarka akstur ræmunnar líkamlega þannig að hver stöð tekur á móti vinnustykkinu í réttri stöðu, óháð nákvæmni fóðrunar, ástandi spólu eða færni stjórnanda.
Þrjú kerfi vinna saman að áreiðanlegri framgangi: Sjálfvirki fóðrunarbúnaðurinn veitir framfara á nafnverði, framhjáhökur framfylgja hámarks ferðatakmörkum og fjarlægja camber, og stýripinnar skila endanlegri nákvæmni skráningu. Ef einhver þáttur er fjarlægður færist áhættu yfir á hina. Þegar allir þrír virka í samhæfingu, viðheldur stimplunarmótasettinu endurtekningarhæfni yfir langa framleiðslulotu, jafnvel meðan á uppsetningu stendur þegar flestar teygjuhrun eiga sér stað.
Mikilvæga spurningin fyrir hvern deyjahönnuður er ekki hvort nota eigi framhjáhlaup heldur hvaða tegund eigi að nota. Sú ákvörðun fer eftir því hvort þú skilur eftir efni á ræmunni (jákvætt) eða fjarlægir það (neikvætt), og hver rúmfræði hefur sérstaka kosti eftir breidd ræmunnar, framleiðsluhraða og efnishegðun.
Hvernig jákvæðar framhjáhjáhaldar virka og hvenær á að nota þær
Að skilja eftir efni á ræmunni í stað þess að klippa það í burtu gæti hljómað ósanngjarnt fyrir eiginleika sem ætlað er að stjórna framvindu. Samt er það einmitt það sem jákvætt framhjáhvarf gerir, og rúmfræðin á bak við það leysir nokkur vandamál sem hefðbundin snigl-framleiðandi hak kynna.
Hvernig jákvæðar framhjáhjáhaldar stjórna framvindu ræmunnar
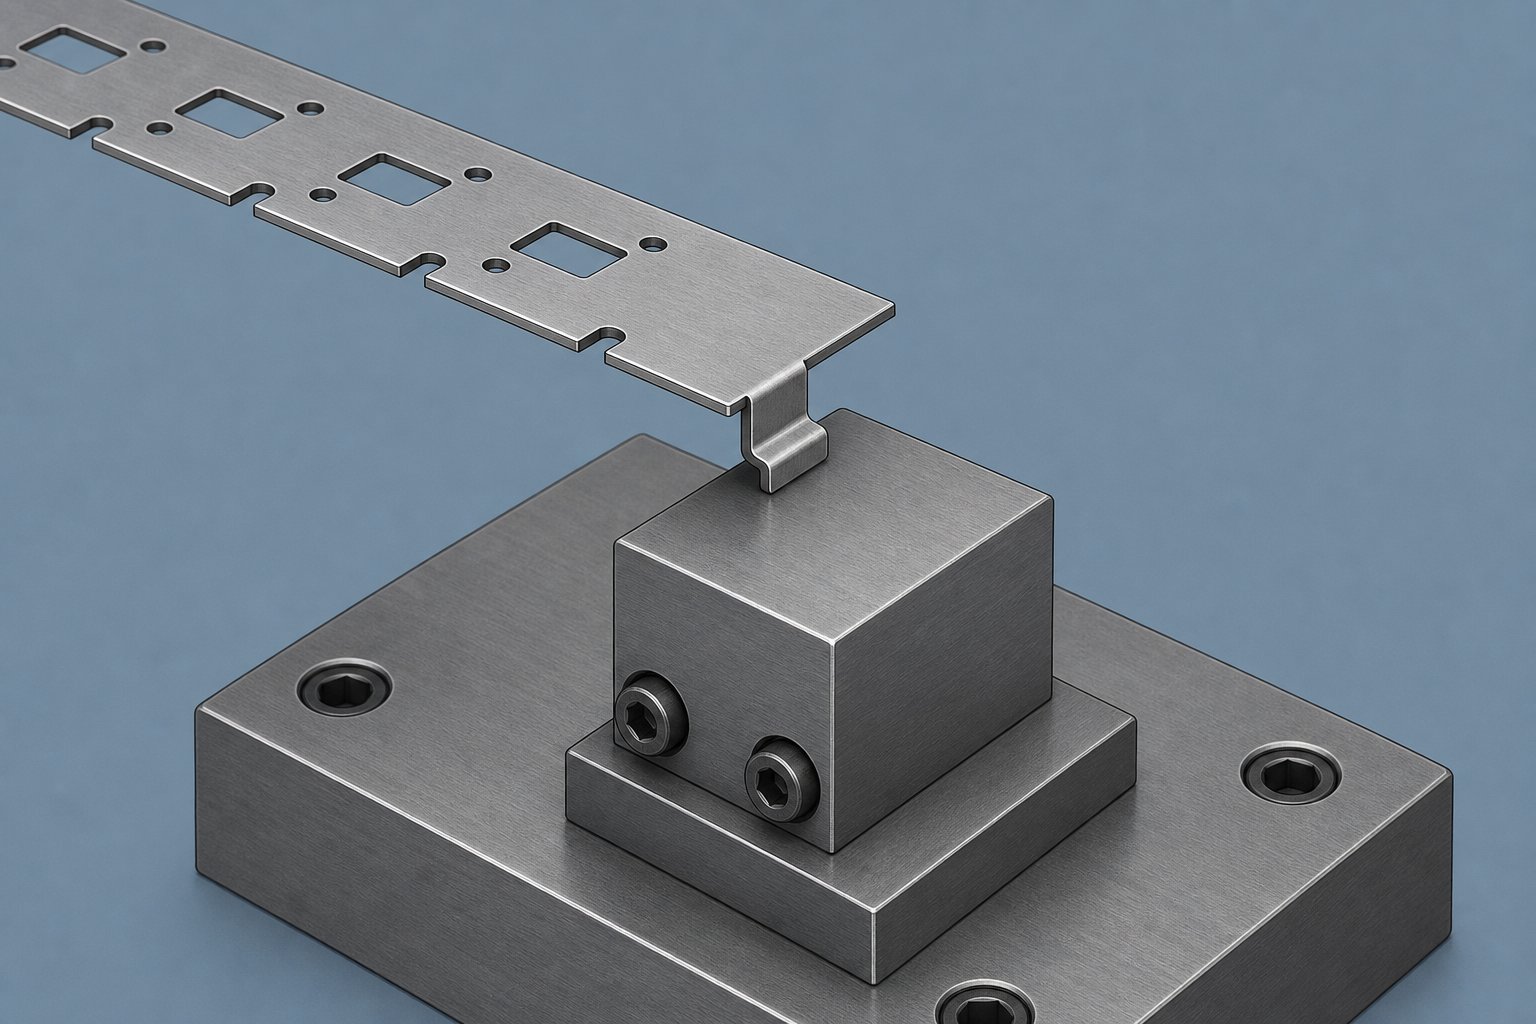
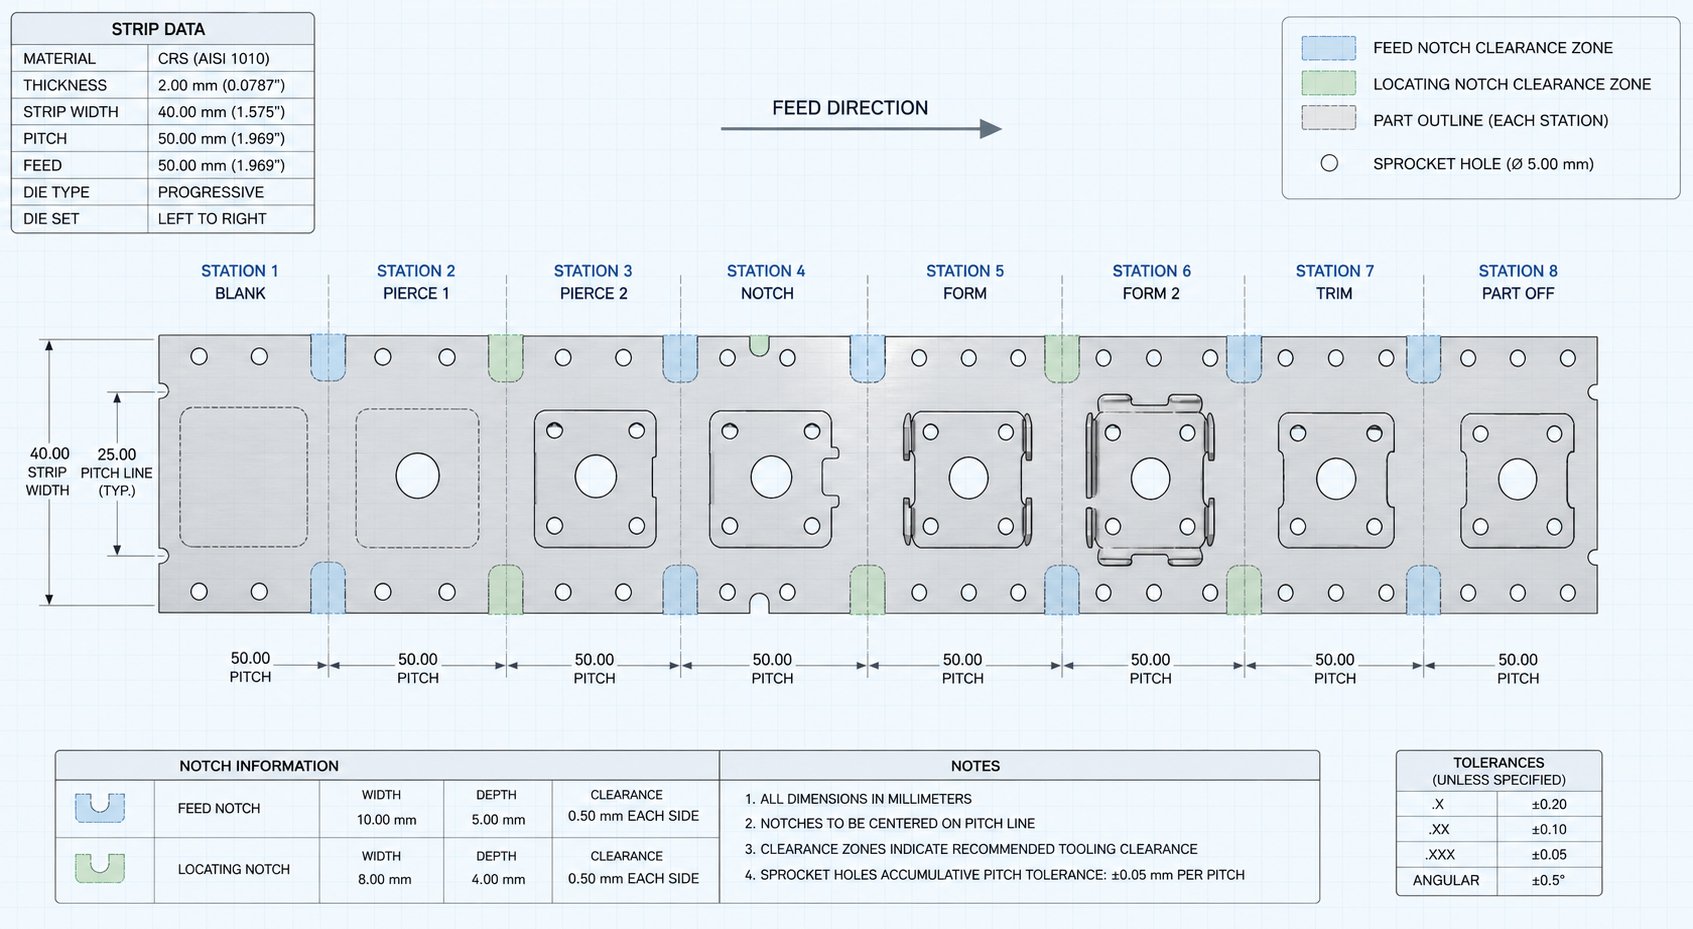
Jákvætt framhjáhvarf er búið til með því að setja lítinn hluta af burðarræmunni og mynda hana niður (eða stundum upp) til að mynda flipa sem stingur út úr ræmaplaninu. Sjáðu fyrir þér rétthyrnd tungu, venjulega 3 til 6 mm á breidd og skagar út 1 til 1,5 sinnum efnisþykkt undir yfirborði ræmunnar, hornrétt á stefnu fóðursins. Flipinn er áfram festur við burðarbúnaðinn í öðrum endanum, sem myndar cantilevered flans meðfram brún ræmunnar.
Meðan á fóðri stendur fer þessi myndaði flipi áfram með ræmunni þar til hann snertir herta stöðvunarblokk eða öxl sem er vélaður inn í neðri mótunarskóinn. Sá líkamlegi árekstur stöðvar hreyfingu ræmunnar í nákvæmlega réttri halla fjarlægð. Rúmfræðin er sjálf-takmarkandi: flipinn kemst ekki framhjá stöðvunarblokkinni, þannig að offóðrun verður vélrænt ómöguleg, óháð því hversu miklum krafti matarinn beitir.
Af hverju að skilja efni eftir í stað þess að kýla það út? Svarið felur í sér bæði áreiðanleika og ræmur. Stutt-og-flipi myndar engan snigl. Það er ekkert smá rusl sem þarf að fara út í gegnum deyjaopið, engin hætta á að snigill sé dreginn aftur upp í skurðarholið á afturslaginu. Fyrir alla sem kannast við höfuðverkinn sem fylgir því að toga snigla í stimplunaraðgerðum, þá réttlætir sá kostur einn nálgunina.
Hornastefna flipans skiptir líka máli. Flestar jákvæðar framhjáhökur myndast í 90 gráður á yfirborði ræmunnar, en lítilsháttar hornstillingar 80 til 85 gráður geta skapað fleygaðgerð á stöðvunarblokkinni. Þetta eykur haldkraftinn og bætir fóðurstýringu á þykkari efnum þar sem skriðþunga ræmunnar er meiri.
Dæmigert forrit fyrir jákvæða hakhönnun
Jákvætt framhjáhlaup í málmplötummynda skara fram úr í sérstökum atburðarásum þar sem ræmur heilindi og rusl stjórnun hafa forgang. Íhugaðu mjóa burðarræmu, segjum 25 mm á breidd, sem fóðrar lítinn tengihluta. Með því að skera hefðbundið hak frá brúninni fjarlægir þversniðsflatar-þverskurðarsvæðið frá þegar lágmarks burðarefni. Þetta týnda efni veikir ræmuna á nákvæmlega þeim stað þar sem straumkraftar safnast saman, sem kallar á beygju eða rifna við háhraðaaðgerð.
Spennu-og-myndarhak forðast þetta algjörlega. Efnið helst í burðarefninu. Þversniðsstyrkur- er ósnortinn. Myndaði flansinn stífur í raun ræmuna staðbundið, sem hjálpar til við slétta fóðrun í gegnum lyftara, sem er ávinningur sem sérfræðingar sem vinna með einhliða burðarbúnað hafa tekið eftir.
Tilgangurinn með framhjáhlaupum í málmplötum nær einnig til ruslahagfræði. Sérhver snigl sem deyja framleiðir bætir við útreikninga á efnisúrgangi. Við framleiðslu í miklu-magni þar sem efniskostnaður ræður ríkjum í verðlagningu hluta, ef útrýma jafnvel litlum snekkju úr hverri framvindu margfaldast í mælanlegum sparnaði yfir milljón-hring.
- Engin stjórnun snigla krafist- útilokar hættu á að draga snigl og fjarlægir þörfina fyrir sniglúthreinsunarrásir í teningnum
- Varðveitir þversnið símafyrirtækis-- mikilvægt fyrir mjóar ræmur þar sem efnisfjarlæging myndi skerða stöðugleika fóðurs
- Stífir ræmuna á staðnum- myndaði flansinn eykur stífleika við hakstaðinn og hjálpar til við að ferðast um lyftara
- Minnkar rusl fyrir hverja framvindu- ekkert efni er fjarlægt af ræmunni, sem bætir efnisnýtingu á kostnaðar-viðkvæm störf
- Einfaldari smiðjusmíði á hakstöðinni- skotstöng og mótunarhluti kemur í stað fullsskurðar-í gegnum gat með sniglúthreinsun
Jákvæð hönnun fylgja skorður. Myndaði flipinn verður að hreinsa lyftibúnaðinn þegar ræman hækkar á milli högga. Á háum-hraða sem keyra yfir 600 höggum á mínútu getur -flipi sem útvarpar niður á við festist í lyftarateinum eða truflað tímasetningu ræmunnar. Þessi truflunaráhætta ýtir sumum forritum í átt að valkostinum: að fjarlægja efni algjörlega til að búa til neikvæða hak rúmfræði sem tengist teningnum úr gagnstæðri átt.
Hvernig virka neikvæðar hjáveituhakar og styrkleikar þeirra
Þegar myndaður flipi sem stingur út fyrir neðan ræmuna skapar úthreinsunarvandamál á miklum hraða, snýr lausnin rúmfræðinni algjörlega við. Í stað þess að skilja eftir efni á ræmunni, fjarlægir neikvæða framhjáhvarf lítinn hluta af brún ræmunnar, sem skapar vasa sem tengist hertu framskoti sem er innbyggt í teninginn. Röndin sjálf ber tómið; teningurinn ber stoppið.
Aflfræði neikvæðra framhjáhlaupa og brottnáms efnis
Neikvætt framhjáhjáhald er framleitt með því að stimpla lítinn rétthyrndan eða trapisulaga hluta úr annarri eða báðum brúnum burðarræmunnar. Stimplunarstúfarnir sem notaðir eru við þessa aðgerð eru venjulega þröngir, á bilinu 3 til 8 mm á breidd og smjúga 2 til 5 mm inn í brún ræmunnar, allt eftir breidd burðarefnisins og efnisþykkt. Skurðaraðgerðin fylgir sömu klippuaðferðum og hvers kyns eyðingaraðgerð: kýlið fer niður í mótunarop, efnið brotnar í gegnum klippu-og-brotaröð og snigill skilur sig frá ræmunni.
Sá sníkill krefst athygli. Hakksnigl er venjulega þunnt snæri, stundum allt að tvöföld efnisþykkt í þrengstu víddinni. Það er þekkt áskorun að úthella svo litlum hlutum á áreiðanlegan hátt. Sniglúthreinsunargatið fyrir neðan deygjuopið verður að veita nægilegt dráttarhorn, venjulega 0,5 til 1 gráðu á hverja hlið, til að koma í veg fyrir að snigill staflast. Tómarúmsaðstoð eða jákvætt útskilnaður snigls í gegnum gorma-hlaðna sparkara verður nauðsynlegur í háhraðaforritum þar sem þyngdarafl einn og sér getur ekki hreinsað snigla nógu hratt.
Þegar hakkvasinn hefur verið skorinn, fer hann fram með ræmunni þar til hann nær hertu lyklablokk, nákvæmnis-slípuðu stáli sem fest er í mótaskónum. Lyklablokkinn fer inn í hakvasann og aftari veggur haksins snertir lyklablokkarhliðina og stöðvar akstur ræmunnar í réttri halla fjarlægð. Rúmfræðin hér skiptir máli: hakdýpt ætti að fara yfir útskot lykilblokkar um 0,3 til 0,5 mm til að leyfa hreina tengingu án bindingar, en hakbreidd verður að taka tillit til fóðurþols kerfisins auk varmaþenslu ræmunnar á löngum framleiðslulotum.
Hyrndur léttir á fremstu brún haksins, venjulega 3 til 5 gráður, gerir ræmunni kleift að hjóla yfir lyklablokkina meðan á fóðri stendur án þess að grípa. Aftari brúnin er áfram ferningur eða örlítið undirskorinn, sem skapar jákvæða stöðvunarflötinn sem hindrar hreyfingu strimla. Úthreinsun milli hliðar lyklablokka og haufvegganna er venjulega 0,05 til 0,10 mm á hverri hlið, nógu þétt til að koma í veg fyrir hliðarrek en nógu laust til að forðast bindingu þar sem leifar frá framhjáhlaupum grafamyndunar stimplunarleifar safnast fyrir á tengiflötum á löngum hlaupum.
Sambandið á milli rúmfræði haksins og burrhæðar er beint. Sljór hnífsstunga framleiðir veltingu á inngangshliðinni og áberandi burr á skurðhliðinni. Þessi burr skarast inn í hakvasann og dregur í raun úr virknidýpt hans. Yfir þúsundir högga getur stigvaxandi uppsöfnun burt komið í veg fyrir að lyklablokkin sitji að fullu, sem rýrir skráningarnákvæmni. Með því að viðhalda réttri úthreinsun kýla-til-, venjulega 5 til 10 prósent af efnisþykkt á hverri hlið fyrir mildt stál, heldur burrs innan viðunandi marka og lengir viðhaldsbil.
Þar sem Negative Notch Designs standa sig best
Neikvæð hak taka upp brún ræmunnar frekar en að skaga út fyrir neðan ræmuplanið. Ekkert skagar út. Röndin helst flöt, sem þýðir að lyftara, -loftblásturskerfi og ræmuskynjarar virka öll án truflana. Fyrir deyja sem keyra yfir 600 höggum á mínútu verður þetta flata snið ómissandi.
Ímyndaðu þér breitt burðarræma, 75 mm eða meira í þvermál, sem nærir stóra bílafestingu. Að fjarlægja 4 mm frá hverri brún fyrir hakkvasa hefur varla áhrif á burðarþversnið burðar-burðarins. Ströndin heldur burðarvirki á sama tíma og hún nær árásargjarnri fóðrunarstýringu með jákvæðu vélrænni samskiptum við lykilblokkina. Efnið sem var fjarlægt myndar dæld sem útskot teningsins fer inn í, sem byggir í raun stöðvunarrúmfræði inn í verkfærin frekar en inn í ræmuna.
Þessi nálgun skilar einnig afgerandi stöðvunaraðgerðum. Lyklablokk sem fer inn í vélrænan vasa tengist fullri andlitssnertingu þvert á skurðvegginn og dreifir fóðurstöðvunarkrafti yfir stærra svæði en einn flipi sem slær í öxl. Þessi dreifða snerting þolir betur aflögun við skyndilega hraðaminnkun á þungri ræmu á hraða.
- Flat ræma prófíl- engir útvarpsflipar til að trufla lyftara, skynjara eða há-hraða flutningsbúnað
- Árásargjarn fóðurstöðvun- snerting í fullri andliti milli lyklablokkar og haufveggs dreifir stöðvunarkrafti og dregur úr staðbundinni aflögun
- Fjarlægir brúnkamber- skurðaðgerðin klippir óreglulegar rifbrúnir og framleiðir hreint viðmiðunaryfirborð fyrir lagerleiðbeiningar
- Tvöföld-hakskráning- skurður á báðum brúnum ræmunnar og notkun pöraðra lyklablokka kemur í veg fyrir hliðarskiptingu á ræmum við stimplunaraðgerðir
- Samhæft við háhraða sjálfvirkni-- engir mótaðir eiginleikar til að grípa, beygja eða þreytast við hærra högghraða
- Fyrsta-stoppsmöguleiki- hakstoppið þjónar sem fremstu-brúnarstaðsetningartæki við fyrstu uppsetningu teninga, sem dregur úr hættu á hálfum-höggum eða lausu rusli við ræsingu
Viðskiptin-er skýr: neikvæðar skorur eyða ræmuefni, framleiða snigla sem þarf að stjórna og kynna skurðbrúnir sem slitna með tímanum. Fyrir breiðari ræmur þar sem þessi viðurlög eru viðráðanleg, gerir áreiðanleiki og hraðasamhæfi þessarar hönnunar hana að ríkjandi vali í stórum-framsæknum skurðaðgerðum. Spurningin er ekki hvaða tegund er almennt betri, heldur hvaða sett af takmörkunum tiltekin umsókn þín setur, ákvörðun sem verður skýrari þegar rúmfræðinni tveimur er komið fyrir hlið við hlið.
Leiðbeiningar um val á jákvæðum vs neikvæðum framhjáhjáhaldi
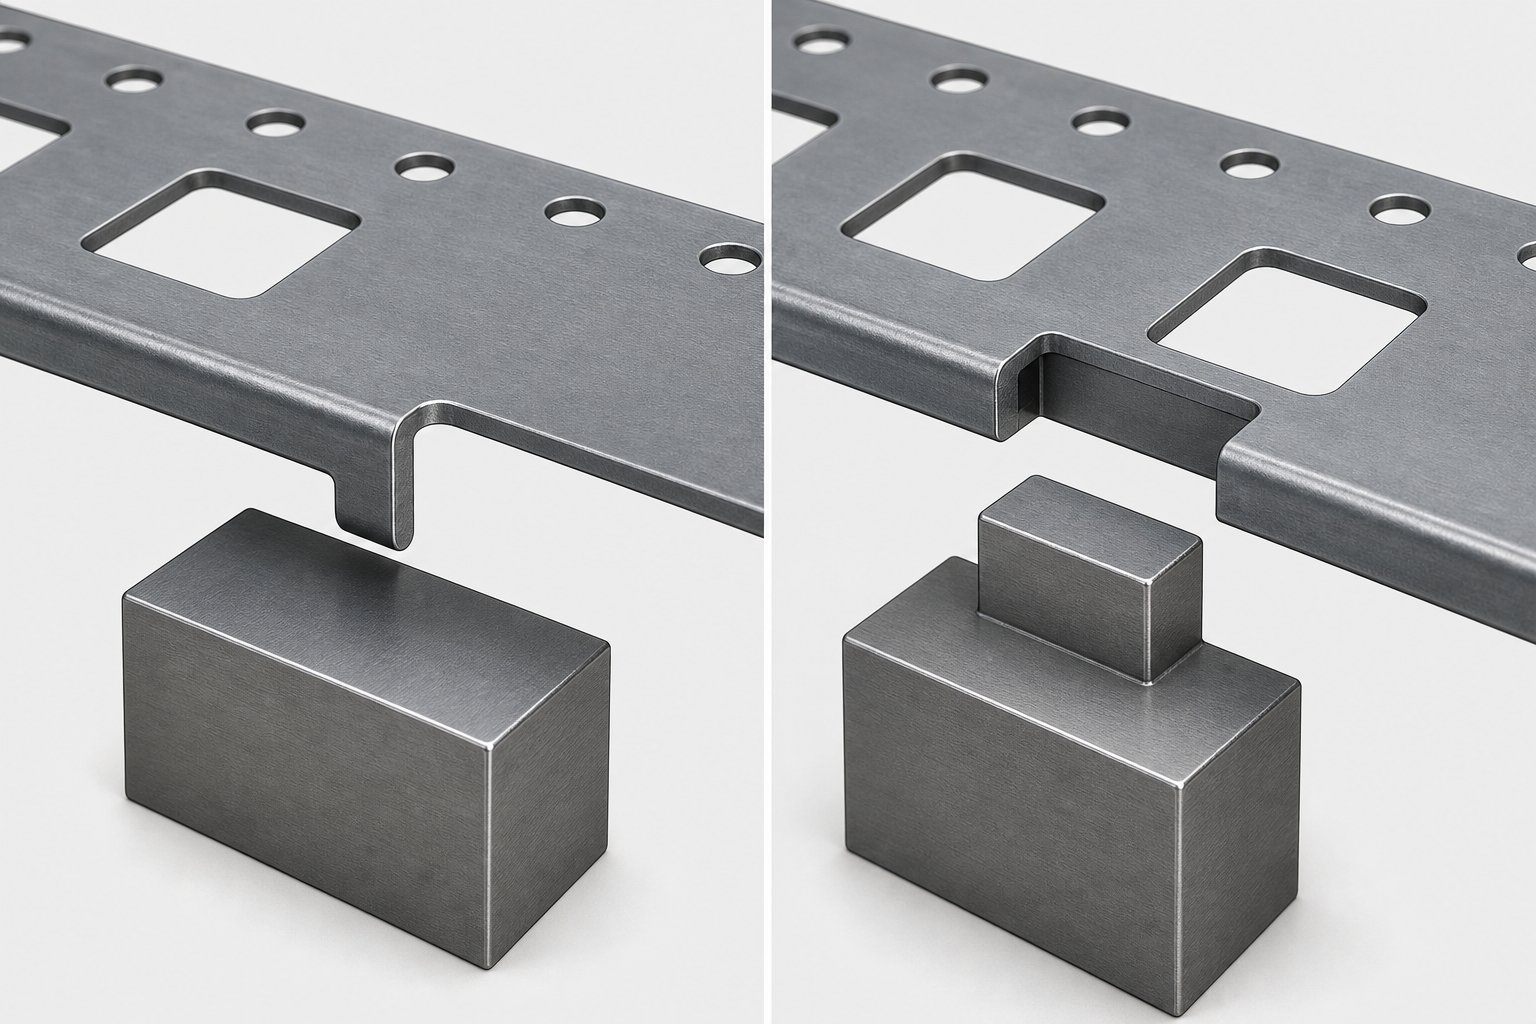
Með því að setja báðar hak rúmfræði hlið við hlið kemur í ljós að valið á milli þeirra snýst sjaldan um að annar sé betri en hinn. Það snýst um að passa hakhönnunina við ákveðna blöndu af ræmabreidd, framleiðsluhraða, efnishegðun og takmörkunum meðhöndlun ruslsins. Taflan hér að neðan sameinar vélrænan og rekstrarlegan mun í eina tilvísun sem þú getur notað við hönnun tóla og stimplunar.
Jákvæð vs neikvæð framhjáhlaup borin saman
| Hönnunarvídd | Jákvætt framhjáhlaup | Neikvætt framhjáhlaup |
|---|---|---|
| Verkunarháttur | Flipinn sem myndaður er fyrir neðan ræmuna snertir stöðvunarblokk í teningnum | Skurður vasi í ræmabrún tekur við lyklakubba útskot frá teningnum |
| Efnisflutningur | Ekkert - efni er eftir fest við burðarræmuna | Já - snigill er klipptur af brún ræmunnar |
| Strip styrkur áhrif | Lágmarks - þversnið flutningsaðila er varðveitt; staðbundin stífleiki eykst við myndaðan flipann | Miðlungs - þversnið minnkar við hverja skurðarstað með dýpt skurðarins |
| Sniglastjórnun | Engin krafist | Nauðsynlegt er að fjarlægja holur fyrir snigla, dráttarhorn og mögulega lofttæmi eða sparka |
| Dæmigert breiddarsvið | Þröngar til meðalstórar ræmur (undir 50 mm) þar sem efnisfjarlæging myndi skerða heilleika burðarefnisins | Miðlungs til breiðar ræmur (40 mm og hærri) þar sem burtnun brúnar hefur lágmarks burðarvirki |
| Hraðahæfi | Lágur til í meðallagi hraði (venjulega undir 600 SPM); truflunarhætta eykst með hraðanum | Miðlungs til mikill hraði (600+ SPM); flatt ræmasnið forðast truflun á lyftara og skynjara |
| Burr hætta | Lágt - lansskurður framkallar stjórnað brot á einni brún; engin sniglútgangur | Hærri - klippivirkni skapar burt á skurðarhlið skurðar sem getur dregið úr hagnýtri hakdýpt með tímanum |
| Edge camber leiðrétting | Nei - fjarlægir ekki kantefni, þannig að það er enn eftir af vafningaskurði | Já - skurðaðgerð klippir óreglulegar brúnir, bætir ræmaleiðsögn í gegnum lagerteina |
| Algengar bilunarstillingar | Flipi beygja eða klippa af of miklum matarkrafti; truflun á flipa með lyfturum; stigvaxandi þreytusprunga við rót lansans | Snigladráttur sem fyllir hakkvasann; Burr uppsöfnun kemur í veg fyrir tengingu lykilblokka; hakbrún sprunga vegna vinnuherðingar |
Nokkrir aðgreiningaraðilar í þessari töflu hafa mikil áhrif á endanlega hönnunarákvörðun. Breidd ræma er oft fyrsta sían. Þegar þú ert að vinna með burðarefni sem er mjórra en 30 mm, eyðir það verulegu hlutfalli af þversniði að fjarlægja jafnvel 3 til 4 mm frá brúninni fyrir neikvæða hak. Fóðurkraftar einbeita sér að minnkaða svæðinu og þreytusprungur verða raunveruleg framleiðsluhætta. Jákvætt hak kemur fram hjá þessu algjörlega með því að halda efninu á sínum stað.
Hraði er önnur mikilvæg sían. Hár-málmmyndunaraðgerðir yfir 600 höggum á mínútu krefjast flatrar ræmusniðs. Hver millisekúnda af ferðalögum lyftara telur og flipi sem stingur út fyrir neðan ræmuna getur gripið, beygt eða þreytast á þann hátt sem breytist hratt við hækkuðum högghraða. Neikvæð hak halda öllu sléttu, þess vegna eru þær ráðandi í bíla- og tengistimplunarlínum þar sem hringrásartímar eru mældir í sekúndubrotum.
Meðhöndlun rusl er þriðji aðgreiningarþátturinn sem oft nær jafnvægi. Neikvætt hak framleiðir svig við hvert högg. Yfir milljón-framleiðslulotur safnast þessir örsmáu sneiðar. Ef sniglúthreinsunarkerfið bilar jafnvel í stutta stund, staflast sniglarnir í teygjuopið, loka fyrir tengingu lyklablokkarinnar og koma af stað misfóðrun. Verslanir með framúrskarandi aga í stjórnun sniglanna taka á sig þessa refsingu auðveldlega. Verslanir sem keyra sléttar með lágmarks viðhaldstímabilum á tökkunum gætu fundið jákvæðar skorur fyrirgefnara.
Edge camber, tíður höfuðverkur með slitspólu, bætir við öðru íhugun. Neikvæðar framhjáhvarf í málmplötum sem mynda stimplunardeyjur klippa í eðli sínu ræmabrúnina, fjarlægir camber sem kynnt var við spóluskurð. Jákvæðar hak bjóða ekki upp á slíka leiðréttingu, þannig að ef efnið þitt sem kemur inn kemur með ósamræmi í brúnum gætir þú þurft að bæta við sérstakri klippingarstöð eða sætta þig við óstöðugleika fóðursins sem camber kynnir.
Gátlisti fyrir valviðmið fyrir hönnuði
Frekar en að vega alla þætti samtímis vinna reyndir verkfæra- og stimplunarverkfræðingar í gegnum raðbundið ákvörðunarferli. Hver viðmiðun annað hvort útilokar einn valmöguleika eða þrengir svæðið. Notaðu þennan gátlista við skoðun á ræmaútliti til að komast kerfisbundið að réttri hak rúmfræði.
- Breidd ræma og þversnið burðarefnis- Mældu tiltæka burðarbreidd eftir að hluta rúmfræði er hreiður. Ef burðarefnið er minna en tvöfalt fyrirhugaða hakdýpt á hvorri hlið, viðheldur jákvætt hak burðarvirki. Breiðari burðarefni með nægu efni geta þolað þá fjarlægingu sem neikvæðar skorur krefjast.
- Gerð efnis og þykkt- Harðari efni mynda meiri burt á neikvæðum skurðum, sem flýtir fyrir sliti á lykilblokkum. Þunn efni undir 0,5 mm eiga á hættu að rifna á mynduðum flipum í jákvæðri hönnun. Passaðu hakgerðina við hvernig tiltekið málmblöndur þín hegðar sér við klippingu eða beygju við framleiðsluhitastig.
- Framleiðsluhraði- Ef markmiðið þitt fer yfir 500 til 600 högg á mínútu skaltu halla þér í neikvæðar skorur fyrir flatt snið þeirra. Undir þeim þröskuldi virkar hvor tegundin á áreiðanlegan hátt að því tilskildu að tímasetning lyftara uppfylli hvaða flipavörpun sem er.
- Þvinganir hluta rúmfræði- Athugaðu hvort myndaðir eiginleikar, teiknistöðvar eða myndavélar-drifnar aðgerðir nálægt brún ræmunnar stangist á við staðsetningu haksins. Jákvæðir flipar skaga út fyrir neðan ræmuna og geta truflað neðri hluta deyja. Neikvæðar vasar sitja innan ræmuplansins en neyta brúnfasteigna sem myndaðir eiginleikar gætu þurft.
- Kröfur um meðhöndlun rusl- Metið getu þína til að stjórna sniglum. Ef teningurinn keyrir án eftirlits eða með lágmarks íhlutun rekstraraðila, dregur -laus jákvætt hak úr einni bilunarham. Ef öflug sniglahreinsunarkerfi eru þegar til staðar fyrir aðrar tæmingarstöðvar, er léttvægt að bæta hakksniglum við úrgangsstrauminn.
- Viðhald verkfæra- Jákvæðar hakstoppar eru fastir kubbar án skurðarbrúna til að skerpa aftur. Neikvæðar höggstungur þurfa reglulega endurslípun eftir því sem burr vaxa. Taktu fyrirhugað viðhaldstímabil þitt inn í ákvörðunina. Lengra bil á milli skerpingar stuðlar að jákvæðri hönnun; styttri, öguð bil styðja neikvæða rúmfræði án vandræða.
Að vinna í gegnum þessi sex viðmið í röð útilokar getgátu. Í mörgum tilfellum benda fyrstu tvær síurnar einar sér greinilega á eina rúmfræði. Þegar svarið er enn óljóst eftir öll sex, ertu líklega á svæði þar sem annaðhvort tegund virkar og aukastillingar eins og hönnuður, staðlaðar venjur í verslun eða forskrift viðskiptavina taka við.
Það sem hvorki atriði gátlista né samanburðartafla fangar hins vegar er hvernig á að stærð og staðsetja valið hak miðað við flugmenn, stöðvarbil og rúmfræði lyftara. Vélræna meginreglan er leyst þegar þú velur jákvætt eða neikvætt. Víddarframkvæmdin, hvar hakið situr, hversu djúpt það sker og hvaða úthreinsun það þarf, ákvarðar hvort þessi meginregla skilar sér í áreiðanlega framleiðslu eða viðvarandi vandamál með misfóðrun.
Hönnunarleiðbeiningar um stærð og staðsetningu hjá hliðarhakinu
Það er hálf baráttan að velja réttu haktegundina. Hinn helmingurinn er að stærð og staðsetja hann þannig að ræman stöðvast á áreiðanlegan hátt, högg eftir högg, án þess að-þvinga of mikið fóðrið eða svelta burðarefnisburðinn. Þessar stærðarreglur þýða hönnunaráætlanir yfir í veruleika-gólfs.
Þumalputtareglur um hakdýpt og -breidd
Hakdýpt er fyrsta víddin til að festa niður og hún skalast beint með breidd burðarefnis. Fjarlægðu of mikið og ræman spennist undir matarkrafti. Fjarlægðu of lítið og takkaeiningin verður nógu grunn til að uppsöfnun eða hitauppstreymi sigri stoppið innan nokkurra þúsunda högga.
Fyrir neikvæðar framhjáhvarf er algengur upphafspunktur 15 til 25 prósent af breidd ræmunnar á hvorri hlið. 60 mm breiður burðarbúnaður, til dæmis, styður 9 til 15 mm skarfavasa sem skornir eru frá hverri brún á meðan hann heldur nægilegum þversniði fyrir stöðuga fóðrun. Mjórri ræmur krefjast íhaldssamari prósenta. Undir 30 mm af heildarbreidd ræma ertu venjulega betur settur með jákvæða lansa-og-formhönnun sem forðast algjörlega að fjarlægja efni.
Skorbreidd, mæld í fóðurstefnu, verður að passa við fóðurþol kerfis þíns auk lítillar framlegðar fyrir varmavöxt ræmunnar meðan á framleiðslu stendur. Dæmigerður servófóðrari sem skilar tónhæðarnákvæmni innan 0,05 mm gerir hakbreidd lykilblokkarvíddarinnar auk 0,15 til 0,25 mm samtals. Þröngari en það, og lyklablokkin bindur í vasanum. Breiðari, og ræman fer fram úr áður en hún er handtekin.
Hornradíur inni í hakkvasanum verðskulda athygli. Skörp innri horn virka sem streitustig. Jafnvel hóflegur radíus á bilinu 0,3 til 0,5 mm á hakhornunum kemur í veg fyrir þreytusprungur sem annars myndu hefjast eftir hundruð þúsunda fóðuráreksturs. Á hertu verkfærastáli sem notað er í lykilkubba dreifir samsvarandi flök snertiálagi jafnari.
Að ná þessum nákvæmu innri rúmfræði, sérstaklega á lykilkubbum og deyjainnskotum, er þar sem EDM vírklipping reynist ómissandi. Fagmenntaður verkfæra- og deyjaframleiðandi getur forritað lykilblokkasnið með frávik upp á plús eða mínus 0,0005 tommu, sem framleiðir innri hornradíus allt að 0,050 mm með fínum vír á stýrðum hraða. Vegna þess að EDM vír sker eftir hitameðhöndlun, viðheldur lykilkubburinn víddarstöðugleika án aflögunar frá herðingu, mikilvægur kostur þegar tengingarrúmfræði verður að vera í samræmi í milljónum lotum. Taper léttir upp á 0,25 til 0,5 gráður sem beitt er í gegnum EDM vír gerir einnig kleift að mala lykilkubba aftur án þess að breyta tengingarvíddinni við vinnuflötinn.
Staðsetning miðað við stöðvabil og flugmenn
Hvar hakið situr eftir lengd ræmunnar hefur áhrif á hvernig það hefur samskipti við flugmenn, lyftara og fóðurkerfið. Algeng nálgun staðsetur hak-skurðarstöðina á stöð eitt eða tvö af framsæknu teningunni, þannig að hver síðari stöð nýtur góðs af fóðrunarþvinguninni og hallaleiðréttingunni sem hakið veitir.
Sambandið milli hakstöðu og flugmannsstaðsetningar er í röð, ekki óþarfi. Flugmenn taka venjulega ræmuna á stöð tvö eða þrjú, eftir að hakið hefur þegar takmarkað grófa offóðrun. Eins og MetalForming Magazine lýsir yfir, verður fóðurrúllan að losa ræmuna áður en þvermál flugmannsstaðsetningar fer inn í stýrisgötin. Hjáveitusporið veitir grófa stöðvunina sem kemur ræmunni innan fangsviðs flugmanns, og flugmaðurinn gefur síðan loka nákvæmni skráningu og leiðréttir oft síðustu 0,05 til 0,10 mm af staðsetningarvillu.
Stöðvarbil ákvarðar hversu langt hakkvasinn eða flipinn berst áður en hann tengist lyklablokkinni eða stöðvuninni. Skorið verður að skera þannig að aftari brún þess jafnist nákvæmlega í eina halla fjarlægð frá festingarpunktinum. Allar villur hér blandast yfir stöðvar. Ef hakskurðurinn er 0,02 mm frá raunverulegri halla, breiðist sú villa út í gegnum hverja niðurstreymisstöð og skapar stigvaxandi skráningarrek sem flugmenn einir geta ekki leiðrétt að fullu.
Samskipti lyftara bæta við annarri þvingun. Á teningum með gorma-hleðslum lyftistöngum hækkar ræman af yfirborði teningsins á milli högga til að leyfa framgangi fóðurs. Jákvætt framhjáhlaupsflipi sem stingur út fyrir neðan ræmuna verður að ryðja lyftibrautinni í fullri lyftuhæð. Ef flipinn nær getur ræman ekki farið fram og næsta högg gefur tvöfalt-högg. Fyrir neikvæðar hak verður lyklablokkin að dragast að fullu inn fyrir neðan ræmuplanið áður en lyftarar lyfta ræmunni, annars grípur hakveggurinn brún blokkarinnar og klippir aukaflís í festingarvasann.
- Skerið hak í fyrstu eða annarri stöðtil að koma á fóðurstýringu áður en mótunar- eða tæmingaraðgerðir hefjast aftan við
- Haltu hak-til-bils með nákvæmum margfeldi af tónhæðþannig að bæði kerfin vísa til sömu framvindu grunnlínu
- Staðfestu hæð lyklablokkar miðað við akstur lyftaranstil að staðfesta að kubburinn hreinsar ræmuna meðan á lyfti stendur og festist aðeins við fóðurstopp
- Jafnaðu hak frá birgðastýringum um að minnsta kosti 1 mmtil að koma í veg fyrir truflun á milli hakbrúnarinnar og veggja stýrirásarinnar
- Settu tvöfalt hak samhverft á báðar brúnir ræmunnarþegar hliðarstýring er mikilvæg, sérstaklega á breiðum ræmum sem hafa tilhneigingu til hliðarfærslu við stimplun
- Samræmdu haktímasetningu með-útgáfumerkjum straumsþannig að fóðrari opnast áður en ræman snertir lyklablokkina, sem kemur í veg fyrir að mótorinn berjist við vélrænni stöðvun
Þegar bæði flugmenn og framhjáhlaup eru notuð saman, verður tólið og mótunarhönnunin að tryggja að flugmaðurinn berjist ekki við hakið. Ef hakið stöðvar ræmuna 0,05 mm frá raunverulegri stöðu og flugmaðurinn dregur hana síðan áfram, verður hakveggurinn fyrir skurðálagi á takkablokkina við hvert högg. Með tímanum þreytir þessi endurtekna hleðsla hakbrúnina. Lausnin er að stærð haksins þannig að hún stoppar ræmuna örlítið framhjá flugmannsfangaglugganum og leyfir flugmanni að draga ræmuna aftur í lokastöðu frekar en að ýta henni áfram. Þessi fíngerða stefnuhlutfall, sem er innbyggt í skurðarstaðinn við smíði mótanna, útilokar átökin og lengir líftíma bæði haksins og flugmannsins.
Fyrir verkefni þar sem rúmfræði strimla, hraðakröfur eða efnishegðun ýta þessum viðmiðunarreglum til hins ýtrasta getur vinna með reyndum verkfræðiaðila komið í veg fyrir dýr prufa-og-villu í blöðum. Liðin klYICHENsérhæfa sig í sérsniðnum stimplunarlausnum sem taka á samspili milli framhjáhlaupa, lyftukerfa og nákvæmnisíhluta eins og lyklakubba og kýla, sérstaklega á flóknum útsetningum þar sem staðlaðar þumalputtareglur þurfa verkefnis-sérstaka sannprófun.
Að ná réttri rúmfræði haksins og staðsetningu er að lokum spurning um að samræma vélrænar skorður. En þessar takmarkanir breytast eftir því hvaða efni þú ert að gefa í gegnum teninginn. Hak sem skilar sér óaðfinnanlega í 1,0 mm köldu-valsuðu stáli getur sprungið, afmyndað eða tapað tengingu þegar sami skurðurinn rennur 0,5 mm fosfórbronsi, raunveruleiki sem er algjörlega knúinn áfram af mismunandi hvernig efni bregðast við kröftunum sem framhjáhlaupin valda.
Efniseiginleikar sem keyra framhjá ákvörðunum um hakhönnun
Hjáveituskor er ekki bara rúmfræðilegur eiginleiki. Það er vélrænt viðmót sem verður fyrir endurtekinni högghleðslu, klippiálagi og hringlaga aflögun í hvert skipti sem ræman stöðvast við lyklablokkina eða stoppar. Hvernig það viðmót virkar fer algjörlega eftir því úr hverju ræman er gerð. Tvö efni með sömu þykkt og ræmabreidd geta krafist gjörólíkrar hakhönnunar byggt á uppskeruþol þeirra, herðingarhegðun og sveigjanleika.
Hvernig efniseiginleikar hafa áhrif á notch árangur
Byrjaðu með uppskerustyrk. Hönnuð stimplun stafar af plastaflögun af völdum myndunarkrafta sem fara yfir flæðistyrk efnisins, eins ogMetalForming tímaritiðútskýrir. Sama meginregla stjórnar hak þátttöku. Þegar ræma kemst í snertingu við lyklablokk á hraða upplifir hakveggurinn einbeitt þjöppunarálag. Efni með hærri uppskeruþol standast aflögun á þeim snertipunkti og viðheldur sporrúmfræði yfir lengri framleiðslutíma. Mýkri málmblöndur eins og glæður kopar eða ál afmyndast smám saman, þar sem hakveggurinn sveppir örlítið við hvert högg þar til dýpt er glatað.
Afrakstursstyrkur stáls er mjög breytilegur eftir bekkjum. Milt stál við 250 MPa hegðar sér mjög öðruvísi við tökupunkt en tvífasa stál við 600 MPa. Efni með meiri-styrkleika viðhalda skarpari skurðbrúnum en senda einnig meiri höggkrafta inn í lyklablokkina, sem flýtir fyrir sliti á mótunarhlutanum frekar en ræmunni. Þú ert í rauninni að velja hvar slitið á sér stað: á ræma sem hægt er að skipta um eða á deyjahluta sem þarfnast viðhaldstíma til að viðhalda.
Teygjustuðull ræmaefnisins ákvarðar hversu mikið afturspring skurðurinn verður fyrir eftir skurðaðgerðina. Efni með háan mýktarstuðul, eins og stál við um það bil 200 GPa, springa minna til baka eftir að hakstöngin dregur sig úr, þannig að hakvasinn er nær fyrirhugaðri rúmfræði. Ál, með mýktarstuðul í kringum 70 GPa, gæti virst eins og það ætti að springa minna til baka vegna minni stífleika, en lægri ávöxtunarstáleiginleikar þess þýða að það fer fyrr inn í plastaflögun, sem leiðir til mismunandi jafnvægis á teygjanlegri endurheimt og varanlegu setningu. Hagnýtu áhrifin eru þau að bæta verður upp á annan hátt fyrir hverja efnisfjölskyldu til að ná sömu lokavídd.
Álagsherðing og vinnuherðing kynna tíma-háða breytu sem kyrrstöðueiginleikar geta ekki fangað. Í hvert skipti sem ræman snertir lyklablokkina verður hakveggurinn fyrir staðbundinni plastaflögun. Sú aflögun styrkir efnið á snertisvæðinu. Á þúsundum lotum verður hakbrúnin sífellt harðari og stökkari en burðarefnið í kring. Fyrir hefðbundið há-lág-blandað stál gæti þessi styrking náð 20 prósentum yfir-viðteknu ástandi. Fyrir háþróaða-hástyrkleika eins og tvífasa-stál sýna grófir útreikningar að jafnvel nokkur prósenta tognun getur aukið staðbundinn styrk um 50 prósent samanborið við flata-eiginleikana.
Þessi staðbundna herðing veldur að lokum sprungu. Skorbrúnin, sem er nú brothætt eftir vinnuherðingu, brotnar við næsta höggálag frekar en að aflagast. Örsmáar flísar losna, menga teninginn og rýra gæði þátttöku. Efni með há lengingargildi, yfir 30 prósent fyrir mildt stál, þola fleiri lotur áður en það nær þessum bilunarpunkti vegna þess að þau geta tekið í sig endurtekna aflögun án þess að þreyta sveigjanleika þeirra. Lítið-teygjanlegt efni eins og gormstál eða fullhert ryðfríu efni ná sprunguþröskuldinum mun fyrr og krefjast þess að skipta um annaðhvort tíðari hak-stöð eða skipt yfir í jákvæða hakhönnun sem dreifir straumstöðvunarkrafti yfir stærra flipasvæði.
Hakhönnun verður að gera grein fyrir álags-herðingarhegðun efnisins yfir alla framleiðslutímann, ekki bara eins og-meðtekinn vélrænni eiginleika þess, vegna þess að haktengingarsvæðið styrkist og stökknar smám saman með hverri straumlotu.
Þykkt og breiddarstillingar
Efnisþykkt ákvarðar beinlínis lágmarksdýpt haktengingar. Lyklablokk verður að skaga nógu djúpt inn í haufvasann til að koma í veg fyrir að ræman hjóli yfir hana meðan á fóðrun stendur. Fyrir þunnt efni undir 0,5 mm þýðir þetta að hæð lykilblokkar miðað við ræmaþykkt verður mikilvægt hlutfall. Of grunnt og ræman sveigir yfir blokkina. Of djúpt og kubburinn snertir botninn á hakvasanum, sem skapar auka klippingu sem skemmir báða íhlutina.
Þykkari efni, yfir 2,0 mm, mynda verulega meiri skriðþunga við framgang fóðurs. Hreyfiorkan sem hakið verður að gleypa á hverju höggi mælist með bæði massa og hraða. 2,5 mm ræma á hóflegum matarhraða slær á takkablokkina með töluvert meiri krafti en 0,8 mm ræma á sama hraða. Dýpri skorur með stærri snertiflötum dreifa þessum krafti, en dýpri sker fjarlægja einnig meira burðarefni.
Breidd ræma setur þakið á hversu djúpt neikvæð hak getur örugglega farið. Semhönnunarreglur burðarræmafyrirmæli, burðarefnið verður að vera nógu sterkt til að standast beygju meðan á fóðrun stendur. Að fjarlægja 25 prósent af hverri brún 40 mm ræma skilur eftir 20 mm af þversniði burðarefnisins. Á há-sterku stáli gæti það verið fullnægjandi. Á mjúkri álblöndu með einum-þriðjungi af flæðistyrk, sylgjist sama rúmfræðin undir matarkrafti. Þú þarft að skala hakdýpt í öfugu hlutfalli við efnisstyrk: mýkri málmblöndur fá grynnri skorur og treysta meira á nákvæma rúmfræði lyklablokka en dýpt gróðursetningar.
Há-styrkt stál sýnir sína eigin aðlögun. Kraftarnir sem þarf til að klippa hak af þessum stigum krefjast þyngri högga, sterkari skurðarhluta og þéttari bilana til að stjórna áberandi burt sem þessi efni framleiða. Koparblendi og ál skera hreint með minni krafti en aflagast á tengipunktinum. Hver efnisfjölskylda ýtir hakhönnuninni í aðra átt og eina almenna reglan er sú að engin ein rúmfræði virkar yfir þá alla án breytinga.
Þessi efnisdrifna-hegðun hefur ekki bara áhrif á upphaflega hönnun. Þeir spá fyrir um hvernig hak mun rýrna með tímanum, hvaða bilunarhamir munu birtast fyrst og hversu oft þarf viðhald. Þetta forspársamhengi milli efniseiginleika og bilunarmynsturs er einmitt það sem aðgreinir fyrirbyggjandi viðhald á hakinu frá viðbragðslausum bilanaleit eftir að mótið hefur þegar framleitt rusl.
Bilunarstillingar og bilanaleit vandamál með framhjáhjáhald
Hjáveituhögg sem virkar fullkomlega í höggi eitt hundrað þúsund gæti bilað algjörlega með höggi fimm hundruð þúsund. Niðurbrotið er smám saman, knúið áfram af sömu efnishegðun og fjallað var um hér að ofan: staðbundinni togherðingu á tengiflötum, stigvaxandi uppsöfnun burts og hringlaga höggkrafta sem þreyta bæði ræmur og mótunarhluta. Að viðurkenna hvað er að bila og hvers vegna það er að mistakast áður en rusl byrjar að hrannast upp aðskilur verslanir sem viðhalda spennutíma frá þeim sem eru fastir í viðbragðsslökkvistarfi.
Algengar bilunarstillingar fyrir hverja haktegund
Neikvæðar og jákvæðar framhjáhvarf mistekst á grundvallaratriðum mismunandi vegu vegna þess að vélfræði þeirra er mismunandi. Neikvætt hak byggir á skornum vasa og útstæðri lyklablokk. Jákvætt hak byggir á mynduðum flipa og föstu stoppi. Hver rúmfræði kynnir sitt eigið slitmynstur og hver krefst mismunandi greiningaraðferðar.
Fyrir neikvæða hak er mest truflandi bilun að draga snigla. Litli flísinn sem skorinn er af brún ræmunnar festist við kýlaflötinn þegar hann er tekinn út og berst aftur upp í teninginn. Sá snigill sest að lokum inni í hakvasanum á niðurstreymisstöð og hindrar að hluta eða öllu leyti lyklablokkina í að komast inn. Ströndin fer í gegnum án þess að handtaka, og næsta högg lendir á röngum stað.Progressive die bilanaleitargögnstaðfestir að lofttæmisáhrif milli kýla og slugs, ásamt ófullnægjandi úthreinsun eða slitnum útkastskerfum, eru aðal drifkraftarnir. Fjöðurútkastarar, loftblástur-af og hæfilegt drag úr sniglunum minnkar hættuna, en slitin kýla með rýrðri yfirborðsáferð eru áfram kveikjan að rótum.
Burruppbygging er hægur-brennslubilunarhamur. Hvert högg framleiðir örlítið burr á deyjahlið skurðarsins. Þessi burr skarast inn í vasann og dregur í raun úr virknidýptinni um nokkrar míkron á þúsund högg. Að lokum getur lyklablokkin ekki setið að fullu og stoppið verður óáreiðanlegt. Efni sem hafa verið vinnuhert við fyrri mótunaraðgerðir, eða há-styrkleika yfir 500 MPa álagsálag, framleiða hærri burr og flýta fyrir þessari niðurbroti.
Sprungur í hakbrúnum koma fram á löngum framleiðslulotum, sérstaklega í efnum sem eru viðkvæm fyrir álagsherðingu. Endurtekin högg lyklablokkarinnar við skurðvegginn harðna smám saman og stökkva það svæði. Þegar staðbundin sveigjanleiki er búinn, hefjast ör-sprungur og breiðast út. Flísar losna frá hakbrúninni, menga deygjuholið og draga enn frekar úr tengingargæðum.
Fyrir jákvæðar hak er ríkjandi bilun flipabeygja eða klipping. Þegar svigkrafturinn sem beitt er af skriðþunga ræmunnar fer yfir viðnám flipans, afmyndast flipinn fram á við frekar en að stöðva ræmuna. Þetta gerist þegar fóðurhraði er of hár miðað við efnisþykkt, eða þegar lansrótin myndar þreytusprungur sem veikja festipunkt flipans. Þegar flipi beygir sig jafnvel örlítið, snertir hann ekki lengur stöðvunarblokkina í réttu horni, og hvert högg á eftir bætir aflögunina.
Truflun á flipa með lyfturum er-uppsetningartengd bilun. Ef hæð lyftibrautar er ekki samræmd við útvarpsdýpt flipa, festist flipinn á brautinni við upphækkun ræmunnar. Röndin getur ekki farið frjálslega fram og næsta fóðurslag spennir efnið á milli matarans og hindrunarpunktsins. Sífelld aflögun flipa frá endurteknum höggum breytir einnig tímasetningu tengingar: þar sem flipans sveppir myndast við snertifletinn færist virka stöðvunarstaðan fram um aflögunarmagnið, sem leiðir til lítillar en uppsafnaðar skráningarvillu.
| Tegund hak | Bilunarhamur | Einkenni | Rót orsök | Aðgerð til úrbóta |
|---|---|---|---|---|
| Neikvætt | Snillingur sem togar í hakvasa | Yfirfóðrun með hléum; hlutar víddarlangir; tilviljunarkenndar viðvaranir um mismat | Slit kýla eykur viðloðun sniglanna; ófullnægjandi drög að úthreinsun sniglanna; engin tómarúmslosun | Endurslíptu eða skiptu um hakkstöng; bættu við fjöðrunarkasti eða loftblástur; auka dýpt opnunar í 1 gráðu á hverri hlið |
| Neikvætt | Burr uppbyggingu sem dregur úr þátttöku dýpt | Hækkandi víddarsvif á hlutum; lyklablokkarmerki verða grynnri á ræmunni; eykst tíðni misfóðrunar á vakt | Kýla-til-deyja úthreinsun sem er slitin umfram skilgreiningu; álag á efni hærra en upphafleg hönnun gerði ráð fyrir; engin skipulögð endurmalun | Endurheimtu kýla-til-úthreinsunar í 5-10% af efnisþykkt á hverri hlið; innleiða högg-tengda skerpuáætlun |
| Neikvætt | Sprungur á hakbrún | Málmflísar í deyjaholi; óreglulegur hakveggur sýnilegur á ræmu; skyndilegt tap á skráningu | Álagsherðing á tengingarsvæði yfir langa keyrslu; skörp innri horn sem virka sem streituþéttir; brothætt efni einkunnir | Bættu við 0,3-0,5 mm hornradíusum við rúmfræði haksins; draga úr áhrifakrafti lykilblokkar með því að hámarka úthreinsun; íhuga efnisbreytingar eða styttra viðhaldstímabil |
| Neikvætt | Lyklablokk slit | Virkjunardýpt minnkar með tímanum; stöðva stöðu reki; lyklaborðsandlit sem sýnir hringingu eða rýrnun | Ófullnægjandi hörku lyklablokkar miðað við ræmaefni; ófullnægjandi smurning á tengiyfirborði; höggkraftar sem fara yfir hönnunarforsendur | Skiptu um lyklablokk fyrir innskot með karbít-odda; settu TiN húðun á samskiptaandlit; staðfestu að fóðurhraði sé innan hönnunarbreyta |
| Jákvæð | Flipa beygja eða klippa | Strip offóðrun; vansköpuð flipar sjáanlegir á ræmunni sem fer út; ósamræmi hlutalengd | Matarkraftur sem fer yfir flipaviðnám; þreytusprungur við lansrót; efnisþykkt undirmáls | Auka breidd eða þykkt flipans; draga úr fóðurhraða; athugaðu spýtuna með tilliti til slits sem þynnir fliparótina |
| Jákvæð | Truflanir á flipa með lyfturum | Strip jamming á milli högga; sveiflast á milli fóðrunar og deyja; heyranlegt grípandi hljóð við upphækkun ræmunnar | Hæð lyftara járnbrautar er ekki samræmd flipavörpun; flipi yfir-myndaður út fyrir hönnunardýpt | Stilltu hæð lyftarans til að losa flipann um að minnsta kosti 0,5 mm; staðfesta myndunardýpt á móti prenti; Endurtaktu virkjun lyftara ef hægt er að stilla hana |
| Jákvæð | Framsækin aflögun flipa | Hlutar breytast smám saman í vídd; stöðva stöðu sem læðist áfram yfir framleiðslukeyrslu; flipaslit sem sýnir sveppamyndun | Endurtekin áhrif sem fara yfir staðbundið álagsálag á flipaefni; vinnuhert svæði verður stökkt og sprungnar | Hertu andlit stöðvunarblokkar til að draga úr aflögun flipa; íhuga þyngri-mælirönd ef leyfilegt er; stytta skoðunarbil |
Úrræðaleit á misfóðrun á ræmu og spennu
Deyja rekstraraðilar sjá sjaldan hakið sjálft bila. Það sem þeir taka eftir eru afleiðingar niðurstreymis: hlutar sem mælast ósamræmi, ræmur sem sveigjast á milli stöðva og kýla sem slitna á undan áætlun. Að tengja þessi einkenni aftur við hakkerfið er greiningaráskorunin.
Ósamræmdar stærðir hlutar, sérstaklega þegar hlutalengd er breytileg eftir litlu magni í framleiðslulotu, gefa venjulega til kynna skráningarskrið af völdum minnkaðrar haktengingar. Lyklablokkin er ekki lengur að stöðva ræmuna að fullu, þannig að hvert högg lendir örlítið framarlega eða innan við nafnstöðu. Með því að mæla halla ræmunnar við innsetningarpunktinn, frekar en að treysta eingöngu á stærð hluta, er einangrað hvort skráningarvillan eigi uppruna sinn í hakinu eða á mótunarstöð neðanstreymis. Sumar aðgerðir með háum-hljóðstyrk samþætta inductive nálægðarskynjara nálægt lyklablokkinni til að greina hvort ræman hafi festst að fullu við stoppið á hverju höggi, sem kallar á pressustöðvun ef tengingin mistekst.
Striping á milli stöðva bendir til of-oftakmarkaðs straumsástands. Þetta á sér stað þegar framhjáhvarfið stöðvar ræmuna áður en fóðrari hefur lokið höggi sínu, og festir efni á milli mótsins og fóðureiningarinnar. SemPeter Ulintz útskýrir í MetalForming, umfram efni festist og spennist þegar teningurinn opnast og lyftarar lyfta ræmunni. Rótarfestingin er ekki að losa hakfestinguna heldur að endurtíma losun fóðrunargjafans svo hún opnist áður en ræman snertir stoppið. Pneumatic fóðrunarkerfi gætu þurft 35 til 45 millisekúndur töf, allt eftir hraða pressunnar, til að koma í veg fyrir þetta of-þvingaða ástand.
Ótímabært slit á verkfærum frá endurteknum mis-högg fylgir fyrirsjáanlegri keðju: rýrð haktenging gerir ræmunni kleift að lenda örlítið af-stöðu, þannig að snertir efni á röngum stöðum og veldur ójöfnu hliðarálagi. Þessar hliðarálag flýta fyrir brúnflísum og leiðbeina sliti yfir margar stöðvar samtímis. Ef þú tekur eftir hröðu sliti á kýlum á nokkrum stöðvum í einu, er samnefnarinn næstum alltaf skráningarvandamál andstreymis og framhjáhlaupskerfið er fyrsti staðurinn til að rannsaka.
Skoðunarbil fyrir íhluti hakkerfis ætti að vera stýrt af höggafjölda frekar en sjónrænu mati eingöngu. Hakkstöng sem framleiða neikvæða rúmfræði þurfa venjulega mat á 200.000 til 500.000 höggum, allt eftir efnishörku og úthreinsunarskilyrðum. Skoða skal lyklakubba fyrir andlitsslit og galla með sama millibili og skipting fer af stað þegar tengingardýpt hefur minnkað um 15 til 20 prósent frá nafngildi. Fyrir kerfi með jákvæðum hak, grípur flipavörpun dýpt mæld á strimlasýnum á hverja 100.000 höggum stigvaxandi aflögun áður en hún blandast í skráningarsvif. Inductive nálægðarskynjari sem festur er til að fylgjast með komustöðu ræmunnar veitir samfellda,-rauntíma endurgjöf án þess að þurfa handvirkar sýnisprófanir, sérstaklega mikilvægur á línum sem keyra langar vaktir án eftirlits.
Með því að skrá þessi bilunarmynstur og leiðréttingaraðgerðir þeirra skapast þekkingargrunnur um viðhald sem er sérstakur fyrir hvern deyja. Með tímanum sýna þessi gögn hvort tiltekin hakhönnun passar vel-við forritið eða hvort grundvallarbreyting á rúmfræði, úr jákvæðu í neikvæða eða öfugt, myndi útrýma endurteknum bilunum við uppruna þeirra. Sú ákvörðun rennur aftur inn í ræmaútlitið og efnisnýtingarmyndina, þar sem hakgerð og staðsetning hefur ekki bara áhrif á áreiðanleika skráningar heldur heildarkostnað á hlut.
Fínstilling á strimlaskipulagi og sérsniðin stuðningur við verkfræði
Gögn um bilunarstillingu streyma beint inn í ákvarðanir um útlit strimla vegna þess að hvert hak rúmfræði eyðir plássi, hvort sem það er líkamlega með því að fjarlægja efni eða virkni með því að taka frá brúnarými fyrir flipa. Þetta neytt pláss keppir við rúmfræði hluta um sömu ræmur fasteignir, sem gerir hakhönnun óaðskiljanleg frá efnisnýtingu og kostnaði-á hvern-hluta útreikninga.
Framhjáhjáhaldsáhrif á ræmaskipulag og efnisnýtingu
Hugleiddu reikninginn. Neikvætt framhjáhlaup sem sker 4 mm frá hverri ræmubrún yfir 60 mm burðarefni eyðir 8 mm af heildarbreidd sem annars gæti stuðlað að hreiðri hluta. Yfir spólu sem gefur af sér 500.000 framfarir, þýða þessir 8 mm í verulegum hráefniskostnaði, sérstaklega á dýrum málmblöndur eins og beryllium kopar eða ryðfríu einkunnum þar sem verð á hvert kíló skiptir hverjum millimetra máli.
Jákvæðar skorur forðast þessi breiddarvíti en setja upp aðra þvingun. Myndaði flipinn skagar út fyrir neðan ræmuplanið, sem þýðir að mótunarframleiðandinn verður að gera grein fyrir lóðréttu úthreinsun í neðri skónum. Þessi úthreinsunarkrafa getur takmarkað hversu þétt stöðvar eru staðsettar, stundum þvingað fram lengri halla og fækkað hlutum í hverri lengd spólu. Í kostnaðar-næmum háum-keyrslum, jafnvel 2 mm hæðaraukning á hverja framvindusambönd yfir milljónir högga.
Nútímalegur efnisvarpshugbúnaður fyrir lengd efnisfínstillingar staðfestir þessar-viðskipti áður en stál er skorið. Strip skipulag palla líkan hak rúmfræði í samræmi við kröfur um styrkleika burðarefnis, athuga hvort þversniðið sem eftir er þoli straumkrafta án þess að bogna. SemHönnunarreglur fyrir ræmurstaðfesta, iðnaðurinn miðar við að minnsta kosti 75 prósent efnisnýtingu, og hakhönnun hefur bein áhrif á hvort það viðmið sé náð fyrir tiltekna rúmfræði hluta.
Hermunarverkfæri spá einnig fyrir um hvernig hakstaðsetning hefur samskipti við auð hreiður. Hyrnt-passaskipulag sem hallar hlutum fyrir þéttari pökkun getur fært ákjósanlegasta hakstaðsetninguna til að forðast truflun á hlutaeiginleikum nálægt brún ræmunnar. Erfitt er að leysa úr þessum samskiptum handvirkt og þess vegna hefur CAD-staðfesting orðið hefðbundin. Verkfræðingar endurtaka í gegnum hakkdýpt, staðsetningu og gerð innan hugbúnaðarumhverfisins og bera saman hlutfallsnotkun efnis í hverri uppsetningu áður en þeir skuldbinda sig til verkfæra.
Staðfestingarvinnuflæðið fylgir venjulega þessari röð: skilgreinið rúmfræði hluta og varpstöðu, komdu á breidd og brúarvídd, settu hakaeiginleika á fyrirhuguðum stöðum, keyrðu burðarvirki á þversnið burðarins við hvern hakpunkt og staðfestu að stöður lykilblokka eða stöðvunarblokka stangist ekki á við mótunarstöðvar eða lyftibúnað. Hugbúnaður merkir allar stillingar þar sem streita burðarefnis fer yfir leyfileg mörk, sem hvetur hönnuðinn til að minnka hakdýpt, víkka ræmuna eða skipta úr neikvæðri í jákvæða hakhönnun sem varðveitir efni.
Vinna með sérsniðnar deyjalausnir fyrir flókna hakkhönnun
Staðlaðar hönnunarreglur sinna flestum forritum hreint. Áskorunin kemur þegar rúmfræði hlutar, efnishegðun eða hraðakröfur ýta neikvæðum og jákvæðum framhjáhakum málmplötustimplunar inn á landsvæði þar sem þumalputtareglur stangast á við hvert annað. Mjó ræma á háhraðapressu við 800 SPM, til dæmis, þarf flatt snið sem er neikvæða hak en getur ekki hlíft kantefninu. Þykkt há-sterkt stál krefst djúprar þátttöku en myndar höggkrafta sem sprunga staðlaða lykilkubba innan nokkurra vikna.
Þessi jaðarhylki njóta góðs af sérhæfðri verkfræðiaðstoð. Liðin klYICHENvinna með verkfæraverkfræðingum að sérsniðnum stimplunarlausnum sem taka á nákvæmlega þessum hönnunarárekstrum, koma með sérfræðiþekkingu á uppbyggingu móta, samþættingu gata og lyftara, hagræðingu framhjáhaksins, burststýringu og efnisflæði til verkefna þar sem staðlaðar nálganir skortir.
- Misvísandi kröfur um breidd og hraða- þegar forritið krefst bæði þröngs burðarkerfis og -háhraða flats-fóðrunar, sem krefst blendingsrifs eða annarra skráningaraðferða
- Árásargjarnir efniseiginleikar- hár-styrkur eða vinnu-herðandi málmblöndur sem flýta fyrir sliti á lykilblokkum eða sprungubrúnir innan venjulegs viðhaldsbils, sem krefjast sérhæfðrar húðunar, karbíðinnleggs eða breytinga á rúmfræði
- Margar-línur eða flóknar hreiðuruppsetningar- ræmastillingar þar sem hakstaðsetning verður að fletta um margar útlínur hluta, teiknastöðvar og myndavélar-drifnar aðgerðir án þess að skerða skráningu
- Þröng efnisnýtingarmarkmið- verkefni þar sem efniskostnaður stýrir hönnuninni og hverja millimetra af hakdýpt verður að rökstyðja gegn útreikningum á styrkleika burðarefnis sem staðfestir eru með uppgerð
- Lengri eftirlitslaus framleiðslukeyrsla- deyjur sem verða að viðhalda skráningaráreiðanleika yfir hundruð þúsunda högga milli viðhalds, krefjandi hakhönnunar og lyklakubba sem eru hönnuð fyrir hámarks slitlíf
Markmiðið er ekki að skipta út dómgreind hönnuðarins heldur að bæta við það með-tilteknu forritsverkfræði þegar verkefni fer yfir það sem almennar viðmiðunarreglur geta skilað. Hvort sem lausnin felur í sér breytingu á rúmfræði, efnisuppfærslu fyrir mótunaríhluti eða algjöra endurhugsun á hak- og flugsamhæfingarstefnunni, styttir leiðin frá hönnunarhugmynd til fullgiltrar framleiðsluverkfæra að hafa aðgang að reyndum teygjuframleiðendum.
Algengar spurningar um framhjáhlaup í stimplunarmótum
1. Hver er munurinn á jákvæðum og neikvæðum framhjáhækkunum í framsæknum deyjum?
Jákvætt framhjáhjáhald skilur eftir sig efni á ræmunni með því að skjóta og mynda flipa niður á við sem snertir stöðvunarblokk í teningnum. Neikvætt framhjáhvarf fjarlægir efni af brún ræmunnar og myndar vasa sem tekur við hertu lyklablokkarútskot frá teningnum. Jákvæð gerð framleiðir engan snigl og varðveitir þversniðsstyrk burðarins, sem gerir hana tilvalin fyrir mjóar ræmur. Neikvæð tegundin skapar flatt ræmasnið sem hentar fyrir háhraðaaðgerðir yfir 600 höggum á mínútu en krefst stjórnun á sniglum og dregur úr breidd burðarbúnaðar á hverjum stað.
2. Hvernig eru framhjáhvarf frábrugðnir stýriholum í framsæknum stimplunarmótum?
Hjáveituskor og stýrigöt þjóna mismunandi skráningaraðgerðum í raðsambandi. Hjáveituskorin veita harða vélræna stöðvun sem kemur í veg fyrir grófa offóðrun á ræmunni og takmarkar hámarks ferðafjarlægð óháð hegðun fóðrunar. Pilotholur, aftur á móti, fá nákvæmar pinna sem fínstilla-stöðu strimla eftir að fóðrunarslaginu lýkur og leiðrétta venjulega 0,05 til 0,10 mm af staðsetningarvillu. Flugmenn geta ekki bætt upp fyrir ræmu sem hefur farið fram úr um hálfa hæð, þess vegna virka hjáveituskorin sem gróf þvingun á meðan flugmenn skila lokanákvæmni.
3. Hvenær ætti ég að nota jákvæða framhjáhöku í stað neikvæðra?
Jákvætt framhjáhvarf er besti kosturinn þegar burðarræman þín er mjó (undir 30-50 mm) og að fjarlægja kantefni myndi skerða burðarvirki, þegar sniglastjórnun er áhyggjuefni vegna lágmarks íhlutunar rekstraraðila eða viðhaldsáætlana, þegar framleiðsluhraði er undir 600 höggum á mínútu og þegar minnkun rusl er í forgangi þar sem ekkert efni er fjarlægt úr ræmunni. Þeir virka líka vel á efni sem eru tilhneigingu til að draga snigl, þar sem útrýming sniglunnar fjarlægir algerlega algengan bilunarham úr ferlinu.
4. Hvað veldur bilun í bypass notch í stimplunarmótum og hvernig lagar þú þær?
Fyrir neikvæðar skorur eru algengustu bilanir meðal annars að toga snigla sem hindrar tengingu lykilblokka, uppsöfnun á rifum sem dregur úr virkri hakdýpt með tímanum og rifjabrún sprungur vegna vinnu harðnandi á löngum hlaupum. Fyrir jákvæðar skorur eru fliparbeyging vegna of mikils matarkrafts og truflun á flipa á lyftarateinum aðalatriði. Leiðréttingaraðgerðir fela í sér að skerpa höggstöngina aftur á-talningaráætlun (hver 200.000-500.000 högg), viðhalda réttu gati-til-deygjuúthreinsun við 5-10% af efnisþykkt á hverri hlið, bæta við hornradíusum til að koma í veg fyrir dýptarstyrk spennu, og samræma flipalyftingu.
5. Hvernig hafa efniseiginleikar áhrif á framhjáhaldshönnun í framsæknum deyjum?
Efnisstyrkur, tog-herðingartilhneiging, lenging og þykkt hafa allir áhrif á ákvarðanir um hak rúmfræði. Efni með meiri afkastagetu viðhalda formi hakbrúnarinnar lengur en senda meiri höggkrafta inn í lykilkubba, sem flýtir fyrir sliti íhluta. Vinnu-herðandi efni verða smám saman stökkt við haktengingarsvæðið, sem veldur að lokum brúnsprungur. Lítið-teygjanlegt efni nær fyrr til bilunar og gæti þurft jákvæða hakhönnun sem dreifir kröftum yfir stærri flipasvæði. Þykkari efni þurfa dýpri tengingu til að koma í veg fyrir að keyra- yfir, á meðan mýkri málmblöndur eins og ál krefjast grynnri skora með þéttari vikmörkum á takkablokkum til að vega upp á móti aflögun á snertipunktinum.


