


Hvað Metal Stamp Tool and Die þýðir í raun
Leitaðu að "málmstimpilverkfæri og deyja" og þú munt finna allt frá $15 handstimplum sem seldir eru á handverksmarkaði til $200.000 framsækinna móta sem hannaðir eru fyrir bílaframleiðslulínur. Þetta úrval skapar alvöru rugling fyrir kaupendur sem reyna að finna réttu lausnina. Við skulum laga það.
Skilgreina Metal Stamp Tool og Die
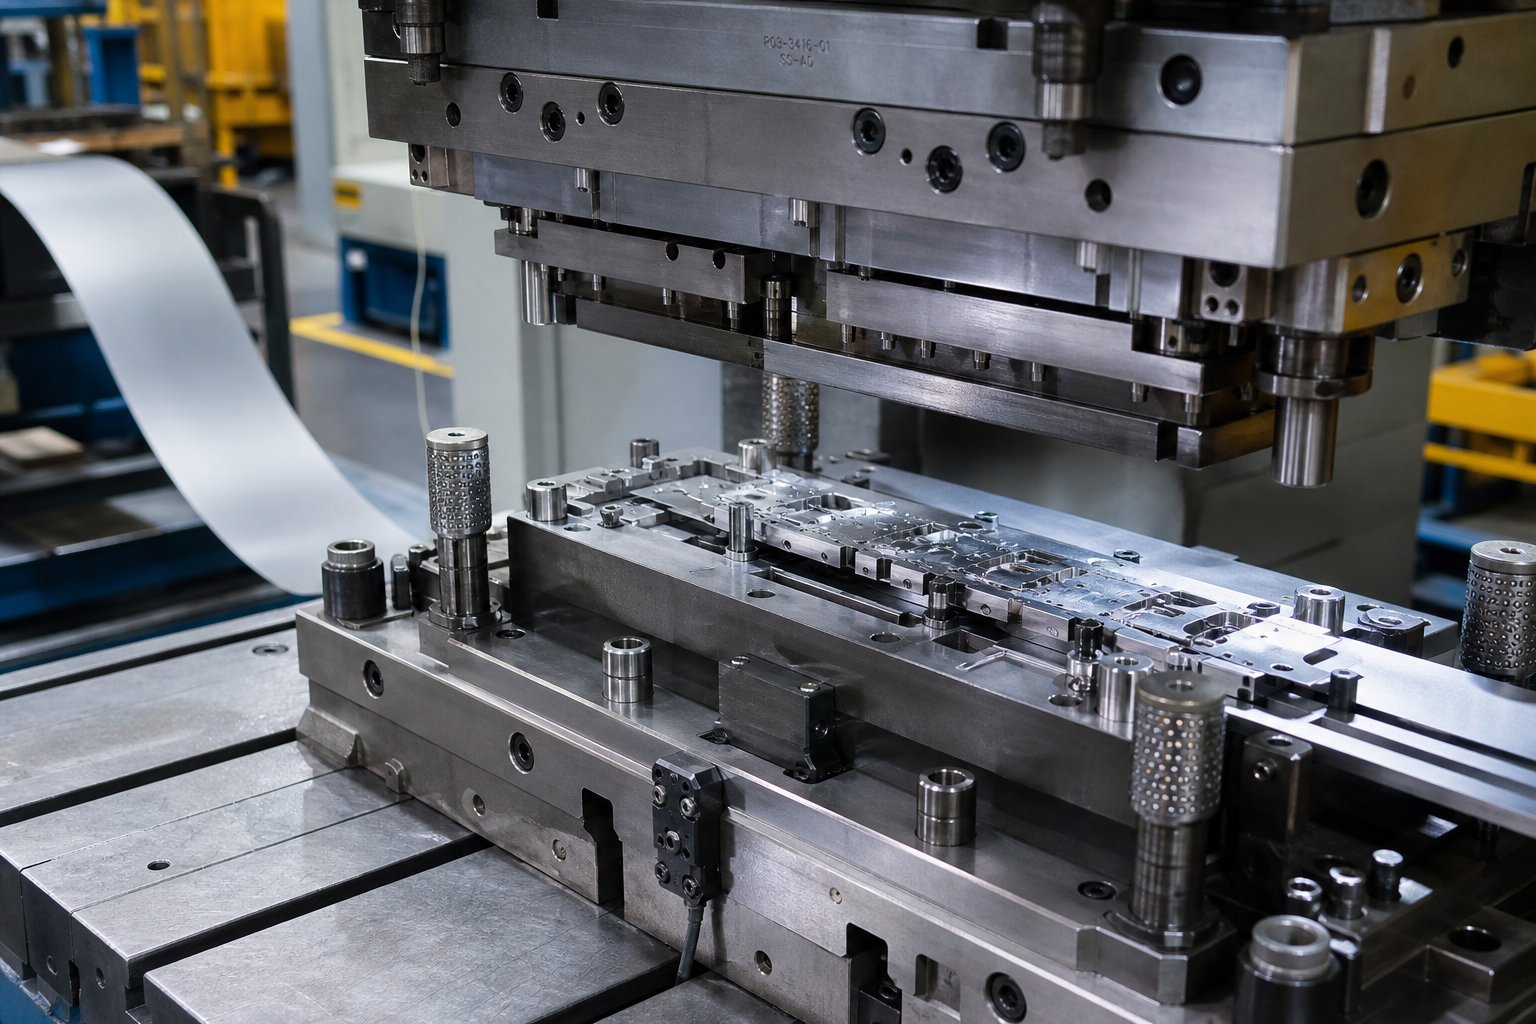
Málmstimpilverkfæri og -deyja vísar til hinnar breiðu flokks nákvæmnitækja sem notuð eru til að merkja, skera, móta eða móta málm með beittum krafti, allt frá handfestum merkingarstimplum til flókinna iðnaðarmóta sem -framleiða málmplötuíhluti.
Stimplunarskilgreiningin breytist eftir samhengi. Á skartgripaverkstæði þýðir stimplun að þrýsta hönnun í yfirborð. Á verksmiðjugólfi þýðir það að umbreyta flötum málmplötum í fullbúna hluta á hraða sem er yfir 1.500 höggum á mínútu. Báðir eru gildir, en þeir tákna gjörólíkar fjárfestingar, afgreiðslutíma og verkfræðilegar kröfur.
Artisan stimplar vs iðnaðar stimplun dies
Svo hvað er stimplunartæki í hagnýtum skilningi? Hér er þar sem litrófið skiptir máli:
- Handstimplareru handstýrð verkfæri úr hertu stáli sem slegið er með hamri til að skilja eftir sig eins og raðnúmer, lógó eða bókstafi. Þær eru færanlegar, -verðar með litlum -kostnaði og henta fyrir lítið-magn eða einstök-merkingarverkefni.
- Vélastimplarsamþætta vökvapressum eða punktapennakerfi til að endurtaka,-meira rúmmálsmerkingar á framleiðslulínum.
- Iðnaðarstimplun deyreru eitt-af--góður nákvæmnisverkfæri sem skera og móta málmplötur í æskileg form. Málmstimplunarmót er asérhæft, sérsniðið-hljóðfærisem samanstendur af kýla og holrúmi sem er fest á stýrða deyjaskóm, hönnuð til að framleiða þúsundir eða milljónir eins hluta.
Hvað er málmstimplun á iðnaðarstigi? Það er ferlið við að fóðra flata málmplötu á milli þessara nákvæmu deyjahelminga, þar sem gríðarlegur pressukraftur umbreytir hráefni í fullbúna íhluti með allt að 0,0002 tommu vikmörk.
Af hverju hugtökin skarast
Ruglið er til staðar vegna þess að bæði handverks- og iðnaðarverkfæri framkvæma sömu grundvallaraðgerðina: beita krafti á málm í gegnum lagað tæki. Hvað eru deyjur í framleiðslu? Þetta eru sérsniðin málmhol sem skilgreina rúmfræði hluta. Hvað er stimplun í föndurstofu? Það er að þrýsta mynstri inn í yfirborð. Sama sögn, mjög mismunandi mælikvarði.
Hugsaðu um það sem litróf. Á öðrum endanum merkir handstimpill eitt raðnúmer. Á hinni framkvæmir framsækinn deyja heilmikið af raðskurðar- og mótunaraðgerðum á stöðugri málmræmu, sem framleiðir fullunninn hluta aðeins á lokastöðinni. Verkfærakostnaður, flókið verkfræði og framleiðslugeta á milli þessara tveggja endapunkta er mismunandi eftir stærðargráðum og það bil er einmitt þar sem dýr mistök við innkaup eiga sér stað.
Tegundir stimplunar og hvenær á að nota hverja
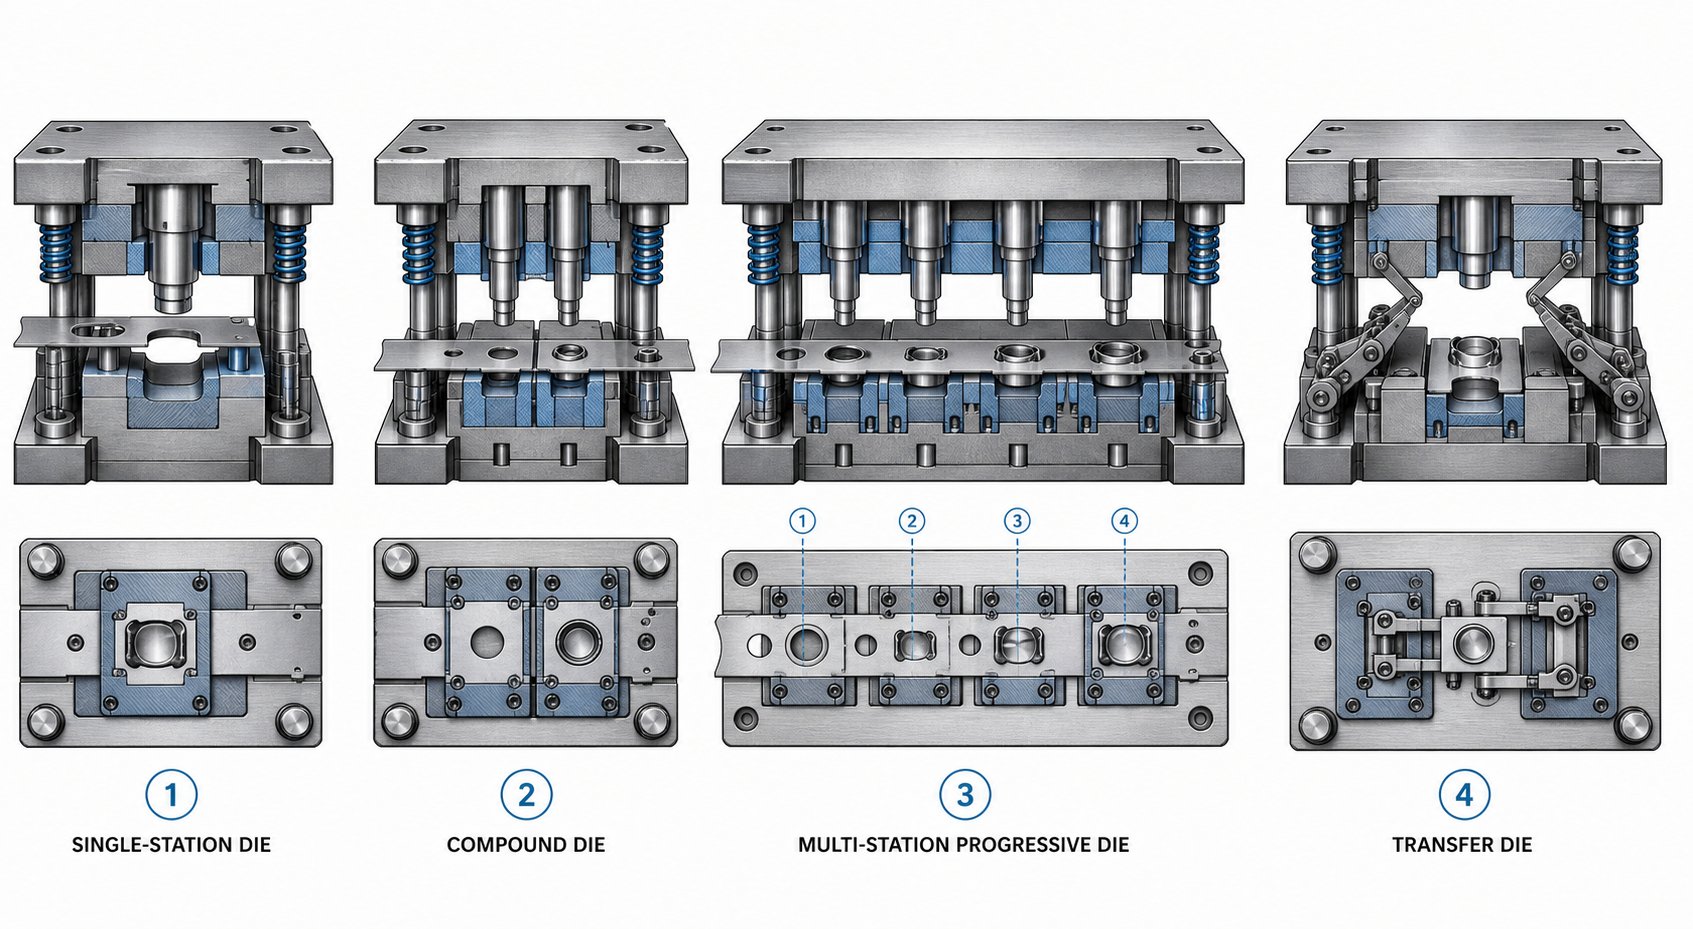
Þetta litróf frá handstimpli til framsækinna teninga vekur augljósa næstu spurningu:hvaða tegund af stimplun passar við verkefnið þitt? Að velja rangan er ein dýrustu mistökin sem kaupendur gera. Veldu tening of einfalt fyrir rúmfræði þína og þú munt brenna peningum á aukaaðgerðum. Yfir-hannaðu verkfærin fyrir hóflega framleiðslu og þú munt aldrei fá fjárfestinguna til baka. Hér er hvernig fjórar helstu gerðir stimplunardeyja brotna niður í reynd.
Einfalt og samsett deyja
Einfaldar teygjur framkvæma eina aðgerð á hvert pressuslag. Eitt högg, eitt högg, ein beygja eða eitt form. Það er það. Þeir eru vinnuhestar í litlu-magni framleiðslu og frumgerð, þar sem sveigjanleiki skiptir meira máli en hraði. Hægt er að raða mörgum einföldum mótum í sampressulínu, með hlutum hlaðna handvirkt eða með vélmenni á milli stöðva. Þessi uppsetning heldur einstökum verkfærakostnaði lágum, en vinnuafli og hringrásartími hækkar hratt við meira magn.
Samsettar deyja taka næsta skref með því að framkvæma margar skurðaðgerðir í einu höggi. Ímyndaðu þér að framleiða þvottavél: í einni pressulotu kýlir samsetta deyja samtímis miðjugatið og eykur ytra þvermálið. Niðurstaðan er flatur, nákvæmur hluti sem kláraður er í einu höggi. Vegna þess að allt gerist í einu, framleiða samsettar deyja flatari hluta en framsæknir valkostir og verkfærin eru hraðari og ódýrari í smíði. Viðskiptin-af? Þeir takmarkast við tiltölulega einfaldar, flatar rúmfræði. Þegar hlutinn þinn þarf að beygja, djúpmóta eða flóknar raðaðgerðir geta samsettar deyja ekki fylgst með.
Progressive Dies fyrir há-framleiðslu
Framsækin teygjur eru þar sem-mikil málmstimplunarmyndir skína sannarlega. Spóla úr málmplötum streymir í gegnum röð stöðva í röð, sem hver framkvæmir ákveðna aðgerð - klippir, gatar, beygir, mótar - þegar ræman færist í fasta vegalengd (hallann) með hverju pressuslagi. Vinnuhlutinn helst tengdur við burðarræmu í gegnum ferlið og fullunnin hluti aðskilur aðeins á lokastöðinni.
Framleiðsluhraði getur náð1.500 hlutar á mínútufyrir litla hluti. Framsækin deyja keyrir oft eftirlitslaus með spólum og sléttum, sem þýðir að einn rekstraraðili getur fylgst með mörgum pressum samtímis. Hugmyndin um þrepaverkfæri er miðlæg hér: hver stöð í teningnum táknar stakt framleiðslustig og raðgreining þessara þrepa ákvarðar gæði hluta, efnisnýtingu og hringrásartíma. Illa röð stig skapa streituþéttni, efnisþynningu eða misfóðrun sem drepur framleiðni.
Aflinn? Progressive deyjur krefjast mikillar fyrirframfjárfestingar og nákvæmni verkfræði. Skemmdir á einni stöð þýðir að toga í allt deygjusettið til viðgerðar. Þeir henta líka ekki fyrir djúpt-dregna hluta, þar sem burðarræman takmarkar hversu langt efni getur flætt.
Flutningsmót og sérstillingar
Flutningsstimplun leysir takmarkanir framsækinna stansa með því að aðskilja hvern hluta frá málmröndinni sem fyrsta aðgerð. Vélrænir fingur eða teinar færa síðan einstaka eyður á milli sjálfstæðra stöðva til að móta, beygja, teikna eða þræða. Vegna þess að engin burðarræma takmarkar efnisflæði, eru flutningsstíflar framúrskarandi í að framleiða stóra, djúpt-dregna eða rúmfræðilega flókna íhluti eins og bifreiðar yfirbyggingar og slöngubúnað.
Þriggja-ása flutningskerfi geta gripið, lyft, hreyft og lækkað hluta í nákvæmar stöður á hverri stöð, sem gerir aðgerðir sem væru ómögulegar með tengdri ræmu. Sveigjanleikinn kostar sitt: flutningsmót krefjast háþróaðrar vélrænnar og rafeindastýringa, fleiri deyjavarnarskynjara og auða afstaflakerfis. Uppsetningartími er lengri og viðhaldsþörf eykst með vélrænum flóknum hætti.
Fyrir kaupendur sem meta teygjur og stimplunarlausnir kemur ákvörðunin á milli framsækins og flutnings oft niður á dýpt og stærð hluta. Ef íhluturinn þinn er tiltölulega flatur og lítill, vinna stighækkandi á hraða og kostnaði-hvern-hluta. Ef það er stórt, djúpt eða krefst snúnings á milli aðgerða er flutningur venjulega eina raunhæfa leiðin.
| Tegund | Framleiðslumagn | Hluti Flókið | Kostnaðarsvið verkfæra | Dæmigerður hringhraði |
|---|---|---|---|---|
| Einföld (lína) deyja | Lágt til miðlungs | Ein aðgerð; einföld rúmfræði | $5,000 - $30,000 | 7 - 30 hlutar/mín |
| Samsett deyja | Miðlungs til hátt | Flatir hlutar; marg-skurður í einu höggi | $10,000 - $50,000 | 20 - 60 hlutar/mín |
| Framsóknardeyja | Hátt til mjög hátt | Flóknir fjöl-aðgerðahlutar (takmörkuð dýpt) | $30,000 - $250,000+ | 50 - 1,500 hlutar/mín |
| Transfer Die | Miðlungs til hátt | Stórir, djúpt-teiknaðir eða flóknir þrívíddarhlutar | $50,000 - $500,000+ | 10 - 40 hlutar/mín |
Rétt stimplunargerð er ekki alltaf augljós út frá rúmfræði hluta eingöngu. Efnishegðun undir myndunarþrýstingi, nauðsynleg vikmörk og árleg rúmmálsmarkmið þín taka allt þátt í jöfnunni. Þessar efnis- og vinnsluvélar eru þar sem næsta lag ákvarðanatöku- verður tæknilegt - og þar sem mörg innkaupamistök byrja hljóðlega.
Hvernig málmstimplunarferlið virkar skref fyrir skref
Að vita hvaða deyja tegund passar við verkefnið þitt er aðeins hálf myndin. Hinn helmingurinn er að skilja hvað gerist í raun og veru um málminn þegar pressan er í hringrás. Margir kaupendur útskýra verkfæri án þess að átta sig á vélbúnaðinum að neðan, og þessi blindi blettur leiðir til umburðarlyndisvandamála, óhóflegs rusl og pirrandi fram{2}}og-fram og til baka með matvöruverslunum. Hér er hvernig málmstimplunarferlið virkar frá hráspólu til fullbúins hluta.
Dæmigerð stimplunarlota fylgir endurtekinni röð í hvert skipti sem pressuhrúturinn lækkar:
- Efnisfóðrun- spólustokkur vindur upp í gegnum sléttujárn og fer inn í teninginn í nákvæmri halla fjarlægð.
- Klemma/strimla- stripparplatan snertir blaðið og heldur því flatt upp að yfirborðinu til að koma í veg fyrir að lyftist eða bogni.
- Skurður og mótun- kýlan sígur niður í gegnum blaðið og inn í deygjuholið og framkvæmir tilgreinda aðgerð (eyðing, göt, beyging, teikning eða mótun).
- Hluti/snigla aðskilnaður- afskornir sniglar falla í gegnum teningsopið; myndaðir hlutar sitja annaðhvort eftir á burðarræmunni eða losna út með vélrænni útfellingu eða loftblástur.
- Ram afturköllun- kýlið dregur sig til baka, stripparinn heldur blaðinu niðri til að koma í veg fyrir að það lyftist með kýlinu og matarinn færir ræmuna áfram í næstu hæðarstöðu.
Sú röð endurtekur sig hundruð eða þúsundir sinnum á mínútu, allt eftir hraða pressunnar, efni og flókið hluta. Hver aðgerð innan mótunarferlisins beitir krafti á málmplötuna á annan hátt og að skilja þann mun hjálpar þér að forðast að tilgreina röng verkfæri.
Kjarnastimplunaraðgerðir útskýrðar
Sérhver stimplunarhluti er framleiddur með samsetningu af fimm grundvallaraðgerðum. Líttu á þá sem byggingareiningar -, framsækin tening gæti hlekkjað sex eða átta af þeim í röð, á meðan einföld tening framkvæmir aðeins eina.
Eyðasker flatt form úr blaðinu. Útstungna-hlutinn er fullunninn hluti (eða autt til frekari vinnslu). Beinagrindin sem eftir er er rusl. Blanking framleiðir nákvæmar útlínur hluta og er upphafspunktur fyrir íhluti eins og þvottavélar, festingar og gíreyður.
Piercinggatar göt eða klippingar í blaðið. Hér er blaðið sem eftir er þinn hluti og útstúfuðu-sniglarnir eru rusl. Það er andstæða þess að tæma vélrænt, jafnvel þó að bæði noti kýla-og-dreifingaraðgerð. Þú finnur gat í næstum öllum stimpluðum hlutum sem þarfnast festingargata, loftræstingarraufa eða rafmagnsúrskurða.
Beygjaafmyndar blaðið meðfram beinum ásnum til að búa til horn, flansa eða rásir. Ekkert efni er fjarlægt. Beygjuhlutfall og útreikningar til baka stýra því hvernig teningurinn er hannaður og ef þeir eru rangir framleiðir hlutir sem uppfylla ekki prentmál.
Teikningdregur flata málmplötu inn í þrívítt-hola og framleiðir bolla, kassa eða girðingar án sauma. Djúpteikning nær umtalsverðri dýpt án þess að rofna með því að stýra vandlega efnisflæði inn í deyjaholið.
Myndunendurmótar málm án þess að fjarlægja efni, sem felur í sér aðgerðir eins og upphleyptingu, myntgerð, krulla og flans. Myndun bætir byggingareinkennum eða skreytingaratriðum við annars flatan stimplaðan hluta.
Eyða vs gat vs teikningu
Vélræna ruglið á milli tæmingar og gata dregur jafnvel upp reynda kaupendur þegar farið er yfir deyjatillögur. Báðar eru stimplunaraðgerðir sem nota sams konar klippingareðlisfræði - kýla þrýstir í gegnum blaðið inn í teygjuop. Eini munurinn er hvaða stykki þú geymir.
Í eyðingu, rúmfræði ádeyja opnunskilgreinir fullunna hlutamál þín. Í göt, rúmfræði ákýlaskilgreinir gatastærð. Þessi greinarmunur hefur bein áhrif á hvernig úthreinsun er beitt og hvaða íhluti (kýla eða deyja) er haldið við nafnvídd.
Teikning er í grundvallaratriðum frábrugðin báðum. Í stað þess að klippa felur málmpressunarferlið við teikningu í sér plastaflögun þar sem lakefni flæðir geislaskipt inn á við yfir dráttarradíus og inn í holrúm. Áskorunin? Að stjórna því flæði. Of mikið aðhald frá eyðuhaldaranum og efnið þynnist eða rifnar. Of lítið aðhald og hrukkur myndast þegar umfram efni þjappast saman. Þættir eins og kraftur tómahaldara, rúmfræði dráttarperlna, smurning og fjöldi dráttarþrepa kröfðust allir flækja hönnun verkfæra. Þetta er ástæðan fyrir því að djúpdrættir-hlutir kosta oft umtalsvert meira í verkfærum en flatir, sléttir íhlutir með sambærileg ytri stærð.
Hlutverk deyjahreinsunar
Deyjaúthreinsun er bilið á milli skurðbrúnar kýlunnar og samsvarandi brúnar deyjaopsins. Það er venjulega gefið upp sem hlutfall af efnisþykkt á hlið. Hljómar einfalt, en röng úthreinsun er ein algengasta undirrót gæðavandamála og ótímabærra verkfærabilunar í hvaða stimplunarframleiðslu sem er.
Fyrir flest mild stál forrit fellur úthreinsun á milli 5% og 10% af efnisþykkt á hverri hlið. Harðari efni eins og ryðfrítt stál krefjast meiri úthreinsunar (allt að 12-15%), en mýkri málmar eins og ál eða kopar nota þéttari úthreinsun. Areiknivél fyrir úthreinsun kýla og deyjaþættir í efnisgerð, þykkt og æskilegum brúngæðum til að mæla með ákveðnu bili.
Þegar rýmið er of þröngt, krefst kýlans meiri krafts til að klippa í gegnum efnið, framleiðir of mikinn hita og hraðar sliti á bæði kýla og deyja. Galling verður hætta á því að efni soðið smásjárlega við yfirborð verkfæra. Þegar úthreinsun er of stór, beygir málmurinn frekar en að klippast hreint, sem framleiðir þungar burrs á skurðbrúninni, tötraleg brotasvæði og ósamræmi hlutanna.
Hin fullkomna úthreinsun framleiðir hreint klippusvæði sem þekur u.þ.b. einn -þriðjung af efnisþykktinni, fylgt eftir með stýrðu brotasvæði. Þú munt sjá lítið, stöðugt burt (venjulega undir 10% af þykkt) - ekki þungu, rakhníf-skarpa burt sem gefa til kynna vandamál með úthreinsun. Í vel-stilltu framleiðsluferli málmstimplunar lengir rétt úthreinsun einnig endingu dúkkunnar verulega vegna þess að skurðarkraftar dreifast jafnt frekar en að einbeita álagi á brúnir verkfæra.
Efniseiginleikar, úthreinsun deyja og mótunarvélfræði hafa öll samskipti til að ákvarða hversu lengi verkfærin þín endast áður en það þarf að skerpa eða skipta um það. Þessi endingarjafna byrjar á því hvað teningurinn sjálfur er gerður úr - verkfærastálflokknum, hitameðhöndlun þess og hvaða yfirborðshúð sem er notuð til að berjast gegn sliti.
Leiðbeiningar um val á deyjaefni og verkfærastáli
Rúmfræði stimplunar ræður hvaða lögun hann framleiðir. Stimplunarstálið ákvarðar hversu lengi það heldur áfram að framleiða þessa lögun nákvæmlega. Veldu rangt efni og þú ert að horfa á ótímabært slit, óhóflegt slit eða skelfilegar sprungur á miðri-keyrslu - sem þýðir ófyrirséð niður í miðbæ og neyðarviðgerðarkostnað. Samt líta margir kaupendur á efnisval sem eftiráhugsun og sætta sig við það sem búðin þeirra er sjálfgefið án þess að efast um hvort það sé ákjósanlegt fyrir forritið.
Verkfærastáleinkunnir fyrir stimplunardeyjur
Verkfærastál er fjölskylda kolefnisblendisstála sem er hannað sérstaklega fyrir hörku, slitþol og getu til að halda lögun við endurtekið álag. Innan þeirrar fjölskyldu þjóna mismunandi einkunnir mjög mismunandi hlutverkum í stálstimplunarmótum. Svona sundrast helstu flokkarnir fyrir málmpressumót:
Kolefnisstál (W-röð)er inngangspunkturinn. Vatns-herðandi og tiltölulega ódýrt, þessar einkunnir virka fyrir skammtíma-verkfæri og frumgerðamót þar sem rúmmálsmiðar haldast undir nokkur þúsund hlutum. Þeir slitna hratt við framleiðsluaðstæður, en lítill kostnaður þeirra gerir þá hagnýt fyrir takmarkað-líf.
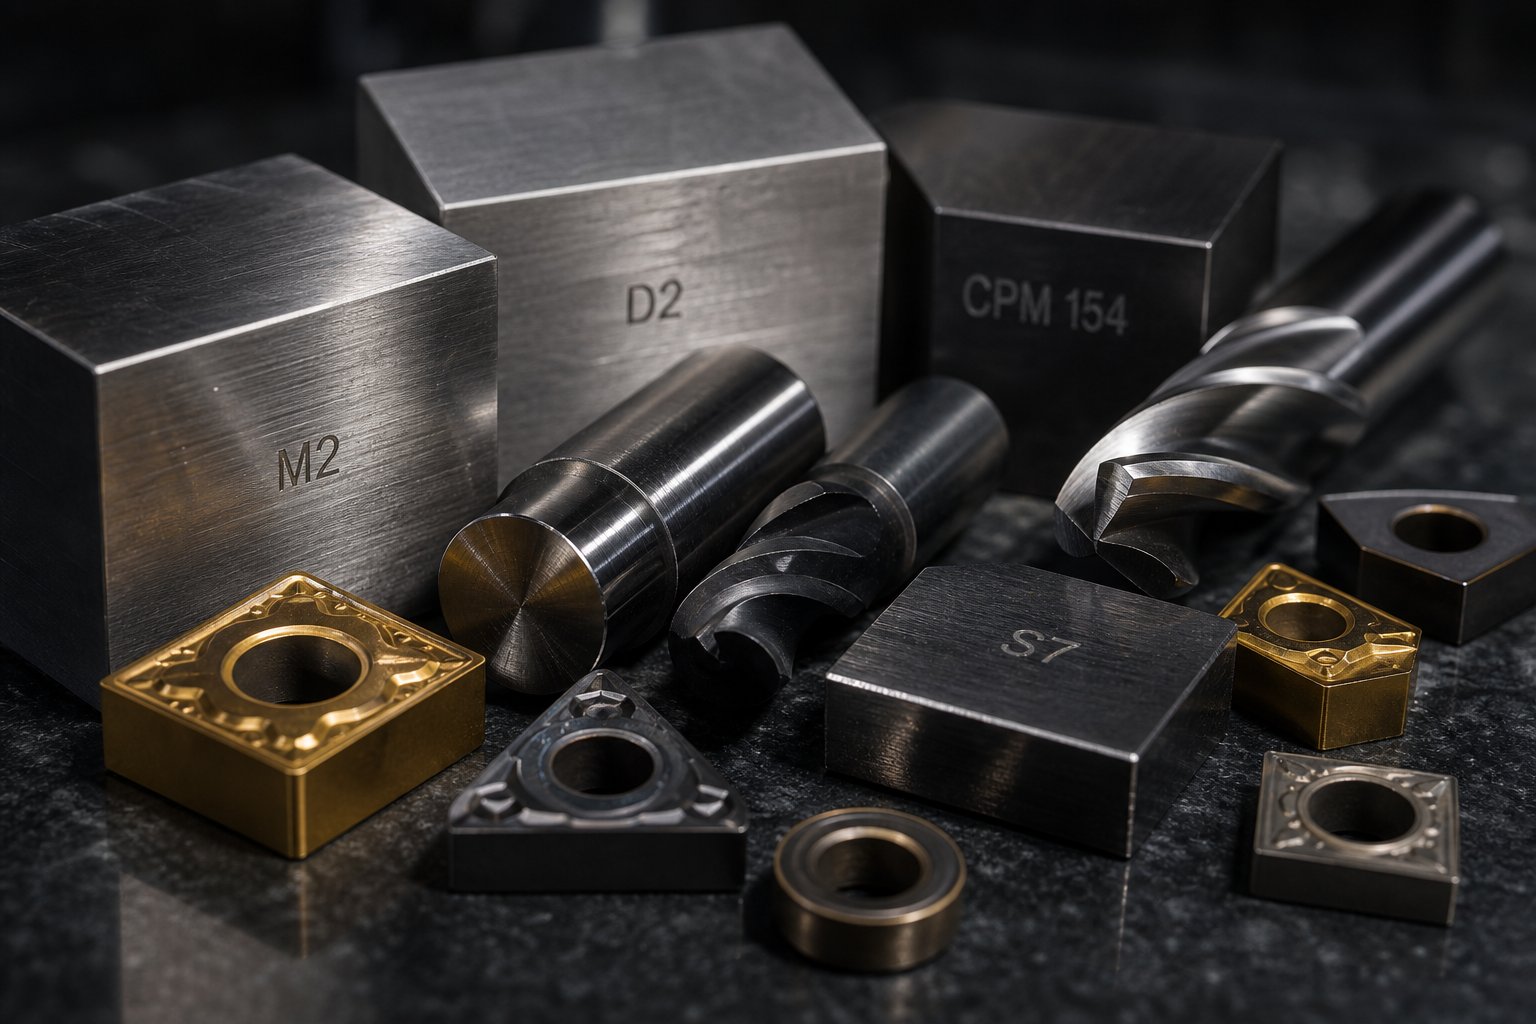
Kalt-verkfærastál (D2, A2)ráða yfir almennri-tilgangi stimplunar. D2 er há-kolefnis, há-krómeinkunn sem er þekkt fyrir einstaklega slitþol, sem gerir það tilvalið til að teygja, gata og móta teygjur sem krefjast mikils vikmarks. A2 býður upp á loft-herðingu með betri hörku og víddarstöðugleika við hitameðhöndlun - sterkur kostur fyrir kýla sem sjá miðlungs höggálag. Þegar kaupendur spyrja um stimplun stál fyrir almenna framleiðslu ná D2 og A2 yfir flestar aðstæður.
Höggþolið-stál (S7)fyllir ákveðinn sess. Þar sem D2 skarar fram úr í slitþol, fórnar S7 nokkrum slitþoli fyrir mikla höggþol. Það er tilvalið fyrir-þunga högga, þykka-efnisklippingu og hvaða stöð sem er þar sem verkfærið gleypir verulegt vélrænt högg. Semiðnaðarmenn athugið, sjálfgefið hugarfar "S7 fyrir klippingarhluta, D2 fyrir formhluta" er viðvarandi víða - og þó að það sé eðlilegur upphafspunktur, kemur það oft í veg fyrir að verkfræðingar geti kannað betri-valkosti.
Há-hraðastál (M2)viðheldur hörku við hærra hitastig þar sem kalt-vinnustig myndi mýkjast. Í háhraða, framsæknum mótum sem mynda umtalsverðan núningshita, eða í heitum stimplun, heldur M2 í fremstu röð þar sem D2 myndi brotna niður. Það nær um það bil 62-64 HRC eftir temprun og nýtist almennt í skurðarverkfærum og háhita stimplun.
Volframkarbíðsitur á ysta enda endingarsviðsins. Karbíðstimplunarmót veita óviðjafnanlega slitþol fyrir mjög-mikið-magn framleiðslu - milljóna hringrása á slípiefni eins og ryðfríu stáli eða kísilstáli. Viðskiptin-eru brothætt og kostnaður. Karbíðinnskot eru venjulega notuð af vali á-slitastöðvum frekar en fyrir heilar mótunarsamsetningar, sem gerir verkfræðingum kleift að miða endingu nákvæmlega þar sem rúmmál krefst þess mest.
Fyrir álstimplunarmót breytist efnisval vegna þess að mýkt áls skapar mismunandi áskoranir. Galling - þar sem efni vinnuhlutans soðnar við yfirborð verkfæra - verður aðal bilunarhamurinn frekar en slípiefni. Fægður D2 eða A2 með viðeigandi húðun er oft betri en erfiðari einkunnir vegna þess að gæði yfirborðsáferðar skipta meira máli en hrá hörku þegar ál er mótað.
Viðskipti á hörku, hörku og slitþol-
Hér er óþægilegi sannleikurinn um stimplun stál: engin ein einkunn hámarkar alla þrjá mikilvæga eiginleika samtímis. Hörku, hörku og slitþol eru til staðar í spennu og að ýta einu hærra kemur næstum alltaf í veg fyrir annað.
hörku(mælt í Rockwell C kvarða, eða HRC) ákvarðar mótstöðu gegn aflögun yfirborðs. Hærri hörku þýðir að skurðbrúnin heldur rúmfræði sinni lengur. D2 nær 62-64 HRC; A2 slær 63-65 HRC eftir rétta hitameðferð.
Harkamælir getu til að gleypa högg án þess að brotna. Harður teningur beygir sig áður en hann brotnar. S7 við 60-62 HRC býður upp á næstum tvöfalt höggþol D2 við svipaða hörku, vegna þess að örbygging þess inniheldur færri stórar karbíðagnir sem virka sem sprunguupphafsstaðir.
Slitþolendurspeglar hversu vel yfirborð tólsins þolir að fjarlægja efni með núningi eða viðloðun. Harð krómkarbíð í D2 skapa smásæja brynju gegn slípiefni, en þessir sömu karbíð gera stálið líklegra til að rifna undir skyndilegu álagi.
Hagnýt vísbending? Um það bil 80% ótímabærra bilana í skurði koma frá þreytusprungum eða flísum - en ekki hægfara sliti. Kaupendur sem festa sig við hámarks hörku enda oft með brothætt verkfæri sem brotna óvænt. Snjallari aðferðin er að velja sterkasta efnið sem gefurnægjanlegtslitþol fyrir sérstakar kröfur þínar um efni, þykkt og rúmmál.
Stál í duftmálmvinnslu (PM) eins og CPM 10V eru nútímaleg lausn á þessu-viðskiptum. Með því að úða bráðið stál í fínt duft og þétta það undir þrýstingi, framleiða framleiðendur einstaklega einsleita karbíðdreifingu. Niðurstaðan er efni sem hefur mikið álinnihald fyrir slitþol á sama tíma og viðheldur seigleika sem hefðbundið stál með sömu hörku getur ekki jafnast við. Fyrir há-magn framsækinna móta sem stimpla háþróað há-styrkt stál, skila PM flokkum oft lægsta heildarkostnaði við eignarhald þrátt fyrir að efniskostnaður sé 5-10 sinnum hærri en staðall D2.
Yfirborðsmeðferðir og húðun sem lengja líftíma deyja
Jafnvel með ákjósanlegu grunnefnisvali bætir yfirborðsverkfræði við öðru verndarlagi sem skilar sér beint í lengra bil á milli skerpingar, minni galli og stöðugri gæði stimplaðs stálhluta yfir endingartíma mótsins.
Nitridingdreifir köfnunarefni inn í yfirborð deyfsins við tiltölulega lágt hitastig, sem skapar afar harða hylki (allt að 70 HRC jafngildi) án þess að raska rúmfræði tólsins. Það er sérstaklega áhrifaríkt á D2 og A2 sem grunnmeðferð áður en viðbótarhúð er sett á -, tækni sem kallast tvíhliða húðun sem eykur viðloðun og stífleika fyrir öll síðari húðunarlag.
Títanítríð (TiN)bætir við gylltri-litaðri PVD húðun sem eykur yfirborðshörku í um það bil 2.300 HV og dregur úr núningi við efnisflæði. Það er kostnaðar-hagkvæmt fyrsta skref til að móta móta sem vinna úr mildu stáli og áli.
Títankarbónitríð (TiCN)byggir á TiN með meiri hörku (um 3.000 HV) og betri frammistöðu gegn slípiefni. Fyrir stimpluða stálíhluti úr ryðfríu eða há-styrktar málmblöndur, er TiCN verulega betri en grunn TiN.
Krómhúðunveitir þykkt-lítið núningsyfirborð sem er tilvalið fyrir teikniaðgerðir. Sjálf-smurningseiginleikar þess draga úr sliti á áli og ryðfríu stáli þar sem slit á lími er ríkjandi.
Diamond-Like Carbon (DLC)húðun skilar mikilli hörku og mjög lágum núningsstuðlum. Þeir eru í auknum mæli tilgreindir fyrir mótunaraðgerðir á háþróuðu há-sterku stáli þar sem venjuleg húðun brotnar hratt niður.
Lykilinnsýn? Ákvarðanir um húðun eru ekki óháðar undirlagsefni. Hágæða húðun sem er borin á illa valið grunnstál fer til spillis - því mýkra undirlagið afmyndast við álag og sprungur stífa húðina að neðan. Dreifingarbúðir sem meðhöndla efnisval og yfirborðsverkfræði sem sameinað kerfi frekar en aðskildar línuvörur skila stöðugt lengri-verkfærum.
| Deyja efni | hörkusvið (HRC) | Bestu forritin | Hlutfallslegur kostnaður | Væntanlegur Die Life |
|---|---|---|---|---|
| Kolefnisstál (W1/W2) | 58-65 | Stutt-frumgerð, lítið-magn merkingar | Lágt ($) | 10.000 - 50.000 heimsóknir |
| D2 (Köld vinna) | 62-64 | Eyða, gata, mynda deyjur; loka-umburðarlyndi | Miðlungs ($$) | 250,000 - 1.000,000+ heimsóknir |
| A2 (Köld vinna) | 63-65 | Eyða kýla, snyrta deyja; hófleg áhrif umsókn | Miðlungs ($$) | 200.000 - 800.000 heimsóknir |
| S7 (lostþolinn) | 60-62 | Mikil eyðsla, klippt efni í þykkt efni, mikil-högg | Miðlungs ($$) | 150.000 - 500.000 heimsóknir |
| M2 (hár-hraði) | 62-64 | Hár-framsækinn deyja, háhitaaðgerðir | Miðlungs-Hátt ($$$) | 500,000 - 2,000,000 heimsóknir |
| Volframkarbíð | 74-78 (HRA jafngildi) | Ofur-mikið-magn framleiðsla, slípiefni, lagskiptingar | Hátt ($$$$) | 5.000,000+ heimsóknir |
| PM Steels (CPM 10V) | 62-65 | Mikið-magn framsækið mót, AHSS-myndandi, mikið slit | Hátt ($$$$) | 2.000,000 - 5,000,000+ heimsóknir |
Efnisval og yfirborðsmeðhöndlun skilgreina í sameiningu hversu marga góða hluti steypa framleiðir áður en hún þarfnast athygli. En jafnvel besta stimplunarstálið getur ekki bætt upp fyrir gallaða hönnun. Hvernig rúmfræði teningarinnar, stöðvarröð og íhlutaarkitektúr koma saman við verkfræði er það sem aðgreinir verkfæri sem keyra vandræði-laus frá verkfærum sem berjast gegn þér í hverri framleiðslulotu.
Die hönnunarreglur og verkfræðileg grundvallaratriði
Deyja sem smíðaður er úr réttu stálflokki en hannaður með gölluðum rúmfræði, lélegri röðun stöðvar eða ófullnægjandi efnisflæðistýringu mun samt framleiða slæma hluta. Stimplunarhönnun er þar sem efnisvísindi mæta vélrænni nákvæmni, og það er áfanginn þar sem mest fyrirbyggjandi verkfærabilanir eru fæddar. Verkfræðiákvarðanir sem teknar eru áður en stál er skorið ákvarða hvort teygja keyrir áreiðanlega í milljónir lota eða verður viðhaldshöfuðverkur frá fyrsta degi.
CAD/CAM og CAE Simulation í Die Engineering
Nútímaleg málmstimplunarhönnun hefur færst langt út fyrir hand-teiknað útlit og prufu-og-villusmíðar. Ímyndaðu þér að eyða $150.000 í framsækið tening aðeins til að uppgötva í fyrstu tilrauninni að efnið hrukkar á stöð sex eða klofnar við jafntefli. Sú atburðarás gerist enn þegar verslanir sleppa stafrænni staðfestingu, en það er algjörlega hægt að koma í veg fyrir það.
Núverandi verkfræðiverkflæði byggir á þremur samþættum hugbúnaðarflokkum sem vinna í röð:
CAD (tölvu-aðstoðuð hönnun)pallar eins og SolidWorks, Siemens NX og CATIA búa til ítarleg þrívíddarlíkön af hverjum deyjahluta. Sérhæfðar viðbætur- eins og Logopress3 og 3DQuickPress gera sjálfvirka gerð ræmaútlits, óbeygjanlega útreikninga og staðlaða íhluti. Þessi verkfæri búa til stafræna teikninguna sem niðurstreymiskerfi neyta.
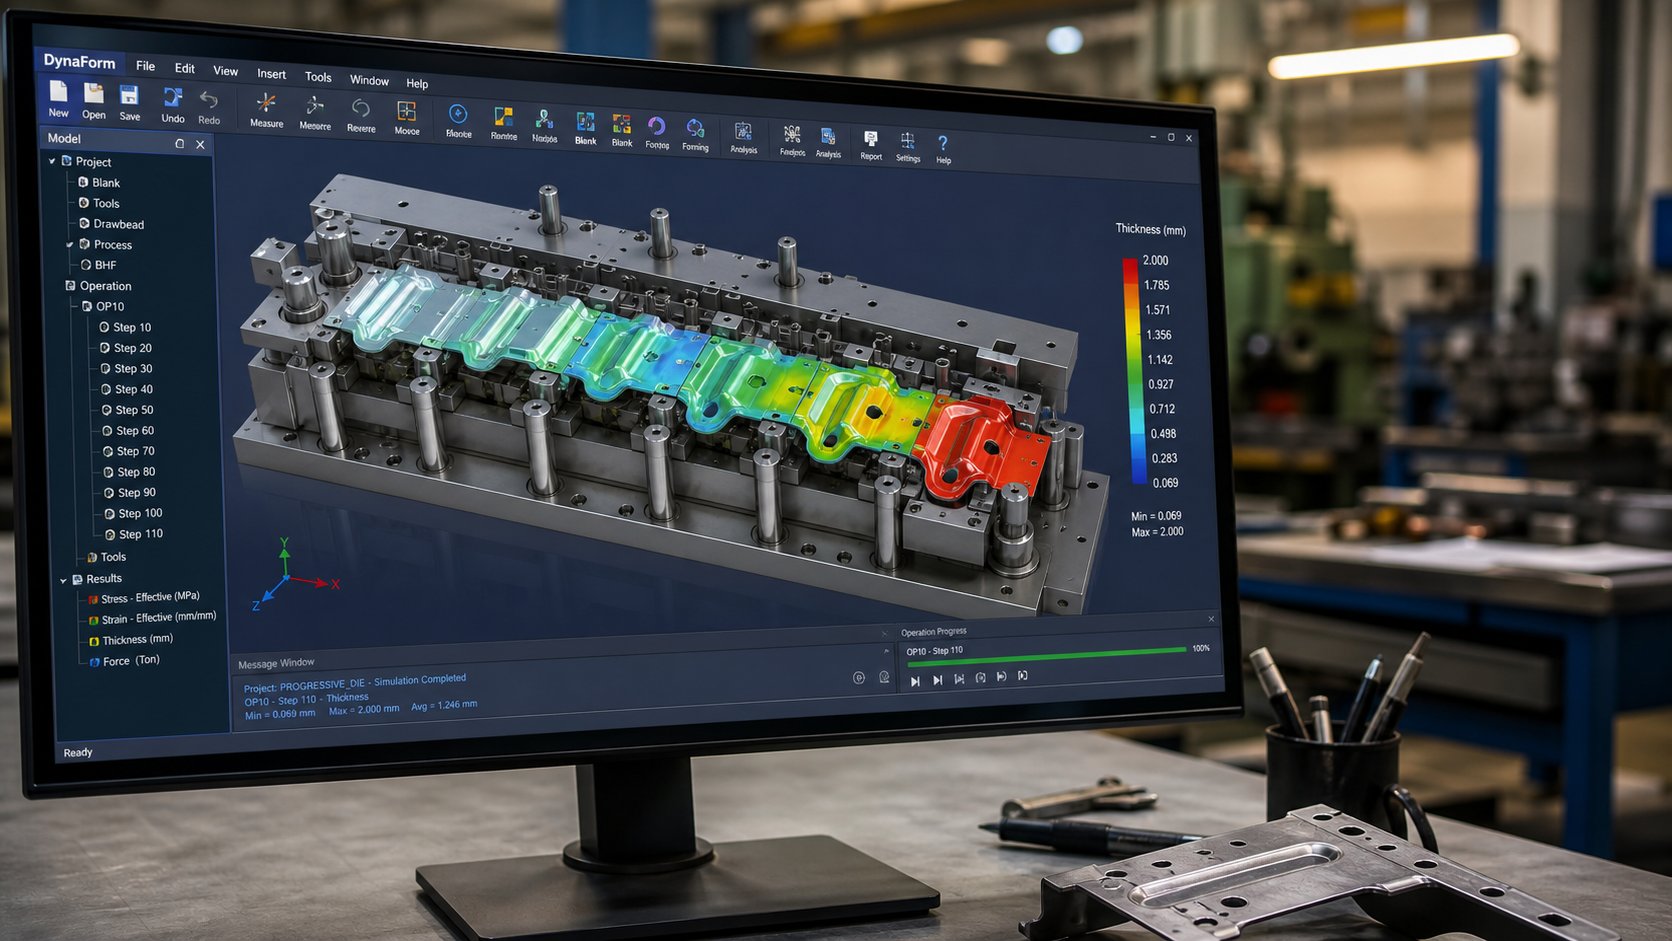
CAE (Tölvu-Aided Engineering)uppgerð hugbúnaður eins og AutoForm eða DYNAFORM keyrir endanlega frumefnisgreiningu á öllu stimplunarferlinu áður en eitt stálstykki er unnið. Verkfræðingar geta spáð fyrir um efnisflæði, greint hugsanlega hrukkum eða klofningi, reiknað út bætur til baka og fínstillt auða lögun - allt stafrænt. Þetta sýndarprófunarskref dregur úr-hættu við verkefnið, styttir líkamlega staðfestingartímann og eykur verulega árangur- í fyrsta sinn.
CAM (Tölvu-Aided Manufacturing)hugbúnaður breytir fullgiltri hönnun í CNC verkfærabrautir - G-kóðann sem knýr myllur, rennibekkir, vír EDM og kvörn til að klippa raunverulega mótunaríhluti til sérstakra.
Háþróaðir stimplunar birgjar samþætta öll þrjú stigin í samfelldan stafrænan þráð. Til dæmis,YICHEN's stimpildeyjaþjónustan nær yfir hagkvæmnigreiningu og CAE uppgerð með nákvæmni vinnslu, prufukeyrslur og skoðun - sem sýnir hvernig nútíma verkflæði verkfræðinnar starfa frá upphaflegri hugmynd til fullgiltrar framleiðsluverkfæra. Þessi enda-to-enda stafræna nálgun þýðir að hönnunargalla yfirborði í hugbúnaði, ekki á pressugólfinu.
Hönnun-fyrir-framleiðnihæfni og stimplunartakmarkanir
Jafnvel háþróuð uppgerð getur ekki bjargað hluta sem aldrei var hannaður með stimplun í huga. Hönnun-fyrir-framleiðanleika (DFM) er æfingin við að móta rúmfræði hluta í kringum það sem málmstöng og -mót geta raunhæft framleitt - og það er þar sem samstarf milli hlutahönnuðar og mótunarverkfræðings skilar arði.
Helstu DFM meginreglur sem hafa bein áhrif á stimplunarhönnun eru:
- Beygja geisla- innri beygjuradíus ætti að vera að minnsta kosti jafn efnisþykkt. Skarpari beygjur leggja áherslu á efnið og krefjast árásargjarnari verkfæra sem slitna hraðar.
- Holustaðsetning- göt ættu að sitja að minnsta kosti 1,5 sinnum efnisþykkt í burtu frá beygjum, brúnum og aðliggjandi götum. Brot skekkja eiginleika og sprunga efni.
- Stærð hola- lágmarksþvermál hola ætti að vera jafn eða yfir efnisþykkt. Smærri göt krefjast viðkvæmra kýla sem geta brotnað.
- UmburðarlyndiAð - of-þola ó-mikilvæga eiginleika geta aukið kostnaðarverð veldisvísis. Breyting frá +/- 0.05mm í +/- 0.005mm gæti þurft karbítverkfæri, sjónslípun og viðbótarskoðun í-ferli.
- Efnisval- há-stál og framandi málmblöndur bjóða upp á afturhlaupsáskoranir og flýta fyrir sliti. Að hanna í kringum myndaðra efni einfaldar verkfæri verulega.
Hönnun ræmaskipulagsins, sérstaklega fyrir framsækna plötur, beitir þessum meginreglum á hverri stöð. Röð aðgerða á rökréttan hátt: göt og skurður á sér stað snemma á flötu efni, en beyging og mótun á sér stað á síðari stöðvum eftir að sniðið er komið á. Eiginleikar eins og neikvæðar og jákvæðar framhjáhvarf í stimplunarmótum úr málmplötum gera burðarræmunni kleift að sveigjast um mótaða eiginleika án truflana þegar hún fer í gegnum tólið. Ef þessi raðgreining er röng veldur það víddarreki, efnisþynningu eða beinlínis skemmdum á verkfærum.
DFM snýst ekki um að takmarka sköpunargáfu - það snýst um að tryggja að hluti þinn sé framleiddur á áreiðanlegan, hagkvæman hátt og í magni. Verkfræðingar sem taka þátt í birgðabúnaði sínum snemma í hönnunarferlinu spara venjulega 15-30% í verkfærakostnaði með því að stilla ekki mikilvæga eiginleika áður en nokkuð er skuldbundið til stáls.
Lykilhlutar og virkni þeirra
Sérhver stimplun, allt frá einföldu eyðuverkfæri til fjöl-stöðva framsækinna teninga, hefur sameiginlega burðarvirki. Skilningur á þessum málmstimplunarhlutum hjálpar kaupendum að meta tillögur, spyrja upplýstra spurninga og koma auga á hugsanlega gæðabil í tilboðum í birgja.
- Deyjaskór (efri og neðri)- grunnplöturnar sem festast við pressuhrútinn og rúmið í sömu röð. Þeir halda öllum öðrum hlutum í röðun og gleypa fullt tonn af hverju pressuslagi.
- Stýripinnar og hlaup- nákvæmni-jarðhlutar sem festir eru í skóna sem tryggja fullkomna lóðrétta jöfnun milli efri og neðri helminga. Kúlulagarbúr eru notaðir í -möguleikar með mikilli-nákvæmni fyrir mýkri hreyfingu og þéttari endurtekningarhæfni.
- Gataplata (gatahaldari)- hert plata sem fest er við efri dúkaskóna sem staðsetur og heldur öllum skurðar- og myndastungum á öruggan hátt á nákvæmum stað.
- Kýla- karlkyns vinnuhlutirnir. Gata högg skera göt, slökkva gata skera hluta jaðar, og mynda gata skapa beygjur eða jafntefli. Hver og einn er sérsniðinn-lagaður fyrir sitt sérstaka verkefni.
- Deyjablokk (deyjahnappur/innsetning)- kvenkyns hliðstæða kýlunnar, sem inniheldur holrúm sem er mótað nákvæmlega eftir kýlasniðinu auk reiknaðrar úthreinsunar. Hár-slítunarstúfur eru oft karbíðíhlutir sem hægt er að skipta um.
- Stripper plata- heldur blaðinu flötu meðan á klippingu stendur og rífur það af inndráttarstungum eftir hvert högg. Fjaðrir-fjöðurhleðslur klemma einnig efnið til að koma í veg fyrir hreyfingu meðan á mótun stendur.
- Flugmenn- keilulaga eða kúlulaga-nefpinnar sem fara í for-göt til að staðsetja ræmuna nákvæmlega á hverri stöð áður en önnur aðgerð á sér stað. Þeir leiðrétta minniháttar straumvillur og tryggja nákvæmni-í-stöð.
- Lagerleiðsögumenn og lyftarar- teinar sem halda ræmunni í miðju þegar hún nærist, og fjöðraðir-þættir sem lyfta ræmunni af yfirborðinu eftir mótun svo hún geti farið frjálslega fram.
Samspil þessara stimplunarhluta er nákvæmlega tímasett að pressuferlinu. Jafnvel nokkurra míkron misskipting á milli stýripinna getur fallið í höggbrot, burðarmyndun eða víddarrek yfir alla framleiðslulotuna. Þetta er ástæðan fyrir því að viðurkenndir deyjasmiðir sannprófa alla íhluti gegn hönnunaráformum með því að nota samræmdar mælivélar og sjónræna skoðun fyrir lokasamsetningu.
Þegar verkfræði- og íhlutaarkitektúrinn er skilgreindur kemur upp hagnýt spurning: hvað kostar öll þessi nákvæmni í raun og veru? Flækjustig, efnisval, kröfur um umburðarlyndi og framleiðslumagnsmarkmið koma allt inn í verðjöfnu sem mörgum kaupendum finnst ógegnsætt - og þar sem óljósar væntingar leiða til þess að fjárhagsáætlun kemur á óvart.
Kostnaðarþættir og verðlagning í framleiðslu á deyja
Tilvitnanir í verkfæri í verkfæra- og deyjaframleiðslu líða oft eins og svartir kassar. Tveir birgjar geta skoðað sömu hlutateikninguna og skilað verði $30.000 í sundur. Það bil þýðir sjaldan ofhleðslu einhvers -, það þýðir venjulega að hver verslun túlkar kröfur þínar á annan hátt, lagði til mismunandi teygjugerðir eða gerði ráð fyrir mismunandi lífsmarkmiðum. Að skilja hvað raunverulega knýr kostnaðinn setur þig í aðstöðu til að bera saman tilboð á jafnréttisgrundvelli og forðast að borga of mikið fyrir getu sem þú þarft ekki.
Hvað rekur kostnað við stimplunarverkfæri
Ekki eru allir kostnaðarstjórar jafn þungir. Hér er það sem hefur áhrif á heildarverð verkfæra, raðað frá hæstu til lægstu áhrifa:
- Deyja flókið og fjöldi stöðva- 12-stöðva framsækin teygja kostar veldishraða meira en fjögurra stöðva verkfæri. Sérhver viðbótarstöð bætir við hönnunarverkfræði, nákvæmni vinnslu og samsetningartíma. Flóknar rúmfræði sem krefjast þéttrar mótunaraðgerða margfalda kostnað fljótt.
- Kröfur um umburðarlyndi- að hoppa úr +/- 0.1mm í +/- 0.02mm getur tvöfaldað verkfærakostnað. Þrengsli vik krefjast harðara verkfærastál, vír EDM klippingu, sjónslípun og fleiri staðfestingarlotur.
- Nauðsynlegt deyja líf- teningur með ábyrgð á 100.000 höggum notar önnur efni og hitameðhöndlun en sá sem er smíðaður fyrir 5.000.000 lotur. Karbíðinnlegg, PM stál og hágæða húðun lengja endingartímann en bæta verulega við fyrirframfjárfestingu.
- Efni í stimplun- deyjur sem vinna úr ryðfríu stáli eða háþróuðu há-sterku stáli þurfa harðari, slitþolnara-verkfæri en þau sem stimpla mildt stál eða ál. Slípiefni í vinnustykki flýta fyrir sliti og krefjast hágæða stansstála.
- Hlutastærð og pressutonn- stærri hlutar þurfa stærri teygjuskó, þyngri plötur og stærri pressur. Efniskostnaður fyrir teninginn sjálfan mælist með líkamlegri stærð.
- Auka eiginleikar- í-töppun, í-samsetningu, skynjara og sjálfvirka skoðun bæta verkfræðilegum flækjum umfram venjulegar skurðar- og mótunaraðgerðir.
Til samhengis gætu einfaldar eyðingarstíflur kostað $8.000 til $25.000, á meðan fjöl-framsæknar teygjur fyrir flókna stimplunarhluta eru á bilinu $30.000 til vel yfir $250.000. Mikið-rúmmál flutningsmóta fyrir bíla geta farið yfir $500.000. Þessar tölur finnst brattar þar til þú reiknar út hvað þær skila á hlut yfir líftíma teningsins.
Kostnaður-á hvern-hluta Hagfræði og brot-jafnt magn
Hér er þar sem stærðfræðin snýst stimpluninni í hag. Sérsniðin málmstimplunarmatur er fyrirfram eign sem eykur kostnað fyrir hvern-hluta í átt að smáaura miðað við magn. Íhugaðu raunverulega atburðarás:
- Sérsniðin fjárfesting: $12.000
- Kostnaður fyrir hvern-hluta með stimplun: $0,45
- Kostnaður á -hluta með CNC vinnslu (engin verkfæri): $3,50
Rúmmál-jafnvægis: $12.000 / ($3.50 - $0.45)=um það bil 3.900 hlutar. Undir þeirri tölu er vinnsla stimplaðra málmhluta þinna ódýrari í heildina. Fyrir ofan það sparar sérhver málm stimplaður hluti til viðbótar $3,05 miðað við valkostinn. Með 20.000 hlutum bætir þessi $12.000 deyja aðeins $0,60 á stykki á meðan CNC vinnsla hefði kostað $70.000 samtals - og sparnaður upp á $49.000.
Mistökin sem kaupendur halda áfram að gera? Þeir meta verkfærakostnað út frá einni pöntun frekar en líftímamagni. Ef þú endurpantar 5.000 einingar árlega í þrjú ár er raunverulegt magn þitt 15,000 - langt fram yfir hlé-jafnvel fyrir flestar sérsniðnar málmstimplun. Hver endurpöntun berst hraðar (enginn nýr afgreiðslutími verkfæra) og ódýrari (bara á -hlutaverði auk uppsetningar). Stimplað framleiðsluhagfræði verðlaunar langtímahugsun.-
Efniskostnaður eykur kostinn enn frekar. Þegar stimplun málmhluta notar dýrar málmblöndur eins og ryðfríu stáli eða beryllium kopar, eykur yfirburða efnisnýting stimplunar (bjartsýni ræmaskipulags sóun minni) sparnað við hverja framleiðslulotu.
Hvernig á að meta og bera saman Die Quotes
Þegar tilvitnanir í sérsniðnar málm stimplunar deyjur eru mjög mismunandi, er málið næstum alltaf ósamræmar forsendur milli birgja. Anákvæma kostnaðargreiningusýnir að einingarverð inniheldur fimm undirliggjandi drifkrafta: efni (45-55%), vinnuafl (15-25%), kostnaður (10-20%), gæðatrygging (2-8%) og umbúðir (2-5%). Ofan á það geta uppsetningargjöld fyrir hverja keyrslu, skoðunarkröfur og eftirvinnsla bætt við $0,10 til $1,00 á stykki ef það er ekki tilgreint fyrirfram.
Til að fá raunverulega sambærilegar tilvitnanir þarf tilboðsbeiðni þína að negla niður upplýsingar sem koma í veg fyrir getgátur:
- Nefndu nákvæma efnisstaðla með rekjanleikakröfum - „Q235B á GB/T 700“ ekki bara „kolefnisstál“
- Skilgreindu vikmarksflokka tölulega - „±0,05 mm á mikilvægum holum“ ekki „þröng vik“
- Tilgreindu árlegt magn áætlana og væntanlegur líftíma deyja í heildarhitum
- Nefndu beinlínis yfirborðsmeðferðir, málunarforskriftir og pökkunarstaðla
- Óska eftir sundurliðuðum tilboðum sem aðgreina verkfærakostnað,-stykkisverð, uppsetningargjöld og hvers kyns endurtekið skoðunargjöld
Án þessara útkalla muntu bera saman tilvitnanir sem endurspegla allt aðrar forsendur um gæðastig, lífslíkur deyja og hvað er innifalið. Lægsta verkfæraverðið er ekki endilega besta verðið ef það framleiðir tening sem ábyrgist 100.000 högg þegar þú þarft 2.000.000.
Skýrleiki kostnaðar hjálpar þér að fjárfesta skynsamlega, en jafnvel fullkomlega tilgreind tening byrjar að niðurlægjast um leið og hún fer í framleiðslu. Hvernig þú viðheldur þeirri fjárfestingu - og þegar þú áttar þig á því að hún mistekst - ræður því hvort kostnaður-á-hluta áætlanir þínar standist með árunum eða rýrna hljóðlega eftir því sem gæðin rýrna.
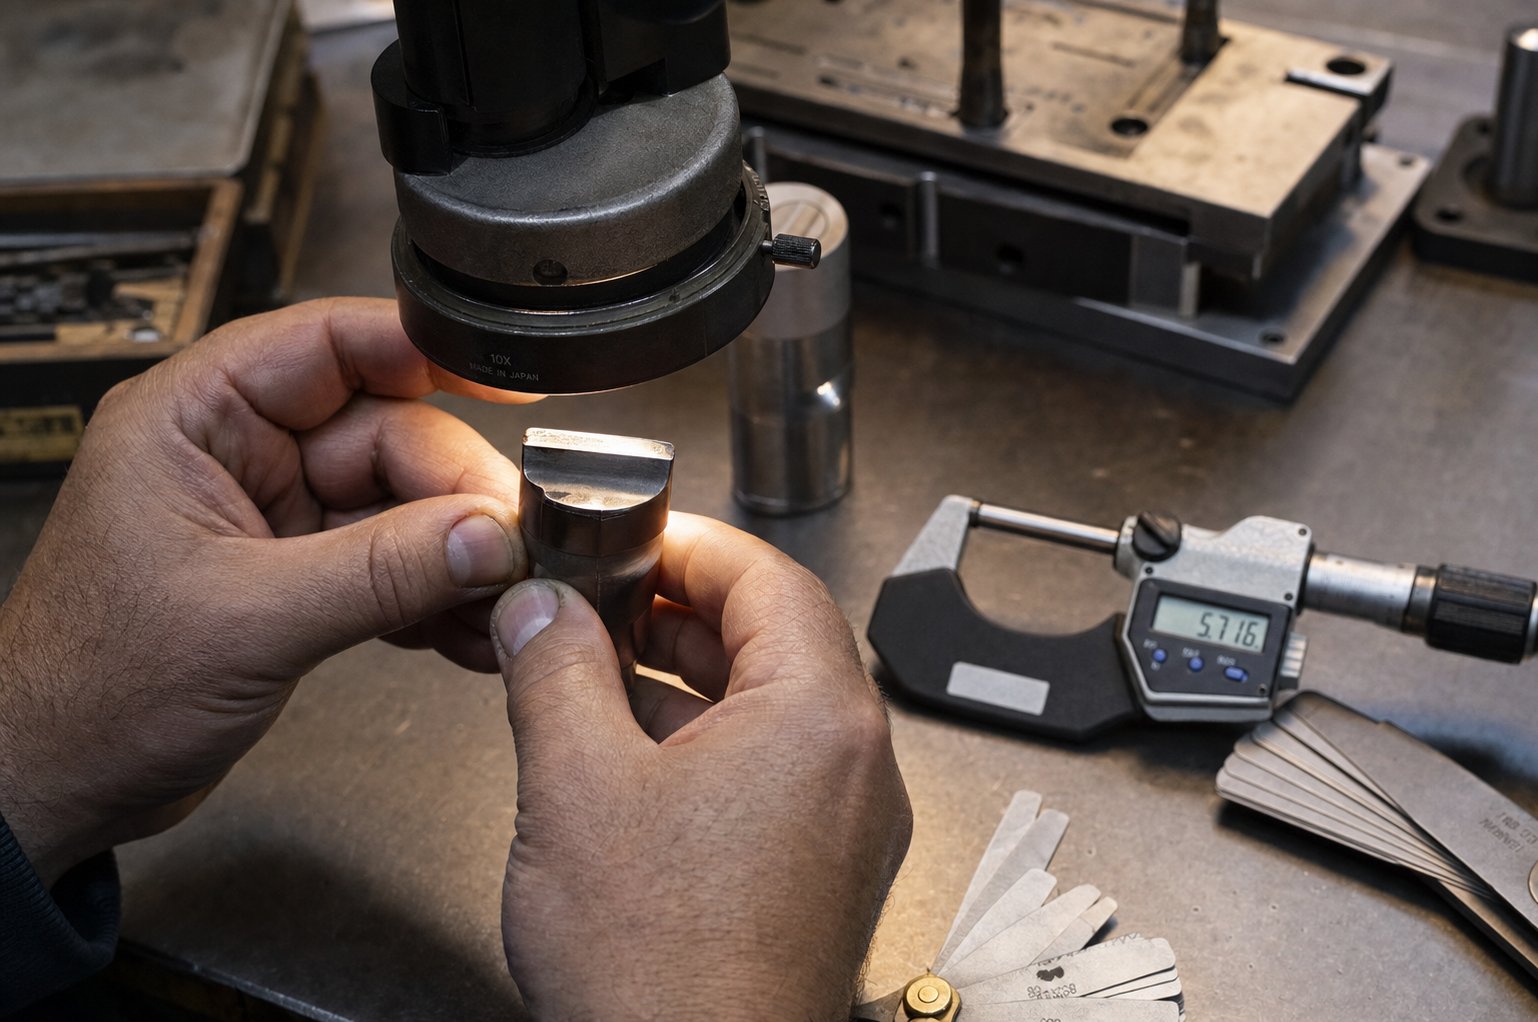
Viðhald, bilanaleit og líftími
$100.000 framsækinn teningur mistekst ekki í einu. Það rýrnar hljóðlega - örlítið hærri burst í þessari viku, vídd sem rekur 0,01 mm í næsta mánuði, yfirborðsrifa sem var ekki til staðar í gær. Kaupendur sem fjárfesta mikið í málmstimplunarverkfærum en vanrækja skipulagt viðhald missa venjulega 30-50% af hugsanlegum líftíma deyja. Hlutarnir halda áfram að losna af stimplunarpressunni, en gæði rýrna svo smám saman að þegar einhver tekur eftir, krefst tjónið dýrrar viðgerðar frekar en einfalt viðhalds.
Áætlanir um fyrirbyggjandi viðhald og bestu starfsvenjur
Árangursríkt viðhald á stimplunarverkfærum sameinar tíma-tengdar athuganir og högga-talningar. Deyja sem hleypur 500.000 högg á mánuði þarf skárra millibili en einn sem hjólar 20.000. Svona sundrast hagnýt dagskrá:
Á vakt:athugaðu hvort það sé sýnilegt burrs, mismatar, uppsöfnun snigla og óeðlilegs pressuhljóðs. Staðfestu að smurningin nái til allra snertipunkta. Þessar snöggu athuganir ná vandamálum áður en þau falla.
Vikulega:skoða flugmenn, gorma, stýripinna og rusla rýmingarstíga. Hreinsið föst fínefni og þurrkað smurefni frá stöðvum sem safna ítrekað upp rusl.
Mánaðarlega eða með skjalfestu heilablóðfalli:mæla slit- á skurðbrún, sannreyna úthreinsun kýla-til-dúka með skynjaramælum og fara yfir skerpingarþarfir út frá raunverulegum slitgögnum frekar en handahófskenndum tímaáætlunum. Skiptu um gorma sem sýna meira en 10% laust-lengdartap.
Árlega:framkvæma fullt niðurrif, mælifræðiskoðun og uppsafnað slitmat. Uppfærðu PM færslur og stilltu millibil út frá því sem sagan sýnir.
Lykilreglan? Þjónustutíðni ætti að fylgja framleiðsluveruleikanum - efnisslípiefni, gagnrýni hluta og flækjustig - ekki almennu dagatali. Nákvæm deyja sem keyrir slípiefni úr ryðfríu stáli á miklum hraða þarfnast þéttari endurskoðunarlota en eitt blýtandi mildt stál í hóflegu magni.
Greining á deyjavandamálum vegna galla í hluta
Þegar gæðin sleppa segir stimplaði hlutinn sjálfur hvert þú átt að leita. Sérhvert gallamynstur er kortlagt aftur í ákveðið deyjaástand. Hér er gátlisti sem tengir einkenni við undirrót:
- Vaxandi hæð burts- slitnar brúnir eða kýla-til-úthreinsunar hefur opnast umfram skilgreiningu. Skerpa eða endurslípa endurheimtir ástandið.
- Galling (efnisuppsöfnun á yfirborði deyja)- þröng dráttarbil, léleg yfirborðsáferð eða ófullnægjandi smurning. Pólskið snertisvæði og staðfestið rúmfræði úthreinsunar.
- Flögnun eða brún brot- ofhleðsla verkfærastáls, efnismisræmi eða stimplunarvél sem skilar óhóflegu tonnafjölda. Stöðvaðu framleiðslu strax og skoðaðu mótunaríhluti.
- Víddarsvif- misjöfnun frá slitnum stýripinna, lausum festingarbúnaði eða ósamræmi þrýstingslokunarhæð. Staðfestu uppsetninguna aftur áður en þú gerir ráð fyrir að skipta þurfi um stimplunarhluta.
- Yfirborðs rispur eða rifmerki- föst rusl, þurrkað smurefni eða slitnir snertiflötur í ræmunni. Ítarleg hreinsun leysir þetta oft án þess að skipta um tólstimplunarhluta.
- Misfóðrun eða villur í ræma rakningu- slit flugmanna, rangt fóðurhalli eða hindranir í stofnbrautinni. Athugaðu framvindu-tengda hluti fyrst.
- Vorþreyta (veik slípun eða ósamræmi tómt hald)- gormar yfir endingartíma þeirra missa kraftinn smám saman. Mældu lausa lengd á móti sérstakri og skiptu út fyrirbyggjandi.
Mikilvæg greiningarregla frá reyndum verkfæra- og matvöruverslunum: Staðfestu alltaf uppsetningu og þrif áður en skipt er um verkfæri. Fastir sniglar, lausir boltar og stíflaðir ruslstígar líkja eftir slitatengdum-göllum en það kostar ekkert að laga. Að hoppa beint í viðgerð á stimplunarverkfærum án þess að athuga grunnatriðin eyðir tíma og kynnir stundum ný vandamál.
Viðgerð vs Skiptu um ákvörðunarramma
Sérhver teningur nær að lokum þeim stað þar sem venjubundin skerping og íhlutaskipti halda ekki lengur stöðugu ferli. Spurningin er ekki hvort þessi punktur komi - heldur hvort þú þekkir hann áður en þú setur viðgerðargjöldum í verkfæri sem þarfnast endurbyggingar.
Haltu áfram að skerpaþegar brún slit er einsleitt, fer teningurinn aftur í forskrift eftir endurslípun og gæði hlutar koma í jafnvægi strax eftir þjónustu. Venjulegt-slit á vel-hönnuðum mótum er viðhaldsvandamál, ekki burðarvirki.
Viðgerð eða lagfæringþegar tjón er staðbundið - sprungið högg, slitið stýrishlaup, ein stöð missir umburðarlyndi. Það er skynsamlegt að skipta út einstökum stimplunarhlutum ef restin af verkfærinu er stöðugt í stærð og bilunin er ekki endurtekin.
Skipta út eða endurhannaþegar þú sérð endurtekið jöfnunartap eftir staðfest viðhald, langvarandi víddarsvif sem skilar sér innan daga frá þjónustu, sprungur í burðarvirki í skóm eða plötum eða sömu stöð bilar stuttu eftir hverja viðgerðarlotu. Á þessum tímapunkti er uppsöfnuð slit deyja umfram það sem hægt er að skipta um íhluti.
Það sem ræður úrslitum er mynsturþekking. Ein mistök er atburður. Sama bilun sem endurtekur sig eftir rétta viðgerð er stefna - og þróun bendir til hönnunartakmarkana, efnisþreytu eða framleiðslukrafna sem hafa vaxið fram úr upprunalegu verkfæraforskriftinni. Með því að halda ítarlegar viðhaldsskrár (fjölda heimsókna, gallakóða, viðgerðaraðgerða og eftir-þjónustugæðisniðurstöður) breytir þessari ákvörðun úr skynsemi í gagna-drifin greiningu.
Rétt viðhald lengir líftíma deyja um 2-3x samanborið við aðferðir til að keyra-til-bilunar, en það býr einnig til skjölin sem þú þarft þegar það er kominn tími til að útvega endurnýjunarverkfæri. Þetta innkaupaferli - sem veit hvað á að tilgreina, hvaða spurningar á að spyrja og hvað hæfur félagi ætti að skila - er þar sem næsta lag af mistökum kaupanda safnast hljóðlega saman.
Hvernig á að tilgreina og fá sérsniðna stimplun
Viðhaldsskrár segja þér hvenær teningur hefur náð lífslokum. Það sem gerist næst - með því að skipta um það eða tilgreina vörumerki-nýtt tól - er þar sem kaupendur annaðhvort hagræða ferlinu eða endurtaka öll mistök sem hrjáðu upprunalega verkfæri þeirra. Munurinn kemur venjulega niður á undirbúningi. Vel-uppbyggð beiðni um tilboð gefur þér nákvæmar, sambærilegar tilvitnanir á dögum. Óljós ein kallar fram margra vikna skýringarpósta og tilvitnanir byggðar á forsendum sem þú samþykktir aldrei.
Hvaða upplýsingar þarf Dey Framleiðandinn þinn
Sérhver hæfur málmstimplunarframleiðandi þarf sama kjarnapakkann áður en þeir geta vitnað á ábyrgan hátt. Að missa jafnvel einn þátt neyðir búðina til að giska á - og þessar getgátur koma inn í verð þitt, afgreiðslutíma eða það sem verra er, frammistöðu teningsins þíns.
Hér er það sem á að undirbúa áður en leitað er til framleiðenda stimplamóta:
- Hlutateikningar með GD&T- innihalda heildar rúmfræðilega stærð og vikmörk. Dagsetningartilvísanir, staðsetningarvikmörk og flatneskjukröfur segja vélstjóranum hvaða akstursverkfæri eru flókin. Eins og sérfræðingar í málmplötusmíði hafa í huga, án skilgreindra vikmarka, notar framleiðandinn vanskil sem gætu ekki uppfyllt hönnunaráform þín.
- Efnislýsing- kalla fram nákvæman staðal og einkunn (td „SUS304 á ASTM A240“ eða „SPCC á JIS G3141“). Mismunandi efni krefjast mismunandi deyjastála, úthreinsunar og húðunar.
- Árlegar magnspár- væntanlegt árlegt magn þitt og heildarlíftímarúmmál ákvarðar hvort búðin vitnar í einfaldan tening eða framsækið verkfæri með karbítinnleggjum sem eru byggðar fyrir milljónir lota.
- Kröfur um þol eftir eiginleikum- tilgreina hvaða víddir eru mikilvægar en almennar. Of-að þola allt eykur verkfærakostnað; undir-tilgreiningu mikilvægra eiginleika framleiðir hluti sem ekki setja saman.
- Væntingar um yfirborðsfrágang- tilgreinir Ra gildi eða sjónræna staðla fyrir snyrtivörufleti. Skreytandi ytri spjaldið krefst slípaðs yfirborðs sem falinn burðarfesting gerir ekki.
- Aukarekstur- athugið öll inn-mótun, innsetningar vélbúnaðar eða eftir-stimplunarferli sem hafa áhrif á hvernig teningurinn skilar fullbúnum hlutum.
Mikilvægar spurningar til að spyrja mögulega birgja
Heill RFQ pakki gefur þér tilboð. Réttu spurningarnar aðgreina hæfa framleiðendur málmstimplunar frá verslunum sem eiga í erfiðleikum með verkefnið þitt. Þegar þú metur hvaða stimplunartæki og deyjabirgir, skaltu grafa í vinnslugetu frekar en bara verð:
- Hvaða CAD/CAM og CAE uppgerð verkfæri notar þú við hönnun deygjunnar? Verslanir sem keyra formandi uppgerð ná vandamálum stafrænt frekar en að uppgötva þau meðan á kostnaðarsamri líkamlegri reynslu stendur.
- Hvaða verkfærastálflokkar og yfirborðsmeðferðir eru staðlaðar fyrir efni mitt og rúmmál? Svarið leiðir í ljós hvort birgirinn sér um verkfræði fyrir forritið þitt eða er sjálfgefið með eina-stærð-sem passar-alla valkosti.
- Hvað inniheldur prófunar- og staðfestingarferlið þitt? Eitt högg á pressunni er ekki staðfesting. Leitaðu að skjalfestri T0/T1 sýnatöku, víddarskýrslugerð og CPK ferli getugreiningu yfir margar framleiðslulotur.
- Hvernig meðhöndlar þú verkfræðilegar breytingar eftir samþykki deyja? Sveigjanleiki til að koma til móts við ECNs án fullrar endurhönnunar - í gegnum aðgerðalausar stöðvar eða einingainnsetningar - verndar fjárfestingu þína eftir því sem vöruhönnun þróast.
- Hver er skjalfest lífsvon og hvaða ábyrgð nær yfir ótímabæra bilun?
Hæfður málmverkfæri og deyjafélagi svarar þessum spurningum með sérstökum upplýsingum, ekki almennum orðum. Ef svarið við "hvaða uppgerð verkfæri notar þú?" er óljós, það er merki um að búðin treystir á reynslu-og-villuaðferðir sem kosta þig tíma og peninga meðan á þróun stendur.
Frá beiðni um tilboð til framleiðslu-Tilbúið verkfæri
Bestu sambönd framleiðenda stimplunar eru ekki viðskiptaleg. Þeir fylgja skipulagðri þróunarleið sem staðfestir allar forsendur áður en þeir skuldbinda sig til framleiðslumagns. Svona lítur sú leið út með fullum-þjónustuaðila:
- Hagkvæmnigreining- birgirinn fer yfir rúmfræði hlutans, efni og vikmörk gegn stimplunartakmörkunum. Þeir bera kennsl á hugsanlegar áhættur sem myndast, leggja til endurbætur á DFM og staðfesta að verkefnið sé hagkvæmt áður en vitnað er í ítarleg verkfæri.
- CAE uppgerð og ræma skipulag- myndunarhermi sannreynir efnisflæði, spáir fyrir um afturhlaup og fínstillir stöðvarröð. Röndaskipulagið læsir efnisnýtingu og framleiðslurökfræði.
- Matshönnun endurskoðun og samþykki- þú skoðar og samþykkir heildarhönnunina á þrívíddarmótunum, þar á meðal efni íhluta, úthreinsunarforskriftir og væntanleg skjöl um líftíma.
- Nákvæm vinnsla og samsetning- CNC fræsun, vír EDM, slípun og hitameðhöndlun framleiðir deyjaíhluti að sérstakri gerð. Samkoma kemur öllu saman með staðfestri röðun.
- Tilraunakeyrslur og T0/T1 sýnataka- teningurinn keyrir á framleiðslu-flokkapressu, sem framleiðir sýnishornshluta mælt á móti teikningunni þinni. Leiðréttingar taka á hvers kyns afturhlaupi eða víddarfrávikum sem sjást í líkamlegri tilraun.
- Málskoðun og löggilding- CMM mælingar, fyrstu-skoðunarskýrslur greinar og vinnslugeturannsóknir staðfesta að mótið uppfyllir forskriftina áður en það er sent.
- Framleiðsluútgáfa og áframhaldandi stuðningur- fullgilti teningurinn fer inn í framleiðsluumhverfið þitt með viðhaldsskjölum, ráðlögðum skerpingartímabilum og forskriftum varahluta.
Þetta enda-til-verkflæði er það sem aðskilur sannkallað málmstimplunarverkfæri og deyja samstarfsaðila frá verslun sem einfaldlega afhendir blokk úr véluðu stáli.YICHEN's stimpildeyjaþjónusta er dæmi um þessa heildar-lífsferilsaðferð - sem tekur innkaupastjóra og verkfærafræðinga frá hagkvæmni og CAE uppgerð í gegnum vinnslu, prufukeyrslur og skoðun. Þessi fullkomna umfang þýðir að vandamál koma upp á meðan á þróun stendur frekar en á framleiðslugólfinu þínu og sérsniðna málmstimplunin þín kemur staðfest og framleiðslu-tilbúin í stað þess að krefjast frekari villuleitar á aðstöðunni þinni.
Þegar þú metur hvaða framleiðanda stimplamóta sem er, skaltu forgangsraða samstarfsaðilum sem eiga allt ferlið frá uppgerð til staðfestra verkfæra. Lægri tilvitnun í búð sem gefur þér óprófaðan tening og hverfur mun kosta meira þegar til lengri tíma er litið í gegnum lengri prufutíma, verkfræðilegar breytingar og seinkað framleiðslusetur. Dýrustu mistökin í málmstimplunarverkfærum og töppum eru ekki ofurlaun fyrir verkfæri - það er vangreiðsla fyrir getu og erfir hvert vandamál sem birgirinn gat ekki leyst.
Algengar spurningar um málmstimpilverkfæri og deyja
1. Hver er munurinn á málmstimpli og stimplunarstimpli?
Málmstimpill er handfesta eða vélstýrt tól- sem þrýstir merkingum eins og raðnúmerum eða lógóum inn á yfirborð. Stimplunarmót er sérsniðið-nákvæmt hljóðfæri sem samanstendur af kýla og holrúmi sem er fest á stýrða mótaskóm, hannað til að skera, beygja, teikna eða móta málmplötur í fullbúna hluta með miklu magni. Báðir beita krafti í gegnum lagað tæki, en stimplunarmót fela í sér verulega meiri verkfræðilega flókið, meiri fjárfestingu í verkfærum og framleiðslugetu mæld í þúsundum eða milljónum af eins hlutum í hvert sett.
2. Hvað kostar sérsniðin málm stimplun deyja?
Kostnaður við sérsniðna stimplun er víða byggður á margbreytileika. Einfaldar eyðingardeyjur byrja á um $5.000 til $25.000, samsettar deyjur kosta $10.000 til $50.000, framsæknar teygjur eru á bilinu $30.000 til yfir $250.000, og stórar millifærsludeyfir fyrir bílaframkvæmdir geta farið yfir $500.000. Helstu kostnaðarvaldarnir eru fjöldi stöðva, umburðarkröfur, væntingar um líftíma, efni sem er stimplað og hlutastærð. Alhliða-þjónustuaðili eins og YICHEN (https://www.yichen-group.com/stamping-die/) veitir hagkvæmnigreiningu fyrirfram svo kaupendur skilji kostnaðaráhrif áður en þeir skuldbinda sig til verkfærafjárfestingar.
3. Hvaða verkfærastál er best til að stimpla deyjur?
Besta verkfærastálið fer eftir umsókn þinni. D2 (mikið-kolefni, hátt-króm) býður upp á framúrskarandi slitþol fyrir almenna eyðingu og mótun við 62-64 HRC. A2 veitir betri hörku með loft-herðandi stöðugleika fyrir miðlungs-högg. S7 ræður við mikið högg í þykkum-efnisklippingu. M2 háhraða-stál heldur hörku við hærra hitastig í háhraða framsæknum steypum. Volframkarbíð veitir hámarks slitþol fyrir mjög-mikið-magn keyrslu yfir 5 milljón heimsóknir. Duftmálmvinnslueinkunn eins og CPM 10V jafnvægi slitþol og hörku fyrir háþróaða hástyrkstálnotkun.
4. Hvenær ætti ég að velja framsækinn tening fram yfir millifærslutening?
Veldu framsækið tening þegar hlutar þínir eru tiltölulega flatir, litlir til meðalstórir og nauðsynlegir í miklu magni (50 til 1,500+ hlutar á mínútu). Framsækin deyja heldur vinnustykkinu tengt við burðarræmu í gegnum raðstöðvar, sem gerir þær tilvalnar fyrir flókna fjöl{4}}aðgerðahluta án djúpdráttar. Veldu flutningsmót þegar hlutar eru stórir, krefjast djúpdráttar eða þarf að snúa á milli aðgerða. Flutningsdeyja aðskilur hvert eyðublað fyrst, síðan færa vélrænir fingur einstaka stykki á milli sjálfstæðra stöðva, sem gerir efnisflæði sem tengd ræma getur ekki tekið við.
5. Hvernig veit ég hvenær stimplun þarfnast viðgerðar eða endurnýjunar?
Fylgstu með gæðavísum hluta: aukin burrhæð gefur til kynna slitnar skurðbrúnir, víddarrek bendir til slits eða misstillingar stýripinna, og galli gefur til kynna úthreinsun eða smurvandamál. Haltu áfram að skerpa þegar brún slit er einsleitt og gæði stöðugast eftir þjónustu. Gerðu við þegar skemmdir eru staðbundnar við einn íhlut eins og sprungið gat eða slitið hlaup. Skiptu um eða endurhannaðu þegar þú sérð endurtekið jöfnunartap eftir staðfest viðhald, langvarandi víddarrek sem kemur aftur innan daga frá þjónustu, sprungur í burðarvirki í skóm eða sömu stöð bilar ítrekað eftir rétta viðgerð. Ítarlegar viðhaldsskrár með fjölda heimsókna og gallakóða breyta þessari ákvörðun úr getgátum í gagna-drifin greiningu.


