


Hvað eru hliðarhak og hvers vegna þau skipta máli við stimplunarmyndir
Þegar þúkeyra framsækið stimplunarmót á framleiðsluhraða, slétt ræmufóðrun er allt. Ein misfóðrun getur leitt til skemmda á skurði, brotahluta og dýran niðurtíma. Hjáveituhögg eru ein áhrifaríkasta lausnin sem oft gleymist sem er innbyggð í stimplunarmót til að halda ræmunni á hreinu milli stöðva.
Hvað eru framhjáhvarf í framsæknum stimplun
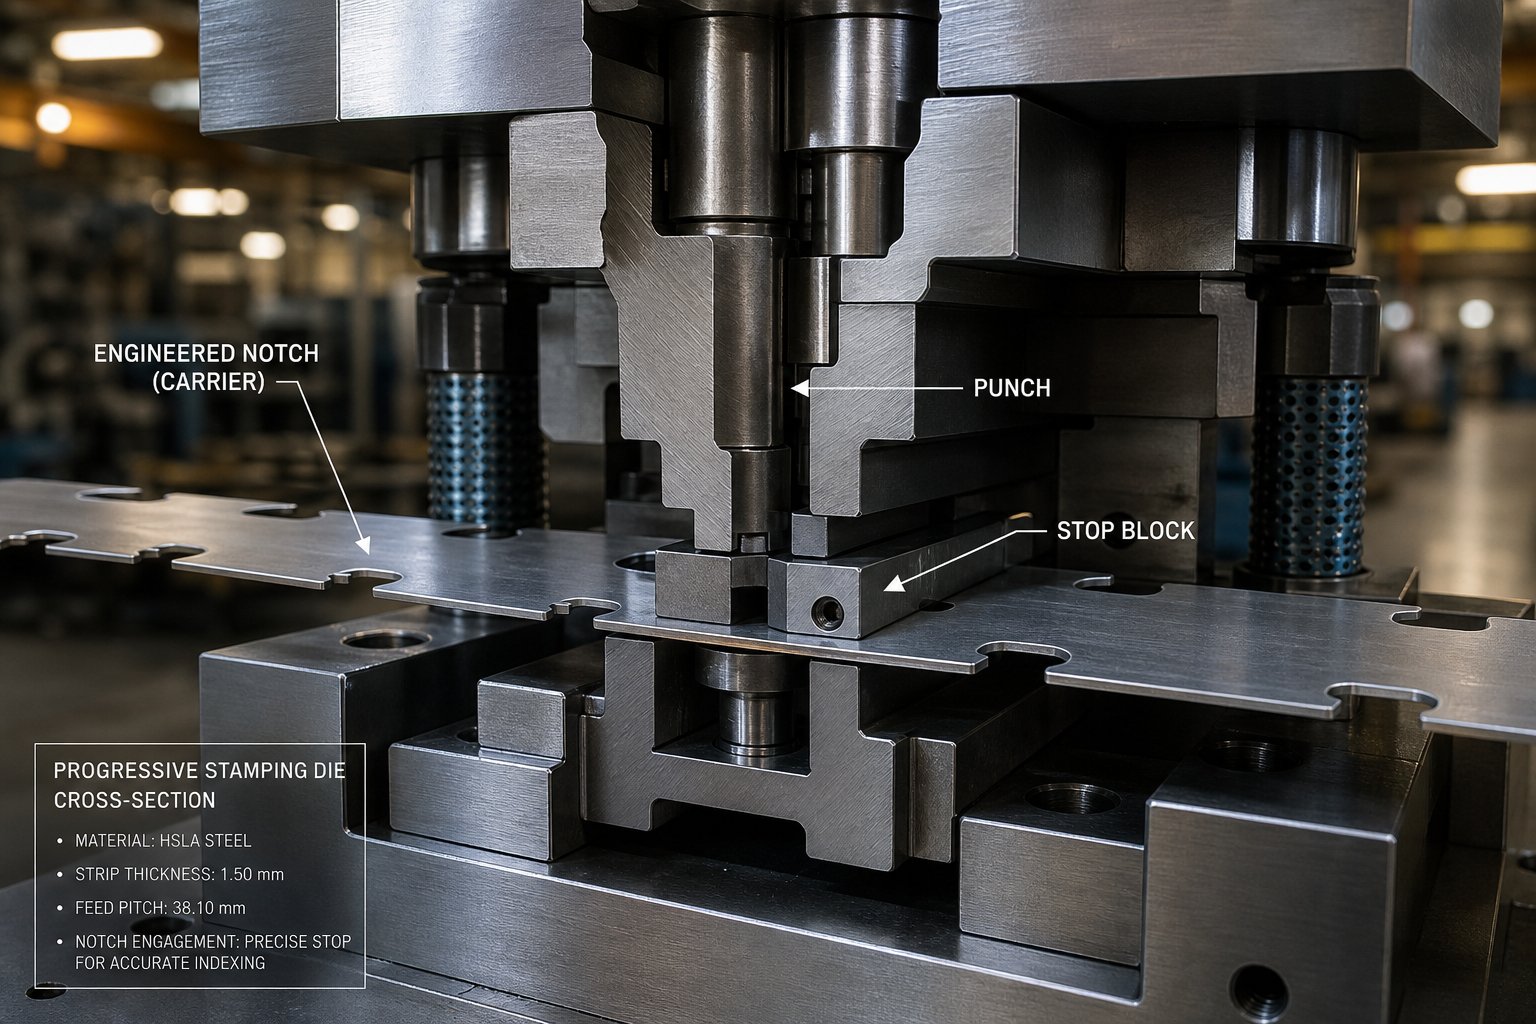
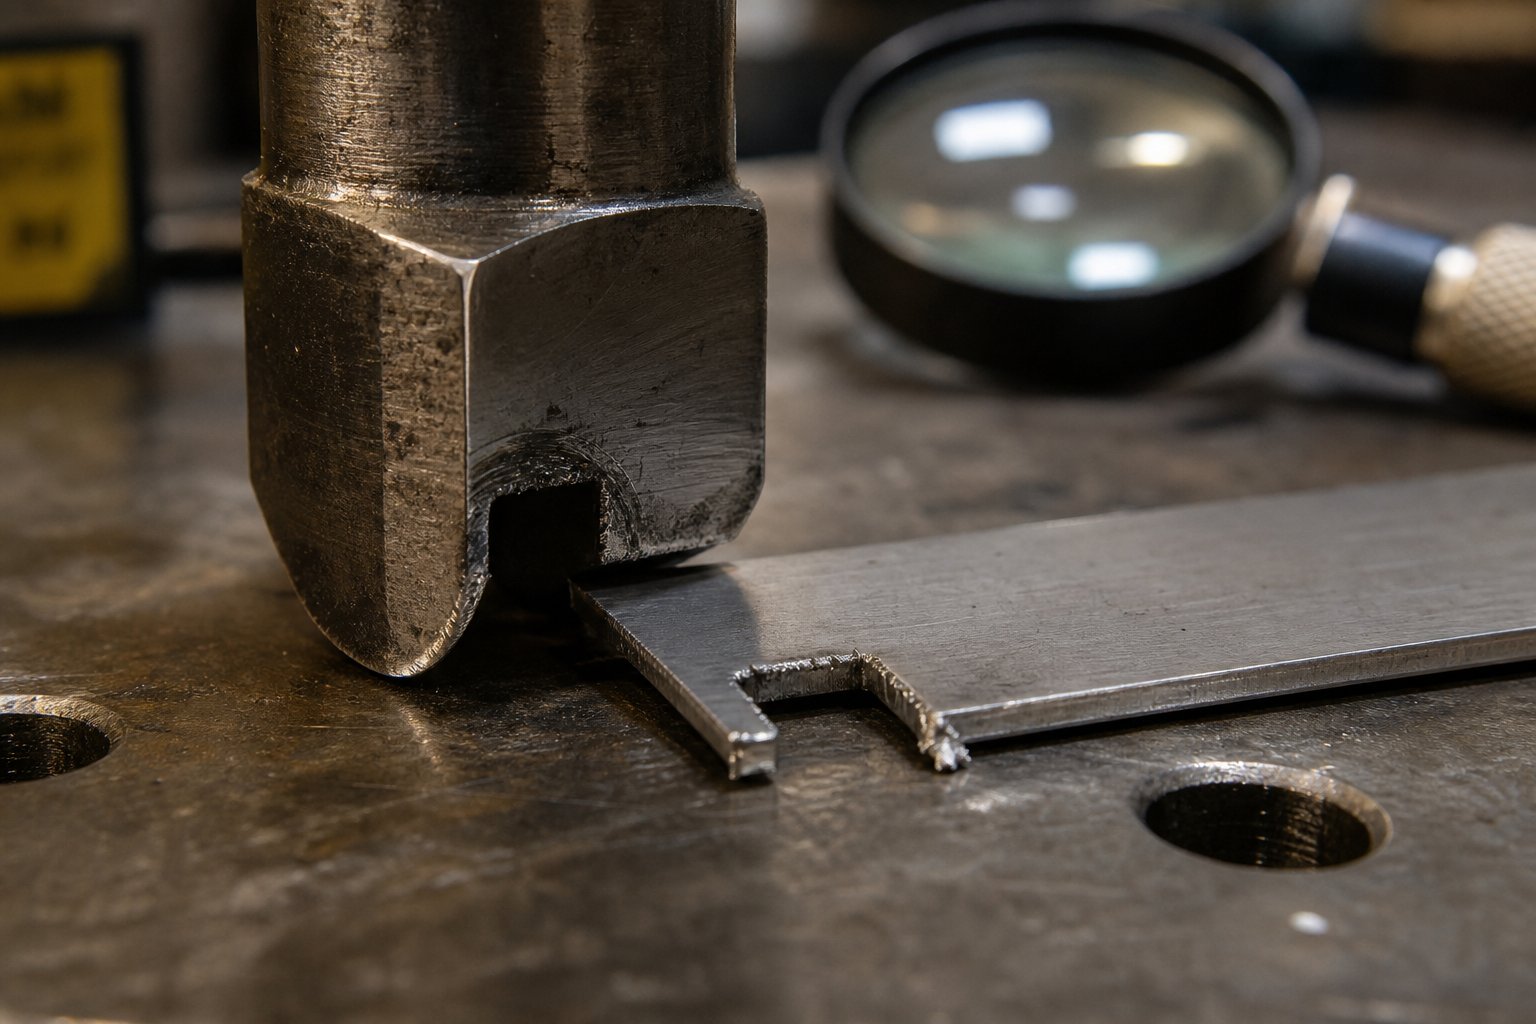
Hjáveituhak eru hannaðir léttirskurðir sem gerðar eru í burðarræmu framsækinna stimplunar. Tilgangur þeirra er að koma í veg fyrir offóðrun, stjórna ræmuskráningu og veita úthreinsun þannig að myndaðir eiginleikar geti farið í gegnum síðari deyjastöðvar án truflana.
Ef þú ert nýr á þessu sviði og veltir fyrir þér hvað sé málmstimplun, þá er það framleiðsluferli sem notar móta sem festir eru í pressur til að móta flata málmplötu í fullbúna hluta. Framsækin stimplun tekur þetta skref lengra með því að framkvæma margar aðgerðir í röð þegar ræman fer í gegnum verkfærið. Burðarræman bindur eyðuhlutana saman og færir þær fram á við eina hæð í einu.
Hjáveituskor eru skorin úr annarri eða báðum brúnum þessarar burðarræmu, venjulega á fyrstu stöðvum teningsins. Þeir búa til beina-kantaða tilvísun sem hefur samskipti við fasta stopp inni í verkfærinu, sem gefur ræmunni nákvæm vélræn mörk fyrir hverja straumframvindu. Iðnaðarsérfræðingar kalla þá stundumpitch hak eða frönsk hak, þó að það sé samhengismunur sem vert er að skilja.
The Strip Feeding Vandamál Hjáveitu hak leysa
Ímyndaðu þér að fóðra samfellda spóluræmu í gegnum framsækið mót án nokkurs vélræns stopps. Hvað gerist? Spólumatarinn færir efnið fram, en jafnvel matarar sem eru nákvæmir upp í 0,0005 tommu geta ekki gert grein fyrir brúnkamber sem er kynnt við rifunarferlið. Þessi camber gerir ræmuna reika, sylgja eða offóðra. Niðurstaðan er rangskráning á milli stöðva, hálf-högg á höggum og í versta tilfelli, heilt banaslys.
Tilgangurinn með framhjáhlaupum í stimplunarmótum er að leysa nákvæmlega þetta. Með því að fjarlægja lítinn hluta af efni af ræmubrúninni, skapar hakið traustan stöðvunarflöt og útilokar alvarlega brúnkamb í einni aðgerð. Þessi tilgangur að móta málmplötur með framhjáhöndum nær út fyrir einfalda yfirfóðrunarvörn. Bein-línuskurðurinn hjálpar einnig að streyma ræmunni mjúklega í gegnum stýrisbrautir og þegar það er parað við stýripinna veitir það áreiðanlega skráningu-til-hluta á hverri stöð.
Að skilja hvað er stimplun á þessu stigi þýðir að viðurkenna að fóðrunarnákvæmni er ekki bara fóðrunarvandamál. Það er hönnunarvandamál. Og framhjáhvarf tákna vísvitandi, hannað svar við áskorunum um ræmurstýringu sem engin rafræn deyjavörn getur komið að fullu í stað ein og sér.
Hugtökin í kringum þessa hakaeiginleika eru mismunandi eftir verslunum og svæðum, sem skapar oft rugling fyrir verkfræðinga sem skoða hönnun móta frá mismunandi birgjum.
Hjáleiða hak vs pitch hak og iðnaðarhugtök
Spyrðu fimm teygjuhönnuði hvað þeir kalla léttir skurðir í framsækinni teygjurönd og þú gætir fengið fimm mismunandi svör. "Hjáleiða hak," "pitch notch," "French notch," "feed notch" - hugtökin breytast eftir því hver þjálfaði þig, hvar þú vinnur og í hvaða svæði landsins (eða heims) verslunin þín starfar. Þetta ósamræmi er ekki bara smáatriði. Það skapar raunverulegt rugl þegar þú sækir deyjur frá mismunandi birgjum eða endurskoðar ræmur frá ókunnum verslunum.
Hugtök útskýrð hjá framhjáhaldi vs
Á breiðasta stigi lýsa bæði hugtökin svipaðri rúmfræði - hluta af efni sem er fjarlægt úr eða myndað í brún ræmunnar til að stjórna fóðrun. Virka skörunin er veruleg og margir sérfræðingar í deyjum og stimplun nota hugtökin til skiptis án vandræða. Það eru samt samhengismunir sem vert er að taka eftir.
Hugtakið "pitch notch" hefur tilhneigingu til að vera frátekið fyrir hak rúmfræði sem er sérstaklega bundið við framgang tónhæðar og fyrstu-höggstýringu. Meginhlutverk þess, samkvæmt stimplunarskilgreiningunni sem flestir verkfærafræðingar nota, er að veita traustan stöðvun sem kemur í veg fyrir offóðrun og gefur uppsetningarstarfsmönnum nákvæma upphafsstað fyrir fremstu ræmubrúnina.Art Hedrick frá Dieology LLClýsir tónhögginu sem litlum hluta af efni sem skorið er af annarri eða báðum brúnum ræmunnar á upphafsstöðvum framsækinnar teygju, sem virkar bæði sem vélrænt stopp og camber-leiðréttingareiginleiki.
„Hjáleiðarhak“ hefur hins vegar oft víðtækari merkingu. Sumir sérfræðingar nota það til að lýsa hvers kyns léttum rúmfræði sem gerir ræmuefni - sérstaklega mótuðum eiginleikum - kleift að fara í gegnum eða framhjá síðari stöðvum án truflana. Hvað eru dies að gera öðruvísi í þessu samhengi? Aðgreiningin er lúmskur: hæðarhak stjórnar hvar ræman stoppar, en framhjáhlaup stjórnar því hvað ræman hreinsar þegar hún færist áfram.
Í reynd innihalda margir stimplar rúmfræði sem þjónar báðum aðgerðum samtímis. Sama hak sem veitir traustan stopp getur einnig skapað úthreinsun fyrir beygju eða jafntefli niðurstreymis. Þessi tvöfalda virkni er að hluta til ástæðan fyrir því að hugtökin runnu saman í daglegu verslunarmáli.
Hvernig svæðis- og fyrirtækjasamþykktir móta nafngiftir
Landafræði og fyrirtækjamenning gegna stærra hlutverki í hugtökum en flestir verkfræðingar gera sér grein fyrir. Verslanir í efri miðvesturhluta Bandaríkjanna, þar sem framsækin deyjastimplun á sér djúpar rætur, hafa tilhneigingu til að hlynna að „pitch notch“ eða „frönsku hak“. Evrópskir og asískir deygjusmiðir nota oftar „framhjáhjáhald“ eða samsvarandi þýðingar. Stærri OEMs með alþjóðlegar aðfangakeðjur staðla stundum á einum tíma í hönnunarforskriftum þeirra, en sá staðall er mismunandi eftir fyrirtækjum.
Að skilja hvað er deyja í framleiðslu þýðir að viðurkenna að nafnakerfi er ekki algilt. Þegar farið er yfir mótahönnunarpakka frá ókunnugum birgi er öruggasta aðferðin að skoða rúmfræðina og staðsetningu hennar í ræmaútlitinu frekar en að treysta á miðann eingöngu.
Taflan hér að neðan dregur saman hvernig þessi hugtök eru venjulega sett í tiltekið notkunarsamhengi:
| Kjörtímabil | Dæmigert notkunarsamhengi | Virkni lýsing |
|---|---|---|
| Pitch Notch | Norður-amerískar framsæknar deyjabúðir; deyja uppsetningu og fóðurstýringar umræður | Efni fjarlægt af ræmubrúninni til að búa til traustan stopp fyrir framgang, koma í veg fyrir offóðrun og fjarlægja brúna |
| French Notch | Eldri hugtak sem er algengt í eldri verkfærabókmenntum og reyndum teygjuframleiðendum | Samheiti yfir pitch notch; vísar til sama sniglsins-sem framleiðir léttarskurð á brúnum ræmunnar |
| Bypass Notch | Víðtækari alþjóðleg notkun; mynda-þungt framsækið tár; umræður um ræmur | Léttir rúmfræði sem gerir mynduðum eiginleikum kleift að hreinsa síðari stöðvar; getur einnig þjónað sem vellinum |
| Lance-og-flanshak | Forrit sem krefjast -frírrar notkunar eða stífnun flutningsaðila | Snúið og beygt efni sem virkar sem fast stopp án þess að framleiða sérstakan snigl |
Óháð því hvað verslunin þín kallar þær, þá er undirliggjandi vélrænni virknin stöðug. Þessir eiginleikar eru til til að halda ræmunni fóðrun áreiðanlega og tilvernda dýra deyjahlutafrá hrunskemmdum. Raunverulegur munur kemur í ljós þegar þú skoðar hvernig þeir hafa líkamlega víxlverkun við framvindu ræma, stýripinna og myndaða rúmfræði á hverri stöð.
Hvernig framhjáhjáhald virka í framsækinni matarstrimufóðrun
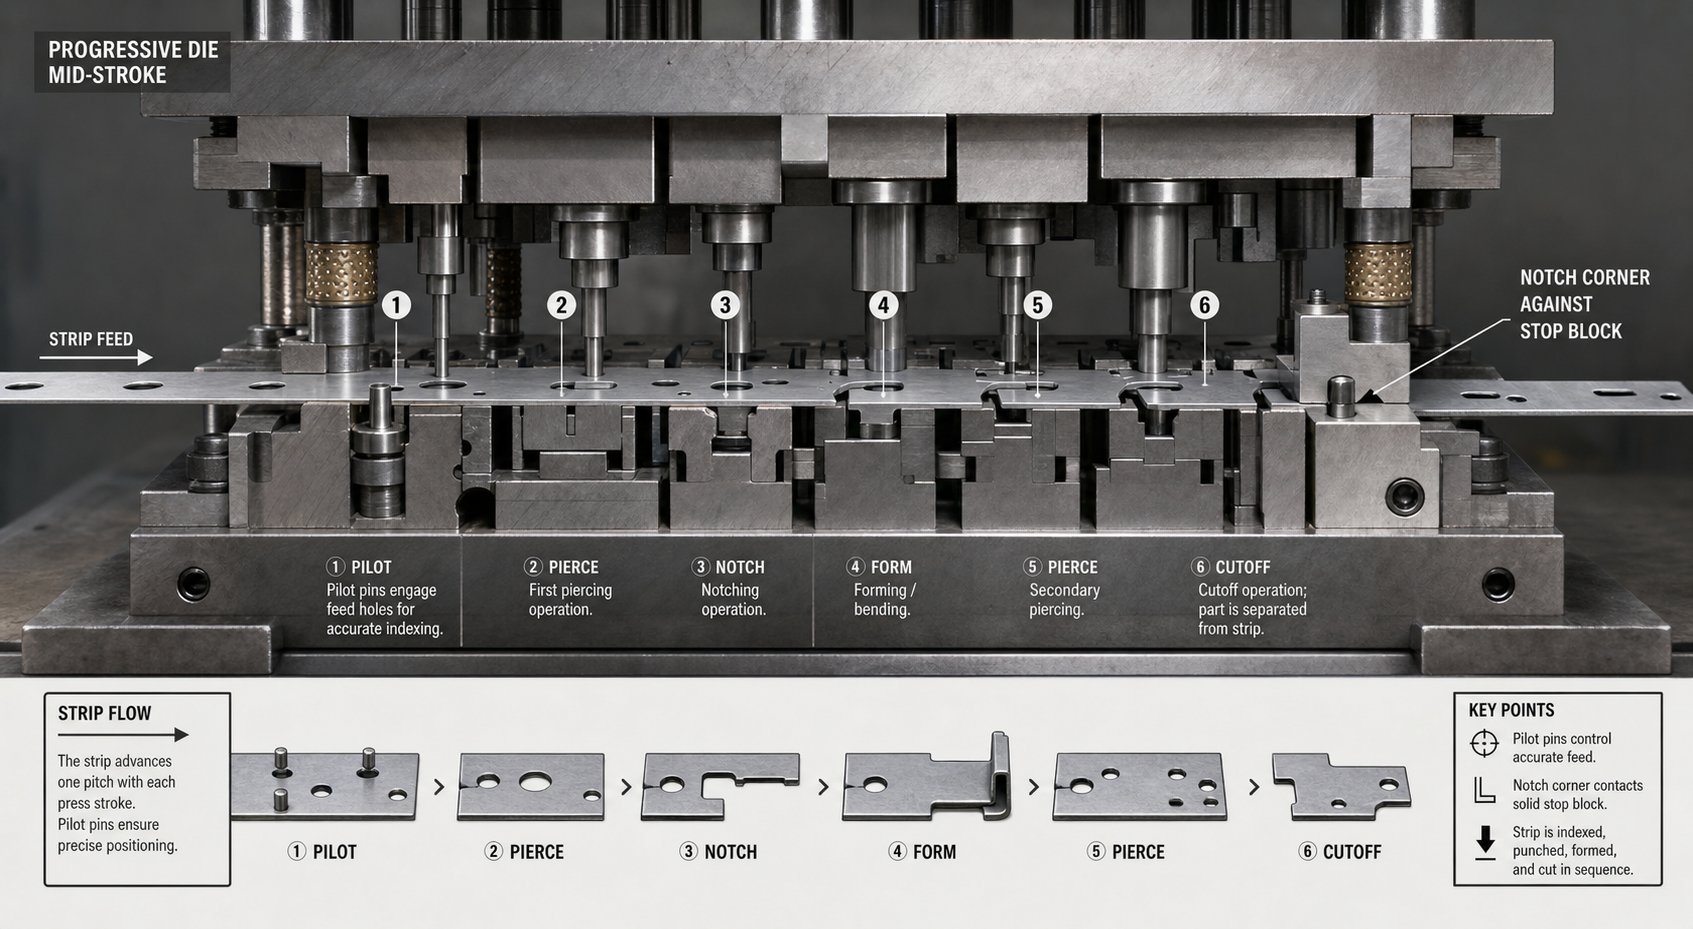
Það er eitt að vita hvað framhjáhóf kallast. Að skilja hvað þeir gera í raun í stimplunarmóti við hvert pressuslag er þar sem raunverulegt verkfræðilegt gildi býr. Vélrænni virkni þessara hjálparskurða fer langt út fyrir einfaldar offóðrunarvarnir. Þeir taka virkan þátt í ræmastjórnun, mynda úthreinsun og skráningarnákvæmni í öllu deyjaferlinu.
Hvernig framhjáhlaup stjórna hreyfingu ræma
Sjáðu fyrir þér framsækinn stimplun sem keyrir á 200 höggum á mínútu. Röndin stækkar um eina hæð á milli hvers höggs og allt stimplunarferlið er háð því að hreyfingin gerist með endurtekinni nákvæmni. Hjáveituskorin þjóna sem vélrænni burðarás þessarar nákvæmni.
Þegar fóðrari sleppir ræmunni færist hann áfram þar til hakhornið snertir traustan stöðvunarkubb sem er festur í teningnum. Þetta erfiða stopp útilokar allar uppsafnaðar fóðrunarvillur sem gætu byggst upp á hundruðum framfara. Ólíkt rafrænum skynjurum sem greina misfóðrun eftir að þær eiga sér stað, kemur líkamlega stöðvunin sem myndast af hakrúmfræðinni í veg fyrir að vandamálið komi upp í fyrsta lagi.
Hakið fjarlægir einnig kantefni sem annars gæti truflað slétta fóðrun í gegnum stýrisbrautir. Spólubirgðir koma oft með smávægilegum brúnum eða brúnum frá slitferlinu. Með því að skera hreina, beina-tilvísun inn í ræmuna gefur framhjáhaldsskorið tindinu áreiðanlegt yfirborð til að vísirast gegn óháð aðkomu efnisins.
Fyrir teygjur sem framkvæma gatastimplunaraðgerðir á fyrstu stöðvum, skýtur framhjáhaldsstöngin venjulega samtímis gata. Þetta þýðir að ræman fær bæði skráningargöt og brúnstýringarrúmfræði í einu höggi, sem kemur á fót öllum staðsetningartilvísunum áður en efnið nær til myndunarstöðva niðurstreymis.
Samspil milli framhjáhlaupa og skráningar flugmannspinna
Hjáveituhak og flugmannsnælur virka sem teymi, en þeir sjá um mismunandi þætti strimlastjórnunar. Pilotpinnar veita nákvæma X-Y staðsetningu með því að festa í for-göt og draga ræmuna í nákvæma stöðu þegar teningurinn lokar. Framhjá hak, á meðan, stilltu gróffóðrunarmörkin og veittu Z--ás rými fyrir myndaða eiginleika.
Hér er hvernig röðin spilar út í einni þrýstihring:
- Matarinn færir ræmuna fram um eina halla lengd. Ströndin hreyfist frjálslega í gegnum opna mótið þar til framhjáhlaupshornið snertir fasta stoppið og kemur í veg fyrir offóðrun.
- Pressuhrúturinn byrjar niðurslag sitt. Þegar efri teningurinn lækkar fara stýripinnar inn í for-götin í ræmunni, draga efnið í nákvæma lokastöðu og leiðrétta minniháttar hliðarbilun.
- Ströndunarplatan snertir yfirborð ræmunnar og klemmir hana flatt við neðra mótunarflötinn. Á mótunarstöðvum geta lyftarar haldið ræmunni á upphækkuðum stað til að hreinsa áður myndaða þætti fyrir neðan.
- Stimplun og mótunaraðgerðir eru framkvæmdar samtímis á öllum stöðvum. Á fyrstu stöðinni eru nýjar hjáveituskorur og stýrisgöt skorin inn í ræmuna sem kemur inn. Á niðurstreymisstöðvum mótast beygjur, teikningar og upphleyptar.
- Hrúturinn snýr stefnu. Stripparar halda ræmunni á meðan kýlingar dragast til baka. Lyftarar hækka ræmuna aftur í fóðrunarhæð og rúmfræði hliðarhaksins veitir það rými sem þarf til að mótaðir eiginleikar geti hreinsað neðri deyjahlutana þegar ræman lyftist.
- Matarinn tengist aftur, færir ræmuna áfram í næstu hallastöðu og hringrásin endurtekur sig.
Án framhjáhlaupa sem kveða á um það upphaflega grófa stopp, myndu stýripinnar einir og sér bera alla byrðarnar við að leiðrétta hvers kyns fóðurvillu. Flugmenn eru nákvæmnisstimplunarhlutar sem eru hannaðir fyrir fína staðsetningu, ekki til að taka upp kraftinn frá ofmetaðri ræmu. Að treysta á þá sem aðalstopp flýtir fyrir sliti á pinna og leiðir að lokum til rangrar skráningar á öllum stöðvum.
Koma í veg fyrir að ræma lyftist og misfóðri meðan á framgangi stendur
Strip lyfting er einn þrálátasti höfuðverkurinn í stigvaxandi deyjaaðgerð. Þegar mótunarstöð beygir efni niður á við vill nærliggjandi burðarræma sveigjast upp til að bregðast við. Ef það lyftiefni festist í deyjahluta þegar ræman nærist áfram, færðu misfóðrun eða spennutilvik sem getur hrundið verkfærinu.
Hjáveituhak taka á þessu á tvo vegu. Í fyrsta lagi, með því að fjarlægja efni frá burðarbrúninni sem liggur að mótunarstöðvum, draga þær úr stífleika burðarins á því svæði. Minna stífur burðarbúnaður er samhæfari, sem þýðir að hann getur sveigst örlítið án þess að senda lyftikrafta yfir alla breidd ræmunnar. Þetta er í samræmi viðhönnunarreglur burðarræmasem jafnvægi sveigjanleika og skipulagsheildleika.
Í öðru lagi skapar hak rúmfræðin sjálf líkamlega úthreinsun. Þegar myndaður hlutur eins og beygður flipi eða dreginn bolli þarf að fara í gegnum næstu stöð, tryggir framhjáhaldssporið að það sé opið pláss við ræmubrúnina til að þessi eiginleiki geti ferðast án þess að snerta stálið. Þetta er sérstaklega mikilvægt í stimplunarhönnun þar sem stöðvar eru þéttar á milli og myndaðir eiginleikar ná fyrir neðan eða fyrir ofan ræmuplanið.
Sambandið milli hakstaðsetningar og ræmastöðugleika er jafnvægisaðgerð. Skerið of mikið efni úr burðarefninu og þú missir þann styrkleika sem þarf til að þrýsta ræmunni í gegnum teninginn á áreiðanlegan hátt. Skerið of lítið og myndaðir eiginleikar rekast á verkfæri eftir strauminn. Til að ná þessu jafnvægi á réttan hátt þarf að skilja tiltekna valmöguleika fyrir hak rúmfræði og hvenær hver uppsetning passar best við forritið.
Tegundir framhjáhlaupa og hvenær á að nota hverja stillingu
Þessi jafnvægisaðgerð milli úthreinsunar og styrkleika flutningsaðila hefur ekki eina-lausn-sem hentar-alla. Mismunandi rúmfræði hlutar, efnismælir og mótunardýpt kalla á mismunandi hakform. Meðal hinna ýmsu tegunda stimplunarmóta í framleiðslu sjá framsækin verkfæri fjölbreyttasta úrval af framhjáhaldsstillingum vegna þess að hver stöð kynnir einstaka úthreinsunarkröfur. Að velja rétta rúmfræði er ekki snyrtileg ákvörðun. Það hefur bein áhrif á stöðugleika strimla, brotahegðun og endingu kýla.
V-Notch Configuration og dæmigerð forrit
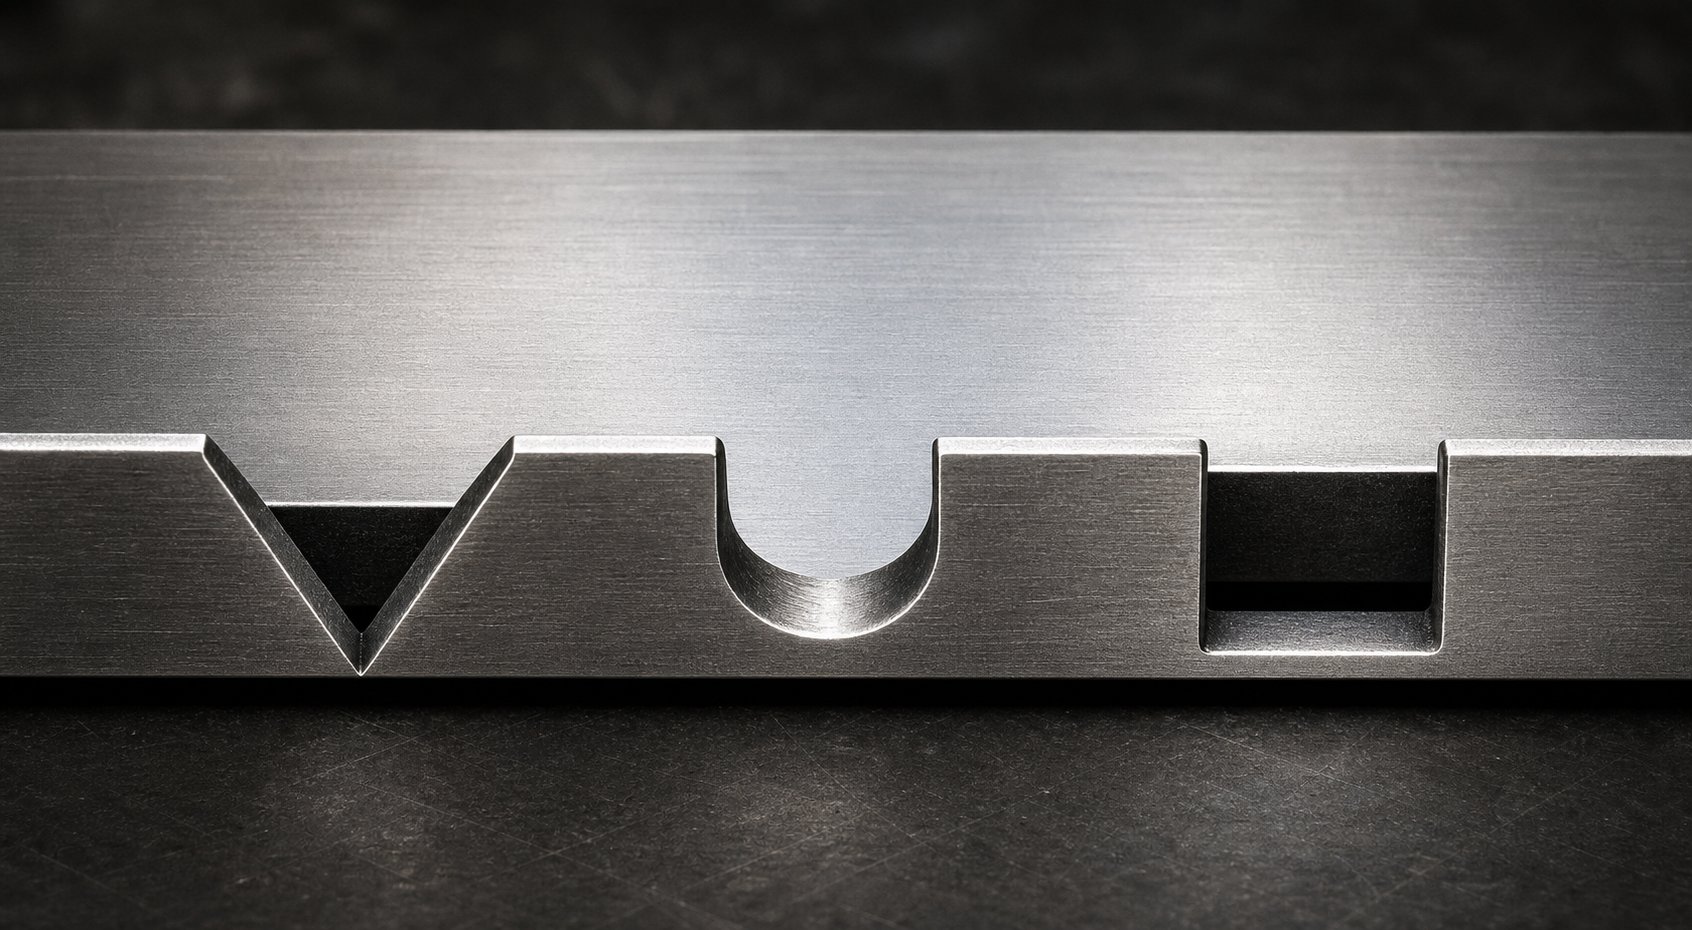
V-hakið er algengasta framhjáhaldsrófið í stimplunaraðgerðum. Það er með tveimur hornskurðum sem mætast í punkti, sem skapar þríhyrningslaga léttir í brún ræmunnar. Hornið á V er venjulega á bilinu 60 til 90 gráður, þó að sum forrit noti þrengri eða breiðari snið eftir úthreinsunarþörfum.
Hvers vegna er V-hakið svona vinsælt? Mjókkuð lögun þess leiðir ræmuna náttúrulega í átt að fasta stoppinu þegar efnið streymir áfram. Beygðu brúnirnar virka sem leið-inn, miðja ræmuna til hliðar og draga úr líkum á að hakhorn hengi upp á stöðvunarblokkinni. Þessi sjálf-miðjuhegðun gerir V-hak sérstaklega áhrifarík í há-framsæknum töppum þar sem ræman verður að skrá sig hratt og hreint.
V-hak virka best í forritum með hóflegar kröfur um úthreinsun og þynnri ræmur, venjulega undir 2,0 mm. Þeir framleiða fyrirferðarlítinn snigl sem losnar á áreiðanlegan hátt og oddhvöss rúmfræði einbeitir sér minna álagi við burðarbrúnina samanborið við skörp ferhyrnd horn. Hins vegar, V-hak bjóða upp á takmarkaða úthreinsunarbreidd á brún ræmunnar, sem getur verið þvingun þegar myndaðir eiginleikar þurfa breiðari glugga til að fara í gegnum.
U-hakhönnun og rétthyrnd framhjáhlaupshönnun
Þegar V-hak getur ekki veitt næga úthreinsunarbreidd, stíga U-hak og rétthyrnd stillingar inn. Þessar rúmfræði fjarlægir breiðari hluta efnis frá burðarbrúninni, sem skapar breiðari léttir glugga fyrir myndaða eiginleika til að fara framhjá niðurstreymisstöðvum.
U-hakið er með hálfhringlaga eða geislalaga botn, sem dreifir streitu jafnari en skarpur-hyrndur vasi. Þetta gerir það að sterku vali fyrir framhjáhlaup í málmplötumyndun þar sem burðarræman verður fyrir endurteknu beygjuálagi við notkun lyftarans. Radíusinn við hakrótina dregur úr líkum á þreytusprungum, sérstaklega í efnum sem eiga það til að herða.
Rétthyrnd hak hámarka aftur á móti úthreinsunarsvæðið fyrir tiltekna hakdýpt. Það er einfalt að véla þær inn í mótið og framleiða einfalda snigluform. Vandamálið-er að skörp innri horn skapa streituþéttnipunkta. Í harðari eða þynnri efnum geta þessi horn komið af stað sprungum eftir þúsundir pressulota. Með því að bæta við litlum hornradíum (jafnvel 0,5 til 1,0 mm) dregur úr þessari áhættu verulega án þess að fórna þýðingarmikilli úthreinsun.
Bæði U-hak og rétthyrnd hönnun eru algeng í framsæknum mótum með djúpum mótunarstöðvum, stórum upphleypingum eða mörgum beygjum sem ná langt niður fyrir ræmaplanið. Ef myndaður eiginleiki þarf verulegt pláss til að ferðast, gefa þessar breiðari rúmfræði það.
Jákvæð vs neikvæð framhjáhlaupsgeometría
Fyrir utan lögun skurðarins sjálfs skiptist framhjáhaldshönnun í tvo grundvallarflokka eftir því hvernig efni er meðhöndlað: jákvætt og neikvætt. Skilningur á neikvæðum og jákvæðum framhjáhlaupum í stimplunarmótum úr málmplötum er nauðsynleg vegna þess að valið hefur mismunandi áhrif á styrkleika burðarefnis, stjórnun snigla og heildarhegðun ræma.
A neikvætt framhjáhlauper það sem flestir verkfræðingar mynda fyrst. Efni er fjarlægt líkamlega af brún ræmunnar, sem skapar skurð sem veitir úthreinsun. Stjórna verður sniglinum sem fjarlægður var með viðeigandi loftræstingu og ruslarennum. Neikvæð hak eru staðlað nálgun í flestum stimplunarforritum vegna þess að þær bjóða upp á fyrirsjáanlega, stöðuga úthreinsunarfræði frá fyrsta höggi og áfram.
A jákvætt framhjáhlauptekur aðra nálgun. Frekar en að fjarlægja efni heldur það eða vísar ræmuefni til að skapa léttir. Hugsaðu um spýtu-og-formaðgerð þar sem flipi er beygður út úr burðarplaninu í stað þess að skera hann alveg í burtu. Efnið helst fast við ræmuna en færist út fyrir truflunarsvæðið. Þessi aðferð viðheldur meiri burðarþversniði-, sem bætir stífleika strimla og fóðurstöðugleika. Það útrýmir líka sniglunni algjörlega, leysir ruslstjórnunarvandamál í þéttum deyjaskipulagi.
Hagnýt merking þessara hugtaka getur verið breytileg milli fyrirtækja og hönnuða, þannig að skilgreiningar ættu alltaf að vera staðfestar gegn tilteknum teikningar- og ræmaútlitsstaðli sem er í notkun. Taflan hér að neðan sýnir helstu aðgreiningarnar:
| Tegund rúmfræði | Dæmigert notkunartilfelli | Kostir | Takmarkanir |
|---|---|---|---|
| V-Hak (neikvætt) | Hár-framsækinn skurður með miðlungs úthreinsunarþörf; þunnt ræma lager undir 2,0 mm | Sjálf-miðja straumaðgerð; samningur snigl; lægri álagsstyrkur við burðarbrún | Takmörkuð úthreinsunarbreidd; ekki tilvalið fyrir djúpa-myndaða eiginleika sem krefjast breiður léttir gluggar |
| U-Hak (neikvæð) | Forrit með endurteknu beygjuálagi; efni sem hafa tilhneigingu til að vinna harðnandi eða þreytusprungur | Radiused rót dreifir streitu jafnt; góð þreytuþol; miðlungs úthreinsunarbreidd | Örlítið flóknari punch rúmfræði; lögun sniglanna gæti þurft sérstaka hönnun á rennu |
| Rétthyrnd (neikvæð) | Djúpmótunarstöðvar; stórar upphleyptar eða beygjur sem ná langt fyrir neðan ræmuplan | Hámarks úthreinsunarsvæði fyrir tiltekna dýpt; einfalt í vél; fyrirsjáanleg rúmfræði sniglanna | Skarp horn skapa streitustig; krefst aukins geisla í harðari eða þynnri efnum |
| Jákvæð (Lance-og-Form) | Þétt deyjaskipulag þar sem stjórnun snigla er vandamál; forrit sem krefjast hámarks burðarstífni | Enginn snigill framleiddur; viðheldur þversniði-flutningsaðila; bætir fóðurstöðugleika | Takmörkuð úthreinsunardýpt; flipinn getur truflað ef ekki er fullkomlega stjórnað; bætir myndandi flókið |
Að velja rétta stillingu fyrir neikvæðar og jákvæðar framhjáhökur í málmmyndandi stimplunarmótum kemur niður á fjórum breytum: þykkt ræma, efniseiginleikar, úthreinsun sem myndaðir eiginleikar þínir þurfa og mótunardýpt á aðliggjandi stöðvum. Grunn mynt eða upphleypt gæti þurft aðeins þröngt V-hak fyrir úthreinsun. Djúpur-dreginn bolli sem fer í gegnum margar stöðvar krefst líklega fullrar-breidd rétthyrnds eða U-hak til að komast yfir án snertingar.
Rúmfræðin sem þú velur hefur einnig áhrif á hvernig hakið slitist með tímanum og hvernig teningurinn hegðar sér á framleiðsluhraða. Skarpari skurðarsnið skera hreint en einbeita sér að sliti á smærri gatasvæðum. Breiðari snið dreifa álaginu en fjarlægja meira burðarefni. Þessar-viðskipti tengjast beint hönnunarbreytum og staðsetningarreglum sem stjórna því hvar hvert hak situr miðað við flugmenn, rúmfræði hluta og stöðvarbil.
Framhjá hakhönnunarbreytum og staðsetningarleiðbeiningum
Sérhver hakstilling sem fjallað er um hér að ofan lifir eða deyr miðað við tölurnar á bak við hana. Lögun eitt og sér tryggir ekki frammistöðu. AV-hak skorið of grunnt gerir samt mynduðum eiginleikum kleift að rekast á verkfæri eftir strauminn. Of djúpt skorið ferhyrnt hak brýtur burðarræmuna við fóðurálag. Árangursrík stimplunarhönnun krefst nákvæmrar stjórnunar á fjórum mikilvægum rúmfræðistærðum og agaðri staðsetningu miðað við restina af ræmunni.
Mikilvægar rúmfræðilegar færibreytur fyrir hönnun hjá hliðarhak
Þegar þú sest niður til að mæla framhjáskorpu í málmstimplunarmóti eru þetta breyturnar sem ákvarða hvort ræman þín nærist hreint á framleiðsluhraða eða veldur þér höfuðverk frá fyrsta degi:
- Hakdýpt- Fjarlægðin sem hakið nær inn á við frá brún ræmunnar. Þetta verður að fara yfir hámarkshæð (eða dýpt) hvers kyns myndaðs eiginleika sem þarf að fara í gegnum síðari stöðvar. Algengt upphafsleiðbeiningaratriði er að stilla hakdýpt á 1,5 til 2,0 sinnum hæð mótaðra hluta, sem veitir vinnslubil sem gerir grein fyrir afturhvarfi efnisins og lítilsháttar misjöfnun á ræmum við fóðrun.
- Hakbreidd- Stærðin mæld meðfram brún ræmunnar í átt að straumnum. Hakbreidd verður að rúma alla lengd myndaðs eiginleikans þegar hann fer framhjá stöðvunarblokkinni, auk nægrar framlegðar til að koma í veg fyrir snertingu við verstu-fóðurskilyrði. Breidd tengist venjulega stöðvabili -. hak sem er mjórra en 40 til 60 prósent af hallavegalengd gæti ekki veitt fullnægjandi úthreinsun fyrir eiginleika sem spanna skiptingarsvæðið á milli stöðva.
- Notch angle (V-hak sértækt)- Innifalið horn á milli tveggja skurðarflata á V-hak. Horn á milli 60 og 90 gráður bjóða upp á besta jafnvægið milli sjálfs-miðjuvirkni og úthreinsunarrúmmáls. Skarpari horn undir 60 gráður framleiða viðkvæmari hakkodda sem hætta er á að brotna undir strimlaspennu, en horn yfir 90 gráður draga úr miðjunarávinningi og úrgangi burðarefnis til hliðar.
- Bil og endurtekningar- Framhjáhögg endurtaka sig við hverja hæð meðfram ræmunni. Bil þeirra er nákvæmlega jafnt með teningahæðinni, sem tryggir að hver framvinda skapar eins stöðvunarviðmiðun. Í sumum málmstimplunarhönnunarútlitum birtast hak á báðum brúnum ræmunnar (tvíhliða-hliða) til að bæta hliðarskráningu, sérstaklega í notkun með breiðum spólum þar sem einhliða-hliða hak leyfa ræmunni að snúast örlítið við fóðrun.
Þessar breytur hafa samskipti sín á milli. Með því að auka hakdýpt án þess að víkka hakopið myndast þröngt rauf sem fangar snigla og þolir útkast. Að víkka hakið án þess að stilla dýpt getur veitt hliðarúthreinsun án þess að leysa vandamál með lóðrétta truflun. Árangursrík stimplunarhönnun meðhöndlar þau sem kerfi, ekki sem sjálfstæðar stærðir.
Leiðbeiningar um staðsetningu miðað við göt og stöðvarbil
Hvar þú staðsetur hakkstöngina í ræmaskipulaginu skiptir jafn miklu máli og hakformið sjálft. Staðsetningin fylgir nokkrum meginreglum í stimplunarmótum:
Skurð skal hjáveituskorum á fyrsta mögulega stöð, helst stöð eitt eða tvö. Þetta tryggir að ræman nái brúnstýringarviðmiðun sinni áður en hún lendir í myndunaraðgerðum niðurstreymis. Að skera hakið snemma þýðir einnig að beinni brúnin er tiltæk fyrir hámarksfjölda síðari stöðva til að vísitölu gegn.
Kýlið ætti að hleypa af á sömu stöð og göt gatið þegar það er mögulegt. Þetta staðfestir bæði gróft fóðrunarstopp og fína-staðsetningarviðmiðun í einu höggi og útilokar allar staðsetningarvillur sem gætu safnast upp ef þessir eiginleikar væru skornir á mismunandi stöðvar. Í reynd, setja flestir framsæknir teygjusmiðir hakkstöngina við hliðina á flugstönginni í sama teygjublokk.
Til hliðar ættu hak að vera nógu langt frá rúmfræði hlutans til að burðarbúnaðurinn haldi burðarvirku samfellu milli haksins og næstu auðu brúnar hlutans. Almenn regla í málmstimplunarhönnun er að viðhalda lágmarksbrúarbreidd á milli haksins og aðliggjandi skurða sem jafngildir að minnsta kosti 1,5 sinnum þykkt ræmunnar. Fallið niður fyrir það og burðarefnið verður veikur hlekkur sem er viðkvæmur fyrir að rifna undir fóðurspennu.
Jafnar úthreinsunardýpt með heilleika burðarræma
Hér er spennan sem allir deyjahönnuðir standa frammi fyrir: dýpri skorur veita meira rými fyrir mótaða eiginleika, en þeir fjarlægja einnig meira efni af burðarbrúninni. Fjarlægðu of mikið og burðarefnið missir þversniðsstyrkinn sem þarf til að þrýsta ræmunni í gegnum stýrisbrautir og yfir lyftara á áreiðanlegan hátt.
Ímyndaðu þér 1,0 mm þykka stálrönd með 12 mm breiðum burðarefni á hvorri hlið. Ef framhjáhlaupið þitt nær 8 mm inn á við, eru aðeins 4 mm af burðarefni ósnortið á þversniði-. Sú brú sem eftir er verður að takast á við alla fóðrunarkrafta, lyftaraálag og kraftmikið álag sem fylgir háhraðapressuaðgerðum. Í þynnri eða mýkri efnum gæti þessi afgangur ekki verið nóg.
Verkfræðireglan sem stjórnar þessu jafnvægi er einföld: hakdýpt ætti aldrei að neyta meira en 60 til 70 prósent af breidd burðarins. Að halda sig innan þessa sviðs varðveitir nægilegt burðarefni til að viðhalda áreiðanleika fóðrunar á sama tíma og það veitir enn marktæka úthreinsun fyrir mótaða eiginleika. Ef mynduð rúmfræði þín krefst dýpri léttir en þetta hlutfall leyfir, er rétta svarið að breikka burðarræmuna í upphaflegu ræmuskipulaginu frekar en að ýta hakinu dýpra í undirstærð burðarefni.
Þetta er þar sem stimplunarhönnun og fínstilling ræmaútlits skerast. Málmstimplunarmatur sem lítur út fyrir að vera duglegur við efnisnotkun en skilur eftir sig ófullnægjandi burðarbreidd fyrir rétta framhjáhaldsdýpt kostar á endanum meira vegna misfóðrunar, hruns og rusl. Röndarskipulagið verður að vera hannað með rifrúmfræði í huga frá upphafi, ekki endurnýjað eftir að teningurinn er byggður.
Efniseiginleikar bæta öðru lagi við þennan útreikning. Há-styrkt stál þola dýpri skoruhlutföll vegna þess að hærri flæðistyrkur þeirra viðheldur stífleika burðarefnisins með minna þversniði. Mjúkt ál eða koparblendi þarf íhaldssamari dýptarmörk vegna þess að burðarefnið sem eftir er aflagast auðveldara við álag. Þessar efnislegu-sértæku breytingar eiga skilið sína eigin ítarlegu meðferð til að forðast of einfalda hönnunarferlið.
Framhjáhjáhald vs aðrar ræmurstýringaraðferðir
Hjáveituhökur eru ekki eina leiðin til að stjórna hreyfingu ræma í framsæknu teygju. Pilotpinnar, hliðarskerar, látlausar burðarræmur og-kerfi sem byggjast á lyftara gegna öll hlutverki í málmstimplunarverkfærum. Svo hvers vegna að velja einn fram yfir annan? Svarið fer eftir skráningarkröfum, ruslamarkmiðum og hversu miklu flóknu fjárhagsáætlun stimpilverkfæra þíns getur staðið undir. Hver aðferð hefur sætan blett og að skilja-viðskiptin hjálpar þér að velja réttu samsetninguna fyrir tiltekið forrit.
Hjáleiða hak í samanburði við Pilot Pins Einn
Pilot pinnar eru nákvæmar vinnuhestar ræmaskráningar. Þeir fara inn í for-göt göt og draga ræmuna í nákvæma X-Y stöðu í hvert högg. SemPeter Ulintz hjá PMA bendir á, flugmenn verða að vera í stærð með aðeins 0,0005 til 0,001 tommu bil frá holum sínum og verða að taka þátt áður en önnur kýla snertir efnið. Þeir skila framúrskarandi staðsetningarnákvæmni, oft innan nokkurra þúsundustu úr tommu.
En að treysta á stýripinna eingöngu fyrir fóðurstýringu hefur verulegan galla. Flugmenn eru hönnuð fyrir fína staðsetningu, ekki til að gleypa kraftinn frá offóðri ræmu. Ef fóðrari fer fram úr, jafnvel um brot úr millimetra, tekur stýripinninn þá högghleðsluhlið-á. Yfir þúsundir lota á stimplunarpressu sem keyrir á framleiðsluhraða, þessi endurtekin hliðarhleðsla beygir flugmenn, lengir stýrisgöt og dregur úr skráningu yfir hverja stöð.
Hjáveituskorin koma í veg fyrir þetta vandamál með því að veita grófa vélrænni stöðvun fyrir tengingu flugmanns. Skorhornið snertir stöðvunarblokkina fyrst og gleypir yfirfóðrunarkraftinn með sterkri brún frekar en nákvæmnispinna. Flugmenn annast þá aðeins fínu leiðréttinguna og vinna innan hönnunarumslagsins. Þessi verkaskipting lengir líf flugmanna og viðheldur skráningarnákvæmni mun lengur en flugmenn sem vinna einir.
Þýðir það að sérhver framsækin deyja þurfi framhjáhlaup auk flugmanna? Ekki endilega. Einföld eyðsla eða gatamót án mótunaraðgerða, lágmarks ræmulyftingu og stuttar framvinduhlaup geta virkað vel með flugmönnum einum. Áhættan reiknast öðruvísi fyrir framleiðslu í miklu-magni á stimplunarvél þar sem þúsundir högga á klukkustund magna upp hverja smávillu.
Aðrar ræmurstýringaraðferðir og viðskipti-þeirra
Fyrir utan framhjáhlaupið og stýripinnasamsetninguna eru nokkrar aðrar málmstimplunaraðferðir til til að stjórna framvindu ræma:
Einfaldar burðarræmur án hakatreysta algjörlega á fóðrunar- og stýripinna fyrir stöðustýringu. Flytjandinn tengir einfaldlega eyðurnar hlutar og gefur yfirborð fyrir stýribrautir til að geyma. Þessi nálgun virkar fyrir einfalda hluti án mótunar sem breytir ræmuhæð, en býður upp á enga vélræna ofmatarvörn. Allar fóðrunarsleppingar eða tímasetningarvillur verða óleiðréttar þar til stýripinna (eða skothringur) grípur hann.
Hliðarskerarklippa lítið magn af efni af annarri eða báðum ræmabrúnunum á fyrstu stöðinni. Nýskera brúnin vísitölur gegn stöðvun til að stilla framvindu. Hliðarklippur þjóna svipaðri grófu-stöðvunarvirkni og framhjáhlaup, en þeir búa til samfellda borða af kantafgangi frekar en stakra sniglum. Þessi nálgun er algeng í stimplunarverkfærum og deyja þar sem ástand spólubrúnarinnar er óáreiðanlegt eða þar sem þarf að stilla breidd ræmunnar upp áður en farið er inn í stýrisbrautir.
Lyfta-kerfilyftu ræmunni upp fyrir yfirborð deyja á milli högga, sem gerir mynduðum hlutum kleift að hreinsa neðri hluta deyja meðan á fóðrun stendur. Lyftarar leysa vandamálið með lóðrétta úthreinsun sem framhjá hak takast á til hliðar. Í reynd, nota flóknustu framsæknar deyja bæði: lyftara fyrir lóðrétta úthreinsun og framhjáhlaup fyrir brúnastýringu og fóðurtakmörkun. Lyftarar einir og sér geta ekki komið í veg fyrir offóðrun eða rétta hliðarskráningu.
Stillingar sviðsverkfæraskiptu framsækinni aðgerð í aðskildar stöðvar á einstökum deyjasettum. Hver stöð fær stakt eyðublað frekar en samfellda ræmu, sem útilokar algjörlega áskoranir um fóðrun ræma. Viðskiptin-eru verulega minni afköst, hærri meðhöndlunarkostnaður og flóknari hlutaflutningsaðferðir á milli þrepa.
Áhrif á fínstillingu strimlaskipulags og minnkun ruslsins
Sérhver strimlastjórnunaraðferð hefur áhrif á hversu mikið efni endar sem nothæfir hlutar á móti rusl. Hjáveituhak fjarlægja litla staka snigla frá burðarbrúninni og bæta fyrirsjáanlegum ruslahluta við hvert högg. Þetta rusl er í lágmarki, venjulega nokkrir fermillímetrar á hvert hak, og vel þess virði að áreiðanleiki fóðursins er.
Hliðarskerar mynda meira rusl á hvert högg vegna þess að þeir klippa alla ræmubrúnina stöðugt. Ef efniskostnaður þinn er hár eða rúmfræði hlutar þíns ýtir nú þegar við efnisnýtingarmörkum getur þessi auka kantklipping breytt hagkerfinu á óhagstæðan hátt. Aftur á móti, ef spólan þín sem kemur inn er með léleg brún gæði, getur brotið frá hliðarskurðinum verið óhjákvæmilegt, burtséð frá því.
Venjuleg burðarefni án haka framleiða núll auka rusl frá stjórnunaraðferðinni sjálfri, en misfóðrunartilvikin sem þeir bjóða upp á mynda mun meiri úrgang í höfnuðum hlutum og niður í miðbæ. "Sparnaðurinn" við að útrýma hak rusl er blekking ef höfnunarhlutfall þitt hækkar jafnvel aðeins.
Taflan hér að neðan setur þessar-viðskipti hlið við hlið til að fá skjót viðmið:
| Eftirlitsaðferð | Skráningarnákvæmni | Áhrif rusl | Flókið verkfæri | Besta-Fit forritið |
|---|---|---|---|---|
| Hjáleiða hak + Pilot Pins | Hátt. Gróft stopp kemur í veg fyrir offóðrun; flugmenn veita fína X-Y staðsetningu innan 0,001 tommu. | Lágt. Litlir stakir sniglar í hvert högg; fyrirsjáanlegt og viðráðanlegt. | Í meðallagi. Krefst hakgata, stöðvunarblokkar og útkastsleiðs snigls auk flugmanna. | Multi-framsækin mót með mótunaraðgerðum, háum-hraðaframleiðslu, þröngum vikmörkum. |
| Pilot Pins Alone | Hátt fyrir fína staðsetningu, en viðkvæmt fyrir uppsöfnuðum fóðrunarvillum og ofhleðslu flugstjóra. | Engin frá stjórnunaraðferðinni sjálfri; meiri hætta á misfóðrun-tengt rusl. | Lágt. Aðeins hefðbundinn stýribúnaður. | Einföld tæmandi eða gatamót án mótunar; stutt-keyrslu eða lághraða-forrit. |
| Hliðarklippur + Pilot Pins | Hátt. Ferskur-skorinn brún veitir hreina stöðvunarviðmiðun; flugmenn sjá um fína staðsetningu. | Í meðallagi. Samfelld kantklippingarborði bætir við áframhaldandi ruslmagni. | Í meðallagi til hátt. Hliðarskeraverkfæri auk stjórnun og förgun ruslborða. | Deys hlaupandi spólu með óáreiðanlegum brún gæðum; forrit sem þurfa sanna ræmubreidd. |
| Venjulegur burðarbúnaður (engin hak) | Fer algjörlega eftir nákvæmni fóðrunar og leiðréttingargetu flugmanns. | Ekkert frá aðferðinni sjálfri; aukin hætta á fóðrun eykur höfnun hluta. | Lágt. Engin viðbótarverkfæri umfram stýribrautir og flugvélar. | Mjög einföld flateyðing án mótunar; hlutar með litla-áhættu þar sem þolanlegt er að misfóðra einstaka sinnum. |
| Lyftakerfi (lóðrétt stjórn) | Tekur aðeins á milli Z-áss; engin hliðar- eða straumstýring-. | Ekkert frá lyfturum; verður að para saman við aðra aðferð við fóðurstýringu. | Í meðallagi. Fjaðrir eða loftlyftir, samhæfing tímasetningar og fóðursleppingar. | Deyjur með mótuðum einkennum sem ná fyrir neðan ræmuplan; alltaf notað við hlið flugmanna og hak. |
| Stage Tooling (aðskildar stöðvar) | Hátt á hverja stöð, en flutningsnákvæmni milli stöðva kynnir nýjar breytur. | Breytilegt. Ekkert rusl frá flutningsaðilum, en auðmeðhöndlun og flutningur getur myndað höfnun. | Hátt. Mörg teygjusett, flutningsbúnaður, aðskilin þrýstihögg í hverri aðgerð. | Mjög flóknir hlutar sem ekki er hægt að framleiða í einni framsækinni ræmu; lágt-til-meðal hljóðstyrk. |
Í flestum framleiðsluumhverfum skilar framhjáhlaups- og stýripinnasamsetningin besta jafnvægi á nákvæmni, ruslstjórnun og viðhaldshæfni. Hliðarskerar eru rökréttur valkostur þegar ástand brún er vandamál. Lyftarar bæta við frekar en að skipta um hak-stýringu. Og sviðsverkfæri er allt önnur hugmyndafræði, frátekin fyrir hluta sem rúmfræði þeirra getur einfaldlega ekki farið í gegnum eina ræmu.
Hagræðing ræmaútlits þýðir að lokum að velja stjórnunaraðferðina sem lágmarkar heildarkostnað, ekki bara efniskostnað. Nokkrir fermetrar aukalega af hakafgangi fyrir hvert högg er hverfandi miðað við niður í miðbæ, viðgerð á deyja og gæða höfnun sem stafar af ófullnægjandi ræmaeftirliti. Raunverulegur sparnaður kemur frá því að byggja rétta samsetningu stýrieiginleika inn í stimplunartækið og deyja frá upphafi, frekar en að endurnýja það eftir að fóðrunarvandamál koma upp í framleiðslu.
Sem sagt, ekki öll efni bregðast á sama hátt við þessum eftirlitsaðferðum. Þykkt, hörku og sveigjanleiki ræmunnar breyta í grundvallaratriðum hvernig burðarefnið hegðar sér undir álagi á fóðri og hvernig hakbrúnir hafa samskipti við efnið við klippingu og framgang.
Efnis-Sérstök hliðsjónahönnunarhugsanir
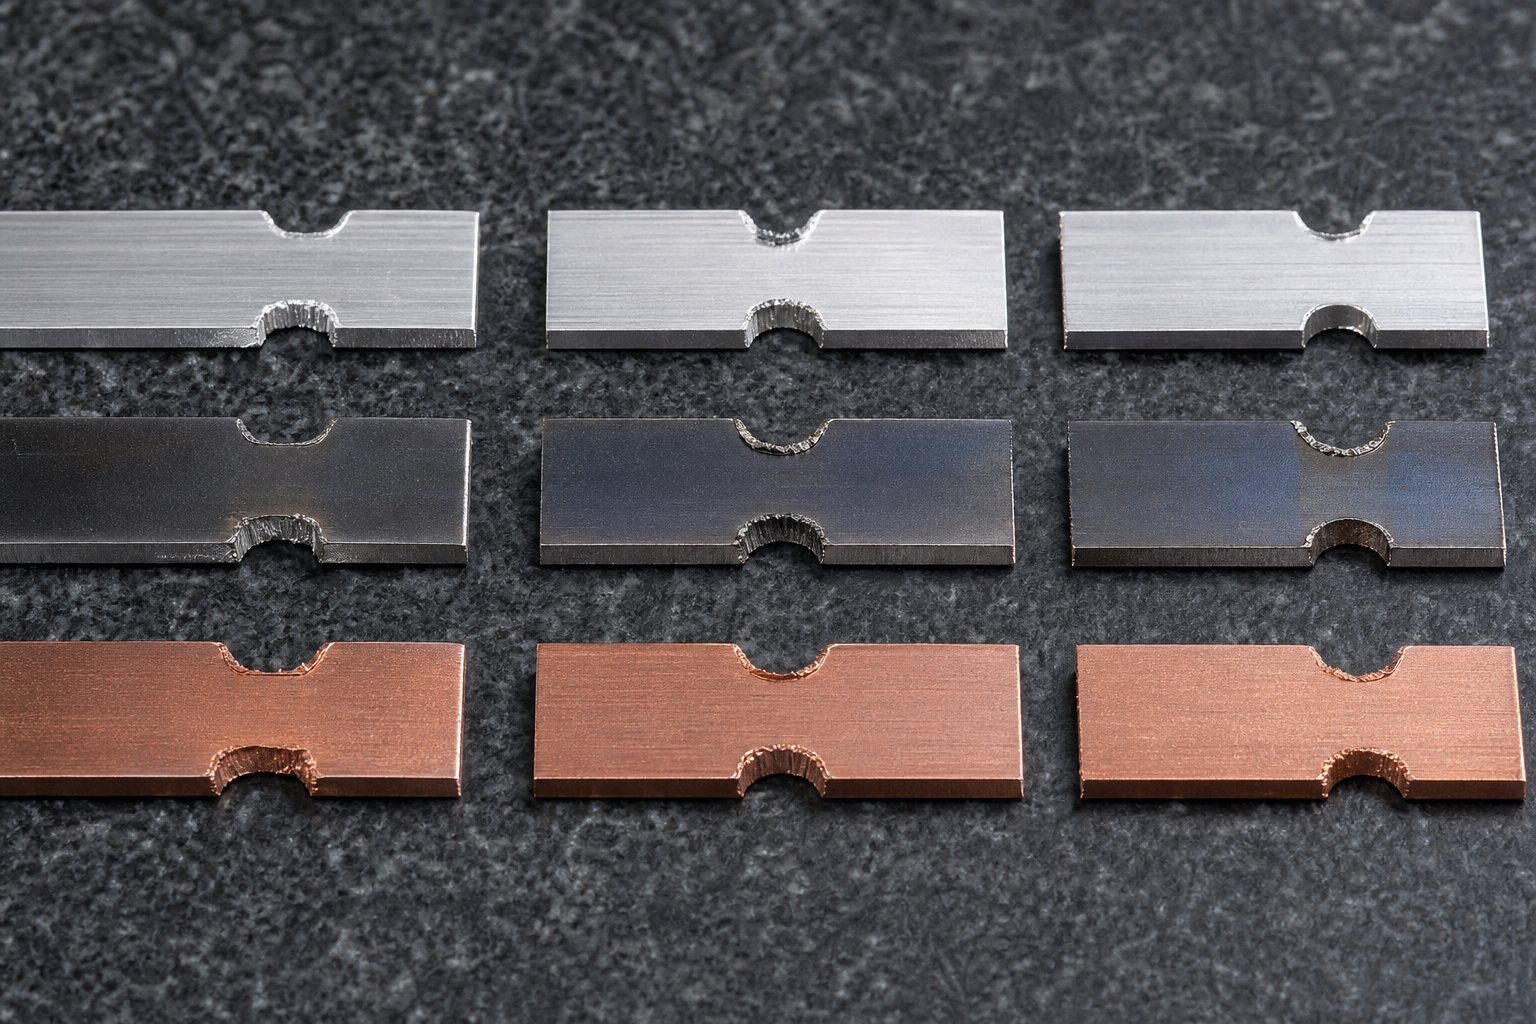
Hjáveituhak sem virkar fullkomlega í 1,0 mm köldu-valsuðu stáli getur sprungið burðarbúnaðinn, slegið á kýlið eða skemmt yfirborðsáferð þegar skipt er yfir í ál eða há-blendi. Efniseiginleikar hafa ekki bara áhrif á mótunarstöðvar. Þeir segja til um hvernig hakið sjálft hegðar sér við klippingu, hvernig burðarefnið sem eftir er meðhöndlar fóðrunarálag og hvernig hakbrúnirnar halda sér yfir þúsundir pressunarlota. Að meðhöndla hakhönnun sem efni-óháð er ein fljótlegasta leiðin til framleiðsluvandamála við stimplun úr málmplötum.
Hvernig ræmaþykkt hefur áhrif á hakkdýpt og -breidd
Þykkt ræmunnar er eina beinasta breytan sem hefur áhrif á rúmfræði hliðarhaksins. Þykkara efni krefst dýpri skurðar til að hreinsa mótaða eiginleika sem ná náttúrulega lengra fyrir neðan eða fyrir ofan ræmuplanið. 0,5 mm beygja í 0,4 mm stokki framleiðir hóflega hæð. Sama beygjuhornið í 2,0 mm efni skapar myndað útskot fjórum til fimm sinnum hærra og krefst hlutfallslega dýpri léttir.
Þykkt stjórnar einnig hversu mikill styrkleiki burðarefnisins er eftir eftir að hakið er skorið. 10 mm djúpt hak í 15 mm breiðum burðarefni skilur eftir sig 5 mm af brúarefni. Í þunnu efni (undir 0,8 mm) hefur sú brú mjög lítið þversniðsflatarmál og getur sveigst eða rifnað við fóðrunarspennu. Í þykkari stimpluðum stálræmum yfir 2,0 mm heldur sama 5 mm brúin nægum hlutastuðul til að takast á við framleiðsluálag á þægilegan hátt.
Breidd hegðar sér svipað. Þykkari ræmur þurfa breiðari skurðop vegna þess að myndaðir eiginleikar taka meira línulegt pláss meðfram fóðurstefnunni. Sniglurinn sem er framleiddur úr breiðari, dýpri hak í þykku efni er einnig þyngri og erfiðara að kasta honum út. Deyjahönnuðir sem vinna með stálstimplunarmótum fyrir þungar-stærðir bæta oft við lofttæmi eða jákvæðri loftblástur til að tryggja að sniglarnir hreinsi teninginn frekar en að staflast inn í snigilholið.
Hörku efnis og sveigjanleika Áhrif á hakkrúmfræði
Harka og sveigjanleiki stjórna því sem gerist við skurðbrúnir og horn eftir skurð. Mjúk, sveigjanleg efni eins og kopar og glaðað ál afmyndast plast í kringum hakið án þess að sprunga. Hörð, -lítil sveigjanleg efni einbeita sér að álagi við hvöss horn og geta komið af stað ör-sprungum sem breiðast út við hringlaga fóðurálag.
Hér er hvernig mismunandi efnisflokkar bregðast við rúmfræði hliðarhaksins:
- Lítið-kolefnisstál (CRS, 1008/1010)- Þolir vel skarpa V-hak og rétthyrnd rúmfræði. Góð sveigjanleiki gerir kleift að endurdreifa streitu í hornum. Miðlungs afturhlaup þýðir að mótaðir eiginleikar halda lögun sinni fyrirsjáanlega, þannig að útreikningar á hakúthreinsun eru einfaldir. Þetta er grunnefni fyrir flestar stálplötustimplunarhönnun.
- Há-styrkt stál (HSLA, DP, AHSS)- Hærri hörku þýðir að hakkstöngin slitna hraðar og skurðarkraftar aukast. Minnkuð sveigjanleiki gerir skörp innan horna hættuleg. Rétthyrnd hak í þessum efnum þurfa hornradíus að minnsta kosti 1,0 til 1,5 sinnum ræmaþykkt til að koma í veg fyrir þreytusprungur á burðarbrúninni. Springback er umtalsvert meira, þannig að myndaðir eiginleikar geta skotið lengra en að nafninu til, sem krefst aukinnar úthreinsunar dýpt í hakinu.
- Álblöndur (3003, 5052, 6061)- Mjúk skapgerð myndast og klippist auðveldlega en hefur tilhneigingu til að malla gegn höggum úr verkfærastáli. Álstimplunarferlið krefst fágaðra gatafleta eða húðaðra verkfæra (TiN, DLC) til að koma í veg fyrir efnisuppsöfnun á hakstöngbrúnum. Ál vinnur einnig-harðnar við afskornar brúnir, sem getur gert burðarefnið stökkt í haksvæðinu eftir endurteknar álagslotur. U-hakprófílar með rausnarlegum radíum draga úr þessari hættu. Málblöndur eins og 6061-T6 eru harðari en minna sveigjanlegar, hegða sér meira eins og hástyrkt stál hvað varðar sprungunæmi í hakhornum.
- Kopar og koparblendi- Frábær sveigjanleiki en tilhneigingu til að herða í miklum-ferlum. Hjáveituskor í koparrönd skila sér venjulega vel með hvaða rúmfræði sem er, þó að mýkt efnisins þýði að burkmyndun við skurðbrúnina sé meira áberandi. Þéttari kýla-til-bils (um það bil 5 til 7 prósent af þykkt á hverri hlið) hjálpa til við að stjórna burthæð.
- Ryðfrítt stál (300 og 400 röð)- Austenitískar einkunnir (304, 316) virka-harðnað harðlega við klippingu. Skorbrúnin verður umtalsvert harðari en móðurefnið, sem getur leitt til sprungna ef burðarefnið beygir sig ítrekað yfir lyftara. Ferrític og martensitic gráður eru minna tilhneigingu til að herða en hafa minni sveigjanleika, sem gerir þau viðkvæm fyrir álagsstyrk við skarpar hornhorn.
Efnisspringur á skilið sérstaka athygli. Jafnt í álstimplunarferlinu og há-stáli, þýðir afturhvarf að mótaðir eiginleikar haldast ekki nákvæmlega þar sem kýlið setti þá. Beygja sem ætlað er að standa 3 mm fyrir neðan ræmuplanið getur sprungið aftur í 2,5 mm eða þrýst út í 3,3 mm, allt eftir flutningsstyrk efnisins. Hakdýpt verður að gera grein fyrir þessari vörpun í versta-tilviki, ekki bara nafnvíddinni.
Vinnuherðing við hakkbrúnirnar er lúmskari mál sem kemur upp á yfirborðið með tímanum frekar en strax. Hvert þrýstihögg örlítið kalt-vinnur skurðbrúnina á hakinu. Í efnum eins og ryðfríu stáli og ákveðnum álblöndur gerir þessi uppsafnaða herðing að lokum brúnina brothætta. Þegar burðarræman beygir sig yfir lyftara á þessu hertu svæði myndast ör-sprungur og vaxa þar til burðarefnið brotnar á miðri-gangi. Með því að velja U-hak eða rétthyrnd snið með ríkulegum radíus dreifir beygjuálaginu yfir stærra svæði og seinkar þessari bilunarham.
Sérstök atriði varðandi húðuð og-hástyrk efni
Stimpluð málmplata berast í auknum mæli með for-áleitri húðun: galvaniseruðu sinklögum, for-máluðu yfirborði eða lífrænum filmum sem eru sett á áður en stimplun er sett á. Þessi húðun bætir við þvingun sem ber málmur gerir ekki. Skurðskurðaraðgerðin klippist í gegnum húðunina á skurðbrúninni og afhjúpar grunnmálm. Mikilvægara er, þegar ræman nærst í gegnum dúfuna, geta hráu hakbrúnirnar skafað að stýrisbrautum og stöðvunarkubbum, og myndað lagarrusl sem mengar steypuna.
Fyrir galvaniseruðu og galvanhúðað stál sem er algengt í bílaframleiðslu er sinkflögnun við hakkbrúnir þekkt vandamál. Sinklagið er brothætt miðað við undirlagið og hefur tilhneigingu til að sprunga og flagna frá klipptu brúninni. Þessar sink agnir flytjast inn í myndunarstöðvar og valda yfirborðsgöllum á fullbúnum hlutum. Aðferðir til að stjórna þessu eru:
- Notkun örlítið stærri kýla-til að-deyja (8 til 12 prósent á hlið) til að framleiða hreinni klippingu með minna brot á húðun.
- Bæta við loftblásturs-af stöðvum neðan við hnífstöngina til að hreinsa lausar húðagnir áður en þær ná myndunarsvæðum.
- Velja hak rúmfræði sem lágmarkar heildar klippt ummál. Eitt breitt hak skapar minni skurðbrún en tvær mjóar skorur sem veita sama úthreinsunarrúmmál.
Formálaðar eða lagskiptar ræmur eru annað áhyggjuefni. Hakbrúnin sjálf er ekki vandamálið. Frekar, hvers kyns burst eða upphækkað efni við skurðbrúnina geta rispað málað yfirborð aðliggjandi ræma umbúðir á spólunni eða skemmt húðina við snertingu lyftarans. Burr-frjáls hakskurður í þessum efnum krefst hágæða kýla-til-stýringar og tíðar gataviðhalds til að halda skurðbrúnunum skörpum.
Há-styrkur efni yfir 980 MPa togstyrk þrýsti hak gataverkfæri til hins ýtrasta. Skurkrafturinn á hverja lengdareiningu á ummáli haksins eykst nokkurn veginn í réttu hlutfalli við togstyrk efnisins. Slípun sem endist í 500.000 höggum í mildu stáli gæti þurft að slípa aftur eftir 150.000 högg í tvífasa 980 stáli. Meyjahönnuðir bæta upp með því að nota hágæða verkfærastál (duftmálmvinnslueinkunn eins og CPM-10V eða karbíðinnlegg) fyrir hakkstöng í þessum forritum og með því að einfalda skurðarrúmfræði til að draga úr heildarummáli skurðar og einbeittum álagspunktum.
Þessir efnislegu-sértæku þættir eru ekki til í einangrun. Þeir hafa samskipti við framleiðsluhraða, smurvalkosti og viðhaldsáætlanir til að ákvarða raunverulegan-afköst í heiminum. Þegar framhjáhlaup byrjar að valda vandræðum á pressugólfinu, rekur grunnorsökin oft til einhverrar af þessum efnissamskiptum frekar en grundvallarhönnunargalla.
Úrræðaleit hjá framhjáhaldsvandamálum í framleiðslu
Þegar framhjáhlaup byrjar að haga sér illa á pressugólfinu, taka rekstraraðilar oft eftir einkennunum löngu áður en þeir bera kennsl á orsökina. Burrs birtast á fullunnum hlutum. Sniglar ríða aftur upp í teninginn. Röndin misskrást þó að hak rúmfræðin líti vel út á pappír. Þessar bilanir gerast sjaldan í einangrun. Eins og framsæknar rannsóknir á bilanaleit á skurði staðfesta, eru vaxvöxtur, dráttur sniglanna og óstöðugleiki í fóðrun oft einkenni sömu undirliggjandi slitframvindu frekar en aðskilda galla. Að skilja undirrót hvers einkennis er það sem skilur skyndilausn frá endurteknum höfuðverk í hvers kyns nákvæmri stimplunaraðgerð.
Algengar framhjáhaldshamur og rótarástæður
Ímyndaðu þér stimplunartöppusettið þitt keyrandi á fullum hraða og myndar skyndilega misstaðsett göt á stöð fimm. Fyrsta eðlishvöt þín gæti verið að athuga stýripinna eða tímasetningu fóðrunar. En ef framhjáhlaupsstöngin hefur slitnað ójafnt hefur stöðvunarviðmiðunin sem það skapar færst til. Röndin snertir enn stöðvunarblokkina, en snertipunkturinn er ekki lengur ferningur, sem gerir ræmunni kleift að skekkast aðeins áður en flugmenn taka þátt. Þessi litla hornvilla margfaldast yfir hverja niðurstreymisstöð.
Þetta er ein af minna augljósu bilunarstillingunum. Aðrir eru sýnilegri en jafnvel skaðlegir. Hér eru helstu einkennin sem rekstraraðilar lenda í og undirrót hvers og eins:
Strip rangskráning þrátt fyrir hak viðveru.Hakið er til og snertir stoppið, en samt sýna hlutar staðsetningarsvif. Rót orsakir eru slitnar eða rifnar hnífskantar sem valda ósamræmi kerfunnar, stöðvunarblokk með slitnu snertifleti eða uppsöfnun sniglasusa á stöðvunarfletinum. Í hverju tilviki hefur viðmiðunarrúmfræðin rýrnað þótt kerfið virðist virka. Leiðréttingaraðgerðin er að skoða hakkstöngbrúnina með stækkun, mæla snertiflet stoppblokkarinnar fyrir slit og hreinsa allt uppsafnað rusl úr stöðvunarvasanum.
Ótímabært slit á hak.Kýlið dofnar eða flísar hraðar en búist var við fyrir efni og rúmmál. Þetta á oft rætur að rekja til ófullnægjandi kýla-til-úthreinsunar, sem eykur klippikraftinn og framleiðir hita við fremstu brún. Að nota há-styrk efni án þess að uppfæra í hágæða stimplunarstál (duftmálmvinnslueinkunn eins og CPM-10V eða M4) flýtir fyrir þessu vandamáli. Leiðréttingaraðgerðir fela í sér að sannreyna úthreinsun á hverri hlið gegn efnisþykkt, uppfæra kýlaefni fyrir krefjandi notkun og bera á TiN eða TiAlN húðun til að draga úr núningi.
Brot á burðarræmu á hakstöðum.Röndin brotnar á haksvæðinu við fóðrun og stöðvar framleiðslu. Þessi bilun bendir til þess að annaðhvort of mikil hakdýpt eyðir of mikilli breidd burðarefnis, vinnuherðingu við hakbrúnina vegna endurtekinnar sveigju yfir lyftara, eða skörp horn að innan sem virka sem streituhækkun í efnum með litla-seignleika. Lagfæringin felur í sér að endurskoða hakdýpt miðað við breidd burðarefnis (heldur undir 60 til 70 prósent), bæta við hornradíusum eða skipta yfir í U-haksnið sem dreifir streitu jafnari.
Sniglatog og burrmyndun við hakbrúnir
Sniglar draga og framhjá hak Burramyndun við stimplun eru tvö af algengustu -til-vandamálum sem rekstraraðilar glíma við með hakverkfæri. Þeir eru náskyldir vegna þess að báðir stafa af því hvernig kýlan hefur samskipti við efnið við klippingu og afturköllun.
Sniglatog á sér stað þegar skorinn snigill festist við höggflötinn á meðan á högginu stendur og ríður til baka inn í teningaholið. Í næsta höggi getur þessi snigill fest sig á milli kýla og ræmur, sem veldur tvöföldu-höggi eða skaða. Undirliggjandi aflfræði felur í sér lofttæmisþrýsting á milli kýla og snigils, ásamt yfirborðsgrófleika eða olíufilmu á kýlunni sem eykur viðloðun. Slitin kýla með örlítið íhvolf andlit versna tómarúmsáhrifin. Leiðréttingaraðferðir fela í sér að bæta við lofttæmisrof við kýlaflötinn, setja upp gorma-hlaðna sniglaútkastara, ganga úr skugga um að teygjuopið leyfi sniglum að falla frjálslega og tryggja að loftblásturskerfi séu virk og rétt tímasett.
Burramyndun á brúnum haksins myndast þegar kýlið dofnar. Skörp kýla framleiðir hreina klippingu með lágmarks veltu. Þegar brúnin slitnar rifnar efnið frekar en að klippast hreint og skilur eftir sig upphækkaða burst á brún ræmunnar. Það bur dregur síðan að stýrisbrautum og stöðvunarblokkum, eykur fóðrunarviðnám og flýtir fyrir sliti á öðrum málmstimplunarverkfærum og deyjum niðurstreymis. Thesamband milli úthreinsunar og endingartíma verkfæraer mikilvægt hér: vísvitandi útfært bil á milli kýla og móts dregur úr afnámskrafti á meðan lengja endingu verkfæra og bæta brún gæði.
Helstu leiðréttingaraðgerðir fyrir burstýringu eru að viðhalda skerpu höggs með áætlaðri endurslípun, sannreyna að úthreinsun kýla-til-stúfsins hafi ekki breyst vegna slits eða misjöfnunar, og staðfesta að stimplunarstálflokkur sé viðeigandi fyrir framleiðslumagn og efnishörku.
Notch slitmynstur og viðhaldsbil
Framhjáhjáhaldsstungur slitna í fyrirsjáanlegu mynstri sem, þegar þú þekkir þau, segir þér nákvæmlega hvað er að fara úrskeiðis í teningnum. Rúnnun á brúnum er algengasta mynstrið: skarpa skurðbrúnin þróar smám saman radíus sem eykur burthæð og skurðkraft. Hornaflögun kemur fram í harðari efnum þar sem höggálag fer yfir seigleika kýlaefnisins. Andlitsslit (íhvolf dæld á kýlaoddinum) myndast við endurtekna snertingu sniglanna og stuðlar beint að því að snigla togar.
Hversu oft ættir þú að skerpa? Það er ekkert algilt svar. Eins og Wilson Tool International bendir á er viðhald verkfæra eins einstakt og forritið sjálft, þar sem aldur, efnisgerð, hraði og smurning hafa áhrif á áætlunina. Að bíða þar til sjáanlegar burr birtast þýðir að slitið hefur þegar gengið of langt. Áreiðanlegasta aðferðin við nákvæma stimplunaraðgerðir er að koma á skerpubili sem byggist á höggfjölda frekar en sjónrænni skoðun eingöngu.
Hagnýtur upphafsrammi:
- Milt stál undir 1,0 mm: endurslípið hakkstöng á 200.000 til 300.000 höggum
- Ryðfrítt stál eða HSLA: endurslípið á 80.000 til 150.000 höggum
- Ál (gallandi-viðkvæmt): athugaðu á hverjum 100.000 höggum fyrir efnisuppsöfnun; mala aftur eftir þörfum
- Húðuð efni (galvanhúðuð, for-máluð): athugaðu á 150.000 höggum með tilliti til húðunarrusssöfnunar á kýlaflötum
Þessi millibil eru upphafspunktar. Raunverulegar tölur þínar ráðast af pressuhraða, smurvirkni og sérstöku stimplunarstáli sem notað er fyrir kýluna. Að rekja burthæð með einföldum vasamæli með reglulegu millibili gerir þér kleift að stilla inn ákjósanlegasta endurslípunarferilinn fyrir tiltekna notkun þína.
Taflan hér að neðan skipuleggur algengustu framhjáhaldsvandamálin í fljótlegt-viðmiðunarfylki fyrir prentara og viðhaldsfólk:
| Einkenni | Líkleg rót | Aðgerð til úrbóta |
|---|---|---|
| Óhófleg burst á brúnum haksins | Daufur kýlabrún; ófullnægjandi kýla-til-að deyja út; kýla misskipting | Endurmala kýla; sannreyna og leiðrétta úthreinsun; athugaðu stillingu kýla í festingunni |
| Snigl að draga (snigl ríður upp með kýli) | Tómarúm á milli kýla og snigls; slitið íhvolft kýla andlit; ófullnægjandi útkast af sniglum | Bættu við tómarúmslosunargrópi; endurslípa flatt kýla andlit; setja upp fjaðrakast eða loftblástur |
| Strip rangskráning á downstream stöðvum | Slitið hakgat sem framleiðir ósamræmi rúmfræði; stöðva blokk andlit klæðast; rusl á stöðvunarfleti | Skoðaðu og slípðu hakstöngina aftur; endurnýja eða skipta um stöðvunarblokk; hreinn stöðvunarvasi |
| Ótímabært hakkstöng brot | Ófullnægjandi úthreinsun; kýlaefni of brothætt til notkunar; óhófleg breyting á þykkt ræmunnar | Auka úthreinsun; uppfærsla í harðara höggstál eða karbíð; sannreyna komandi spólu forskriftir |
| Brot á burðarræmu á skurðsvæði | Hakdýpt fer yfir öruggt hlutfall breiddar burðarefnis; skörp horn í efni með litla-seignleika; vinnuherðing frá endurteknum lyftingum | Dragðu úr hakdýpt eða breikkaðu burðarbúnaðinn; bæta við hornradíum; skipta yfir í U-notch prófíl |
| Hakksnigli staflað í skurðaropinu | Sluggat of lítið eða misjafnt; truflun snigla frá rúmfræði aðliggjandi stöðvar; enginn jákvæður útkastunarbúnaður | Stækkaðu og stilltu sniglaholu; sannreyna að slóð sniglanna sé óhindrað; bæta við loftblástur eða þyngdarrennu |
| Ósamræmi hakdýpt (breytilegt frá höggi til höggs) | Losun á kýlahaldi; deyja blokk uppgjör; ýttu á lokun hæðarsvif | Endur-togfesti; sannreyndu sæti fyrir deyjablokk; athugaðu og endurstilltu þrýstingslokahæð |
Fyrir verslanir með mikla-framleiðslu,Sérsniðnar stimplunarlausnir YICENtakast á við margar af þessum bilunarstillingum á hönnunarstigi með því að tilgreina fínstillt kýlaefni, úthreinsunargildi og útkastsleiðir fyrir snigl sem eru sérsniðnar að forritinu. Fyrirbyggjandi hönnunarákvarðanir koma í veg fyrir endurtekin viðhaldsvandamál sem eyða tíma stjórnanda meðan á framleiðslu stendur.
Með því að þekkja þessi bilunarmynstur snemma og bregðast við þeim heldur stimplunarsettinu þínu afkastamikið. En stærri spurningin er enn: þarf sérhver framsækinn deyja í raun og veru framhjáhjúp, eða eru aðstæður þar sem óhætt er að sleppa þeim? Sú ákvörðun fer eftir flóknum hluta, pressutækni og sérstökum kröfum um ræmastjórnun umsóknarinnar þinnar.
Hvenær á að nota framhjáhvarf og ganga í samstarfi við hönnunarsérfræðinga
Ekki hver framsækin tening krefst framhjáhalds. Flatur eyðandi teningur sem keyrir einfaldar jaðarskurðir á hóflegum hraða stendur frammi fyrir allt öðrum ræmustjórnunaráskorunum en 20 stöðva bílastimplunarmót með djúpdrætti, mörgum beygjum og þröngum vikmörkum á stimpuðum málmhlutum. Ákvörðunin um að taka með eða sleppa framhjáhlaupum ætti að fylgja skýrum verkfræðilegum rökum frekar en vana eða forsendu.
Ákvörðunarrammi fyrir þegar framhjáhlaup er krafist
Hugsaðu um framhjáhaldsþörf sem litróf sem knúið er áfram af fjórum þáttum: flókið hluta, myndunardýpt, framleiðsluhraða og ástand efnis sem kemur inn. Þegar margir þættir samræmast í átt að efri enda þess litrófs, verða framhjáhlaup nauðsynleg. Þegar allir þættir sitja í lægsta kantinum geturðu örugglega sleppt þeim.
Tilvik þar sem venjulega er krafist framhjáhalds:
- Multi-stöðva framsækin deyja með mótunaraðgerðum- Sérhver teningur sem beygir, dregur eða upphleyptar efni á millistöðvum skapar eiginleika sem verða að hreinsa niður straumverkfæri meðan á fóðrun stendur. Hjáveituhak veita hliðarléttir sem þessir eiginleikar þurfa að fara framhjá án truflana.
- Hár-framleiðsla yfir 150 höggum á mínútu- Á hraða myndast jafnvel lítil ósamræmi í fóðrun hratt. Vélræna stöðvunin sem fylgir framhjáhlaupi kemur í veg fyrir uppsafnaða fóðurskekkju sem flugmenn geta ekki einir gleypt án þess að slitast hratt.
- Breitt spóluefni eða þungt mál- Breiðari og þykkari ræmur bera meiri skriðþunga meðan á fóðrun stendur og erfiðara er að stöðva þær nákvæmlega. Tregða þungra ræma gerir offóðrun líklegri og stakur offóðrunaratburður í þykku efni snertir af nægum krafti til að skemma deyjahluta.
- Spóla með þekktum brún camber vandamálum- Efni frá ákveðnum skurðuppsprettum berst með áberandi brúnbylgju. Eins og Art Hedrick bendir á, skera framhjáhvarf beina viðmiðunarbrún sem fjarlægir alvarlega hnúð og gerir mjúka fóðrun óháð aðkomu spólunnar.
- Deyr þar sem færnistig stjórnanda er mismunandi- Í verslunum þar sem starfsmannavelta tíðar uppsetningar, veitir vélrænni ofmatarvörn hjá framhjáhlaupi öryggisnet sem engin rafræn deyjavörn getur komið í stað ef framhjá skynjara er farið eða rangt stillt við uppsetningu.
Tilvik þar sem óhætt er að sleppa framhjáhlaupum:
- Einfaldar flatar teygjur eða göt sem myndast ekki- Ef sérhver stöð framkvæmir aðeins með-þykktarskurðaraðgerðum og engir eiginleikar ná fyrir ofan eða neðan ræmuplanið, er ekkert að hreinsa og lágmarkshætta á að ræma lyftist.
- Stutt-frumgerð eða lítið-magn verkfæri- Þegar heildarframleiðslumagn helst undir 50.000 hlutum og hraðinn er ekki mikilvægur, er áhættan vegna einstaka misfóðrunar nægilega lítil til að hægt sé að stjórna því með stýripinna og gaumgæfilega uppsetningu.
- Mjór, þunnur ræmur með áreiðanlegum brúngæðum- Þunnar, mjóar ræmur eru með litla tregðu á brjósti og lágmarks camber. Matarinn getur stjórnað þeim nákvæmlega og flugmenn geta leiðrétt hvaða smávillu sem er án ofhleðslu.
Hafa framhjáhlaup með þegar teningurinn þinn hefur mótunaraðgerðir, keyrir yfir 150 SPM, notar breiðan eða þungan ræma, eða fer eftir rekstraraðilum með mismunandi reynslu. Slepptu þeim aðeins þegar hlutar eru flatir-tæmdir, rúmmál eru lág og gæðum innkomu efnis er stöðugt stjórnað.
Hvernig servó-pressutækni hefur áhrif á kröfur um framhjáhjáhald
Nútíma servó-drifnar pressur hafa endurmótað samtalið í kringum strimlastjórnun. Ólíkt hefðbundnum vélrænum pressum sem eru læstar inn í fasta sveifarlotu, bjóða servópressar upp forritanleg hrútahreyfingarsnið. Þeir geta hægt á hrútnum á meðan á fóðrunargluggum stendur, sem gefur fóðrinu meiri tíma til að koma ræmunni nákvæmlega fram. Þetta vekur sanngjarna spurningu: kemur servótækni í veg fyrir þörfina á framhjáhlaupum?
Stutta svarið er nei, en það breytir reikningnum.
Servo pressur draga úr hættu á mismat á sérstakan hátt. Breytileg-hraðasnið þeirra leyfa breiðari fóðrunarglugga á mikilvægum stöðum í högglotunni, sem gefur CNC mataranum meiri tíma til að hraða og hægja á ræmunni nákvæmlega. SemMetalForming Magazine greinir frá, servópressur þurfa kraftmikla strauma með mikilli hröðun og hraðaminnkun, og straumkerfið verður að skiptast á nákvæmum tímamerkjum við pressuna til að tryggja rétta-útgáfuröð. Þetta samhæfingarstig bætir fóðrunarnákvæmni umfram það sem hefðbundnar vélrænar pressur ná.
Hins vegar, servó tækni tekur ekki á nokkrum vandamálum sem framhjá hak leysa vélrænt:
- Edge camberer enn til í komandi spólu óháð pressugerð. Ekkert magn af servóstýringu réttir af bylgjulaga ræmubrún.
- Fyrsta-smellur skráningmeðan á uppsetningu stendur þarf samt trausta stöðvunarviðmiðun. Rafræn samstilling hjálpar ekki rekstraraðilanum að staðsetja fremstu ræmubrúnina rétt þegar nýr spólu er þræddur.
- Mynduð eiginleiki úthreinsuner enn vandamál með eðlisfræði. Servópressa gerir ekki beygðan flipa minni eða færir stálstálið út úr ræmabrautinni.
- Deyjavörn við uppsetningu- Flestar stigvaxandi skemmdir á teningum eiga sér stað í fyrstu 10 höggunum við uppsetningu teygjunnar, oft vegna þess að teygjuvörn er ekki enn tengd eða er hnekkt. Vélrænt stopp virkar óháð því hvort rafeindabúnaður er virkur.
Hagnýt áhrif servótækni á ákvarðanir um framhjáhlaup eru lítil. Þú gætir minnkað hakdýpt örlítið vegna þess að aukin fóðrunarnákvæmni dregur úr líkum á mikilli offóðrun. Þú gætir valið jákvæða skottu-og-myndað hak yfir snigl-sem myndar neikvæða spor vegna þess að hægari aðflugshraði dregur úr höggkrafti á stöðvunarblokkum. En að útrýma hak algjörlega á flóknum iðnaðar málmstimplunarmótum er enn áhættusamt jafnvel með servóstýringu. Vélræna öryggisafritið sem þeir veita kostar nánast ekkert miðað við þá vernd sem þeir veita.
Að vinna með hönnunarsérfræðingum fyrir bestu ræmurstýringu
Hönnun fyrir framhjáhlaup situr á mótum hagræðingar á ræmuskipulagi, efnishegðun, mótunarröðskipulagi og kröfur um framleiðsluhraða. Að ná öllum þessum þáttum í lagi samtímis er ekki eitthvað sem almennur-CAD rekstraraðili vinnur venjulega. Það krefst reynslu af hönnun á deyja sérstaklega í framsæknum verkfærum fyrir málmstimplunaríhluti.
Þegar þú ræður sérfræðing fyrir stimplunarmót fyrir bíla eða önnur há-flókin framsækin verkfæri ætti framhjáhaldssamtalið að eiga sér stað snemma í hönnunarferlinu, ekki eftir að ræmaútlitið er læst. Rúmfræði haksins hefur áhrif á breidd burðarefnis, sem hefur áhrif á efnisnýtingu, sem hefur áhrif á hlutakostnað. Að bíða með að taka á hak þar til eftir að mótunarröðinni er lokið knýr oft til málamiðlana: annaðhvort er burðarbúnaðurinn of þröngur fyrir rétta hakdýpt, eða staða haksins stangast á við nærliggjandi stýrisholur.
Reyndir deyjahönnuðir meta kröfur um framhjáhlaup sem hluta af upphaflegu ræmuútlitsrannsókninni. Þeir taka tillit til mótaðra eiginleikahæða á hverri stöð, efnisstökkunareiginleika, markmiðsframleiðsluhraða og tiltekinnar pressu- og fóðrunargetu í aðstöðu viðskiptavinarins. Þessi heildræna nálgun framleiðir málmstimplunarmót þar sem sérhver stjórnunaraðgerð vinnur saman frekar en að berjast um pláss.
Fyrir verkfæraverkfræðinga sem leita að sérsniðnum stimplunarlausnum sem fela í sér rétta framhjáhaldshönnun, fínstillingu ræmaskipulags og efnisflæðissjónarmið,Stimplingsdeyjalausnir YICHENveita hagnýt úrræði. Nálgun þeirra fjallar um uppbyggingu móta, íhlutaforskrift, gatahönnun og fínstillingu úthreinsunar sem samþætt kerfi frekar en einangraðar ákvarðanir. Þegar þú skoðar yfirlit yfir fyrirtæki með málmstimplunarmótum skaltu leita að samþættri hönnunaraðferð af þessu tagi. Það gefur til kynna birgir sem skilur að framhjáhlaupsárangur fer eftir öllu í kringum hann í teningunni, ekki bara rúmfræði haksins í einangrun.
Hvort sem þú ert að smíða nýjan framsækinn tening frá grunni eða leysa vandamál við fóðrun í núverandi tóli, þá eru meginreglurnar þær sömu. Skilgreindu kröfur þínar um ræmastjórnun út frá raunverulegum framleiðsluaðstæðum. Veldu hak rúmfræði og staðsetningu sem þjónar þessum kröfum án þess að skerða heilleika flutningsaðila. Og sannreyndu að allt stjórnkerfið, frá hakstoppum til stýripinna til lyftara, virki sem samræmd eining á markmiðshraða og rúmmáli. Þessi agaða nálgun er það sem skilur áreiðanlega málmstimplunarmót frá verkfærum sem berjast gegn þér í hverri framleiðslulotu.
Algengar spurningar um framhjáhlaup í stimplunarmótum
1. Hver er tilgangurinn með framhjáhaldi í framsæknum stimplunartöppum?
Hjáveituhak eru hannaðir léttirskurðir í burðarræmu framsækinna stimplunarmóta. Þeir þjóna þremur aðalhlutverkum: að koma í veg fyrir offóðrun ræma með því að búa til vélræna stöðvunarviðmiðun, veita úthreinsun þannig að myndaðir eiginleikar geti farið í gegnum síðari deyjastöðvar án truflana, og fjarlægja brúnkúlu úr spólu til að tryggja slétta fóðrun í gegnum stýrisbrautir. Án þeirra geta ræmur lyftst, sylgjist eða misfóðrað, sem getur leitt til hruns og brotahluta. Þeir vinna við hlið stýripinna, með hakinu sem sér um gróffóðurstýringu á meðan flugmenn veita fína X-Y staðsetningu.
2. Hver er munurinn á framhjáhlaupi og hallaskorum?
Hugtökin eru oft notuð til skiptis, en samhengisaðgreining er til staðar. Pitch notch vísar venjulega til hakrúmfræði sem er sérstaklega bundin við framgang tónhæðar og fyrstu-höggstýringu, sem virkar sem fast stopp sem kemur í veg fyrir offóðrun. Hjáveituhak hefur víðtækari merkingu, sem lýsir hvers kyns léttir rúmfræði sem gerir ræmuefni eða mynduðum eiginleikum kleift að fara í gegnum eða framhjá síðari stöðvum án truflana. Í mörgum framsæknum deyjum þjónar eitt hak báðum aðgerðum samtímis. Hugtökin eru mismunandi eftir svæðum og venjum fyrirtækja, þar sem verslanir í Norður-Ameríku eru aðhyllast pitch notch og alþjóðlegir birgjar nota oftar framhjáhald.
3. Hverjar eru mismunandi gerðir af framhjáhaldsgeometríum?
Fjórar aðalstillingar eru til. V-hak nota hornskurð sem hittast á punkti, bjóða upp á sjálf-miðjuvirkni og virka best í þunnu efni undir 2,0 mm. U-hak eru með geislaðri botni sem dreifir álagi jafnt, tilvalið fyrir efni sem hafa tilhneigingu til að herða. Rétthyrnd hak hámarka úthreinsunarsvæði fyrir djúpmótunarstöðvar en þurfa hornradíus til að koma í veg fyrir sprungur. Jákvæðar lansa-og-myndaskorar halda efninu með því að beygja það út úr truflunarsvæðinu frekar en að fjarlægja það, útrýma sniglum og viðhalda stífni burðarefnisins. Valið fer eftir þykkt ræmunnar, efniseiginleikum, úthreinsunarkröfum og mótunardýpt á aðliggjandi stöðvum.
4. Hversu djúpt ætti framhjáhlaupsspor að vera miðað við breidd burðarræmunnar?
Hakdýpt ætti aldrei að neyta meira en 60 til 70 prósent af breidd burðarins. Algengar upphafsleiðbeiningar setur hakdýpt á 1,5 til 2,0 sinnum þá hæð sem myndast hefur til að veita vinnuúthreinsun sem gerir grein fyrir afturhlaupi efnisins og misstillingu ræmunnar. Ef mynduð rúmfræði krefst dýpri léttir en 60-70 prósent hlutfallið leyfir, er rétta aðferðin að breikka burðarræmuna í upphaflegu útlitinu frekar en að ýta hakinu dýpra. Hástyrkt stál þolir dýpri hlutföll vegna hærri flæðistyrks, á meðan mjúkt ál eða koparblendi þurfa íhaldssamari mörk vegna þess að burðarefnið sem eftir er afmyndast auðveldara við fóðrunarálag.
5. Getur servó-pressutækni komið í veg fyrir þörfina á framhjáhlaupum?
Nei. Servo pressar draga úr hættu á misfóðrun með því að bjóða upp á forritanlega hrútahreyfingu og breiðari fóðurglugga, sem bætir nákvæmni fóðrunar umfram hefðbundnar vélrænar pressur. Hins vegar taka þeir ekki á brúnum í innkominni spólu, fyrstu-höggsskráningu við uppsetningu, líkamlega úthreinsun fyrir myndaða eiginleika eða deyjavörn meðan á mikilvægu fyrstu höggunum stendur þegar rafeindabúnaður er hugsanlega ekki virk. Servo tækni getur leyft örlítið minni hakdýpt eða hlynnt jákvæðri hakhönnun vegna minni höggkrafta, en það er enn áhættusamt að útrýma hak algjörlega á flóknum framsæknum teningum. Vélræna öryggisafritið sem þeir veita kostar nánast ekkert miðað við þá vörn sem veitt er.


