


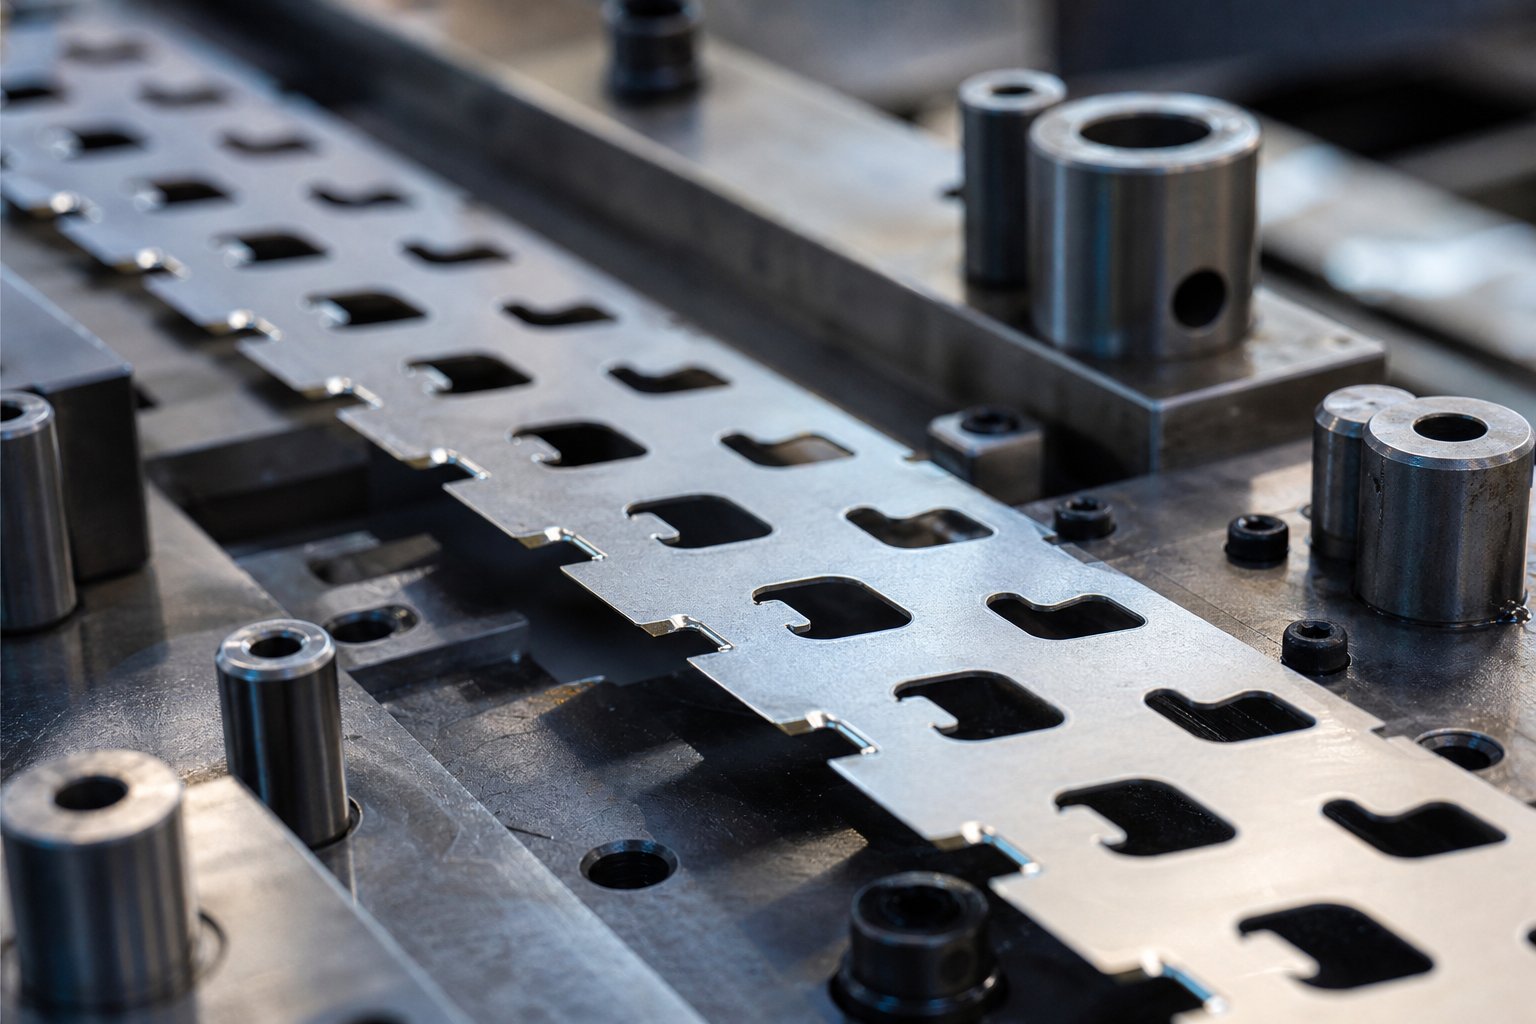
Hvað eru framhjáhökur og hvers vegna þeir skipta máli í hönnunarhönnun
Þegar þú heyrir einhvern spyrja "hvað er stimplun„Í samhengi framsækinna deyja, þá snýr svarið alltaf aftur að einum veruleika: ræma af efni færist í gegnum margar stöðvar og sérhver þáttur sem er skorinn eða myndaður á einni stöð þarf að fara örugglega í gegnum hverja stöð sem á eftir kemur.
Hvað eru framhjáhvarf í Progressive Die Strips
Hjáveituhak eru lítil, vísvitandi efnisflutningur á tilteknum stöðum meðfram burðarræmunni. Starf þeirra er einfalt: leyfðu áður eyddum, stungnum eða mynduðum svæðum á ræmunni að hreinsa deyjahluta - kýla, deyjahnappa, lyftara og mótaða rúmfræði - þegar ræman fer fram um eina hæð fram á við.
Ímyndaðu þér framsækinn stimplun með átta stöðvum. Hvert þrýstihögg færir ræmuna áfram með fastri fjarlægð. Eiginleikar sem eru búnir til á stöð tvö verða að fara líkamlega í gegnum stöðvar þrjú, fjögur, fimm og víðar án þess að rekast á verkfæri. Hjáveituskorur skera út rýmisbrautina sem gerir þetta mögulegt.
Hjáveituhak er afléttingarskurður í burðarræmu á framsæknu stimplunarmóti sem kemur í veg fyrir að áður unnar eiginleikar trufli niðurstreymisverkfæri þegar ræman nærist áfram.
Hvers vegna sérhver framsækinn deyja þarf framhjáhlaup
Grundvallarrök verkfræðinnar snúast um að koma í veg fyrir truflun. Í málmstimplun verður burðarræman - þessi aukaefni sem heldur hlutum saman þegar þeir ferðast frá stöð til stöðvar - að haldast í góðu formi á meðan það berst hreint í gegnum hverja deyjastöð. Án framhjáhlaupa rekst ræman á kýla eða mótaða rúmfræði á aðliggjandi stöðvum, sem veldur því að fóðrun misfarist, beygist, togar snigli eða beinlínis skemmdir á teygjunni.
Einföld stimplun skilgreining á vandamálinu: ræma fer áfram, áður unnið efni fer inn í rýmið sem virkt verkfæri taka og eitthvað brotnar. Tilgangurinn með framhjáhlaupum í stimplunarmótum er að útrýma þeim árekstri áður en hann hefst.
SemArt Hedrick segir í The Fabricator, léleg strimlafóðrun í framsæknum deyjum leiðir til deyja og pressuskemmda, rusl, öryggishættu og niður í miðbæ. Hjáveituhak eru eitt af aðalhönnunarverkfærunum sem koma í veg fyrir þessar bilanir á ræmaútlitsstigi - löngu áður en teningurinn keyrir í framleiðslu.
Hvað er málmstimplun án áreiðanlegrar ræmaframvindu? Það er rusl, endurvinnsla og biluð verkfæri. Með því að fá framhjáhöndunarhönnun strax í upphafi kemur í veg fyrir flokk vandamála sem engin magn af pressustillingum getur lagað eftir á.
Hvernig hjáveituhak stjórna framvindu ræma í framsæknum deyjum
Sérhver framsækin tening starfar á einni meginreglu sem ekki er-viðsemjanleg: ræman færist fram á við í fastri fjarlægð - hæðina - og sérhver hluti sem þegar hefur verið skorinn eða myndaður verður að fara í gegnum hverja niðurstreymisstöð án þess að snerta neitt. Themálm stimplun ferlitreystir á þann takt. Þegar þú brýtur það, brýtur þú teninginn.
Hjáveituhak eru vélbúnaðurinn sem heldur þessum takti ósnortnum. Þeir fjarlægja efni af burðarræmunni á nákvæmum stöðum þannig að áður unnin rúmfræði hreinsar verkfæri neðanstreymis. Rökfræðin er einföld, en framkvæmdin krefst nákvæmrar greiningar á verkfæraumslagi hverrar stöðvar miðað við ferðaleið ræmunnar.
Strip Feed Mechanics og Stöðvarhreinsun
Í stimplunarferlinu færir spólumatarinn ræmuna fram um nákvæmlega eina hæðarfjarlægð fyrir hvert pressuslag. Sú hæð er fjarlægðin frá miðju-til-miðju milli aðliggjandi hluta í ræmuútlitinu. Í hvert sinn sem ræman vísar áfram, færist sérhver hluti uppstreymis - stýrisgöt, tæmd op, myndaðir flipar, dregnir bollar - einni stöð nær útganginum.
Hér er mikilvægi punkturinn: myndaður eiginleiki sem búinn er til á stöð þrjú mun líkamlega taka pláss á stöð fjögur við næsta þrýstihögg, stöð fimm á högginu eftir það, og svo framvegis. Ef einhver niðurstreymisstöð er með kýla, deyjahnapp eða lyftara sem tekur sama lóðrétta eða hliðarrými og þessi andstreymishluti getur ræman ekki borist í gegn án áreksturs.
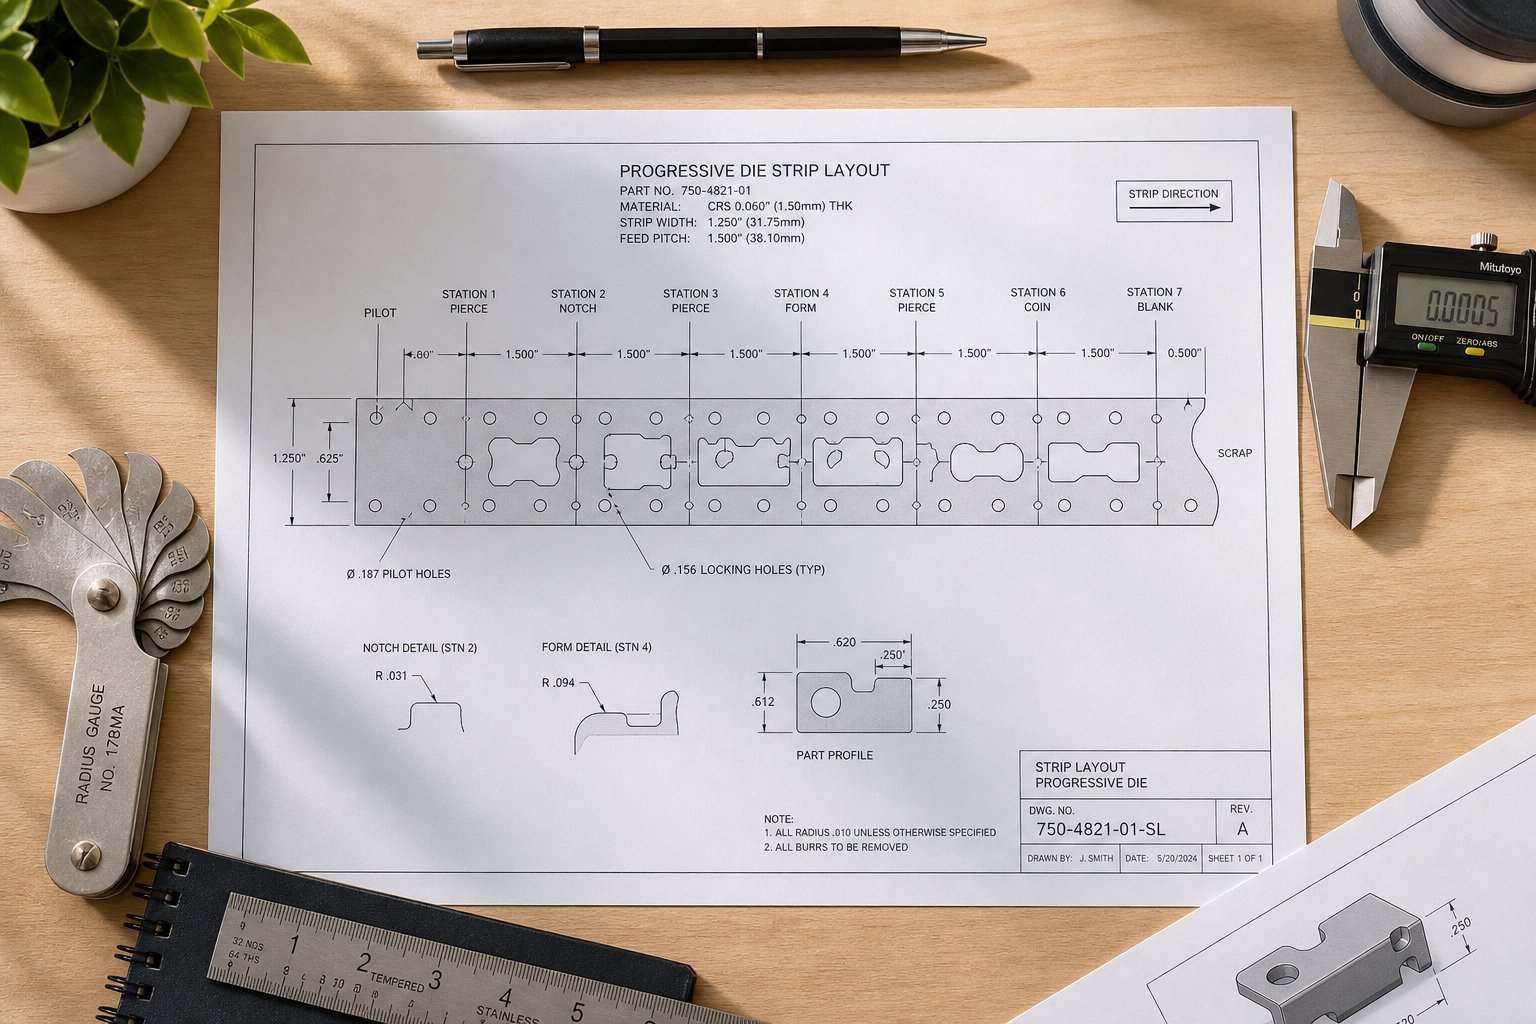
Við skipulagningu á ræmuútliti kortleggur mótahönnuður verkfærahlífina á hverri stöð - þrívíddarrýmið sem kýlir, myndar stál og þrýstipúða í fullri pressu. Hvar sem komandi ræmaefni skarast við það umslag er truflunarsvæði til staðar. Hvert truflunarsvæði krefst framhjáhlaups.
Breidd burðarræma gegnir beinu hlutverki hér. Breiðari burðarefni bjóða upp á meira efni til að haka án þess að fórna burðarvirki, en þeir eyða meira spólulager. Mjórri burðarefni takmarka hversu djúpt hak getur teygt sig áður en það veikir getu ræmunnar til að nærast. Teygjuferlið jafnar þessar takmarkanir snemma í hönnunarröðinni.
Hvernig framhjáhjáhald kemur í veg fyrir að ræmur spennist og misfóðri
Hvað gerist þegar framhjáhólf vantar eða vantar? Bilunarhamirnir blandast fljótt saman:
- Strip lyfta af lyfturum.Þegar efni lendir í árekstri við kýla eða deyjahnapp niðurstreymis við fóðrun, ýtist ræmunni upp eða til hliðar. Það lyftist af lyftistöngunum og missir leið sína í gegnum teninginn.
- Bögg á milli stöðva.Matarinn ýtir ræmunni áfram en ræman kemst ekki í gegnum hindrunina. Efni þjappast saman og spennast á milli straumlínunnar og stíflupunktsins. Eins og Art Hedrick útskýrir íFramleiðandinn, kringlóttar lyftarar sem ekki styðja ræmuna almennilega gera henni kleift að síga og brjótast inn á sjálfan sig - áhrif sem magnast þegar framhjáhlaup er ófullnægjandi.
- Snigla toga.Að hluta til truflanir geta dregið afskorna snigla upp á við meðan á fóðrun stendur. Þessir sniglar lenda á mótshliðinni og verða stimplaðir í síðari hluta, sem skemmir bæði verkfæri og vöru.
- Framsæknar straumvillur.Lítil truflun á einni stöð skapar örlítið stuttan-straum. Sú villa berst áfram og efnasambönd á hverri síðari stöð, sem veldur því að stýrisgöt misræmast, skera ekki saman og myndaðir eiginleikar lenda af-markmiðinu. Í flutningsstimplunaraðgerðum gildir svipuð regla - hlutar verða að hreinsa verkfæri milli stöðva, þó að flutningsbúnaðurinn sé mismunandi.
Þessar mistök birtast sjaldan sem eitt dramatískt hrun. Oftar koma þær fram sem smám saman vaxandi burr, hlé viðvaranir um misfóðrun, eða óútskýrð breytileiki í hlutavíddum -, öll einkenni truflana sem rétt hönnun hjá framhjáhaldi hefði eytt.
Staðsetningarrökfræði í Strip Layout Process
Að ákvarða hvar framhjáhlaup eiga heima er raðverkfræðiæfing. Þú getur ekki flýtt því. Ákvörðunarferlið vinnur í gegnum ræmaskipulagið stöð fyrir stöð og athugar hvern verkfæraíhlut á móti innkomnu ræmusniði.
- Kortleggðu verkfæraumslag hverrar stöðvar.Fyrir hverja teygjustöð, skjalfestu allt 3D plássið sem er upptekið af öllum kýlum, deytuhnappum, myndunarstáli, lyfturum og þrýstipúðum í öllu pressuslaginu -, ekki bara neðst í dauðamiðju.
- Leggðu ræmusniðið yfir í hverri fóðurstöðu.Fylgstu með hvernig burðarræman, með öllum áður klipptum og mynduðum eiginleikum hennar, birtist þegar hún kemur á hverja stöð. Taktu með alla breidd ræmunnar, núverandi skurði og hvers kyns mótaða rúmfræði sem nær fyrir ofan eða neðan ræmuplanið.
- Þekkja truflunarsvæði.Hvar sem innkomandi ræmasniðið skarast við verkfæraumslag stöðvarinnar, merktu truflunarsvæði. Gefðu gaum að átökum bæði hliðar (þvert yfir breidd ræmunnar) og lóðréttra (fyrir ofan og neðan fóðurplanið).
- Skilgreindu hak rúmfræði fyrir hvert truflunarsvæði.Fyrir hvert greint árekstra, ákvarða lágmarks efnisfjarlægingu sem þarf til að veita úthreinsun. Bættu við öryggisbili til að taka tillit til straumþols, hliðarstrimla og hvers kyns pressu-hraða-tengt yfirferð.
- Staðfestu heilleika flutningsræma.Eftir að búið er að setja allar framhjáhjáfarir, staðfestið að burðarefnið sem eftir er nægi burðarvirki til að fæða ræmuna í gegnum mótið án þess að bogna eða beygja of mikið.
- Úthlutaðu hakskurði á viðeigandi stöð.Ákveðið hvaða uppstreymisstöð mun skera hvert framhjáhlaup. Stimplunaraðgerðin sem myndar hakið verður að eiga sér stað áður en ræman nær stöðinni þar sem rýmis er þörf - helst í fyrstu eða annarri stöð teningsins.
Þetta verkflæði á við hvort sem þú ert að hanna tíu-stöðvamót fyrir einfalda festingu eða þrjátíu-stöðvamót fyrir flókið bílatengi. Stimplunarframleiðslan krefst þess að sérhver ákvörðun um staðsetningu haksins sé fullgilt gegn fullri ferðaleið ræmunnar, ekki bara stöðinni sem er strax aðliggjandi.
Rúmfræði er þó aðeins hálf sagan. Lögun og stærð hvers haks - rétthyrnd, hyrnd eða með radíus - fer eftir tilteknu truflunarsniði, efninu sem er stimplað og burðarkröfum til burðarræmunnar á þeim stað.
Tegundir framhjáhlaupa og hvenær á að nota hvert þeirra
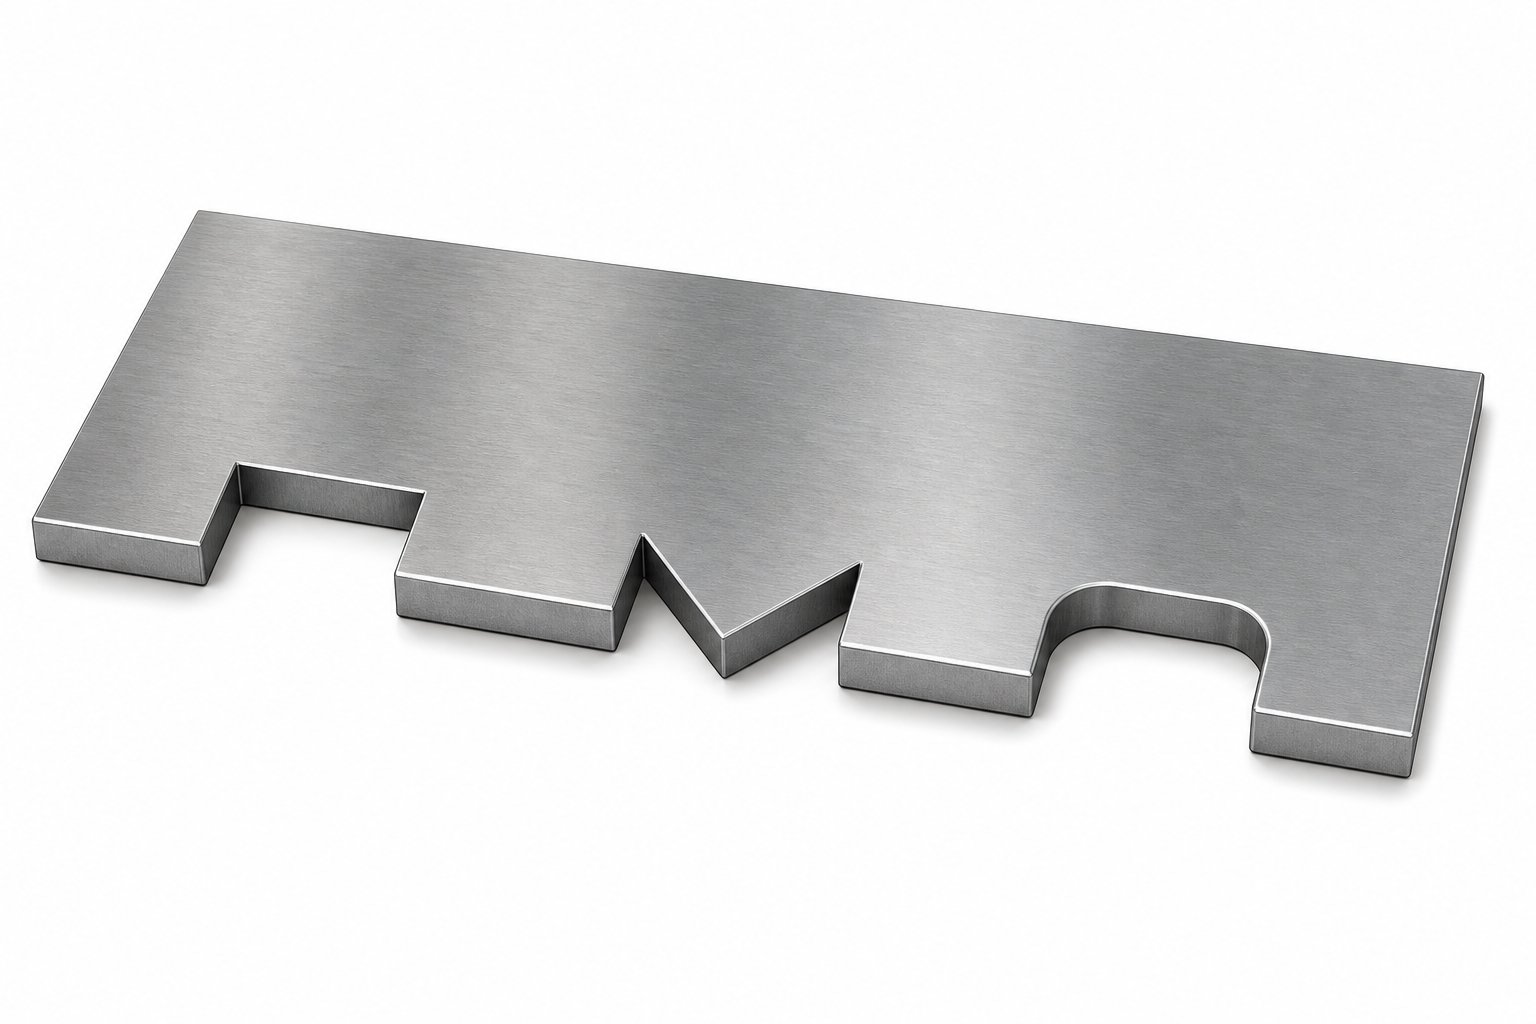
Ekki líta öll truflunarsvæði eins út, þannig að ekki ættu öll framhjáhlaup að líta eins út. Rúmfræði hvers haks - snið þess, stefnu og brúnameðferð - hefur bein áhrif á fóðrun strimla, heilleika burðarræma og langtíma-líftíma verkfæra. Samt sem áður, meðal hinna ýmsu tegunda stimplunar sem fjallað er um í verkfærabókmenntum, fær flokkun framhjáhalds sjaldan þá athygli sem hún á skilið.
Þrjú aðal haksnið ná yfir langflest framsækinna teygjuforrita: rétthyrnd, hyrnd (V-laga) og radíus. Lagt ofan á það rúmfræðival er stillingarákvörðun - hvort hakið sé jákvætt eða neikvætt miðað við burðarræmuna. Hver samsetning leysir mismunandi vandamál.
Rétthyrnd á móti hyrndum framhjáhlaupssniðum
Rétthyrnd framhjáhönd eru vinnuhestar í hönnun ræma. Þeir eru með beina, samsíða veggi sem eru hornrétt á stefnu fóðursins, sem skapar hreint, kassalaga-úrskurð í burðarræmunni. Þú finnur þá í flestum stimplunartöppum þar sem truflunarsvæðið hefur einfalt, einsleitt snið -, hugsaðu um sívala hníf eða flatan-dúkahnapp sem þarfnast úthreinsunar yfir jafna breidd.
Af hverju eru þær svona algengar? Rétthyrnd hak er einfalt að véla í stál, auðvelt að skoða í vídd og fyrirsjáanlegt í úthreinsunarhegðun þeirra. Kýlan sem skapar þá er einföld rúmfræði án hornfleta til að viðhalda eða skerpa á. Fyrir staðlaðar úthreinsunarþarfir þar sem hindrunin er vel-skilgreind og ræmaefnið er fyrirgefið, fer rétthyrnd snið verkið af hendi með lágmarks flóknum verkfærum.
Hyrndar eða V-laga hak þjóna öðrum tilgangi. Þegar truflunarrúmfræðin er stefnubundin -, til dæmis, myndaður flipi sem nær í horn miðað við straumbrautina, eða aðstæður þar sem aðeins er þörf á úthreinsun á annarri hlið burðarbúnaðarins -, veitir hyrndur hak markvissa léttir án þess að fjarlægja meira efni en nauðsynlegt er. Hyrndu veggirnir dreifa einnig álagi smám saman en snögg horn rétthyrnds skurðar, sem dregur úr hættu á að sprungur komi af stað við skurðarmörkin.
Hugsaðu um það á þennan hátt: rétthyrnd hak svara spurningunni "hversu mikið pláss þarf ég?" á meðan hyrndar hak svara "í hvaða átt þarf ég það pláss?" Þegar breidd ræmunnar er þétt og hver millímetri af burðarefni skiptir máli, getur stefnuvirkni V-laga hak varðveitt burðarvirki sem full ferhyrnd skurður myndi skerða.
Jákvæðar og neikvæðar framhjáhaldsstillingar
Fyrir utan sniðformið falla framhjáskorin í tvær grundvallarstillingar sem lýsa því hvernig úthreinsun næst miðað við burðarræmuna sjálfa.
Neikvæð framhjáhjáhald er það sem flestir verkfræðingar sjá fyrst að - efni er fjarlægt innan úr burðarræmunni til að búa til op sem verkfæri geta farið í gegnum. Ströndin kemur á stöð með klippingu sem þegar er til staðar, og niðurstreymis kýla- eða deyjahluturinn tekur það nú -tóma plássið meðan á pressukastinu stendur. Neikvæð hak eru sjálfgefin nálgun þegar truflanir eiga sér stað innan núverandi fótspors ræmunnar.
Jákvæð hliðarhögg virka öfugt. Í stað þess að fjarlægja efni úr burðarefninu inniheldur ræmaútlitið aukaefni - útskot eða flipa sem ná út fyrir nafnlausu útlínuna - sérstaklega til að beina burðarefninu í kringum hindrun. Röndin er breiðari eða öðruvísi í laginu á þeim stað, sem gerir henni kleift að fara leið sem forðast truflunarsvæðið algjörlega.
Hvenær velurðu einn fram yfir annan? Neikvæðar og jákvæðar framhjáhvarf í stimplunarmótum úr málmplötu þjóna sömu úthreinsunaraðgerðum, en hönnunarsviðsmyndirnar sem styðja hvern og einn eru verulega mismunandi:
- Neikvæð hakvirkar best þegar truflunarsvæðið er lítið miðað við breidd burðarræmunnar og það að fjarlægja efni mun ekki skerða fóðurstöðugleika. Þau eru einfaldari í framkvæmd og bæta enga auka ræmabreidd.
- Jákvæðar skorðurorðið nauðsynlegt þegar truflunarsvæðið er stórt eða miðsvæðis, sem gerir það að verkum að efnisflutningur er óhagkvæmur án þess að eyðileggja burðarbúnaðinn. Þeir krefjast aukinnar spólubreiddar - sem eykur efniskostnað - en varðveitir samfellu flutningsaðila.
- Efnisnýtingbendir oft á ákvörðunina. Í framleiðslu í miklu-magni þar sem spólukostnaður ræður ríkjum, eru hönnuðir hlynntir neikvæðum hakum til að halda ræmubreidd í lágmarki. Fyrir flókna hluta þar sem heilleiki flutningsaðila er mikilvægur, réttlæta jákvæðar hakstillingar viðbætt efni.
Skilningur á neikvæðum og jákvæðum framhjáhlaupum í stimplunarmótum sem mynda málmplötur er nauðsynlegt til að taka upplýstar ákvarðanir um ræmur. Valið er aldrei eingöngu rúmfræðilegt - það endurspeglar jafnvægi á milli efniskostnaðar, styrkleika burðarefnis og tiltekinnar hindrunar sem þarfnast úthreinsunar.
Radiused Notch Geometry fyrir streituminnkun
Skörp innri horn eru óvinur-háhraða fóðrunar. Sérhvert snöggt horn í framhjáhlaupi virkar sem álagsstækkun - punktur þar sem hringlaga hleðsla við hraðfæði-og-stöðvunarhreyfingu safnast saman þar til efnið þreytist og sprungur. Meðan á prufa stendur á hægum pressuhraða, lifa þessi horn bara vel af. Við 600 högg á mínútu í framleiðslu verða þeir upphafspunktar fyrir brot.
Röddar umbreytingar á hakhornum dreifa því álagi yfir stærra svæði og lengja endingartíma ræmunnar verulega á hraða. Radíusinn þarf ekki að vera stór - jafnvel lítið flak í hverju innra horni getur margfaldað fjölda fóðurlota áður en bilun verður. Sérstakur radíus fer eftir efnisþykkt, togstyrk og pressuhraða, en meginreglan er alhliða: Skildu aldrei eftir skarpt innra horn á framhjáhlaupi sem mun keyra á framleiðsluhraða.
Rúmfræði með geislamynd bætir einnig útskilnað snigls úr skurðarstönginni, dregur úr myndun á skurðbrúnum og lengir endingu kýla með því að útrýma skörpum hornunum sem slitna hraðast á skurðarverkfærinu sjálfu.
| Tegund hak | Rúmfræði | Dæmigert forrit | Streituhegðun | Flókið verkfæri |
|---|---|---|---|---|
| Rétthyrnd | Beinir samhliða veggir, flatur botn | Staðlað úthreinsun fyrir samræmd truflunarsvæði | Mikið álag í hornum án geisla | Lág - einföld punch rúmfræði |
| Hyrndur / V-laga | Hyrndir veggir sem renna saman að punkti eða flötum | Stefnt úthreinsun, þétt ræma breidd aðstæður | Miðlungs - hægfara streitudreifing meðfram hallandi veggjum | Miðlungs - hyrndur gataflatar þurfa nákvæma slípun |
| Radiused | Hvaða snið sem er með flökuðu innri hornum | Hár-framleiðsla, þreytu-viðkvæm efni | Lág - streita dreift yfir bognar umbreytingar | Miðlungs - radíus verður að vera samkvæmur og skoðanlegur |
| Jákvæð stilling | Bætt við efnisleiðsögn í kringum hindrun | Stór truflunarsvæði, heilleiki flutningsaðila mikilvægt | Lágt - engin efnisflutningur veikir flutningsaðila | Hærra - ræmaútlit krefst breiðari spólu og breyttrar eyðingar |
| Neikvæð stilling | Efni fjarlægt innan úr burðarræmu | Lítil til miðlungs truflunarsvæði | Breyta - fer eftir hakstærð miðað við breidd burðarkerfis | Lágt til meðalstórt - venjulegt högg-og-útskurð |
Í reynd sameina flestar framleiðslu stimplunar þessar aðferðir. Eitt ræma skipulag gæti notað rétthyrnd neikvæð hak fyrir einfaldar gataúthreinsun, hyrndar skorur þar sem breidd ræmunnar er takmörkuð og horn með radíus á þeim öllum til að lifa af á hraða. Notch tegundin er ekki alþjóðleg ákvörðun - það er stöð-af-stöð, truflun-af-truflunardómskalli sem knúið er áfram af tiltekinni rúmfræði sem hvert hak verður að hreinsa.
Með því að velja rétta haksniðið og stillinguna færðu leyfi. En úthreinsun eitt og sér er ekki heildarmyndin - stærð hvers hak, vikmörkin á staðsetningu þess og tengsl þess við flugvélarholur og stöðvamörk ákvarða hvort þessi úthreinsun virkar í raun áreiðanlega yfir milljónir þrýstihögga.
Útskýrt rúmfræði og víddarfæribreytur framhjáhlaups
Úthreinsun án nákvæmni er bara ágiskun. Hjáveituspor sem er nokkurn veginn á réttum stað og um það bil rétt stærð gæti lifað af prufu - en framleiðsla á hraða refsar nálgun. Sérhver rúmfræðileg færibreyta á framhjáhlaupi er til af verkfræðilegum ástæðum og að fá einhverja þeirra ranga kostar þig högg á mínútu, heilleika ræmunnar eða hvort tveggja.
Í stimplunarhönnun, fylgir víddarforskriftin hjá framhjáhlaupum rökfræði sem er bundin beint við truflunarsvæðið sem þeir þjóna, efnið sem þeir skera í gegnum og staðsetningarkerfið sem heldur öllu í skráningu. Hér er hverju hver færibreyta stjórnar og hvers vegna hún skiptir máli.
Mikilvægar stærðir og vikmörk fyrir hönnun hjá hliðarhakinu
Þrjár aðalvíddir skilgreina hvert framhjáhlaup: dýpt, breidd og hornradíus. Hver og einn bregst við mismunandi verkfræðilegri þvingun og hver þeirra hefur mismunandi afleiðingar þegar þær eru undirstærðar.
Hakdýpter mæld hornrétt á stefnu fóðursins - hversu langt inn í burðarræmuna skarfin nær frá brún ræmunnar. Þessi vídd verður að rýma breiðasta punkt truflunarsvæðisins auk öryggisbils sem gerir grein fyrir hliðarstrimlum við fóðrun. Ef ræman rennur jafnvel örlítið frá-miðju (og hún mun gera það), verður hak með núll spássíu að hak sem hreinsast ekki að fullu. Dæmigert iðkun bætir við framlegð umfram hámarks verkfærahlíf, skalað til að pressa hraða og nákvæmni fóðrunar. Hraðari pressur og minna nákvæmar matarar krefjast meiri dýptarbils.
Hins vegar er dýpt takmörkuð af breidd burðarræma. Í málmstimplunarhönnun verður burðarbúnaðurinn að halda eftir nægu þversniðsefni eftir að það hefur verið skorið til að hægt sé að fæða það án þess að bogna eða rifna. Almennt viðmið: hakdýpt ætti ekki að fara yfir 60-70% af breidd burðarræmunnar, þó að raunveruleg mörk fari eftir efnisþykkt, togstyrk og fjölda skora eftir lengd ræmunnar.
Skorbreiddliggur samsíða fóðurstefnunni. Það verður að vera nógu breitt þannig að hindrunin hreinsi út hakið yfir heila straumhöggið - að meðtöldum yfirferð. Fóðurþol er lykilbreytan hér. Ef fóðrari fer lítið yfir á hvaða höggi sem er, verður hakið samt að veita fulla úthreinsun við hámarks yfirferð. Breidd þarf einnig að taka tillit til líkamlegrar stærðar verkfæraíhlutans sem farið er framhjá, mæld meðfram fóðurásnum.
Íhugaðu kýla sem tekur 8 mm eftir matarstefnunni. Breidd haksins verður að ná yfir þessi 8 mm plús tvöfalt fóðurþol (einu sinni fyrir hugsanlega yfir-fóðrun, einu sinni fyrir hugsanlega undir-fóðrun á fyrra höggi) auk hvers kyns viðbótarframlegðar fyrir burk eða rusl sem safnast upp á gataflötinni.
Hornradíusá innri hak umbreytingum kemur í veg fyrir þreytu sprungur. SemStimplunarhönnunarleiðbeiningar Xometryathugasemdir, öll horn auðrar hönnunar ættu að innihalda radíus sem er að minnsta kosti helmingur efnisþykktar. Fyrir framhjáhlaup gildir sama regla - skörp innri horn sem einbeita sér að hringrásarálagi við há-hraða fóðrun, og hefja sprungur sem breiðist út þar til burðarræman brotnar. Lágmarks viðunandi radíus eykst með efnisþykkt og togstyrk og minnkar með sveigjanleika.
Hornastefnaá við um ekki-rétthyrnd hakprófíl. Þegar V-lagaður eða hornlaga skurður er notaður, ræður horn skurðarvegganna miðað við stefnu straumsins áhrifaríka úthreinsun á mismunandi stöðum meðfram straumhögginu. Rétt stefna tryggir að hámarks úthreinsun falli saman við það augnablik sem hindrunin fer í gegnum hakið.
Hér eru helstu rúmfræðilegu færibreyturnar sem allir verkfæraverkfræðingar ættu að skilgreina í forskriftum um framhjáhaldsspor í stimplunarmótunum sínum:
- Dýpt (hornrétt á fóðrun):Veitir hliðarúthreinsun framhjá breiðasta truflunarsvæðinu, þ.
- Breidd (samsíða fóðri):Tryggir fullt úthreinsun yfir allt fóðurslag, þar með talið yfirferð og fóðrunarþol.
- Innri hornradíus:Kemur í veg fyrir álagsstyrk og þreytusprungur við framleiðsluhraða. Lágmark helmingur efnisþykktar.
- Hornastefna:Samræmir stefnuúthreinsun við hreyfibraut hindrunarinnar miðað við ræmuna.
- Dýpt-til-flutnings-breiddarhlutfalls:Viðheldur burðarvirki burðarræmunnar eftir að efni hefur verið fjarlægt. Takmörk eru mismunandi eftir efnisflokki.
- Ástand brún og yfirborðsástand:Stýrir burstærð og brúngæðum við skorumörkin og kemur í veg fyrir hnökrapunkta meðan á fóðrun stendur.
Staðbundin tengsl við flugbrautarholur og stöðvamörk
Fullkomlega máluð hak á röngum stað gerir ekkert. Staðsetningarnákvæmni framhjáhlaupa vísar til tveggja akkera í sérhverju framsæknu mótunarræmuskipulagi: miðpunkta fyrir holur og miðlínur stöðvar.
Pilot holur eru aðaldatum fyrir alla ræmuna. Sérhver eiginleiki - tæmd op, mynduð rúmfræði og framhjáhlaupsspor - er staðsett miðað við miðstöðvar stýrihola. Þetta skiptir máli vegna þess að stýripinnar draga ræmuna líkamlega í nákvæma skráningu við hvert þrýstihögg. Ef framhjáhvarf rekur frá fyrirhugaðri stöðu miðað við stýrisgatið, rekur það miðað við verkfæri sem það á að hreinsa.
Í reynd eru staðsetningarvikmörk á framhjáhlaupum þéttari en þú gætir búist við fyrir eiginleika sem "bara" veitir úthreinsun. Ástæðan tengist framlegðarstýringu. Ef hakdýptarmörkin eru hönnuð á tilteknu gildi miðað við fullkomna stöðu, og hakstaðan er breytileg um jafnvel brot af þeirri spássíu, minnkar virka úthreinsunin niður fyrir örugga þröskuldinn á sumum prósentum af höggum.
Staðsetning-í-stöð fylgir svipaðri rökfræði. Hvert framhjáhlaupsspor verður að vera staðsett þannig að það hreinsar að fullu markhindrun yfir allt fóðurslagið. Það þýðir að frambrún haksins (í matarstefnu) verður að fara alveg út fyrir hindrunina áður en ræman stoppar og aftari brúnin má ekki koma að hindruninni áður en ræman byrjar að hreyfast. Staðsetning-straums tekur mið af nafnhæðarfjarlægð auk hámarks straumþols í báðar áttir.
Eins og fjallað er um íStrimlagreining MetalForming Magazine, óviðeigandi fóður-losunartími getur valdið því að ræman rennur fram eða aftur eftir að handfangið opnast. Þetta þýðir að breidd framhjáhlaupsins verður að rúma ekki bara vélræna yfirferð heldur einnig möguleikann á eftir-sleppingu fyrir þátttöku flugmanns. Ef hakið er of þröngt, setur það augnabliks rek burðarefnið aftur inn í truflunarsvæðið á því augnabliki sem stýripinnar læsa ræmunni í lokastöðu.
Fyrir flókna stimplunaríhluti eins og kambása, mótandi stál með hyrndum flötum eða fjöl-stúf, verður staðsetningarsambandið milli haksins og hindrunar þrívíddar. Hakið verður að hreinsa breiðasta- þversnið íhlutans í tiltekinni lóðréttri stöðu sem ræman tekur á meðan á straumhögginu stendur - sem ræðst af hæð lyftara, ekki neðri dauðamiðju rúmfræði. Verkfræðingar sem vídda framhjá hakúthreinsun á móti teningnum við fulla lokun, frekar en í hæð fóðurplansins, enda með hak sem líta út fyrir að vera fullnægjandi á pappír en trufla í reynd.
Þessar víddar- og staðsetningarfæribreytur mynda megindlegan burðarás í hverri forskrift um framhjáhaldsspor. En tölur einar og sér gera ekki grein fyrir því hvernig mismunandi efni bregðast við því að vera með hakið - færibreytusett sem virkar fullkomlega í mildu stáli getur sprungið há-sterkt stál eða gallaál í hakbrúnunum.
Efnis-Sérstök hliðsjónahönnunarhugsanir
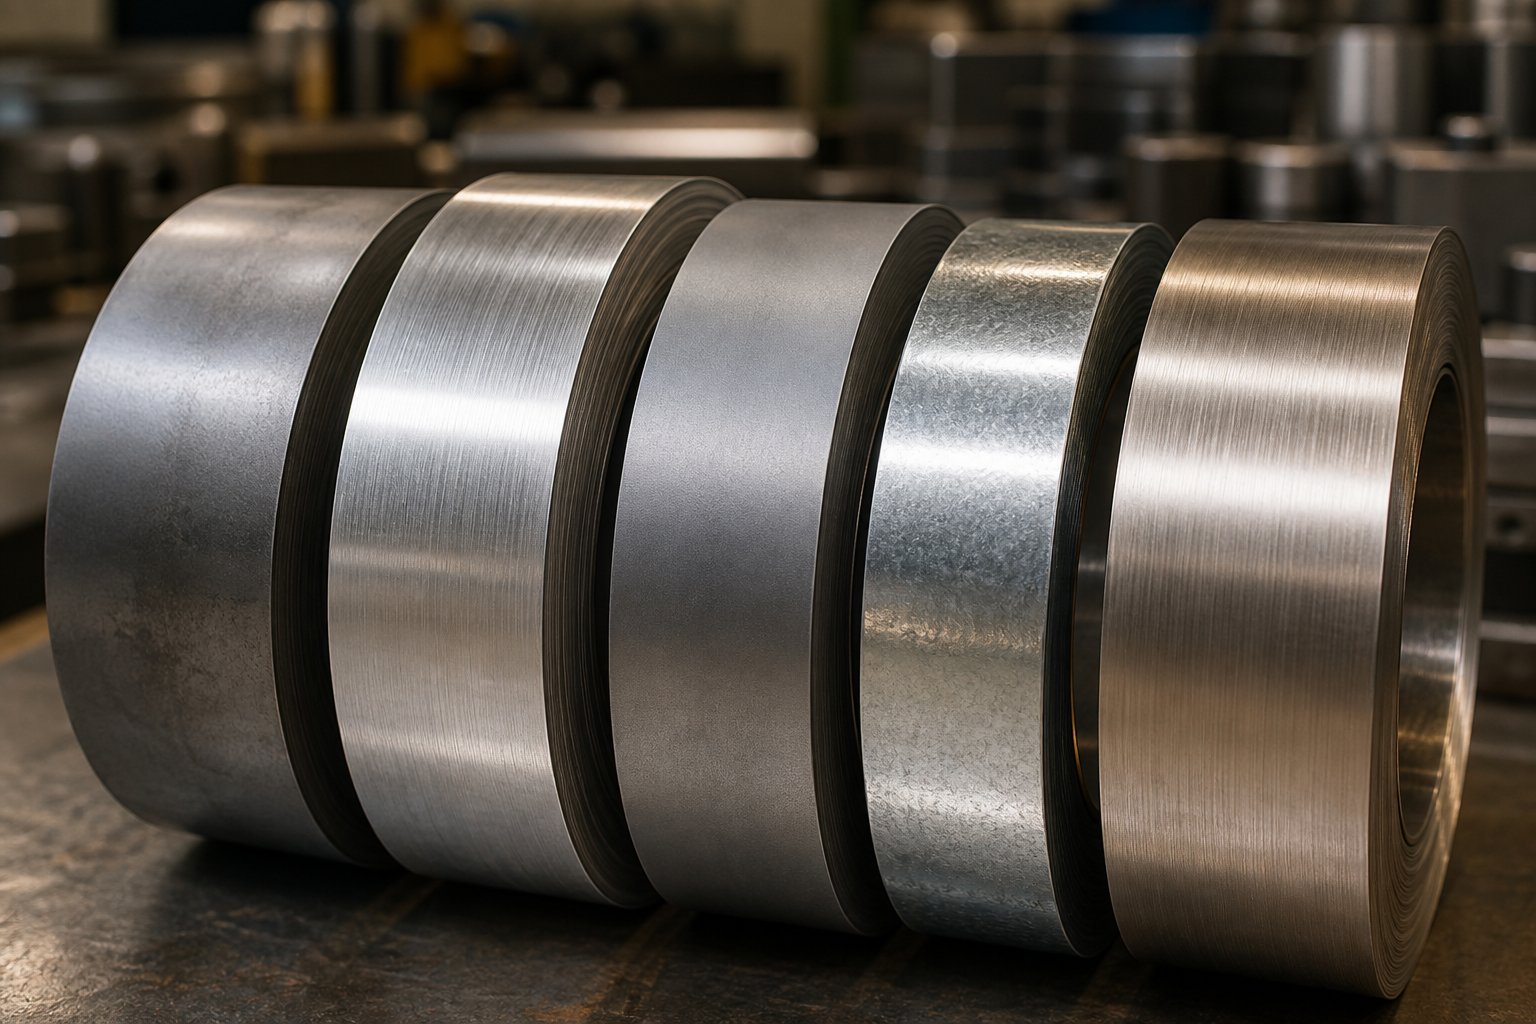
Hak sem er máluð fyrir mildt stál mun ekki haga sér á sama hátt í tvífasa stáli eða áli. Efnisflokkur, þykkt og vélrænni eiginleikar breyta því beint hvernig burðarræman bregst við því að fjarlægja efni - hvernig það nærist, hvernig það þreytist og hvernig skurðarbrúnirnar halda sér yfir hundruð þúsunda högga. Að meðhöndla öll efni eins er ein fljótlegasta leiðin til að breyta föstu ræmuskipulagi í framleiðsluhöfuðverk.
Hvert efni kemur með sína eigin samsetningu af sveigjanleika, togstyrk, vinnu-herðingarhegðun og yfirborðseiginleikum. Þessir eiginleikar segja til um lágmarks hornradíus, dýptarmörk, kröfur um jaðarástand og jafnvel yfirborðsáferð sem þarf á hakverkfærunum sjálfum. Hér er hvernig færibreyturnar breytast yfir algengustu efnin í stimplun stálplötu og víðar.
Notch færibreytur fyrir mildt stál og kaldvalsað stál
Milt stál og venjulegt kaldvalsað stál stimplunareinkunnir (CRS eins og 1008, 1010, 1018) eru mest fyrirgefandi efnin fyrir framhjáhaldshönnun. Sambland þeirra af miðlungs togstyrk, góðri sveigjanleika og fyrirsjáanlegri klippuhegðun gerir það að verkum að staðlaðar hönnunarreglur virka án sérstakrar aðbúnaðar.
Fyrir stimplun úr kolefnisstáli í þessum algengu flokkum gilda grunnfæribreyturnar hreint:
- Lágmarks innri hornradíus:0,5x efnisþykkt. Þetta staðlaða hlutfall, sem er vel-staðfest í gegnum viðmiðunarreglur iðnaðarins, kemur í veg fyrir álagsstyrk án þess að þurfa rausnarleg flök sem neyta aukins útrýmingarrýmis.
- Skordýptarmörk:Stöðluð öryggismörk fyrir utan verkfærahlífina nægja. Milt stál springur ekki ágengt til baka, þannig að ræman situr fyrirsjáanlega á lyftistöngunum meðan á fóðrun stendur.
- Kant ástand:Hrein klippa með eðlilegri hæð er ásættanleg. Milt stál bregst ekki auðveldlega út frá hefðbundinni klipptu brún.
- Yfirborðsmeðferð verkfæra:Staðlað verkfærastál (D2, A2) með hefðbundinni yfirborðsáferð höndlar þessar einkunnir án sérstakrar húðunar.
Milt stál þjónar sem grunnlína vegna þess að það er fyrirsjáanlegt. Vinnu-herðingarhraðinn er í meðallagi, lengingin fyrir brot er ríkuleg og efnið berst ekki við þig á skorpumörkunum. Ef þú ert að hanna fyrsta ræmaútlitið þitt og vilt sannreyna framhjáhaldsrökfræðina þína, mun stimplað stál í þessum flokkum afhjúpa skipulagsvillur án þess að bæta efnislegum-hegðunarflækjum ofan á.
Hár-þarfir í sambandi við stál og AHSS
Háþróuð-hástyrkstál breyta útreikningnum verulega. Efni eins og Dual-Phase (DP600, DP780, DP980), TRIP-stál og Martensitic-einkunnir bera umtalsvert meiri togstyrk en minni lengingu og sveigjanleika. Burðarræman hegðar sér stífari, þreytist hraðar við álagsstig og refsar skörpum rúmfræði sem mildt stál myndi þola.
Hvað breytist fyrir framhjáháttshönnun?
Hornradíusar verða að aukast.Þar sem mildt stál tekur við radíus upp á 0,5x efnisþykkt krefst AHSS verulega meira - oft 1,0x til 1,5x þykkt að lágmarki. Eins og fram hefur komið í rannsóknum á skurðaðgerðum í bílum, þarf AHSS rausnarlegan hornradíus til að koma í veg fyrir að hlutar klofni í þreytulotum. Sama meginregla gildir um burðarræmur: Skörp innri horn sem lifa endalaust í mildu stáli munu koma af stað sprungum innan þúsunda högga í DP980.
Skorbreidd þarfnast stækkunar.AHSS springur aftur árásargjarnari eftir hverja straum-og-stöðvunarlotu. Röndin situr ekki eins flöt á lyftarateinum og staðsetningarhegðun hennar er minna fyrirsjáanleg. Breiðari framhjáhvarf vega upp á móti þessu minni staðsetningarsamkvæmni, sem tryggir úthreinsun jafnvel þegar ræman situr ekki fullkomlega.
Breidd burðarræma gæti þurft að auka.Vegna þess að AHSS er minna sveigjanlegt er burðarræman líklegri til að brotna á hakstöðum undir hringlaga álagi háhraðafóðurs. Til að viðhalda sömu burðarvirki og mildt stál veitir við tiltekna burðarbreidd, þurfa AHSS ræmur oft breiðari burðarefni - sem þýðir meira spólulager og hærri efniskostnað. Það er bein skipting á milli áreiðanleika strimla og efnisnýtingar.
Slit á verkfærum hraðar.Hærra höggálag þegar slegið er í AHSS hak rýrar höggbrúnirnar hraðar. Duftformað málmvinnslustál eða karbít-stöng verða nauðsynleg fyrir skurðstöðvar sem skera há-styrkt efni við framleiðslumagn.
Aðlögun úr áli og ryðfríu stáli
Ál og ryðfrítt stál kynna hvert um sig einstaka áskoranir sem mildt stál og jafnvel AHSS bjóða ekki upp á.
Áler mýkri og sveigjanlegri en stál, sem hljómar eins og það ætti að gera hakhönnun auðveldari. Það gerir það ekki. Álstimplunarferlið hefur í för með sér sérstakt yfirborðs-víxlverkunarvandamál: pirring. Rannsóknir við miðstöðvar háþróaðrar framleiðslu og efna í Oakland háskóla sýndu fram á að álagnir festast við yfirborð deyfisins við rennandi snertingu, sem veldur rispum á vinnustykkinu og sliti á lími á verkfærum. Á framhjáhaldsstöðum, þar sem klipptur brún ræmunnar rennur ítrekað framhjá deyjahlutum meðan á fóðrun stendur, myndar tæring útfellingar sem draga úr skilvirkri úthreinsun með tímanum.
Forvarnir krefjast fágaðra verkfærayfirborða og oft harðra-króm- eða TiCN-húðunar á mótunaríhlutum sem liggja að skurðsvæðum. Rannsóknin leiddi í ljós að ójöfnur yfirborðs hefur bein áhrif á þröskuldinn - sléttari deyja (eins og hörðu-krómuðu D6510 steypujárni) stóðust gall við marktækt hærri snertiþrýsting en grófari valkostir. Fyrir framhjáhjáhaldsverkfæri í áli þýðir þetta að hnífurinn sem klippir hakið og hvaða yfirborð sem hakkað ræma rennur gegn verður að viðhalda fínni yfirborðsáferð en stálforrit krefjast.
Hornradíur á álskorum ættu að vera rausnarlegir, ekki vegna þreytusprungna (ál er nógu sveigjanlegt við dæmigerða þykkt) heldur vegna þess að skörp horn mynda burt og rif sem mynda lausu agnirnar sem bera ábyrgð á því að gallast niður.
Ryðfrítt stálbýður upp á-herðandi áskorun. Sérhver fóðrunarlota afmyndar burðarröndina plastískt á skurðarmörkum. Í mildu stáli kemst þessi minniháttar aflögun fljótt á stöðugleika. Í austenitískum ryðfríu gæðaflokkum (304, 316) eykur hver aflögunarlota staðbundna hörku og stökkleika við skurðbrúnina. Á framleiðslulotu sem nemur hundruðum þúsunda högga, stökkna brúnirnar smám saman þar til ör-sprungur myndast og breiðast út.
Að hanna framhjáhlaup fyrir ryðfríu stáli þýðir að gera grein fyrir þessari uppsöfnuðu herðingu. Stærri radíur hægja á hersluhraða í hornum. Fægðir og húðaðir hakkstöngar framleiða hreinni klippukanta með minni upphafsskemmdum til að herða til að byggja á. Og dýptarmörk ættu að gera grein fyrir þeirri staðreynd að vinnu-hertar skurðbrúnir hegða sér öðruvísi við högg 500.000 en við högg 5.000.
| Efni | Min. Hornradíus | Dýptarmörk | Krafa um kantástand | Verkfæri Yfirborðsmeðferð |
|---|---|---|---|---|
| Milt / Kaldvalsað stál | 0,5x þykkt | Venjulegur (fóðurþol + flakkar) | Venjulegur klipptur brún ásættanleg | Venjulegt verkfærastál (D2, A2), hefðbundið áferð |
| Hár-styrkt stál / AHSS | 1,0x–1,5x þykkt | Aukið (bakslag + stöðubreytingar) | Lágmarks burr, hreint brotsvæði mikilvægt | PM verkfærastál eða karbíð; Mælt er með TiCN húðun |
| Ál | 0,5x–1,0x þykkt | Hefðbundin + gríðarleg innlánsgreiðslur | Slétt klipping, lágmarksmyndun agna | Hard-króm eða TiCN; fáður til lágt Ra |
| Ryðfrítt stál (Austenitic) | 1,0x–1,5x þykkt | Aukin (vinnu-hersluframvinda) | Fægður klippikantur til að lágmarka upphaf herslu | Verkfærastál með mikilli-hörku; TiAlN eða álíka húðun |
Mynstrið í öllum þessum efnum er í samræmi: því lengra sem efni víkur frá hegðun milds stáls - hvort sem það er vegna meiri styrkleika, viðloðunahneigð eða vinnu-herðingu -, því íhaldssömari þurfa færibreytur framhjáhlaupsins að vera. Radíus eykst, framlegð stækkar, kröfur um yfirborðsfrágang herða og verkfærakostnaður hækkar í samræmi við það.
Með því að rétta efnis-sérstakar færibreytur er hægt að halda ræmunni hreinni. En jafnvel fullkomlega breytubreytt hak mun valda vandamálum ef hönnunin inniheldur eina af nokkrum algengum verkfræðilegum mistökum sem birtast ítrekað á framleiðslugólfum - villum sem auðvelt er að forðast þegar þú veist hvað á að horfa á.
Algeng mistök í framhjáhlaupi og framleiðsluafleiðingar þeirra
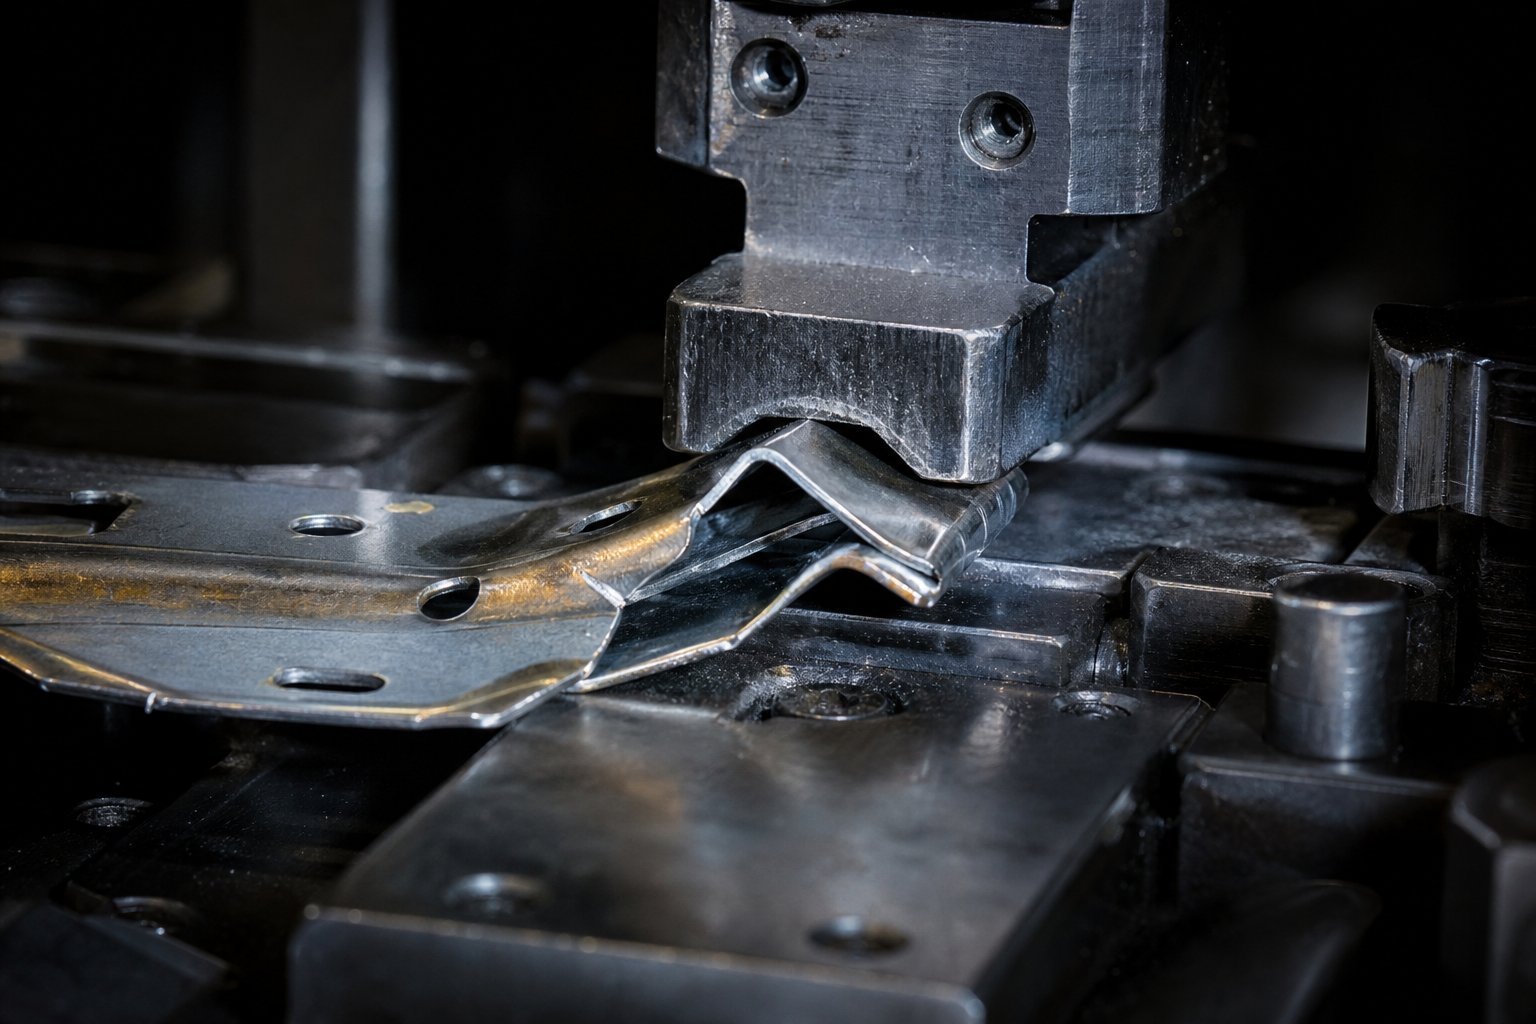
Að þekkja réttar breytur og vita hvað fer úrskeiðis þegar þú hunsar þær eru tvær mismunandi tegundir þekkingar. Sá fyrsti býr á hönnunarskrifstofunni. Önnur býr á framleiðslugólfinu klukkan tvö á morgnana þegar pressan slær á misfóðrunarviðvörun í þriðja sinn á þeirri vakt. Flestar bilanir í framhjáhlaupi tilkynna sig ekki á meðan á prufutíma stendur. Þeir bíða þar til pressan nær framleiðsluhraða og ræman hefur verið í gangi nógu lengi fyrir slit, hitauppstreymi og uppsöfnuð mistök til að afhjúpa hverja jaðarúthreinsun.
Mistökin hér að neðan birtast ítrekað í stimplunaraðgerðum sem framleiða allt frá bílafestingum til nákvæmrar stimplunar fyrir tengi. Hver og einn fylgir sama mynstri: hönnunarval sem lítur út fyrir að vera ásættanlegt á pappír eða á hægum hraða skapar bilunarkerfi sem virkjar aðeins við raunverulegar framleiðsluaðstæður.
Undirstærð Notches og Die Crash sviðsmyndir
Ófullnægjandi hakdýpt eða -breidd er algengasta villan í framhjáhaldshakinu - og ein sú dýrasta. Bilunarkerfið er villandi smám saman. Undirstærð hak veldur ekki hruni strax. Þess í stað skapar það truflanir að hluta: brún ræmunnar snertir varla straumsstöng eða deyjahnapp á meðan á fóðri stendur. Hvert högg skilur eftir sig örlítið vitnismerki, myndar lítilsháttar burtútfellingu á truflandi yfirborðinu og færir ræmuna til hliðar um brot úr millimetra.
Yfir hundruð eða þúsundir högga vex þessi burstafelling. Hliðfærslusamböndin. Röndin byrjar stutta-fóðrun um það magn sem er of lítið til að sleppa misfóðrunarskynjaranum en nógu stórt til að draga úr skráningu stýrihola. Stimplunarhlutar niðurstreymis byrja að sýna víddarsvif - vegghorn breytist, gat breytist, brún vídd skríður út fyrir vikmörk.
Þá gerist hrunið. Uppsöfnuð staðsetningarvilla nær veltipunkti þar sem ræman kemst ekki lengur framhjá hindruninni. Matarinn ýtir, ræman spennist og pressan knýr efri dúkkuna í sveigðan massa af efni. Niðurstaðan: bilaðar kýlar, skemmdir hnappar, skoruð mótunarstál og klukkustunda ófyrirséð niður í sundur til að taka í sundur, skoða og gera við.
Það sem gerir þessa bilun sérlega pirrandi er að framsækin bilun í teningum byrja sjaldan með einum skelfilegum atburði - sem þær myndast með uppsöfnuðu sliti og óstöðugleika í ræmum. Lítið framhjáhlaup flýtir fyrir nákvæmlega þeirri framvindu. Lagfæringin er einföld meðan á hönnun stendur: bætið við nægilegum dýptarmörkum út fyrir verkfærahlífina og breiddarmörkum umfram fóðurvikmörk. Lagfæringin eftir hrun er kostnaðarsöm: gera við teninginn, endurnýja úthreinsun og hugsanlega endurvinna verkfæri hakstöðvarinnar.
Bilun í álagsstyrk á miklum framleiðsluhraða
Skörp innri horn á framhjáhögg eru næstalgengustu mistökin og þau sem valda stórkostlegustu framleiðslubilunum. Hér er ástæðan fyrir því að þeir lifa af prufutíma en drepa framleiðslukeyrslur: meðan á prófuninni stendur keyrir pressan á 20-40 höggum á mínútu. Ströndin nærast hægt, hægir hægt á sér og verður fyrir lágmarks hringrásarálagi við hakkhorn. Allt lítur vel út. Ströndin nærast hreint, hlutar koma út í forskrift og teningurinn er samþykktur til framleiðslu.
Við framleiðsluhraða - 200, 400, 600 högg á mínútu - breytist eðlisfræðin algjörlega. Sérhver fóðrunarlota hraðar og hægir á öllum ræmamassanum á sekúndubroti. Þessi hringlaga hleðsla safnast saman við hvert skarpt innra horni hvers framhjáhlaups, hvert einasta högg. Verkbúnaðurinn er klassísk þreytubilun: ör-sprungur hefjast við álagsstyrkspunkta, breiðast út örlítið í hverri lotu og ná að lokum mikilvægri lengd. Ströndin brotnar.
Þegar burðarræman brotnar í framhjáhlaupi meðan á framleiðslu stendur falla afleiðingarnar samstundis. Niðurstraumshluti ræmunnar - sem enn er festur við að hluta fullgerða málmstimplunarhluta - hættir að hreyfast. Andstreymishlutinn, sem enn er ýtt af fóðrunarbúnaðinum, spennist inn í mótið. Pressan gæti hjólað eitt eða tvö högg í viðbót áður en tonnamælingin eða mismatsskynjarinn bregst við, rekur kýla í rangt sett efni og hugsanlega splundrandi karbíðinnlegg.
Tengingin á milli skarpra horna og sprungna í háhraða stimplun er vel þekkt - óviðeigandi hönnun með skörpum hornum eða skyndilegar breytingar á þversniði- mynda streituþéttnipunkta sem leiða til sprungna. Hjábrautarhorn eru engin undantekning. Lausnin er geislaskipt umskipti á hverju innra horni, stærð í samræmi við efnisþykkt og togstyrk eins og lýst er í rúmfræðikaflanum hér að ofan. Lítil fjárfesting í radíusslípun meðan á mótun stendur kemur í veg fyrir skelfilegt brot á ræmum í framleiðslu.
Veiking burðarræma og óstöðugleiki fóðurs
Andstæða öfga frá undirstærðum hak er jafn hættuleg: hak sem eru of djúp miðað við breidd burðarræma. Þegar hönnuður stendur frammi fyrir stóru truflunarsvæði og bregst við með því að skera árásargjarnan hak sem eyðir megninu af þversniði burðarefnisins, getur það sem eftir er skort burðarstífleika til að nærast á áreiðanlegan hátt.
Eins og The Fabricator bendir á er ekki hægt að fæða burðarræmur sem eru of veikar til að bera þyngd ræmunnar mjúklega og ef ekki er hægt að mata ræmuna mjúklega mun líklega hrapa. Framhjáhlaup sem fjarlægir of mikið efni skapa nákvæmlega þetta ástand - staðbundið veiklaða hluta sem hallast á milli lyftara, sveiflast við hraðfóðrun eða sveigjast nógu til hliðar til að missa af þátttöku flugmanns.
Einkenni veikingar burðarbera eru lúmsk í fyrstu. Flugmenn taka þátt í ósamræmi, sem veldur smávægilegum breytingum á stærð stimplaðra hluta. Fóðurskynjarar geta slokknað með hléum án skýrs mynsturs. Lyftimerki birtast á ræmunni á óvæntum stöðum þar sem veikir hlutar falla niður á deyfingarflöt meðan á fóðrun stendur. Með tímanum mynda veikt burðarefni þreytusprungur vegna endurtekinnar beygingar og brotna að lokum - sömu lokaniðurstöðu og streituþéttnibilun, en af allt annarri rót.
Tvær mistök til viðbótar bæta þessar frumvillur saman og verðskulda athygli. Ef hunsað er til baka efnis í útreikningum á hakúthreinsun - er sérstaklega algengt þegar skipt er um mótunarhönnun úr mildu stáli yfir í AHSS - leiðir til hak sem veita nægilegt kyrrstöðuúthreinsun en ófullnægjandi kraftmikið úthreinsun þegar ræman snýr aftur eftir hverja fóðurlotu. Og ef ekki er tekið tillit til burstastefnu þegar skorur eru staðsettar skapast atburðarás þar sem framhjáskorin, burtmyndunarstimplunarbrúnir snúa að mótunaríhlutum, grípa og dragast við fóðrun. Burr myndast alltaf á annarri hliðinni á klipptri brún; ef sú hlið snýr að hindruninni sem hakið var hannað til að hreinsa, minnkar skilvirka úthreinsunin um burrhæðina -, stundum nógu mikið til að valda truflunum.
Hér er stutt-tilvísunaryfirlit yfir hverja mistök ásamt framleiðsluafleiðingum þeirra:
- Ófullnægjandi hakdýpt:Stigvaxandi uppsöfnun burts, hægfara stöðurek, að lokum fallhrun vegna spennulaga.
- Ófullnægjandi hakbreidd:Hluti af truflunum á meðan á ferðinni stendur, truflanir með hléum, ósamræmi í skráningu flugmanns.
- Skarp innri horn:Hringlaga þreytusprunga á framleiðsluhraða, skelfilegt brot á ræmu, fossskemmdir á mörgum deyjastöðvum.
- Of mikil hakdýpt (veiking burðarefnis):Röndin fall á milli lyftara, óstöðugleiki fóðurs, víddarbreytingar með hléum, að lokum þreytubrot.
- Hunsa afturhvarf í úthreinsun:Kraftmikil truflun á frákasti, aukinn togstreita, hraðari höggslit á aðliggjandi stöðvum.
- Röng burr stefnu:Burr-verkfæri sem snúa að hlið dregur úr skilvirku úthreinsun, skapar viðnám við fóðrun, flýtir fyrir sliti á mótunaríhlutum.
- Enginn radíus á hornum með hak:Ótímabært sundurliðun gatakants, vaxandi burst á hakbrúnunum, minnkað endingu ræmunnar vegna lélegra brúngæða.
Þegar litið er á þessi stimplunardæmi um bilun kemur í ljós mynstur: sérhver mistök fela í sér annaðhvort að fjarlægja of lítið efni (skapa truflun), fjarlægja of mikið efni (eyðileggja heilleika burðarefnis) eða fjarlægja efni með rangri rúmfræði (búa til streitustig eða burrvandamál). Hönnunaráskorunin er að finna meðalveginn - og þessi millivegur breytist eftir því hvernig framhjáhlaupssporið hefur samskipti við aðra framsækna deyjaeiginleika eins og stýrisholur, lyftara og ruslastjórnunarkerfi.
Hvernig framhjáhaldshak samþættast öðrum framsæknum möguleikum
Hjáveituspor er aldrei til í einangrun. Það situr innan kerfis af innbyrðis háðum eiginleikum - tilraunagötum sem staðsetja ræmuna, lyftara sem lyfta henni, burðarræmur sem flytja hana og ruslastjórnunarbrautir sem fjarlægja úrgang á hreint og hreint borð. Breyttu einum af þessum eiginleikum og kröfurnar um framhjáhald breytast með því. Þessi samtenging er það sem gerir málmstimplunardeygjur meira en safn af kýlum og deyjahnöppum - þeir eru samþætt vélræn kerfi þar sem hver íhlutur vísar til hvers annars.
Að hanna hjáveituskorur án þess að taka tillit til nágranna sinna er eins og að stærð grunns án þess að þekkja bygginguna fyrir ofan hann. Í iðnaðarmálmstimplun, þar sem framsækin teyja keyrir milljónir hringrása á miklum hraða, framleiðir slík rýmisskipt hugsun deyja sem virka í orði og mistakast í reynd.
Hjáveituhak og samhæfing flughola
Pilot holur eru stöðuhryggjarstykkið í öllu ræmaskipulaginu. Sérhver eiginleiki á ræmunni - eyddum opum, mynduðum rúmfræði og hliðarskorum - dregur staðsetningu sína af viðmiðunargatinu. Þegar stýripinnar tengjast ræmunni við hvert pressuslag leiðrétta þeir smávægilegar ónákvæmni í fóðrun og draga allt í nákvæma röðun áður en klipping eða myndun á sér stað.
Þetta þýðir að framhjáhögg verða að vera í röð þannig að flugmannsskráning eigi sér stað áður en eitthvað-tengd vandamál geta safnast upp villum. Ef hak er skorið á stöð eitt og stýrisgatið er ekki slegið fyrr en á stöð tvö, verður öll ónákvæmni í því fyrsta höggi óleiðrétt - og hakið lendir örlítið af fyrirhugaðri stöðu. Þessi staðsetningarvilla berst í gegnum hverja síðari stöð og dregur hugsanlega úr skilvirkri úthreinsun sem hakið var hannað til að veita.
Hagnýta reglan: gata skal göt á fyrstu mögulegu stöð, helst á sömu stöð eða áður en skurður á framhjáhlaupi á sér stað. Þegar báðir eiginleikarnir keppa um pláss á fyrstu stöðinni, hefur flugholan forgang. Eins og fram hefur komið í framsækinni hönnun teygjuhönnunar, stilla flugmenn ræmuna fyrir hverja aðgerð - án þeirra, smávægilegar fóðrunarvillur safnast upp og skapa umburðarlyndi yfir stöðvar. Staðsetningarnákvæmni í framhjáhlaupi veltur algjörlega á því að flugmannsskráning sé komið á fyrst.
Að auki hefur líkamleg fjarlægð á milli framhjáhlaups og næstu stýrigats þess áhrif á staðbundna stífleika ræmunnar á skráningarstaðnum. Ef djúpt hak situr strax við hlið stýrisgats, getur burðarefnið á milli þeirra sveigst undir krafti flugmanns. Þetta skapar ástand þar sem flugmaðurinn skráir sig nákvæmlega á eigin stað en hakið - í aðeins millimetra fjarlægð í veiktu efni - sveigir aðeins frá-stöðu. Reyndir stimplunarverkfræðingar og mótunarverkfræðingar halda lágmarksfjarlægð á milli hakbrúna og stýrihola, venjulega ekki minna en tvöfalt efnisþykkt.
Samspil við lyftara og Strip Stability
Lyftarar lyfta ræmunni upp fyrir yfirborð teningsins á milli þrýstihögga og leyfa henni að fara frjálslega í næstu hæðarstöðu. Staðsetning þeirra verður að gera grein fyrir því hvar framhjáhlaupar hafa fjarlægt burðarefni - vegna þess að lyftari sem er staðsettur fyrir neðan skurðarskurð hefur ekkert til að styðja.
Ímyndaðu þér lyftara sem er staðsett beint undir djúpu, neikvæðu framhjáhlaupi. Þegar ræman nærist áfram fer skurðarhlutinn yfir lyftarann með lágmarks eða engri snertingu við efni. Röndin sígur á þeim tímapunkti og missir stýrða hæð sína. Ef hún sígur nægilega langt, geta myndaðir eiginleikar á ræmunni dregist þvert yfir yfirborð deyfunnar meðan á fóðrun stendur, sem veldur rispum, uppsöfnun burts eða - á miklum hraða - nægum núningi til að stytta- ræmuna.
Hönnunarsamhæfingin virkar í báðar áttir:
- Bil lyftara verður að passa við burðarvirka burðarhluta.Eftir að allar framhjáhvarf eru settar skaltu kortleggja fasta burðarefnið sem eftir er meðfram fóðurbrautinni. Lyftarar tilheyra undir þessum traustu hlutum, aldrei undir hakopum.
- Staðsetningar á hakinu gætu þurft að stilla fyrir lyftara.Ef truflunarsvæði fellur saman við eina tiltæka lyftarastöðu, stendur hönnuður frammi fyrir málamiðlun - annaðhvort að flytja lyftarann (sem getur haft áhrif á stöðugleika ræmunnar annars staðar) eða breyta sniði haksins til að skilja eftir þrönga stuðningsbrú við snertipunkt lyftarans.
- Strip þyngd á milli lyftara skapar sveigju.Í löngum-pitch-teyjum með þungum burðarstrimlum ákvarðar bilið á milli lyftara hversu mikið ræman sígur undir eigin þyngd. Framhjáhlaup sem draga úr þversniði-flutningsaðila auka þá sveigju. Fyrir stimplunarmót fyrir bíla með stóra hallavegalengd getur þetta fall orðið nógu verulegt til að hafa áhrif á samkvæmni fóðurhæðar.
Skipulagsáætlun ferlisins sem Art Hedrick lýsti í The Fabricator styrkir þetta atriði - styrkleiki burðarefnisins verður að vera nægjanlegur til að færa hlutinn frá stöð til stöðvar án þess að bogna, beygjast verulega eða aflagast. Ákvarðanir um staðsetningu hjá framhjáhaldi hafa bein áhrif á hvort þeim styrkleikaþröskuldi sé viðhaldið á hverju lyftarasviði meðfram ræmunni.
Umsjón með brotaræmum og efnisnýtingu
Hvert framhjáhlaup myndar rusl sniglu. Þeim snigli verður að kasta hreint út úr teningnum - niður í gegnum teningablokkina, eða til hliðar af teningshliðinni - án þess að festast, endurkastast eða trufla síðari pressuhögg. Ruslstjórnun er ekki eftiráhugsun; það er hönnunarkrafa sem hefur áhrif á rúmfræði haksins, val á stöðvum og skipulagi skóna.
Notch rusl fellur inn í heildarstefnu ræma rusl á nokkra vegu:
- Útkastsleið snigla.Teygjublokkin fyrir neðan hverja hakstöng verður að hafa nægilega stórt úthreinsunargat til að snigillinn falli frjálslega. Ef snigillinn er of stór fyrir lausaopið sem er tiltækt gæti þurft að breyta hakrúmfræðinni - eða að skera snigilinn í tveimur aðskildum aðgerðum á aðliggjandi stöðvum.
- Deyja skór samhliða staðsetningu.Ekki er hægt að staðsetja hliðstæður sem styðja mótunarskóna á pressustyrknum undir útkastsbrautum. Staðsetningar á framhjáhlaupi hafa áhrif á hvar hliðstæður geta farið, sem aftur hefur áhrif á stífni skóna. Eins og The Fabricator's Die Essents Series bendir á, geta aðeins ákveðin svæði innihaldið hliðstæður til að styðja við deygjuskóna þegar rusl verður að falla frjálslega á söfnunarkerfi.
- Truflun á ruslarennu.Margir ruslstraumar frá tæmingu, gata- og hakaðgerðum fara allir út úr teningnum samtímis. Ef framhjáhaldssnigli og stingandi snigill deila sama útgöngusvæði undir teningnum, geta þeir rekist á og festst -, sérstaklega við háan framleiðsluhraða þar sem tímasetning sneglsútkasts verður mikilvæg.
Efnisnýting er hin hliðin á þessari jöfnu. Hjáveituskorin eyða efni sem annars gæti verið hluti af fullunninni vöru eða að minnsta kosti lágmarkað spólubreidd. Snjöll hakhönnun lágmarkar aukið rusl án þess að skerða úthreinsunarvirkni. Aðferðir eru ma:
- Notkun hyrndra hakprófíla sem fjarlægja aðeins efnið innan raunverulegrar truflunarkeilunnar, frekar en fullrar rétthyrndar skurðar sem veitir úthreinsun á svæðum þar sem engin var þörf.
- Með því að sameina framhjáskurðarskurð með aðliggjandi eyðingaraðgerðum þannig að eitt gat myndar bæði hlutasniðið og framhjáhaldsrýmið - sem útilokar þörfina fyrir aðskilda hakstöð og dregur úr heildarbroti.
- Fínstilla hakdýpt að lágmarki sem krafist er úthreinsunar plús framlegð, frekar en að fara sjálfgefið í fulla-dýptarskurð sem fjarlægir meira burðarefni en truflunarsvæðið krefst.
Í stórum-málmstimplunarverkfærum -, sérstaklega í bíla- og tækjageirum, -, jafnvel lítilli-hluti, sparar efni í umtalsverðan kostnaðarlækkun yfir milljónir eininga. Hjáveituspor sem er 2 mm dýpra en nauðsynlegt er yfir ræma sem nær yfir 50 milljónir hluta á ári táknar mælanlegan úrgang. Hlutverk stimplunarverkfræðingsins er að finna lágmarkshakkaumslag sem fullnægir úthreinsun, viðheldur heilleika burðarbúnaðar og kastar ruslinu hreint út.
Fyrir verkfræðinga sem vinna í gegnum flóknar viðfangsefni ræmaskipulags þar sem staðsetning framhjáhófs skerst samhæfingu lyftara, fínstillingu efnisflæðis og skipulagningu úrgangsbrauta,Stimplunarverkfræðiteymi YICHENbýður upp á hönnunarstuðning fyrir framsækin deyjaforrit sem krefjast samþættra lausna á öllum þessum samverkandi eiginleikum.
Hvert þessara tengsla - samhæfingu flugmanna, samspil lyftara og ruslastjórnun - sýnir hvers vegna framhjáhaldshönnun er kerfis-virkni. Hakið er ekki til í tómarúmi. Rúmfræði þess, staðsetning og skurðarröð fer eftir ákvörðunum sem teknar eru um hvern annan málmstimplunarhluta í ræmaskipulaginu. Að ná réttu hakinu þýðir að kerfið sé rétt - og það krefst skipulags vinnuflæðis til að taka þessar innbyrðis háðu ákvarðanir í réttri röð.
Bestu starfsvenjur fyrir verkfæraverkfræðinga framhjá hakhönnun
Skilningur á kerfis-stigi er aðeins gagnlegur ef hann skilar sér í endurteknar aðgerðir. Allt sem fjallað hefur verið um hingað til - haktegundir, rúmfræðibreytur, efnisaðlögun, samþætting við lyftara og flugmenn - hrynur saman í eina hagnýta spurningu: hvernig lítur hönnunarvinnuflæðið í raun út frá upphafi til enda? Svarið er skipulögð röð sem kemur í veg fyrir getgátur og framleiðir framhjáhaldsskot sem plötumótunaraðgerðir geta treyst á á fullum framleiðsluhraða.
Skref-fyrir-Skref Framhjá Notch Design Workflow
Hvort sem þú ert að setja út tólf-stöðvafesting eða fjörutíu-stöðvartengitæki, þá fylgir ákvörðunaröðin sömu rökfræði. Hér er verkflæðið sem gefur stöðugt áreiðanlegar niðurstöður í framleiðsluferli málmstimplunar:
- Ljúktu fyrst við hluta hreiðrið og stöðvarröð.Ákvarðanir um framhjáhlaup eru háðar því að vita hvaða aðgerðir eiga sér stað á hvaða stöðvum. Ljúktu við eyðu-, göt-, mótunar- og aðgerðalausar stöðvar áður en þú snertir hakhönnun.
- Kortaðu truflunarsvæði á hverri stöð.Fyrir hverja deypustöð, leggið innkomandi ræmusniðið (þar á meðal allar andstreymisaðgerðir) á móti fullu verkfærahlífinni - kýlum, mótunarhnöppum, mótunarstáli og þrýstipúðum í gegnum allt pressuslagið, ekki bara neðst í dauðamiðju.
- Veldu haktegund fyrir hvert truflunarsvæði.Veldu rétthyrndar, hyrndar eða jákvæðar/neikvæðar stillingar byggðar á rúmfræði hverrar hindrunar, tiltækrar burðarbreiddar og efnisflokks. Notaðu hyrndar snið þar sem ræmabreidd er þétt; nota jákvæðar stillingar þar sem heilleiki flutningsaðila þolir ekki að efni sé fjarlægt.
- Mál hverja hak með viðeigandi spássíu.Stilltu dýpt til að hreinsa breiðasta truflunarpunktinn ásamt hliðarbilinu. Stilltu breiddina til að ná hindrunarlengdinni auk fóðurþols í báðar áttir. Notaðu hornradíus miðað við efnisþykkt og togeiginleika.
- Staðfestu burðarvirki burðarræmunnar.Eftir að hafa sett öll hak skaltu ganga úr skugga um að þversniðin sem eftir eru af burðarefninu geti borið uppi þyngd ræmunnar á milli lyftara án þess að hafa of mikla hnignun eða sveigjanleika. Gakktu úr skugga um að engar tvær samliggjandi hak skapa samsettan veikleika sem einstaklingsgreining myndi missa af.
- Samræma við flugmannsholur og lyftarastöður.Staðfestu að flugmenn séu slegnir fyrir eða samtímis með skurði. Gakktu úr skugga um að lyftarar sitji undir traustum burðarhlutum, ekki undir rifaopum.
- Sannreyna ruslútkastsleiðir.Gakktu úr skugga um að hver hakksnigli sé með skýra fallslóð í gegnum dúkablokkina án þess að trufla aðliggjandi ruslstrauma eða hliðarskór.
- Forskriftir um hak á skjalaprentuninni.Kallaðu út dýpt, breidd, radíus, staðsetningarvik frá viðmiðunarpunkti flugmanns og burrstefnu fyrir hvert framhjáhlaup. SemHönnunarlögmál MetalForming Magazineleggja áherslu á, ef það þarf að gera það þarf það að vera á prenti - hvert smáatriði skýrt skilgreint án svigrúms til túlkunar.
Þessi röð virkar vegna þess að hvert skref byggir á staðfestum ákvörðunum frá skrefinu á undan. Með því að sleppa á undan - víddarhöfum áður en truflunarsvæði eru kortlögð, eða val á tegundum haksins áður en gengið er frá stöðvarröðun -, kynnir forsendur sem hrynja við tilraun.
Hönnun-fyrir-framleiðanlegu meginreglur sem beitt er við framhjáhlaup
Vel-hönnuð framhjáhögg gera meira en að koma í veg fyrir truflanir. Þeir hafa bein áhrif á þrjár niðurstreymis niðurstöður sem skilgreina framleiðslugildi teninga:
- Viðhaldsbil.Skor með réttum radíus og fullnægjandi jaðri draga úr sliti á aðliggjandi verkfærum. Þegar ræma nærist án þess að draga eða snerta hana að hluta, haldast kýlabrúnirnar skörpum lengur, myndastál haldast hreint og deyjan rennur lengur á milli þjónustustoppa. Ákvarðanir um hönnun á málmstimplun sem teknar voru við skipulag stilltu viðhaldsklukkuna beint.
- Deyja langlífi.Hrikalegar bilanir - brot í ræmu, banaslys vegna spennuefnis - eru atburðir sem stytta líf dauðans verulega. Allar bestu venjur hér að ofan eru til til að koma í veg fyrir þessa atburði. Teningur sem klikkar aldrei endist stærðargráðu lengur en sá sem hrynur jafnvel stundum.
- Nákvæmur pressuhraði.Stöðugleiki ræma á hraða er fullkominn prófun á gæðum framhjáhalds. Rönd sem nærast hreint á 400 höggum á mínútu en brotnar við 500 er takmörkuð af veikustu sporinu. Réttir radíur, fullnægjandi heilleiki burðarefnis og réttar víddarjaðar eru það sem aðskilur deyja sem keyrir á markhraða frá þeim sem þarf að hringja til baka. Háþróuð málmstimplunartækni í-háhraðaframleiðslu er háð því að þessar upplýsingar séu rétt frá upphafi.
Tilgangurinn til að mynda málmplötur hjá framhjáhlaupunum kemur niður á þessu: þau eru til til að láta ræmuna hreyfast frjálslega svo teningurinn geti unnið verk sitt á fullum hraða án þess að-eyðileggja sig sjálf. Sérhver færibreyta, hver radíus, hvert staðsetningarvik þjónar þessu eina markmiði.
Tilgangurinn með sérhverju framhjáhlaupi er að veita lágmarks efnisfjarlægingu sem nær fullri úthreinsun, viðheldur heilleika flutningsaðila og lifir af á framleiðsluhraða - hvorki meira né minna.
Verkfræðiúrræði fyrir flóknar áskoranir um ræmaskipulag
Hefðbundnar framhjáhaldsreglur ná yfir flest forrit. En þegar ræmaútlit felur í sér samsettar mótunarraðir, fjöl-rúmfræði burðarefnis, þétt efnisnýtingarmarkmið eða AHSS einkunnir sem refsa hvaða hönnunarflýtileið sem er, verða ákvarðanirnar erfiðari. Framleiðsluferlið málmstimplunar á því stigi krefst sérhæfðrar reynslu af uppbyggingu deyja, efnisflæði og samþættri úthreinsunarstjórnun á tugum stöðva.
Fyrir stimplunarhönnunaráskoranir sem fara fram úr stöðluðum viðmiðunarreglum - sérstaklega framsæknar teygjur þar sem staðsetning framhjáhlaups skerast flóknar uppsetningar lyftara, kröfur um burstýringu og árásargjarn efnisnýtingarmarkmið -Sérsniðnar stimplunarlausnir YICENveita verkfræðiaðstoð fyrir hönnun-þung forrit. Lið þeirra vinnur í gegnum allt svið samþættingar á ræmum: mótunarbyggingu, íhlutum, kýlum, lyfturum, fínstillingu úthreinsunar og efnisflæðisgreiningu fyrir framsækna mótasmíðar sem krefjast meira en svör í kennslubókum.
Hvort sem þú tekur á þessum áskorunum innbyrðis eða tekur með þér sérhæfðan samstarfsaðila er meginreglan sú sama: framhjáhönnun er kerfis-agi. Fáðu verkflæðið rétt, skjalfestu hverja ákvörðun, staðfestu í hverju skrefi, og hakið mun vinna starf sitt á ósýnilegan hátt - sem er nákvæmlega hvernig þeir ættu að standa sig í milljónum framleiðslulota.
Algengar spurningar um framhjáhlaup í stimplunarhönnun
1. Hver er tilgangurinn með framhjáhaldi í framsæknu stimplunarmóti?
Hjáveituhökur eru vísvitandi efnisfjarlægingar í burðarræmunni sem skapa rými fyrir áður eyddar, stungnar eða mótaðar einingar til að fara í gegnum niðurstreymisstöðvar án þess að rekast á kýla, töppunarhnappa eða lyftara. Án þeirra myndi ræman sveigjast, misfóðrast eða rekast í virkt verkfæri þegar hún færist um eina hæðarvegalengd fyrir hvert pressuslag. Þær eru meðal fyrstu eiginleikanna sem eru hönnuð í ræmuútlit vegna þess að hver síðari stöð er háð truflunum-frjálsri framvindu ræmunnar.
2. Hver er munurinn á jákvæðu og neikvæðu framhjáhlaupi?
Neikvæð framhjáhjáhald fjarlægir efni innan úr burðarræmunni til að búa til op sem verkfæri niðurstreymis fara í gegnum. Jákvætt framhjáhlaup bæta við aukaefni út fyrir nafnlausu útlínuna og beina burðarbúnaðinum í kringum hindrun án þess að skera í núverandi ræmabreidd. Neikvæð hak henta litlum truflunarsvæðum og halda breidd ræmunnar í lágmarki, á meðan jákvæðar hak varðveita styrkleika burðarefnisins þegar truflunarsvæðið er of stórt til að hægt sé að fjarlægja efni á öruggan hátt. Valið fer eftir burðarþolsþörfum, spólubreiddarkostnaði og hindrunarstærð.
3. Hvernig ákveður þú hvar á að staðsetja framhjáhlaup í ræmuskipulagi?
Staðsetningin fylgir raðferli: kortleggðu fyrst allt verkfæraumslag hverrar stöðvar í gegnum allt pressuslagið, leggðu síðan ræmasniðið sem kom inn á hverri fóðurstöðu til að bera kennsl á hvar efnið skarast við verkfæri. Hver skörun er truflunarsvæði sem þarfnast hak. Skorið verður að skera á stöð í andstreymi áður en ræman nær að átakapunkti. Staðsetning vísar til viðmiðunargata og verður að gera grein fyrir fóðrunarvikmörkum, hliðarstrimlum og yfirferð. Lyftistöður hafa einnig áhrif á staðsetningu haksins þar sem lyftarar þurfa traust burðarefni undir þeim til stuðnings.
4. Af hverju þurfa framhjáhaldsskorin horn með radíus í stað skarpra brúna?
Skörp innri horn virka sem álagsstyrkur undir hringlaga álagi. Við framleiðslu á miklum-hraða með hundruð högga á mínútu, flýtir hver fóðrunarlota og hægir hratt á ræmunni og einbeitir álaginu við hvert kröftugt horn. Ör-sprungur hefjast á þessum stöðum, breiðist út með hverju höggi og valda að lokum skelfilegu broti á ræmunni. Rödd horn dreifa streitu yfir stærra svæði og lengja þreytulífið verulega. Lágmarksradíus er venjulega 0,5x efnisþykkt fyrir mildt stál og 1,0x til 1,5x fyrir há-sterkt stál. Verkfæraverkfræðingar hjá fyrirtækjum eins og YICHEN (yichen-group.com/stamping-die/) stuðli að hornradíum í hverja hakforskrift sem staðlaðar venjur fyrir framleiðslu-hraðaáreiðanleika.
5. Hvernig hefur efnisgerð áhrif á hönnunarfæribreytur hjápass notch?
Hvert efni bregst öðruvísi við að láta fjarlægja burðarefni. Milt stál samþykkir staðlaðar breytur með 0,5x þykkt hornradíus. Há-styrkt stál (AHSS) krefst stærri radíus (1,0x-1,5x þykkt), breiðari skora til að mæta afturspringi og hugsanlega breiðari burðarræmur til að koma í veg fyrir þreytubrot. Ál krefst fágaðs og húðaðs verkfærafleti til að koma í veg fyrir að það ristist á hakbrúnunum, en ryðfríu stáli harðnar smám saman við skorpumörk og krefst rausnarlegra geisla og hágæða brúngæða til að koma í veg fyrir stökkun á löngum framleiðslulotum.


